
Close Menu
  • MAKİNELER ve İMALAT
    • ALET VE EKİPMANLAR
    • BİLGİSAYAR DESTEKLİ ÇİZİM
    • Cadcam eğitimi
    • Cnc Tezgah Programlama
    • DÖKÜM TEKNOLOJİLERİ
    • ELEKTRİK ELEKTRONİK TEKNOLOJİLERİ
    • HİDROLİK PNÖMATİK
    • İMALAT İŞLEMLERİ
    • İMALAT TEKNOLOJİLERİ
    • İŞ GÜVENLİĞİ
    • KALIP TASARIMI
    • KATI MODELLEME
    • KAYNAK TEKNOLOJİSİ
    • MAKİNE ELEMANLARI
    • MAKİNE MESLEK RESMİ
    • MALZEME BİLGİSİ
    • OTOMOTİV ve ARAÇ TEKNOLOJİLERİ
    • ROBOTİK TEKNOLOJİLERİ
    • SAĞLIK TEKNOLOJİLERİ
    • SAVUNMA ve HAVACILIK TEKNOLOJİLERİ
    • TASARI GEOMETRİ
    • TEKNİK RESİM
    • YAZILIM ve DONANIM TEKNOLOJİLERİ
    • YENİLİKÇİ ÜRETİM YÖNTEMLERİ
  • TEKNOLOJİ ve YAŞAM
    • OTOMOBİLLER ve TAŞIT
      • ARAÇ ve MOTOR BİLGİSİ
      • Güvenli Sürüş
      • Sürüş Destek Sistemleri
    • Genel Kültür
      • FİLM -DİZİ
      • Görsel ve Grafik Sanat
      • KİTAP – EDEBİYAT
      • MÜZİK
      • SPOR
      • TARİH
      • TEKNOLOJİ TARİHİ
    • GÜNDELİK YAŞAM TEKNOLOJİLERİ
    • HOBİ – EĞLENCE
    • İNTERNET TEKNOLOJİLERİ
    • SAĞLIK
    • MOBİL TEKNOLOJİLER
Makine Eğitimi
  • Makineler ve İmalat
    MAKİNE ELEMANLARI
    HİDROLİK PNÖMATİK
    TEKNİK RESİM
    BİLG.TASARIM ve İMALAT
    TEMEL İMALAT İŞLEMLERİ
    İMALAT İŞLEMLERİ
    Diğer Mesleki Dersler
    SINAVLAR ve EVRAKLAR
    Hareket ve Kuvvet İletimi
    Basit makineler
    Dişliler
    Kamlar
    Kamalar
    Kavramalar
    Yaylar
    Kayış Kasnaklar
    Miller
    Yatak ve Rulmanlar
    Zincirler
    Bağlama ve Birleştirme
    Contalar ve O-Ringler
    Gupilyalar
    Flanşlar
    Perçinler
    Rondelalar
    Pim ve Pernolar
    Segmanlar
    Kaynak Teknolojisi
    Vida Civata ve Somunlar
    Hesaplayıcılar
    Dişli Oranı Hesaplayıcı
    Kayış Kasnak Oranı Hesaplayıcı
    Yay Sabiti Sıkışma Hesaplayıcı
    Hidrolik
    Hidroliğe Giriş ve Prensipler
    Hidrolik Sistemler ve Uygulamaları
    Hidrolik Devre Elemanları
    Akümülatörler
    Filtreler
    Motorlar
    Pompalar
    Valfler

    Pnömatik
    Pnömatiğe Giriş ve Prensipler
    Pnömatik Sistemler ve Uygulamaları
    Pnömatik Devre Elemanları
    Valfler
    Silindirler
    Susturucular
    Şartlandırıcılar
    Motorlar
    Kompresörler
    Kurutucular
    Ortak Konular ve Bakım
    Hidrolik Pnömatik Bakım Onarım
    Çalışma Notları, Sınavlar, Testler
    Hesaplayıcılar
    Hidrolik Silindir Kuvvet Hesaplayıcı
    Teknik Resim
    Teknik Resme Giriş
    Geometrik Çizimler
    Perspektif ve İzdüşüm
    Görünüş Çıkarma
    Ölçülendirme
    Kesit Alma
    Komple ve Yapım Resmi
    Toleranslar
    Tolerans - Geçme Simulatörü
    Yüzey İşleme İşaretleri
    Makine Meslek Resmi
    Vida Civata ve Somunlar
    Kasnaklar
    Dişliler
    Pim ve Pernolar
    Miller
    Rulmanlar
    Yaylar
    Rondelalar
    Gupilyalar
    Teknik Resimde Kaynaklar
    Temrinler
    Meslek Resim Temrinleri
    Dişli Temrinleri
    Görünüş Çıkarma Temrinleri
    Kesit Alma Temrinleri
    Kasnak Temrinleri
    Pim Perno Temrinleri
    Vidalı Birleştirme Temrinleri
    Kesit Alma Temrinleri
    Tasarı Geometri
    Bilgisayar Destekli Çizim
    Autocad İle Çizim Dersleri
    Antetli Şablonlar
    Bilgisayar Destekli Çizim Temrinleri
    Görünüş Çıkarma Temrinleri
    Bilg. Destekli Çizim Sınavları
    Katı Modelleme ve Animasyon
    Katı Model Çizim Dosyaları
    Katı Model Montaj Örnekleri
    Katı Model Çizim Dersleri
    katı Modelleme Sınavları
    3d CAD Yazılım İncelemeleri
    Katı Modelleme Temrinleri
    CNC Programlama
    CAM
    Robotik
    Ölçme Kontrol
    Komparatörler
    Mastarlar
    Kumpaslar
    Mikrometreler
    KUMPAS SİMULATÖRÜ
    MİKROMETRE SİMULATÖRÜ

    Makinelerle Çalışma
    Temel Freze
    Temel Torna
    Delme
    Vargel Tezgahı
    El İşlemleri
    Eğeleme
    Markalama
    Kesme İşlemleri
    Raybalama
    Matkap Bileme
    Kılavuz-Pafta

    Malzeme Bilgisi
    Malz. Muayenesi ve Sertlik ölçme
    Çelikler
    Plastikler
    Dökme Demir
    Alüminyum
    İş Güvenliği
    Atölyede İş Güvenliği
    Bakım onarım İşlerinde İ.S.G
    Makinelerde Emniyet Kuralları
    Elektrikle Çalışmada İ.s.g
    El Aletlerinde İş Güvenliği
    İ.S.G. Uzmanlık Eğitimi
    Talaşlı İmalat
    Tornalama
    Frezeleme
    Taşlama
    Kesme Hızı - Devir Hesaplayıcı

    Yenilikçi Üretim Yöntemleri
    3D yazıcı İle Baskı
    3D Tarayıcılar
    Su Jeti İle İşleme
    Lazer İle işleme
    Elektro Erozyon
    Kaynakçılık
    Haddeleme
    Döküm
    Ölçme ve Kalite Kontrol
    Kalıp Tasarımı
    Mekanik ve Hidrolik Presler
    Kesme - Delme Kalıbı
    Bükme Kalıbı
    Çekme Kalıbı
    Plastik Enjeksiyon Kalıpları
    Ekstrüzyon kalıpları
    Birleşik Kalıplar
    Ardışık Kalıplar
    Fışkırtma Kalıpları
    Sıvama Kalıpları
    Püskürtme Kalıbı
    Mesleki Yabancı Dil
    Mekanik - Mukavemet
    Fizik Dersi Konuları
    CAD CAM
    CNC
    Hidrolik Pnömatik
    İmalat İşlemleri
    İş Güvenliği
    Katı Modelleme
    Ölçme Kontrol
    Mekanik
    Mesleki Gelişim
    Mesleki Yabancı Dil
    Tasarı Geometri
    Temel İmalat İşlemleri
    Teknik Resim

    İşletmelerde Beceri Eğitimi
    Bilgisayar Destekli İmalat
    Bilgisayar Destekli Tasarım
    Sınav Analiz Programı

    YILLIK PLANLAR
  • Teknoloji
    ÜRÜN TEKNOLOJİLERİ
    İMALAT TEKNOLOJİLERİ
    Mobil Teknolojiler
    Gündelik Yaşam Teknolojileri
    Elektrik Elektronik Teknolojileri
    Otomotiv ve Araç Teknolojileri
    Yazılım ve Donanım Teknolojileri
    Pratik ve Güvenli İnternet
    Donanım ve Çevre Birimleri
    Program Tanıtımları
    Bilgisayar İpuçları
    Teknoloji Tarihi
    Sağlık ve Tıp Teknolojileri
    Savunma ve Havacılık
    Robotik Teknolojileri
    Makine Parçaları İmalatı
    Hammadde İmalatı
    Motorlu Taşıt İmalatı
  • Yaşam
    Görsel ve Grafik Sanat
    Hobi - Eğlence
    Film - Dizi
    Spor
    Müzik
    Tarih
    Bilim
    Kitap - Edebiyat
    Sağlık
    Gezi Seyahat
    Araç Tanıtım ve Karşılaştırma
    Araç ve Motor Bilgisi
    Araç Bakım Onarımı
    Güvenli Sürüş
    Sürüş Destek Sistemleri
    İlk Yardım Bilgisi
    Ehliyet Sınavı Hazırlık Testleri
Makine Eğitimi
Ana Sayfa»KAYNAK TEKNOLOJİSİ»TIG Kaynağı Hakkında Genel Bilgiler
15 Ağustos 2026

TIG Kaynağı Hakkında Genel Bilgiler

MIG Kaynağı Hakkında Genel Bilgiler

1930’larda geliştirilen bu proses, metal imalat sanayinde yaygın olarak kullanılır. Hemen hemen bütün metal ve alaşımlar bu metodla kaynatılabilir. İşlemin özelliğinden dolayı jeneratörlerin kullanılması kolaydır. Normal metal ark kaynağına göre iki kat daha fazla kaynak verimine sahip olduğundan ekonomik ve daha verimli bir yöntemdir.

  • TIG Kaynağı Nedir
  • Tig Kaynağının Yapılışı
  • Tig Kaynağının Elemanları
  • TIG Kaynak Makineleri

Gazaltı Kaynağı olarak bilinen Bu yöntemde ark, ergiyen bir tel elektrotla iş parçası arasında meydana gelir. Bu işlemde ark, Argon, Helyum, CO veya çeşitli gaz karışımları gibi bir koruyucu gaz atmosferi altında meydana gelir. Ergiyen elektrot kaynak bölgesine bir nozul içinden otomatik olarak beslenir. Otomatik olarak beslenen bu elektrot aynı zamanda ergidiği için dolgu malzemesi görevini de görür.
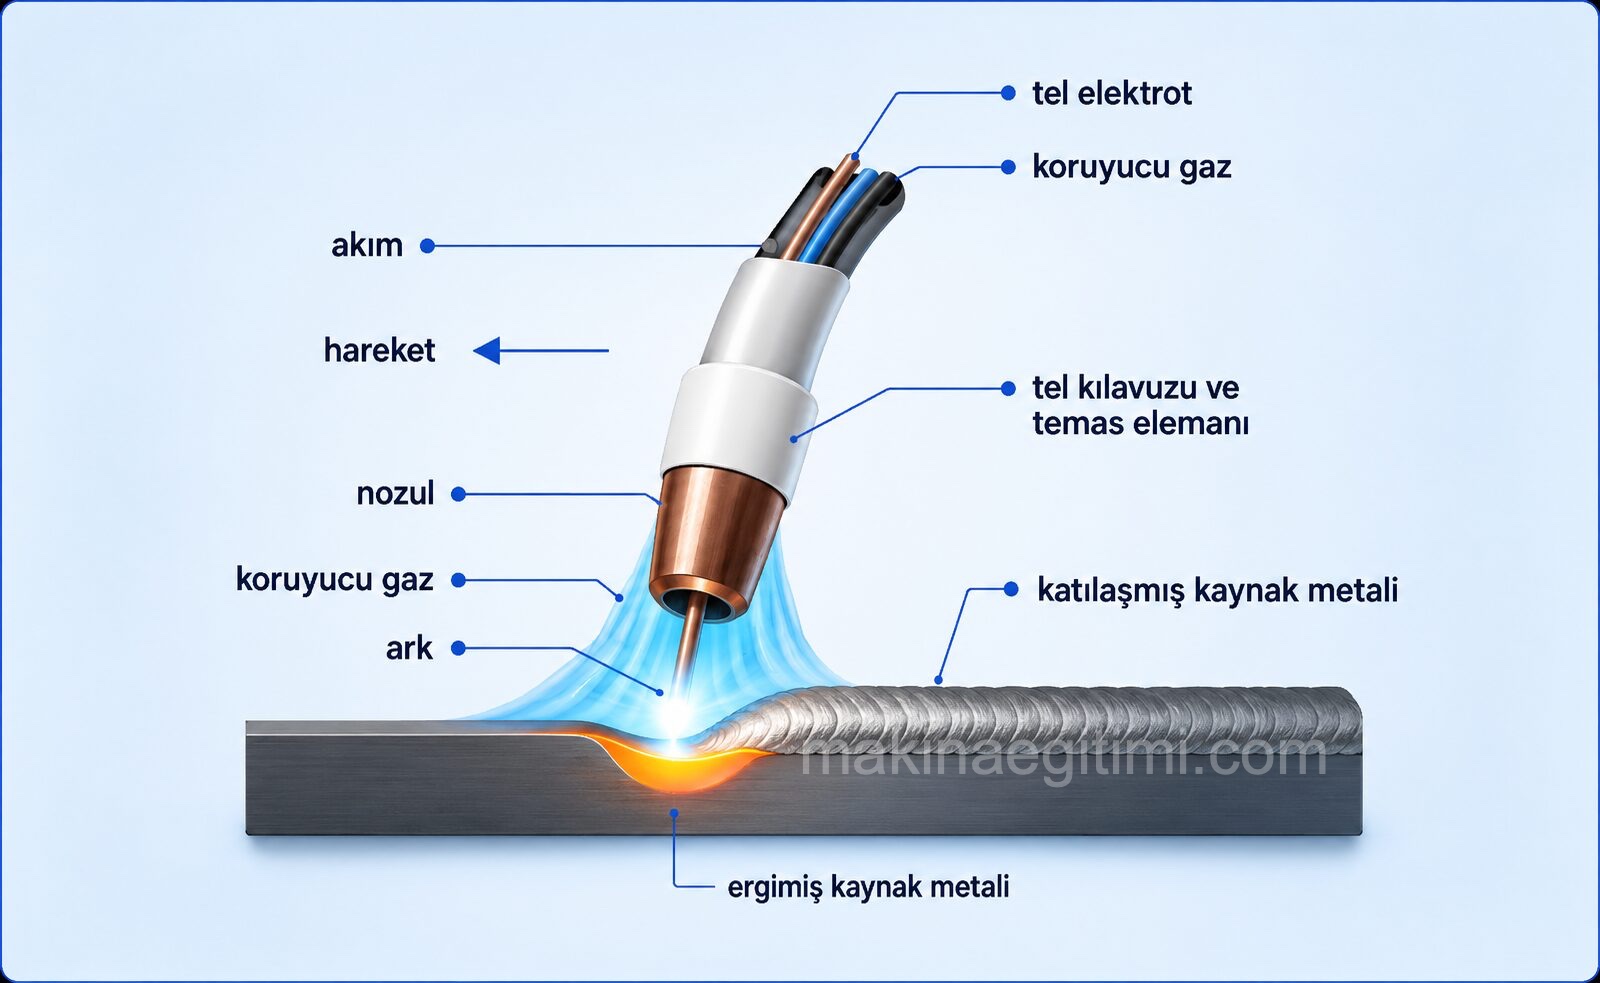
gazaltı kaynağı

Yukarıdaki şekil gazaltı ark kaynağının prensibini göstermektedir. Asal gazların kullanımına ilave olarak genellikle dezoksidanlar mevcuttur ve oksidasyonu önlemede yardımcı olur.

Normal ark kaynağındaki gibi sık sık elektrot değiştirme olmadığı için bu proses hızlı ve ekonomiktir. İlave olarak kaynak dikişi üzerinde cüruf meydana gelmez ve böylece kaynak bölgesinde fazla miktarda metal biriktirmek mümkündür.
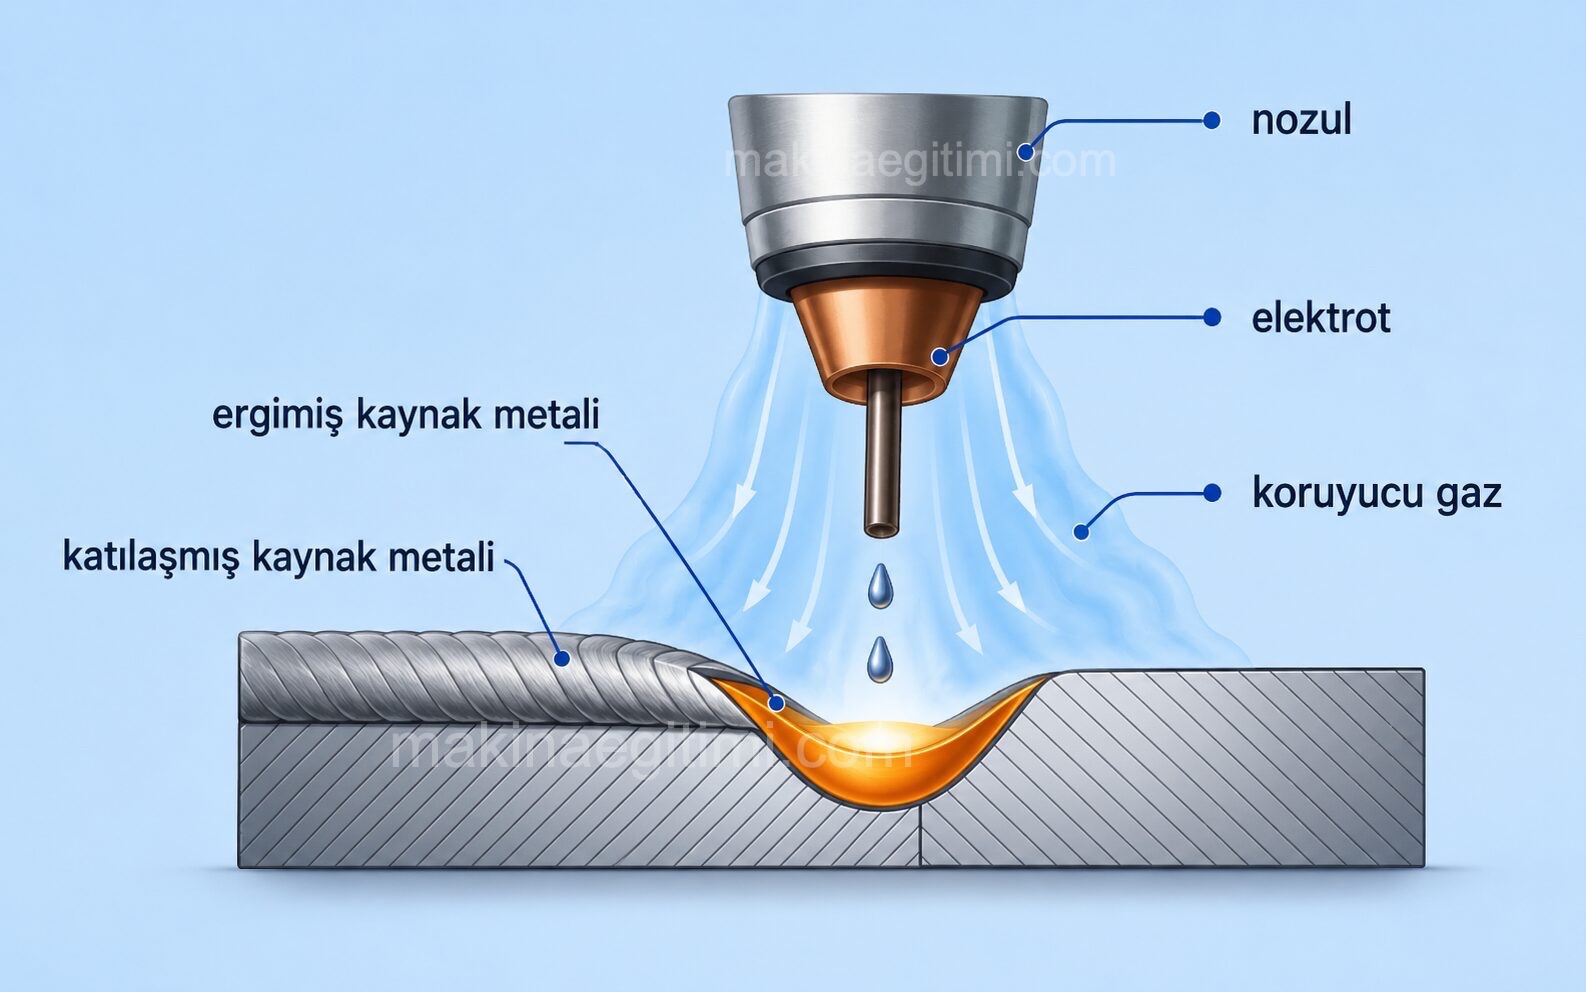
gazaltı kaynağının yapılışı
Gazaltı kaynak yöntemi ark ve dikiş oluşumu detayları

Normal metal ark kaynağına göre iki kat daha fazla kaynak verimine sahip olduğundan ekonomik ve daha verimli bir yöntemdir. Düşük akım, düşük voltaj ve küçük çaplı elektrotlarla kısa devre tekniği kullanılır. Bu durumda elektrottan iş parçasına damlalar halinde metal transfer olur ve elektrot ucu ergimiş bölgeye dokunduğu zaman kısa devre meydana gelir.

Yüksek akım ve büyük çaplı elektrotlarla metal transfer şekli değişir ve transfer olan metal miktarı hızlıca artar. Bu şekilde kalın kesitli ve basit parçalar birleştirilir. Ancak gazaltı ark kaynağında sıcaklıklar nispeten düşük olduğundan işlem 6 mm’den ince plakalar ve saclar için daha uygundur.

İmalat sanayinde normal metal ark kaynağı yerine rahatlıkla kullanılabilir. Bu proses aynı zamanda robotlarla esnek imalat yöntemlerine uygun hale getirilebilir. Bu işlemi gerçekleştirmek üzere çok sayıda geliştirilmiş robotlar mevcuttur. Fakat bu robotların kompüter elektroniği kaynak işleminin yaydığı yüksek frekans etkisinden korunmalıdır.

TIG Kaynağı Nedir

Tungsten İnert Gas (TİG) kelimelerinin  baş harflerinden  oluşan  bir gaz altı kaynak çeşididir. TİG kaynak işlemi, tungsten elektrotun ergimeden oluşturduğu arkın, yüksek ısısı ile yapılmaktadır. Tungsten elektrotun yerine wolfram kullanıldığında  WİG  ismini alır.
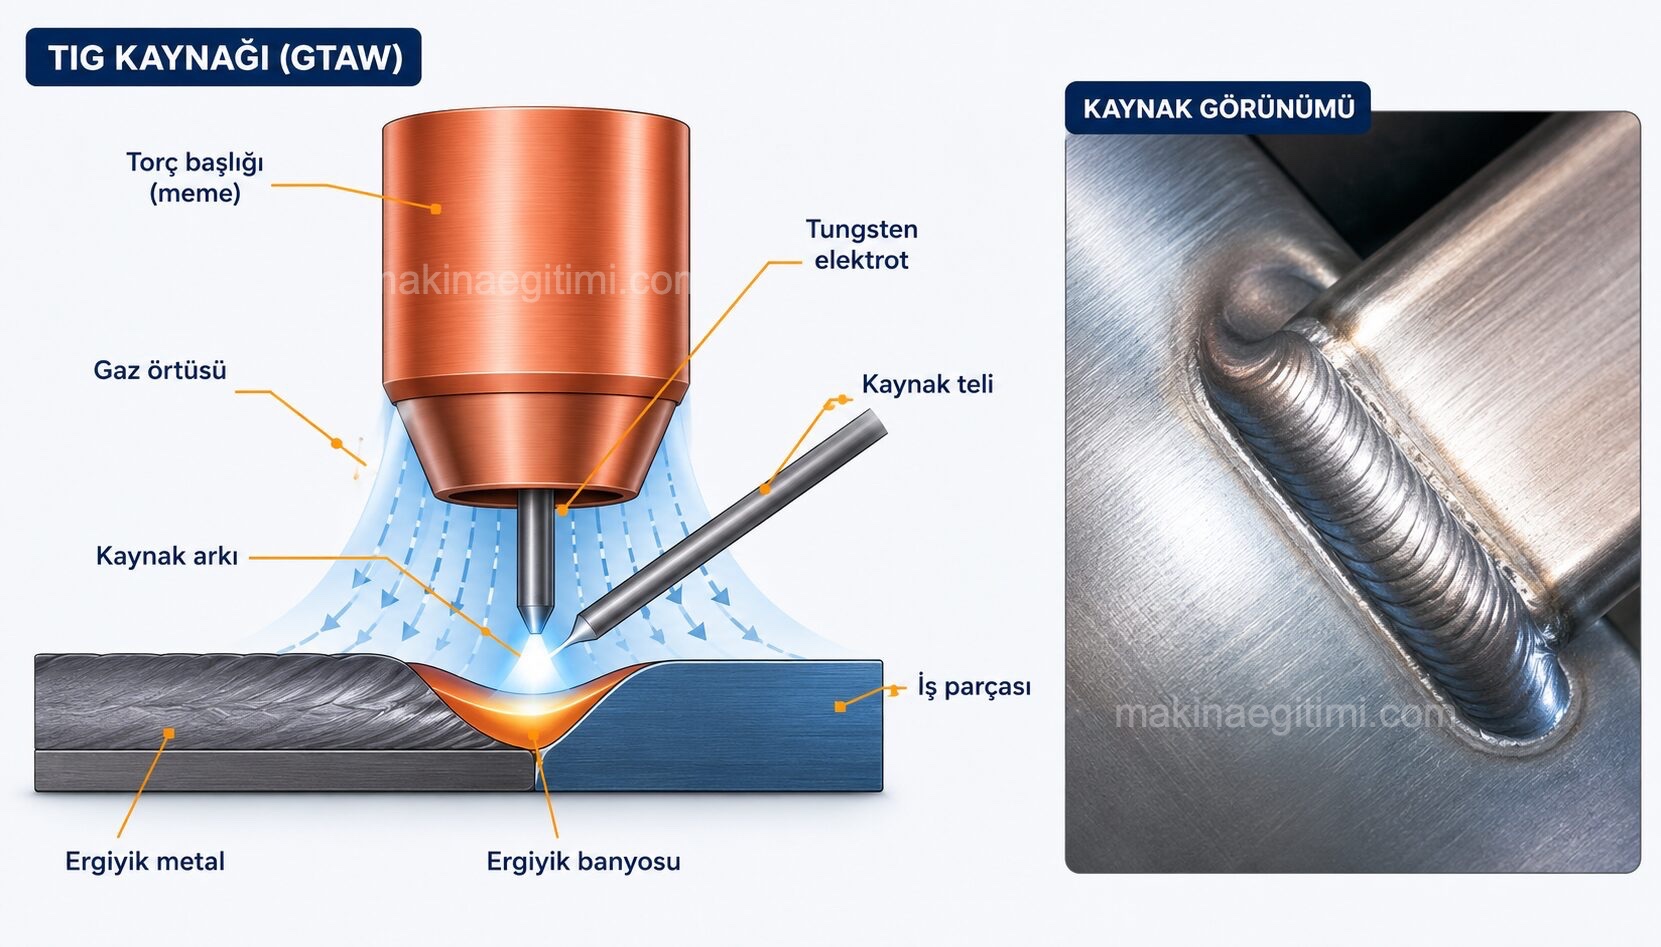
TIG kaynağı ve görünümü

Tig kaynağında ark oluşumu(solda) ve Tig kaynağının görüntüsü (sağda)

Tig Kaynağının Yapılışı

TİG  kaynağı  yarı  veya   tam  otomatik  olarak  yapılır. Yarı  otomatik  kaynaklarda, kaynak  akımı ve koruyucu gaz otomatik olarak kaynak bölgesine verilir. Bu  işlem, kaynakçının torçta bulunan tetiği çekmesi veya düğmeye basması ile gerçekleşir. Bu sırada kaynak teli verilerek kaynak dikişi yapılır. Tam otomatik kaynak  işleminde, arkın  hareketi, ark  boyu,  koruyucu gaz  üflenmesi,  ek  telinin  kaynak   bölgesine   verilmesi   mekaniksel sistemle yapılır.

gazaltı tig kaynağının yapılışı

Tig kaynağının yapılışı

tig kaynağı ile yapılmış parça örneği

TIG kaynağının görünümü, tig kaynağı birleştirilmiş parça örneği

Tig Kaynağının Elemanları

TİG kaynağında, kaynak makinesi, koruyucu gaz tüpü, torç(elektrot tutucu), kendisi ergimeyen tungsten elektrot ve kaynak teli bulunmaktadır.
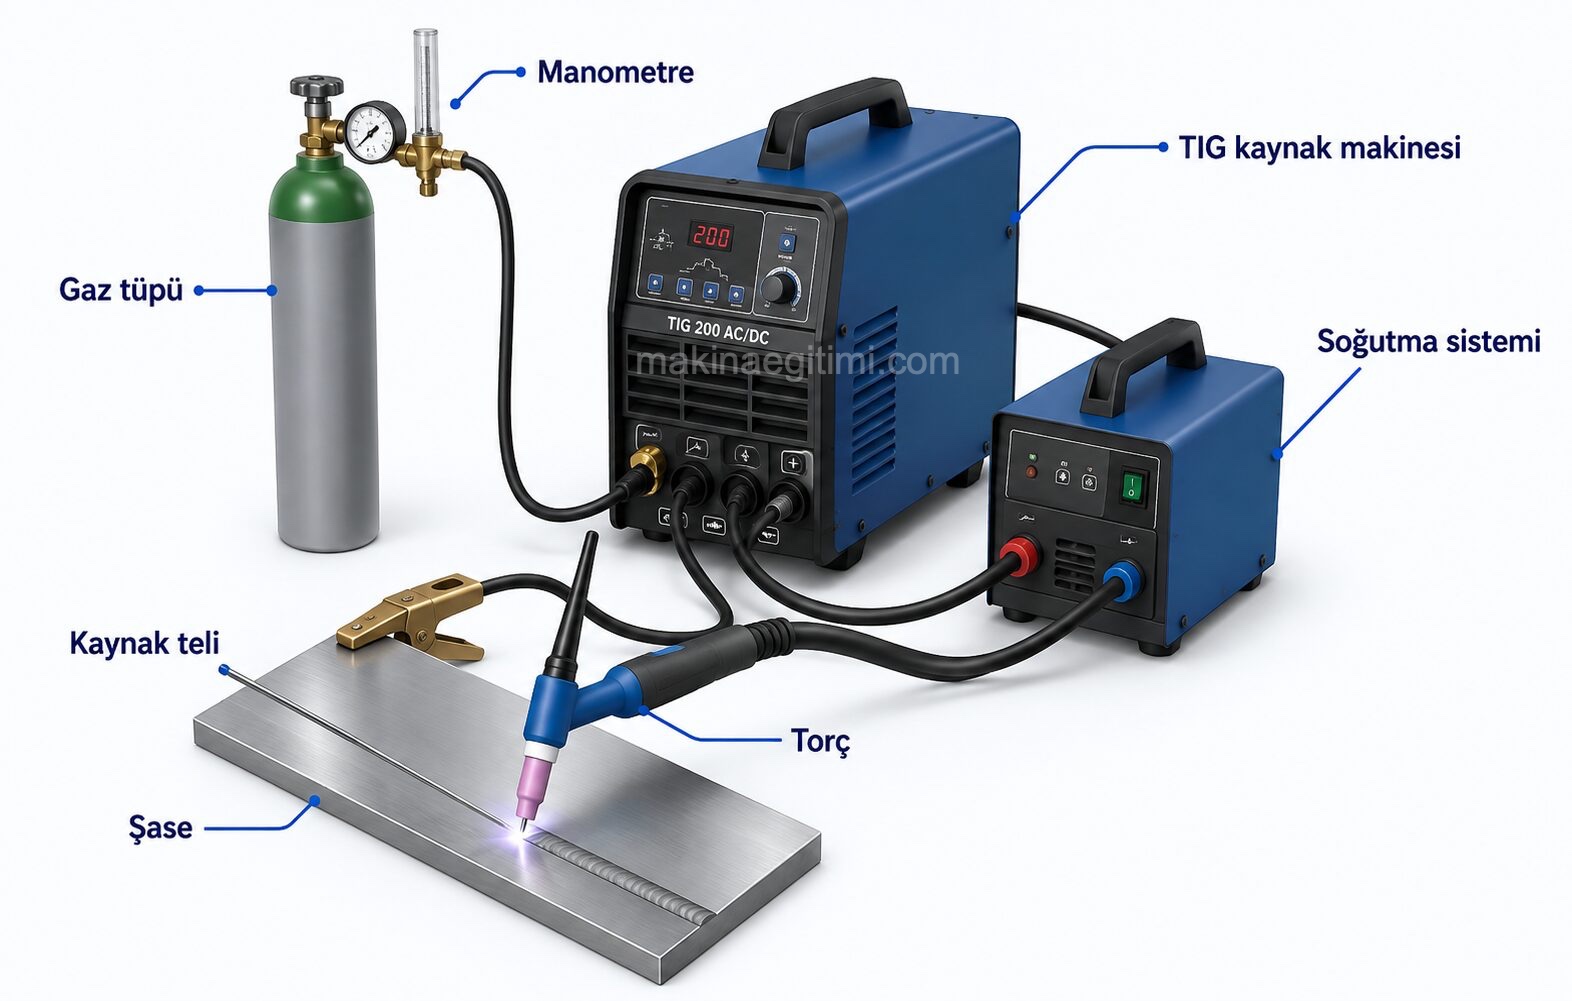
tig kaynağının elemanları

TIG Kaynak Makineleri

TİG  kaynağında  kullanılan makineler, birleştirilecek parçaların  özelliklerine  göre doğru ve dalgalı akım makineleri olarak iki çeşittir. Bazı metallerin(paslanmaz çelik, pirinç, gümüş, yüksek karbonlu çelik, bakır ve döküm) kaynatılmasında  doğru  akım makinelerle iyi sonuç   alınabildiği   gibi, diğer metallerin(magnezyum, alüminyum, paslanmaz  çelik 1,25mm ye  kadar, gümüş  kaplama, sert  yüzeylerin  kaynatılması)  kaynağında  ise  dalgalı akım makineleri iyi sonuç vermektedir.
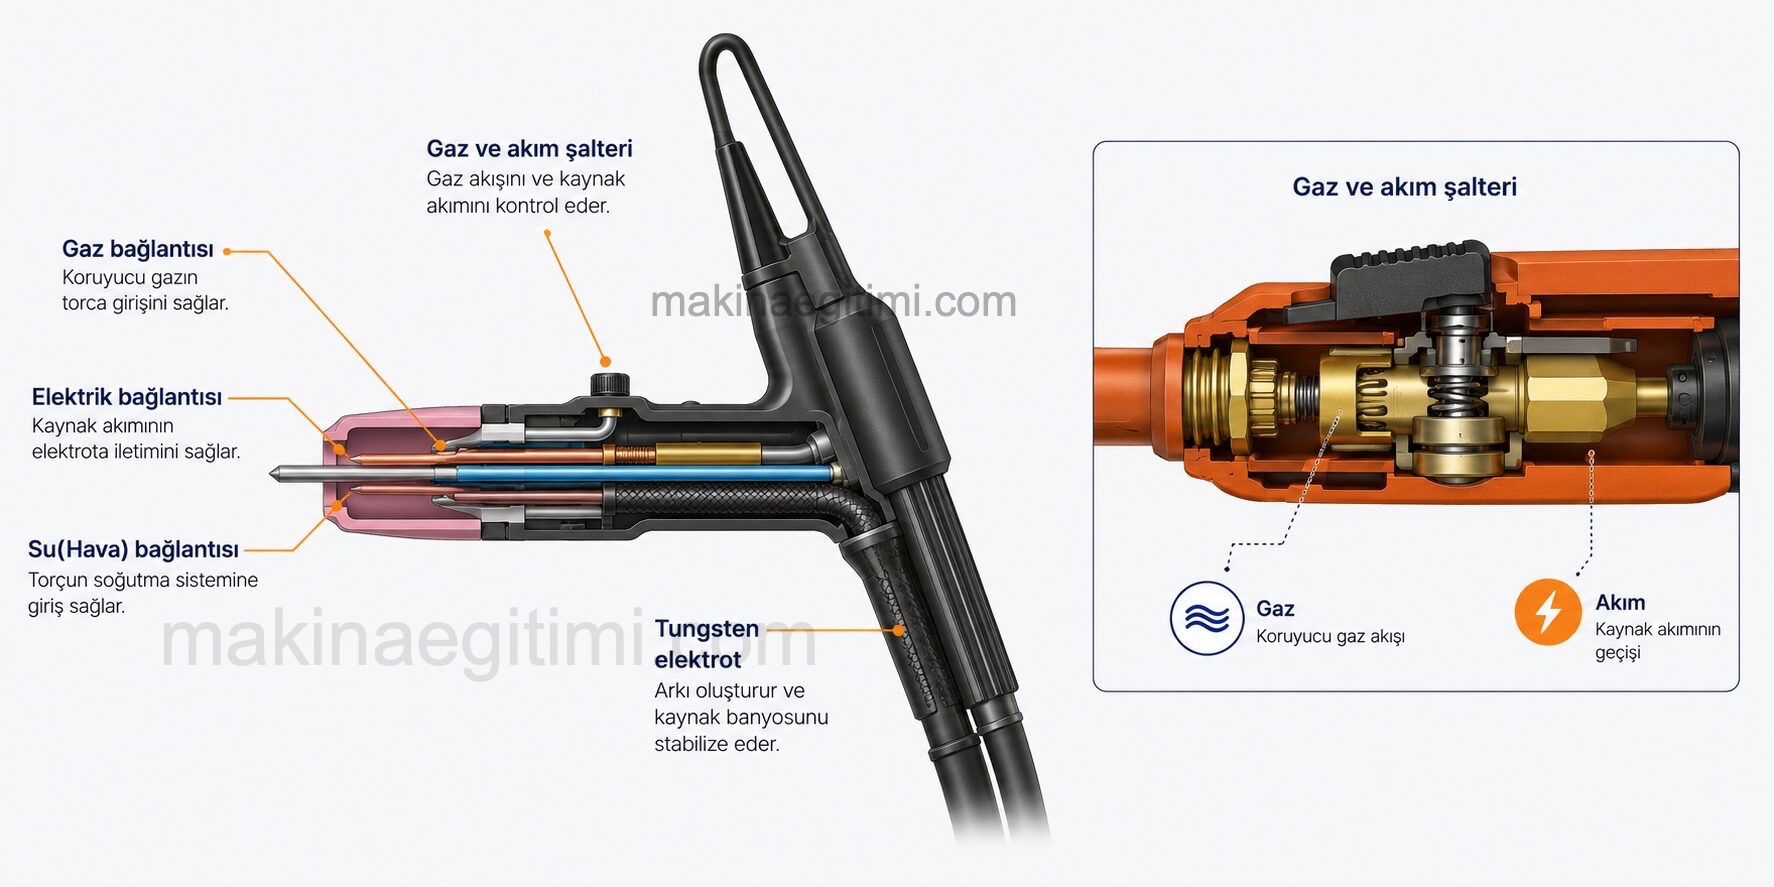
TIG torcu yapısı
TİG Kaynak Torcu

Elle kullanılan torçlarda, kaynak akımı ile gazın kaynak alanına verilmesi, bir düğme ile sağlanmaktadır. Bazı kaynak elemanlarında, bu işlem bir pedal yardımıyla gerçekleşir. Ayak pedalı ile kaynak sonuna yaklaşıldığında kaynak akımı daha iyi kontrol edilmektedir.

İlgili Yazılar
Elektrik Ark Kaynağının Tarihçesi Elektrik Ark Kaynağının Tarihçesi Oksi-Gaz ya da Oksi Asetilen Kaynağı. Çalışma Prensibi ve Kullanım Alanları Oksi-Gaz ya da Oksi Asetilen Kaynağı. Çalışma Prensibi ve Kullanım Alanları Kaynak Yöntemleri – Metodları- Çeşitleri Kaynak Yöntemleri – Metodları- Çeşitleri Lehimleme Nedir? Yumuşak ve Sert Lehim Yöntemleri Lehimleme Nedir? Yumuşak ve Sert Lehim Yöntemleri Lazer Kaynağı, Özellikleri ve Çalışma Prensibi Lazer Kaynağı, Özellikleri ve Çalışma Prensibi Lazer Kaynağının Avantaj ve Dezavantajları Lazer Kaynağının Avantaj ve Dezavantajları Paslanmaz çeliklerin kaynağında kullanılan elektrotlar Paslanmaz çeliklerin kaynağında kullanılan elektrotlar Su Altı Kaynağı Nasıl Yapılır? Su altı Kaynakçılığı Su Altı Kaynağı Nasıl Yapılır? Su altı Kaynakçılığı
Paylaş. Facebook Twitter WhatsApp Tumblr Email Telegram Copy Link

Yorumlayın Cevabı İptal Et

Sanal Kumpas. 1/20 ve 1/50 Verniyerli kumpas simulatörü
Araç Gösterge Paneli İşaretleri ve Anlamları Resimli Anlatım
Dokumacılık Tarihi, Dokumacılığın Tarihçesi
  • İletişim
  • Kullanım Koşulları-Hizmet Şartları
  • Gizlilik ve Çerez Politikası
Makine Eğitimi

Makineler, Makine parçaları, İmalat yöntemleri, Otomotiv, Araç bakım onarım ve Teknoloji ile ilgili Bilgi Kaynağı

Facebook X (Twitter) Pinterest Tumblr

Yukarıya yazın ve aramak için Enter tuşuna basın. İptal etmek için Esc tuşuna basın.