Close Menu
    Makine Eğitimi
    • Makineler ve İmalat
      MAKİNE ELEMANLARI
      HİDROLİK PNÖMATİK
      TEKNİK RESİM
      BİLG.TASARIM ve İMALAT
      TEMEL İMALAT İŞLEMLERİ
      İMALAT İŞLEMLERİ
      SEKTÖREL TEKNOLOJİLER
      Diğer Mesleki Dersler
      SINAV SORULARI
      Hareket ve Kuvvet İletimi
      Basit makineler
      Dişliler
      Kamlar
      Kamalar
      Kavramalar
      Yaylar
      Kayış Kasnaklar
      Miller
      Rulmanlar
      Zincirler
      Hesaplayıcılar
      Yay Sabiti Sıkışma Hesaplayıcı
      Dişli Oranı Hesaplayıcı
      Kayış Kasnak Oranı Hesaplayıcı
      Bağlama ve Birleştirme
      Gupilyalar
      Flanşlar
      Perçinler
      Rondelalar
      Pim ve Pernolar
      Segmanlar
      Kaynak Teknolojisi
      Vida Civata ve Somunlar
      Diğer Makine Elemanları
      Kızaklar ve Lineer Kılavuzlar
      Frenler
      Volanlar
      Kelepçeler
      Amortisörler
      Contalar ve O-Ringler
      Keçeler ve Sızdırmazlık Elemanları
      Hidrolik
      Hidroliğe Giriş ve Prensipler
      Hidrolik Sistemler ve Uygulamaları
      Hidrolik Devre Elemanları
      Akümülatörler
      Filtreler
      Motorlar
      Pompalar
      Valfler

      Pnömatik
      Pnömatiğe Giriş ve Prensipler
      Pnömatik Sistemler ve Uygulamaları
      Pnömatik Devre Elemanları
      Valfler
      Silindirler
      Susturucular
      Şartlandırıcılar
      Motorlar
      Kompresörler
      Kurutucular
      Ortak Konular ve Bakım
      Hidrolik Pnömatik Bakım Onarım
      Çalışma Notları, Sınavlar, Testler
      Hesaplayıcılar
      Hidrolik Silindir Kuvvet Hesaplayıcı
      Teknik Resim
      Teknik Resme Giriş
      Geometrik Çizimler
      Perspektif ve İzdüşüm
      Görünüş Çıkarma
      Ölçülendirme
      Kesit Alma
      Komple ve Yapım Resmi
      Toleranslar
      Tolerans - Geçme Simulatörü
      Yüzey İşleme İşaretleri
      Makine Meslek Resmi
      Vida Civata ve Somunlar
      Kasnaklar
      Dişliler
      Pim ve Pernolar
      Miller
      Rulmanlar
      Yaylar
      Rondelalar
      Gupilyalar
      Teknik Resimde Kaynaklar
      Temrinler
      Meslek Resim Temrinleri
      Dişli Temrinleri
      Görünüş Çıkarma Temrinleri
      Kesit Alma Temrinleri
      Kasnak Temrinleri
      Pim Perno Temrinleri
      Vidalı Birleştirme Temrinleri
      Kesit Alma Temrinleri
      Tasarı Geometri
      Bilgisayar Destekli Çizim
      Autocad İle Çizim Dersleri
      Antetli Şablonlar
      Bilgisayar Destekli Çizim Temrinleri
      Görünüş Çıkarma Temrinleri
      Bilg. Destekli Çizim Sınavları
      Katı Modelleme ve Animasyon
      Katı Model Çizim Dosyaları
      Katı Model Montaj Örnekleri
      Katı Model Çizim Dersleri
      katı Modelleme Sınavları
      3d CAD Yazılım İncelemeleri
      Katı Modelleme Temrinleri
      CNC Programlama
      CAM
      Robotik
      Ölçme Kontrol
      Komparatörler
      Mastarlar
      Kumpaslar
      Mikrometreler
      KUMPAS SİMULATÖRÜ
      MİKROMETRE SİMULATÖRÜ

      Makinelerle Çalışma
      Temel Freze
      Temel Torna
      Delme
      Vargel Tezgahı
      El İşlemleri
      Eğeleme
      Markalama
      Kesme İşlemleri
      Raybalama
      Matkap Bileme
      Kılavuz-Pafta

      Malzeme Bilgisi
      Malz. Muayenesi ve Sertlik ölçme
      Çelikler
      Plastikler
      Dökme Demir
      Alüminyum
      İş Güvenliği
      Atölyede İş Güvenliği
      Bakım onarım İşlerinde İ.S.G
      Makinelerde Emniyet Kuralları
      Elektrikle Çalışmada İ.s.g
      El Aletlerinde İş Güvenliği
      İ.S.G. Uzmanlık Eğitimi
      Talaşlı İmalat
      Tornalama
      Frezeleme
      Taşlama
      Kesme Hızı - Devir Hesaplayıcı

      Yenilikçi Üretim Yöntemleri
      3D yazıcı İle Baskı
      3D Tarayıcılar
      Su Jeti İle İşleme
      Lazer İle işleme
      Elektro Erozyon
      Kaynakçılık
      Haddeleme
      Döküm
      Kalıp Tasarımı
      Mekanik ve Hidrolik Presler
      Kesme - Delme Kalıbı
      Bükme Kalıbı
      Çekme Kalıbı
      Plastik Enjeksiyon Kalıpları
      Ekstrüzyon kalıpları
      Birleşik Kalıplar
      Ardışık Kalıplar
      Fışkırtma Kalıpları
      Sıvama Kalıpları
      Püskürtme Kalıbı
      Makine Parçaları İmalatı
      Otomotiv ve Araç Teknolojileri
      Motorlu Taşıt İmalatı
      Hammadde İmalatı
      Teknoloji Tarihi
      Sağlık ve Tıp Teknolojileri
      Savunma ve Havacılık
      Robotik Teknolojileri
      Yazılım ve Donanım Teknolojileri
      Mesleki Yabancı Dil
      Mekanik - Mukavemet
      Fizik Dersi Konuları
      CAD CAM
      CNC
      Hidrolik Pnömatik
      İmalat İşlemleri
      İş Güvenliği
      Katı Modelleme
      Ölçme Kontrol
      Mekanik
      Mesleki Gelişim
      Mesleki Yabancı Dil
      Tasarı Geometri
      Temel İmalat İşlemleri
      Teknik Resim

      İşletmelerde Beceri Eğitimi
      Bilgisayar Destekli İmalat
      Bilgisayar Destekli Tasarım
      Sınav Analiz Programı
    • Teknoloji ve Yaşam
      Hobi - Eğlence
      Spor
      Müzik
      Araç ve Motor Bilgisi
      Araç Bakım Onarımı
      Güvenli Sürüş
      Sürüş Destek Sistemleri
      Ehliyet Sınavı Hazırlık Testleri
      Gündelik Yaşam Teknolojileri
      Mobil Teknolojiler
      Tarih
      Bilgisayar ve İnternet
      Bilgisayar İpuçları
      Program Tanıtımları
      Donanım ve Çevre Birimleri
      Pratik ve Güvenli İnternet
      Görsel ve Grafik Sanat
      Film - Dizi
      Kitap - Edebiyat
      Gezi Seyahat
      Bilim
      Sağlık
      İlk Yardım Bilgisi
      İlk Yardım Bilgisi Testleri
    Makine Eğitimi
    Ana Sayfa»KAYNAK TEKNOLOJİSİ»Kaynak Yöntemleri – Metodları- Çeşitleri
    14 Mart 2018Güncelleme:3 Eylül 2026

    Kaynak Yöntemleri – Metodları- Çeşitleri

    Ders notları niteliğindeki bu bilgi yazısında, kaynak yöntemleri nelerdir? Kaynak çeşitleri ve kullanıldıkları yerler nelerdir? Bilinen kaynak yöntemlerinin üstünlükleri ve zayıf yönleri gibi konulara göz atacağız.

    İçerik menüsü

    • Elektrik akımı ile yapılan kaynak yöntemleri
      • Elektrik ark kaynağı
      • Toz altı kaynağı
      • Nokta (Punta) kaynağı
      • Basınç veya pres kaynağı
      • Elektrikli makara kaynağı
    • Gaz Kullanılarak yapılan Kaynak Yöntemleri
      • Oksiasetilen kaynağı
      • Gazla eritme pres kaynağı
    • Gaz ve Elektrik Akımı Kullanılarak yapılan Kaynak Yöntemleri
      • TIG ve WIG kaynağı
      • Plazma Ark Kaynağı
      • MIG kaynağı

    Elektrik akımı ile yapılan kaynak yöntemleri

    Kaynaklama işleminin elektrik akımı kullanılarak yapıldığı kaynak yöntemleridir. Bunlar; Elektrik ark kaynağı, toz altı kaynağı, Punta kaynağı, Basınç veya pres kaynağı, Elektrikli makara kaynağı’dır.

    ARK KAYNAĞI

    “Elektrik” kaynağı diye de bilinir. Kaynatılması istenen parçalarla elektrot arasında bir ark oluşur. Oluşan yüksek ısıyla, kaynak yapılacak kısım ve elektrot sıcak sıvı hale gelir ve birleşirler.

    elektrik ark kaynağı
    elektrik ark kaynağının yapılışı

    Elektrik ark kaynağının yapılışı

    Maliyeti az ve taşınması kolaydır. kullanım alanı geniştir. Bu kaynak yönteminin simgesi ise : E’ dir

    TOZ ALTI KAYNAĞI

    Elektrik akımı ile yapılan kaynak yöntemlerinden  “Elektrik ark” kaynağına benzer. Burada, farklı olarak, kaynak yerine otomatik toz serpilir. Bu toz, eriyen malzemenin hava ile anında temasını önler ve  oksitlenmeyi engeller
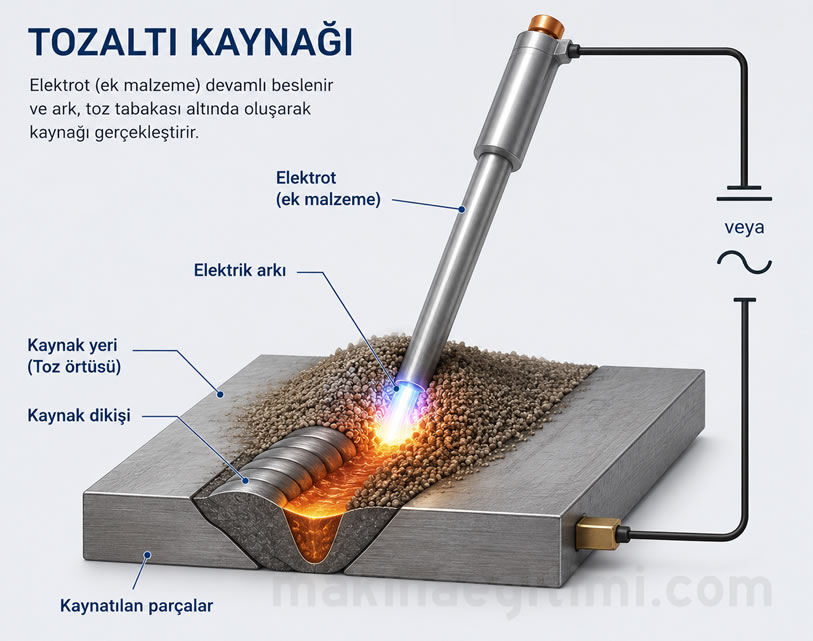
    tozaltı kaynağı
    toz altı kaynağının yapılışı

    Toz altı kaynağının yapılışı

    Elektrot, üzerine koruma katmanı kaplanmamış ve makaraya sarılmış haldedir.

    Ayrıntılı bilgi için BKNZ: Toz altı ark kaynağı nedir. Nasıl Yapılır

    Nokta (Punta) Kaynağı

    Bu kaynak yönteminde, iki bakır elektrot, elektrik akımı altında, kaynatılacak malzemeyi birbirine değecek kadar yeterli kuvvetle bastırılır. 

    Elektrik akımı, plakalar arasında ısı oluşturur ve kaynatılacak plakalar, bu noktada eriyerek birleşirler. Punta kaynağının çalışma prensibi yandaki resimde verilmiştir.

    Detaylar için –>
    BKNZ: Punta kaynağı nedir. Nasıl yapılır?

    Nokta (Punta) kaynağı

    Basınç veya Pres Kaynağı

    Kaynatılacak malzemeler birbirine dokundurulup, elektrik akımı verilir ve basınçla birleştirilir. Simgesi : P

    basınç (pres) kaynağı

    Bu kaynak yöntemi, çubuk, kare veya köşeli kesitli kalın malzemelerde kullanılır. Özellikle değişik özellikteki çelikler için çok avantajlıdır.

    Elektrikli Makara Kaynağı

    Nokta kaynağı gibi yapılır. Pim şeklindeki bakır elektrot yerine sızdırmazlık amacıyla bakır makaralar kullanılır. Simgesi: RR
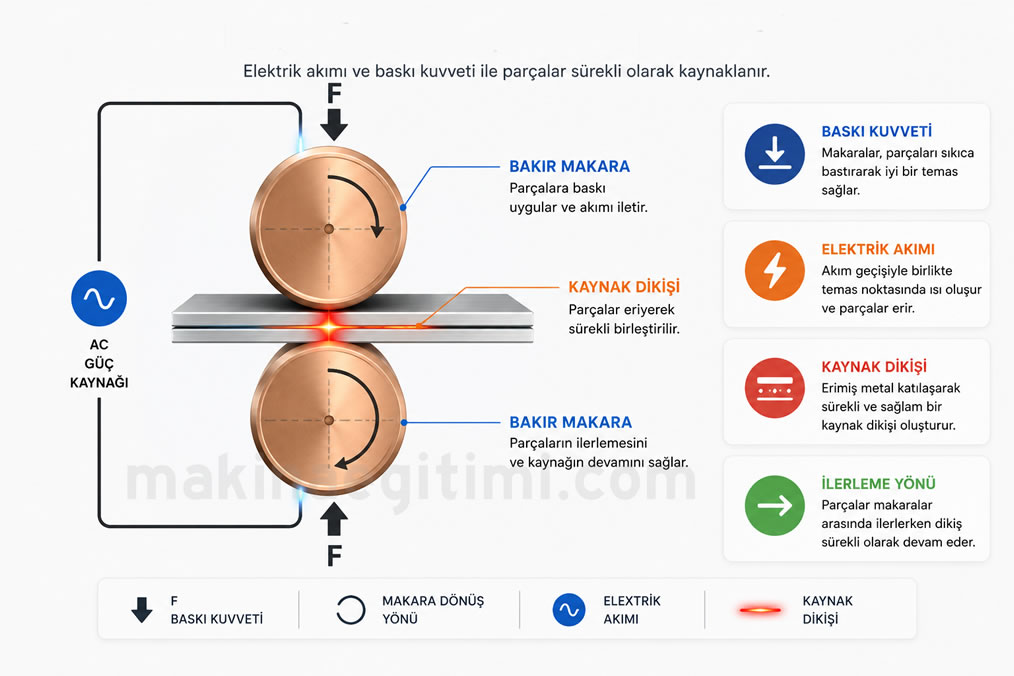
    makara kaynağı

    Elektrikli Makara Kaynağı , Sac plaka konstrüksiyonu, gemi ve uçak yapımı, aparat ve alet imalatında, özellikle ince kalınlıktaki saclarda kullanılan, ekonomik kaynak yöntemlerindendir.

    Gaz kullanılarak yapılan kaynak yöntemleri

    Kaynaklama işleminin birtakım gazlar kullanılarak yapıldığı kaynak yöntemleridir. Bunlar; Oksiasetilen kaynağı ve gazla eritme pres kaynağı’dır.

    Oksiasetilen (Oksijen) Kaynağı

    Oksijen kaynağı diye de bilinir. Bir üfleç kullanılarak oksijen ve asetilen gazlarının yanmasıyla yüksek ısı (yaklaşık 3200° C) oluşur ve sıvı hale gelen parçalar birleşir. simgesi: G

    Peki oksijen kaynağı nerelerde kullanılır? Hemen hemen her yerde kullanılabilen kaynak yöntemlerindendir. İnce sac malzemeler ve borularda (max 15 mm ye kadar) tercih edilir. Maliyeti ve taşınması kolaydır. Alın ve köşe dikiş kaynağında kullanılır.

    Gazla Eritme Pres Kaynağı

    Kaynatılacak birbirine dokundurularak gazla eritilir ve ardından basınçla birleştirilir.

    Kullanıldığı yerler

    Özellikle değişik özellikteki çelikler için tercih edilen çok kaynak yöntemlerindendir. Kalın malzemelerde kullanılır.

    kaynak yöntemleri Gazla eritme pres kaynağı

    Ark Kaynağı Yaygınlığı


    Elektrik ark kaynağı, endüstride en yaygın kullanılan kaynak yöntemlerinden biridir ve yüksek verimlilik sunar.

    Oksi-Gaz Kaynağının Esnekliği


    Oksi-asetilen kaynağı, elektrik gerektirmediğinden saha koşullarında ve ince malzemelerde esneklik sağlar.

    Plazma Kaynağı Hassasiyeti


    Plazma ark kaynağı, çok yüksek sıcaklık yoğunluğu sayesinde ince ve hassas parçaların kaynağında tercih edilir.

    Gaz ve elektrik akımı kullanılan kaynak yöntemleri

    Gazaltı kaynağı olarak bilinen kaynak yöntemleridir. Bu işlemde ark, Argon, Helyum, CO veya çeşitli gaz karışımları gibi bir koruyucu gaz atmosferi altında meydana gelir. Bu gaz kaynak bölgesini oksitlenmeden korur.

    Normal ark kaynağındaki gibi sık sık elektrot değiştirilmediği için, hızlı ve ekonomiktir. Kaynak dikişi üzerinde cüruf meydana gelmez.

    Detaylı bilgi için BKNZ:  Gazaltı kaynağı nedir

    TIG ve WIG KAYNAĞI

    TIG: Tungsten İnert Gas kelimelerinin  baş harflerinden  oluşan  bir gaz altı kaynak çeşididir. TİG kaynak işlemi, tungsten elektrotun ergimeden oluşturduğu arkın, yüksek ısısı ile yapılmaktadır. Tungsten elektrotun yerine wolfram kullanıldığında  WIG  ismini alır.
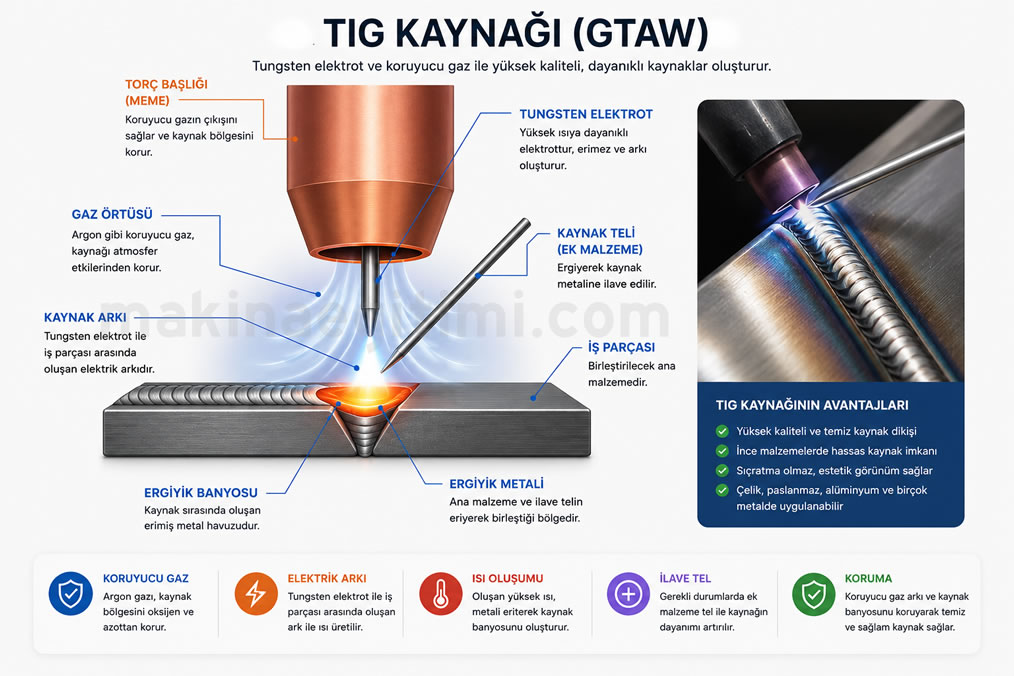
    gazaltı tig kaynağı

    Eriyen bölgeye malzemenin oksitlenmesini önleyen bir koruyucu gaz (genellikle argon gazı) verilir.


    kaynak yöntemleri Wolfram inert gaz kaynağı

    WIG kaynağı

    Wig kaynağının yapılışı

    WIG kaynağı ekipmanı

    WIG kaynağında kullanılan ekipman

    wig kaynağının görünümü

    WIG kaynağı ile kaynaklanmış bir parça

    WIG kaynağının kullanıldıkları yerler

    WIG kaynağı ile hemen hemen bütün metaller kaynatılabilir. Özellikle korozyon ve oksitlenmeden korumak için Krom-Nikel-Çelikleri, aluminyum ve bakır alaşımları alternatif akımla kaynatılır.

    Kalın malzemelerin çabuk ve kolay kaynatılması sebebiyle de tercih sebebidir. Aparatlar, kazanlar, ev aletlerinde kullanılır.

    Plazma Ark Kaynağı

    Plazma ark kaynağı, çok yüksek bir sıcaklığa ısıtılarak iyonize olmuş ve elektrik iletkenliği kazanmış plazma gazı sayesinde, elektrik arkının tungsten elektrodun ucundan parçaya transfer edildiği ve böylece, arkın oluşturulduğu  bir koruyucu ark kaynak yöntemidir.
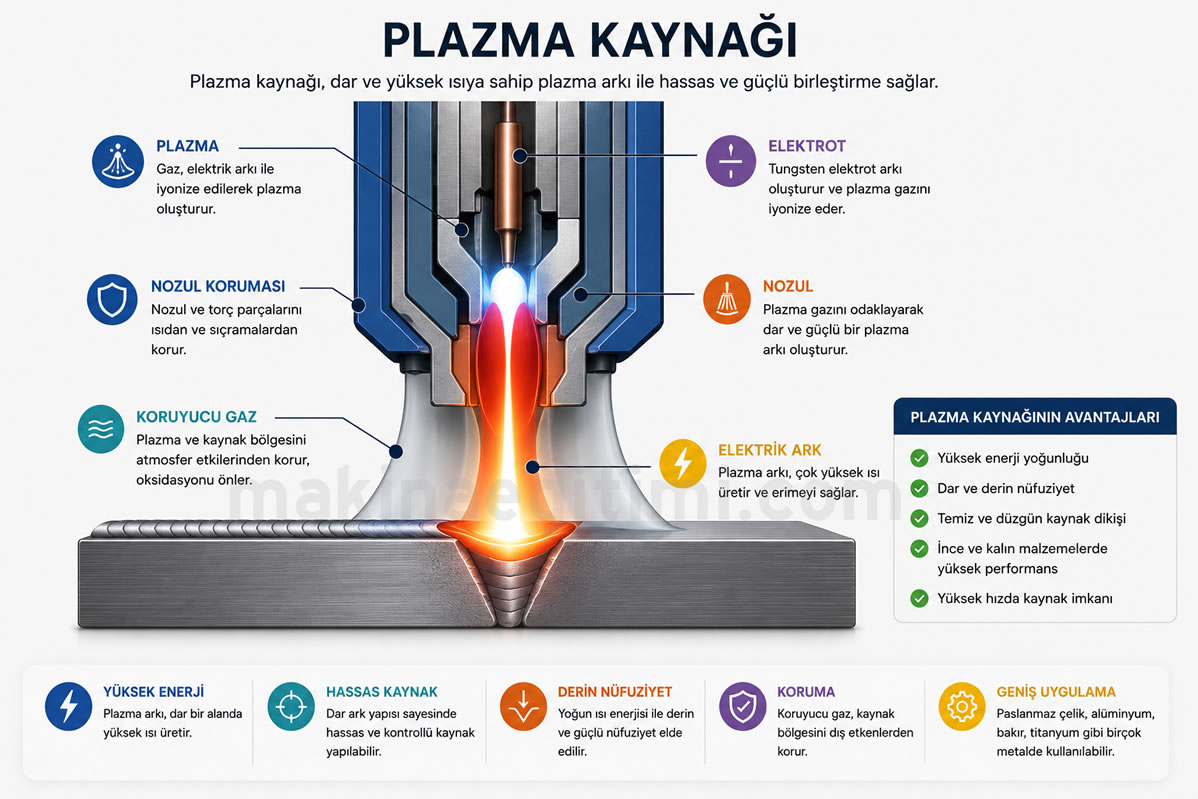
    plazma kaynağı

    Arkın meydana getirdiği ısı, malzemeyi eritmektedir. TIG kaynağındaki gibi tungsten elektrot kullanılır. TIG yönteminden farkı, küçük delikli bir iç nozülden daraltılmış olarak çıkan plazma arkının hızı ve enerji yoğunluğu daha yüksek olmasıdır. 

    Detaylı bilgiler için bakınız: Plazma Ark kaynağı

    Mig Kaynağı

    Gaz ve elektrik akımı kullanılan kaynak yöntemlerindendir. Bu kaynak yönteminde, rulo halinde sarılmış bir elektrotla kaynak yapılacak yer eritilir. Eriyen kısma koruyucu gaz (genelde argon, helyum ya da bunların karışımı) verilir ve erimiş malzemenin oksitlenmesinin önüne geçilir.

    kaynak yöntemleri metal inert gaz mig kaynağı

    Mig kaynağı

    mig kaynağının görünümü

    mig kaynağının görünümü 

    mig kaynağının yapılışı

    MIG kaynağının yapılışı

    mig kaynağında profil malzemeleri kaynatma

    mig kaynağı ile profil malzemeleri birbirine kaynatma

    MIG kaynağı nerelerde kullanılır

    MIG kaynağı, alaşımlı çeliklerde tercih edilen kaynak yöntemlerindendir. Çok az çekme olması da tercih sebeplerindendir. Bütün dikiş biçimlerinde kullanılır. MIG kaynağının en belirgin kullanım alanı ise, aparatlar, kazanlar, gemi ve uçak sanayidir.

    Kaynak yöntemleri ders notları

    Bu yazıda anlatılan bilgileri pdf ders notu halinde aşağıdaki kısımdan indirebilirsiniz.

    pdf ders notu indir

    Konuyla İlgili Sorular

    Bu iki grup, ısıyı elde etme yöntemi bakımından temelden farklıdır: biri elektrik akımının oluşturduğu ark veya direnç ısısını kullanırken diğeri yanıcı bir gazın alevinden yararlanır. Bu farklı ısı kaynağı, her yöntemin uygulanabileceği malzeme ve kalınlıkları da değiştirir.

    Ekipmanının hem maliyeti düşüktür hem de kolayca taşınabilir, bu da onu geniş bir kullanım alanına yayar. Bu pratiklik, ark kaynağını hem küçük atölyeler hem de büyük sanayi tesisleri için erişilebilir bir seçenek yapar.

    İlgili Yazılar

    Paslanmaz çeliklerin kaynağında kullanılan elektrotlar Paslanmaz çeliklerin kaynağında kullanılan elektrotlar Paslanmaz Çeliklerin Kaynağı Paslanmaz Çeliklerin Kaynağı Punta Kaynağı (Nokta kaynağı) Nedir. Nasıl Yapılır? Punta Kaynağı (Nokta kaynağı) Nedir. Nasıl Yapılır? Lazer Kaynağının Avantaj ve Dezavantajları Lazer Kaynağının Avantaj ve Dezavantajları Tozaltı kaynağı nedir Nasıl Yapılır. Tozaltı kaynağı nedir Nasıl Yapılır. Kaynak İşlerinde İş Güvenliği Kaynak İşlerinde İş Sağlığı ve Güvenliği Elektrik Ark Kaynağının Tarihçesi Elektrik Ark Kaynağının Tarihçesi MIG Kaynağı Hakkında Genel Bilgiler MIG Kaynağı Hakkında Genel Bilgiler
    Paylaş. Facebook Twitter WhatsApp Tumblr Email Telegram Copy Link
    1 Yorum
    1. Yükselen Reklam ve Matbaacılık on 5 Şubat 2024 14:33

      Oldukça Faydalı Bir Paylaşım Olmuş Teşekkürler

      Cevapla

    Yorumlayın Cevabı İptal Et


    Hat-trick Teriminin Hikayesi: Bir Şapkadan Doğan Spor Efsanesi
    Egzoz Emisyon Değeri Neden Yüksek Çıkar, Nasıl Düşürülür?
    • İletişim
    • Kullanım Koşulları-Hizmet Şartları
    • Gizlilik ve Çerez Politikası

    Yukarıya yazın ve aramak için Enter tuşuna basın. İptal etmek için Esc tuşuna basın.

    ×
    • Elektrik akımı ile yapılan kaynak yöntemleri
      • ARK KAYNAĞI
      • TOZ ALTI KAYNAĞI
      • Nokta (Punta) Kaynağı
      • Basınç veya Pres Kaynağı
      • Elektrikli Makara Kaynağı
    • Gaz kullanılarak yapılan kaynak yöntemleri
      • Oksiasetilen (Oksijen) Kaynağı
      • Gazla Eritme Pres Kaynağı
        • Kullanıldığı yerler
    • Gaz ve elektrik akımı kullanılan kaynak yöntemleri
      • TIG ve WIG KAYNAĞI
        • WIG kaynağının kullanıldıkları yerler
      • Plazma Ark Kaynağı
      • Mig Kaynağı
        • MIG kaynağı nerelerde kullanılır
    • Kaynak yöntemleri ders notları
    • Konuyla İlgili Sorular
    → Gezinti menüsü