
Close Menu
  • MAKİNELER ve İMALAT
    • ALET VE EKİPMANLAR
    • BİLGİSAYAR DESTEKLİ ÇİZİM
    • Cadcam eğitimi
    • Cnc Tezgah Programlama
    • DÖKÜM TEKNOLOJİLERİ
    • ELEKTRİK ELEKTRONİK TEKNOLOJİLERİ
    • HİDROLİK PNÖMATİK
    • İMALAT İŞLEMLERİ
    • İMALAT TEKNOLOJİLERİ
    • İŞ GÜVENLİĞİ
    • KALIP TASARIMI
    • KATI MODELLEME
    • KAYNAK TEKNOLOJİSİ
    • MAKİNE ELEMANLARI
    • MAKİNE MESLEK RESMİ
    • MALZEME BİLGİSİ
    • OTOMOTİV ve ARAÇ TEKNOLOJİLERİ
    • ROBOTİK TEKNOLOJİLERİ
    • SAĞLIK TEKNOLOJİLERİ
    • SAVUNMA ve HAVACILIK TEKNOLOJİLERİ
    • TASARI GEOMETRİ
    • TEKNİK RESİM
    • YAZILIM ve DONANIM TEKNOLOJİLERİ
    • YENİLİKÇİ ÜRETİM YÖNTEMLERİ
  • TEKNOLOJİ ve YAŞAM
    • OTOMOBİLLER ve TAŞIT
      • ARAÇ ve MOTOR BİLGİSİ
      • Güvenli Sürüş
      • Sürüş Destek Sistemleri
    • Genel Kültür
      • FİLM -DİZİ
      • Görsel ve Grafik Sanat
      • KİTAP – EDEBİYAT
      • MÜZİK
      • SPOR
      • TARİH
      • TEKNOLOJİ TARİHİ
    • GÜNDELİK YAŞAM TEKNOLOJİLERİ
    • HOBİ – EĞLENCE
    • İNTERNET TEKNOLOJİLERİ
    • SAĞLIK
    • MOBİL TEKNOLOJİLER
Makine Eğitimi
  • Makineler ve İmalat
    MAKİNE ELEMANLARI
    HİDROLİK PNÖMATİK
    TEKNİK RESİM
    BİLG.TASARIM ve İMALAT
    TEMEL İMALAT İŞLEMLERİ
    İMALAT İŞLEMLERİ
    Diğer Mesleki Dersler
    SINAVLAR ve EVRAKLAR
    Hareket ve Kuvvet İletimi
    Basit makineler
    Dişliler
    Kamlar
    Kamalar
    Kavramalar
    Yaylar
    Kayış Kasnaklar
    Miller
    Yatak ve Rulmanlar
    Zincirler
    Hesaplayıcılar
    Yay Sabiti Sıkışma Hesaplayıcı
    Dişli Oranı Hesaplayıcı
    Kayış Kasnak Oranı Hesaplayıcı
    Bağlama ve Birleştirme
    Gupilyalar
    Flanşlar
    Perçinler
    Rondelalar
    Pim ve Pernolar
    Segmanlar
    Kaynak Teknolojisi
    Vida Civata ve Somunlar
    Diğer Makine Elemanları
    Kızaklar ve Lineer Kılavuzlar
    Frenler
    Volanlar
    Kelepçeler
    Amortisörler
    Contalar ve O-Ringler
    Keçeler ve Sızdırmazlık Elemanları
    Hidrolik
    Hidroliğe Giriş ve Prensipler
    Hidrolik Sistemler ve Uygulamaları
    Hidrolik Devre Elemanları
    Akümülatörler
    Filtreler
    Motorlar
    Pompalar
    Valfler

    Pnömatik
    Pnömatiğe Giriş ve Prensipler
    Pnömatik Sistemler ve Uygulamaları
    Pnömatik Devre Elemanları
    Valfler
    Silindirler
    Susturucular
    Şartlandırıcılar
    Motorlar
    Kompresörler
    Kurutucular
    Ortak Konular ve Bakım
    Hidrolik Pnömatik Bakım Onarım
    Çalışma Notları, Sınavlar, Testler
    Hesaplayıcılar
    Hidrolik Silindir Kuvvet Hesaplayıcı
    Teknik Resim
    Teknik Resme Giriş
    Geometrik Çizimler
    Perspektif ve İzdüşüm
    Görünüş Çıkarma
    Ölçülendirme
    Kesit Alma
    Komple ve Yapım Resmi
    Toleranslar
    Tolerans - Geçme Simulatörü
    Yüzey İşleme İşaretleri
    Makine Meslek Resmi
    Vida Civata ve Somunlar
    Kasnaklar
    Dişliler
    Pim ve Pernolar
    Miller
    Rulmanlar
    Yaylar
    Rondelalar
    Gupilyalar
    Teknik Resimde Kaynaklar
    Temrinler
    Meslek Resim Temrinleri
    Dişli Temrinleri
    Görünüş Çıkarma Temrinleri
    Kesit Alma Temrinleri
    Kasnak Temrinleri
    Pim Perno Temrinleri
    Vidalı Birleştirme Temrinleri
    Kesit Alma Temrinleri
    Tasarı Geometri
    Bilgisayar Destekli Çizim
    Autocad İle Çizim Dersleri
    Antetli Şablonlar
    Bilgisayar Destekli Çizim Temrinleri
    Görünüş Çıkarma Temrinleri
    Bilg. Destekli Çizim Sınavları
    Katı Modelleme ve Animasyon
    Katı Model Çizim Dosyaları
    Katı Model Montaj Örnekleri
    Katı Model Çizim Dersleri
    katı Modelleme Sınavları
    3d CAD Yazılım İncelemeleri
    Katı Modelleme Temrinleri
    CNC Programlama
    CAM
    Robotik
    Ölçme Kontrol
    Komparatörler
    Mastarlar
    Kumpaslar
    Mikrometreler
    KUMPAS SİMULATÖRÜ
    MİKROMETRE SİMULATÖRÜ

    Makinelerle Çalışma
    Temel Freze
    Temel Torna
    Delme
    Vargel Tezgahı
    El İşlemleri
    Eğeleme
    Markalama
    Kesme İşlemleri
    Raybalama
    Matkap Bileme
    Kılavuz-Pafta

    Malzeme Bilgisi
    Malz. Muayenesi ve Sertlik ölçme
    Çelikler
    Plastikler
    Dökme Demir
    Alüminyum
    İş Güvenliği
    Atölyede İş Güvenliği
    Bakım onarım İşlerinde İ.S.G
    Makinelerde Emniyet Kuralları
    Elektrikle Çalışmada İ.s.g
    El Aletlerinde İş Güvenliği
    İ.S.G. Uzmanlık Eğitimi
    Talaşlı İmalat
    Tornalama
    Frezeleme
    Taşlama
    Kesme Hızı - Devir Hesaplayıcı

    Yenilikçi Üretim Yöntemleri
    3D yazıcı İle Baskı
    3D Tarayıcılar
    Su Jeti İle İşleme
    Lazer İle işleme
    Elektro Erozyon
    Kaynakçılık
    Haddeleme
    Döküm
    Kalıp Tasarımı
    Mekanik ve Hidrolik Presler
    Kesme - Delme Kalıbı
    Bükme Kalıbı
    Çekme Kalıbı
    Plastik Enjeksiyon Kalıpları
    Ekstrüzyon kalıpları
    Birleşik Kalıplar
    Ardışık Kalıplar
    Fışkırtma Kalıpları
    Sıvama Kalıpları
    Püskürtme Kalıbı
    Mesleki Yabancı Dil
    Mekanik - Mukavemet
    Fizik Dersi Konuları
    CAD CAM
    CNC
    Hidrolik Pnömatik
    İmalat İşlemleri
    İş Güvenliği
    Katı Modelleme
    Ölçme Kontrol
    Mekanik
    Mesleki Gelişim
    Mesleki Yabancı Dil
    Tasarı Geometri
    Temel İmalat İşlemleri
    Teknik Resim

    İşletmelerde Beceri Eğitimi
    Bilgisayar Destekli İmalat
    Bilgisayar Destekli Tasarım
    Sınav Analiz Programı

    YILLIK PLANLAR
  • Teknoloji
    ÜRÜN TEKNOLOJİLERİ
    İMALAT TEKNOLOJİLERİ
    Mobil Teknolojiler
    Gündelik Yaşam Teknolojileri
    Elektrik Elektronik Teknolojileri
    Otomotiv ve Araç Teknolojileri
    Yazılım ve Donanım Teknolojileri
    Pratik ve Güvenli İnternet
    Donanım ve Çevre Birimleri
    Program Tanıtımları
    Bilgisayar İpuçları
    Teknoloji Tarihi
    Sağlık ve Tıp Teknolojileri
    Savunma ve Havacılık
    Robotik Teknolojileri
    Makine Parçaları İmalatı
    Hammadde İmalatı
    Motorlu Taşıt İmalatı
  • Yaşam
    Görsel ve Grafik Sanat
    Hobi - Eğlence
    Film - Dizi
    Spor
    Müzik
    Tarih
    Bilim
    Kitap - Edebiyat
    Sağlık
    Gezi Seyahat
    Araç Tanıtım ve Karşılaştırma
    Araç ve Motor Bilgisi
    Araç Bakım Onarımı
    Güvenli Sürüş
    Sürüş Destek Sistemleri
    İlk Yardım Bilgisi
    Ehliyet Sınavı Hazırlık Testleri
Makine Eğitimi
Ana Sayfa»KAYNAK TEKNOLOJİSİ»Lazer Kaynağı, Özellikleri ve Çalışma Prensibi
9 Şubat 2022

Lazer Kaynağı, Özellikleri ve Çalışma Prensibi

Lazer kaynağının özellikleri, çalışma prensibi hakkında bilgilendirici yazıya ait konu başlıkları:

  • Lazer Kaynağı Nedir?
  • Lazer kaynağının özellikleri
  • Lazer Kaynağının Çalışma Prensibi
    • İletim Modu Lazer Kaynağı
    • Lazer Derin Füzyon Kaynağı (Anahtar Deliği Kaynağı) Prensibi
  • Konuyla İlgili Sorular

Lazer Kaynağı Nedir?

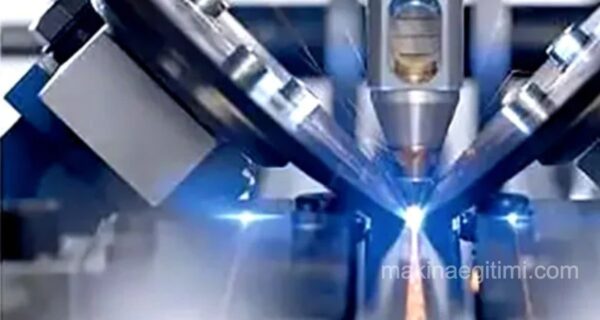
Lazer kaynağı, bir kaynak oluşturmak için bir lazer ışını kullanarak metalleri veya termoplastikleri birleştirmek için kullanılan bir işlemdir. 

Lazer ışını malzemeyi erime noktasına kadar ısıtarak iki malzemenin birbirine kaynaşmasına neden olur. Bu işlem tipik olarak metalleri birleştirmek için kullanılır, ancak plastikler ve kompozitler gibi diğer malzemeler üzerinde de kullanılabilir.

Lazer kaynağı, hassasiyet, ulaşılması zor alanlara kaynak yapma yeteneği, gözeneksiz ve diğer kusurlardan arınmış yüksek kaliteli kaynak dahil olmak üzere diğer kaynak yöntemlerine göre çeşitli avantajlar sunar.

lazer kaynak makinesi

Hassasiyet ve kalitenin kritik olduğu havacılık, otomotiv ve tıbbi cihazlar gibi sektörlerde sıklıkla kullanılır.

Odaklanmış Yüksek Enerji


Lazer kaynağı, ışığı çok küçük bir noktaya odaklayarak yüksek enerji yoğunluğu elde eder.

Dar Isı Etkisi Bölgesi


Lazer kaynağı, geleneksel kaynak yöntemlerine göre çok daha dar bir ısıdan etkilenen bölge (HAZ) oluşturur.

Yüksek Kaynak Hızı


Lazer kaynağı, odaklanmış enerjisi sayesinde dakikada metrelerce hızda kaynak yapılmasına imkan tanır.

Lazer kaynağının özellikleri

Yüksek güçlü lazerlerin araştırılması ve geliştirilmesi ile lazer kaynak teknolojisi, başlıca aşağıdaki özelliklerinden dolayı birçok alanda yaygın olarak kullanılmaktadır:

1- Derinlik, Yüksek hız ve Az Deformasyon.

2- Kaynak cihazı basit ve esnektir: Tezgah tipi lazer ve el tipi lazer kaynak cihazları vardır. Oda sıcaklığında veya özel koşullar altında kaynak yapılabilir ve kaynak ortamı için yüksek gereksinimlere sahip değildir. Optik fiber ile uzun mesafeli, ulaşılması zor parçaları kaynaklamak mümkündür. Robot cihaz üzerine montajı kolaydır.

3- Yüksek güç yoğunluğu: titanyum alaşımları gibi refrakter malzemeleri kaynak edebilen önemli bir eriyik derinliğine ve yüksek güç yoğunluğuna sahiptir.

lazer kaynağı ile kaynaklanmış parça
lazer kaynağı ile kaynaklanmış parçalar

4- Yüksek enerji yoğunluğu sebebiyle yüksek hızlı kaynak için uygundur.
5- Elektrotların, aletlerin vb. aşınma ve yıpranma tüketimi yoktur.
6- Çevre kirliliğine yol açmaz.
7- Lazer çıkış odak uzunluğunu ve kaynak noktası konumunu değiştirmek kolaydır.

Lazer Kaynağının Çalışma Prensibi

İletim Modu Lazer Kaynağı

İletim modu kaynağı, daha düşük güç ve nispeten düşük bir enerji yoğunluğu kullanılarak elde edilir. (105W/cm2’den az) Lazer ışını sadece malzemenin yüzeyinde emilir ve malzemeye nüfuz etmez. İletim sınırlı kaynaklar daha sonra genellikle yüksek bir genişlik-derinlik oranı sergiler.

İletim modunda kaynak, malzemeler eriyene, birlikte akana ve katılaşana kadar parçaları basitçe ısıtır.

Sonuçlar bir tür sürekli nokta kaynağı olduğundan, yüksek mukavemet gerektirmeyen birleştirmeler için iyidir. İletim kaynakları pürüzsüz ve estetik açıdan hoştur ve tipik olarak derinliklerinden daha geniştirler. Bu da işlemi ince cidarlı malzemeleri birleştirmek ve nokta kaynağı için çok uygun hale getirir

lazer iletim kaynağı
Lazer kaynağı iletim modu

Lazer Derin Füzyon Kaynağı (Anahtar Deliği Kaynağı) Prensibi

Bu mod derin, dar kaynaklar oluşturur. Bazıları buna sızma modu diyor. Yapılan kaynaklar normalde geniş kaynaklardan daha derin ve iletim modu kaynaklarından daha güçlüdür.

Lazer ışını, tipik olarak 106-107 W/cm2 den daha fazla güç yoğunluğu üretmek için yeterince küçük bir noktaya odaklandığında, ışın yolundaki malzeme, iletim yoluyla önemli miktarda ısı uzaklaştırılmadan önce sadece erimez, aynı zamanda buharlaşır.

Odaklanmış lazer ışını daha sonra iş parçasına nüfuz ederek ‘anahtar deliği’ adı verilen metal buharla dolu bir boşluk oluşturur. Bu buharla dolu delik, gelen ışın enerjisinin neredeyse tamamını emen siyah bir cisim gibidir ve delik boşluğunun içindeki denge sıcaklığı yaklaşık 2500℃’ye ulaşır.

lazer kaynağı anahtar deliği modu

Isı, bu yüksek sıcaklıktaki deliğin dış duvarından aktarılır ve delik boşluğunu çevreleyen metalin erimesine neden olur.

Küçük delik, ışık demetinin ışınlaması altında duvar malzemesinin sürekli buharlaşmasıyla üretilen yüksek sıcaklıktaki buharla doldurulur.

Küçük deliğin dört duvarı erimiş metali çevreler ve sıvı metal katı malzeme ile çevrilidir (oysa çoğu geleneksel kaynak işleminde ve lazer iletim kaynağında, enerji önce iş parçasının yüzeyinde biriktirilir ve ardından iç kısma taşınır. aktarılarak).

lazer derin füzyon kaynağı
Tezgah tipi lazer kaynağı ile kaynaklama

Delik duvarlarının dışındaki sıvı akışı ve duvar yüzey gerilimi, delik boşluğunun içinde sürekli olarak üretilen buhar basıncı ile dinamik dengede tutulur.

Kiriş sürekli olarak küçük deliğe girer ve deliğin dışındaki malzeme sürekli olarak akar. Kiriş hareket ettikçe, küçük delik her zaman kararlı bir akış halindedir. Yani delik ve delik duvarını çevreleyen ergimiş metal ön kirişin ileri hızı ile ileri doğru hareket eder ve ergimiş metal hareketli deliğin bıraktığı boşluğu doldurarak onunla birlikte yoğunlaşır ve dikiş oluşur.

Bütün bunlar o kadar hızlı gerçekleşir ki, kaynak hızı dakikada birkaç metreye kolaylıkla ulaşabilir.

lazer kaynağı
El tipi Lazer kaynağı ile kaynak yapılışı

Anahtar deliği modu kaynakları inanılmaz derecede güçlüdür ve derin penetrasyon ve yapısal kaynaklar için uygundur. 

Konuyla İlgili Sorular

Lazer ışını çok küçük bir noktaya odaklanabildiği için son derece hassas ve dar bir kaynak bölgesi oluşturur. Bu hassasiyet, ulaşılması zor veya küçük parçalarda geleneksel yöntemlerin veremeyeceği bir kalite sağlar.

Dar ısı bölgesi, kaynak yapılan malzemenin çevresindeki kısımların daha az ısınması anlamına gelir. Bu da parçanın şeklinin bozulma (deformasyon) riskini azaltır ve malzemenin orijinal özelliklerini korumasına yardımcı olur.

İlgili Yazılar

Tozaltı kaynağı nedir Nasıl Yapılır. Tozaltı kaynağı nedir Nasıl Yapılır. MIG Kaynağı Hakkında Genel Bilgiler TIG Kaynağı Hakkında Genel Bilgiler Lehimleme Nedir? Yumuşak ve Sert Lehim Yöntemleri Lehimleme Nedir? Yumuşak ve Sert Lehim Yöntemleri Oksi-Gaz ya da Oksi Asetilen Kaynağı. Çalışma Prensibi ve Kullanım Alanları Oksi-Gaz ya da Oksi Asetilen Kaynağı. Çalışma Prensibi ve Kullanım Alanları Punta Kaynağı (Nokta kaynağı) Nedir. Nasıl Yapılır? Punta Kaynağı (Nokta kaynağı) Nedir. Nasıl Yapılır? Kaynak İşlerinde İş Güvenliği Kaynak İşlerinde İş Sağlığı ve Güvenliği Lazer Kaynağının Avantaj ve Dezavantajları Lazer Kaynağının Avantaj ve Dezavantajları Plazma Ark Kaynağı Plazma Ark Kaynağı
Lazer ile İşleme
Paylaş. Facebook Twitter WhatsApp Tumblr Email Telegram Copy Link

Yorumlayın Cevabı İptal Et

Sanal Kumpas. 1/20 ve 1/50 Verniyerli kumpas simulatörü
Yakıt Pompası Arıza Belirtileri. Benzin Pompası Arızaları
Hat-trick Teriminin Hikayesi: Bir Şapkadan Doğan Spor Efsanesi
  • İletişim
  • Kullanım Koşulları-Hizmet Şartları
  • Gizlilik ve Çerez Politikası
Makine Eğitimi

Makineler, Makine parçaları, İmalat yöntemleri, Otomotiv, Araç bakım onarım ve Teknoloji ile ilgili Bilgi Kaynağı

Facebook X (Twitter) Pinterest Tumblr

Yukarıya yazın ve aramak için Enter tuşuna basın. İptal etmek için Esc tuşuna basın.