Close Menu
  • MAKİNELER ve İMALAT
    • ALET VE EKİPMANLAR
    • BİLGİSAYAR DESTEKLİ ÇİZİM
    • Cadcam eğitimi
    • Cnc Tezgah Programlama
    • DÖKÜM TEKNOLOJİLERİ
    • ELEKTRİK ELEKTRONİK TEKNOLOJİLERİ
    • HİDROLİK PNÖMATİK
    • İMALAT İŞLEMLERİ
    • İMALAT TEKNOLOJİLERİ
    • İŞ GÜVENLİĞİ
    • KALIP TASARIMI
    • KATI MODELLEME
    • KAYNAK TEKNOLOJİSİ
    • MAKİNE ELEMANLARI
    • MAKİNE MESLEK RESMİ
    • MALZEME BİLGİSİ
    • OTOMOTİV ve ARAÇ TEKNOLOJİLERİ
    • ROBOTİK TEKNOLOJİLERİ
    • SAĞLIK TEKNOLOJİLERİ
    • SAVUNMA ve HAVACILIK TEKNOLOJİLERİ
    • TASARI GEOMETRİ
    • TEKNİK RESİM
    • YAZILIM ve DONANIM TEKNOLOJİLERİ
    • YENİLİKÇİ ÜRETİM YÖNTEMLERİ
  • TEKNOLOJİ ve YAŞAM
    • OTOMOBİLLER ve TAŞIT
      • ARAÇ ve MOTOR BİLGİSİ
      • Güvenli Sürüş
      • Sürüş Destek Sistemleri
    • Genel Kültür
      • FİLM -DİZİ
      • Görsel ve Grafik Sanat
      • KİTAP – EDEBİYAT
      • MÜZİK
      • SPOR
      • TARİH
      • TEKNOLOJİ TARİHİ
    • GÜNDELİK YAŞAM TEKNOLOJİLERİ
    • HOBİ – EĞLENCE
    • İNTERNET TEKNOLOJİLERİ
    • SAĞLIK
    • MOBİL TEKNOLOJİLER
Makine Eğitimi
  • Makineler ve İmalat
    MAKİNE ELEMANLARI
    HİDROLİK PNÖMATİK
    TEKNİK RESİM
    BİLG.TASARIM ve İMALAT
    TEMEL İMALAT İŞLEMLERİ
    İMALAT İŞLEMLERİ
    Diğer Mesleki Dersler
    SINAVLAR ve EVRAKLAR
    Hareket ve Kuvvet İletimi
    Basit makineler
    Dişliler
    Kamlar
    Kamalar
    Kavramalar
    Yaylar
    Kayış Kasnaklar
    Miller
    Yatak ve Rulmanlar
    Zincirler
    Hesaplayıcılar
    Yay Sabiti Sıkışma Hesaplayıcı
    Dişli Oranı Hesaplayıcı
    Kayış Kasnak Oranı Hesaplayıcı
    Bağlama ve Birleştirme
    Gupilyalar
    Flanşlar
    Perçinler
    Rondelalar
    Pim ve Pernolar
    Segmanlar
    Kaynak Teknolojisi
    Vida Civata ve Somunlar
    Diğer Makine Elemanları
    Kızaklar ve Lineer Kılavuzlar
    Frenler
    Volanlar
    Kelepçeler
    Amortisörler
    Contalar ve O-Ringler
    Keçeler ve Sızdırmazlık Elemanları
    Hidrolik
    Hidroliğe Giriş ve Prensipler
    Hidrolik Sistemler ve Uygulamaları
    Hidrolik Devre Elemanları
    Akümülatörler
    Filtreler
    Motorlar
    Pompalar
    Valfler

    Pnömatik
    Pnömatiğe Giriş ve Prensipler
    Pnömatik Sistemler ve Uygulamaları
    Pnömatik Devre Elemanları
    Valfler
    Silindirler
    Susturucular
    Şartlandırıcılar
    Motorlar
    Kompresörler
    Kurutucular
    Ortak Konular ve Bakım
    Hidrolik Pnömatik Bakım Onarım
    Çalışma Notları, Sınavlar, Testler
    Hesaplayıcılar
    Hidrolik Silindir Kuvvet Hesaplayıcı
    Teknik Resim
    Teknik Resme Giriş
    Geometrik Çizimler
    Perspektif ve İzdüşüm
    Görünüş Çıkarma
    Ölçülendirme
    Kesit Alma
    Komple ve Yapım Resmi
    Toleranslar
    Tolerans - Geçme Simulatörü
    Yüzey İşleme İşaretleri
    Makine Meslek Resmi
    Vida Civata ve Somunlar
    Kasnaklar
    Dişliler
    Pim ve Pernolar
    Miller
    Rulmanlar
    Yaylar
    Rondelalar
    Gupilyalar
    Teknik Resimde Kaynaklar
    Temrinler
    Meslek Resim Temrinleri
    Dişli Temrinleri
    Görünüş Çıkarma Temrinleri
    Kesit Alma Temrinleri
    Kasnak Temrinleri
    Pim Perno Temrinleri
    Vidalı Birleştirme Temrinleri
    Kesit Alma Temrinleri
    Tasarı Geometri
    Bilgisayar Destekli Çizim
    Autocad İle Çizim Dersleri
    Antetli Şablonlar
    Bilgisayar Destekli Çizim Temrinleri
    Görünüş Çıkarma Temrinleri
    Bilg. Destekli Çizim Sınavları
    Katı Modelleme ve Animasyon
    Katı Model Çizim Dosyaları
    Katı Model Montaj Örnekleri
    Katı Model Çizim Dersleri
    katı Modelleme Sınavları
    3d CAD Yazılım İncelemeleri
    Katı Modelleme Temrinleri
    CNC Programlama
    CAM
    Robotik
    Ölçme Kontrol
    Komparatörler
    Mastarlar
    Kumpaslar
    Mikrometreler
    KUMPAS SİMULATÖRÜ
    MİKROMETRE SİMULATÖRÜ

    Makinelerle Çalışma
    Temel Freze
    Temel Torna
    Delme
    Vargel Tezgahı
    El İşlemleri
    Eğeleme
    Markalama
    Kesme İşlemleri
    Raybalama
    Matkap Bileme
    Kılavuz-Pafta

    Malzeme Bilgisi
    Malz. Muayenesi ve Sertlik ölçme
    Çelikler
    Plastikler
    Dökme Demir
    Alüminyum
    İş Güvenliği
    Atölyede İş Güvenliği
    Bakım onarım İşlerinde İ.S.G
    Makinelerde Emniyet Kuralları
    Elektrikle Çalışmada İ.s.g
    El Aletlerinde İş Güvenliği
    İ.S.G. Uzmanlık Eğitimi
    Talaşlı İmalat
    Tornalama
    Frezeleme
    Taşlama
    Kesme Hızı - Devir Hesaplayıcı

    Yenilikçi Üretim Yöntemleri
    3D yazıcı İle Baskı
    3D Tarayıcılar
    Su Jeti İle İşleme
    Lazer İle işleme
    Elektro Erozyon
    Kaynakçılık
    Haddeleme
    Döküm
    Kalıp Tasarımı
    Mekanik ve Hidrolik Presler
    Kesme - Delme Kalıbı
    Bükme Kalıbı
    Çekme Kalıbı
    Plastik Enjeksiyon Kalıpları
    Ekstrüzyon kalıpları
    Birleşik Kalıplar
    Ardışık Kalıplar
    Fışkırtma Kalıpları
    Sıvama Kalıpları
    Püskürtme Kalıbı
    Mesleki Yabancı Dil
    Mekanik - Mukavemet
    Fizik Dersi Konuları
    CAD CAM
    CNC
    Hidrolik Pnömatik
    İmalat İşlemleri
    İş Güvenliği
    Katı Modelleme
    Ölçme Kontrol
    Mekanik
    Mesleki Gelişim
    Mesleki Yabancı Dil
    Tasarı Geometri
    Temel İmalat İşlemleri
    Teknik Resim

    İşletmelerde Beceri Eğitimi
    Bilgisayar Destekli İmalat
    Bilgisayar Destekli Tasarım
    Sınav Analiz Programı

    YILLIK PLANLAR
  • Teknoloji
    ÜRÜN TEKNOLOJİLERİ
    İMALAT TEKNOLOJİLERİ
    Mobil Teknolojiler
    Gündelik Yaşam Teknolojileri
    Elektrik Elektronik Teknolojileri
    Otomotiv ve Araç Teknolojileri
    Yazılım ve Donanım Teknolojileri
    Pratik ve Güvenli İnternet
    Donanım ve Çevre Birimleri
    Program Tanıtımları
    Bilgisayar İpuçları
    Teknoloji Tarihi
    Sağlık ve Tıp Teknolojileri
    Savunma ve Havacılık
    Robotik Teknolojileri
    Makine Parçaları İmalatı
    Hammadde İmalatı
    Motorlu Taşıt İmalatı
  • Yaşam
    Görsel ve Grafik Sanat
    Hobi - Eğlence
    Film - Dizi
    Spor
    Müzik
    Tarih
    Bilim
    Kitap - Edebiyat
    Sağlık
    Gezi Seyahat
    Araç Tanıtım ve Karşılaştırma
    Araç ve Motor Bilgisi
    Araç Bakım Onarımı
    Güvenli Sürüş
    Sürüş Destek Sistemleri
    İlk Yardım Bilgisi
    Ehliyet Sınavı Hazırlık Testleri
Makine Eğitimi
Ana Sayfa»İMALAT İŞLEMLERİ»Matkap ucu bileme. Matkap nasıl bilenir.
3 Eylül 2016

Matkap ucu bileme. Matkap nasıl bilenir.

Matkap ucu nasıl bilenir

Makine teknolojisi imalat işlemleri matkap ucu bileme konusu.Matkap bileme işlem basamakları.Matkap bileme hataları.

  • Matkap ucu bileme
    • Matkap ucu bileme makinesi
  • Matkap bileme açıları
    • a ) Uç açısı
    • b) Uç Kenar açısı
    • c) Boşluk açısı :
  • Matkap bileme hataları
    • Hata: Sıfır boşluk açısı
    • Hata : Fazla veya Az Boşluk açısı
    •  Hata: Kesici kenarların eşit ve simetrik olmaması
  • Matkap nasıl bilenir?
    • Matkap nasıl bilenir video
    • Değişik Gereçler için Matkap Uç açıları

Matkap ucu bileme

Her ne kadar yapım işlerinde hava çeliği (seri çelik) matkaplar daha çok kullanılmakta ise de, hâlâ küçük çapta olanlar (1/4 parmak veya daha küçük) karbon çeliğinden yapılmaktadır. Endüstri, daha yumuşak olduğu ve seri yapım için dayanıksızlığı sebebi ile karbon çeliğinden yapılmış matkapları artık kullanmamaktadır.

Eğer kesici uç, mavimtraklaşırsa, bu kısımda sertlik kaybı var demektir. Bu takdirde matkap, bu yumuşak kısım yok oluncaya kadar kısaltılmalıdır. Bu yalnız delerken ek bir iş değil, ayrıca matkabın israfı da demektir. Şu halde bol miktar da soğutma aracı kullanılmalıdır. Seri çelikten yapılmış bir matkabı kuru olarak bileyin, soğutmak için suya sokmayın, aksi halde ağızlarda çatlamalar olur.

Matkap ucu bileme makinesi

Çok sayıda delme işlemlerinin yapıldığı atölyelerde, bir matkap bileme makinesinin bulunması ekonomiktir. Bu tezgâhta herhangi büyüklük, boy ve çaptaki bir matkap kolaylıkla ve kısa zamanda ayarlanabilir.
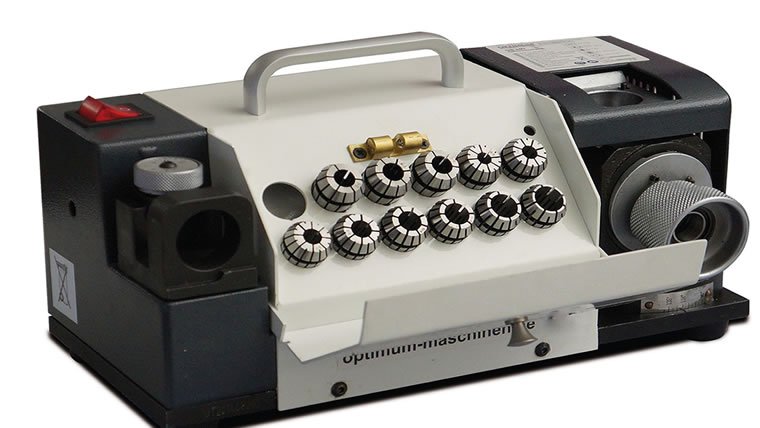
matkap ucu bileme makinesi
Matkap ucu bileme makinesi

Tezgâh; matkabı, kesici ağızları eşit uzunlukta olacak, eksenle istenilen açıları yapabilecek ve boşluk açısını tam verebilecek şekilde bileyebilir. Bununla beraber, birçok hallerde matkapların el ile bilenmesi tavsiye edilir. Hatta bazen gerekli sayılır. Bu bakımdan bir tesviyeciden bu işi iyi ve çabucak yapabilmesi istenir. Matkap nasıl bilenir geçmeden önce, sağlıklı delme için matkabın ideal uç açıları nasıl olmalıdır, göz atalım.

Matkap bileme açıları

a ) Uç açısı

çeliklerin delinmesi için matkabın ucu normal olarak 118°bilenir.

matkap uç açısı
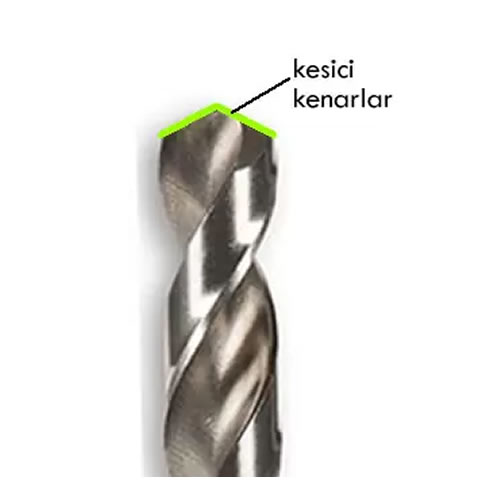
matkabın kesici kenarları

b) Uç Kenar açısı

Matkap bilenirken, kesici kenarları birleştiren uç kenarın, 55°eğikliği sağlanmalıdır.
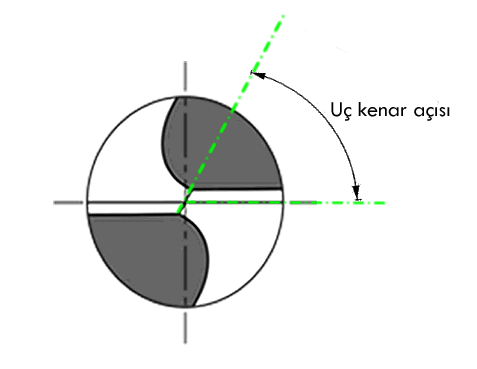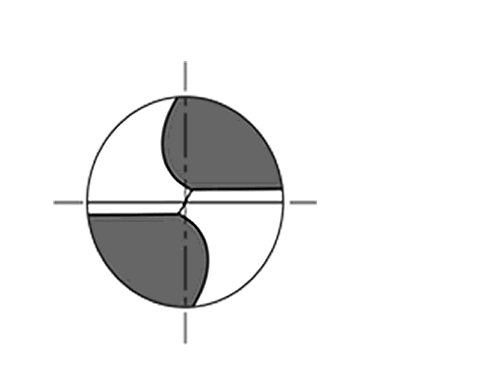
matkabın açıları uç kenar açısı
matkap uç kenar açısı

c) Boşluk açısı :

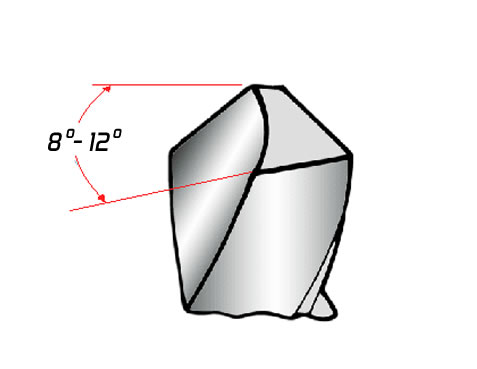
Matkap bilenirken kesici yüzeylere arkaya doğru 8° – 12° kadar (Alüminyum malzeme için 12°-15° , Pirinç malzeme için 12° , Yumuşak ve orta sert çelikler için 12°-15° , Sert çelikler için 7°-12°) boşluk açısı verilmelidir.Kesmenin iyi olabilmesi için matkapta, belli büyüklükte bir ağız boşluğu bulunmalıdır. Ağız boşluğu, kesici kenarlara verilen ve onların, kesilen metale kolayca dalmasını sağlayan bir boşluktur.

matkap ucu açıları boşluk açısı
matkap boşluk açısı kaç derece

Matkabın uç açısı, uç kenar açısı ve boşluk açısı bileme işlemi ile oluşturduğumuz açılardır.

matkap bileme açısı

Matkap bileme hataları

Hata: Sıfır boşluk açısı

Böyle bir yüzey, temas ettiği gerece yalnız sürtünür. Arka kenar ağızla aynı düzlemde olduğundan gereci kesmesini önler.Eğer yeteri kadar bir boşluk açısı yoksa, matkap gereci kesemeyeceğinden kırılır. 

matkap bileme hataları

Hata : Fazla veya Az Boşluk açısı

Aşırı fazla boşluk açısında meydana gelen ısıyı iletemeyecek kadar ağzı incelteceğinden, matkaba fazla boşluk açısı vermemelidir. Aşırı boşluk açısı, aynı zamanda kesici ağızın arkasında destek olacak yeterli bir kısımda bırakmayacağından kesici ağızı zayıflatır.

Az boşluk açısında ise Matkap ucu bileme esnasında boşluk açısı az verilirse matkap iyi kesmeyeceğinden zorlanarak kırılır veya yalpa yaparak delik çapını büyütür.
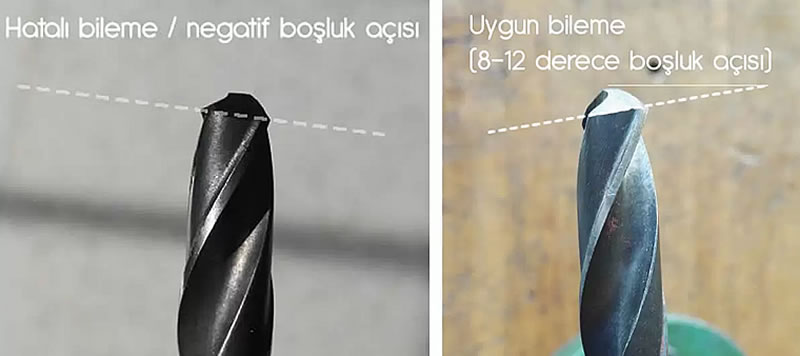
matkap bileme doğru ve yanlış

 Hata: Kesici kenarların eşit ve simetrik olmaması

Uç kenar merkezde olmayacağından matkap çapından büyük delik açar. Kesici kenarlar eşit olsa da matkap eksenine göre simetrik açıda (59° + 59 = 118°) değilse, matkap salgılı ve zorlanarak çalışır.

matkap bileme hataları
Screenshot

A: Kesici kenarlar eşit değil ve simetrik değil.                          B: Kesici kenarlar eşit ancak simetrik  değil.

Matkap nasıl bilenir?

matkap bilemede tutuş

Matkabı, yukarıdaki şekilde görüldüğü gibi tutun (eğer daha rahat bir çalışma sağlarsa ellerin yeri değiştirilebilir)

matkap bileme açısı
matkap bilemede uç açısının verilmesi


Matkabın eksenini bileme taşının yüzü ile 59° , yaklaşık 60° yapacak şekilde ayarlayın.(Uç açısının yarısı=118°/2 = 59°) Bu, kesici ağızlar arasında, uygun açıyı sağlar.

Teorik olarak, kesici kenarlar eksen ile 59° derece yapacak şekilde bilenirse matkap, birçok gereç  için iyi sonuçlar verir. Bu bakımdan matkap, taşın yüzü ile 59° derece yapacak şekilde tutulmalıdır .

matkap uç açısı kontrol

Matkap uç açısının kontrolü (yukarıdaki resim)

Kesici ağızların bağıl uzunlukları ile açılarını ölçmek için, çeşitli firmalar tarafından yapılmış birçok ölçme ve kontrol aletleriyle mastarlar vardır. Özel bir mastarın bulunmadığı hallerde, açıları kontrol etmek için bir açı ölçme aletinden yararlanılabilir.

matkap bileme somunla açı kontrolü

Kimi makineciler, bu konuda pratik çözümler bulur ve uygularlar. Yukarıda örnekte görüldüğü gibi. Altı köşe somunun dış açılarının 60 derece olmasından hareketle, bir çift somun da pratik bir mastar vazifesi görebilir.

matkap bileme kesici kenar
matkap bileme esnasında çekilen bir resim. kesici kenarın teması 

matkabın taşa ilk teması kesici kenarda olmalıdır. (yukarıdaki şekil)
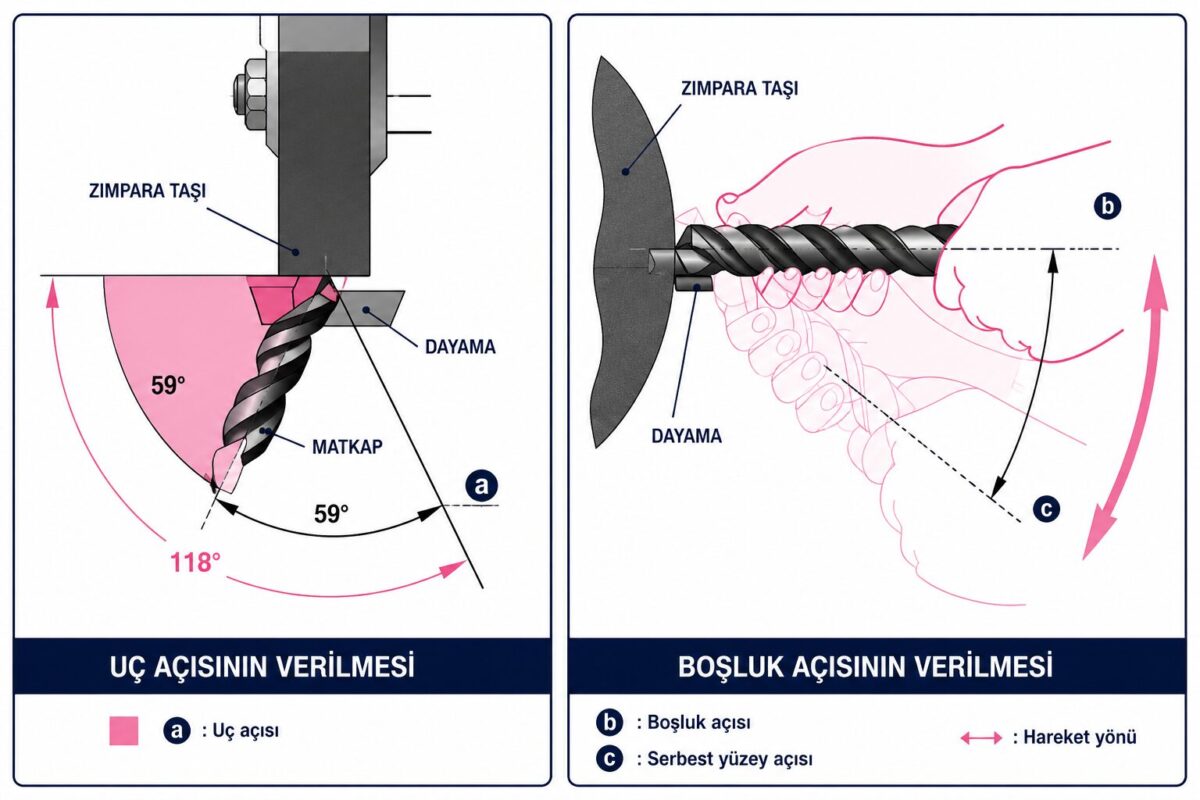
matkap bileme açıları
matkap bilenirken uç açısının ve boşluk açısının verilmesi

Bilenecek ağızı, yatay duran dayama parçasının üst yüzüne paralel olarak tutun.
Sağ eli (matkabın sapını) sol ele göre biraz aşağıda tutarak matkabı taşa bastırın. Sapın biraz aşağıda tutulması boşluk açısının verilmesini sağlar. Diğer ağzı da aynı şekilde bileyin.

Matkap nasıl bilenir video

Matkap bilemenin yapılışı

Eğer sağ el çok aşağıda tutulursa aşırı boşluk açısı verilmiş olur. Eğer yeterince aşağıda tutulmazsa boşluk açısı verilmeyebilir, hattâ bu boşluk açısı negatif olur.


Diğerine geçmeden ağızların yalnız birini aşırı taşlamayın. Ağızları benzer şekilde taşlayıp bileme işlemi bitince; her ikisi aynı uzunlukta ve matkap ekseni ile de aynı açıları yapmış olmalıdır.

Matkabı bilerken döndürmeyin; onu sol el içinde mafsallanmış gibi tutup boşluğu sağlayacak şekilde hafifçe sallayın, sonra arka kenar kısmını taşlayın.
Kesici ağızdan arka kenara doğru bileyin. Bileme asla arka kenardan ağıza doğru yapılmamalıdır.

Değişik Gereçler için Matkap Uç açıları

Helisel matkapların uç açıları, genellikle 118° olmakla beraber çeşitli gereçler için 60° dan 150° dereceye kadar değişir

Çok sert gereçler için 150°
Isı işlemi görmüş çeliklerle dövülmüş gereçler için 125°
Adi işler için 118°
Yumuşak font için 90°
Ağaç, sert lastik, bakalit ve fiber için 60°

KONUYLA İLGİLİ ÇEVRİMİÇİ MİNİ TEST İÇİN BURAYA TIKLAYIN

İlgili Yazılar
How to Calculate Cutting Speed, Feed and Spindle RPM: A Practical Guide With Worked Examples Kesme Hızı, Devir Sayısı ve İlerleme Nasıl Hesaplanır? Çözümlü Örneklerle Pratik Rehber Kesme Hızı – Devir Sayısı Hesaplayıcı Kesme Hızı – Devir Sayısı Hesaplayıcı 1/20 (0.05) Kumpas okuma Online Test 1/20 Kumpas Okuma Online Test Broşlama (Tığ çekme) Makineleri Broşlama (Tığ çekme) Makineleri Zımpara taşında çalışma talimatı Zımpara taşında çalışma talimatı Lehimleme Nedir? Yumuşak ve Sert Lehim Yöntemleri Lehimleme Nedir? Yumuşak ve Sert Lehim Yöntemleri Mikrometre Simulatörü - micrometer simulator Mikrometre Simulatörü Dişli Çizimi ve İmalatı için Formüller Dişli Çizimi ve İmalatı için Formüller
Temel Delme İşlemleri
Paylaş. Facebook Twitter WhatsApp Tumblr Email Telegram Copy Link
1 Yorum
  1. Ali on 26 Şubat 2018 21:15

    Çok güzel anlatılmış.

    Cevapla

Yorumlayın Cevabı İptal Et

Sanal Kumpas. 1/20 ve 1/50 Verniyerli kumpas simulatörü
Karbüratör Nedir. Ne işe Yarar. Nasıl Çalışır?
Led Farların Özellikleri ve Avantajları
  • İletişim
  • Kullanım Koşulları-Hizmet Şartları
  • Gizlilik ve Çerez Politikası
Makine Eğitimi

Makineler, Makine parçaları, İmalat yöntemleri, Otomotiv, Araç bakım onarım ve Teknoloji ile ilgili Bilgi Kaynağı

Facebook X (Twitter) Pinterest Tumblr

Yukarıya yazın ve aramak için Enter tuşuna basın. İptal etmek için Esc tuşuna basın.