Close Menu
  • MAKİNELER ve İMALAT
    • ALET VE EKİPMANLAR
    • BİLGİSAYAR DESTEKLİ ÇİZİM
    • Cadcam eğitimi
    • Cnc Tezgah Programlama
    • DÖKÜM TEKNOLOJİLERİ
    • ELEKTRİK ELEKTRONİK TEKNOLOJİLERİ
    • HİDROLİK PNÖMATİK
    • İMALAT İŞLEMLERİ
    • İMALAT TEKNOLOJİLERİ
    • İŞ GÜVENLİĞİ
    • KALIP TASARIMI
    • KATI MODELLEME
    • KAYNAK TEKNOLOJİSİ
    • MAKİNE ELEMANLARI
    • MAKİNE MESLEK RESMİ
    • MALZEME BİLGİSİ
    • OTOMOTİV ve ARAÇ TEKNOLOJİLERİ
    • ROBOTİK TEKNOLOJİLERİ
    • SAĞLIK TEKNOLOJİLERİ
    • SAVUNMA ve HAVACILIK TEKNOLOJİLERİ
    • TASARI GEOMETRİ
    • TEKNİK RESİM
    • YAZILIM ve DONANIM TEKNOLOJİLERİ
    • YENİLİKÇİ ÜRETİM YÖNTEMLERİ
  • TEKNOLOJİ ve YAŞAM
    • OTOMOBİLLER ve TAŞIT
      • ARAÇ ve MOTOR BİLGİSİ
      • Güvenli Sürüş
      • Sürüş Destek Sistemleri
    • Genel Kültür
      • FİLM -DİZİ
      • Görsel ve Grafik Sanat
      • KİTAP – EDEBİYAT
      • MÜZİK
      • SPOR
      • TARİH
      • TEKNOLOJİ TARİHİ
    • GÜNDELİK YAŞAM TEKNOLOJİLERİ
    • HOBİ – EĞLENCE
    • İNTERNET TEKNOLOJİLERİ
    • SAĞLIK
    • MOBİL TEKNOLOJİLER
Makine Eğitimi
  • Makineler ve İmalat
    MAKİNE ELEMANLARI
    HİDROLİK PNÖMATİK
    TEKNİK RESİM
    BİLG.TASARIM ve İMALAT
    TEMEL İMALAT İŞLEMLERİ
    İMALAT İŞLEMLERİ
    SEKTÖREL TEKNOLOJİLER
    Diğer Mesleki Dersler
    SINAVLAR ve EVRAKLAR
    Hareket ve Kuvvet İletimi
    Basit makineler
    Dişliler
    Kamlar
    Kamalar
    Kavramalar
    Yaylar
    Kayış Kasnaklar
    Miller
    Yatak ve Rulmanlar
    Zincirler
    Hesaplayıcılar
    Yay Sabiti Sıkışma Hesaplayıcı
    Dişli Oranı Hesaplayıcı
    Kayış Kasnak Oranı Hesaplayıcı
    Bağlama ve Birleştirme
    Gupilyalar
    Flanşlar
    Perçinler
    Rondelalar
    Pim ve Pernolar
    Segmanlar
    Kaynak Teknolojisi
    Vida Civata ve Somunlar
    Diğer Makine Elemanları
    Kızaklar ve Lineer Kılavuzlar
    Frenler
    Volanlar
    Kelepçeler
    Amortisörler
    Contalar ve O-Ringler
    Keçeler ve Sızdırmazlık Elemanları
    Hidrolik
    Hidroliğe Giriş ve Prensipler
    Hidrolik Sistemler ve Uygulamaları
    Hidrolik Devre Elemanları
    Akümülatörler
    Filtreler
    Motorlar
    Pompalar
    Valfler

    Pnömatik
    Pnömatiğe Giriş ve Prensipler
    Pnömatik Sistemler ve Uygulamaları
    Pnömatik Devre Elemanları
    Valfler
    Silindirler
    Susturucular
    Şartlandırıcılar
    Motorlar
    Kompresörler
    Kurutucular
    Ortak Konular ve Bakım
    Hidrolik Pnömatik Bakım Onarım
    Çalışma Notları, Sınavlar, Testler
    Hesaplayıcılar
    Hidrolik Silindir Kuvvet Hesaplayıcı
    Teknik Resim
    Teknik Resme Giriş
    Geometrik Çizimler
    Perspektif ve İzdüşüm
    Görünüş Çıkarma
    Ölçülendirme
    Kesit Alma
    Komple ve Yapım Resmi
    Toleranslar
    Tolerans - Geçme Simulatörü
    Yüzey İşleme İşaretleri
    Makine Meslek Resmi
    Vida Civata ve Somunlar
    Kasnaklar
    Dişliler
    Pim ve Pernolar
    Miller
    Rulmanlar
    Yaylar
    Rondelalar
    Gupilyalar
    Teknik Resimde Kaynaklar
    Temrinler
    Meslek Resim Temrinleri
    Dişli Temrinleri
    Görünüş Çıkarma Temrinleri
    Kesit Alma Temrinleri
    Kasnak Temrinleri
    Pim Perno Temrinleri
    Vidalı Birleştirme Temrinleri
    Kesit Alma Temrinleri
    Tasarı Geometri
    Bilgisayar Destekli Çizim
    Autocad İle Çizim Dersleri
    Antetli Şablonlar
    Bilgisayar Destekli Çizim Temrinleri
    Görünüş Çıkarma Temrinleri
    Bilg. Destekli Çizim Sınavları
    Katı Modelleme ve Animasyon
    Katı Model Çizim Dosyaları
    Katı Model Montaj Örnekleri
    Katı Model Çizim Dersleri
    katı Modelleme Sınavları
    3d CAD Yazılım İncelemeleri
    Katı Modelleme Temrinleri
    CNC Programlama
    CAM
    Robotik
    Ölçme Kontrol
    Komparatörler
    Mastarlar
    Kumpaslar
    Mikrometreler
    KUMPAS SİMULATÖRÜ
    MİKROMETRE SİMULATÖRÜ

    Makinelerle Çalışma
    Temel Freze
    Temel Torna
    Delme
    Vargel Tezgahı
    El İşlemleri
    Eğeleme
    Markalama
    Kesme İşlemleri
    Raybalama
    Matkap Bileme
    Kılavuz-Pafta

    Malzeme Bilgisi
    Malz. Muayenesi ve Sertlik ölçme
    Çelikler
    Plastikler
    Dökme Demir
    Alüminyum
    İş Güvenliği
    Atölyede İş Güvenliği
    Bakım onarım İşlerinde İ.S.G
    Makinelerde Emniyet Kuralları
    Elektrikle Çalışmada İ.s.g
    El Aletlerinde İş Güvenliği
    İ.S.G. Uzmanlık Eğitimi
    Talaşlı İmalat
    Tornalama
    Frezeleme
    Taşlama
    Kesme Hızı - Devir Hesaplayıcı

    Yenilikçi Üretim Yöntemleri
    3D yazıcı İle Baskı
    3D Tarayıcılar
    Su Jeti İle İşleme
    Lazer İle işleme
    Elektro Erozyon
    Kaynakçılık
    Haddeleme
    Döküm
    Kalıp Tasarımı
    Mekanik ve Hidrolik Presler
    Kesme - Delme Kalıbı
    Bükme Kalıbı
    Çekme Kalıbı
    Plastik Enjeksiyon Kalıpları
    Ekstrüzyon kalıpları
    Birleşik Kalıplar
    Ardışık Kalıplar
    Fışkırtma Kalıpları
    Sıvama Kalıpları
    Püskürtme Kalıbı
    Makine Parçaları İmalatı
    Otomotiv ve Araç Teknolojileri
    Motorlu Taşıt İmalatı
    Hammadde İmalatı
    Teknoloji Tarihi
    Sağlık ve Tıp Teknolojileri
    Savunma ve Havacılık
    Robotik Teknolojileri
    Yazılım ve Donanım Teknolojileri
    Elektrik Elektronik Teknolojileri
    Mesleki Yabancı Dil
    Mekanik - Mukavemet
    Fizik Dersi Konuları
    CAD CAM
    CNC
    Hidrolik Pnömatik
    İmalat İşlemleri
    İş Güvenliği
    Katı Modelleme
    Ölçme Kontrol
    Mekanik
    Mesleki Gelişim
    Mesleki Yabancı Dil
    Tasarı Geometri
    Temel İmalat İşlemleri
    Teknik Resim

    İşletmelerde Beceri Eğitimi
    Bilgisayar Destekli İmalat
    Bilgisayar Destekli Tasarım
    Sınav Analiz Programı

    YILLIK PLANLAR
  • Teknoloji ve Yaşam
    Görsel ve Grafik Sanat
    Hobi - Eğlence
    Film - Dizi
    Spor
    Müzik
    Gezi Seyahat
    Araç ve Motor Bilgisi
    Araç Bakım Onarımı
    Güvenli Sürüş
    Sürüş Destek Sistemleri
    Ehliyet Sınavı Hazırlık Testleri
    Mobil Teknolojiler
    Gündelik Yaşam Teknolojileri
    Bilgisayar ve İnternet
    Pratik ve Güvenli İnternet
    Donanım ve Çevre Birimleri
    Program Tanıtımları
    Bilgisayar İpuçları
    Tarih
    Bilim
    Kitap - Edebiyat
    Sağlık
    İlk Yardım Bilgisi
    İlk Yardım Bilgisi Testleri
Makine Eğitimi
Ana Sayfa»KAYNAK TEKNOLOJİSİ»Oksi-Gaz ya da Oksi Asetilen Kaynağı. Çalışma Prensibi ve Kullanım Alanları
22 Eylül 2026

Oksi-Gaz ya da Oksi Asetilen Kaynağı. Çalışma Prensibi ve Kullanım Alanları

Oksi-Gaz ya da Oksi Asetilen Kaynağı. Çalışma Prensibi ve Kullanım Alanları

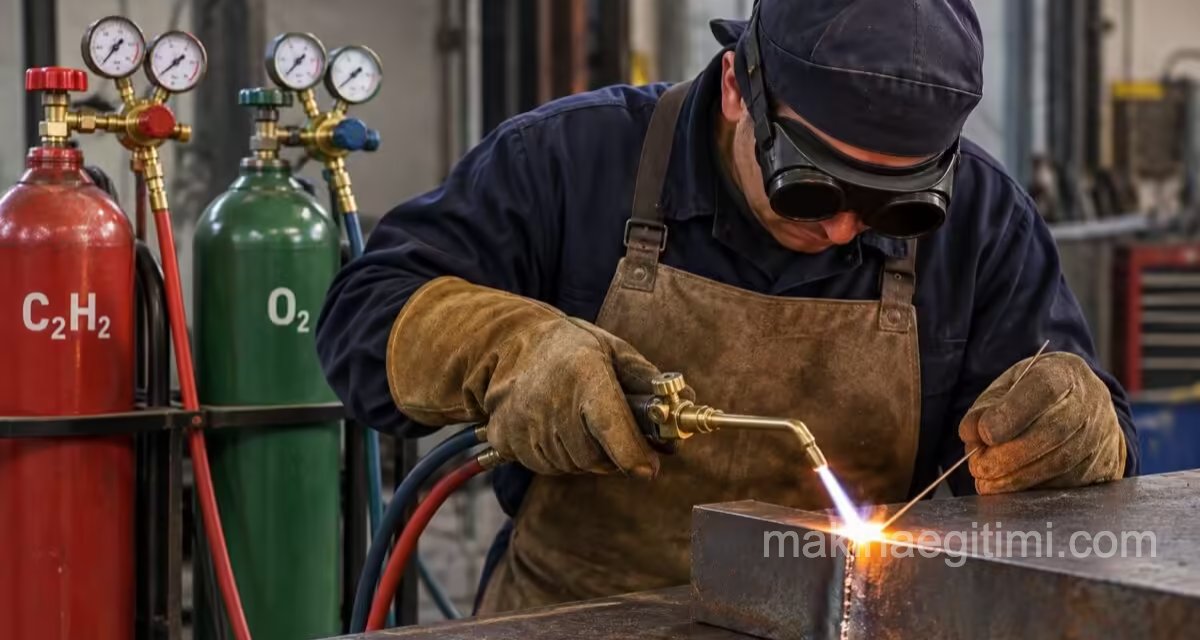
Metal parçaları birleştirmek için kullanılan yöntemlerden biri de oksi-gaz kaynağıdır. Oksi-Asetilen kaynağı, Oksijen kaynağı gibi terimlerle de ifade edilir. Bu yöntemin temelinde, yanıcı bir gazın oksijenle tepkimeye girmesi sonucu ortaya çıkan yüksek ısı yatar. Açığa çıkan bu ısı, kaynak yapılacak parçaların birleşim noktalarını eritecek sıcaklığa ulaştırır ve metaller bu sayede kaynaşır.

  • Oksi-Gaz Kaynağında Kullanılan Gazlar
    • Hamlaç: Gazların Buluştuğu Nokta
  • Oksi Asetilen Kaynağı için Gerekli Ekipmanlar
  • Oksi-Asetilen Kaynağı Hangi İşlerde Kullanılır?
  • Asetilen Kullanırken Dikkat Edilmesi Gerekenler
  • Oksi-Asetilen Kaynağında Emniyet Kuralları
  • Sık Sorulan Sorular

Oksi-Gaz Kaynağında Kullanılan Gazlar

Oksi-gaz kaynağı sisteminde iki tür gaza ihtiyaç duyulur: yanıcı gaz ve yakıcı gaz.

Yanıcı gaz olarak en yaygın tercih asetilendir (C2H2). Bunun yanında hidrojen (H2), bütan (C4H10) ve metan (CH4) gibi gazlar da bu amaçla kullanılabilir. Yakıcı gaz görevini ise her durumda oksijen üstlenir.

Asetilen, renksiz ve çürük sarımsağı andıran keskin bir kokuya sahiptir. Kalsiyum karpit (CaC2) hammaddesinden elde edilir. Üretim süreci basittir: karpit su ile temas ettirildiğinde asetilen gazı açığa çıkar. Karpidin kendisi ise kok kömürü ile kireç taşının elektrik ark fırınlarında tepkimeye sokulmasıyla üretilir. Depolama sırasında asetilen, çelik tüpler içinde 15 atmosfer basınca kadar tutulabilir.
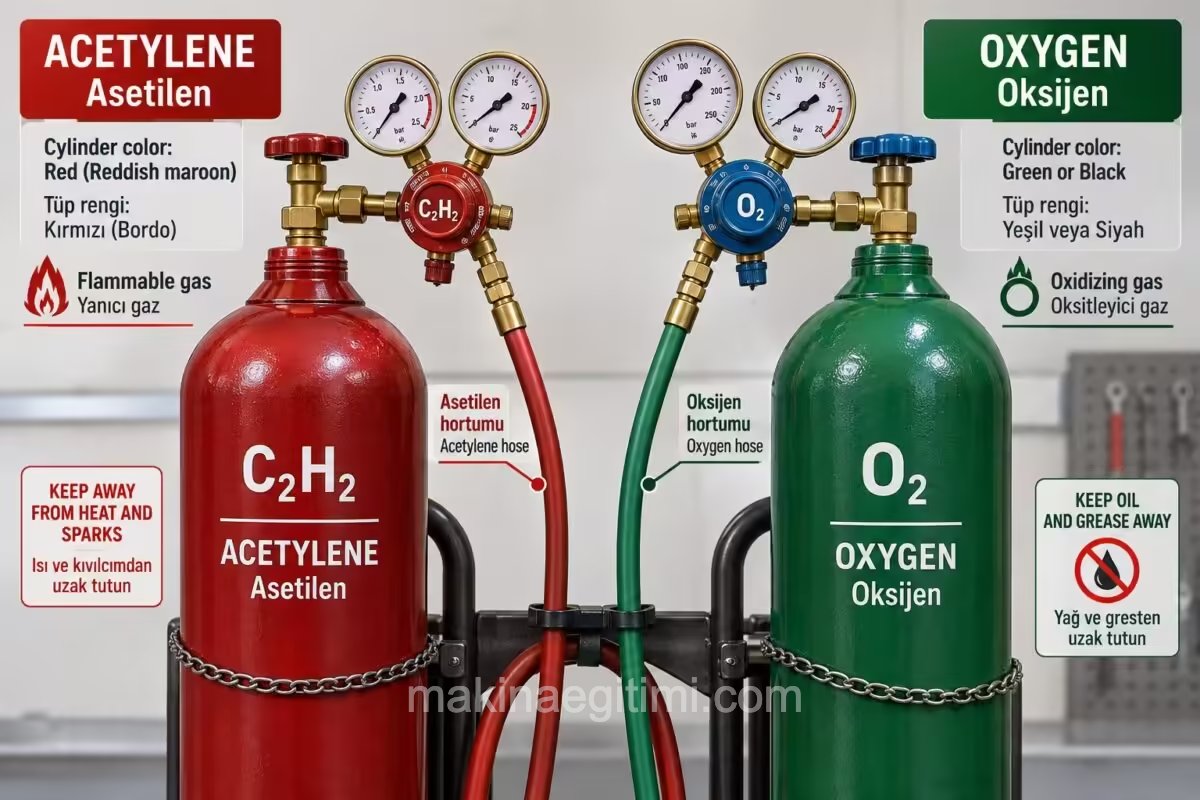
asetilen ve oksijen tüpleri

Oksijen gazına gelince, bu gaz sıvı havadan ya da suyun elektrolizinden elde edilir. Oksijen tüpleri asetilene göre çok daha yüksek bir basınca, 150 atmosfere kadar dayanabilir.

Hamlaç: Gazların Buluştuğu Nokta

İki gazı istenen oranda karıştırıp yakan parçaya hamlaç denir. Özel hortumlar aracılığıyla hamlaca gelen oksijen ve asetilen, giriş kısımlarından içeri girer. Kısma valfi açıldığında iki gaz hamlaç ucunda karışarak yanar ve yaklaşık 3100°C sıcaklığında bir alev oluşturur.

Alevin niteliği, oksijen ile asetilenin karışım oranına göre değişir. Kaynakçı bu oranı ayarlayarak işin türüne uygun bir alev elde edebilir.
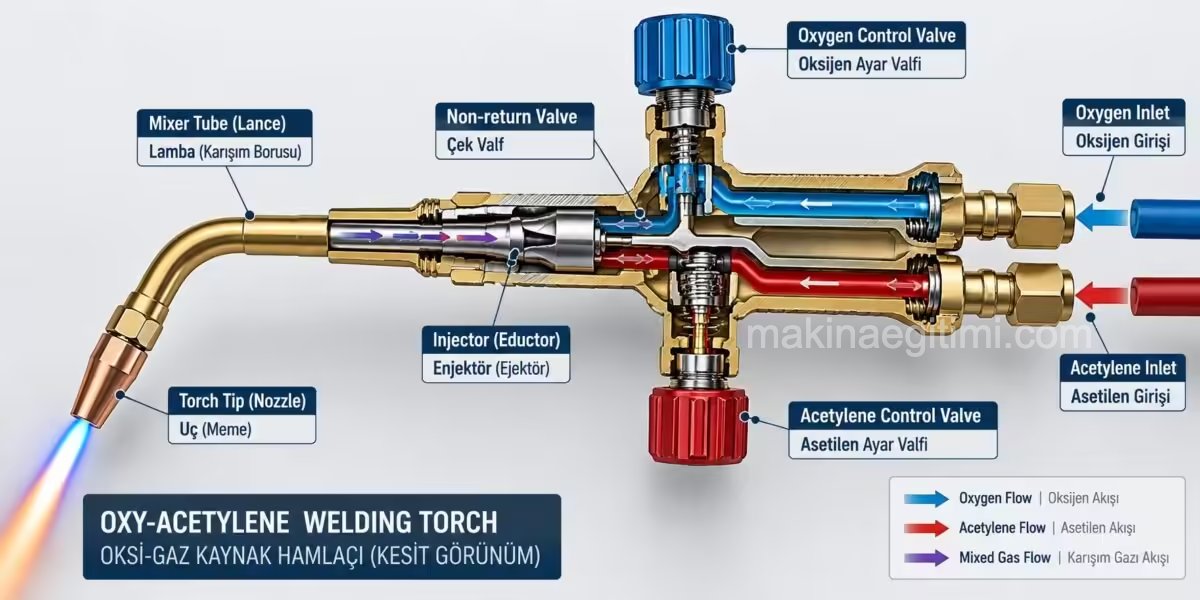
oksi-asetilen kaynağında kullanılan kaynak torcu (Hamlaç)
Oksi-asetilen kaynağında kullanılan kaynak torcu (Hamlaç)

Gaz hortumları da kendi aralarında renkle ayrılır: asetilen hortumu kırmızı, oksijen hortumu ise yeşil veya siyah renktedir. Bu ayrım, karışıklığı önlemek amacıyla standarttır.

Oksi Asetilen Kaynağı için Gerekli Ekipmanlar

Oksi-gaz kaynağı yapabilmek için birkaç temel ekipmana ihtiyaç vardır:

Asetilen kazanı, karpit ile suyun karıştırılıp asetilen gazının üretildiği kazandır.

Oksijen tüpü, saf oksijenin depolandığı ve 150 atmosfer basınca kadar dayanıklı olan kaptır.

Gaz hortumları, oksijen ve asetileni ayrı ayrı hamlaca taşıyan iki hortumdan oluşur.

Hamlaç ise iki gazın birleştirilip yakıldığı ve alevin kaynak noktasına yönlendirildiği ana elemandır.
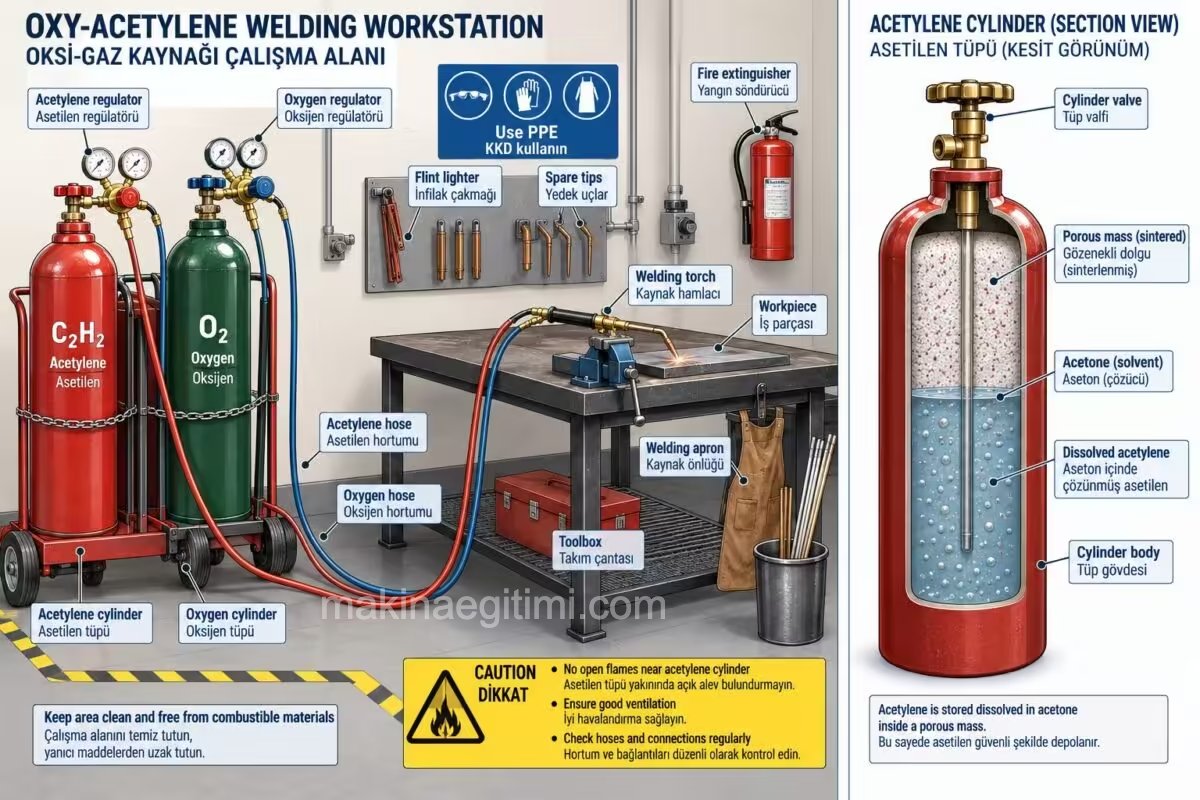
Oksi-gaz kaynağı çalışma yerinin genel düzeni

Oksi-Asetilen Kaynağı Hangi İşlerde Kullanılır?

Bu yöntem genellikle çok fazla mekanik yüke maruz kalmayan ve aşırı kalın olmayan parçaların birleştirilmesinde tercih edilir. İnce sac parçaların bir tel çubuk yardımıyla kaynatılması bu yönteme uygun bir örnektir.

Oksi-gaz alevi sadece birleştirme için değil, kesme işlemi için de kullanılabilir. Kalın plakalar bu yöntemle kesilebilir. Kesim yapılırken önce alev, malzemeyi eritecek şekilde ayarlanır. Ardından oksijen basıncı artırılır. Yüksek basınçlı oksijen, demirdeki karbonu yakarak malzemenin kesilmesini sağlar.

Asetilen Kullanırken Dikkat Edilmesi Gerekenler

Asetilen gazının kendine özgü riskleri vardır ve bunların bilinmesi kaynakçının güvenliği açısından önemlidir.

Asetilenin havayla oluşturduğu karışım, yüzde 3 ile yüzde 65 arasındaki oranlarda tehlikeli kabul edilir. Oksijenin hava ile oluşturduğu tehlikeli karışım oranı ise yüzde 3 ile yüzde 97 arasındadır.

Asetilen sıkıştırıldığında ısınır ve karbon ile hidrojene ayrışabilir. Bu ayrışma kendiliğinden patlamaya yol açabileceği için ciddiye alınmalıdır.

Asetilen, bakır içeren kaplarda depolanamaz. Yüzde 65 oranında bakır barındıran alaşımlı kaplar da bu kapsama girer, çünkü asetilen bakırla tehlikeli bir tepkimeye girer.

Asetilen 100°C’nin üzerinde ısıtılmamalıdır, aksi halde bozulur.

asetilen kazanları çalışma basınçları

Basınç sınırları da kazan tipine göre değişir. Alçak basınçlı kazanlarda 0,03 atmosfer, orta basınçlı kazanlarda 0,2 atmosfer, yüksek basınçlı kazanlarda ise 1,5 atmosfere kadar çalışma yapılabilir. Asetilen 2,5 atmosferden fazla sıkıştırılırsa bozunur ve patlayıcı hale gelir.

Oksi-Asetilen Kaynağında Emniyet Kuralları

Güvenli bir çalışma ortamı için şu noktalara dikkat edilmelidir:

Asetilen kazanı, atölyenin diğer bölümlerinden ayrı bir bölmede bulundurulmalıdır.

Atölyede mutlaka bir yangın söndürme cihazı bulunmalıdır.
Tüpler temiz tutulmalı ve iyi korunmalıdır.
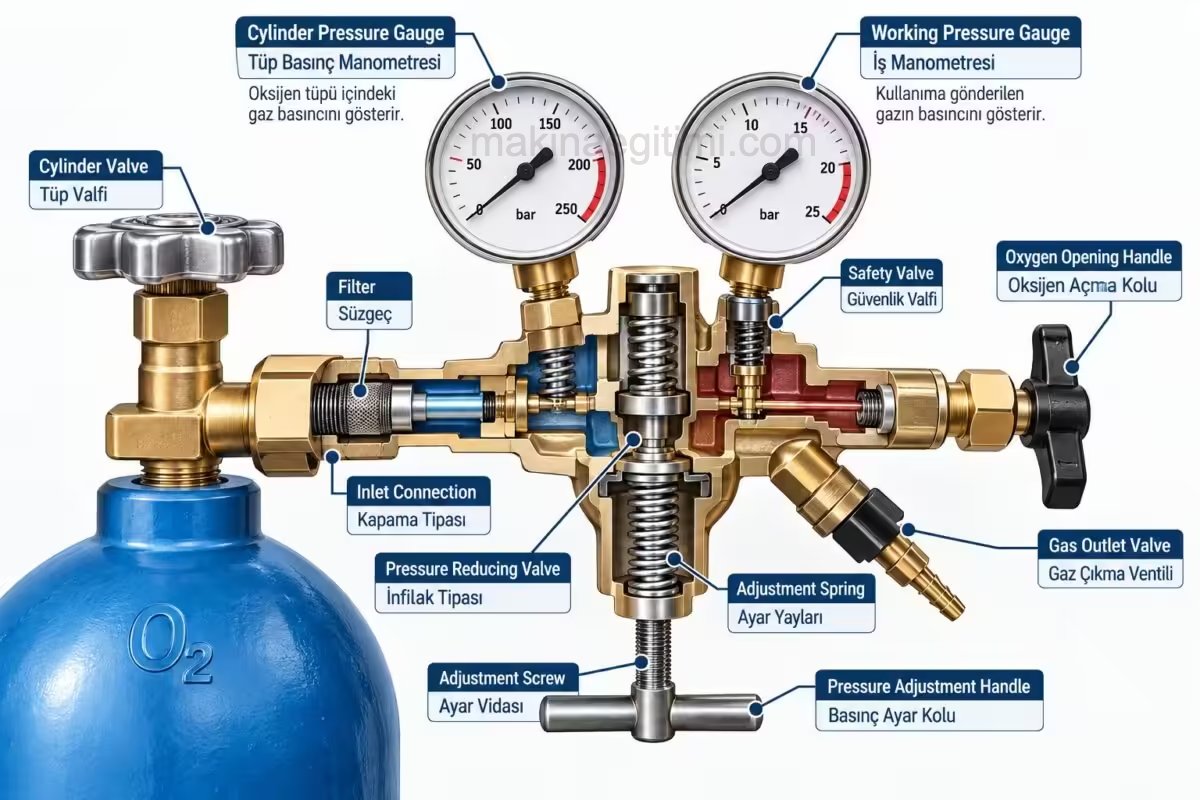
oksijen tüpü üzerindeki güvenlik elemanları kesiti
Oksijen tüpü üzerindeki güvenlik elemanları kesiti

Çalışma alanının zemininde kesici alet veya çapaklı malzeme bulunmamalıdır, çünkü bunlar hortumları kesebilir.

Kaynak yapılacak parçalar üzerinde benzin, yağ gibi yanıcı maddeler varsa, kaynağa başlamadan önce temizlenmelidir.

Oksi-gaz düzeni sürekli kontrol edilmeli, asetilen basıncı 0,5 ile 1,5 atmosfer arasında tutulmalıdır.

Hamlaç ile asetilen kazanı arasında en az 3 metrelik bir mesafe bırakılmalıdır.

Sık Sorulan Sorular

En yaygın kullanılan yanıcı gaz asetilendir. Yakıcı gaz olarak da her zaman oksijen kullanılır.

Hamlaç ucunda oluşan alev yaklaşık 3100°C sıcaklığa ulaşabilir.

Asetilen, bakırla veya yüksek oranda bakır içeren alaşımlarla tehlikeli bir kimyasal tepkimeye girer, bu nedenle bu tür kaplarda depolanması güvenli değildir.

Genellikle çok kalın olmayan ve fazla mekanik yüke maruz kalmayacak parçaların, özellikle ince sac malzemelerin kaynağında tercih edilir.

Evet. Alev malzemeyi eritecek şekilde ayarlanıp oksijen basıncı artırıldığında, kalın plakalar bu yöntemle kesilebilir.

İlgili Yazılar

Paslanmaz Çeliğin Kaynağını Zorlaştıran Sebepler Paslanmaz Çeliğin Kaynağını Zorlaştıran Sebepler MIG Kaynağı Hakkında Genel Bilgiler MIG Kaynağı Hakkında Genel Bilgiler MIG Kaynağı Hakkında Genel Bilgiler TIG Kaynağı Hakkında Genel Bilgiler Elektrik Ark Kaynağının Tarihçesi Elektrik Ark Kaynağının Tarihçesi Lazer Kaynağı, Özellikleri ve Çalışma Prensibi Lazer Kaynağı, Özellikleri ve Çalışma Prensibi Paslanmaz Çeliklerin Kaynağı Paslanmaz Çeliklerin Kaynağı Plazma Ark Kaynağı Plazma Ark Kaynağı Lehimleme Nedir? Yumuşak ve Sert Lehim Yöntemleri Lehimleme Nedir? Yumuşak ve Sert Lehim Yöntemleri
Paylaş. Facebook Twitter WhatsApp Tumblr Email Telegram Copy Link

Yorumlayın Cevabı İptal Et

Sanal Kumpas. 1/20 ve 1/50 Verniyerli kumpas simulatörü
Araç içindeki Küflenmeyi Önleme ve Giderme
Jazz Müziğin Doğuşu ve Altın Çağı: New Orleans’tan Dünyaya
  • İletişim
  • Kullanım Koşulları-Hizmet Şartları
  • Gizlilik ve Çerez Politikası
Makine Eğitimi

Makineler, Makine parçaları, İmalat yöntemleri, Otomotiv, Araç bakım onarım ve Teknoloji ile ilgili Bilgi Kaynağı

Facebook X (Twitter) Pinterest Tumblr

Yukarıya yazın ve aramak için Enter tuşuna basın. İptal etmek için Esc tuşuna basın.