
Bu yazıda su altı kaynakçılığı konusundan bahsedeceğiz. Su altı kaynağı nasıl yapılır merak ediyorsanız yazının devamını inceleyiniz.
Su Altı Kaynakçılığı
Su altı kaynakçılığı dünyanın en zorlu mesleklerinden biridir. Suyun derinliklerinde olmak yeterince korkutucu değilmiş gibi, su altı kaynakçıları çevreleriyle sürekli bir mücadele içindedir.
Bazen güçlü akıntılara karşı kendilerini bir yerde tutmaya çalışmak bile yeterince zorlayıcıdır. Kötü görüş, oksijen kabarcıkları, kaya veya metal parçalarına takılma riski, ekipman arızası, dekompresyon hastalığı ve hatta deniz yaşamıyla korkutucu karşılaşmalar dalgıçların karşılaştığı risklerden sadece birkaçıdır .
Su altındaki basınç farkları da bir diğer tehlikedir. Bu fenomen, farklı basınçlardaki iki su kütlesi karşılaştığında meydana gelir. Daha yüksek basınçtan gelen su, daha düşük olan su kütlesine akmaya çalışır. Bu, dalgıçları su altında tutabilen ve onları boğulma veya hipotermi riskine maruz bırakabilen bir emme etkisi yaratır.
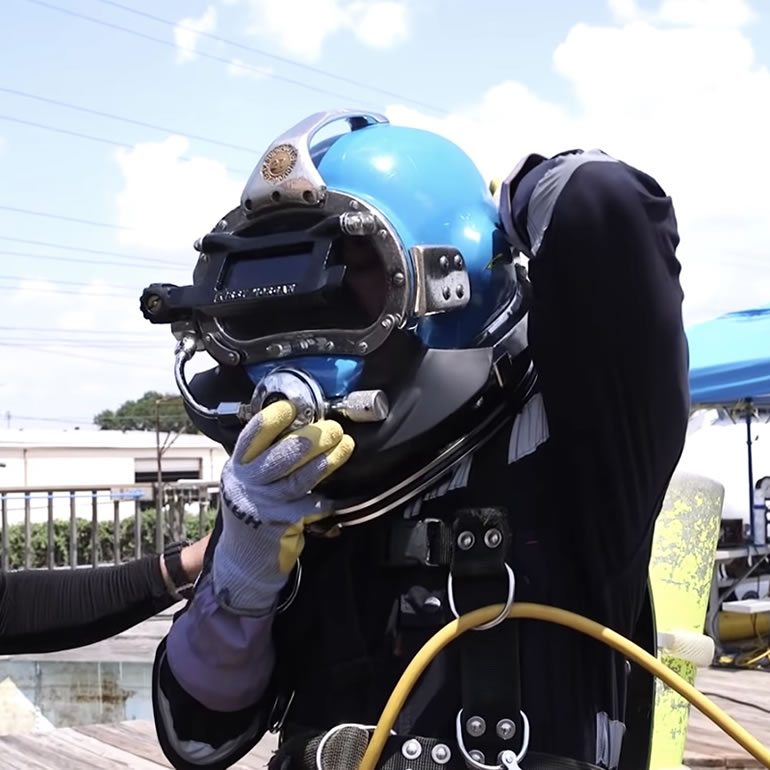
Neyse ki konu ticari dalgıç güvenliği olduğunda sektör hiçbir masraftan kaçınmıyor. Sıkı çalışma ve güvenlik uygulamaları her zaman uygulanır ve kullanılan tüm ekipmanlar su altı kaynağı amacıyla özel olarak tasarlanmıştır.
Kaynak çubuğundan dekompresyon odasına kadar her şey bu amaç için yapılmıştır. Örneğin karada bir su altı kaynak çubuğu kullanmayı denerseniz, birkaç dakika içinde aşırı ısınır ve kendi kendini yok eder.
Su altı kaynak tekniklerinin iki ana kategorisi şunlardır:
- Islak Su altı kaynağı
- Kuru su altı kaynağı (Hiperbarik kaynak olarak da adlandırılır)
Kuru Sualtı Kaynağı Nedir?
Su altında kaynak yapmanın en güvenli yolu olarak kabul edilir ve bu nedenle çoğu dalgıç tarafından tercih edilir.

Bu yöntemde kaynak, kaynak yapılan yapının etrafına kapatılmış bir gaz karışımı ile doldurulmuş bir haznede hakim olan basınçta gerçekleştirilir. Bu işlem için genellikle gaz tungsten ark kaynağı kullanılır ve elde edilen kaynaklar genellikle yüksek bütünlüğe sahiptir. Kaynak yapılması gereken alanı kapatmak için bir hazne kullanılır. Bu kapalı ortamda, ‘kuru’ bir ortam oluşturmak için oksijen ve helyumdan oluşan bir gaz karışımı içeriye pompalanır. Genellikle, bu odalar aynı anda 2 ila 3 dalgıcın sığabileceği kadar büyüktür.
Su altı kaynağının uygulamaları çok çeşitlidir. Genellikle gemileri, açık deniz platformlarını ve boru hatlarını onarmak ve inşa etmek için kullanılır.
Su altı kesimi açısından, ekzotermik elektrotlar ve çelik boru şeklindeki elektrotlarla oksijen ark kesimi de kullanılır.
Kuru su altı kaynakçılığında dalgıçlar daha kontrollü bir ortamda çalışabilirler. Bu da onların daha iyi kaynak sonuçları almalarını sağlar. Kuru kaynağın diğer ıslak kaynağa göre diğer avantajları arasında artırılmış dalgıç güvenliği ve kaynaklar üzerinde tahribatsız testler yapma yeteneği yer alır .
Derinlik Sınırı
Islak su altı kaynağı genellikle 30-40 metre derinliğe kadar uygulanabilir; daha derin işler kuru kaynak yöntemini gerektirir.
Elektrot Kaplama
Su altı kaynak elektrotları, su ile temasında kısa devreyi önlemek için özel su geçirmez kaplamayla üretilir.
Kaynak Kalitesi
Islak kaynak, hızlı soğuma nedeniyle kuru kaynağa göre genellikle daha düşük mekanik dayanım sağlar.
Islak Su Altı Kaynağı Nedir?
Bu yöntemde dalgıçlar özel bir tür kaynak makinesi kullanmak zorundadır. İşlem suyun içinde gerçekleşir. Elektrik kullanan normal bir kaynak makinesini kullanmayı denerseniz, büyük olasılıkla sizi öldürecek kötü bir şok alırsınız.
Bu yöntemde, su geçirmez bir elektrot kullanan korumalı metal ark kaynağı yaygın olarak kullanılır. Kullanılan diğer işlemler arasında özlü ark kaynağı ve sürtünme kaynağı bulunur. Bu durumların her birinde, kaynak güç kaynağı kablolar ve hortumlar aracılığıyla kaynak ekipmanına bağlanır.
İşlem, özellikle hidrojen kaynaklı çatlama nedeniyle, daha büyük derinliklerde, genellikle düşük karbon eşdeğeri çeliklerle sınırlıdır.
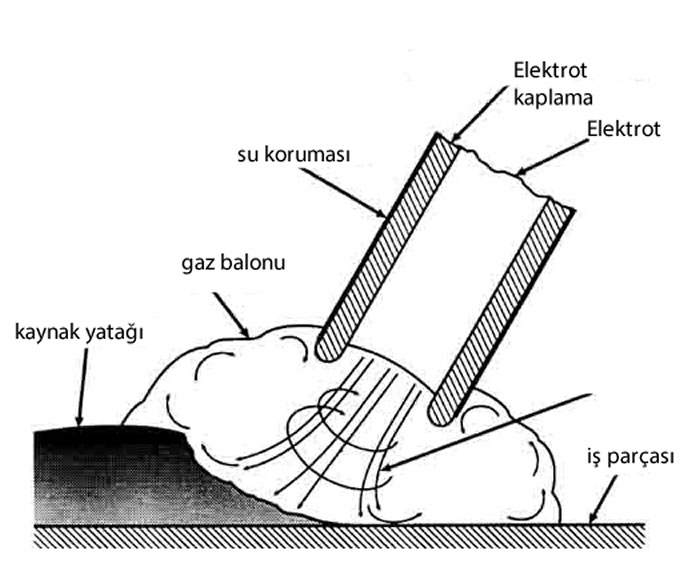
Bu yöntemde kaynaklar suda daha hızlı soğudukları için çatlama ihtimalleri çok daha fazladır. Dalgıçlar, kaynaklarının her seferinde %100 olduğundan emin olmalıdır, aksi takdirde kaynak hatası riski vardır.
Dalgıçların kaynak noktasının etrafında kuru bir oda inşa etmesi gerekmediğinden ıslak kaynak çok daha hızlıdır. Bu gerçek aynı zamanda, özellikle kaynak ulaşılması zor bir yerdeyse daha ucuz hale getirir.
Derin Su Altı Kaynağı
Sualtı kaynağının tanımı genellikle kaynak arkını sudan ayıran hiçbir mekanik bariyerin olmadığı ıslak kaynak tekniğini ifade eder.
Derin su kaynakları ve yüksek mukavemetin gerekli olduğu diğer uygulamalar için en yaygın olarak kuru su kaynağı kullanılır. 1000 m derinliğe kadar kuru su kaynağı kullanımına yönelik araştırmalar devam etmektedir.
Genel olarak, kusurların tespit edilmesi zor olduğundan, su altı kaynaklarının, özellikle de ıslak su altı kaynaklarının bütünlüğünün sağlanması zor olabilir. Islak su altı kaynağı ile kaynak yapılan yapılar için, kaynak sonrası muayene, havada yapılan kaynaklara göre daha zor olabilir.
Su Altı Kaynağı Nasıl Yapılır
Aşağı kısımda, su altı kaynağının yapılışı, ve su altı kaynakçılığında dikkat edilmesi gerekenler açıklanmıştır.
Bir iş güvenliği analizi yapmak için iş öncesi toplantı yapın. Tehlikeleri gözden geçirmek ve plan yapmak için işin başında ekibi bir araya getirin.
Düz kutup kullanan uygun boyutta bir DC kaynak jeneratörü kullanın. Düz polarite, negatif pabucu torca ve pozitif ucu topraklama ucuna bağlayarak elde edilir. Suda yakmak veya kaynak yapmak için asla AC kullanmayın. AC akımının neden olduğu elektrik çarpması, elleri kontrol eden kasların istemli olarak gevşemesini engeller. Elektrik çarparsa, bir dalgıç vücudu veya ekipmanı yanlışlıkla elektrik devresine girerse bırakamayabilir.
Dalgıçlar, su altında kesme veya kaynak yaparken her zaman yalıtımlı eldiven giymelidir.
Jeneratörün topraklama kablosunu şantiyeye mümkün olduğu kadar yakın bir yere bağlayın, böylece dalgıç asla elektrot ile toprak arasında kalmaz.
Akımın torç tarafında pozitif çalışan bir bağlantı kesme anahtarı olduğundan emin olun. Dalgıç yanan çubukları değiştirirken veya yakma dışında herhangi bir şey yaparken, bağlantı kesme anahtarı açık konumda olmalıdır.

Anahtarın açılıp kapanmasının dalgıç tarafından yönlendirilmesi önemlidir. Dalgıç, yukarıya, aç-kapa sinyalleri gönderir.
Polarite, çubuk ucunu ve topraklama kelepçesini bir tuzlu su kovasına daldırarak kontrol edilebilir . Güvenlik anahtarını kapatarak çubuğa enerji verin. Çubuk ucundan bir kabarcık akışı yükselmelidir. Değilse, polariteyi tersine çevirin ve tekrar test edin.
Dalgıç suya girdikten sonra ilk iş, yer tutucu için bir yer temizlemektir. Nokta, dalgıcın önünde, kaynak bağlantısına mümkün olduğunca yakın bir konumda olmalı ve kazınmalı veya tel fırça ile parlak bir şekilde temizlenmelidir. Dalgıç güvenliği için, su altı kesme veya kaynak işlemlerinde topraklama klempleri olarak sadece C tipi klemensler kullanılmalıdır. Kelepçe iş parçasına sıkıca sabitlenmeli ve kablonun gevşemesini önlemek için önlem alınmalıdır. Dalgıç, gevşek çalışma olasılığı olduğunda kelepçeyi yerine hafifçe punta kaynağı yapmayı seçebilir.
Dalgıç, çalışma derinliğindeki ısıyı kontrol etmek için bir deneme kaynağı yapmalıdır.
Elektrot, torcun yakınına kadar tüketildiğinde, kesimi durdurun ve ”kapat” sinyali verin. elektrotları değiştirmeye çalışmadan önce. Yardımcı “kapat” sinyalini onaylayana kadar torcu kesme konumunda tutun.
Kaynak torçunu alev tutucu yerinde olmadan çalıştırmak güvenli değildir.
Demir dışı metalleri su altında kesmeyin. Demir dışı metallerin kesilmesi patlamaya neden olabilir.
Oksijen basıncı düşük olduğunda su altında tutuşma olmamalıdır. Bu, kablonun kendi içinde yanmasına, kabloda olası delikler oluşmasına, yaralanmaya neden olabilecek bir duruma neden olacaktır.
Bir dalgıç, kısmen suya batırıldığında kaynak yaparken veya keserken elektrik çarpması riski taşır.
Asetilen, 15 psi’nin üzerindeki basınçlarda çok kararsızdır ve su altında kesim için kullanılmaz.
El, elektrot ucundan asla 10cm’den daha yakın olmamalıdır.
Dalış görevlisi, bir sonraki kaynak veya kesme seansında neyin işe yaradığını tekrarlamak için her zaman aşağıdakilerin yazılı bir kaydını tutmalıdır:
- Maşa ölçerden okunan kaynak amperi.
- Voltmetreden okunan hem açık hem de kapalı devre voltajı.
- Elektrot çapı, tipi, üreticisi ve su yalıtım malzemesi.
- Elektrik polaritesi.
- Kaynak kablosunun uzunluğu.
- Çalışma sahasının derinliği.
Konuyla İlgili Sorular
Yüksek basınçlı su, düşük basınçlı bölgeye doğru akmaya çalışır ve bu bir emme akımı oluşturur. Bu akım dalgıcı sürükleyip belirli bir noktada tutabilir, bu da boğulma veya hipotermi riskini artırır.
Kötü görüş, güçlü akıntılar, ekipman arızası ve dekompresyon hastalığı gibi birçok tehlike aynı anda söz konusudur. Bu risklerin bir araya gelmesi, mesleği kara üstünde yapılan kaynaktan çok daha zorlu hale getirir.
İlgili Yazılar
 Lazer Kaynağının Avantaj ve Dezavantajları
 Punta Kaynağı (Nokta kaynağı) Nedir. Nasıl Yapılır?
 Kaynak Yöntemleri – Metodları- Çeşitleri
 Plazma Ark Kaynağı
 Tozaltı kaynağı nedir Nasıl Yapılır.
 Paslanmaz Çeliklerin Kaynağı
 Paslanmaz çeliklerin kaynağında kullanılan elektrotlar
 Kaynak Elektrot Çeşitleri