
Bu yazımızın konusu, elektrik ark kaynağının tarihçesi. kaynak teknolojisi nasıl gelişti. Bu sayfada, İlk ark kaynağı makinesinin bulunması. portatif kaynak makinesi ne zaman bulundu.ne zaman yaygın olarak kullanılmaya başlandı gibi sorulara cevap bulacağız.
Elektrik ark kaynağının tarihçesi ve Ark’ın keşfi
1801 yılında, Sir Humphrey Davy, yüksek voltaj geçen devrenin uçlarının bir araya getirilmesiyle arkı keşfetmiş. Ancak terim olarak ark bu tarihten 20 yıl sonra kullanılmaya başlanmıştı.
1856’da İngiltere’den James Joule, elektrik ve iç direnç kullanarak bir malzemeyi ısıtmanın etkili bir kaynak oluşturabileceğini keşfetti. Direnç kaynağı daha sonra Elihu Thomson tarafından mükemmelleştirildi. Onun teknikleri daha sonra akkor kaynağı olarak bilinen (akkor metodu ile elektrik kaynağı) ilerleyecekti.
Bu arada 1860’larda Fransız kimyacı ve politikacı Pierre Eugène Marcellin Berthelot tarafından Asetilen keşfedildi. Bu kimyasal bileşik, yüksek yapışma bileşiği yapısı nedeniyle günümüzde kaynak endüstrisinde yaygın olarak kullanılmaktadır. Gaz, gaz kaynağı ve kesme için mükemmel olan 6000 ° F (3300 ° C) üzerinde çok yüksek bir alev oluşturur.
1865 yılında, Wilde adında bir ingiliz tarafından iki metal, elektrik ark kaynağı ile birleştirilmişti. İlk elektrik kaynağı patenti, bu tarihlerde alındı.
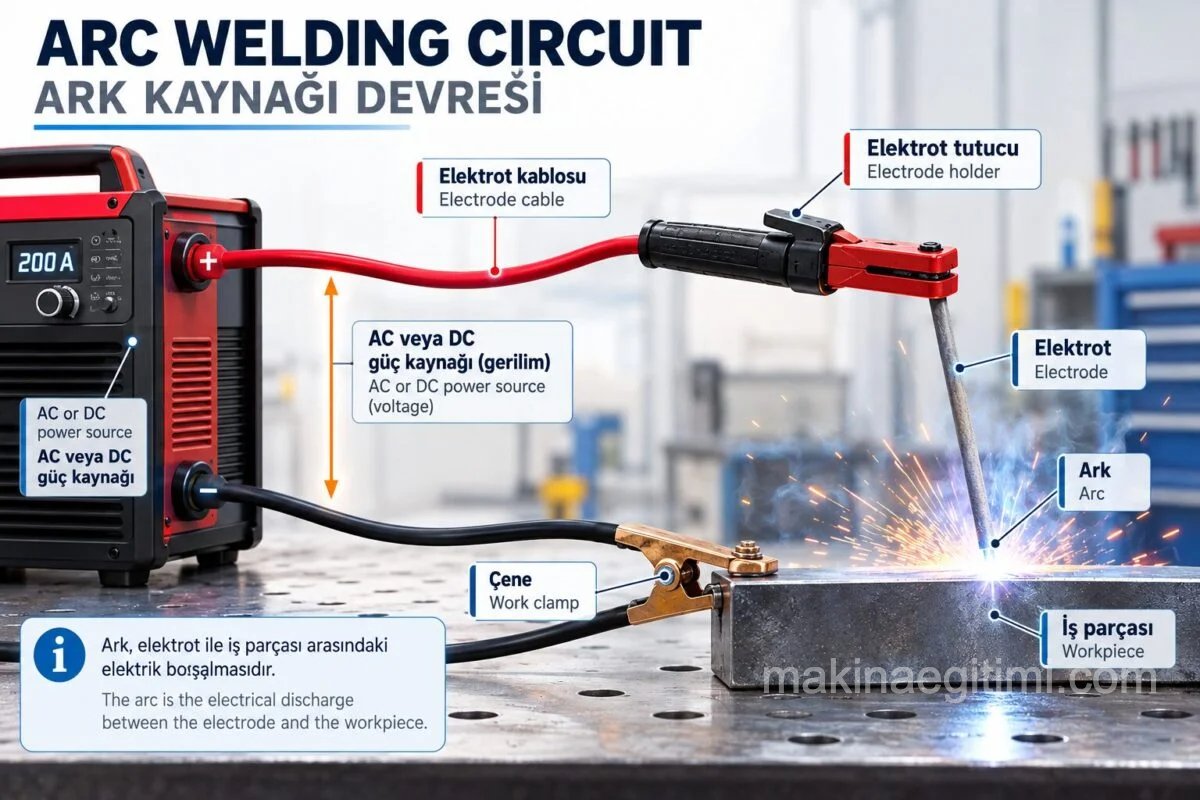
Ergitme kaynağı için, ısı kaynağı olmak üzere 1880’lerin başında, yukarıdaki şekilde gösterilen temel devreyi kullanarak bir karbon elektrotla metal iş parçası arasında bir ark oluşturma teşebbüsünde bulunulmuştu. Gaz kaynağında olduğu gibi metal bir tel şeklinde doldurma metali ilave edilmiş, daha sonra metal tel çıplak elektrot olarak kullanılmıştı.
Bu çubuk hem ark oluşturup ve hem de ergiyerek dolgu malzemesi görevini de görmüştü. Fakat netice çok belirsizdi. Arkın stabil olmaması nedeniyle devam ettirmek büyük ustalık gerektirmiş ve yüksek sıcaklıkta bölgenin atmosfer şartlarından etkilenmesiyle kaynak metali kirlenerek oksitlenmişti. Öte yandan metalürjik etkiler ya çok az anlaşılmış veya hiç anlaşılamamıştı.
1881 yılında, DeMeritens, Pil depolama kaplarının birleştirilmesinde karbon elektrot kullanmıştı.
1887 yılında, Bernardos ve Olszewski, Karbon elektrotun yalıtımı ve tutulması için patent almışlardı.
1889 yılında Rus Slavianoff ve Amerikan Coffin, İlk defa metal çubuk elektrotu keşfettiler. Bu yöntem daha sonra örtülü elektrot haline getirildi.
İlk kaynak makinesi
1902 yılında, Amerikan Lincoln Electric TDT tarafından ilk elektrik motoru geliştirildi. Bu şirket kaynak ile deney çalışmalarına başladı ve 1912 yılında ilk kaynak makinesini üretti.
Kaynak elektrotlarının gelişimi
İlk elektrotlar bir İsveç firması tarafından çıplak çubuk halinde demirden yapılmıştır. Bu elektrotlar oldukça zayıf ve kırılgan kaynaklar üretmiştir.
1907 yılında , İsveç’li Oscar Kjellborg, İlk defa örtülü ark kaynak elektrotunun patentini aldı.

1911 Yılında, Lincoln Electric tarafından geliştirilen ilk portatif kaynak makinesi kullanıldı.
1912 yılında, Strohmenger Örtülü elektrotlarla kaliteli kaynaklar ürettiğinin patentini aldı. Ancak ilk elektrotlar oldukça pahalı idi.
1927 yılında, Ekstrüzyon yönteminin geliştirilmesi ile örtülü elektrot üretiminin maliyetleri düştü. Bu durum, aynı zamanda farklı kompozisyonlarda elektrot üretimine olanak sağlamıştı.
Ark kaynağının tarihsel gelişiminde itici güç
1914 ve 1939 yıllarında patlayan iki dünya savaşı, İmalat ve tamir konusundaki talebi büyük ölçüde artırmıştır. Aynı zamanda kaynak teknikleri ve süreci de gelişmiştir, çünkü gemiler, araçlar, silahlar ve köprüler gibi genel inşaatlar, gelişmiş ve daha büyük iskele yapıları, farklı ortamlarda hızlı ve çok sayıda, zorunlu olarak üretilmiştir. Elektrik ark kaynağının teknolojik gelişim aşamaları ve elektrik ark kaynağının tarihçesi dünya savaşlarından elbetteki nasibini almıştır.

Birinci Dünya savaşında kullanılan bir tank. Kaynak teknolojisinin yerine perçinlerin kullanımı göze çarpıyor
Kaynak teknolojisiyle ilgilenen pek çok kişinin merak ettiği ‘‘1. dünya savaşında ark kaynağı kullanıldı mı? ” sorusuna cevap olarak, o yıllarda ark kaynağı teknolojisi mevcuttu, hatta pek çok alanda kullanıldı. Ancak, elektriğin kullanımındaki sıkıntılar, elektrotların henüz istenen seviyede gelişmiş olmaması, portatif kaynak makinelerinin yaygınlaşmamış olması sebebiyle ark kaynağı daha çok 2.Dünya Savaşında kullanılmıştır diyebiliriz.
Netice olarak bu prosesin büyük potansiyeli olmasına rağmen 1. Dünya Savaşı’ndan sonraya kadar çok az kullanılmıştı. I dünya savaşı sırasında mümkün olduğu kadar çok ve hızlı, savaş makinesi üretme kaygısı ile ark kaynak uygulamalarına ihtiyaç doğdu. Ayrıca, I. Dünya Savaşı sırasında İngiltere’deki gaz sıkıntısı nedeniyle, elektrik ark kaynağı kullanmak temel üretim yöntemiydi.
Birçok gemi ve ekipman cıvata ve perçin ile birleştirilmekteydi. Kaynak hızlı ve oldukça ucuz bir yöntem olarak ortaya çıkmaktaydı. Savaş endüstrisinin itici gücü pek çok teknolojik alan gibi, kaynak teknolojisinin gelişiminde de etkili oldu.

1920 yılında İngilizler ilk kaynaklı birleştirme ile gemi ürettiler adını Fulgar koydular.
1923 yılında A.B.D de Kaynak Mühendisleri Enstitüsü kuruldu.
Büyük Buhran dönemi denen 1930’ların ortasına gelindiğinde, istihdam bir kez daha toparlanmaya başlamıştı. O zaman, çok sayıda yeni teknik ve kaynak metodu oluşturuldu. Saplama kaynağı, gemi yapımında yeni bir süreç olan batık ark kaynağı ile değiştirilmeye başlandı. Ayrıca, sualtı kaynağı da ilk olarak bu dönemde gerçekleştirilmişti.

1939’da II. Dünya Savaşı, kaynak sürecini muazzam ölçüde değiştirdi. Endüstrideki ilerlemeler, büyük talepte bulunan ve kaynağın gelişiminde sayısız yeni dönüm noktası sağlayan bir dizi sürece yol açtı. Alüminyum punta kaynağının kullanımı, havacılıkta yararlı olarak kabul edildi.

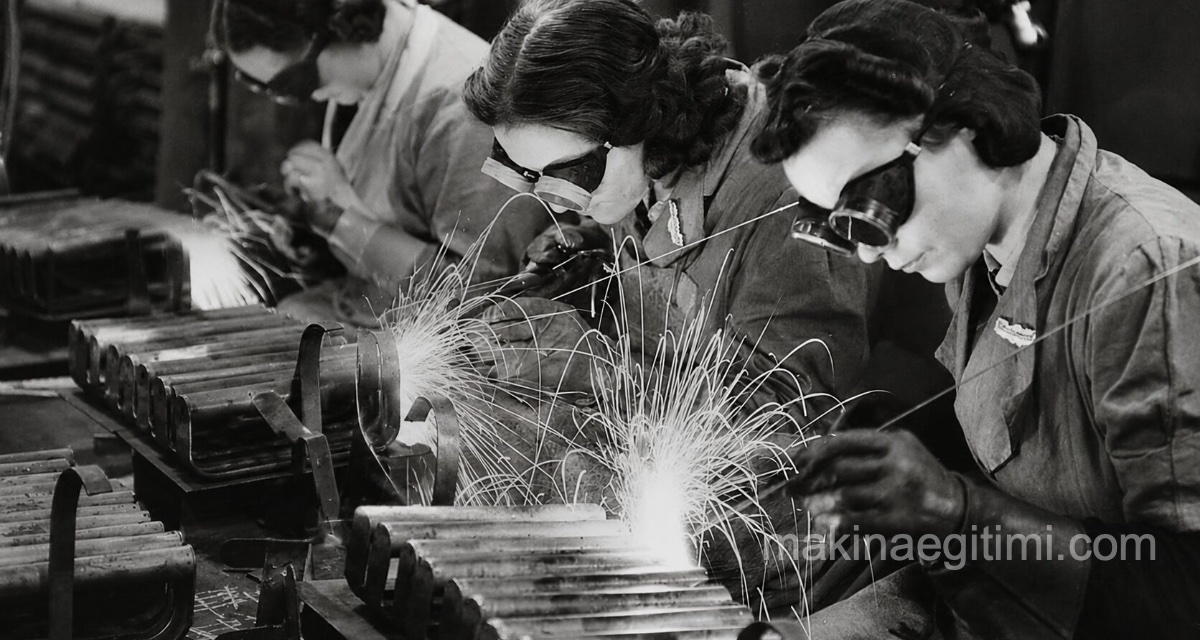
Alman bombardımanı altındaki Britanya’dan bir görüntü. Savaş endüstrisi, kadınların da yüksek oranda katılımıyla güçlendi.
1940-1945 yılları arasında, Gaz Tungsten Ark Kaynağı (GTAW) onarımlar için yardımcı bir teknik olarak kabul edildi. On yıllar süren geliştirmeden sonra, 1941 yılında mükemmelleştirildi ve 1942 yılında patenti alındı. Aynı zamanda Heliarc veya Tig kaynağı olarak da adlandırıldı.
Arşivlere geçmiş ilk kadın kaynakçılar Alyce R. Sawyers (solda) ve Josephine L Hollingworth ( Sağda) 1942 yılında A.B.D Deniz üssünden bir görüntü

1943‘te Gaz metal ark kaynağı (GMAW), C.B. Voldrich, P.J. Rieppel ve Howard B. Cary tarafından icat edildi. Dow ve Northrup Şirketlerinde geliştirildi ve Linde Corporation’a lisanslandı. GMAW, (Gas Metal Arc Welding) demir dışı malzemelerin hızlı bir şekilde kaynatılmasını kolaylaştıran, ancak pahalı koruyucu gazlar gerektiren bir süreçtir. Aynı yıl, Sciaky şirketi 3 fazlı direnç kaynağı satmaya başladı.

2. Dünya savaşında (1945) Okinawa adasında tankın üzerine ekstra zırh kaynaklayan bir kaynakçı (yukarıdaki resim)
1948 yılında, Hava Azaltma Şirketi’nde inert gaz metal ark prosesi (Mig) geliştirilmiş ve daha kalın levhaların kaynatılması için SIGMA (Korumalı Inert Gaz Metal Ark kaynağı) geliştirilmiştir.
1949‘da Westinghouse, Selenium Redresör kaynak makinelerini tanıttı.
1950’li yılların başında, kaynak sadece büyük ölçekli sanayide değil, bireysel kullanımda da popülerlik kazanıyordu. Başlıca Doğu Avrupa ve Rusya’daki gelişmeler, lansmanı sırasında çok popüler olan Flux Kaplı Sarf Elektrodunun piyasaya sürülmesiyle sonuçlandı.
Ayrıca, 1958’e kadar büyük ölçekli kullanımda olmayacak olmasına rağmen, elektroslag kaynağı (ESW) geliştirilmiştir.
1953 yılında, Lyubavskii ve Novoshilov tarafından popüler hale getirilen CO2 kaynak işlemi, nispeten ekonomik olduğu için, çeliklerin kaynağı için tercih edilen bir kaynak prosesi olmuştur.
1955‘te, II. Dünya Savaşı’nın sona ermesinden on yıl sonra, kesme işleminde devrim yaratan plazma torch piyasaya sürüldü.
1957 yılına kadar, plazma torçunun kullanılmasından 2 yıl sonra, plazma ark kaynağı (PAW) icat edildi.

1960 lı yıllar. Uzay endüstrisinin gelişim yıllarıydı. 1962 yılında, Sciaky şirketi, Mercury Uzay Kapsülü için, bir dış ve iç titanyum kabuk ile oluşturulan kaynak teknolojisi kullandı.
Elektrik ark kaynağının tarihçesi bu şekilde. Elektrik ark kaynağı, bugünkü gelişimine ulaşana kadar birçok aşamalar geçirmiş, bu arada bulunan yöntemlerin bazıları ancak araştırma safhasında kalmış, fakat büyük bir çoğunluğu pratikte geniş bir kullanım alanına sahip olmuştur.
Konuyla İlgili Sorular
Arkın keşfi, sadece elektriksel bir olayın gözlemlenmesiydi; bunu kontrollü bir ısı kaynağı olarak kullanmak için ayrı teknik gelişmeler gerekiyordu. Direnç ısıtma ve akkor kaynağı gibi ara buluşlar, bu bilginin pratik bir kaynak yöntemine dönüşmesini sağladı.
Asetilen, yanarken çok yüksek bir sıcaklığa (3300°C üzeri) ulaşan bir alev oluşturur. Bu yüksek sıcaklık, metalleri hızlı ve verimli şekilde eritip birleştirmeyi mümkün kıldığı için gaz kaynağında tercih edilir.
İlgili Yazılar
 TIG Kaynağı Hakkında Genel Bilgiler
 Dokumacılık Tarihi, Dokumacılığın Tarihçesi
 Robotik Teknolojisinin Tarihi ve Evrimi: Antik Otomatlardan AI Destekli Robotlara
 Leonardo da Vinci’nin Makineleri: Rönesans Dehasının Uçan, Savaşan ve Yürüyen İcatları
 Tiger 1 Tankının Hikayesi. Efsaneye Dönüşen Savaş Makinesi
 Otomobilin Tarihçesi. Dünden Bugüne Araç Teknolojisinin Evrimi
 Enigma Kodu Nasıl Kırıldı? Bir Makine Nasıl Savaşın Süresini Kısalttı?
 Perçinden Kaynağa: Bir Dönem Nasıl ve Neden Kapandı?