Close Menu
  • MAKİNELER ve İMALAT
    • ALET VE EKİPMANLAR
    • BİLGİSAYAR DESTEKLİ ÇİZİM
    • Cadcam eğitimi
    • Cnc Tezgah Programlama
    • DÖKÜM TEKNOLOJİLERİ
    • ELEKTRİK ELEKTRONİK TEKNOLOJİLERİ
    • HİDROLİK PNÖMATİK
    • İMALAT İŞLEMLERİ
    • İMALAT TEKNOLOJİLERİ
    • İŞ GÜVENLİĞİ
    • KALIP TASARIMI
    • KATI MODELLEME
    • KAYNAK TEKNOLOJİSİ
    • MAKİNE ELEMANLARI
    • MAKİNE MESLEK RESMİ
    • MALZEME BİLGİSİ
    • OTOMOTİV ve ARAÇ TEKNOLOJİLERİ
    • ROBOTİK TEKNOLOJİLERİ
    • SAĞLIK TEKNOLOJİLERİ
    • SAVUNMA ve HAVACILIK TEKNOLOJİLERİ
    • TASARI GEOMETRİ
    • TEKNİK RESİM
    • YAZILIM ve DONANIM TEKNOLOJİLERİ
    • YENİLİKÇİ ÜRETİM YÖNTEMLERİ
  • TEKNOLOJİ ve YAŞAM
    • OTOMOBİLLER ve TAŞIT
      • ARAÇ ve MOTOR BİLGİSİ
      • Güvenli Sürüş
      • Sürüş Destek Sistemleri
    • Genel Kültür
      • FİLM -DİZİ
      • Görsel ve Grafik Sanat
      • KİTAP – EDEBİYAT
      • MÜZİK
      • SPOR
      • TARİH
      • TEKNOLOJİ TARİHİ
    • GÜNDELİK YAŞAM TEKNOLOJİLERİ
    • HOBİ – EĞLENCE
    • İNTERNET TEKNOLOJİLERİ
    • SAĞLIK
    • MOBİL TEKNOLOJİLER
Makine Eğitimi
  • Makineler ve İmalat
    MAKİNE ELEMANLARI
    HİDROLİK PNÖMATİK
    TEKNİK RESİM
    BİLG.TASARIM ve İMALAT
    TEMEL İMALAT İŞLEMLERİ
    İMALAT İŞLEMLERİ
    SEKTÖREL TEKNOLOJİLER
    Diğer Mesleki Dersler
    SINAVLAR ve EVRAKLAR
    Hareket ve Kuvvet İletimi
    Basit makineler
    Dişliler
    Kamlar
    Kamalar
    Kavramalar
    Yaylar
    Kayış Kasnaklar
    Miller
    Rulmanlar
    Zincirler
    Hesaplayıcılar
    Yay Sabiti Sıkışma Hesaplayıcı
    Dişli Oranı Hesaplayıcı
    Kayış Kasnak Oranı Hesaplayıcı
    Bağlama ve Birleştirme
    Gupilyalar
    Flanşlar
    Perçinler
    Rondelalar
    Pim ve Pernolar
    Segmanlar
    Kaynak Teknolojisi
    Vida Civata ve Somunlar
    Diğer Makine Elemanları
    Kızaklar ve Lineer Kılavuzlar
    Frenler
    Volanlar
    Kelepçeler
    Amortisörler
    Contalar ve O-Ringler
    Keçeler ve Sızdırmazlık Elemanları
    Hidrolik
    Hidroliğe Giriş ve Prensipler
    Hidrolik Sistemler ve Uygulamaları
    Hidrolik Devre Elemanları
    Akümülatörler
    Filtreler
    Motorlar
    Pompalar
    Valfler

    Pnömatik
    Pnömatiğe Giriş ve Prensipler
    Pnömatik Sistemler ve Uygulamaları
    Pnömatik Devre Elemanları
    Valfler
    Silindirler
    Susturucular
    Şartlandırıcılar
    Motorlar
    Kompresörler
    Kurutucular
    Ortak Konular ve Bakım
    Hidrolik Pnömatik Bakım Onarım
    Çalışma Notları, Sınavlar, Testler
    Hesaplayıcılar
    Hidrolik Silindir Kuvvet Hesaplayıcı
    Teknik Resim
    Teknik Resme Giriş
    Geometrik Çizimler
    Perspektif ve İzdüşüm
    Görünüş Çıkarma
    Ölçülendirme
    Kesit Alma
    Komple ve Yapım Resmi
    Toleranslar
    Tolerans - Geçme Simulatörü
    Yüzey İşleme İşaretleri
    Makine Meslek Resmi
    Vida Civata ve Somunlar
    Kasnaklar
    Dişliler
    Pim ve Pernolar
    Miller
    Rulmanlar
    Yaylar
    Rondelalar
    Gupilyalar
    Teknik Resimde Kaynaklar
    Temrinler
    Meslek Resim Temrinleri
    Dişli Temrinleri
    Görünüş Çıkarma Temrinleri
    Kesit Alma Temrinleri
    Kasnak Temrinleri
    Pim Perno Temrinleri
    Vidalı Birleştirme Temrinleri
    Kesit Alma Temrinleri
    Tasarı Geometri
    Bilgisayar Destekli Çizim
    Autocad İle Çizim Dersleri
    Antetli Şablonlar
    Bilgisayar Destekli Çizim Temrinleri
    Görünüş Çıkarma Temrinleri
    Bilg. Destekli Çizim Sınavları
    Katı Modelleme ve Animasyon
    Katı Model Çizim Dosyaları
    Katı Model Montaj Örnekleri
    Katı Model Çizim Dersleri
    katı Modelleme Sınavları
    3d CAD Yazılım İncelemeleri
    Katı Modelleme Temrinleri
    CNC Programlama
    CAM
    Robotik
    Ölçme Kontrol
    Komparatörler
    Mastarlar
    Kumpaslar
    Mikrometreler
    KUMPAS SİMULATÖRÜ
    MİKROMETRE SİMULATÖRÜ

    Makinelerle Çalışma
    Temel Freze
    Temel Torna
    Delme
    Vargel Tezgahı
    El İşlemleri
    Eğeleme
    Markalama
    Kesme İşlemleri
    Raybalama
    Matkap Bileme
    Kılavuz-Pafta

    Malzeme Bilgisi
    Malz. Muayenesi ve Sertlik ölçme
    Çelikler
    Plastikler
    Dökme Demir
    Alüminyum
    İş Güvenliği
    Atölyede İş Güvenliği
    Bakım onarım İşlerinde İ.S.G
    Makinelerde Emniyet Kuralları
    Elektrikle Çalışmada İ.s.g
    El Aletlerinde İş Güvenliği
    İ.S.G. Uzmanlık Eğitimi
    Talaşlı İmalat
    Tornalama
    Frezeleme
    Taşlama
    Kesme Hızı - Devir Hesaplayıcı

    Yenilikçi Üretim Yöntemleri
    3D yazıcı İle Baskı
    3D Tarayıcılar
    Su Jeti İle İşleme
    Lazer İle işleme
    Elektro Erozyon
    Kaynakçılık
    Haddeleme
    Döküm
    Kalıp Tasarımı
    Mekanik ve Hidrolik Presler
    Kesme - Delme Kalıbı
    Bükme Kalıbı
    Çekme Kalıbı
    Plastik Enjeksiyon Kalıpları
    Ekstrüzyon kalıpları
    Birleşik Kalıplar
    Ardışık Kalıplar
    Fışkırtma Kalıpları
    Sıvama Kalıpları
    Püskürtme Kalıbı
    Makine Parçaları İmalatı
    Otomotiv ve Araç Teknolojileri
    Motorlu Taşıt İmalatı
    Hammadde İmalatı
    Teknoloji Tarihi
    Sağlık ve Tıp Teknolojileri
    Savunma ve Havacılık
    Robotik Teknolojileri
    Yazılım ve Donanım Teknolojileri
    Elektrik Elektronik Teknolojileri
    Mesleki Yabancı Dil
    Mekanik - Mukavemet
    Fizik Dersi Konuları
    CAD CAM
    CNC
    Hidrolik Pnömatik
    İmalat İşlemleri
    İş Güvenliği
    Katı Modelleme
    Ölçme Kontrol
    Mekanik
    Mesleki Gelişim
    Mesleki Yabancı Dil
    Tasarı Geometri
    Temel İmalat İşlemleri
    Teknik Resim

    İşletmelerde Beceri Eğitimi
    Bilgisayar Destekli İmalat
    Bilgisayar Destekli Tasarım
    Sınav Analiz Programı

    YILLIK PLANLAR
  • Teknoloji ve Yaşam
    Hobi - Eğlence
    Spor
    Müzik
    Araç ve Motor Bilgisi
    Araç Bakım Onarımı
    Güvenli Sürüş
    Sürüş Destek Sistemleri
    Ehliyet Sınavı Hazırlık Testleri
    Gündelik Yaşam Teknolojileri
    Mobil Teknolojiler
    Tarih
    Bilgisayar ve İnternet
    Bilgisayar İpuçları
    Program Tanıtımları
    Donanım ve Çevre Birimleri
    Pratik ve Güvenli İnternet
    Görsel ve Grafik Sanat
    Film - Dizi
    Kitap - Edebiyat
    Gezi Seyahat
    Bilim
    Sağlık
    İlk Yardım Bilgisi
    İlk Yardım Bilgisi Testleri
Makine Eğitimi
Ana Sayfa»TEKNİK RESİM»Tolerans / Geçme Simülatörü
5 Eylül 2026Güncelleme:5 Eylül 2026

Tolerans / Geçme Simülatörü

Tolerans / Geçme Simülatörü

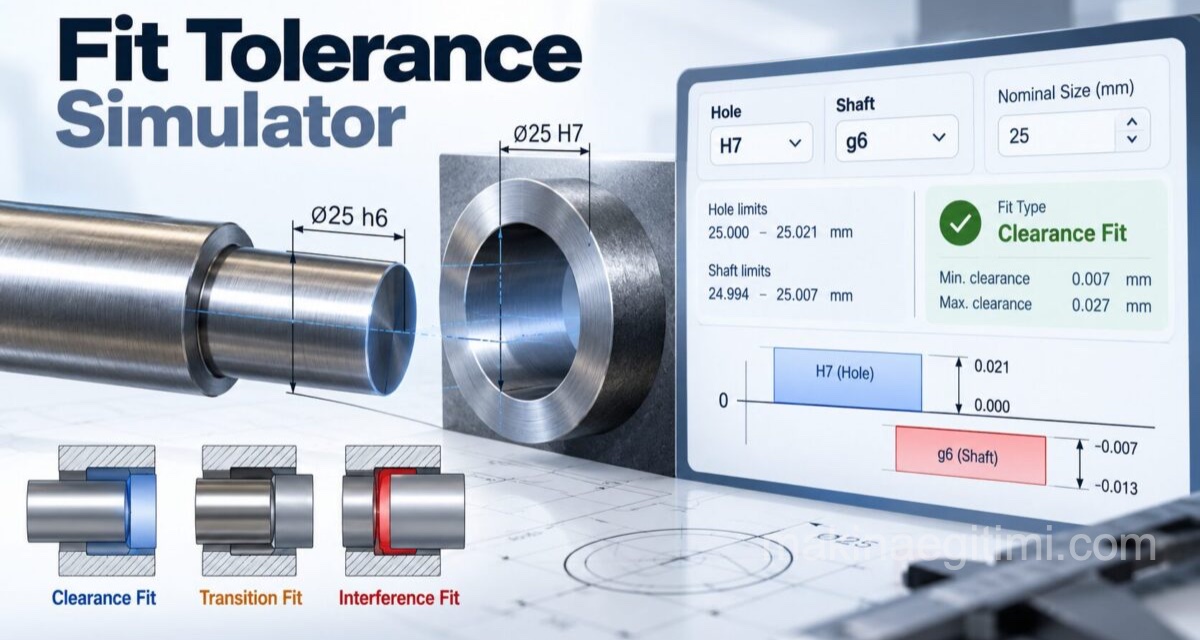
Bir mil bir deliğe geçtiğinde, aralarındaki ilişki üç farklı şekilde sonuçlanabilir: mil rahatça döner/kayar (boşluklu geçme), sıkıca sabitlenir (sıkı geçme) ya da üretim toleransına göre ikisi de olabilir (geçiş geçmesi). Bu ilişkiyi belirleyen şey, mil ve deliğin üst/alt sapma değerleridir. Aşağıdaki interaktif simülatörle kendi sapma değerlerinizi girerek geçme türünü anında görebilir, mil ile delik arasındaki boşluk ya da sıkışmayı kesit görünümünde canlı olarak izleyebilirsiniz.

  • Tolerans ve Geçme Nedir?
  • Sapma Değerleri Nasıl Okunur? (ES, EI, es, ei)
  • Geçme Türü Nasıl Belirlenir?
  • Üç Geçme Türü ve Kullanım Alanları
  • Hareketli ve Hareketsiz Geçmeler
  • Tolerans / Geçme Simülatörü
  • Sıkça Sorulan Sorular

Tolerans ve Geçme Nedir?

Hiçbir parça, çizimde yazan “nominal” ölçüde birebir üretilemez — üretim yöntemlerinin doğası gereği küçük sapmalar kaçınılmazdır. Bu yüzden bir parçanın ölçüsü, kabul edilebilir bir ÜST SINIR ile ALT SINIR arasında tanımlanır; bu iki sınır arasındaki farka tolerans denir.

İki parça (örneğin bir mil ve bir delik) birleştiğinde aralarındaki ilişkiye geçme (fit) denir — geçmenin türü, milin ve deliğin tolerans sınırlarının birbirine göre konumuna bağlıdır.

Sapma Değerleri Nasıl Okunur? (ES, EI, es, ei)

Standart tolerans gösteriminde büyük harfler DELİĞE, küçük harfler MİLE aittir:

  • ES (delik üst sapması)
  • EI (delik alt sapması),
  • es (mil üst sapması) ve
  • ei (mil alt sapması).

Bu dört değer mikrometre (µm) cinsinden, nominal ölçüden ne kadar sapılabileceğini gösterir ve standart bir tolerans tablosundan (ISO 286) ya da ders kitabınızdaki geçme tablosundan okunur. Örneğin nominal çap 30 mm, ES=+25 µm, EI=0 ise delik 30,000 mm ile 30,025 mm arasında üretilebilir demektir.

Geçme Türü Nasıl Belirlenir?

Dört sapma değeri bilindiğinde, delik ve milin gerçek çap aralıkları hesaplanır (nominal çap + sapma/1000), ardından iki uç durum karşılaştırılır:

maksimum boşluk (delik en büyük − mil en küçük) ve
minimum boşluk (delik en küçük − mil en büyük).

  • Minimum boşluk bile pozitifse mil HER KOŞULDA delikten küçük kalır. Bu bir boşluklu geçmedir.
  • Maksimum boşluk bile negatifse (yani aslında bir “sıkışma” varsa) mil HER KOŞULDA delikten büyük kalır. Bu bir sıkı geçmedir.
  • İki değer farklı işaretliyse, üretilen parçaların gerçek ölçüsüne bağlı olarak sonuç değişebilir. Bu bir geçiş geçmesidir.

Üç Geçme Türü ve Kullanım Alanları

  • Boşluklu Geçme: mil delikte serbestçe döner ya da kayar — yataklarda dönen miller, kayar mekanizmalar, sökülüp takılması gereken parçalar için kullanılır.
  • Geçiş Geçmesi: hafif boşluklu ya da hafif sıkı çıkabilir — elle ya da hafif bir darbeyle takılıp çıkarılabilen, ama gevşek de olmaması gereken parçalar için (kama-yuva bağlantıları, konumlandırma pimleri gibi) kullanılır. (Bu, aşağıdaki “isimli geçme türleri” tablosundaki tek bir satıra karşılık gelmez. Türkçe kaynaklarda bu genel kategori yerine doğrudan Kakma/Tutuk/Çakma gibi isimli, montaj yöntemine göre tanımlanmış türler kullanılır; detay için aşağıya bakın.)
  • Sıkı Geçme: mil delikten her zaman büyüktür, montaj için baskı presi ya da ısıl işlem (deliği ısıtıp genleştirme, mili soğutup büzme) gerekir — rulman iç bileziklerinin mile montajı, kalıcı göbek-mil bağlantıları gibi sökülmesi istenmeyen bağlantılarda kullanılır.

Hareketli ve Hareketsiz Geçmeler

Yukarıdaki Boşluklu/Geçiş/Sıkı ayrımı, ISO’nun boşluk değerinin işaretine bakan matematiksel sınıflandırmasıdır. Meslek eğitimi kaynaklarında ise geçmeler genellikle önce;

Hareketli Geçmeler (mil montajdan sonra delikte dönebilir ya da kayabilir) ve
Hareketsiz Geçmeler (mil montajdan sonra delikte sabit kalır) olarak ikiye ayrılır,

sonra her biri MONTAJ YÖNTEMİNE göre (elle, çekiçle, preste vb.) isimlendirilir. Ayrıca hassasiyet derecesine göre de dört grupta incelenir: Hassas, İnce, Orta ve Kaba. Aşağıdaki tablo, bu isimli geçme türlerini ve tipik kullanım alanlarını özetler.

tolerans alıştırmaları

Not: “Kaygan Geçme” (H/h grubu), yukarıdaki genel “Boşluklu Geçme” kategorisinin İÇİNDE yer alan TEK BİR spesifik geçme adıdır. “Geçiş Geçmesi” ile eş anlamlı değildir.

Ayrıca kaynaktan kaynağa isimlendirme küçük farklar gösterebilir (örneğin H7/g6, bazı kaynaklarda “Tutuk Döner Geçme”, bazılarında sadece “Tutuk Geçme” olarak geçer).

Tolerans / Geçme Simülatörü

Aşağıdaki araca nominal çapı ve delik/mil sapma değerlerini (standart tolerans tablonuzdan okuyarak) girin — geçme türü, çap aralıkları ve boşluk/sıkışma miktarı anında hesaplanır. Kesit görünümündeki boşluk ya da sıkışma, mikron seviyesindeki farkın gözle görülebilmesi için abartılmış bir ölçekle çizilir.

Delik Sapmaları (µm)
Mil Sapmaları (µm)
Delik Çap Aralığı —
Mil Çap Aralığı —
Maks. Boşluk —
Min. Boşluk —

Sapma değerleri (ES/EI, es/ei), kullandığınız standart tolerans tablosundan (ISO 286) veya ders kitabınızdaki geçme tablosundan okunmalıdır. Tolerans gösterimi (H7/g6 gibi) alanı sadece bir etikettir; bu araç harf/sınıf gösterimine karşılık gelen mikron değerlerini otomatik doldurmaz – ES/EI/es/ei değerlerini tablodan kendiniz girmelisiniz. Görseldeki boşluk/sıkışma miktarı gerçek ölçekte değildir, gözle görülür olması için abartılmıştır – sadece geçme türünü ve göreli büyüklüğü göstermek amaçlıdır.

Sıkça Sorulan Sorular

Bu değerler ISO 286 standardının tolerans tablolarında, nominal çap aralığına (örneğin 18-30 mm, 30-50 mm gibi) ve seçilen tolerans sınıfına (H7, g6, k6, p6 gibi harf-rakam kombinasyonlarına) göre listelenir. Ders kitabınızdaki ya da makine mühendisliği el kitabınızdaki geçme tablosundan da okuyabilirsiniz.

Pratikte delik açmak (özellikle standart matkap/rayba ölçüleriyle) milin dış çapını işlemekten daha zordur, bu yüzden çoğu üretimde delik sabit bir referans sınıfında (genellikle H, yani alt sapması 0) tutulur ve istenen geçme türü sadece milin tolerans sınıfı değiştirilerek elde edilir — buna “delik bazlı sistem” denir. Bu simülatör her iki tarafın sapmasını da bağımsız girmenize izin verdiği için hem delik bazlı hem mil bazlı sistemleri hesaplayabilirsiniz.

Çünkü hem delik hem mil, kendi tolerans aralığı İÇİNDE herhangi bir ölçüde üretilebilir. Geçiş geçmesinde bu aralıklar çakıştığı için, üretilen belirli bir delik-mil çiftinin gerçek ölçülerine bağlı olarak bazen hafif boşluklu, bazen hafif sıkı bir montaj ortaya çıkabilir — bu yüzden “geçiş” (transition) olarak adlandırılır.

Sıkı geçmede mil delikten büyük olduğu için doğrudan iterek takmak çok yüksek kuvvet ve sürtünme (dolayısıyla yüzey hasarı) gerektirir. Bunun yerine delikli parça ısıtılıp genleştirilir (ya da mil soğutularak büzülür), geçici olarak boşluklu hale gelen geçme rahatça birleştirilir, sonra parçalar oda sıcaklığına dönünce sıkıca kenetlenir — buna “sıcak montaj” denir.

Hayır. Gerçek boşluk/sıkışma miktarları genellikle birkaç mikrometre ile birkaç yüz mikrometre arasındadır (1 mikrometre = 0,001 mm) — bu fark, milimetre ölçeğinde çizilen bir parçada gözle görülemeyecek kadar küçüktür. Bu yüzden görseldeki boşluk/sıkışma, sadece geçme TÜRÜNÜ ve göreli büyüklüğü sezdirmek amacıyla kasıtlı olarak abartılmıştır.

Doğru geçme türünü seçmek, bir makine parçasının hem doğru çalışmasını hem de kolay monte/demonte edilebilmesini garanti eder. Yukarıdaki simülatörü kullanarak farklı sapma değerlerini deneyip geçme mantığını pekiştirebilir, kendi tasarımlarınız için doğru tolerans sınıfını seçmeden önce hızlıca fikir edinebilirsiniz.

İlgili Yazılar
Geçme Toleransları ve Tolerans Çiftleri - Ders 3 Geçme Toleransları ve Tolerans Çiftleri – Ders 3 Geometrik Çizimler-1 Doğruları Bölme ve Dikme Çıkma Geometrik Çizimler-1 Doğruları Bölme ve Dikme Çıkma İzdüşüm nedir ? İzdüşüm Metotları / Yöntemleri İzdüşüm nedir ? İzdüşüm Metotları / Yöntemleri Özel İşlem Görmüş Yüzeylerin Resimde Gösterilmesi Özel İşlem Görmüş Yüzeylerin Resimde Gösterilmesi Görünüş Çıkarma Örnekleri - 1 Teknik Resim Görünüş Çıkarma Örnekleri 1 Teknik Resim Aletleri ve Araç Gereçleri Teknik Resim Aletleri ve Araç Gereçleri Delik ve Mil Toleransları Delik ve Mil Toleransları Görünüş Çıkarma Örnekleri - 2 Teknik Resim Görünüş Çıkarma Örnekleri 2
Teknik Resimde Toleranslar
Paylaş. Facebook Twitter WhatsApp Tumblr Email Telegram Copy Link

Yorumlayın Cevabı İptal Et


Düyun-u Umumiye: Bir İmparatorluk Nasıl Kendi Ülkesinde Yabancı Oldu?
Akü Arıza lambası neden yanar? Akü arıza belirtileri.
  • İletişim
  • Kullanım Koşulları-Hizmet Şartları
  • Gizlilik ve Çerez Politikası

Yukarıya yazın ve aramak için Enter tuşuna basın. İptal etmek için Esc tuşuna basın.