Close Menu
  • MAKİNELER ve İMALAT
    • ALET VE EKİPMANLAR
    • BİLGİSAYAR DESTEKLİ ÇİZİM
    • Cadcam eğitimi
    • Cnc Tezgah Programlama
    • DÖKÜM TEKNOLOJİLERİ
    • ELEKTRİK ELEKTRONİK TEKNOLOJİLERİ
    • HİDROLİK PNÖMATİK
    • İMALAT İŞLEMLERİ
    • İMALAT TEKNOLOJİLERİ
    • İŞ GÜVENLİĞİ
    • KALIP TASARIMI
    • KATI MODELLEME
    • KAYNAK TEKNOLOJİSİ
    • MAKİNE ELEMANLARI
    • MAKİNE MESLEK RESMİ
    • MALZEME BİLGİSİ
    • OTOMOTİV ve ARAÇ TEKNOLOJİLERİ
    • ROBOTİK TEKNOLOJİLERİ
    • SAĞLIK TEKNOLOJİLERİ
    • SAVUNMA ve HAVACILIK TEKNOLOJİLERİ
    • TASARI GEOMETRİ
    • TEKNİK RESİM
    • YAZILIM ve DONANIM TEKNOLOJİLERİ
    • YENİLİKÇİ ÜRETİM YÖNTEMLERİ
  • TEKNOLOJİ ve YAŞAM
    • OTOMOBİLLER ve TAŞIT
      • ARAÇ ve MOTOR BİLGİSİ
      • Güvenli Sürüş
      • Sürüş Destek Sistemleri
    • Genel Kültür
      • FİLM -DİZİ
      • Görsel ve Grafik Sanat
      • KİTAP – EDEBİYAT
      • MÜZİK
      • SPOR
      • TARİH
      • TEKNOLOJİ TARİHİ
    • GÜNDELİK YAŞAM TEKNOLOJİLERİ
    • HOBİ – EĞLENCE
    • İNTERNET TEKNOLOJİLERİ
    • SAĞLIK
    • MOBİL TEKNOLOJİLER
Makine Eğitimi
  • Makineler ve İmalat
    MAKİNE ELEMANLARI
    HİDROLİK PNÖMATİK
    TEKNİK RESİM
    BİLG.TASARIM ve İMALAT
    TEMEL İMALAT İŞLEMLERİ
    İMALAT İŞLEMLERİ
    SEKTÖREL TEKNOLOJİLER
    Diğer Mesleki Dersler
    SINAVLAR ve EVRAKLAR
    Hareket ve Kuvvet İletimi
    Basit makineler
    Dişliler
    Kamlar
    Kamalar
    Kavramalar
    Yaylar
    Kayış Kasnaklar
    Miller
    Rulmanlar
    Zincirler
    Hesaplayıcılar
    Yay Sabiti Sıkışma Hesaplayıcı
    Dişli Oranı Hesaplayıcı
    Kayış Kasnak Oranı Hesaplayıcı
    Bağlama ve Birleştirme
    Gupilyalar
    Flanşlar
    Perçinler
    Rondelalar
    Pim ve Pernolar
    Segmanlar
    Kaynak Teknolojisi
    Vida Civata ve Somunlar
    Diğer Makine Elemanları
    Kızaklar ve Lineer Kılavuzlar
    Frenler
    Volanlar
    Kelepçeler
    Amortisörler
    Contalar ve O-Ringler
    Keçeler ve Sızdırmazlık Elemanları
    Hidrolik
    Hidroliğe Giriş ve Prensipler
    Hidrolik Sistemler ve Uygulamaları
    Hidrolik Devre Elemanları
    Akümülatörler
    Filtreler
    Motorlar
    Pompalar
    Valfler

    Pnömatik
    Pnömatiğe Giriş ve Prensipler
    Pnömatik Sistemler ve Uygulamaları
    Pnömatik Devre Elemanları
    Valfler
    Silindirler
    Susturucular
    Şartlandırıcılar
    Motorlar
    Kompresörler
    Kurutucular
    Ortak Konular ve Bakım
    Hidrolik Pnömatik Bakım Onarım
    Çalışma Notları, Sınavlar, Testler
    Hesaplayıcılar
    Hidrolik Silindir Kuvvet Hesaplayıcı
    Teknik Resim
    Teknik Resme Giriş
    Geometrik Çizimler
    Perspektif ve İzdüşüm
    Görünüş Çıkarma
    Ölçülendirme
    Kesit Alma
    Komple ve Yapım Resmi
    Toleranslar
    Tolerans - Geçme Simulatörü
    Yüzey İşleme İşaretleri
    Makine Meslek Resmi
    Vida Civata ve Somunlar
    Kasnaklar
    Dişliler
    Pim ve Pernolar
    Miller
    Rulmanlar
    Yaylar
    Rondelalar
    Gupilyalar
    Teknik Resimde Kaynaklar
    Temrinler
    Meslek Resim Temrinleri
    Dişli Temrinleri
    Görünüş Çıkarma Temrinleri
    Kesit Alma Temrinleri
    Kasnak Temrinleri
    Pim Perno Temrinleri
    Vidalı Birleştirme Temrinleri
    Kesit Alma Temrinleri
    Tasarı Geometri
    Bilgisayar Destekli Çizim
    Autocad İle Çizim Dersleri
    Antetli Şablonlar
    Bilgisayar Destekli Çizim Temrinleri
    Görünüş Çıkarma Temrinleri
    Bilg. Destekli Çizim Sınavları
    Katı Modelleme ve Animasyon
    Katı Model Çizim Dosyaları
    Katı Model Montaj Örnekleri
    Katı Model Çizim Dersleri
    katı Modelleme Sınavları
    3d CAD Yazılım İncelemeleri
    Katı Modelleme Temrinleri
    CNC Programlama
    CAM
    Robotik
    Ölçme Kontrol
    Komparatörler
    Mastarlar
    Kumpaslar
    Mikrometreler
    KUMPAS SİMULATÖRÜ
    MİKROMETRE SİMULATÖRÜ

    Makinelerle Çalışma
    Temel Freze
    Temel Torna
    Delme
    Vargel Tezgahı
    El İşlemleri
    Eğeleme
    Markalama
    Kesme İşlemleri
    Raybalama
    Matkap Bileme
    Kılavuz-Pafta

    Malzeme Bilgisi
    Malz. Muayenesi ve Sertlik ölçme
    Çelikler
    Plastikler
    Dökme Demir
    Alüminyum
    İş Güvenliği
    Atölyede İş Güvenliği
    Bakım onarım İşlerinde İ.S.G
    Makinelerde Emniyet Kuralları
    Elektrikle Çalışmada İ.s.g
    El Aletlerinde İş Güvenliği
    İ.S.G. Uzmanlık Eğitimi
    Talaşlı İmalat
    Tornalama
    Frezeleme
    Taşlama
    Kesme Hızı - Devir Hesaplayıcı

    Yenilikçi Üretim Yöntemleri
    3D yazıcı İle Baskı
    3D Tarayıcılar
    Su Jeti İle İşleme
    Lazer İle işleme
    Elektro Erozyon
    Kaynakçılık
    Haddeleme
    Döküm
    Kalıp Tasarımı
    Mekanik ve Hidrolik Presler
    Kesme - Delme Kalıbı
    Bükme Kalıbı
    Çekme Kalıbı
    Plastik Enjeksiyon Kalıpları
    Ekstrüzyon kalıpları
    Birleşik Kalıplar
    Ardışık Kalıplar
    Fışkırtma Kalıpları
    Sıvama Kalıpları
    Püskürtme Kalıbı
    Makine Parçaları İmalatı
    Otomotiv ve Araç Teknolojileri
    Motorlu Taşıt İmalatı
    Hammadde İmalatı
    Teknoloji Tarihi
    Sağlık ve Tıp Teknolojileri
    Savunma ve Havacılık
    Robotik Teknolojileri
    Yazılım ve Donanım Teknolojileri
    Elektrik Elektronik Teknolojileri
    Mesleki Yabancı Dil
    Mekanik - Mukavemet
    Fizik Dersi Konuları
    CAD CAM
    CNC
    Hidrolik Pnömatik
    İmalat İşlemleri
    İş Güvenliği
    Katı Modelleme
    Ölçme Kontrol
    Mekanik
    Mesleki Gelişim
    Mesleki Yabancı Dil
    Tasarı Geometri
    Temel İmalat İşlemleri
    Teknik Resim

    İşletmelerde Beceri Eğitimi
    Bilgisayar Destekli İmalat
    Bilgisayar Destekli Tasarım
    Sınav Analiz Programı

    YILLIK PLANLAR
  • Teknoloji ve Yaşam
    Hobi - Eğlence
    Spor
    Müzik
    Araç ve Motor Bilgisi
    Araç Bakım Onarımı
    Güvenli Sürüş
    Sürüş Destek Sistemleri
    Ehliyet Sınavı Hazırlık Testleri
    Gündelik Yaşam Teknolojileri
    Mobil Teknolojiler
    Tarih
    Bilgisayar ve İnternet
    Bilgisayar İpuçları
    Program Tanıtımları
    Donanım ve Çevre Birimleri
    Pratik ve Güvenli İnternet
    Görsel ve Grafik Sanat
    Film - Dizi
    Kitap - Edebiyat
    Gezi Seyahat
    Bilim
    Sağlık
    İlk Yardım Bilgisi
    İlk Yardım Bilgisi Testleri
Makine Eğitimi
Ana Sayfa»İMALAT İŞLEMLERİ»Mikrometre Simulatörü
7 Ağustos 2026Güncelleme:13 Eylül 2026

Mikrometre Simulatörü

Ölçüm sonucu:

Tut-Sürükle mantığı ile çalışır. Ayrıca klavye yön tuşları ile de kullanabilirsiniz.

Yukarıdaki simülatör, atölyelerde en çok kullanılan ölçü aletlerinden biri olan 0-25 mm dış çap mikrometresini canlandırır. Tamburu sürükleyerek mili ilerletebilir, kovan ve tambur üzerindeki değerleri kendiniz okuduktan sonra sonucu açıp kontrol edebilirsiniz. Klavyenin yön tuşlarıyla da adım adım ilerletebilirsiniz.


Mikrometrenin kısımları
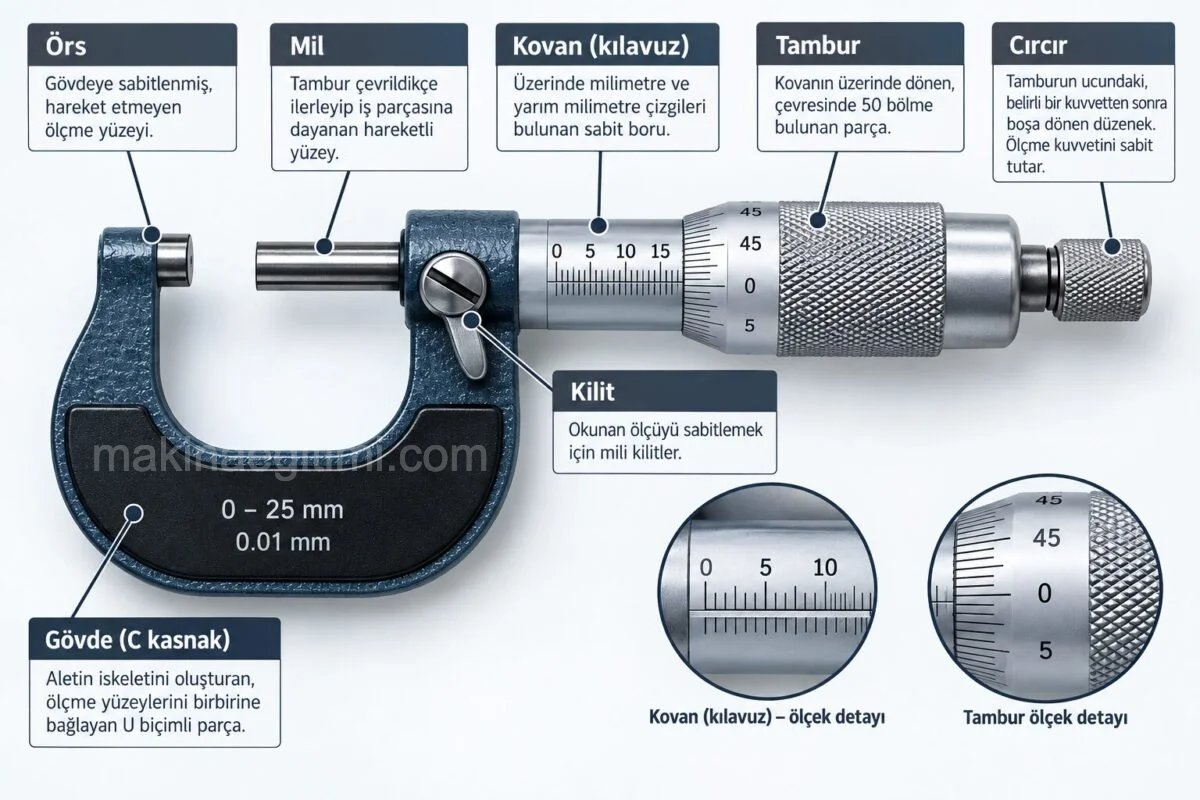
mikrometrenin kısımları

Gövde (C kasnak): aletin iskeletini oluşturan, ölçme yüzeylerini birbirine bağlayan U biçimli parça.
Örs: gövdeye sabitlenmiş, hareket etmeyen ölçme yüzeyi.
Mil: tambur çevrildikçe ilerleyip iş parçasına dayanan hareketli yüzey.
Kovan (kılavuz): üzerinde milimetre ve yarım milimetre çizgileri bulunan sabit boru.
Tambur: kovanın üzerinde dönen, çevresinde 50 bölme bulunan parça.
Cırcır: tamburun ucundaki, belirli bir kuvvetten sonra boşa dönen düzenek. Ölçme kuvvetini sabit tutar.
Kilit: okunan ölçüyü sabitlemek için mili kilitler.

Mikrometre nasıl okunur?

Mikrometre okumak üç parçanın toplanmasıdır: tam milimetre, varsa yarım milimetre ve tamburdan okunan yüzde birler.

  1. Kovanın üst tarafındaki çizgilerden, tamburun kenarına kadar görünen son tam milimetreyi okuyun.
  2. Kovanın alt tarafındaki yarım milimetre çizgilerinden biri tamburun kenarından çıkmış mı bakın. Çıkmışsa ölçüye 0,50 mm ekleyin.
  3. Tambur üzerinde, kovandaki yatay referans çizgisiyle hizalanan rakamı bulun ve 0,01 mm ile çarpın.
  4. Üç değeri toplayın.

Örnek: Kovanda 12 mm çizgisi görünüyor, yarım milimetre çizgisi de ortaya çıkmış ve tamburda referans çizgisine 23 rakamı denk geliyor. Ölçü: 12 + 0,50 + (23 × 0,01) = 12,73 mm.

Neden 0,01 mm okur?

Mikrometrenin mili vida dişlidir ve tamburun bir tam turu mili 0,5 mm ilerletir. Tamburun çevresi 50 eşit bölmeye ayrıldığı için bir bölme 0,5 / 50 = 0,01 mm‘ye karşılık gelir. Hassasiyetin kaynağı budur: vidanın adımı ile tamburdaki bölme sayısı.

Aynı sebeple ölçme aralığı da dardır; standart bir dış çap mikrometresi 25 mm’lik bir aralığı kapsar (0-25, 25-50, 50-75 mm gibi).

Mikrometre mi kumpas mı?

İkisi birbirinin yerine geçmez, farklı işler için kullanılır.

  • Hassasiyet: mikrometre 0,01 mm okur; verniyerli kumpas 0,05 veya 0,02 mm. Toleransı dar işlerde mikrometre şarttır.
  • Ölçme aralığı: tek bir mikrometre yalnızca 25 mm’lik bir aralığı ölçer. Kumpas ise 150 mm ve üzerini tek aletle kapsar.
  • Ölçü çeşidi: kumpasla dış, iç ve derinlik ölçebilirsiniz. Standart dış çap mikrometresi sadece dış ölçü alır.
  • Ölçme kuvveti: mikrometrede cırcır kuvveti sabitler, bu yüzden farklı kişiler aynı sonucu okur. Kumpasta kuvvet tamamen kullanıcıya bağlıdır.

Pratikte sıra şöyle işler: kaba ölçüyü ve boyu kumpasla alırsınız, tolerans kontrolü gereken çapı mikrometreyle.

Ölçüm yaparken sık yapılan hatalar

  • Yarım milimetre çizgisini atlamak. Mikrometre okumada açık ara en sık hata budur ve sonucu tam 0,5 mm yanlış yapar. Tamburda okuduğunuz değer 50’ye yaklaşıyorsa alt çizgiyi mutlaka kontrol edin.
  • Cırcırı kullanmamak. Tamburdan kuvvet uygulayarak sıkarsanız hem ölçü küçük çıkar hem de vida dişi zamanla bozulur. Mil parçaya yaklaşınca çevirmeyi bırakıp cırcırdan devam edin.
  • Sıfır ayarını kontrol etmemek. Ölçme yüzeyleri temas hâlindeyken tamburun sıfırı, kovandaki referans çizgisiyle çakışmalıdır. Çakışmıyorsa alet ayar anahtarıyla sıfırlanmalıdır.
  • Aleti gövdesinden uzun süre elde tutmak. Vücut sıcaklığı metali genleştirir. Hassas ölçümlerde mikrometre yalıtkan kısmından tutulur veya sehpaya bağlanır.
  • Ölçme yüzeylerini temizlememek. Örs ile mil arasında kalan ince bir yağ filmi veya talaş, 0,01 mm mertebesinde çalışırken doğrudan hataya dönüşür.

Sıkça sorulan sorular

Standart bir mekanik mikrometre 0,01 mm hassasiyetle okur. Tamburun bir turu mili 0,5 mm ilerletir ve tambur çevresi 50 bölmeye ayrılmıştır; 0,5 / 50 = 0,01 mm. Verniyerli tipte 0,001 mm’ye kadar okuyabilen modeller de vardır.

Ölçme aralığını mil vidasının boyu sınırlar. Bu yüzden mikrometreler 0-25, 25-50, 50-75 mm gibi takımlar hâlinde üretilir. Daha büyük parçalar için uygun aralıktaki mikrometre seçilir.

Cırcır, ölçme kuvvetini belirli bir değerde sabitler ve o değere ulaşınca boşa döner. Kullanmazsanız uyguladığınız kuvvet her ölçümde değişir, ölçüler tutarsız olur ve genellikle olduğundan küçük çıkar. Ayrıca aşırı kuvvet vida dişine kalıcı zarar verir. Kısacası kullanılmalıdır.

Mikrometre 0,01 mm okur ama yalnızca 25 mm’lik bir aralığı ve sadece dış ölçüyü kapsar. Kumpas 0,05-0,02 mm hassasiyetle okur; buna karşılık dış, iç ve derinlik ölçebilir ve çok daha geniş bir aralığı tek aletle karşılar. Tolerans kontrolü gerektiren çap ölçümlerinde mikrometre, genel ölçülerde kumpas kullanılır.

Tamburun bir turu mili yalnızca 0,5 mm ilerletir. Yani kovandaki tam milimetre çizgileri arasına iki tur girer. Hangi turda olduğunuzu ayırt edebilmek için kovanın alt tarafına yarım milimetre çizgileri konur. Bu çizgi görünüyorsa ölçüye 0,5 mm eklenir; atlanırsa sonuç tam yarım milimetre yanlış olur.

İlgili Yazılar
Gereç ve Kullanma Yerlerine Göre Torna Kalemleri Gereç ve Kullanma Yerlerine Göre Torna Kalemleri Frezede Doğrusal Bölme Kremayer Dişli Açma. Frezede Doğrusal Bölme Yapma. Kremayer Dişli Açma. Mikrometrenin Kısımları Çeşitleri ve Bakımı Mikrometrenin kısımları, çeşitleri ve bakımı Tornada Tırtıl çekme işlemi Tornada Tırtıl Çekme İşlemi Metrik ve Whitworth Vida Sistemleri Metrik ve Whitworth Vida Sistemleri mm den inch e – inch den mm ye çeviri Markalama Hakkında Bilgiler Markalama Nedir. Markalama Aletleri Nelerdir Bağlama Pabucu-T Somun-Saplama Set Temrin Bağlama Pabucu-T Somun-Saplama Set Temrin
Mikrometreler
Paylaş. Facebook Twitter WhatsApp Tumblr Email Telegram Copy Link

Yorumlayın Cevabı İptal Et


Forklift Nedir. Forklift Çeşitleri Nelerdir
Klasik Müzik Nedir? Dönemleri, Büyük Bestecileri ve Tarihi
  • İletişim
  • Kullanım Koşulları-Hizmet Şartları
  • Gizlilik ve Çerez Politikası

Yukarıya yazın ve aramak için Enter tuşuna basın. İptal etmek için Esc tuşuna basın.