Close Menu
  • MAKİNELER ve İMALAT
    • ALET VE EKİPMANLAR
    • BİLGİSAYAR DESTEKLİ ÇİZİM
    • Cadcam eğitimi
    • Cnc Tezgah Programlama
    • DÖKÜM TEKNOLOJİLERİ
    • ELEKTRİK ELEKTRONİK TEKNOLOJİLERİ
    • HİDROLİK PNÖMATİK
    • İMALAT İŞLEMLERİ
    • İMALAT TEKNOLOJİLERİ
    • İŞ GÜVENLİĞİ
    • KALIP TASARIMI
    • KATI MODELLEME
    • KAYNAK TEKNOLOJİSİ
    • MAKİNE ELEMANLARI
    • MAKİNE MESLEK RESMİ
    • MALZEME BİLGİSİ
    • OTOMOTİV ve ARAÇ TEKNOLOJİLERİ
    • ROBOTİK TEKNOLOJİLERİ
    • SAĞLIK TEKNOLOJİLERİ
    • SAVUNMA ve HAVACILIK TEKNOLOJİLERİ
    • TASARI GEOMETRİ
    • TEKNİK RESİM
    • YAZILIM ve DONANIM TEKNOLOJİLERİ
    • YENİLİKÇİ ÜRETİM YÖNTEMLERİ
  • TEKNOLOJİ ve YAŞAM
    • OTOMOBİLLER ve TAŞIT
      • ARAÇ ve MOTOR BİLGİSİ
      • Güvenli Sürüş
      • Sürüş Destek Sistemleri
    • Genel Kültür
      • FİLM -DİZİ
      • Görsel ve Grafik Sanat
      • KİTAP – EDEBİYAT
      • MÜZİK
      • SPOR
      • TARİH
      • TEKNOLOJİ TARİHİ
    • GÜNDELİK YAŞAM TEKNOLOJİLERİ
    • HOBİ – EĞLENCE
    • İNTERNET TEKNOLOJİLERİ
    • SAĞLIK
    • MOBİL TEKNOLOJİLER
Makine Eğitimi
  • Makineler ve İmalat
    MAKİNE ELEMANLARI
    HİDROLİK PNÖMATİK
    TEKNİK RESİM
    BİLG.TASARIM ve İMALAT
    TEMEL İMALAT İŞLEMLERİ
    İMALAT İŞLEMLERİ
    SEKTÖREL TEKNOLOJİLER
    Diğer Mesleki Dersler
    SINAVLAR ve EVRAKLAR
    Hareket ve Kuvvet İletimi
    Basit makineler
    Dişliler
    Kamlar
    Kamalar
    Kavramalar
    Yaylar
    Kayış Kasnaklar
    Miller
    Rulmanlar
    Zincirler
    Hesaplayıcılar
    Yay Sabiti Sıkışma Hesaplayıcı
    Dişli Oranı Hesaplayıcı
    Kayış Kasnak Oranı Hesaplayıcı
    Bağlama ve Birleştirme
    Gupilyalar
    Flanşlar
    Perçinler
    Rondelalar
    Pim ve Pernolar
    Segmanlar
    Kaynak Teknolojisi
    Vida Civata ve Somunlar
    Diğer Makine Elemanları
    Kızaklar ve Lineer Kılavuzlar
    Frenler
    Volanlar
    Kelepçeler
    Amortisörler
    Contalar ve O-Ringler
    Keçeler ve Sızdırmazlık Elemanları
    Hidrolik
    Hidroliğe Giriş ve Prensipler
    Hidrolik Sistemler ve Uygulamaları
    Hidrolik Devre Elemanları
    Akümülatörler
    Filtreler
    Motorlar
    Pompalar
    Valfler

    Pnömatik
    Pnömatiğe Giriş ve Prensipler
    Pnömatik Sistemler ve Uygulamaları
    Pnömatik Devre Elemanları
    Valfler
    Silindirler
    Susturucular
    Şartlandırıcılar
    Motorlar
    Kompresörler
    Kurutucular
    Ortak Konular ve Bakım
    Hidrolik Pnömatik Bakım Onarım
    Çalışma Notları, Sınavlar, Testler
    Hesaplayıcılar
    Hidrolik Silindir Kuvvet Hesaplayıcı
    Teknik Resim
    Teknik Resme Giriş
    Geometrik Çizimler
    Perspektif ve İzdüşüm
    Görünüş Çıkarma
    Ölçülendirme
    Kesit Alma
    Komple ve Yapım Resmi
    Toleranslar
    Tolerans - Geçme Simulatörü
    Yüzey İşleme İşaretleri
    Makine Meslek Resmi
    Vida Civata ve Somunlar
    Kasnaklar
    Dişliler
    Pim ve Pernolar
    Miller
    Rulmanlar
    Yaylar
    Rondelalar
    Gupilyalar
    Teknik Resimde Kaynaklar
    Temrinler
    Meslek Resim Temrinleri
    Dişli Temrinleri
    Görünüş Çıkarma Temrinleri
    Kesit Alma Temrinleri
    Kasnak Temrinleri
    Pim Perno Temrinleri
    Vidalı Birleştirme Temrinleri
    Kesit Alma Temrinleri
    Tasarı Geometri
    Bilgisayar Destekli Çizim
    Autocad İle Çizim Dersleri
    Antetli Şablonlar
    Bilgisayar Destekli Çizim Temrinleri
    Görünüş Çıkarma Temrinleri
    Bilg. Destekli Çizim Sınavları
    Katı Modelleme ve Animasyon
    Katı Model Çizim Dosyaları
    Katı Model Montaj Örnekleri
    Katı Model Çizim Dersleri
    katı Modelleme Sınavları
    3d CAD Yazılım İncelemeleri
    Katı Modelleme Temrinleri
    CNC Programlama
    CAM
    Robotik
    Ölçme Kontrol
    Komparatörler
    Mastarlar
    Kumpaslar
    Mikrometreler
    KUMPAS SİMULATÖRÜ
    MİKROMETRE SİMULATÖRÜ

    Makinelerle Çalışma
    Temel Freze
    Temel Torna
    Delme
    Vargel Tezgahı
    El İşlemleri
    Eğeleme
    Markalama
    Kesme İşlemleri
    Raybalama
    Matkap Bileme
    Kılavuz-Pafta

    Malzeme Bilgisi
    Malz. Muayenesi ve Sertlik ölçme
    Çelikler
    Plastikler
    Dökme Demir
    Alüminyum
    İş Güvenliği
    Atölyede İş Güvenliği
    Bakım onarım İşlerinde İ.S.G
    Makinelerde Emniyet Kuralları
    Elektrikle Çalışmada İ.s.g
    El Aletlerinde İş Güvenliği
    İ.S.G. Uzmanlık Eğitimi
    Talaşlı İmalat
    Tornalama
    Frezeleme
    Taşlama
    Kesme Hızı - Devir Hesaplayıcı

    Yenilikçi Üretim Yöntemleri
    3D yazıcı İle Baskı
    3D Tarayıcılar
    Su Jeti İle İşleme
    Lazer İle işleme
    Elektro Erozyon
    Kaynakçılık
    Haddeleme
    Döküm
    Kalıp Tasarımı
    Mekanik ve Hidrolik Presler
    Kesme - Delme Kalıbı
    Bükme Kalıbı
    Çekme Kalıbı
    Plastik Enjeksiyon Kalıpları
    Ekstrüzyon kalıpları
    Birleşik Kalıplar
    Ardışık Kalıplar
    Fışkırtma Kalıpları
    Sıvama Kalıpları
    Püskürtme Kalıbı
    Makine Parçaları İmalatı
    Otomotiv ve Araç Teknolojileri
    Motorlu Taşıt İmalatı
    Hammadde İmalatı
    Teknoloji Tarihi
    Sağlık ve Tıp Teknolojileri
    Savunma ve Havacılık
    Robotik Teknolojileri
    Yazılım ve Donanım Teknolojileri
    Elektrik Elektronik Teknolojileri
    Mesleki Yabancı Dil
    Mekanik - Mukavemet
    Fizik Dersi Konuları
    CAD CAM
    CNC
    Hidrolik Pnömatik
    İmalat İşlemleri
    İş Güvenliği
    Katı Modelleme
    Ölçme Kontrol
    Mekanik
    Mesleki Gelişim
    Mesleki Yabancı Dil
    Tasarı Geometri
    Temel İmalat İşlemleri
    Teknik Resim

    İşletmelerde Beceri Eğitimi
    Bilgisayar Destekli İmalat
    Bilgisayar Destekli Tasarım
    Sınav Analiz Programı

    YILLIK PLANLAR
  • Teknoloji ve Yaşam
    Hobi - Eğlence
    Spor
    Müzik
    Araç ve Motor Bilgisi
    Araç Bakım Onarımı
    Güvenli Sürüş
    Sürüş Destek Sistemleri
    Ehliyet Sınavı Hazırlık Testleri
    Gündelik Yaşam Teknolojileri
    Mobil Teknolojiler
    Tarih
    Bilgisayar ve İnternet
    Bilgisayar İpuçları
    Program Tanıtımları
    Donanım ve Çevre Birimleri
    Pratik ve Güvenli İnternet
    Görsel ve Grafik Sanat
    Film - Dizi
    Kitap - Edebiyat
    Gezi Seyahat
    Bilim
    Sağlık
    İlk Yardım Bilgisi
    İlk Yardım Bilgisi Testleri
Makine Eğitimi
Ana Sayfa»İMALAT İŞLEMLERİ»Tornada Delme ve Delik Büyütme
21 Haziran 2022Güncelleme:27 Ağustos 2026

Tornada Delme ve Delik Büyütme

Tornada Delme ve Delik Büyütme

Tornada Delik Delme

Tornada iş parçalarının bazı işlemler için alın yüzeylerine delik delinir. Bu işlemler, uzun parçaları desteklemek için punta delikleri, kılavuz çekmek ve raybalamak için delikler veya delik tornalama ve iç fatura tornalamak için delinen deliklerdir.

  • Tornada Delik Delme
      • Mandrenle bağlama
      • Mors Kovanıyla Doğrudan Gezer Puntaya Bağlama
    • Tornada Delik Delme İşlem Sırası
    • Tornada Delme Devir Sayısı Hesabı
  • Delik Tornalama – Delik Büyütme
  • Delik Tornalamada İşlem Sırası
  • Konuyla İlgili Sorular

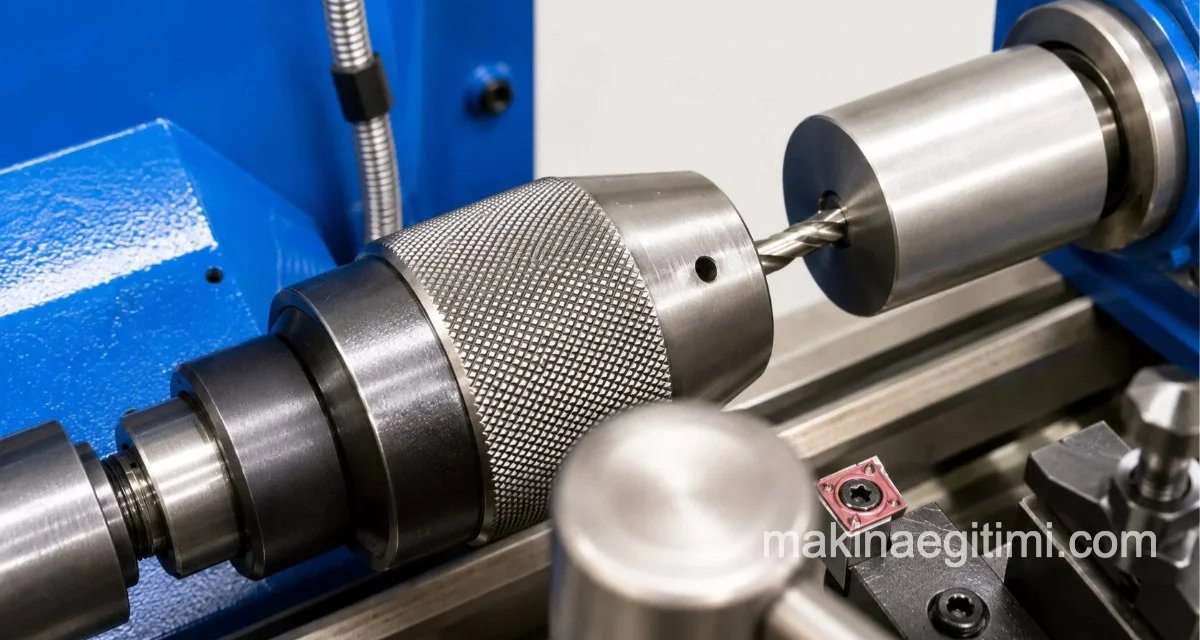
Torna tezgâhında delik delme işlemi, matkap tezgâhında olduğu gibiyse de tornada delerken matkap yerine parça döner. Torna tezgâhına matkaplar genelde iki şekilde bağlanırlar.
1- Mandrenle 2-Doğrudan gezer puntaya
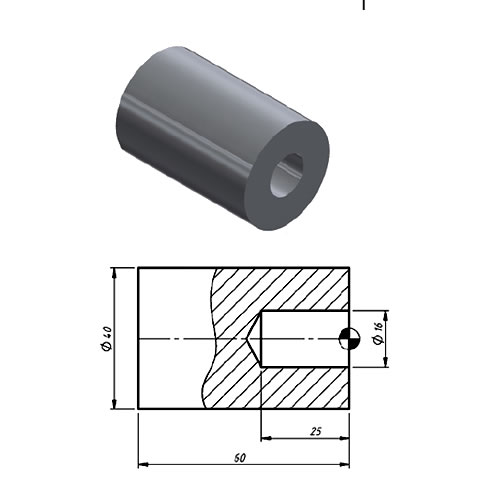
tornada delme teknik resim
Silindirik parçaya açılan delik ve teknik resimle ifadesi

Mandrenle bağlama

Mandren küçük ve orta çaplı matkapların (Ø1-16mm) bağlanmasında kullanılan araçlardır. Mandrene bağlanabilecek en küçük ve en büyük çap ölçüleri mandren üzerinde yazılıdır. Mandrenin gezer punta kovanındaki konik deliğe (mors koniği) uyan bir sapı vardır. Mandren gezer puntanın konik deliğine doğru itilince, bu konik sap deliğe oturur ve mandren bağlanmış olur. Ancak mandrenin konik sapı, gezer puntanın konik deliğinden küçükse bu gibi durumlarda bağlamak için uygun mors kovanlarından yararlanılır.

Mors Kovanıyla Doğrudan Gezer Puntaya Bağlama

Ø16 dan sonra matkaplar eğer konik saplı iseler doğrudan , düz saplı iseler, mors kovanı yardımıyla gezer puntaya bağlanırlar. Tornada delik delmeden önce matkaba kılavuzluk yapması için işin alnına bir punta deliği delinir veya kalem ile işin alının küçük bir havşa açılır. 

Konuyla İlgili olarak Bknz: Tornada Punta Deliği (Punta yuvası) Açma

Tornada Delik Delme İşlem Sırası

İş parçası aynaya işe uygun şekilde bağlanır.

Mandren gezer puntaya takılır, punta matkabı da mandrene bağlanır.

Punta matkabı çapına uygun tezgâha devir sayısı ayarlanır.

Tezgâh çalıştırılır. Gezer punta tekerleğini el ile döndürerek punta matkabı yaklaştırılır.

Punta matkabı yavaş yavaş ilerletilerek, matkabın başlaması için bir kılavuz deliği açılır.

İstenilen ölçüdeki matkabı mandren yardımı ile veya direk olarak gezer punta kovanına bağlanır.

Matkap çapına uygun devir sayısı seçilir.

Gezer punta ilerletme tekerini çevirerek matkap işe daldırılır.

Not: Delme işlemi yapılırken soğutma sıvısı kullanılır. Derin delikleri delerken matkap sık sık dışarıya çıkartılır.

Tornada Delme Devir Sayısı Hesabı
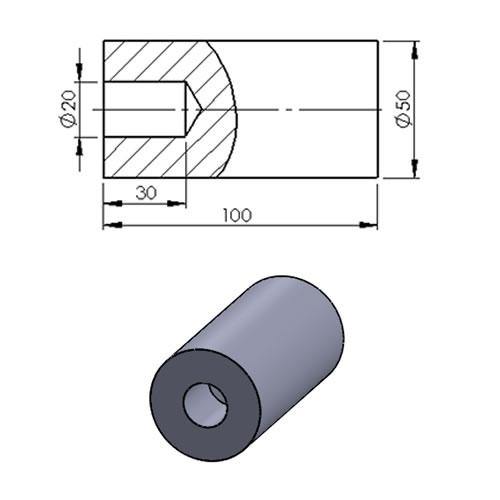
delik tornalama

Örnek: Ø50×100 mm olan iş parçasına Ø20x30mm kör delik delinecektir. Kesme hızı V=20m/dk buna göre devir sayısını hesaplayınız. (Kullanılacak matkap çapları ise Ø5–11–20)

V= π . d . n / 1000
n= (V.1000) / 3,14 . d
n= (20.1000) / 3,14 .d

n1= 20000 / 3,14 . 5 = 1280 dev/dk
n2= 20000 / 3,14 . 11 =580 dev/dk
n3= 20000 / 3.14 . 20.=320 dev/dk

Delik Delme Kalemi


Delik büyütme (bohrbar) kalemleri, mevcut bir deliği istenen çapa genişletmek için özel açılı uçlarla üretilir.

Titreşim Riski


İnce ve uzun delik delme kalemleri, derin deliklerde titreşim (chatter) yaparak yüzey kalitesini bozabilir.

Soğutma Sıvısı Erişimi


Delik içi işlemede soğutma sıvısının kesim bölgesine ulaşması, hem takım ömrü hem yüzey kalitesi için önemlidir.

Delik Tornalama – Delik Büyütme

Bir deliğin delik kalemiyle büyütülmesi işlemidir. Delik tornalamak için parça üzerindeki deliğin kalemin girmesine elverişli olacak şekilde büyük olmalıdır ve deliğin ölçünde işleyecek malzeme payı bulunmalıdır.

Delik torna ederken kalemin titreşimini önlemek için deliğe serbestçe girebilecek en büyük delik kalemi kullanılmalıdır. Deliklerin ince işlenmeleri raybalanmaları için istenilen ölçü payı bırakmak mümkündür.
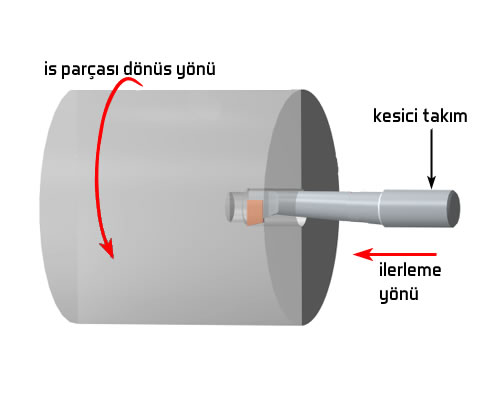
tornada delik büyütme delik kalemi

Delik Tornalamada İşlem Sırası

1. İş aynaya salgısız olarak bağlanır.
2. İşin alını tornalanır.
3. İstenilen deliğin, ölçüsüne yaklaşık 1mm küçük çapta ve boyda delinir.
4. Deliğe uygun ölçüde delik kalemi seçilir.
5. Delik kaleni punta ekseni yüksekliğinde bağlanır.


6. Kalem kör delik boyunca ilerletilerek delik tornalanır. Kalem delik sonuna geldiğinde, alt sport milini çevirerek kalem merkeze doğru ilerletilir.
7. Her talaştan önce deliğin çapı ve boy ölçüsü kontrol edildikten sonra tornalanır.

Konuyla İlgili Sorular

Matkap tezgahında iş parçası sabit durur ve dönen matkap ona doğru ilerler. Tornada ise tam tersine iş parçası döner, matkap sabit tutularak parçaya doğru ilerletilir.

Mandren yalnızca belirli bir çap aralığındaki (genelde Ø16’ya kadar) matkapları güvenle sıkabilir. Daha büyük matkaplar konik saplı olacak şekilde üretilir ve doğrudan puntanın konik deliğine oturtularak daha sağlam bir bağlantı sağlanır.

İlgili Yazılar

Tornada İş Parçasını Yataklama Tornada Yataklar. Tornada İş Parçasını Yataklama Zımpara Taşları Hakkında Bilgiler Zımpara Taşları Hakkında Bilgiler Zımpara Taşının Dengelenmesi Zımpara Taşının Balans Ayarı. Zımpara Taşı Dengeleme TAKIMHANE GÜNLÜK MALZEME TAKİP ÇİZELGESİ TAKIMHANE GÜNLÜK MALZEME TAKİP ÇİZELGESİ SİLİNDİRİK TAŞLAMA TEZGAHI ÇALIŞMA TALİMATI SİLİNDİRİK TAŞLAMA TEZGAHI ÇALIŞMA TALİMATI Zımpara Taşlarının Bağlanması Zımpara Taşlarının Bağlanması Mikrometre Simulatörü - micrometer simulator Mikrometre Simulatörü Azdırma yöntemi ile dişli yapımı Azdırma yöntemi ile dişli yapımı
Tornalama
Paylaş. Facebook Twitter WhatsApp Tumblr Email Telegram Copy Link

Yorumlayın Cevabı İptal Et

Arkadan İtişli Araçların Özellikleri ve Avantajları
En Ünlü Film Müzikleri ve Bestecileri: Sinema Tarihini Şekillendiren Temalar
  • İletişim
  • Kullanım Koşulları-Hizmet Şartları
  • Gizlilik ve Çerez Politikası

Yukarıya yazın ve aramak için Enter tuşuna basın. İptal etmek için Esc tuşuna basın.