

Bu yazıda sanayide standart kabul edilen konik türlerini, koniklik ile eğim arasındaki matematiksel ilişkiyi, örnek hesaplamaları ve üretilen bir koniğin ölçüm/kontrol yöntemlerini ele alıyoruz. Ayrıca Üniversal tornada konik tornalama nasıl yapılır, konik tornalama yöntemleri nelerdir gibi bilgileri, resimli anlatımla veriyoruz
Bir dönel parçanın ekseni boyunca çapının düzenli biçimde değişmesiyle oluşan geometriye konik denir, bu geometriyi tornada elde etme işlemine ise konik tornalama denir. Konik tornalamanın hangi yöntemle yapılacağı kadar, koniğin doğru hesaplanması ve üretim sonrası doğrulanması da işin kalitesini belirleyen unsurlardır.
Sanayide Kullanılan Standart Konik Türleri
Tornacılıkta rastgele açılarla değil, belirli standartlara göre üretilen koniklere sıkça ihtiyaç duyulur. Bunun nedeni, farklı tezgahlarda ve takımlarda birbirine uyumlu, değiştirilebilir bağlantı yüzeyleri elde etme gerekliliğidir.
Sanayide en çok karşılaşılan standart konikler
- Mors koniği,
- Brown ve Sharpe koniği ile
- Jarno koniğidir.
Mors koniği, tezgahlarda mandren, matkap sapı, fener mili ve punta koniği olarak kullanılırken, Brown ve Sharpe koniği daha çok frezelerde malafa, mil ve çakı sapı bağlantılarında tercih edilir. Bu standart koniklerin dışında, kullanım amacına göre farklı koniklik oranları ve açılarla üretilen özel koniklik türleri de vardır.
Örneğin deliklerin koruma havşalarında 120 derecelik geniş bir açı kullanılırken, merkezleme uçlarında 60 derecelik, takım tezgahlarında kullanılan Mors koniklerinde ise yaklaşık 3 derecelik çok dar bir açı tercih edilir. Açı daraldıkça konik daha “kilitlenmeye” yatkın hale gelir, bu da onu bağlantı ve merkezleme amaçlı kullanımlar için uygun kılar. Açı genişledikçe ise konik, cıvata başı veya perçin başı gibi kendi kendine kilitlenmesi istenmeyen uygulamalara daha uygun olur.
Koniğin Temel Elemanları
Bir koniği tanımlamak için beş temel ölçü ve orandan söz edilir: koniklik oranı, konik boyu, büyük çap, küçük çap ve koniklik açısı. Koniklik oranı, parçanın ne kadar hızlı incelip kalınlaştığını gösteren sayısal bir değerdir. Eğim ise koniklik oranının yarısına eşittir, çünkü çap farkı parçanın iki tarafına simetrik olarak dağılır.
Koniklik ve Eğim Nasıl Hesaplanır?
Koniklik, büyük çap ile küçük çap arasındaki farkın konik boyuna oranlanmasıyla bulunur.
Eğim ise bu oranın yarısı alınarak hesaplanır, çünkü eğim tek taraflı bir açıyı ifade eder.
Pratikte koniklik genellikle “1:x” biçiminde ifade edilir. Buradaki x değeri, çapın 1 milimetre değişmesi için gereken boy ölçüsünü gösterir. Örneğin koniklik 1:20 ise, parçanın her 20 milimetre boyunda çapı 1 milimetre azalır (veya artar) demektir.
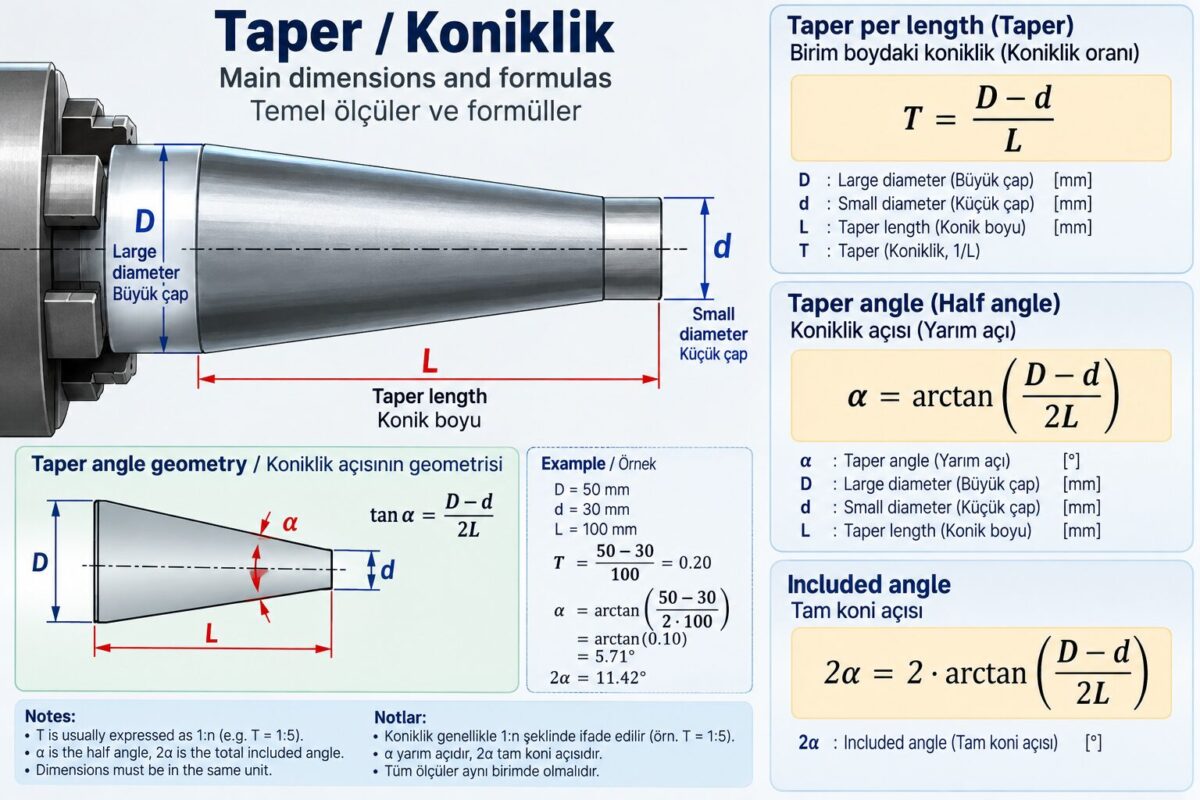
Örnek 1: Büyük çapı 60 mm, küçük çapı 46 mm ve konik boyu 70 mm olan bir parçanın koniklik ve eğim değerini bulalım.
Çap farkı 60 – 46 = 14 mm’dir. Bu farkı konik boyuna bölersek 14/70 = 1/5 elde ederiz, yani koniklik yaklaşık 1:5’tir. Eğim ise konikliğin yarısı olduğundan 1:10 olur.
Örnek 2: Konikliği 1:40 olan bir parçada konik boyu 80 mm ve büyük çap 64 mm ise, küçük çapı bulalım.
Koniklik formülünden küçük çap, büyük çaptan (koniklik oranı ile konik boyunun çarpımı) çıkarılarak bulunur: 64 – (80/40) = 64 – 2 = 62 mm.
Bu iki örnek, tasarım aşamasında verilen ölçülerden koniklik bulma ile üretim aşamasında istenen konikliğe göre eksik ölçüyü tamamlama işleminin nasıl yapıldığını gösterir. Atölyede her iki yön de sıkça karşılaşılan hesaplama türleridir.
Torna ve Freze İçin Konik Hesaplama Programı
Torna ve Freze İçin Konik Hesaplama Programı
Konik tornalama nedir?
Bir eksen boyunca düzgün değişen çapın, fonksiyonu olan şekle konik denir.
Bir dönel parçanın, ekseni boyunca çapının, tornada düzgün olarak değiştirilmesi işlemine konik tornalama denir.
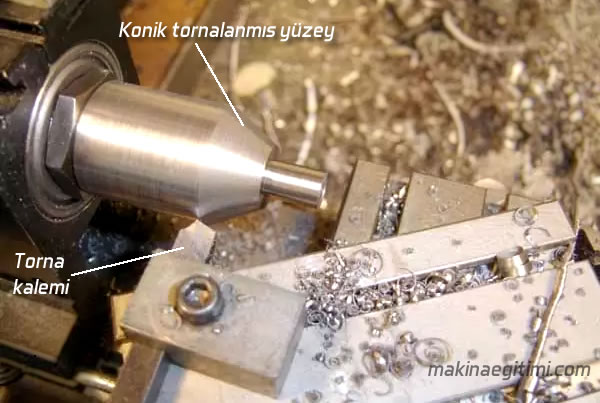
Konik tornalama Yöntemleri
Konik tornalama 3 farklı yolla yapılabilir :
- Üniversal torna tezgahlarında sportu çevirerek konik tornalama
- Gezer puntayı kaydırarak konik tornalama metodu
- Sevk kızağı ile konik tornalama
Burada bahsedilen Konik tornalama yöntemleri Üniversal torna tezgahları için geçerli yöntemlerdir. Hangi yöntemi kullanacağınız, yapacağınız işin boyuna ve durumuna, Atölye ve ekipman koşullarına ya da iş tecrübenize göre değişebilir.
CNC torna tezgahları ve kopya tertibatlı kumanda ile gerek konik ve gerekse diğer çeşitli profiller oldukça basit olarak yapılabilir. çünkü tezgahın donanımını değiştirmek gerekmez.
Sportu çevirerek konik tornalama
(Eng: Compound rest method) Sportun ayar edilmesi metoduyla konik tornalamada, sport dereceli bölüntüsü ile koniğin ayar açısına kadar döndürülür. ilerleme el ile verilir.
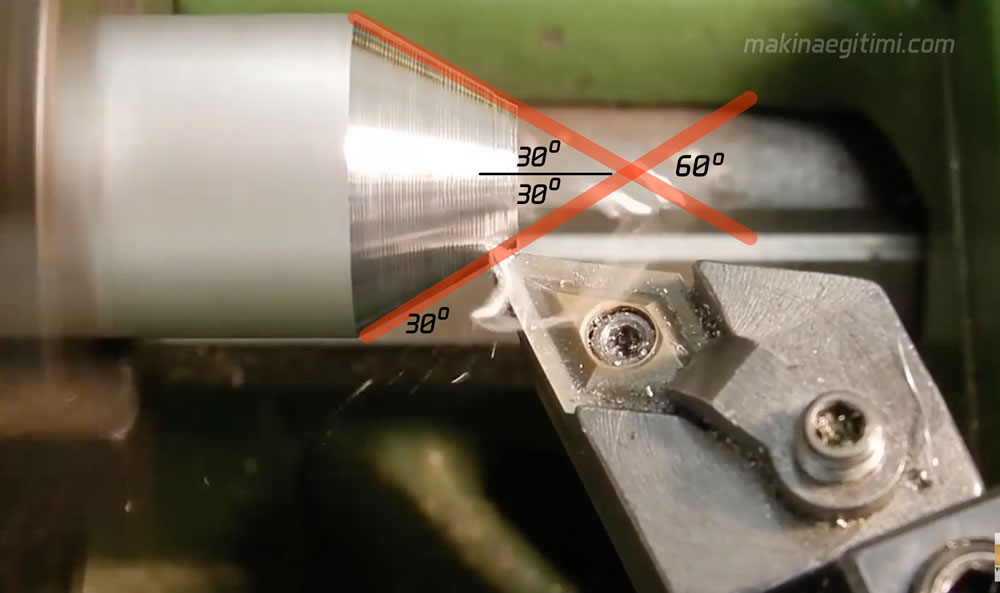
Konik tornalama için bilinen açılar. Yukarıdaki örnekte 60 koniklik açısı, 30 ise ayar açısıdır. (sporta verilecek açı)

Sporta verilecek ayar açısı, koniklik açısının yarısı kadardır. Örneğin koniklik açısı 60 derece ise, sporta verilecek açı 30 derecedir.
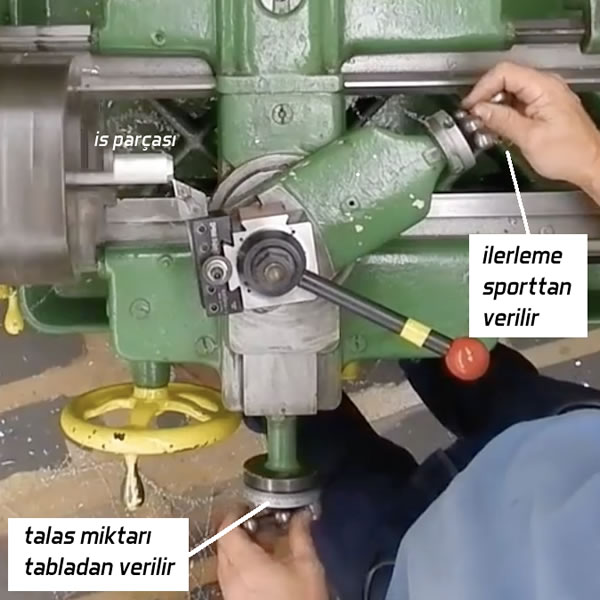

Konik tornalama için sportu çevirirken iş güvenliğimizi de düşünmek zorundayız. Şekildeki gibi bir pozisyonlamada sol elimiz risk altındadır.
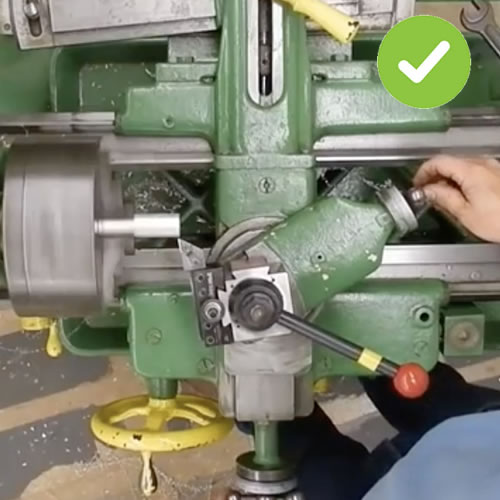
İş güvenliğimizi riske atmadan doğru pozisyonlama şekildeki gibi olmalıdır.
AVANTAJLARI: Ek bir aparat vs gerektirmediği için diğer yöntemlere göre uygulanması daha kolay ve bir yöntemdir.
ZAYIF YANLARI: Bu metod sadece kısa konikler için uygulanabilir, çünkü sportun mümkün olan hareket miktarı sınırlıdır. Ayrıca ilerleme sadece manuel verilebildiği için yüzey nispeten pürüzlü olacaktır.
Yukarıdaki videoda konik tornalama yöntemlerinden sportu çevirerek konik tornalamanın yapılışı verilmiştir.
Gezer puntayı kaydırarak konik tornalama
(Eng: Tail stock set over method) Bu yöntemle konik tornalama için gezer puntanın, fener mili ekseninden kaydırılması (saptırılması) gerekmektedir.

Gezer puntayı kaydırarak konik tornalama yönteminde, ne kadar kaydırma yapılacağı basit bir üçgen benzerliğinden hesaplanır. Konik boyu parçanın tüm boyuna eşitse, kaydırma miktarı doğrudan çap farkının yarısı ile konik boyu-parça boyu oranından bulunur. Konik boyu parçanın tamamından kısaysa, aynı mantık parça boyuna göre orantılanarak uygulanır.
Örnek: 600 mm uzunluğundaki bir parçada, 35 mm ile 25 mm çapları arasında ve 300 mm boyunda bir konik tornalanacaktır. Gezer puntanın ne kadar kaydırılması gerektiğini bulalım.
Çap farkı 35 – 25 = 10 mm’dir. Bu değer parça boyuyla çarpılıp konik boyunun iki katına bölünür: (10 × 600) / (2 × 300) = 6000/600 = 10 mm. Yani gezer punta 10 mm kaydırılmalıdır.
Bu hesaplama sonucunda bulunan kaydırma miktarının, tezgahın gezer puntasının izin verdiği maksimum kaydırma sınırının altında kalıp kalmadığı da ayrıca kontrol edilmelidir. Sınır aşılırsa bu yöntem uygulanamaz ve suportu çevirme veya sevk kızağı gibi alternatif yöntemlere geçilmesi gerekir.
Gezer puntayı kaydırma metodunda, puntalar arasında uzun konik torna edilebilir. Gezer punta, bunun için ana dönme eksenine göre iş parçası boyunun en fazla %2 veya 1/50 oranı kadar kaydırılabilir.
Punta kaydırma yöntemi, boyları uzun olan parçalar için kullanışlıdır. Talaş otomatik olarak verilebildiğinden yüzey temiz olur. Bu yöntemde punta ucu, punta deliklerine iyi oturmadığından, küresel uçlu punta kullanılmalıdır.
Eksen üzerinde torna kesicinin ucu ayar edilirse, küçük çaplarda daha etkili olan ölçü ve şekil hataları meydana gelir.
Gezer Puntayı kaydırarak konik tornalama yönteminin olumsuz yönleri
- çap büyüdükçe konikleri işlemek zorlaşır.
- Parça alından tutturulduğu için deliklere konik çekilemez.
- Punta ayarı hassas olmaz.
- Punta kaydırma miktarı sınırlıdır.
- Punta iyi oturmadığı için, iş riski vardır.
Sport Çevirme Yöntemi
Üst sportu çevirerek konik tornalama, kısa boylu ve dik açılı koniklerin işlenmesinde tercih edilen bir yöntemdir.
Gezer Punta Kaydırma
Gezer puntayı kaydırma yöntemi, uzun ve az açılı koniklerin iki punta arasında işlenmesinde kullanılır.
Konik Oranı Hesabı
Konik tornalamada koniklik oranı, büyük çap ile küçük çap farkının konik uzunluğuna bölünmesiyle hesaplanır.
Sevk kızağı ile konik tornalama
Sevk kızağı sistemiyle konik tornalama, (Taper turning attachment)hassas şekilde yapılabilmektedir. Sistem ayarlanırken, tablanın enine hareket mili boşa alınır ve sevk kızağı, torna kayıtma sabitlenir. Sonra yönlendirme çubuğu, ayar açısı a/2 kadar döndürülür ve yönlendirme kovanı sıkılır.

Torna otomatiğe takıldığında, araba, boyuna ilerlerken; kalem, yönlendirme çubuğunun sağladığı eğime göre konik çeker. İç konik tornalamada yönlendirme çubuğu ters çevrilir.
Sevk Kızağı İle Konik Tornalama Video
Konik Parçalarda Ölçme ve Kontrol Yöntemleri
Bir konik doğru hesaplanıp tornalansa bile, sonucun gerçekten istenen ölçüde olduğunu doğrulamak ayrı bir adımdır. Bu doğrulama için üç farklı yöntem yaygın olarak kullanılır.
Sürmeli kumpasla ölçme: Koniğin büyük ve küçük çapı ayrı ayrı ölçülerek, aradaki farkın konik boyuna oranının istenen koniklik değerine uyup uymadığı kontrol edilir. Örneğin koniklik oranı 1:50 olan bir parçada, her 50 mm’lik boyda çapın 1 mm değişmesi beklenir.
Mastarla kontrol: İç konikler için kullanılan mastarın büyük çap tarafında iki sınır çizgisi bulunur. Mastar koniğe sokulduğunda bu iki çizginin arasına kadar giriyorsa koniklik doğru demektir. Dış konik mastarında ise küçük çap tarafı kademeli yapılmıştır ve mastar takıldığında kademeli yüzeylerin arasına kadar geçiyorsa koniklik tamdır. Bu yöntem, seri üretimde hızlı bir geç/kal (git/git-değil) kontrolü sağlar.
Komparatörle hassas kontrol: Daha yüksek hassasiyet gereken işlerde, sinüs çubuğu ve jonson mastarları yardımıyla iş parçasının üst kenarı yatay hale getirilir. Bu düzenekte jonson mastarlarının yüksekliği, sinüs çubuğunun boyu ile koniklik açısının sinüsünün çarpılmasıyla hesaplanır. İş parçası bu şekilde yataylandıktan sonra, komparatörün ucu parça üzerinde gezdirilir. İbre hiç oynamıyorsa koniklik ayarının tam olduğu anlaşılır, ibre oynuyorsa parçanın hangi tarafının fazla veya eksik olduğu belirlenerek düzeltme yapılır.
İmalat işlemleri kategorisinde bu yayınımızda Konik tornalama nedir sorusuna cevap verdik.Üniversal tornalarda konik tornalama nasıl yapılır resimli anlattık ve konik tornalama yöntemleri ile ilgili bilgi verdik. Aşağıdaki konik tornalama tavsiye videolara da göz atabilirsiniz. Yeni yayınlarda buluşmak dileği ile.
Konik Tornalama ile ilgili Tavsiye Videolar

KONİK TORNALAMA

KONİK TORNALAMA METİN YILMAZ
Torna Tezgahında Konik Tornalama | Adım Adım Uygulama 🛠️
Turning Tapers on a Manual Lathe
How to Use TaperTurning Attachment on Lathe machine?|टेपर टर्निंग अटैचमेंट|Tapper Turning Attachment
Torna Tezgahı Dersleri #8 | Ölçülü Konik Tornalama Eğitimi
Konuyla İlgili Sorular
CNC tezgahlarda takımın hareketi bilgisayar kontrolünde programlanır, bu yüzden konik bir yüzey oluşturmak için tezgahın fiziksel donanımını değiştirmeye gerek kalmaz. Üniversal tezgahlarda ise sportu çevirme gibi manuel ayarlamalar gerekir.
Bu seçim, işlenecek parçanın boyuna, atölyedeki mevcut ekipmana ve operatörün deneyimine göre değişir. Farklı yöntemler farklı boy ve açı aralıklarında daha pratik sonuç verdiği için duruma göre tercih edilir.
Koniklik, parçanın toplam çap değişimini ifade ederken eğim bu değişimin yarısını, yani eksenin tek bir tarafındaki sapmayı ifade eder. Bu yüzden eğim değeri her zaman koniklik değerinin yarısıdır.
Mors koniği tezgah ve punta bağlantılarında, Brown ve Sharpe koniği ise frezelerde malafa ve çakı sapı bağlantılarında yaygın olarak kullanılır. Seçim, kullanılan tezgah ve takımın standardına göre belirlenir.
Hayır. Bulunan kaydırma miktarının, tezgahın izin verdiği maksimum kaydırma sınırının altında kalması gerekir. Sınır aşılırsa bu yöntem yerine suportu çevirme veya sevk kızağı yöntemi tercih edilmelidir.
Mastarla kontrol hızlı ama kaba bir doğrulama sağlar ve genellikle seri üretimde tercih edilir. Komparatörle kontrol ise sinüs çubuğu ve jonson mastarları yardımıyla çok daha hassas bir ölçüm sunar ve hassasiyet gerektiren işlerde kullanılır.
En sık yapılan hata, eğim değerini koniklik değeriyle karıştırmaktır. Formülde çap farkının konik boyuna mı yoksa iki katı konik boyuna mı bölüneceğinin karıştırılması, hesaplanan açının veya kaydırma miktarının yanlış çıkmasına neden olur.
İlgili Yazılar



Emeğinize sağlık bilgilendirici içerikler ve teşekkürler. Ben tornada hesaplamayı öğrenmek istiyorum on bir onda iki lerin mantığını anlayamadım acemi olduğumdan sanırım şimdiden teşekkürler.
Its like you read my mind! You appear to know a lot about this,
like you wrote the book in it or something. I think that you can do with some pics to drive the message home a bit, but
instead of that, this is great blog. A fantastic read.
I’ll certainly be back.