Close Menu
  • MAKİNELER ve İMALAT
    • ALET VE EKİPMANLAR
    • BİLGİSAYAR DESTEKLİ ÇİZİM
    • Cadcam eğitimi
    • Cnc Tezgah Programlama
    • DÖKÜM TEKNOLOJİLERİ
    • ELEKTRİK ELEKTRONİK TEKNOLOJİLERİ
    • HİDROLİK PNÖMATİK
    • İMALAT İŞLEMLERİ
    • İMALAT TEKNOLOJİLERİ
    • İŞ GÜVENLİĞİ
    • KALIP TASARIMI
    • KATI MODELLEME
    • KAYNAK TEKNOLOJİSİ
    • MAKİNE ELEMANLARI
    • MAKİNE MESLEK RESMİ
    • MALZEME BİLGİSİ
    • OTOMOTİV ve ARAÇ TEKNOLOJİLERİ
    • ROBOTİK TEKNOLOJİLERİ
    • SAĞLIK TEKNOLOJİLERİ
    • SAVUNMA ve HAVACILIK TEKNOLOJİLERİ
    • TASARI GEOMETRİ
    • TEKNİK RESİM
    • YAZILIM ve DONANIM TEKNOLOJİLERİ
    • YENİLİKÇİ ÜRETİM YÖNTEMLERİ
  • TEKNOLOJİ ve YAŞAM
    • OTOMOBİLLER ve TAŞIT
      • ARAÇ ve MOTOR BİLGİSİ
      • Güvenli Sürüş
      • Sürüş Destek Sistemleri
    • Genel Kültür
      • FİLM -DİZİ
      • Görsel ve Grafik Sanat
      • KİTAP – EDEBİYAT
      • MÜZİK
      • SPOR
      • TARİH
      • TEKNOLOJİ TARİHİ
    • GÜNDELİK YAŞAM TEKNOLOJİLERİ
    • HOBİ – EĞLENCE
    • İNTERNET TEKNOLOJİLERİ
    • SAĞLIK
    • MOBİL TEKNOLOJİLER
Makine Eğitimi
  • Makineler ve İmalat
    MAKİNE ELEMANLARI
    HİDROLİK PNÖMATİK
    TEKNİK RESİM
    BİLG.TASARIM ve İMALAT
    TEMEL İMALAT İŞLEMLERİ
    İMALAT İŞLEMLERİ
    Diğer Mesleki Dersler
    SINAVLAR ve EVRAKLAR
    Hareket ve Kuvvet İletimi
    Basit makineler
    Dişliler
    Kamlar
    Kamalar
    Kavramalar
    Yaylar
    Kayış Kasnaklar
    Miller
    Yatak ve Rulmanlar
    Zincirler
    Hesaplayıcılar
    Yay Sabiti Sıkışma Hesaplayıcı
    Dişli Oranı Hesaplayıcı
    Kayış Kasnak Oranı Hesaplayıcı
    Bağlama ve Birleştirme
    Gupilyalar
    Flanşlar
    Perçinler
    Rondelalar
    Pim ve Pernolar
    Segmanlar
    Kaynak Teknolojisi
    Vida Civata ve Somunlar
    Diğer Makine Elemanları
    Kızaklar ve Lineer Kılavuzlar
    Frenler
    Volanlar
    Kelepçeler
    Amortisörler
    Contalar ve O-Ringler
    Keçeler ve Sızdırmazlık Elemanları
    Hidrolik
    Hidroliğe Giriş ve Prensipler
    Hidrolik Sistemler ve Uygulamaları
    Hidrolik Devre Elemanları
    Akümülatörler
    Filtreler
    Motorlar
    Pompalar
    Valfler

    Pnömatik
    Pnömatiğe Giriş ve Prensipler
    Pnömatik Sistemler ve Uygulamaları
    Pnömatik Devre Elemanları
    Valfler
    Silindirler
    Susturucular
    Şartlandırıcılar
    Motorlar
    Kompresörler
    Kurutucular
    Ortak Konular ve Bakım
    Hidrolik Pnömatik Bakım Onarım
    Çalışma Notları, Sınavlar, Testler
    Hesaplayıcılar
    Hidrolik Silindir Kuvvet Hesaplayıcı
    Teknik Resim
    Teknik Resme Giriş
    Geometrik Çizimler
    Perspektif ve İzdüşüm
    Görünüş Çıkarma
    Ölçülendirme
    Kesit Alma
    Komple ve Yapım Resmi
    Toleranslar
    Tolerans - Geçme Simulatörü
    Yüzey İşleme İşaretleri
    Makine Meslek Resmi
    Vida Civata ve Somunlar
    Kasnaklar
    Dişliler
    Pim ve Pernolar
    Miller
    Rulmanlar
    Yaylar
    Rondelalar
    Gupilyalar
    Teknik Resimde Kaynaklar
    Temrinler
    Meslek Resim Temrinleri
    Dişli Temrinleri
    Görünüş Çıkarma Temrinleri
    Kesit Alma Temrinleri
    Kasnak Temrinleri
    Pim Perno Temrinleri
    Vidalı Birleştirme Temrinleri
    Kesit Alma Temrinleri
    Tasarı Geometri
    Bilgisayar Destekli Çizim
    Autocad İle Çizim Dersleri
    Antetli Şablonlar
    Bilgisayar Destekli Çizim Temrinleri
    Görünüş Çıkarma Temrinleri
    Bilg. Destekli Çizim Sınavları
    Katı Modelleme ve Animasyon
    Katı Model Çizim Dosyaları
    Katı Model Montaj Örnekleri
    Katı Model Çizim Dersleri
    katı Modelleme Sınavları
    3d CAD Yazılım İncelemeleri
    Katı Modelleme Temrinleri
    CNC Programlama
    CAM
    Robotik
    Ölçme Kontrol
    Komparatörler
    Mastarlar
    Kumpaslar
    Mikrometreler
    KUMPAS SİMULATÖRÜ
    MİKROMETRE SİMULATÖRÜ

    Makinelerle Çalışma
    Temel Freze
    Temel Torna
    Delme
    Vargel Tezgahı
    El İşlemleri
    Eğeleme
    Markalama
    Kesme İşlemleri
    Raybalama
    Matkap Bileme
    Kılavuz-Pafta

    Malzeme Bilgisi
    Malz. Muayenesi ve Sertlik ölçme
    Çelikler
    Plastikler
    Dökme Demir
    Alüminyum
    İş Güvenliği
    Atölyede İş Güvenliği
    Bakım onarım İşlerinde İ.S.G
    Makinelerde Emniyet Kuralları
    Elektrikle Çalışmada İ.s.g
    El Aletlerinde İş Güvenliği
    İ.S.G. Uzmanlık Eğitimi
    Talaşlı İmalat
    Tornalama
    Frezeleme
    Taşlama
    Kesme Hızı - Devir Hesaplayıcı

    Yenilikçi Üretim Yöntemleri
    3D yazıcı İle Baskı
    3D Tarayıcılar
    Su Jeti İle İşleme
    Lazer İle işleme
    Elektro Erozyon
    Kaynakçılık
    Haddeleme
    Döküm
    Kalıp Tasarımı
    Mekanik ve Hidrolik Presler
    Kesme - Delme Kalıbı
    Bükme Kalıbı
    Çekme Kalıbı
    Plastik Enjeksiyon Kalıpları
    Ekstrüzyon kalıpları
    Birleşik Kalıplar
    Ardışık Kalıplar
    Fışkırtma Kalıpları
    Sıvama Kalıpları
    Püskürtme Kalıbı
    Mesleki Yabancı Dil
    Mekanik - Mukavemet
    Fizik Dersi Konuları
    CAD CAM
    CNC
    Hidrolik Pnömatik
    İmalat İşlemleri
    İş Güvenliği
    Katı Modelleme
    Ölçme Kontrol
    Mekanik
    Mesleki Gelişim
    Mesleki Yabancı Dil
    Tasarı Geometri
    Temel İmalat İşlemleri
    Teknik Resim

    İşletmelerde Beceri Eğitimi
    Bilgisayar Destekli İmalat
    Bilgisayar Destekli Tasarım
    Sınav Analiz Programı

    YILLIK PLANLAR
  • Teknoloji
    ÜRÜN TEKNOLOJİLERİ
    İMALAT TEKNOLOJİLERİ
    Mobil Teknolojiler
    Gündelik Yaşam Teknolojileri
    Elektrik Elektronik Teknolojileri
    Otomotiv ve Araç Teknolojileri
    Yazılım ve Donanım Teknolojileri
    Pratik ve Güvenli İnternet
    Donanım ve Çevre Birimleri
    Program Tanıtımları
    Bilgisayar İpuçları
    Teknoloji Tarihi
    Sağlık ve Tıp Teknolojileri
    Savunma ve Havacılık
    Robotik Teknolojileri
    Makine Parçaları İmalatı
    Hammadde İmalatı
    Motorlu Taşıt İmalatı
  • Yaşam
    Görsel ve Grafik Sanat
    Hobi - Eğlence
    Film - Dizi
    Spor
    Müzik
    Tarih
    Bilim
    Kitap - Edebiyat
    Sağlık
    Gezi Seyahat
    Araç Tanıtım ve Karşılaştırma
    Araç ve Motor Bilgisi
    Araç Bakım Onarımı
    Güvenli Sürüş
    Sürüş Destek Sistemleri
    İlk Yardım Bilgisi
    Ehliyet Sınavı Hazırlık Testleri
Makine Eğitimi
Ana Sayfa»İMALAT İŞLEMLERİ»Eğeleme nasıl yapılır? Eğeleme teknikleri
9 Ağustos 2016

Eğeleme nasıl yapılır? Eğeleme teknikleri

Eğeleme teknikleri konu anlatımı

Eğeleme

Bu yazımızda Makine Bölümü öğrencilerinin Temel imalat işlemleri derslerinde sıklıkla kullandıkları eğeleme nasıl yapılır? eğeleme teknikleri konusuna  değineceğiz .

  • Eğeleme nasıl yapılır?
    • Eğeleme çalışma konumu
    • Büyük Lama eğe tutuş şekli
    • Orta ve Küçük eğelerde tutuş şekli
    • Gönyesinde ve ölçüsünde eğeleme nasıl yapılır
  • Eğeleme teknikleri
    • Düzlem yüzeylerde eğeleme teknikleri
    • Eğrisel ve yuvarlak yüzeylerde eğeleme
    • İç ve dış yüzeylerde eğeleme teknikleri:
    • Delik ve kanallarda eğeleme tekniği
  • Eğelemede işlem sırası
    • Eğeleme işinde eğe bakımının önemi:
    • Eğeleme esnasında olabilecek iş kazalarına karşı önlemler
  • Konuyla İlgili Sorular

Her ne kadar basit el işlemi gibi gözükse ya da öyle düşünülse de bir takım teknikler kullanılmadan eğeleme yapılırsa , hatalı iş parçaları oluşmasına ,vakit ve güç kaybına ,ve hatta en kötüsü ,yaralanmalı  iş kazalarına yol açabilir.

eğenin tanımına , eğe çeşitlerine ,eğenin diş açılarına önceki yazımızda yer vermiştik . Önceki yazımız için  tıklayın  → Eğenin tanımı ve eğe çeşitleri

Eğeleme nasıl yapılır?
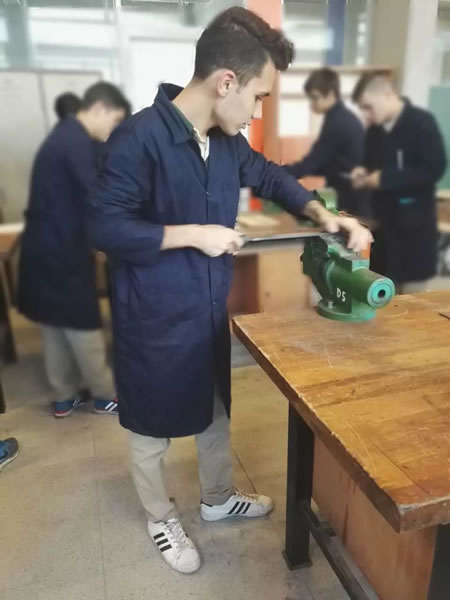
eğeleme nasıl yapılır

Eğeleme çalışma konumu

Çalışma sırasında vucut pozisyonu yandaki resimde verildiği gibi olmalıdır.

Çalışırken dengeli bir duruş için ayakların konumu yandaki resimdeki gibi olmalıdır.

Büyük Lama eğe tutuş şekli

LAMA EĞE TUTUŞ ŞEKLİ
lama eğe tutuş şekli

Orta ve Küçük eğelerde tutuş şekli

Orta eğe ile tutuş şekli

Küçük eğe ile tutuş şekli

Gönyesinde ve ölçüsünde eğeleme nasıl yapılır

Parçayı gönyesinde ve ölçüsünde eğelemek için belirli eğeleme teknikleri vardır. Bir yüzey şekildeki gibi düzlemlikten ölçüsünde ayrılmışsa, yüksek olan yerlerin belirlenerek eğelenmesi sonucu düzlemlik sağlanabilecektir. Ancak yüzeyin düzlemliğinin sağlanması beceriye, zamana ve özenli olmaya bağlıdır.Özellikle eğelemenin parçaya paralel olarak yapılması ve bu paralelliğin bozulmaması önemlidir.

Gönye ile yüzey düzgünlük kontrolü

Çoğu öğrenci işin çabuk bitmesi kaygısıyla seri hareketlerle eğeleme yapmaya çalışır.Ancak bu sırada farkında olmadan eğenin düzleme paralelliğini bozar .Bir süre sonra da parça yüzeyinin merkez noktası ve çevresi yüksekte kalırken kenar kısımlara doğru çukurlaşma başlar. Bu hataya düşmemek için sabırlı olmak ve eğeleme işini aceleye getirmek,duruş pozisyonunu bozmadan eğeleme yapmak ve belirli aralıklarla yüzeyin tesviyeci gönyesi ile  kontrolunu yapmak önemlidir.

Çapraz Eğeleme Tekniği


Çapraz eğeleme, yüzeyin farklı açılardan işlenmesiyle daha düz ve pürüzsüz bir sonuç elde etmeyi sağlar.

Eğe Temizliği Önemi


Eğe dişlerinde biriken talaş, düzenli olarak tel fırçayla temizlenmezse kesim verimini düşürür.

Doğru Duruş ve Kuvvet


Etkili eğeleme, ileri harekette kuvvet uygulanıp geri dönüşte kuvvetin azaltılmasını gerektirir.

Eğeleme teknikleri

Doğru eğeleme işlemi için yerine getirilmesi gereken .başlıca teknolojik kurallar şunlardır.

Düzlem yüzeylerde eğeleme teknikleri

Geniş yüzeyler köşeden köşeye çapraz eğelenir

Düzlem yüzeylerin eğelenmesinde temel kural, eğenin yüzey üzerine 45° çapraz sürülmesidir .Özellikle kare, dikdörtgen biçimindeki geniş yüzeylerde köşelerden köşelere çapraz eğeleme yapılır .
Eğelemede kurs boyunu uzun tutarsak gönyesinde eğeleme yapmamız zorlaşır. O yüzden eğelemeye yeni başlayanların kurs boyunu mümkün olduğunca kısa tutmaları tavsiye edilir.

Geniş yüzeylerin eğelenmesi


uzun kurslu eğeleme tekniği ise  aşağıda verildiği gibi olmalıdır.
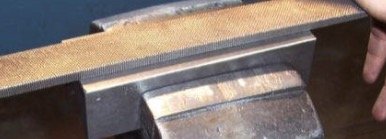
uzun kurslu eğeleme

Eğrisel ve yuvarlak yüzeylerde eğeleme

Eğrisel dış yüzeylerin eğelenmesi video

Eğrisel yüzeyleri işlerken eğeye de eğrisel hareketler verilir. (Yukarıda)

İç ve dış yüzeylerde eğeleme teknikleri:

İç ve dış yüzeylerin eğelenmesinde profile uygun eğe seçilerek eğeleme kurallarına ve eğelenecek parçanın pozisyonuna göre yüzeye sürülür. Eğe sürülürken düzlem yüzey eğelemede anlatılan  kurallara dikkat etmek gerekir

eğeleme teknikleri
     iç yüzeylerin eğelenmesi  ve dış yüzeylerin eğelenmesi
pah mengenesi
Açılı yüzeylerin eğelenmesinde pah mengenesi kullanılmalıdır

Delik ve kanallarda eğeleme tekniği

Delik ve kanalların eğelenmesi profile uygun eğe seçilerek eğeleme kurallarına ve eğelenecek parçanın pozisyonuna göre yüzeye sürülür.
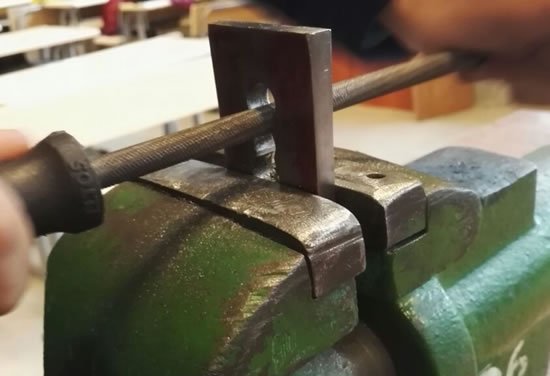
yuvarlak eğe delik eğeleme
Delik içinin yuvarlak eğe ile eğelenmesi

Eğelemede işlem sırası

prizmatik parça eğeleme

Prizmatik yüzeyler eğelenirken:
a) Daima bir esas yüzeyden eğeleme işine girişmelidir. Bu yüzey hazır değilse hazırlanmalıdır.
b) Esas yüzey temel alınarak parçanın birbirine ortak sınırı olan 1-2-3 yüzeyleri sıra ile işlenmelidir.


Prizmatik parçanın işlem sırası şöyle olmalıdır:
Yüzey 1 : Düzlem olarak bitir: Esas yüzey.
Yüzey 2 : Düzlem olarak ve 1 no’lu yüzeye göre 90° açılı  ile bitir.
Yüzey 3 : Düzlem olarak ve 1-2 no’lu yüzeylere göre 90C° açılı  ile bitir.
Yüzey 4 : Düzlem olarak ve 1, 3 no’lu yüzeylere göre 90° açılı; 2 no’lu yüzeye göre ise, paralel ve ölçülü eğeleme ile bitir.
Yüzey 5 : Düzlem olarak ve 1, 2 no’lu yüzeylere göre 90° açılı; 3 no’lu yüzeye göre ise, paralel ve ölçülü  yapıp bitir.
Yüzey 6 : Düzlem olarak ve 1 no’lu yüzeye göre ölçülü paralel ve 2,3,4,5 no’lu yüzeylere göre 90° açılı  yapıp bitir.

Eğeleme işinde eğe bakımının önemi:

Eğe bakımı önemlidir.
Aşağıdaki kurallara dikkat etmediğimiz zaman işlerimiz zorlaşacaktır.

Dişleri dolmuş eğeler temizlenir. Aksi halde eğe yüzeyi çizer veya kayar.

Eğe dişlerinin tel fırça ile temizlenmesi

Seri temizleme için üst dişler yönünde fırça kullanılır.
Sıkışmış metal parçalar için temizleme laması kullanılır.
Metal olmayan pislikler için eritgenler kullanılır.Eğeler, çarpılmamalı ve düşürülmemelidir.Dişleri bozulmuş ve yıpranmış bir eğe düzgün kesme yapmayacaktır .
Eğeler sertleştirilmiş malzemeden imal edildikleri için eğeyi tornavida ,keski vb gibi kullanmaya kalkışmak kırılmasına sebep olabilecektir. Bu da yaralanmalı kazaya sebebiyet verebilir.

Eğeleme esnasında olabilecek iş kazalarına karşı önlemler

Muhtemel iş kazaları ve alınacak önlemler :

  1. Eğe sapı doğru ve sağlam takılmış olmalıdır.Kırık ,çatlak ve tamir edilmiş saplar kesinlikle kullanılmamalıdır.
  2. Eğe iş üzerinde bırakılmamalıdır.
  3. Eğe doğru ve dengeli kullanılmalıdır.
  4. Çıkan talaş ve tozlar üflenmemelidir.
  5. Eğe kullanırken dikkat dağıtılmamalıdır

burada bahsettiğimiz eğeleme teknikleri tüm deneyimli deneyimli tesviyecilerin hemfikir olduğu tekniklerdir. Eğeleme tesviyeciliğin en önemli kısmı olmasa da , tesviyecilerin işi sürekli bu olmasa da tesviyeciliğin temeli olarak kabul edilir . Bunun sebebi öncelikle iş disiplini ve sabır konusunda etkili olması, ölçme kontrol aletlerinin ilk kez kullanıldığı safha olması, talaşlı imalat fikrinin çıkış noktası olması olabilir.

Konuyla İlgili Sorular

Dengeli bir duruş, eğe hareketi boyunca sabit ve düzgün bir kuvvet uygulanmasını sağlar. Yanlış duruş, hem eğelemenin düzensiz olmasına hem de zamanla kullanıcının yorulup kontrolü kaybetmesine yol açabilir.

Yüzeydeki yüksek noktalar önce görsel veya dokunsal olarak belirlenir. Bu yüksek bölgeler hedeflenerek eğelenir, böylece zamanla tüm yüzey aynı seviyeye getirilerek düzlemlik sağlanır.

İlgili Yazılar

Tornada Kılavuz Çekme Tornada Kılavuz Çekme Zımpara Taşlarının Bilenmesi Zımpara Taşlarının Bilenmesi. Taş düzeltme İşlemi Perçinleme Nedir. Nasıl Yapılır? Perçinleme Nedir. Nasıl Yapılır? Tornada Tırtıl çekme işlemi Tornada Tırtıl Çekme İşlemi Kanal Tornalama Kanal Tornalama Tornalama Temrinleri İndir Tornalama Temrinleri İndir Mikrometrenin Kısımları Çeşitleri ve Bakımı Mikrometrenin kısımları, çeşitleri ve bakımı Mastar Nedir Neden Kullanılır? Mastar Nedir. Neden Kullanılır?
Eğeleme El işlemleri
Paylaş. Facebook Twitter WhatsApp Tumblr Email Telegram Copy Link

Yorumlayın Cevabı İptal Et

Sanal Kumpas. 1/20 ve 1/50 Verniyerli kumpas simulatörü
Araç Klima Bakımı Hakkında Bilgiler
Trafik işaretleri ve anlamları. Tehlike Uyarı İşaretleri
  • İletişim
  • Kullanım Koşulları-Hizmet Şartları
  • Gizlilik ve Çerez Politikası
Makine Eğitimi

Makineler, Makine parçaları, İmalat yöntemleri, Otomotiv, Araç bakım onarım ve Teknoloji ile ilgili Bilgi Kaynağı

Facebook X (Twitter) Pinterest Tumblr

Yukarıya yazın ve aramak için Enter tuşuna basın. İptal etmek için Esc tuşuna basın.