Close Menu
  • MAKİNELER ve İMALAT
    • ALET VE EKİPMANLAR
    • BİLGİSAYAR DESTEKLİ ÇİZİM
    • Cadcam eğitimi
    • Cnc Tezgah Programlama
    • DÖKÜM TEKNOLOJİLERİ
    • ELEKTRİK ELEKTRONİK TEKNOLOJİLERİ
    • HİDROLİK PNÖMATİK
    • İMALAT İŞLEMLERİ
    • İMALAT TEKNOLOJİLERİ
    • İŞ GÜVENLİĞİ
    • KALIP TASARIMI
    • KATI MODELLEME
    • KAYNAK TEKNOLOJİSİ
    • MAKİNE ELEMANLARI
    • MAKİNE MESLEK RESMİ
    • MALZEME BİLGİSİ
    • OTOMOTİV ve ARAÇ TEKNOLOJİLERİ
    • ROBOTİK TEKNOLOJİLERİ
    • SAĞLIK TEKNOLOJİLERİ
    • SAVUNMA ve HAVACILIK TEKNOLOJİLERİ
    • TASARI GEOMETRİ
    • TEKNİK RESİM
    • YAZILIM ve DONANIM TEKNOLOJİLERİ
    • YENİLİKÇİ ÜRETİM YÖNTEMLERİ
  • TEKNOLOJİ ve YAŞAM
    • OTOMOBİLLER ve TAŞIT
      • ARAÇ ve MOTOR BİLGİSİ
      • Güvenli Sürüş
      • Sürüş Destek Sistemleri
    • Genel Kültür
      • FİLM -DİZİ
      • Görsel ve Grafik Sanat
      • KİTAP – EDEBİYAT
      • MÜZİK
      • SPOR
      • TARİH
      • TEKNOLOJİ TARİHİ
    • GÜNDELİK YAŞAM TEKNOLOJİLERİ
    • HOBİ – EĞLENCE
    • İNTERNET TEKNOLOJİLERİ
    • SAĞLIK
    • MOBİL TEKNOLOJİLER
Makine Eğitimi
  • Makineler ve İmalat
    MAKİNE ELEMANLARI
    HİDROLİK PNÖMATİK
    TEKNİK RESİM
    BİLG.TASARIM ve İMALAT
    TEMEL İMALAT İŞLEMLERİ
    İMALAT İŞLEMLERİ
    SEKTÖREL TEKNOLOJİLER
    Diğer Mesleki Dersler
    SINAVLAR ve EVRAKLAR
    Hareket ve Kuvvet İletimi
    Basit makineler
    Dişliler
    Kamlar
    Kamalar
    Kavramalar
    Yaylar
    Kayış Kasnaklar
    Miller
    Rulmanlar
    Zincirler
    Hesaplayıcılar
    Yay Sabiti Sıkışma Hesaplayıcı
    Dişli Oranı Hesaplayıcı
    Kayış Kasnak Oranı Hesaplayıcı
    Bağlama ve Birleştirme
    Gupilyalar
    Flanşlar
    Perçinler
    Rondelalar
    Pim ve Pernolar
    Segmanlar
    Kaynak Teknolojisi
    Vida Civata ve Somunlar
    Diğer Makine Elemanları
    Kızaklar ve Lineer Kılavuzlar
    Frenler
    Volanlar
    Kelepçeler
    Amortisörler
    Contalar ve O-Ringler
    Keçeler ve Sızdırmazlık Elemanları
    Hidrolik
    Hidroliğe Giriş ve Prensipler
    Hidrolik Sistemler ve Uygulamaları
    Hidrolik Devre Elemanları
    Akümülatörler
    Filtreler
    Motorlar
    Pompalar
    Valfler

    Pnömatik
    Pnömatiğe Giriş ve Prensipler
    Pnömatik Sistemler ve Uygulamaları
    Pnömatik Devre Elemanları
    Valfler
    Silindirler
    Susturucular
    Şartlandırıcılar
    Motorlar
    Kompresörler
    Kurutucular
    Ortak Konular ve Bakım
    Hidrolik Pnömatik Bakım Onarım
    Çalışma Notları, Sınavlar, Testler
    Hesaplayıcılar
    Hidrolik Silindir Kuvvet Hesaplayıcı
    Teknik Resim
    Teknik Resme Giriş
    Geometrik Çizimler
    Perspektif ve İzdüşüm
    Görünüş Çıkarma
    Ölçülendirme
    Kesit Alma
    Komple ve Yapım Resmi
    Toleranslar
    Tolerans - Geçme Simulatörü
    Yüzey İşleme İşaretleri
    Makine Meslek Resmi
    Vida Civata ve Somunlar
    Kasnaklar
    Dişliler
    Pim ve Pernolar
    Miller
    Rulmanlar
    Yaylar
    Rondelalar
    Gupilyalar
    Teknik Resimde Kaynaklar
    Temrinler
    Meslek Resim Temrinleri
    Dişli Temrinleri
    Görünüş Çıkarma Temrinleri
    Kesit Alma Temrinleri
    Kasnak Temrinleri
    Pim Perno Temrinleri
    Vidalı Birleştirme Temrinleri
    Kesit Alma Temrinleri
    Tasarı Geometri
    Bilgisayar Destekli Çizim
    Autocad İle Çizim Dersleri
    Antetli Şablonlar
    Bilgisayar Destekli Çizim Temrinleri
    Görünüş Çıkarma Temrinleri
    Bilg. Destekli Çizim Sınavları
    Katı Modelleme ve Animasyon
    Katı Model Çizim Dosyaları
    Katı Model Montaj Örnekleri
    Katı Model Çizim Dersleri
    katı Modelleme Sınavları
    3d CAD Yazılım İncelemeleri
    Katı Modelleme Temrinleri
    CNC Programlama
    CAM
    Robotik
    Ölçme Kontrol
    Komparatörler
    Mastarlar
    Kumpaslar
    Mikrometreler
    KUMPAS SİMULATÖRÜ
    MİKROMETRE SİMULATÖRÜ

    Makinelerle Çalışma
    Temel Freze
    Temel Torna
    Delme
    Vargel Tezgahı
    El İşlemleri
    Eğeleme
    Markalama
    Kesme İşlemleri
    Raybalama
    Matkap Bileme
    Kılavuz-Pafta

    Malzeme Bilgisi
    Malz. Muayenesi ve Sertlik ölçme
    Çelikler
    Plastikler
    Dökme Demir
    Alüminyum
    İş Güvenliği
    Atölyede İş Güvenliği
    Bakım onarım İşlerinde İ.S.G
    Makinelerde Emniyet Kuralları
    Elektrikle Çalışmada İ.s.g
    El Aletlerinde İş Güvenliği
    İ.S.G. Uzmanlık Eğitimi
    Talaşlı İmalat
    Tornalama
    Frezeleme
    Taşlama
    Kesme Hızı - Devir Hesaplayıcı

    Yenilikçi Üretim Yöntemleri
    3D yazıcı İle Baskı
    3D Tarayıcılar
    Su Jeti İle İşleme
    Lazer İle işleme
    Elektro Erozyon
    Kaynakçılık
    Haddeleme
    Döküm
    Kalıp Tasarımı
    Mekanik ve Hidrolik Presler
    Kesme - Delme Kalıbı
    Bükme Kalıbı
    Çekme Kalıbı
    Plastik Enjeksiyon Kalıpları
    Ekstrüzyon kalıpları
    Birleşik Kalıplar
    Ardışık Kalıplar
    Fışkırtma Kalıpları
    Sıvama Kalıpları
    Püskürtme Kalıbı
    Makine Parçaları İmalatı
    Otomotiv ve Araç Teknolojileri
    Motorlu Taşıt İmalatı
    Hammadde İmalatı
    Teknoloji Tarihi
    Sağlık ve Tıp Teknolojileri
    Savunma ve Havacılık
    Robotik Teknolojileri
    Yazılım ve Donanım Teknolojileri
    Elektrik Elektronik Teknolojileri
    Mesleki Yabancı Dil
    Mekanik - Mukavemet
    Fizik Dersi Konuları
    CAD CAM
    CNC
    Hidrolik Pnömatik
    İmalat İşlemleri
    İş Güvenliği
    Katı Modelleme
    Ölçme Kontrol
    Mekanik
    Mesleki Gelişim
    Mesleki Yabancı Dil
    Tasarı Geometri
    Temel İmalat İşlemleri
    Teknik Resim

    İşletmelerde Beceri Eğitimi
    Bilgisayar Destekli İmalat
    Bilgisayar Destekli Tasarım
    Sınav Analiz Programı

    YILLIK PLANLAR
  • Teknoloji ve Yaşam
    Hobi - Eğlence
    Spor
    Müzik
    Araç ve Motor Bilgisi
    Araç Bakım Onarımı
    Güvenli Sürüş
    Sürüş Destek Sistemleri
    Ehliyet Sınavı Hazırlık Testleri
    Gündelik Yaşam Teknolojileri
    Mobil Teknolojiler
    Tarih
    Bilgisayar ve İnternet
    Bilgisayar İpuçları
    Program Tanıtımları
    Donanım ve Çevre Birimleri
    Pratik ve Güvenli İnternet
    Görsel ve Grafik Sanat
    Film - Dizi
    Kitap - Edebiyat
    Gezi Seyahat
    Bilim
    Sağlık
    İlk Yardım Bilgisi
    İlk Yardım Bilgisi Testleri
Makine Eğitimi
Ana Sayfa»İMALAT İŞLEMLERİ»Mastar Nedir. Neden Kullanılır?
4 Ağustos 2016Güncelleme:27 Ağustos 2026

Mastar Nedir. Neden Kullanılır?

Mastar Nedir Neden Kullanılır?

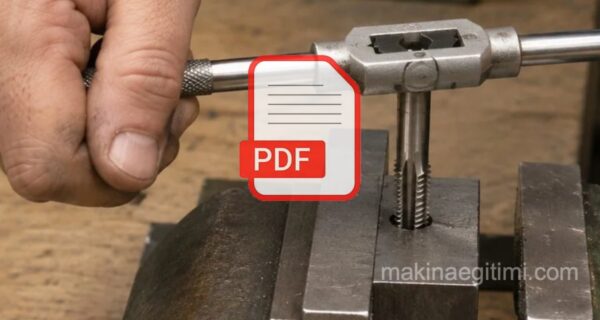
Mastarlar ölçü taşıma, markalama, konumları ayarlama ve kontrol etme işlemlerinde kullanılır.

  • Mastar Neden Kullanılır?
    • Mastarların Avantajları
    • Mastarların Dezavantajları
  • Mastar Çeşitleri
  • Mastarlarla Çalışma Kuralları
  • Konuyla İlgili Sorular

Mastarlar sadece kontrolü yapılacak cismin istenilen şekilde olup olmadığını veya olması gerekli ölçülerden sapıp sapmadığını tespit için kullanılır. Kontrol, ya evet/hayır, ya geçer/geçmez, ya da iyi/kötü olmak üzere sonuçlandırılır. ölçme işlemi çok çabuk ve kolay yapılmasına rağmen, sayısal bir okuma (test) değeri vermediği için ölçme amacından ziyade kontrol amacına dönük kullanılır.

Mastar Neden Kullanılır?

Üretim hattında üretilen parçaların, önceden belirlenen özellikleri taşıyıp taşımadıklarından emin olmak için, aşağıda da verilen, iki yöntem bulunmaktadır.
a) Ölçüm aleti (Kumpas, mikrometre, koordinat ölçüm cihazları gibi) ile ölçme
b) Mastar kullanarak limitler içerisinde üretilip üretilmediklerini belirleme

Ölçüm aleti ile ölçme, elbette, daha iyi olan yöntemdir fakat bu yöntem, her imal edilen ürünün üzerindeki çoğu ölçüyü kontrol etmek için kullanışlı değildir. Ayrıca, gereğinden daha yüksek doğruluğa erişmek, yapılan işi ekonomik olmayan bir hale sokar. Mastar kullanmak bunu da engeller. Ürünün kabul edilebilir aralıkta bir ölçüde olması yeterlidir.

Mastarların Avantajları

  1. Daha hızlı denetleme sağlar: Kontrol süreci, ölçüm aleti ile yapılandan daha kısa sürede yapılır. Bu sayede, üretim hattındaki denetleme için gerekli süre en aza düşürülür.
  2. Seri imalat için oldukça uygundur: Mastarlar, çeşitli boyutları kontrol etmek için seri imalatta kullanılmaya en elverişli denetleme aletleridir.
  3. Yüksek nitelikli çalışan gerektirmez: Mastarlar, yeterli niteliğe sahip kişiler tarafından rahatlıkla kullanılabilir.
  4. Hem doğrusal hem geometrik özellikler kontrol edilebilir: Uygun şekilde tasarlanmış mastarları kullanarak hem doğrusal hem de geometrik özelliklerin her ikisi de eş zamanlı olarak kontrol edilebilir.
  5. Ekonomiktir: Hem kendi maliyetleri ekonomiktir, hem de denetlemeye harcanan maliyeti düşürürler

Mastarların Dezavantajları

  1. Gerçek boyutu göstermezler: Mastarlar, parçalara ait gerçek boyutları göstermezler. Zaten üzerlerinde, çelik cetvellerde olduğu gibi ölçü skalası bulunmaz. Onlar yalnızca, kontrol edilen parça boyutlarının istenilen tolerans bölgesinde olup olmadıklarını gösterirler.
  2. Aşınma problemi yaşarlar: Kullanma esnasında parça ile temasları sonucu aşınırlar ve hatalı kontrol yapılmasına sebep olabilirler.
  3. Daha ince toleransların kontrolünde zorluklar: Tolerans değerleri inceldikçe (1,3 µm gibi) mastarların fiyatları ekonomik olmayan boyutlara ulaşır. Zaten bu tolerans aralığına sahip bir mastar, aşınmadan daha çabuk etkilenir. Bu sebeple, onları üretim hattında kullanmak uygun değildir.

Hızlı Kontrol Avantajı


Mastarlar, hassas ölçüm aletlerine göre çok daha hızlı bir şekilde parça uygunluğunu test etmeyi sağlar.

Geçer-Geçmez Prensibi


Birçok mastar, “geçer” ve “geçmez” uçları sayesinde bir ölçünün tolerans içinde olup olmadığını basitçe gösterir.

Seri Üretim Kontrolü


Mastarlar, özellikle seri üretimde çok sayıda parçanın hızlı ve tutarlı kontrolü için idealdir.

Mastar Çeşitleri

Mastarlar normal olarak sınır ölçülerini oluşturan ölçü ve şekilleri temsil eder. Bunlar, blok mastarlar, sınır mastarı ve profil mastarı olmak üzere kendi aralarında ayrılırlar.

mastar çeşitleri

Mastar Çeşitleri İle ilgili Detaylı bilgi için BKNZ: MASTAR ÇEŞİTLERİ


Mastarlarla Çalışma Kuralları

Kullanılmadan önce tüy bırakmayacak bir ipek bezle temizlenir. Tozlar kıl fırça ile silinir.kullanıldıktan sonra mutlaka asitsiz bir vazelinle yağlanmalıdır.Aşınmış olanlar  kullanılmamalıdır.

Bir ölçü için bir araya getirilecek mastar sayısı toplam hatayı etkilemesinden dolayı mümkün olduğunca az sayıda mastardan oluşmalıdır.

Mastarlar 8 saatten fazla bir süreyle temas ettiği yüzeyde kalmamalıdır. çünkü uzun süreli beklemelerde çelik gövdelerde soğuk kaynaklama olayı meydana gelebilir.

Konuyla İlgili Sorular

Mastar, bir ölçünün tolerans içinde olup olmadığını hızlıca test etmek için kullanılan bir kontrol aracıdır.

Mastarlar, hassas ölçüm aletlerine göre çok daha hızlı bir şekilde parça uygunluğunu test etmeyi sağlar.

Birçok mastar, “geçer” ve “geçmez” uçları sayesinde bir ölçünün tolerans içinde olup olmadığını basitçe gösterir.

İlgili Yazılar
Kontrol Aletlerinin Çeşitleri ve Kullanımı Kontrol Aletlerinin Çeşitleri ve Kullanımı Mikrometrenin Kısımları Çeşitleri ve Bakımı Komparatör nedir nasıl kullanılır Spiral Taşı ile Çalışırken İş Güvenliği Spiral Taşı (Avuç taşlama) ile Çalışırken İş Güvenliği Haddeleme Nedir? Nasıl Yapılır. Haddelenmiş Ürünlerin Hayatımızdaki Yeri Haddeleme Nedir? Nasıl Yapılır. Haddelenmiş Ürünlerin Hayatımızdaki Yeri Temel imalat işlemleri -Delme- Vidalama Temrinleri Temel imalat işlemleri -Delme- Vidalama Temrinleri Matkap ucu nasıl bilenir Matkap ucu bileme. Matkap nasıl bilenir. Dişli hesaplama formülleri tabloları Dişli çark hesaplama formülleri tablosu Markalama Hakkında Bilgiler Markalama Nedir. Markalama Aletleri Nelerdir
Mastarlar
Paylaş. Facebook Twitter WhatsApp Tumblr Email Telegram Copy Link

Yorumlayın Cevabı İptal Et


Otomotiv Montaj Hattında Robotik Kaynak Uygulamaları
Klasik Gitar ve Akustik Gitar Arasındaki Fark Nedir?
  • İletişim
  • Kullanım Koşulları-Hizmet Şartları
  • Gizlilik ve Çerez Politikası

Yukarıya yazın ve aramak için Enter tuşuna basın. İptal etmek için Esc tuşuna basın.