
Punta Kaynağı Nedir
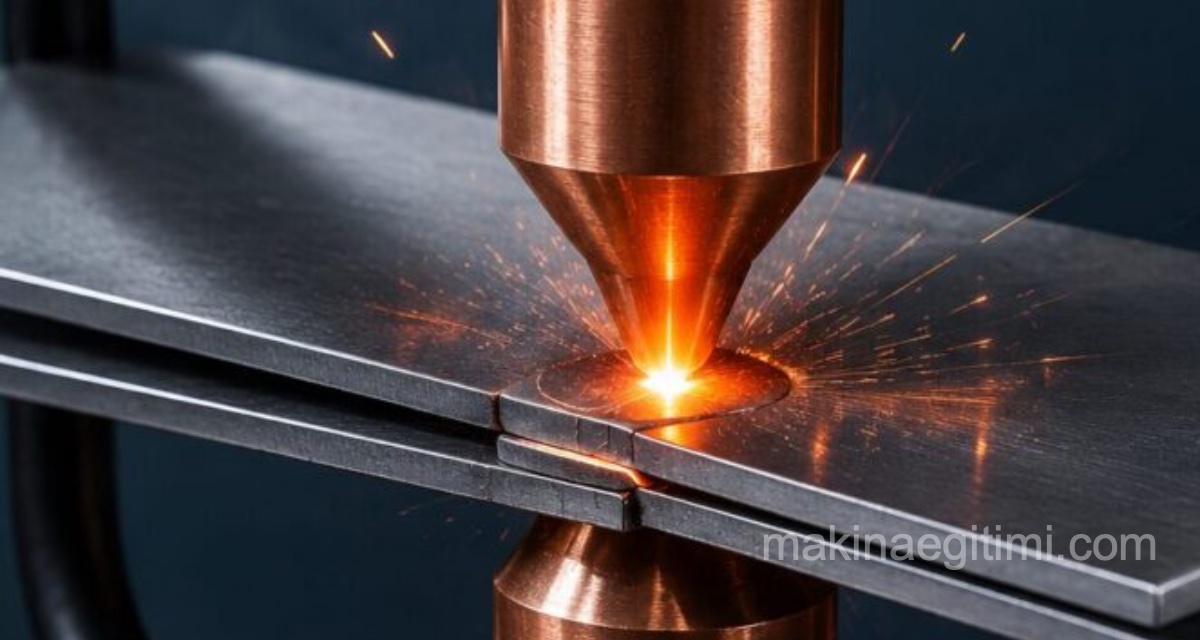
Punta kaynağı, (İng: Spot welding) öncelikle iki veya daha fazla metal levhayı birbirine kaynaklamak için kullanılan bir direnç kaynağı işlemidir. Nokta kaynak bölgesine basınç ve elektrik akımı uygulanarak elde edilir. Metalin elektrik akımına karşı iç direnci sonucu ısı açığa çıkar. Bu ısı iki metalin kaynak noktasında yapışmasını sağlar.
Elektrik akımı ve basıncı, uçları metal parçaların zıt taraflarına yerleştirilmiş bakır alaşımlı elektrotlar tarafından uygulanır. Üretilen ısı metali eritirken elektrotlardan gelen basınç, erimiş metali sıkıştırarak bir kaynak oluşturur. Nokta kaynağı da denir. Çünkü bu kaynak yöntemi, bir noktaya benzeyen küçük bir kaynak izi yaratır.
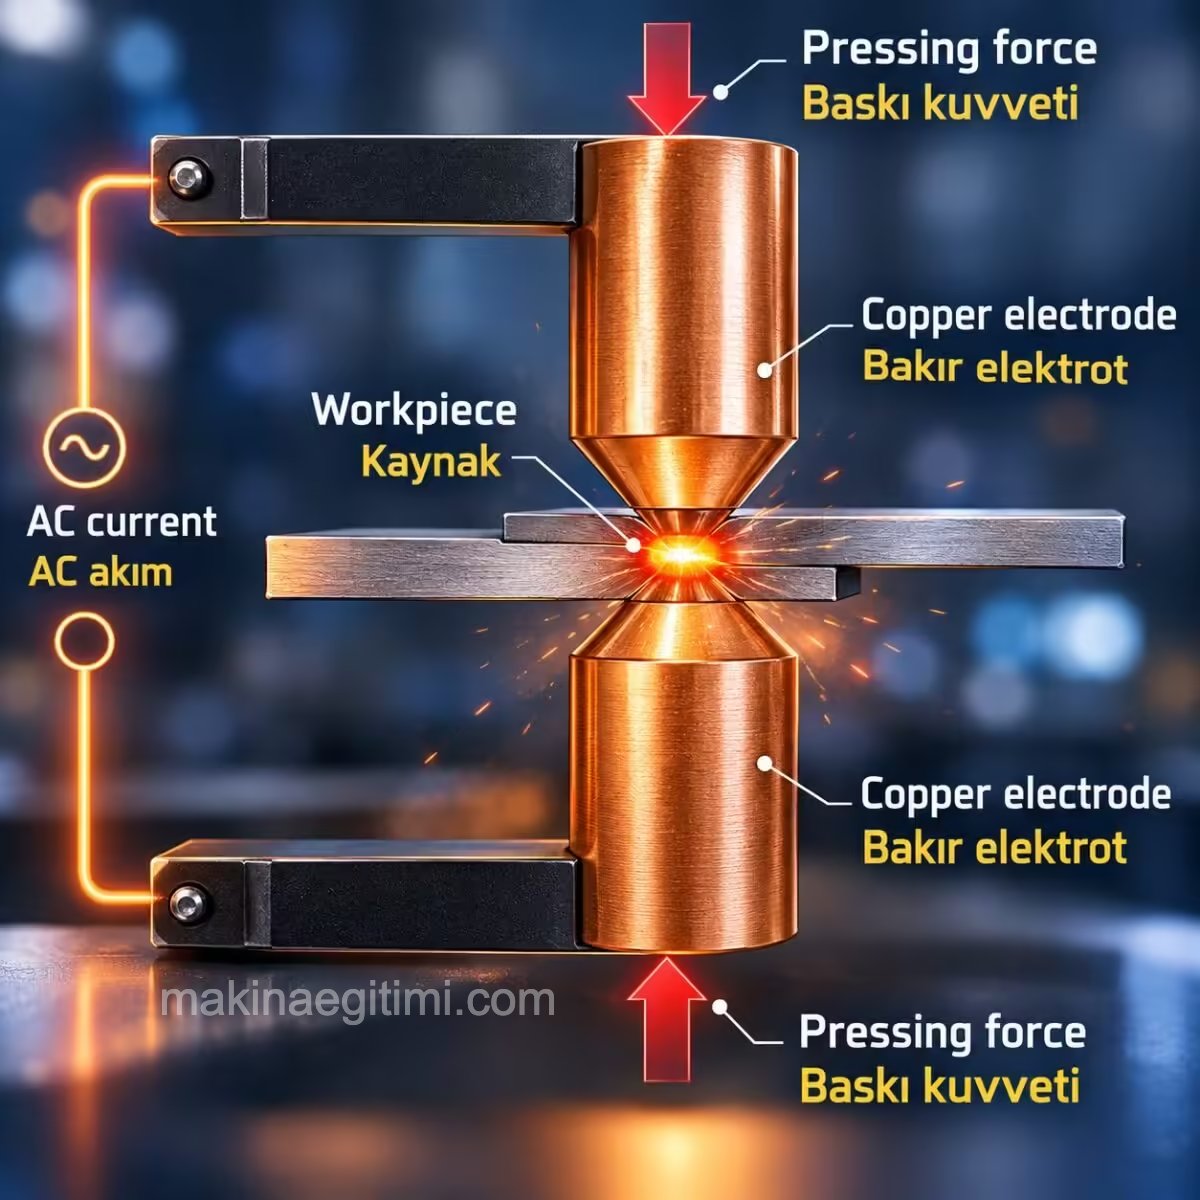
Punta kaynağın çalışma prensibi. Bakır elektrotlar arasına alınan parçalar temas ettirilir. (yukarıda)

Küçük ve orta ölçekli işletmelerde sıkça kullanılan ayaklı punta kaynak makinesi (yukarıda)
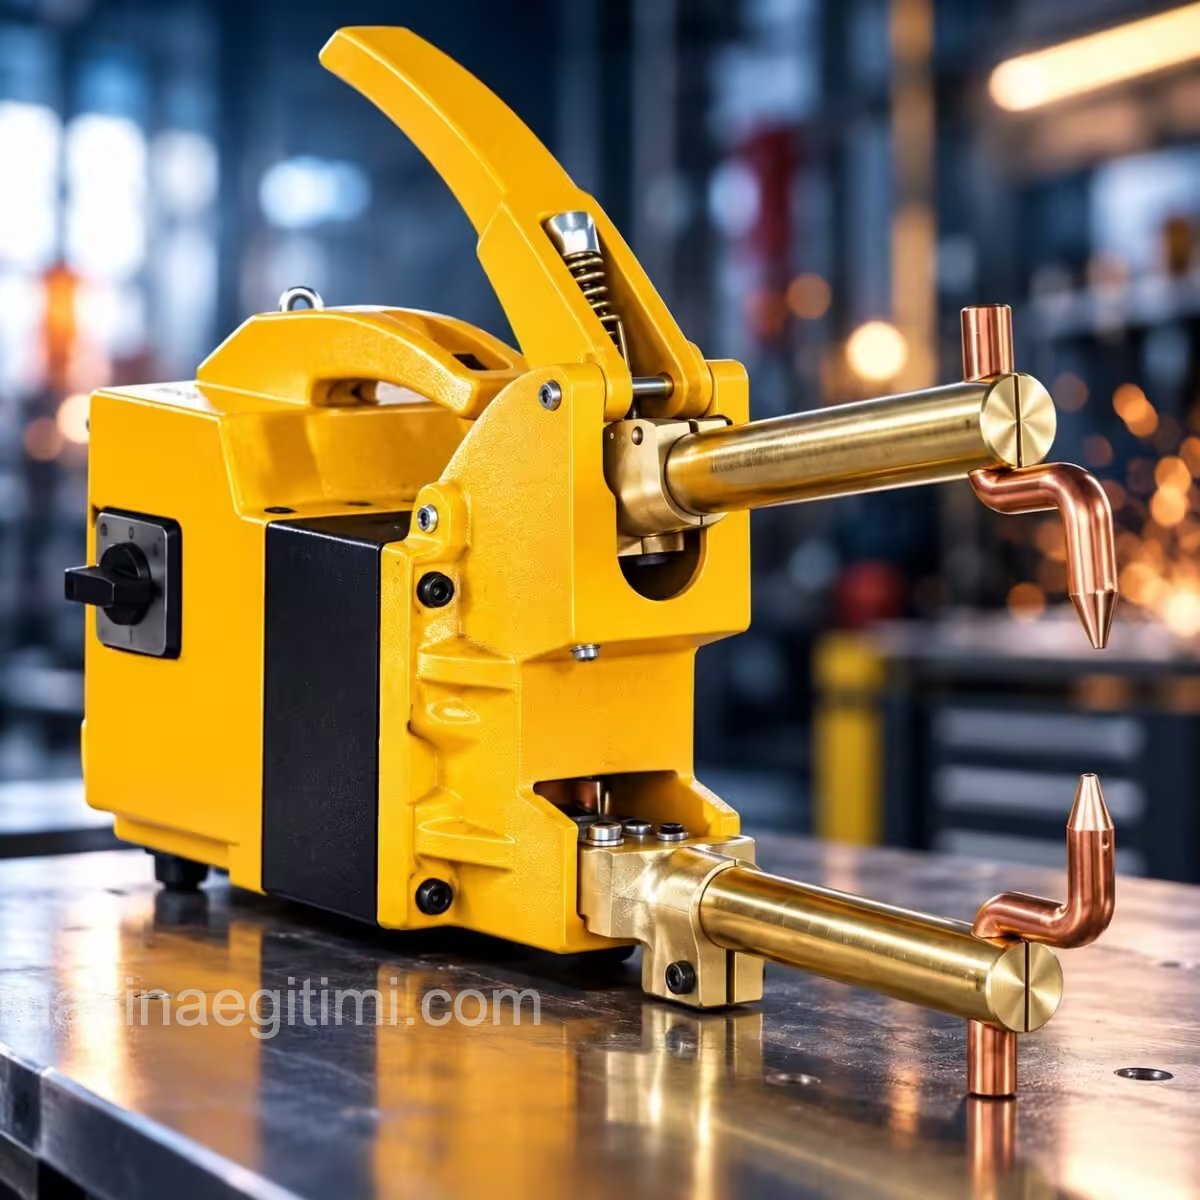
Robotik olmayan imalat sürecinde çalışma esnekliği kazandıran bir el punta kaynak makinesi

Özellikle otomotiv sektöründe yoğun olarak kullanılan robot punta kaynak makinesi
Punta Kaynağı Nerelerde Kullanılır
Punta kaynağı, elektriği ileten sac ve tel örgüleri birleştirmek için kullanılır. Tipik olarak ince metalleri kaynaklamak için kullanılır, ancak 25 mm üzerindeki kalınlıklar yalnızca özel ağır hizmet ekipmanı ile mümkündür. Özellikle ince kalınlıklarda perçin konstrüksiyonun yerini almıştır.
Çoğunlukla otomobil üretmek için kullanılır. Tek bir aracın gövde panelleri üzerinde tipik olarak 1000’den fazla nokta kaynağı vardır. Bu, punta kaynak robotlarıyla birkaç saniye içinde yapılır. Ancak sac metal atölyeleri, bir araba gövdesi üzerinde çalışırken daha az karmaşık yöntemler kullanır.
Punta kaynağı robotlarının otomotiv sektöründe kullanımı (yukarıda)
Punta kaynağı ayrıca havacılık, demiryolu, imalat, elektronik, inşaat, pil ve diğerleri gibi sektörlerde de kullanılmaktadır. Kaynak yöntemleri arasında ekonomik olanlar arasındadır.
Punta kaynağı, sac plaka konstrüksiyonu, (örneğin özellikle resmi binalarda gördüğümüz kırmızı yangın dolapları) gemi ve uçak imalatı, aparat ve alet imalatında kullanılır.

Punta kaynağının yapılışı
Artıları
- Uygulaması nispeten kolaydır.
- Herhangi bir iletken metali kaynak yapar
- Diğer kaynak işlemlerine kıyasla zamandan ve emekten tasarruf sağlar.
- İnce metal ile yakmadan uygun kaynak mukavemeti elde etmek için en iyi yöntem
- Farklı metal alaşımlarının kaynağı için birçok nokta kaynak elektrotu tipi mevcuttur.
- Kaynak akımı kullanımı oldukça verimlidir.
- Elektrotlar, ısıyı nokta kaynağından uzaklaştırarak termal iletkenlik sorununu çözer.
Eksileri
- Bir tarafa erişilemiyorsa kaynak metalini tespit edemezsiniz.
- Kaynak bölgesini ve etrafındaki malzemeyi sertleştirerek çatlaklara neden olabilir.
- İş parçası metalinin kimyasal ve fiziksel özelliklerini etkileyebilir. Korozyon direnci paslanmaz çelik, alüminyum ve diğer metallerle tehlikeye girebilir.
- Küçük voltajlar (1-20V) verir. Bu nedenle, herhangi bir dalgalanma nokta kaynak kalitesini etkileyebilir.
- Metal cinsine ve kalınlığına bağlı olarak sık sık onarım gerektirebilir.

Direnç Isıtma Prensibi
Punta kaynağı, iki metal levha arasından yüksek akım geçirilerek oluşan direnç ısısıyla birleştirme yapar.
Kısa Kaynak Süresi
Punta kaynağı işlemi, genellikle sadece birkaç saniye içinde tamamlanan hızlı bir birleştirme yöntemidir.
Otomotiv Sanayinde Yaygınlık
Punta kaynağı, karoseri üretiminde bir araçta binlerce nokta kaynağı yapılacak şekilde yoğun olarak kullanılır.
Farklı Malzemelerin Punta Kaynağı ile Kaynaklanması
Karbon çeliği, alüminyum, paslanmaz çelik ve bakırın punta kaynağı olabilir mi. Olursa nasıl olur? Hangi elektrotlarla hangi şartlarda olur bir göz atalım.
Karbon Çeliği
Düşük karbonlu çelik, nokta kaynağı dahil tüm kaynak işlemlerinde kullanılır . Yüksek elektrik direnci ve düşük ısı iletkenliği sayesinde yumuşak çelik, punta kaynağı için gerçekten mükemmeldir.
Daha yüksek karbon içeriğine (>%0,4) sahip çeliklerin kaynaklanması zordur. Yüksek ısıya maruz kalma ile sert ve kırılgan mikro yapılar oluşturma eğilimindedirler. Bu nedenle, çatlama olasılığını azaltmak için kaynak sonrası özel ısıl işlemler gereklidir. Bu durum, yüksek karbonlu çeliği, nokta kaynağı için elverişsiz hale getirir.
Galvanizli çelik çinko ile kaplanmıştır ve kaplanmamış çelikten daha yüksek elektrik akımı gerektirir. Bakır elektrotlar çinko alaşımlarına maruz kaldığında hızla bozulduğu için nokta kaynakçıları için zordur. Elektrotlar sıklıkla değiştirilmeli veya kirlenmiş yüzeyleri işlenerek temizlenmelidir.
Paslanmaz Çelik
Paslanmaz çelik, yüksek, konsantre ısı kaynaklarına karşı hassastır. Ancak punta kaynak yapılabilir. Bakır-kobalt-berilyum elektrotları genellikle paslanmaz çeliğin punta kaynağı için kullanılır. Optimum çekme mukavemeti ve elektrik iletkenliği sunarlar.
Alüminyum
Alüminyum, punta kaynağı için en zorlu metaldir. Çünkü mükemmel bir ısı ve elektrik iletkenidir. Elektrik, fazla direnç göstermeden içinden akar ve daha az ısı üretilir. Ek olarak, ısı kaynaktan hızla uzaklaşır ve sıvı birikintisinin oluşmasını zorlaştırır.
Alüminyumu nokta kaynağı yapmanın tek yolu, çelik kaynağı yaparken kullanacağınız kaynak akımının iki ila üç katını kullanmaktır. Ayrıca punta kaynakçısının kapasitör sistemine sahip olması gerekir. Bu, elektriği “şarj etmesine” ve depolamasına izin verir, ardından önemli miktarda gücü anında boşaltır. Sonuç olarak, üretilen güç, alüminyumun iletebileceğinden daha yüksek olacak ve levhalar birbirine kaynaşacaktır.
Herhangi bir alüminyum alaşımının direnç noktası kaynağı, sadece birkaç kaynaktan sonra elektrotları önemli ölçüde bozar. Bu nedenle, yüksek hacimli alüminyum punta kaynağı uygun bir seçenek değildir.
Bakır
Bakır malzemeler punta kaynağı yapılabilir. Ancak standart bakır elektrotlarının çalışmaması şaşırtıcı değildir. Molibden ve tungsten elektrotlar, bakır nokta kaynağı için birincil seçimlerdir. Bu metaller yüksek elektrik direncine ve erime sıcaklıklarına sahiptir.
Yaygın Punta Kaynak Problemleri
En belirgin nokta kaynak sorunlarından bazıları şunlardır:
- Sıçrama estetiği azaltır.
- Elektrot maliyetleri hızla artabilir.
- Elektrot yanlış hizalanması nedeniyle düşük kaynak kalitesi.
- Soğuk kaynaklar son derece zayıftır.
- Metal yüzeyde elektrot girintisi.
- Kenara çok yakın kaynak yapılması kaynak kalitesini tehlikeye atabilir.
Sonuç olarak; Punta kaynağı, öncelikle sac ile kullanılan ve belirli uygulamalarda iyi hizmet veren özel bir işlemdir. Ancak MIG veya TIG kaynağından farklı olarak, çok çeşitli uygulamaları kaldıramaz.
Bu yazıda punta kaynağı ya da diğer adıyla nokta kaynağı nedir, nasıl yapılır değindik. Punta kaynağının çalışma sisteminden ve uygulama alanlarından bahsettik. Punta kaynağının avantaj ve dezavantajlarını verdik. Alüminyum, bakır, paslanmaz çelik ve karbon çeliğine punta kaynağı nasıl uygulanır anlatmaya çalıştık. Yeni yazılarda buluşmak dileği ile.
Konuyla İlgili Sorular
Elektrotlar akımı sadece dar bir temas noktasına yoğunlaştırır ve metalin bu noktadaki elektrik direnci ısıyı orada oluşturur. Isı sadece bu küçük alanda yoğunlaştığı için kaynak da yalnızca o noktada gerçekleşir.
Elektrik akımı metali erittikten sonra, elektrotların uyguladığı basınç bu erimiş metali sıkıştırarak iki parçanın sağlam şekilde kaynaşmasını sağlar. Basınç olmadan erimiş metal düzgün bir birleşme oluşturamaz.
Bu konuyu İngilizce okumak isterseniz: What Is Spot Welding. How Is It Done? →
İlgili Yazılar
 Paslanmaz Çeliklerin Kaynağı
 Lazer Kaynağı, Özellikleri ve Çalışma Prensibi
 Elektrik Ark Kaynağının Tarihçesi
 Kaynak Elektrot Çeşitleri
 TIG Kaynağı Hakkında Genel Bilgiler
 Kaynak Yöntemleri – Metodları- Çeşitleri
 Elektrot örtüsünün görevleri ve faydaları
 Lehimleme Nedir? Yumuşak ve Sert Lehim Yöntemleri