
Close Menu
  • MAKİNELER ve İMALAT
    • ALET VE EKİPMANLAR
    • BİLGİSAYAR DESTEKLİ ÇİZİM
    • Cadcam eğitimi
    • Cnc Tezgah Programlama
    • DÖKÜM TEKNOLOJİLERİ
    • ELEKTRİK ELEKTRONİK TEKNOLOJİLERİ
    • HİDROLİK PNÖMATİK
    • İMALAT İŞLEMLERİ
    • İMALAT TEKNOLOJİLERİ
    • İŞ GÜVENLİĞİ
    • KALIP TASARIMI
    • KATI MODELLEME
    • KAYNAK TEKNOLOJİSİ
    • MAKİNE ELEMANLARI
    • MAKİNE MESLEK RESMİ
    • MALZEME BİLGİSİ
    • OTOMOTİV ve ARAÇ TEKNOLOJİLERİ
    • ROBOTİK TEKNOLOJİLERİ
    • SAĞLIK TEKNOLOJİLERİ
    • SAVUNMA ve HAVACILIK TEKNOLOJİLERİ
    • TASARI GEOMETRİ
    • TEKNİK RESİM
    • YAZILIM ve DONANIM TEKNOLOJİLERİ
    • YENİLİKÇİ ÜRETİM YÖNTEMLERİ
  • TEKNOLOJİ ve YAŞAM
    • OTOMOBİLLER ve TAŞIT
      • ARAÇ ve MOTOR BİLGİSİ
      • Güvenli Sürüş
      • Sürüş Destek Sistemleri
    • Genel Kültür
      • FİLM -DİZİ
      • Görsel ve Grafik Sanat
      • KİTAP – EDEBİYAT
      • MÜZİK
      • SPOR
      • TARİH
      • TEKNOLOJİ TARİHİ
    • GÜNDELİK YAŞAM TEKNOLOJİLERİ
    • HOBİ – EĞLENCE
    • İNTERNET TEKNOLOJİLERİ
    • SAĞLIK
    • MOBİL TEKNOLOJİLER
Makine Eğitimi
  • Makineler ve İmalat
    MAKİNE ELEMANLARI
    HİDROLİK PNÖMATİK
    TEKNİK RESİM
    BİLG.TASARIM ve İMALAT
    TEMEL İMALAT İŞLEMLERİ
    İMALAT İŞLEMLERİ
    Diğer Mesleki Dersler
    SINAVLAR ve EVRAKLAR
    Hareket ve Kuvvet İletimi
    Basit makineler
    Dişliler
    Kamlar
    Kamalar
    Kavramalar
    Yaylar
    Kayış Kasnaklar
    Miller
    Yatak ve Rulmanlar
    Zincirler
    Hesaplayıcılar
    Yay Sabiti Sıkışma Hesaplayıcı
    Dişli Oranı Hesaplayıcı
    Kayış Kasnak Oranı Hesaplayıcı
    Bağlama ve Birleştirme
    Gupilyalar
    Flanşlar
    Perçinler
    Rondelalar
    Pim ve Pernolar
    Segmanlar
    Kaynak Teknolojisi
    Vida Civata ve Somunlar
    Diğer Makine Elemanları
    Kızaklar ve Lineer Kılavuzlar
    Frenler
    Volanlar
    Kelepçeler
    Amortisörler
    Contalar ve O-Ringler
    Keçeler ve Sızdırmazlık Elemanları
    Hidrolik
    Hidroliğe Giriş ve Prensipler
    Hidrolik Sistemler ve Uygulamaları
    Hidrolik Devre Elemanları
    Akümülatörler
    Filtreler
    Motorlar
    Pompalar
    Valfler

    Pnömatik
    Pnömatiğe Giriş ve Prensipler
    Pnömatik Sistemler ve Uygulamaları
    Pnömatik Devre Elemanları
    Valfler
    Silindirler
    Susturucular
    Şartlandırıcılar
    Motorlar
    Kompresörler
    Kurutucular
    Ortak Konular ve Bakım
    Hidrolik Pnömatik Bakım Onarım
    Çalışma Notları, Sınavlar, Testler
    Hesaplayıcılar
    Hidrolik Silindir Kuvvet Hesaplayıcı
    Teknik Resim
    Teknik Resme Giriş
    Geometrik Çizimler
    Perspektif ve İzdüşüm
    Görünüş Çıkarma
    Ölçülendirme
    Kesit Alma
    Komple ve Yapım Resmi
    Toleranslar
    Tolerans - Geçme Simulatörü
    Yüzey İşleme İşaretleri
    Makine Meslek Resmi
    Vida Civata ve Somunlar
    Kasnaklar
    Dişliler
    Pim ve Pernolar
    Miller
    Rulmanlar
    Yaylar
    Rondelalar
    Gupilyalar
    Teknik Resimde Kaynaklar
    Temrinler
    Meslek Resim Temrinleri
    Dişli Temrinleri
    Görünüş Çıkarma Temrinleri
    Kesit Alma Temrinleri
    Kasnak Temrinleri
    Pim Perno Temrinleri
    Vidalı Birleştirme Temrinleri
    Kesit Alma Temrinleri
    Tasarı Geometri
    Bilgisayar Destekli Çizim
    Autocad İle Çizim Dersleri
    Antetli Şablonlar
    Bilgisayar Destekli Çizim Temrinleri
    Görünüş Çıkarma Temrinleri
    Bilg. Destekli Çizim Sınavları
    Katı Modelleme ve Animasyon
    Katı Model Çizim Dosyaları
    Katı Model Montaj Örnekleri
    Katı Model Çizim Dersleri
    katı Modelleme Sınavları
    3d CAD Yazılım İncelemeleri
    Katı Modelleme Temrinleri
    CNC Programlama
    CAM
    Robotik
    Ölçme Kontrol
    Komparatörler
    Mastarlar
    Kumpaslar
    Mikrometreler
    KUMPAS SİMULATÖRÜ
    MİKROMETRE SİMULATÖRÜ

    Makinelerle Çalışma
    Temel Freze
    Temel Torna
    Delme
    Vargel Tezgahı
    El İşlemleri
    Eğeleme
    Markalama
    Kesme İşlemleri
    Raybalama
    Matkap Bileme
    Kılavuz-Pafta

    Malzeme Bilgisi
    Malz. Muayenesi ve Sertlik ölçme
    Çelikler
    Plastikler
    Dökme Demir
    Alüminyum
    İş Güvenliği
    Atölyede İş Güvenliği
    Bakım onarım İşlerinde İ.S.G
    Makinelerde Emniyet Kuralları
    Elektrikle Çalışmada İ.s.g
    El Aletlerinde İş Güvenliği
    İ.S.G. Uzmanlık Eğitimi
    Talaşlı İmalat
    Tornalama
    Frezeleme
    Taşlama
    Kesme Hızı - Devir Hesaplayıcı

    Yenilikçi Üretim Yöntemleri
    3D yazıcı İle Baskı
    3D Tarayıcılar
    Su Jeti İle İşleme
    Lazer İle işleme
    Elektro Erozyon
    Kaynakçılık
    Haddeleme
    Döküm
    Ölçme ve Kalite Kontrol
    Kalıp Tasarımı
    Mekanik ve Hidrolik Presler
    Kesme - Delme Kalıbı
    Bükme Kalıbı
    Çekme Kalıbı
    Plastik Enjeksiyon Kalıpları
    Ekstrüzyon kalıpları
    Birleşik Kalıplar
    Ardışık Kalıplar
    Fışkırtma Kalıpları
    Sıvama Kalıpları
    Püskürtme Kalıbı
    Mesleki Yabancı Dil
    Mekanik - Mukavemet
    Fizik Dersi Konuları
    CAD CAM
    CNC
    Hidrolik Pnömatik
    İmalat İşlemleri
    İş Güvenliği
    Katı Modelleme
    Ölçme Kontrol
    Mekanik
    Mesleki Gelişim
    Mesleki Yabancı Dil
    Tasarı Geometri
    Temel İmalat İşlemleri
    Teknik Resim

    İşletmelerde Beceri Eğitimi
    Bilgisayar Destekli İmalat
    Bilgisayar Destekli Tasarım
    Sınav Analiz Programı

    YILLIK PLANLAR
  • Teknoloji
    ÜRÜN TEKNOLOJİLERİ
    İMALAT TEKNOLOJİLERİ
    Mobil Teknolojiler
    Gündelik Yaşam Teknolojileri
    Elektrik Elektronik Teknolojileri
    Otomotiv ve Araç Teknolojileri
    Yazılım ve Donanım Teknolojileri
    Pratik ve Güvenli İnternet
    Donanım ve Çevre Birimleri
    Program Tanıtımları
    Bilgisayar İpuçları
    Teknoloji Tarihi
    Sağlık ve Tıp Teknolojileri
    Savunma ve Havacılık
    Robotik Teknolojileri
    Makine Parçaları İmalatı
    Hammadde İmalatı
    Motorlu Taşıt İmalatı
  • Yaşam
    Görsel ve Grafik Sanat
    Hobi - Eğlence
    Film - Dizi
    Spor
    Müzik
    Tarih
    Bilim
    Kitap - Edebiyat
    Sağlık
    Gezi Seyahat
    Araç Tanıtım ve Karşılaştırma
    Araç ve Motor Bilgisi
    Araç Bakım Onarımı
    Güvenli Sürüş
    Sürüş Destek Sistemleri
    İlk Yardım Bilgisi
    Ehliyet Sınavı Hazırlık Testleri
Makine Eğitimi
Ana Sayfa»İMALAT TEKNOLOJİLERİ»Tozaltı kaynağı nedir Nasıl Yapılır.
26 Mayıs 2018

Tozaltı kaynağı nedir Nasıl Yapılır.

Kaynak teknolojisindeki bu yazımızda tozaltı ark kaynağı nedir. tozaltı kaynağı nasıl yapılır anlatacağız. Tozaltı kaynağının özellikleri nelerdir. Avantaj ve dezavantajları nelerdir. Hangi alanlarda kullanılır. Hangi malzemeler tozaltı kaynağıyla kaynatılabilir gibi sorulara cevap vermeye çalışacağız.
Konu başlıklarımıza aşağıdaki bağlantılardan ulaşabilirsiniz:

  • Tozaltı kaynağı nedir?
  • Tozaltı kaynağı nasıl yapılır?
  • Toz altı kaynağının özellikleri
    • Toz altı kaynağıyla hangi malzemeler kaynatılabilir?
    • Tozaltı kaynağının avantajları
    • Tozaltı kaynağının dezavantajları
    • Tozaltı kaynağı nerelerde kullanılır
    • Toz altı ark kaynağı ekipmanları

Toz Altı Kaynağı Nedir

Tozaltı kaynağı, kaynak arkının, silikat, kireç, magnezit, oksit gibi elementlerden oluşan taneli bir toz örtü altında oluşmasıyla yapılan bir kaynak yöntemidir. Toz,  elektrotun önüne doğru kendi ağırlığı ile dökülür. Elektrot, bir makaraya sarılmış ve kaynak bölgesine sürekli olarak hareket ettirilebilen, üzeri bakır kaplanmış bir teldir.

toz altı ark kaynağının nedir
tozaltı kaynağının yapılışı

Toz Örtüsü Koruması


Tozaltı kaynağında ark, granül halindeki toz tabakasının altında oluşarak dış etkenlerden korunur.

Yüksek Kaynak Hızı


Tozaltı kaynağı, sürekli tel besleme sistemi sayesinde diğer yöntemlere göre çok daha yüksek kaynak hızına ulaşabilir.

Kalın Sac Uygulaması


Tozaltı kaynağı, derin nüfuziyeti sayesinde özellikle kalın çelik levhaların birleştirilmesinde tercih edilir.

Tozaltı kaynağı nasıl yapılır?
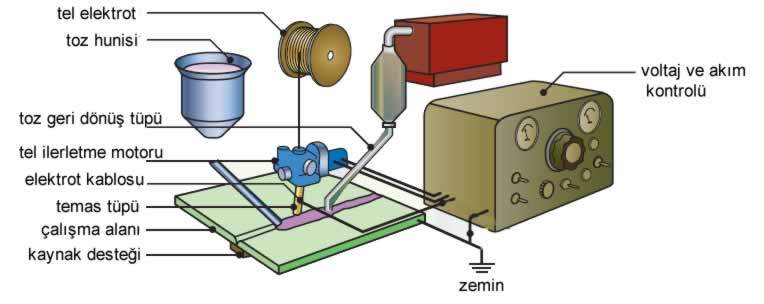
toz altı ark kaynağı yapılışı
Tozaltı kaynağının yapılışı

Tozaltı kaynağı, yukarıdan belirli bir ilerleme ile kaynak bölgesine verilen bir tel elektrot, toz hunisinde serbest düşüşle bırakılan tozlar. Bu tozların kaynak bölgesinde koruyucu bir bölge oluşturması ve oluşan curufların o esnada toz geri dönüş tüpü ile temizlenişiyle yapılır.

Toz altı kaynağının özellikleri

Kaynak hızı 25 mm kalınlığındaki plakalarda 760 mm/dak veya 40 mm kalınlığındaki plakalar için 300 mm/dak.dır. Tek pasoda 40 mm derinliğin de kaynak yapılabilir. Diğer kaynak yöntemlerinden daha az pasoda kaynak yapıldığı için dikişte cüruf ve boşluk kalıntıları daha azdır. Kaynak daha kalitelidir.
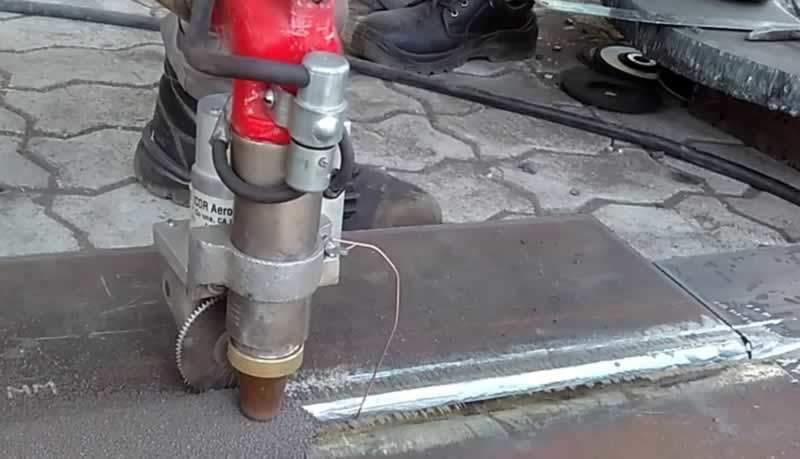
toz altı ark kaynağının özellikleri

Toz altı kaynağıyla hangi malzemeler kaynatılabilir?

Toz altı ark kaynağı ile düşük karbonlu (< % 0.3 C) çeliklerin köşe veya alın kaynağı yaygın olarak yapılmaktadır. Önden ve kaynak sonrası ısıtma yaparak sac veya plaka halindeki orta karbonlu ve alaşımlı çeliklerle, bazı bakır alaşımları da kaynatılabilir. Ancak yüksek karbonlu takım çelikler, dökme demirler ve alüminyum için uygun değildir.

toz altı kaynağı ile hangi malzemeler kaynatılabilir

Tozaltı kaynağının avantajları

Yüksek kaynak hızı:

Normal ark kaynağına göre saatte 4-10 misli fazla metal ergitilebilir ve verimleri yüksektir.

Derin Nüfuziyet: 

Toz, aynı zamanda ark ısısının derinlere etki etmesini sağlar. Böylece sünek ve yumuşak bir kaynak dikişi oluşur.

Çok iyi temizlik: 

Tozdan dolayı kaynak bölgesi temiz kalır. kalın bir toz tabakası ile ark bölgesi kapandığından kıvılcım oluşması ve metal sıçraması önlenmiştir.

Yüksek kaliteli dikişler: 

Toz tabaka erimiş metali çok iyi koruduğu için, sıvı metaldeki safsızlıklar giderilmiş olur. Tozun bir kısmı erir ve kaynağın üzerini örterek katılaşır. Sonuçta, çok yüksek kaliteli dikiş meydana gelir. Ayrıca Katılaşan tozlar çatlayarak dikişten kolayca kaldırılabilir.

Bunlar tozaltı kaynağı avantajlarıdır.

Tozaltı kaynağının dezavantajları

Geniş toz deposu ihtiyacı, tozun nemlenme ihtimali (tozun nemlenmesi boşluk ve gözeneğe sebep olur), giderilmesi lazım olan çok miktarda cüruf, tane kabalaşmasına sebep olan büyük ısı girişi, segregasyon ve sıcak çatlama ihtimalini arttıran yavaş soğuma hızı bu yöntemin olumsuz sayılabilecek yönleridir. Yüksek karbonlu takım çelikleri, dökme demirler ve alüminyum için uygun bir kaynak yöntemi olmamasını da tozaltı kaynağının zayıf yönü olarak ekleyebiliriz.

Tozaltı kaynağının yapılışı

Ergimemiş ve tekrar katılaşmış tozlar bir vakum sistemiyle geriye emilerek tekrar kullanılabilir. Güç kaynağı olarak AC veya DC akım kullanılabilir. Güç kaynaklarından sağlanan 600 -2 000 A’lik akım kullanılır.

Tozaltı kaynağı nerelerde kullanılır

Yatay dikişlerde ve özellikle kalın malzemelerde kullanılır. (en az 2 mm). Kazan, çelik konstrüksiyon, Gemi, Araç ve makina üretimi gibi büyük hacimli parçaların kaynağında yaygın olarak kullanılır. Çeşitli tedbirler alarak değişik pozisyonlarda kaynak yapmak mümkündür.

toz altı kaynağı nerelerde kullanılır

Ergimiş kaynak bölgesinin % 70’ini elektrot malzemesi oluşturduğu için, elektrotun kimyasal kontrolü önemlidir. Ergiyen elektrot bileşim bakımından sınıflandırılır ve 1.0 – 9.5 mm çapında yuvarlak, kaynak tabancası diye isimlendirilen bir tüp içerisinden otomatik olarak ilerleyen bir teldir.

Tozaltı kaynağı özellikle büyük çaplı boru ve tanklarda tercih edilir.

Büyük çaplı elektrotlar yüksek akım iletir ve ergime gücü yüksektir ancak nüfuziyet (derine işleme) azlığına neden olurlar. Elektrot telleri, orta karbonlu çelik, alaşımlı katı malzemeler veya ortasından alaşım elemanları ihtiva eden özlü elektrotlar olabilir.

toz altı kaynağı
Tozaltı kaynağı yapımından bir görünüm

Toz altı ark kaynağı ekipmanları

Tozaltı kaynağı için hazırlanmış yarı otomatik ve tam otomatik makineler vardır

Toz altı ark kaynağı ekipmanları, hızı operatör tarafından kontrol edilen yarı otomatik ya da tam otomatik makineler şeklinde olabilir. Elle kullanılan kaynak tabancası  veya sabit olan tabancanın altından iş parçasını geçirme şeklinde de olabilir.

tozaltı kaynak tabancası

Konuyla İlgili Sorular

Toz örtüsü, kaynak arkını havadaki oksijen ve nemin olumsuz etkisinden korur. Bu koruma, hem daha temiz bir kaynak dikişi sağlar hem de kaynakçının gözünü kamaştıran ışığı ve sıçramaları engeller.

Elektrot sürekli bir makaradan beslendiği için kesintisiz ve otomatik bir kaynak süreci sağlanır. Bu sürekli besleme, elektrot değiştirmek için ara vermeyi gerektiren yöntemlere göre çok daha hızlı bir üretim imkanı sunar.

Bu konuyu İngilizce okumak isterseniz: What Is Submerged Arc Welding, How Is It Done →

İlgili Yazılar
Oksi-Gaz ya da Oksi Asetilen Kaynağı. Çalışma Prensibi ve Kullanım Alanları Oksi-Gaz ya da Oksi Asetilen Kaynağı. Çalışma Prensibi ve Kullanım Alanları MIG Kaynağı Hakkında Genel Bilgiler MIG Kaynağı Hakkında Genel Bilgiler Elektrot örtüsünün görevleri ve faydaları Elektrot örtüsünün görevleri ve faydaları Kaynak Elektrot Çeşitleri Kaynak Elektrot Çeşitleri Paslanmaz çeliklerin kaynağında kullanılan elektrotlar Paslanmaz çeliklerin kaynağında kullanılan elektrotlar Lehimleme Nedir? Yumuşak ve Sert Lehim Yöntemleri Lehimleme Nedir? Yumuşak ve Sert Lehim Yöntemleri Elektrik Ark Kaynağının Tarihçesi Elektrik Ark Kaynağının Tarihçesi Kaynak İşlerinde İş Güvenliği Kaynak İşlerinde İş Sağlığı ve Güvenliği
Makine Parçaları imalatı
Paylaş. Facebook Twitter WhatsApp Tumblr Email Telegram Copy Link

Yorumlayın Cevabı İptal Et

Sanal Kumpas. 1/20 ve 1/50 Verniyerli kumpas simulatörü
Turboşarj Nedir? Nasıl Çalışır? Avantajları ve Dezavantajları Nelerdir?
LPG Hesaplama Aracı: LPG Dönüşümü Size Ne Kadar Kazandırır?
  • İletişim
  • Kullanım Koşulları-Hizmet Şartları
  • Gizlilik ve Çerez Politikası
Makine Eğitimi

Makineler, Makine parçaları, İmalat yöntemleri, Otomotiv, Araç bakım onarım ve Teknoloji ile ilgili Bilgi Kaynağı

Facebook X (Twitter) Pinterest Tumblr

Yukarıya yazın ve aramak için Enter tuşuna basın. İptal etmek için Esc tuşuna basın.