
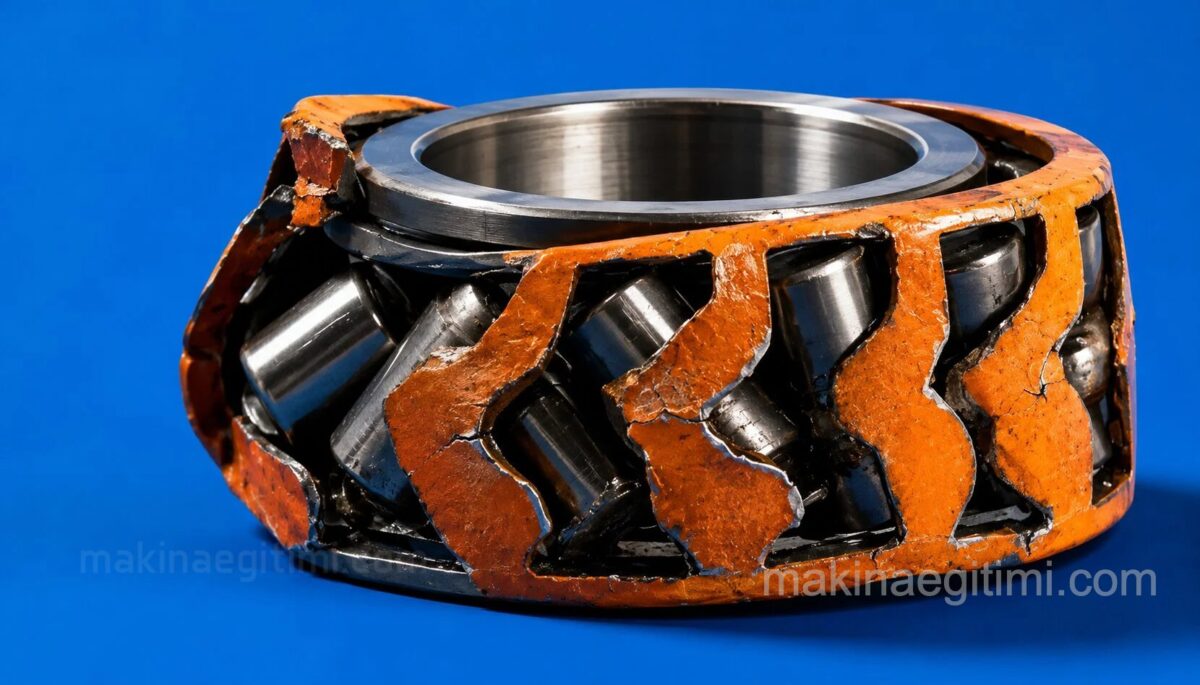
Rulman hasarları
Rulmanlar önemli makine elemanlarındandır. Hasarlı yataklar işlerde aksamaya ve verimlilik kaybına neden olur. Bu yazımızda rulman hasarlarını nasıl önleyebileceğimizi göreceğiz.
Rulman hasarları, ayrıca bir tesisin işletme verimliliğini düşürür, aktif çalışma süresini azaltır ve en kötü ihtimali düşünecek olursak, işçilere zarar verirler.
Yetersiz Yağlama
Rulman hasarlarının en sık nedenlerinden biri, yetersiz veya kirlenmiş yağlama nedeniyle artan sürtünmedir.
Yanlış Montaj Hatası
Rulmanların eksenden kaçık veya aşırı sıkı monte edilmesi, erken yorulma hasarına yol açabilir.
Aşırı Yük Etkisi
Tasarım kapasitesinin üzerinde yüklenen rulmanlar, beklenen ömürlerinden çok daha kısa sürede arızalanabilir.
Rulman hasarlarının sebepleri
Rulman hasarlarının sebepleri , yetersiz yağlama, Kirlenme, aşırı yüklenme ve yanlış kullanım ve kurulum yetersizliğidir. Rulman hasarları, şirketleri ,rulmanın takıldığı yataklar ,miller ve onlara bitişik parçaları onarmaya ya da değiştirmeye zorlarlar.Bu da ekstra maliyet demektir.
Yetersiz yağlama
Yetersiz yağlama, büyük bir rulman katilidir.OEM’ler ve rulman tedarikçileri tipik olarak doğru yağlayıcı miktarını, türünü, sınıfını, tedarik sistemini, yağlama döngüsünü, viskozite ve rulmanlar için katkı maddelerini belirtmektedir. Ayrıca, rulmanlar için ,sızdırmazlık ,yükleme kapasitesi,servis koşulları ve beklenen ömür temelinde yağlayıcıların seçilmesine yardımcı olabilirler.

İmalatçılar ve distribütörler, depolama, raf ömrü, teslimat, filtrasyon ve diğer önlemler hakkında ayrıntılı tavsiyelerde bulunmalıdır. Ve herhangi bir koşul değişirse, önemsiz görünenler bile yağlayıcı tedarikçisine danışılmalıdır.
Farklı sınıf ve marka greslerin veya yağların karıştırılması olumsuz sonuçlar yaratabilir. Yağlayıcılar, zaman içinde düzgün çalışabilmesi için uyumlu olmalıdır. Kıvam arttırıcı ajanlar, baz yağlar, katkı maddeleri ve diğer katkı maddelerinde önemli miktarda kimyasal farklılıklar olduğu için bazı yağlayıcılar asla diğerleriyle karıştırılmamalıdır.

Yağlayıcıları değiştirmeden önce, yağlayıcı tedarikçileri ile uyumluluğu onaylayın. Bazı durumlarda, özel test gerektirebilir. Aniden yeni bir yağlayıcıya veya katkı maddesine geçmeden önce, tüm eski yağlayıcıyı sistemden çıkarmak için zaman tanıyın.
Yağlayıcı seçildiğinde ve uygulandığında, yağlayıcıyı ve yataklarınızda sorun olmadığını kontrol edin. Yatak sıcaklığını sürekli veya en azından periyodik olarak izleyin. Yataklar 180 ° F’den daha fazla bir sıcaklıkta çalışıyorsa, oksidasyon inhibitörleri olsa dahi yağ ömrü büyük oranda azalacaktır.

Düşük ortam sıcaklıkları da yağlayıcılara meydan okur, onları yoğunlaştırır ve onları uygun olmayan bir şekilde akıtılır. Kabul edilebilir sıcaklık aralığı için rulman tedarikçilerine danışın.
Kötü yağlamaya bağlı rulman hasarları genellikle aşağıdaki dört aşamayı izleyecektir:
Renk kaybı veya koyulaşma
Sıcaklığı yükselten metal-metal teması nedeniyle rulmanın renk kaybı veya koyulaşması.
Her türlü çentik veya soyulma,
Ciddi yağlama ile ilgili problemleri gösterir ve derhal dikkat gerektirir. Metalin içine veya metalin kesilmesine neden olan işaretleri arayın.
Lokalize çentikler
Sıcak noktalar, yağlama filminin parçalanması ve bileşenler arasındaki doğrudan temastan kaynaklanmaktadır. Konik makaralı rulmanlarda, bu rulonun büyük ucunda çentikleme ve halkaların kılavuzlamasına yol açabilir.
Yüksek lokalize ısı ya da kümülatif aşınma
Bir yatağın geometrisini ya da monte edilmiş boşluğu, eğilmiş silindirler, tahrip edilmiş bir kafes, metal transferi, tork ya da güç kaybı ve tam rulman iflası ile sonuçlanacak kadar değiştirebilir.
Kirlenme
Yabancı partiküllerin bulaşması da rulmanlarda sorun yaratır. Az miktarda toz, kir veya enkaz bile yağ filmini bozabilir ve rulman yüzeyine zarar verebilir. Su özellikle yağlayıcıya zarar verir. Gres ya da yağdaki % 1 kadar az su bile rulman ömrünü önemli ölçüde kısaltabilir.
Uygun contalar kirlenmeden korunmak için kritik öneme sahiptir.
• Çevresel ve işletme koşullarına uygun contaları kullanın.
• Contalarda ve bu contaların etrafındaki artıkların birikmesini önlemek için dış kalkanları takın.
• Radyal dudak keçelerini esneklik, sertleşme, çatlama ve mil teması için düzenli olarak kontrol edin.
• Sızıntıları arayın ve hasar görmüş contaları mümkün olan en kısa sürede değiştirin.
• Periyodik harici temizlik için su, buhar veya sıkıştırılmış hava spreyleri kullanırken dikkatli olun. Birçok dönen conta buhar veya yüksek basınçlı spreylere dayanamıyor.
• Büyük makineleri ayırırken, sızdırmazlık yüzeylerini çizebilecek zincirler, tel halatlar veya kirli saplarla kaldırma işleminden kaçının.
Buna ek olarak, kirlenmeyi azaltıcı tedbirler:
1. Yatakların teftiş için çıkarıldığı zaman yıkayın ve kurutun. Ardından, depolamadan önce, onları yağ veya başka bir koruyucu ile kaplayın ve koruyucu kağıda sarın.
2. Yağları veya gres örneklerini düzenli olarak toplayın ve test edin. İdeal olarak, tutarlı özelliklere sahip olmalıdırlar. Katı parçacıklar içeriyorsa, kaynaklarını belirleyin ve daha fazla bulaşmayı önleyin.
3. Kirlenmeyi önlemek için yalnız filtrelere güvenmeyin. Filtrelerin ağır talep altında olduğu sert ortamlarda, teknisyenler düzenli filtrelerin muayene edilmesi ve değiştirilmesi için plan yapmaları gerekir.

Kum, öğütme veya işleme ile ince metal, dişlilerden gelen ince metal veya karbürler, yuvarlanma elemanlarını aşındırabilir. Büzülme, çatlakların etrafında metal yükselterek, erken dökülmeye ve ömrünün kısalmasına neden olan yüzey gerilimi yükselmeleri gibi davranır.
Uygun olmayan temizlik nedeniyle talaş kaldırma işleminden sonra kalan metal parçacıklar veya büyük kir parçaları erken yorgunluk hasarını başlatabilir.
Yongalar ve metal parçacıkları gibi sert parçacıklar da yumuşak kafes malzemesinde sıkışabilir ve yuvarlanan elemanlarda yivler oluşturabilir. (Kanal açma )Bu durum ,rulmanlar için uygunsuz dönme-kontak geometrisine ve daha kısa servis ömrüne neden olur.
Nem ve su kirlenmesi, rulmanlarda aşındırmaya veya korozyona neden olur.
Veya yanlış depolama. Ekipmanların uzun süre rölantide kalması da onları korozyona açık hale getirir; bu da hızla tahrip olmasına neden olabilir.
Aşırı yükleme
Aşırı yüklü rulmanlar, yük, hız veya sıcaklık için nominal tasarım sınırlarının ötesinde çalışanlardır. Aşırı yük arttıkça, rulman ömrü kısalır. Ayrıca taşıyıcı bileşenleri de kırılabilir.
Aşırı yükler hatalı işlemlerden kaynaklanıyor olsa da, rulman ve uygulama arasındaki uyumsuzluklardan kaynaklanabilir. Aşırı yüklenme uyarı işaretleri, gürültüyü ve titreşimleri, yükselen sıcaklıkları, yağlayıcıdaki metalik çipleri ve filtreleri ve performansı düşürür. Aşırı yüklenmenin diğer bir belirtisi, yatak malzemelerinin delinmesi veya parçalanması şeklindeki yorulma zedelenmesidir.
Diğer endikasyonlar şunları içerir:
Makara kırılması.
Soyma.
Dış halka alt kasa kırılması.
Silindirik ve rasgele olmayan rampa temas noktalarının kenarlarında sert çizgiler veya plastik deformasyon. Bu çizgiler siyah görünür ve bir tırnak veya keskin uçlu bir aletle hissedilebilir.
Oluklu olukların alt kesimlerinde metal deformasyon.
Aşırı yüklenmiş rulmanlar onarılmalı veya değiştirilmelidir; aksi takdirde daha fazla hasar ve daha ciddi sonuçlar doğurabilir.
Uygun olmayan taşıma ve kurulum
Teknisyenler rulmanları tutarken ve takarken uygun yöntemleri ve araçları kullanmalıdır, çünkü en küçük çentik veya çizgi, performansı ve güvenilirliği zayıflatabilir.
Erken yatak hasarının pek çok vakası yanlış depolama sebebiyle olmaktadır. Yataklar kuruluma hazır oluncaya kadar antikorozif ambalajda depolanmalıdır. Herhangi bir nedenle yatağın orijinal ambalajından çıkarılması gerekiyorsa koruyucular kullanın ve parçaları tekrar sarın.

Rulman bileşenleri, özellikle kafesler zarar görebilir. Bunlar genellikle yumuşak çelikten, bronzdan veya pirinçten yapılır ve yanlış kullanım veya kurulum nedeniyle kolayca zarar görebilirler.
Kayıt tutma da önemlidir. Tarih, ekipman modeli ve seri numarası, rulman montajı ve seri numarası (varsa) ve üreticinin not edildiği tüm bakım belgelerini belgeleyin. Gövde veya mil yenileme ve değiştirilen diğer bileşenlerle ilgili yorumları ekleyin. Bu kayıtlar, performansı taşıyan, servis aralıklarını tanımlayan ve gelecekteki bakım planlamasında eğilimler oluştururken çok önemli olabilir. Kayıtlar ayrıca, ekipman sorunlarının giderilmesi ve yatak hasar analizi için temel oluşturmaktadır.
Dış çeperler kutulardan veya tekerlek göbeğinden çıkardığınızda dikkatsizlik nedeniyle dış çeper kenarlarında çapaklar veya yüksek noktalar oluşabilir. Bir alet, gövde yuvasını yuvarlaklaştırırsa, oluk etrafında yükseltilmiş alanlar bırakacaktır.
Dış çeper tekrar monte edilmeden önce bu yüksek noktalar kazınmaz veya parçalanmazlarsa, bunlar dış çeper boyunca aktarılır ve dış çeperin iç çapında karşılık gelen yüksek noktalara neden olurlar. Bu, haddeleme-temas baskısını arttırır ve yorulma ömrünü kısaltır, tahrişe neden olur veya aşırı koşullarda kırık bileşenleri. Kirişlerin ve derin çatlakların ani etkisi, pürüzlülüğü ve yataktaki titreşimi ve gürültüyü içerebilir.
Kurulum sırasında doğru hizalama önemlidir, çünkü statik olarak yanlış hizalanmış bir yatağın ömrü azalır. Hizalama yanlış ise, yükler dönen elemanlar ve çeperler boyunca dağılmaz. Bunun yerine, yük sadece ruloların veya topların bazılarında yoğunlaşır ve potansiyel olarak yorgunluğa neden olur.

Özet olarak , rulmanların ömrünü artırmak ve rulman hasarını önlemek için yağlamaya dikkat edilmelidir, kontaminasyona (yapışık kirlenme) karşı korunmalıdır, aşırı yüklenmemelidir, yataklar düzgün bir şekilde tutulmalı ve takılmalıdır. Bu yapılırsa, bu önemli bileşenleri hasardan korumuş, iş akışını artırmış, servis ömrünü uzatmış , zaman ve paradan tasarruf etmiş oluruz.
Konuyla İlgili Sorular
Kaçık montaj, rulman içindeki yükün eşit dağılmasını engelleyerek bazı noktalarda beklenenden çok daha fazla yük yoğunlaşmasına neden olur. Bu dengesiz yükleme, rulmanın normal ömründen çok daha kısa sürede yorulup arızalanmasına yol açar.
Yağ, rulman içindeki metal yüzeylerin doğrudan birbirine temas etmesini önleyen koruyucu bir film oluşturur. Bu film yetersiz olduğunda metal parçalar birbirine sürtünmeye başlar, bu da hızlı aşınmaya ve ısınmaya neden olur.
İlgili Yazılar
 Yuvarlanmalı Yataklar (Rulmanlar)
 Makaralı Rulmanları Soğutmanın Beş Yolu
 Rulmanların Yağlanması ve Sızdırmazlığının sağlanması
 Rulman Seçimi. Hangi Rulman Nerede Kullanılır
 Pimler ve Pimli Birleştirme Teknik Resimler
 Perno Çizimleri – Autocad dwg ve PDF
 Vida tabloları Metrik-Whitworth
 Dişli Oranı – Devir ve Tork Hesaplayıcı
tek mil çift yataklı rulmanlarda aşırı ısınmanın sebepleri nelerdir.
değerli bilgileriniz için şimdiden teşekkür ederim.