Close Menu
  • MAKİNELER ve İMALAT
    • ALET VE EKİPMANLAR
    • BİLGİSAYAR DESTEKLİ ÇİZİM
    • Cadcam eğitimi
    • Cnc Tezgah Programlama
    • DÖKÜM TEKNOLOJİLERİ
    • ELEKTRİK ELEKTRONİK TEKNOLOJİLERİ
    • HİDROLİK PNÖMATİK
    • İMALAT İŞLEMLERİ
    • İMALAT TEKNOLOJİLERİ
    • İŞ GÜVENLİĞİ
    • KALIP TASARIMI
    • KATI MODELLEME
    • KAYNAK TEKNOLOJİSİ
    • MAKİNE ELEMANLARI
    • MAKİNE MESLEK RESMİ
    • MALZEME BİLGİSİ
    • OTOMOTİV ve ARAÇ TEKNOLOJİLERİ
    • ROBOTİK TEKNOLOJİLERİ
    • SAĞLIK TEKNOLOJİLERİ
    • SAVUNMA ve HAVACILIK TEKNOLOJİLERİ
    • TASARI GEOMETRİ
    • TEKNİK RESİM
    • YAZILIM ve DONANIM TEKNOLOJİLERİ
    • YENİLİKÇİ ÜRETİM YÖNTEMLERİ
  • TEKNOLOJİ ve YAŞAM
    • OTOMOBİLLER ve TAŞIT
      • ARAÇ ve MOTOR BİLGİSİ
      • Güvenli Sürüş
      • Sürüş Destek Sistemleri
    • Genel Kültür
      • FİLM -DİZİ
      • Görsel ve Grafik Sanat
      • KİTAP – EDEBİYAT
      • MÜZİK
      • SPOR
      • TARİH
      • TEKNOLOJİ TARİHİ
    • GÜNDELİK YAŞAM TEKNOLOJİLERİ
    • HOBİ – EĞLENCE
    • İNTERNET TEKNOLOJİLERİ
    • SAĞLIK
    • MOBİL TEKNOLOJİLER
Makine Eğitimi
  • Makineler ve İmalat
    MAKİNE ELEMANLARI
    HİDROLİK PNÖMATİK
    TEKNİK RESİM
    BİLG.TASARIM ve İMALAT
    TEMEL İMALAT İŞLEMLERİ
    İMALAT İŞLEMLERİ
    Diğer Mesleki Dersler
    SINAVLAR ve EVRAKLAR
    Hareket ve Kuvvet İletimi
    Basit makineler
    Dişliler
    Kamlar
    Kamalar
    Kavramalar
    Yaylar
    Kayış Kasnaklar
    Miller
    Yatak ve Rulmanlar
    Zincirler
    Hesaplayıcılar
    Yay Sabiti Sıkışma Hesaplayıcı
    Dişli Oranı Hesaplayıcı
    Kayış Kasnak Oranı Hesaplayıcı
    Bağlama ve Birleştirme
    Gupilyalar
    Flanşlar
    Perçinler
    Rondelalar
    Pim ve Pernolar
    Segmanlar
    Kaynak Teknolojisi
    Vida Civata ve Somunlar
    Diğer Makine Elemanları
    Kızaklar ve Lineer Kılavuzlar
    Frenler
    Volanlar
    Kelepçeler
    Amortisörler
    Contalar ve O-Ringler
    Keçeler ve Sızdırmazlık Elemanları
    Hidrolik
    Hidroliğe Giriş ve Prensipler
    Hidrolik Sistemler ve Uygulamaları
    Hidrolik Devre Elemanları
    Akümülatörler
    Filtreler
    Motorlar
    Pompalar
    Valfler

    Pnömatik
    Pnömatiğe Giriş ve Prensipler
    Pnömatik Sistemler ve Uygulamaları
    Pnömatik Devre Elemanları
    Valfler
    Silindirler
    Susturucular
    Şartlandırıcılar
    Motorlar
    Kompresörler
    Kurutucular
    Ortak Konular ve Bakım
    Hidrolik Pnömatik Bakım Onarım
    Çalışma Notları, Sınavlar, Testler
    Hesaplayıcılar
    Hidrolik Silindir Kuvvet Hesaplayıcı
    Teknik Resim
    Teknik Resme Giriş
    Geometrik Çizimler
    Perspektif ve İzdüşüm
    Görünüş Çıkarma
    Ölçülendirme
    Kesit Alma
    Komple ve Yapım Resmi
    Toleranslar
    Tolerans - Geçme Simulatörü
    Yüzey İşleme İşaretleri
    Makine Meslek Resmi
    Vida Civata ve Somunlar
    Kasnaklar
    Dişliler
    Pim ve Pernolar
    Miller
    Rulmanlar
    Yaylar
    Rondelalar
    Gupilyalar
    Teknik Resimde Kaynaklar
    Temrinler
    Meslek Resim Temrinleri
    Dişli Temrinleri
    Görünüş Çıkarma Temrinleri
    Kesit Alma Temrinleri
    Kasnak Temrinleri
    Pim Perno Temrinleri
    Vidalı Birleştirme Temrinleri
    Kesit Alma Temrinleri
    Tasarı Geometri
    Bilgisayar Destekli Çizim
    Autocad İle Çizim Dersleri
    Antetli Şablonlar
    Bilgisayar Destekli Çizim Temrinleri
    Görünüş Çıkarma Temrinleri
    Bilg. Destekli Çizim Sınavları
    Katı Modelleme ve Animasyon
    Katı Model Çizim Dosyaları
    Katı Model Montaj Örnekleri
    Katı Model Çizim Dersleri
    katı Modelleme Sınavları
    3d CAD Yazılım İncelemeleri
    Katı Modelleme Temrinleri
    CNC Programlama
    CAM
    Robotik
    Ölçme Kontrol
    Komparatörler
    Mastarlar
    Kumpaslar
    Mikrometreler
    KUMPAS SİMULATÖRÜ
    MİKROMETRE SİMULATÖRÜ

    Makinelerle Çalışma
    Temel Freze
    Temel Torna
    Delme
    Vargel Tezgahı
    El İşlemleri
    Eğeleme
    Markalama
    Kesme İşlemleri
    Raybalama
    Matkap Bileme
    Kılavuz-Pafta

    Malzeme Bilgisi
    Malz. Muayenesi ve Sertlik ölçme
    Çelikler
    Plastikler
    Dökme Demir
    Alüminyum
    İş Güvenliği
    Atölyede İş Güvenliği
    Bakım onarım İşlerinde İ.S.G
    Makinelerde Emniyet Kuralları
    Elektrikle Çalışmada İ.s.g
    El Aletlerinde İş Güvenliği
    İ.S.G. Uzmanlık Eğitimi
    Talaşlı İmalat
    Tornalama
    Frezeleme
    Taşlama
    Kesme Hızı - Devir Hesaplayıcı

    Yenilikçi Üretim Yöntemleri
    3D yazıcı İle Baskı
    3D Tarayıcılar
    Su Jeti İle İşleme
    Lazer İle işleme
    Elektro Erozyon
    Kaynakçılık
    Haddeleme
    Döküm
    Kalıp Tasarımı
    Mekanik ve Hidrolik Presler
    Kesme - Delme Kalıbı
    Bükme Kalıbı
    Çekme Kalıbı
    Plastik Enjeksiyon Kalıpları
    Ekstrüzyon kalıpları
    Birleşik Kalıplar
    Ardışık Kalıplar
    Fışkırtma Kalıpları
    Sıvama Kalıpları
    Püskürtme Kalıbı
    Mesleki Yabancı Dil
    Mekanik - Mukavemet
    Fizik Dersi Konuları
    CAD CAM
    CNC
    Hidrolik Pnömatik
    İmalat İşlemleri
    İş Güvenliği
    Katı Modelleme
    Ölçme Kontrol
    Mekanik
    Mesleki Gelişim
    Mesleki Yabancı Dil
    Tasarı Geometri
    Temel İmalat İşlemleri
    Teknik Resim

    İşletmelerde Beceri Eğitimi
    Bilgisayar Destekli İmalat
    Bilgisayar Destekli Tasarım
    Sınav Analiz Programı

    YILLIK PLANLAR
  • Teknoloji
    ÜRÜN TEKNOLOJİLERİ
    İMALAT TEKNOLOJİLERİ
    Mobil Teknolojiler
    Gündelik Yaşam Teknolojileri
    Elektrik Elektronik Teknolojileri
    Otomotiv ve Araç Teknolojileri
    Yazılım ve Donanım Teknolojileri
    Pratik ve Güvenli İnternet
    Donanım ve Çevre Birimleri
    Program Tanıtımları
    Bilgisayar İpuçları
    Teknoloji Tarihi
    Sağlık ve Tıp Teknolojileri
    Savunma ve Havacılık
    Robotik Teknolojileri
    Makine Parçaları İmalatı
    Hammadde İmalatı
    Motorlu Taşıt İmalatı
  • Yaşam
    Görsel ve Grafik Sanat
    Hobi - Eğlence
    Film - Dizi
    Spor
    Müzik
    Tarih
    Bilim
    Kitap - Edebiyat
    Sağlık
    Gezi Seyahat
    Araç Tanıtım ve Karşılaştırma
    Araç ve Motor Bilgisi
    Araç Bakım Onarımı
    Güvenli Sürüş
    Sürüş Destek Sistemleri
    İlk Yardım Bilgisi
    Ehliyet Sınavı Hazırlık Testleri
Makine Eğitimi
Ana Sayfa»İMALAT İŞLEMLERİ»Raybalama nedir. Nasıl yapılır ?
13 Haziran 2016

Raybalama nedir. Nasıl yapılır ?

Raybalama

Bu yazımızın konusu Raybalama nedir ve Raybalama nasıl yapılır.Raybalama işlem basamakları ve raybalama kuralları olacak.

  • Raybalama
    • Raybalamada  İşlem Basamakları
    • Raybalama kuralları
  • Raybalama nasıl yapılır 
    •  Raybalamada malzemeye göre delik çapı-rayba payı nasıl ayarlanır
    • Genişlemeli raybalarda raybalama nasıl yapılır?
    • Ayarlı raybalarda raybalama nasıl yapılır?
    • Takma çakılı raybalarda raybalama nasıl yapılır?
  • Konuyla İlgili Sorular

Raybalama ,deliği hassas bir yüzey kalitesi ile istenilen ölçüyü sağlamak için yapılan bir işlemdir.Matkapla delinen delik tam ölçüsünde olmadığı gibi hassas bir iş için yüzeyi de gerekli düzgünlükte elde edilemez.Hassas ve düzgün bir yüzey elde edilmesi istenirse, önce delik,ölçüsünden biraz küçük delinir.Sonra tam ölçüsüne getirmek üzere raybalanır.

Raybalamada  İşlem Basamakları

  1. İş parçasını markalayarak uygun bir bağlama elemanı ile tablaya bağlanır.
  2. İstenilen hassasiyete göre 0,1–0.5mm küçük delik delinir.
  3. Delik deldiğimiz devir sayısının yarısını tezgâha ayarlarız.
  4. Raybayı mors kovanı ile fener miline bağlanır.
  5. Rayba saat ibresi yönünde döndürülür.
  6. Rayba uygun hızla deliğin içine salınır.
  7. Ölçü kontrolü yapılarak parça sökülür.
raybalama işlemi detaylar

Raybalama kuralları

1.Rayba çekilecek deliğe verilecek rayba payı asla normal değerini aşmamalıdır. Uyulmazsa;
takım ömrünün kısalması söz konusudur.

2. Rayba kolu, rayba sapına uygun olmalıdır. Kolun deliği rayba başına göre bol olursa
raybaya hâkimiyet sağlanamaz ve raybanın nasıl kestiği hissedilemez.

3. Rayba işe dik tutularak ve iki elle eşit kuvvetle bastırılarak döndürülmelidir. raybalama işleminde buna uyulmazsa; deliğin ağız kısımları genişler ve hatta delik bozulabilir.

4. Rayba hiçbir zaman kesme yönünün tersine döndürülerek çıkartılmaz.Aksine hareket edilirse kesici ağızlarla delik yüzeyi arasında talaş sıkışır ve deliğin yüzeyi çizilir. Rayba çıkarılacağı zaman batırılmadan kesme yönüne çevrilerek ve aynı zamanda yukarı doğru çekilerek çıkarılır.

raybalama kuralları tüfek tabanca namlusu raybalama

5. Mümkün olduğu kadar raybayı bir defada çekip bitirmek gerekir. Rayba birkaç defa çıkarılıp, tekrar salınarak tamamlanırsa deliğin yüzeyi bozulur. Eğer raybayı temizlemek zorunluluğu doğarsa ince bir kıl fırça ile gaz yağı dökülerek temizlemek gerekir.

6. Kama kanalı ve ya herhangi bir kanal açılmış deliklere helis rayba çekilir. Çünkü silindirik raybanın ağzı kanal boyunca talaş kaldırma konumunda kalacağından hem çok zorlanır hem de kırılma tehlikesi ile karşı karşıya kalabilir.

7. Makine raybası çekerken devir sayısının düşük tutulduğunu (delik delerken kullanılan devir sayısının en çok 1/3 ü kadar) unutulmamalıdır ve sert çeliklere rayba çekerken kesme hızı 3- 5 m/dak yı aşmamalıdır.

Hassas Delik Bitirme


Raybalama, önceden delinmiş bir deliği son ölçüsünde ve pürüzsüz yüzeyde bitirmek için kullanılan bir işlemdir.

Düşük Talaş Payı


Rayba, genellikle 0.1-0.3 mm gibi çok az bir talaş payı bırakılarak hassas son ölçüye ulaşmak için kullanılır.

Düşük Devir Gerekliliği


Raybalama işlemi, yüzey kalitesini korumak için genellikle düşük devir ve bol soğutma sıvısıyla yapılır.

Raybalama nasıl yapılır 

Raybanın kesici ağızları, delik ekseni yönünde uzunlamasına hareket eder. Kesici ağızların iyi talaş kaldırabilmesi için delik yüzeyine dar bir kısmıyla değmesi gerekir. Bunun için kesici ağızların sırtları boşaltılmış ve boydan boya dar bir şerit halinde zırh bırakılmıştır. Daha önce açılmış deliğe dikkatlice sokulan rayba döndürülerek hareket ettirilirse kesici ağızlar delik yüzeyinden gayet ince bir talaş kaldırır.

Raybayı kendi çapından daha küçük bir deliğe kolayca sokabilmek için uç kısmı konik yapılmıştır. Buna başlangıç kesme ucu denir ve kesme işini bu uç yapar.

Raybalama sırasında kuvvetlice bastırılmadan dolayı, rayba deliğin içinde sıkışır ve
ağızlar malzemeye dalar. Bu nedenle deliğin yüzeyinde raybanın ağız sayısı kadar ağız yeri meydana gelir. Bu durumda rayba gevşetilmeli ve tekrar işleme devam edilmelidir.
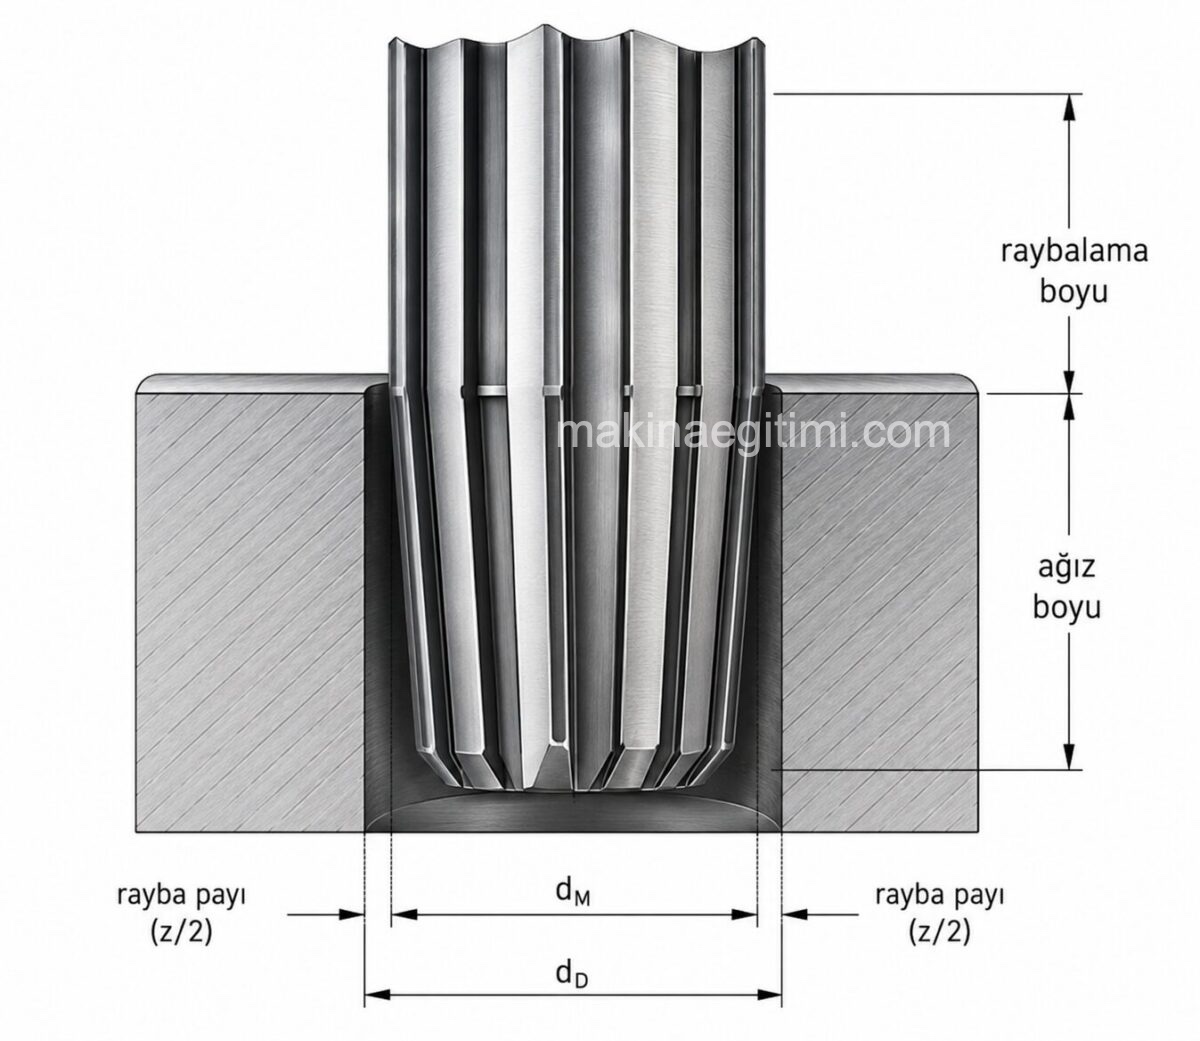
raybalamada rayba payını anlatan kesit görünüm

Silindirik kısımdaki zırh yüzeyleri raybaya kılavuzluk eder. Makine raybalarının ucu çaplarına göre çeşitli konikliklerde yapılırlar. 

Bunların boyu genellikle kısa seçilir. Konik raybalarda ayrıca başlangıç kesme ucuna gerek yoktur. Çünkü konik olan rayba deliğe kolayca girer.

Koniklik yüzünden zorlanmalarla karşı karşıya olan bu raybalar çabuk kırılabilir. Çünkü kesici bütün boyda malzemeyi kavrar. Bu sebepten konik raybaların dikkatli kullanılmaları gerekir.

 Raybalamada malzemeye göre delik çapı-rayba payı nasıl ayarlanır
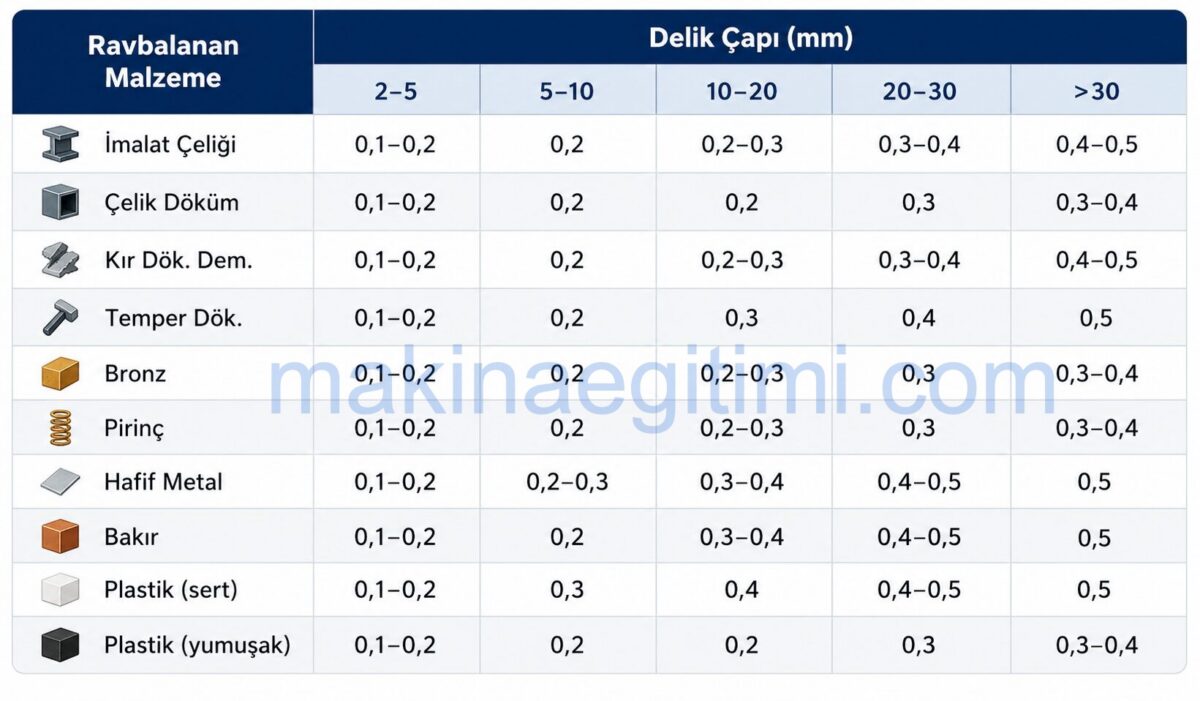
malzemelere göre delik rayba payları
İlgili Yazı Rayba delik toleransları tablosu

Genişlemeli raybalarda raybalama nasıl yapılır?

İşlenecek deliğin çapı raybanınkine eşit olacağından raybalamaya başlamadan önce kullanılacak raybanın çapı özel bileziklerle kontrol edilmelidir.

Raybalar da her kesici alet gibi belirli zaman kullanıldıktan sonra körelir. Bunlardan tekrar faydalanabilmek için bilenmeleri gerekir. Fakat bilenen raybanın çapı küçülür.

Raybalanan deliklerin çapları, bilendikten sonraki çapına eşit olur. O halde raybalar ancak belli bir zaman içersinde, belirli ölçülerdeki delikleri büyültmek için kullanılabilirler.

raybalamada rayba payları

Bu yüzden bilendikten sonra belirli ölçü sınırları içersinde ayarlanabilen genişlemeli raybalar yapılmıştır.

Genişlemeli raybalar, anma çapı esas olmak üzere belirli toleranslara göre ayarlamak mümkündür. Bu ayarlamada istenilen toleransa uygun bileziklerden yararlanılır. Uygun çaptaki bilezik, açılan rayba deliğinden çok tatlı bir şekilde geçmeli ki raybanın çekildiği deliğin çapı istenilen ölçüde olsun.

Ayarlı raybalarda raybalama nasıl yapılır?

Ayarlı raybalarda, takma çakılar konik yarıklar içersinde hareket ettirilerek belirli sınırlar içersinde istene çapa göre ayarlanabilirler. Çakılar yuvarlak taşlandıktan ve bilendikten sonra bir yağ taşı ile temizce kılağısı alınır.

ayarlı rayba

Takma çakılı raybalarda raybalama nasıl yapılır?

Takma çakılı ayarlı raybalar, ayar somunlarının gevşetilip sıkılması ile istenilen çapa uygun olan bileziğe çok tatlı geçecek durumda ayarlanmış olmalıdır. Ayar bitiminde somunların iyi sıkılmış olmasına ve bu iş için uygun anahtarın seçilmesine özellikle dikkat edilmelidir.
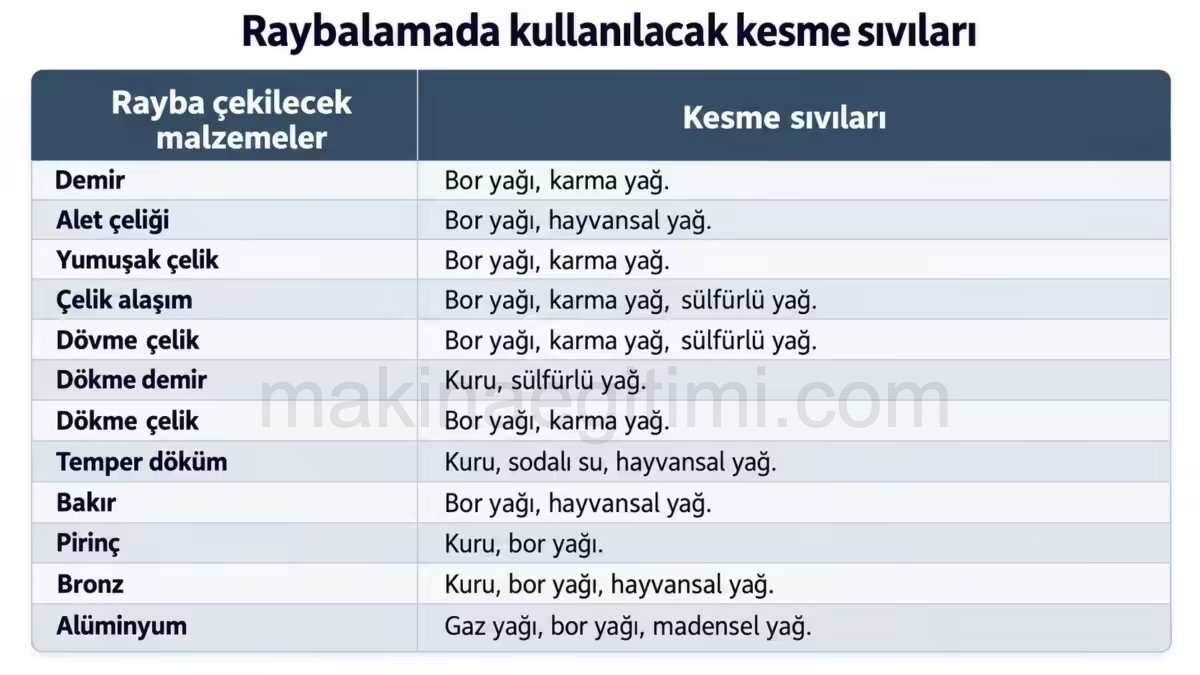
raybalamada kullanılan kesme sıvıları

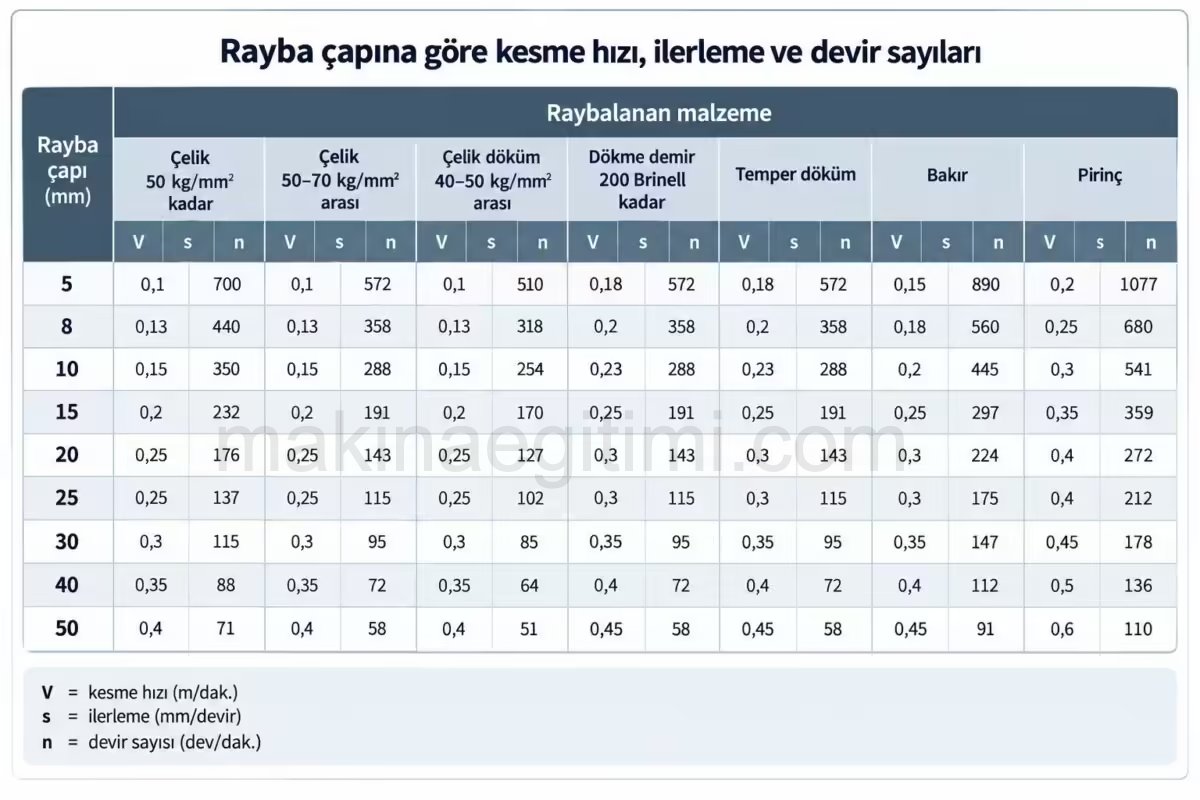
rayba çapına göre kesme hızı ilerleme devir
Rayba çapına göre kesme hızı ilerleme devir tablosu

Konuyla İlgili Sorular

Eğer raybanın ağızları eşit aralıklı yapılmışsa rayba gevşetildikten sonra tekrar döndürülünce ağızlar yine önceki yerine takılır ve rayba deliğin içersinde sıkışır. Bu çeşit rayba ile genişletilen deliğin yüzeyi hem tırtıllı olur hem de işlenmesi zorlaşır. Bu olaya rayba otlaması denir.

Rayba otlamasının önüne geçmek  için rayba ağızları çevre üzerine değişik aralıklarda olacak şekilde açılmalıdır. Bu şekilde yapılmış rayba, delik içersine sıkışarak ağız yerleri meydana getirdiği zaman gevşetilerek döndürülürse bu kez ağızlar eski yerlerine takılmayacağı için raybalama kolayca yapılır. Böyle bir rayba, delik yüzeyini temiz ve tırtılsız yapar.

Raybalama işlemi, yüzey kalitesini korumak için genellikle düşük devir ve bol soğutma sıvısıyla yapılır.

Rayba ömrünü  uzatmak için raybalama sırasında, içine %20 oranında su katılmış bir bor yağı emülsiyonu kullanmak çok iyi sonuçlara ulaşmamızı sağlar.
Ancak gri döküm ve bakalit cinsi malzemelere rayba çekerken kesme yağı kullanılmamalıdır.

Belirli bir süre sonra körlenen raybalar, kesici ağızların sırtlarından bilenirler. Raybalar sevk ağızlarının sırt yüzeylerinden bilenmezler. Aksi taktirde raybanın çapı düşer

İlgili Yazılar
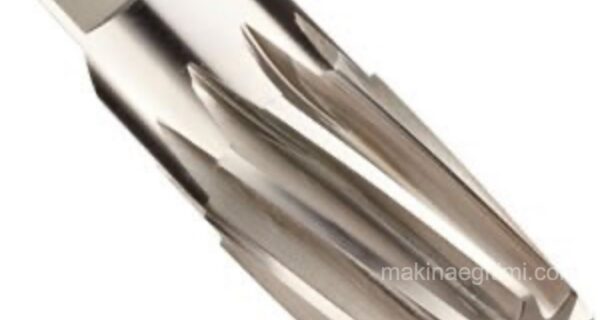
Rayba Malzemeleri ve Raybanın Kısımları Rayba Malzemeleri ve Raybanın Kısımları Rayba delik toleransları tablosu Rayba delik toleransları tablosu Kamalı Mil Nasıl Yapılır? Kamalı Mil Nasıl Yapılır? Kamalı Mil Yapımı Püskürtme Kalıpları Püskürtme İle Kalıplama ve Püskürtme Kalıpları Elektro Erozyon Nedir Nasıl çalışır Elektro Erozyon Nedir. Elektro Erozyon ile İşleme Tel Erozyon Nedir Nasıl Çalışır? Tel Erozyon Nedir, Nasıl Çalışır? Ardışık Kalıplar hakkında bilgi Ardışık Kalıplar Alüminyum üretimi. Alüminyum nasıl üretilir Alüminyum üretimi. Alüminyum nasıl üretilir
Raybalama
Paylaş. Facebook Twitter WhatsApp Tumblr Email Telegram Copy Link

Yorumlayın Cevabı İptal Et

Sanal Kumpas. 1/20 ve 1/50 Verniyerli kumpas simulatörü
Motorda Tekleme Neden Olur? Motorda Tekleme Sorunu
Yaz Tatili için En iyi 5 Araç Bakım ipucu
  • İletişim
  • Kullanım Koşulları-Hizmet Şartları
  • Gizlilik ve Çerez Politikası
Makine Eğitimi

Makineler, Makine parçaları, İmalat yöntemleri, Otomotiv, Araç bakım onarım ve Teknoloji ile ilgili Bilgi Kaynağı

Facebook X (Twitter) Pinterest Tumblr

Yukarıya yazın ve aramak için Enter tuşuna basın. İptal etmek için Esc tuşuna basın.