

Püskürtme İle Kalıplama
Püskürtme ile kalıplama yöntemi, daha çok ince cidarlı veya kırışık kesitli, maçalı veya içine metalden takma parçalar yerleştirilen iş parçalarının üreti minde kullanılır. Püskürtme ile kalıplama çift, pistonlu özel pres tezgâhlarında yapılır. Pistonlardan biri kalıbın kapatılmasına yarar. Bu preslerin, yukarıdan aşağıya, aşağıdan yukarıya ve yana doğru presleme yapan türleri vardır
Püskürtme ile kalıplama presleri
Aşağıdaki şekilde, en çok 100 tonluk bir basma kuvveti sağlayan, geri hareketli, basit bir püskürtme ile kalıplama presi gösterilmiştir.
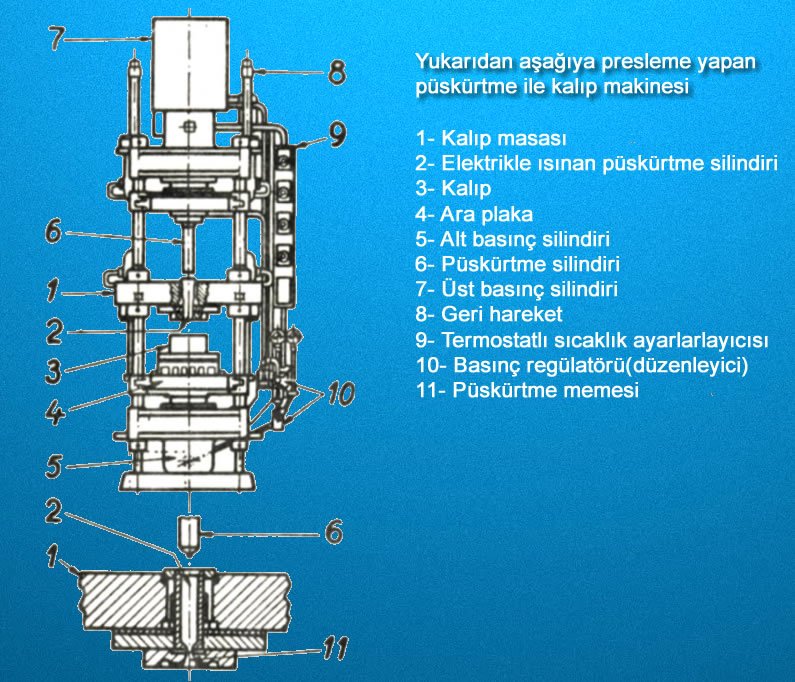
Bu presin özelliği iş masası (1) ile basma silindiri (5) arasında düşey olarak ayarlanabilen bir ara plâkasının (4) bulunmasıdır. Ara plâkada püskürtme silindiri (2) ile elektrikli ısıtma düzeneği bulunur. Kullanılan kalıp (3) yani takım, iş masasına bağlanır Böylece kalıp, iş masası altına takılmış olan basma silindirinin (5) etkisi altındadır. (Yani kalıbın kapanması için gerekli olan kapama kuvveti, iş masası tarafından sağlanır). Püskürtme silindiriyle kalıba, yeterince kalıplama gereç basıldıktan sonra, pres çalıştırılırsa iş masası yukarı doğru hareket eder.
Aynı Kalıp yarıları kapanır. Bundan sonra püskürtme silindiri içinde basınçla hareket ettirilen basınç pistonu ile yumuşamış konumdaki plâstik gereç kalıbın içine püskürtülür. Bu sırada, püskürtme pistonunda oluşan kuvvetin yaklaşık olarak 1/5 i, kalıbın kapalı konumda tutulmasında tüketilir.

Aşağıdan yukarıya doğru basan püskürtme preslerinde püskürtme pistonu, presin temeline takılmış olan bir silindire bağlanmıştır. (yukarıdaki şekil) Püskürtme kursu yukarıya doğru ayarlanmış olup ; kalıp yarıları durağan olan ara plâkaya veya yukarıdaki kapama silindirine bağlanmıştır. Püskürtme silindiri (1) kalıbın içine takılmıştır. Gönderme, doğrudan doğruya pistonun üst kısmına olur. Bu durumda, kullanılan plâstik gereç, bir ön ısıtmaya karşı tutulmuş, amaca uygun biçimli tabletlerdir. Yoksa göndermede birçok güçlüklerle karşılaşılır.
Püskürtme ile kalıplama takımları
1- Takma çeneli Kalıplar
bu tıp kalıplarda kalıp boşluğu, konik bir bilezik (konikliği 1 : 5) içine yerleştirilmiştir. çıkarılabilen takma çenelerle oluşturulur. Konik bilezik çok defa elektrikli bir ısıtıcı ile donatılmıştır. Kalıplama ile püskürtme memesi çeneye veya özel bir zımbanın içine işlenir. Yolluk boşluğu ile püskürtme memesinin çene içine işlenmesiyle ilgili uygulamalar aşağıdaki şekilde gösterilmiştir.
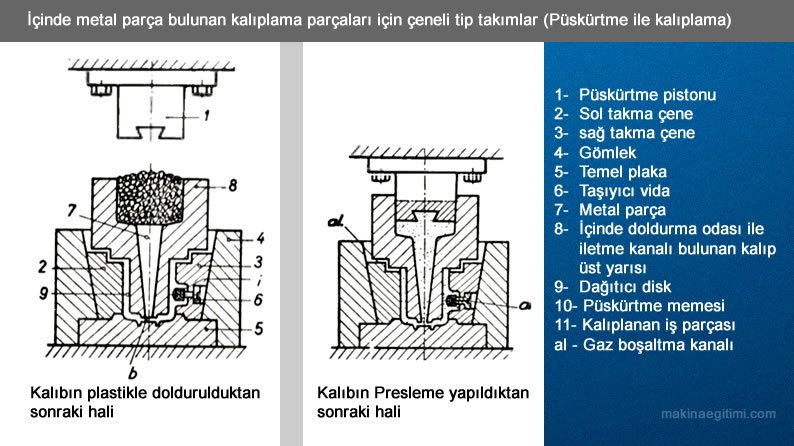
Bu tip kalıplarda kalıp boşluğu şu kısımlardan oluşur : İki yarım çene (2, 3), çenedeki (3) vidaya (6) takılan metal parça(i), kalıp üst yarısı (8), temel plâka (5). Kalbın üst yarısına püskürtme memesi işlenmiştir. Püskürtme pistonuna (1), püskürtme memesinde sertleşen plastiği temizlemek amacıyla kırlangıç kuyruğu bir kanal açılmıştır. Zımba geri hareketini yaparken, plâstik en zayıf kesitli olan kısmından, yani dağıtıcı diskin (b) yakınından kopar. Zımba ile beraber dışarı çıkan plâstik parça, daha sonra yan tarafa doğru itilerek uzaklaştırılır.

Plâstik doldurma odası, çeneler içinde bulunan çeneli tipte bir kalıp (Püskürtme ile presleme)
Bu konstrüksiyon şeklinde, presleme basıncıyla oluşan yan kuvvetler, çeneleri açmaya çalışır. Bu durum, şüphesiz sakıncalı olan bir çapak oluşumuna yol açar. 14 ve 15 nolu civatalar, maçanın yana doğru kaymasını engeller. Yolluklar, çeneler için açılmıştır. Bu kalıba aynı anda oldukça karışık dört parça püskürtülüyor. Böyle ve buna benzer tasarımların sakıncalı tarafı, yüksek presleme basıncıyla çenelerin eğilebilmesidir. Bu yüzden, büyük kalıplarda ve yüksek presleme basınçlarında parçalı olmayan püskürtme silindirlerinin kullanılması gerekir.
Aşağıdaki şekillerde, aynı anda dört parçanın Preslenmesine olanak veren ve püskürtme silindirleri parçasız olan iki ayrı kalp konstrüksiyonu gösterilmiştir.
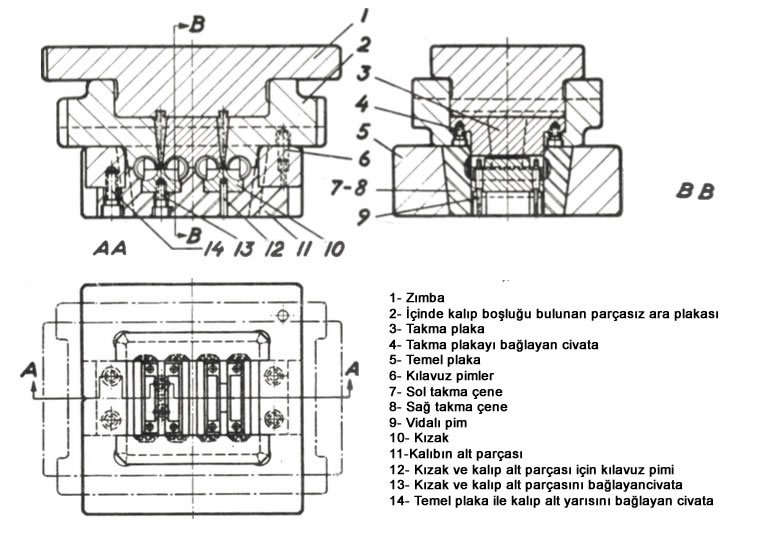
Kalıp boşluğu parçasız olarak yapılmış çeneli türde bir kalıp (Yukarıdaki şekil)

Alttan yukarıya doğru basma yapan bir tezgâh için hazırlanmış, püskürtme ile presleme kalıbı.(Yukarıdaki şekil)
Solda: Püskürtmeye hazır durumdaki kalıp.
Sağda : işlem sonunda açılmış konumdaki kalıp, iş parçası dışarıya itilmiştir.
2- Kapama Kuvveti Hidrolikle sağlanan kalıplar
Şimdiye kadar tanıtılan kalıplarda, presleme basıncı veya presleme kuvveti, kalıp boşluğunu çevreleyen gömlek tarafından karşılanıyordu. Bu yüzden de bu kalıplar, az veya çok bir miktar dışa doğru esnediğinden sakıncalı oluyor ve kalıbın birleşme yerinde belli miktarda çapak oluşuyordu. Kalıp boşluğu gereğinden fazla büyük yapıldığı zamanlarda da çapak oluyordu. Bu sakıncalı durumu önlemek için, kalıbın püskürtme işlemi başlamadan önce kapatılması gerekir. Kapama işi, hidrolik bir silindir tarafından yapılır. Bu amaç için gerekli olan kapama basıncının, kaldırma basıncından daha büyük olacağı kolay ca anlaşılır. Çünkü kapama basıncı, kalıp içinde bir hidrostatik basınç oluşturur. Kapama basıncı, yalnız alttan değil, hem üstten ve hem de yan taraftan uygulanır.
Kapama basıncının yan taraftan uygulandığı durumlarda özel kalıp konstrüksiyonları kullanılır. (Şekil 345). Şekil 59 da, püskürtme silindiri alt yarısına yerleştirilmiş olan bir kalıbı göstermektedir. Kalıbın üst yarısı, kapama silindirinin köprüsüne bağlanmıştır. Bu kalıp, bir püskürtme işleminde altı tane iş parçası üretebilecek biçimde yapılmıştır. Kalıp odaları merkezden eşit uzaklıkta ve eşit aralıklı olarak yerleştirilmiştir. Kalıp Odaları için çelikten takma parçalar kullanılmıştır. Kalıp odalarının püskürtme silindiriyle olan bağlantısı, parçaya açılmış olan püskürtme kanallarıyla sağlanmıştır. Eğer elde özel bir pres tezgâhı yoksa, hidrolik kapama basıncı da normal püskürtme basıncı ile sağlanır.

Yukarıdaki püskürtme pres kalıbı örneğinde de durum böyledir. Bu kalıp tasarımında,(Kalıbın kapak tutulması püskürtme basıncı ile sağlanmıştır). Kalıp temel olarak üç ana bölümden oluşmuştur :
1. İçinde püskürtme pistonu bulunan ve çalışma silindiriyle bağlantılı olan üst bölüm (1—5).
2. Püskürtme silindiri ve püskürtme memesini taşıyan ara parça (6—11,19, 20).
3. Kalıp alt yarısı (12 – 18)
Kalıp yukarı doğru açılınca, ortadaki parça da birlikte kalkar, böylece preslenen iş parçasını dışarı çıkarmak ve kalıbın içini temizlemek olanağı bulunur. Güvenli bir çalışma için, hidrolik basınçla oluşturulan kapama kuvvetinin olabildiği kadar yüksek tutulması gerekir. Ayrıca, üst ve ara parçanın alt parçaya basması için de kapama kuvvetinin büyük tutulması gerekir.
Kalıbın kendiliğinden kapalı kalmasına ancak zımba (1) kesitinin, basılan iş parçalarının basma doğrultusuna dik olan kesitleri toplamından daha büyük olması durumunda olanak vardır.
Düşük Basınç Kullanımı
Püskürtme (blow molding), enjeksiyon kalıplamaya göre daha düşük basınçlarla çalışan bir yöntemdir.
İçi Boş Parça Üretimi
Bu yöntem, şişe ve bidon gibi içi boş plastik parçaların üretiminde özellikle tercih edilir.
Hava ile Şekillendirme
İşlemde, erimiş plastik bir parison önce kalıba yerleştirilir, ardından basınçlı havayla kalıp duvarlarına şişirilir.
Konuyla İlgili Sorular
Bu yöntemde erimiş malzeme, kalıba yüksek basınçla ve hızla püskürtülür. Bu yüksek basınç, ince ve dar boşluklara bile malzemenin tam olarak dolmasını sağlayarak ince cidarlı, karmaşık parçaların üretimini mümkün kılar.
Bir piston kalıbın sıkıca kapalı kalmasını sağlarken, diğeri erimiş malzemeyi kalıp boşluğuna basar. Bu görev ayrımı, kalıbın malzeme basıncı altında açılmadan, kontrollü bir şekilde doldurulmasını garanti eder.
İlgili Yazılar
 Raybalama nedir. Nasıl yapılır ?
 Haddeleme Nedir? Nasıl Yapılır. Haddelenmiş Ürünlerin Hayatımızdaki Yeri
 Lazer Işınlarının Özellikleri ve Çalışma Prensibi
 Broşlama (Tığ Çekme) Nedir. Nasıl Yapılır
 Modern Fabrikalardaki Şaşırtıcı Üretim Süreçleri
 Dişli Çark Üretim Yöntemleri
 Punta Kaynağı (Nokta kaynağı) Nedir. Nasıl Yapılır?
 Pantograf Nedir Nasıl Çalışır?