

Üzerinde birden fazla kalıplama işlemi bulunan ve ayrı istasyonlarda arka arkaya işlenen parçaların üretilmesinde kullanılan kalıplara ardışık kalıplar denir. Bu tip kalıplara progresif kalıplar (progressive mold / progressive die stamping) da denir.
Ardışık kalıplarda üretilecek parçanın her bir işlem safhası ayrı bir istasyonda tamamlanmaktadır. Bazı durumlarda kalıp içerisinde boş istasyonlar bulunabilir. Böylece dişi kalıbın zayıflaması önlenir ve zımbaların montajı kolaylaştırılmış olur. Buna karşın kalıp seti boyudan artar.
Ardışık kalıplar genellikle, seri üretimi çok fazla ve üretilecek parça maliyetinin düşük olması halinde kullanılır. Aksi halde, üretim sayısı az parçaların kalıplanmasında kullanılacak ardışık kalıp tasarımı ve yapımı, kalıp maliyetinde olduğu gibi kalıplanacak parça maliyetini de artıracaktır.

Yukarıdaki şekilde basit delme, boşaltma ve ayırma ardışık kalıbında üretilecek parçanın şerit malzeme üzerindeki kalıplama konumları gösterilmektedir.
Ardışık Kalıpların tasarımı
Ardışık kalıpların tasarımını yapan kişi, bilgi ve becerisini ortaya koymalı, ayrıca deneyleriyle birlikte daha önce yapılmış ardışık kalıp tasarımlarından faydalanmalıdır.
Ardışık kalıpların tasarımında aşağıdaki işlem basamakları göz önünde bulundurulmalıdır.
1- Saç malzeme kalınlığı az olmamalıdır.
2- Mevcut pres tezgâhına uygun kalıp seti boyutları seçilmelidir.
3- Toplam kalıplama kuvveti, mevcut pres tezgâhı tonajım aşmamalıdır.
4-Kılavuzluk görevi yapan pim delikleri ve çentikler birinci istasyonda, diğer delme, kesme, bükme, çekme ve benzeri işlemler bundan sonraki istasyonlarda yapılmalıdır.
5 — Çekme veya biçimlendirme işlemlerinde kullanılacak şerit malzeme, uygun boyutlarda hazırlanmalıdır.
6 — Bir parça üzerinde çok fazla delme işlemi varsa, bu işlemler bir kaç istasyona dağıtılmalıdır.
7 — Basit delme-ayırma ardışık kalıplarında dişi kalıp alanım artırmak için birinci istasyonda delme, ikinci istasyon boş ve üçüncü istasyonda ayırma işlemi tasarlanmalıdır (Şekil 10.11-b).
8 — Şerit malzemenin hareketini kolaylaştırmak, dişi kalıp, sıyırıcı ve zımba plâkaları dayanımını artırmak için boş istasyon bulundurulmalıdır.
9 — Şerit malzeme hadde yönü belirtilmelidir.
10- Çekme veya biçimlendirme işleminin aşağı veya yukarı yönde olacağının tasarımı önceden yapılmalıdır.
11- Üretilecek parça biçimine göre, kesme işleminden önceki diğer işlemler açıkça belirtilmelidir.
12 — Şerit malzeme ilerletme aygıtı, kalıp tasarımına uygun seçilmelidir.
13 — Malzeme sarfiyatım asgariye düşürebilmek için şerit malzeme yerleşim plânı, bir kaç değişik biçimde hazırlanmalıdır.
14 — Pres kuvvetine uygun kesme veya biçimlendirme alanı belirtilmelidir.
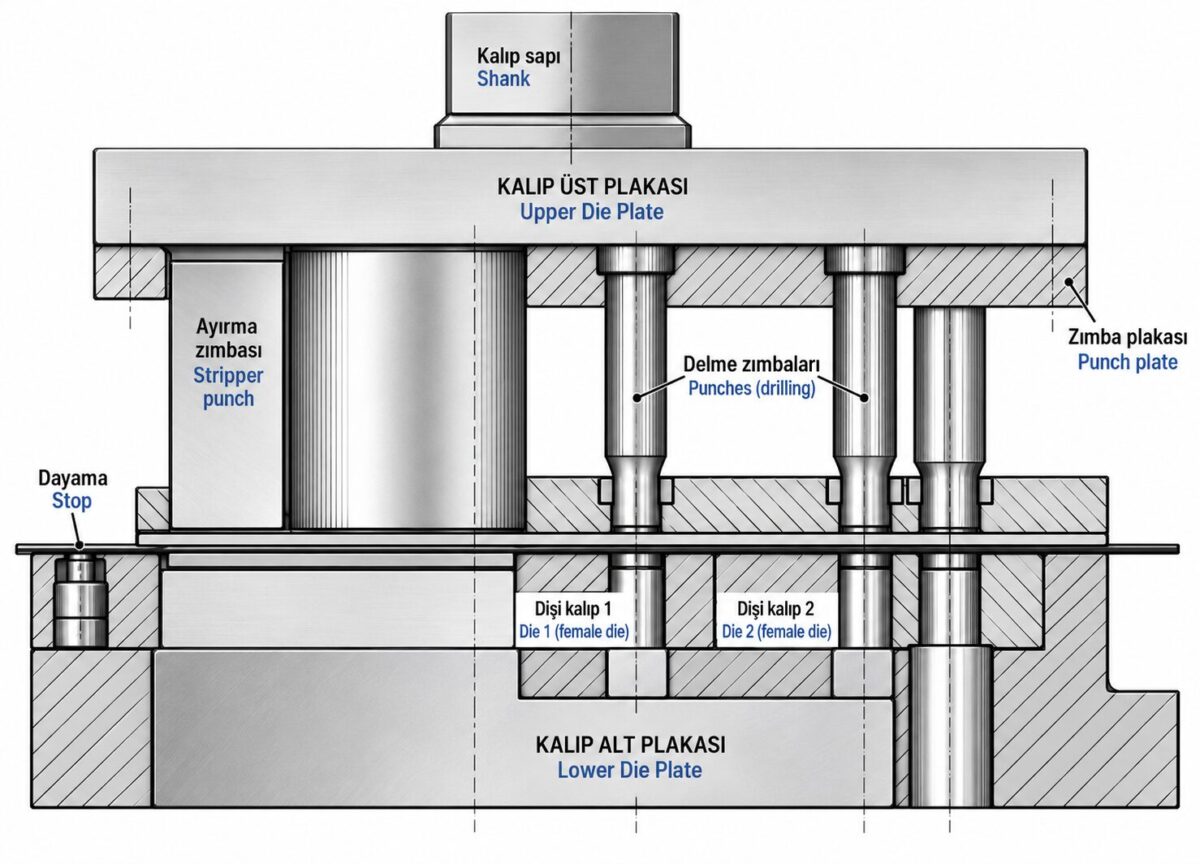
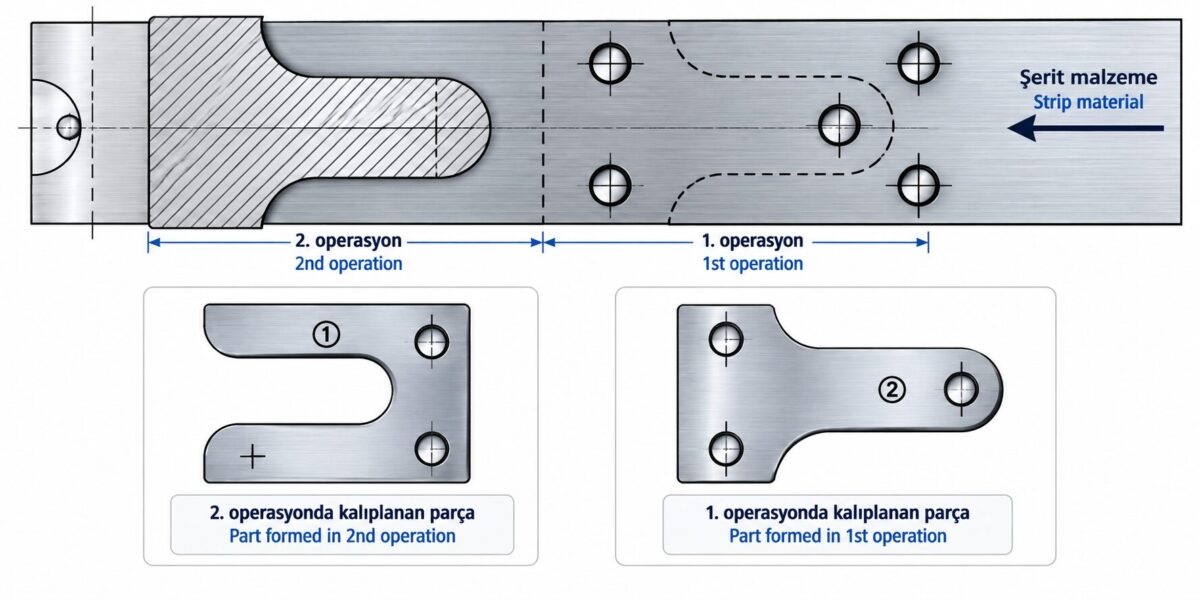
Ardışık kalıplama işlemlerine tabi tutulacak parçanın şerit malzeme tasarımı önceden hazırlanır ve dişi kalıba aynen uygulanır. Yukarıdaki şekilde ardışık kalıplama işlemini gösteren kalıbın kesit resmi ve altında da üretilen parçalarla birlikte şerit malzeme yerleşim konumu verilmiştir.


Ayrıca yukarıdaki şekilde yedi işlem basamaklı ardışık kalıplama işlemi yapılacak şerit malzemenin yerleşim plânı gösterilmektedir.
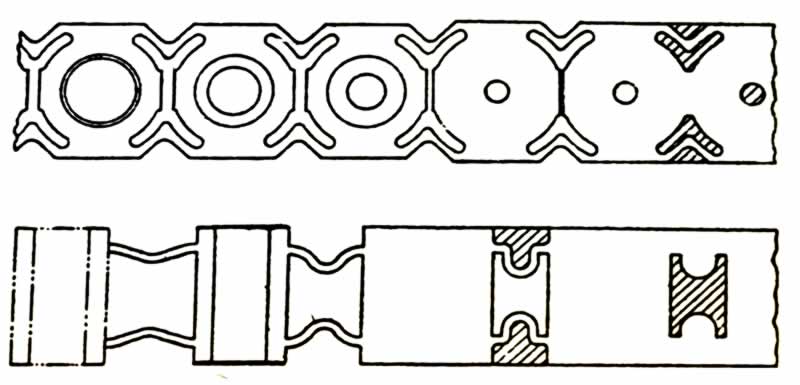
Yukarıdaki şekilde değişik biçimdeki iki parçanın kalıplama işlemlerinde uygulanacak şerit malzeme yerleşim plânları gösterilmektedir.
İlgili Videolar

Progressive stamping die

Deep drawing progressive die

Progressive stamping mold

Stamping tools

Progressive stamping die

Electrical box stamped in progressive tool
Aşamalı İşlem Sırası
Ardışık kalıplar, sac şeridini istasyon istasyon ilerleterek her istasyonda farklı bir işlemi tamamlar.
Yüksek Üretim Hızı
Ardışık kalıplar, tek bir pres vuruşunda birden fazla parçanın farklı aşamalarını işleyerek çok yüksek üretim hızına ulaşır.
Şerit Besleme Hassasiyeti
Ardışık kalıplarda şeridin doğru istasyona hassas şekilde ilerlemesi, parça kalitesi için kritik önem taşır.
Konuyla İlgili Sorular
Art arda gelen işlemler dişi kalıbı zayıflatabilir; aralarına boş istasyon eklemek bu zayıflamayı önler ve zımbaların kalıba monte edilmesini kolaylaştırır. Bunun bedeli ise kalıp setinin boyunun uzamasıdır.
Bu kalıpların tasarım ve yapım maliyeti yüksektir, bu maliyet ancak üretilen parça sayısı arttıkça parça başına düşer. Az sayıda parça üretiminde bu yüksek başlangıç maliyeti karşılığını alamayacağı için ardışık kalıp tercih edilmez.
İlgili Yazılar
 2022’nin En İyi 3D Tarayıcıları – Satın Alma Rehberi
 Punta Kaynağı (Nokta kaynağı) Nedir. Nasıl Yapılır?
 Honlama Nedir. Nasıl Yapılır. Nerelerde Kullanılır?
 Rulman nasıl yapılır ? video
 Tozaltı kaynağı nedir Nasıl Yapılır.
 Modern Fabrikalardaki Şaşırtıcı Üretim Süreçleri
 Rondela Nasıl Yapılır
 Seçici Laser Sistemiyle Kalıp Yapımı
MALZEMEYE UYGULANACAK YÜK NASIL BULUNUR?