Close Menu
  • MAKİNELER ve İMALAT
    • ALET VE EKİPMANLAR
    • BİLGİSAYAR DESTEKLİ ÇİZİM
    • Cadcam eğitimi
    • Cnc Tezgah Programlama
    • DÖKÜM TEKNOLOJİLERİ
    • ELEKTRİK ELEKTRONİK TEKNOLOJİLERİ
    • HİDROLİK PNÖMATİK
    • İMALAT İŞLEMLERİ
    • İMALAT TEKNOLOJİLERİ
    • İŞ GÜVENLİĞİ
    • KALIP TASARIMI
    • KATI MODELLEME
    • KAYNAK TEKNOLOJİSİ
    • MAKİNE ELEMANLARI
    • MAKİNE MESLEK RESMİ
    • MALZEME BİLGİSİ
    • OTOMOTİV ve ARAÇ TEKNOLOJİLERİ
    • ROBOTİK TEKNOLOJİLERİ
    • SAĞLIK TEKNOLOJİLERİ
    • SAVUNMA ve HAVACILIK TEKNOLOJİLERİ
    • TASARI GEOMETRİ
    • TEKNİK RESİM
    • YAZILIM ve DONANIM TEKNOLOJİLERİ
    • YENİLİKÇİ ÜRETİM YÖNTEMLERİ
  • TEKNOLOJİ ve YAŞAM
    • OTOMOBİLLER ve TAŞIT
      • ARAÇ ve MOTOR BİLGİSİ
      • Güvenli Sürüş
      • Sürüş Destek Sistemleri
    • Genel Kültür
      • FİLM -DİZİ
      • Görsel ve Grafik Sanat
      • KİTAP – EDEBİYAT
      • MÜZİK
      • SPOR
      • TARİH
      • TEKNOLOJİ TARİHİ
    • GÜNDELİK YAŞAM TEKNOLOJİLERİ
    • HOBİ – EĞLENCE
    • İNTERNET TEKNOLOJİLERİ
    • SAĞLIK
    • MOBİL TEKNOLOJİLER
Makine Eğitimi
  • Makineler ve İmalat
    MAKİNE ELEMANLARI
    HİDROLİK PNÖMATİK
    TEKNİK RESİM
    BİLG.TASARIM ve İMALAT
    TEMEL İMALAT İŞLEMLERİ
    İMALAT İŞLEMLERİ
    Diğer Mesleki Dersler
    SINAVLAR ve EVRAKLAR
    Hareket ve Kuvvet İletimi
    Basit makineler
    Dişliler
    Kamlar
    Kamalar
    Kavramalar
    Yaylar
    Kayış Kasnaklar
    Miller
    Yatak ve Rulmanlar
    Zincirler
    Hesaplayıcılar
    Yay Sabiti Sıkışma Hesaplayıcı
    Dişli Oranı Hesaplayıcı
    Kayış Kasnak Oranı Hesaplayıcı
    Bağlama ve Birleştirme
    Gupilyalar
    Flanşlar
    Perçinler
    Rondelalar
    Pim ve Pernolar
    Segmanlar
    Kaynak Teknolojisi
    Vida Civata ve Somunlar
    Diğer Makine Elemanları
    Kızaklar ve Lineer Kılavuzlar
    Frenler
    Volanlar
    Kelepçeler
    Amortisörler
    Contalar ve O-Ringler
    Keçeler ve Sızdırmazlık Elemanları
    Hidrolik
    Hidroliğe Giriş ve Prensipler
    Hidrolik Sistemler ve Uygulamaları
    Hidrolik Devre Elemanları
    Akümülatörler
    Filtreler
    Motorlar
    Pompalar
    Valfler

    Pnömatik
    Pnömatiğe Giriş ve Prensipler
    Pnömatik Sistemler ve Uygulamaları
    Pnömatik Devre Elemanları
    Valfler
    Silindirler
    Susturucular
    Şartlandırıcılar
    Motorlar
    Kompresörler
    Kurutucular
    Ortak Konular ve Bakım
    Hidrolik Pnömatik Bakım Onarım
    Çalışma Notları, Sınavlar, Testler
    Hesaplayıcılar
    Hidrolik Silindir Kuvvet Hesaplayıcı
    Teknik Resim
    Teknik Resme Giriş
    Geometrik Çizimler
    Perspektif ve İzdüşüm
    Görünüş Çıkarma
    Ölçülendirme
    Kesit Alma
    Komple ve Yapım Resmi
    Toleranslar
    Tolerans - Geçme Simulatörü
    Yüzey İşleme İşaretleri
    Makine Meslek Resmi
    Vida Civata ve Somunlar
    Kasnaklar
    Dişliler
    Pim ve Pernolar
    Miller
    Rulmanlar
    Yaylar
    Rondelalar
    Gupilyalar
    Teknik Resimde Kaynaklar
    Temrinler
    Meslek Resim Temrinleri
    Dişli Temrinleri
    Görünüş Çıkarma Temrinleri
    Kesit Alma Temrinleri
    Kasnak Temrinleri
    Pim Perno Temrinleri
    Vidalı Birleştirme Temrinleri
    Kesit Alma Temrinleri
    Tasarı Geometri
    Bilgisayar Destekli Çizim
    Autocad İle Çizim Dersleri
    Antetli Şablonlar
    Bilgisayar Destekli Çizim Temrinleri
    Görünüş Çıkarma Temrinleri
    Bilg. Destekli Çizim Sınavları
    Katı Modelleme ve Animasyon
    Katı Model Çizim Dosyaları
    Katı Model Montaj Örnekleri
    Katı Model Çizim Dersleri
    katı Modelleme Sınavları
    3d CAD Yazılım İncelemeleri
    Katı Modelleme Temrinleri
    CNC Programlama
    CAM
    Robotik
    Ölçme Kontrol
    Komparatörler
    Mastarlar
    Kumpaslar
    Mikrometreler
    KUMPAS SİMULATÖRÜ
    MİKROMETRE SİMULATÖRÜ

    Makinelerle Çalışma
    Temel Freze
    Temel Torna
    Delme
    Vargel Tezgahı
    El İşlemleri
    Eğeleme
    Markalama
    Kesme İşlemleri
    Raybalama
    Matkap Bileme
    Kılavuz-Pafta

    Malzeme Bilgisi
    Malz. Muayenesi ve Sertlik ölçme
    Çelikler
    Plastikler
    Dökme Demir
    Alüminyum
    İş Güvenliği
    Atölyede İş Güvenliği
    Bakım onarım İşlerinde İ.S.G
    Makinelerde Emniyet Kuralları
    Elektrikle Çalışmada İ.s.g
    El Aletlerinde İş Güvenliği
    İ.S.G. Uzmanlık Eğitimi
    Talaşlı İmalat
    Tornalama
    Frezeleme
    Taşlama
    Kesme Hızı - Devir Hesaplayıcı

    Yenilikçi Üretim Yöntemleri
    3D yazıcı İle Baskı
    3D Tarayıcılar
    Su Jeti İle İşleme
    Lazer İle işleme
    Elektro Erozyon
    Kaynakçılık
    Haddeleme
    Döküm
    Kalıp Tasarımı
    Mekanik ve Hidrolik Presler
    Kesme - Delme Kalıbı
    Bükme Kalıbı
    Çekme Kalıbı
    Plastik Enjeksiyon Kalıpları
    Ekstrüzyon kalıpları
    Birleşik Kalıplar
    Ardışık Kalıplar
    Fışkırtma Kalıpları
    Sıvama Kalıpları
    Püskürtme Kalıbı
    Mesleki Yabancı Dil
    Mekanik - Mukavemet
    Fizik Dersi Konuları
    CAD CAM
    CNC
    Hidrolik Pnömatik
    İmalat İşlemleri
    İş Güvenliği
    Katı Modelleme
    Ölçme Kontrol
    Mekanik
    Mesleki Gelişim
    Mesleki Yabancı Dil
    Tasarı Geometri
    Temel İmalat İşlemleri
    Teknik Resim

    İşletmelerde Beceri Eğitimi
    Bilgisayar Destekli İmalat
    Bilgisayar Destekli Tasarım
    Sınav Analiz Programı

    YILLIK PLANLAR
  • Teknoloji
    ÜRÜN TEKNOLOJİLERİ
    İMALAT TEKNOLOJİLERİ
    Mobil Teknolojiler
    Gündelik Yaşam Teknolojileri
    Elektrik Elektronik Teknolojileri
    Otomotiv ve Araç Teknolojileri
    Yazılım ve Donanım Teknolojileri
    Pratik ve Güvenli İnternet
    Donanım ve Çevre Birimleri
    Program Tanıtımları
    Bilgisayar İpuçları
    Teknoloji Tarihi
    Sağlık ve Tıp Teknolojileri
    Savunma ve Havacılık
    Robotik Teknolojileri
    Makine Parçaları İmalatı
    Hammadde İmalatı
    Motorlu Taşıt İmalatı
  • Yaşam
    Görsel ve Grafik Sanat
    Hobi - Eğlence
    Film - Dizi
    Spor
    Müzik
    Tarih
    Bilim
    Kitap - Edebiyat
    Sağlık
    Gezi Seyahat
    Araç Tanıtım ve Karşılaştırma
    Araç ve Motor Bilgisi
    Araç Bakım Onarımı
    Güvenli Sürüş
    Sürüş Destek Sistemleri
    İlk Yardım Bilgisi
    Ehliyet Sınavı Hazırlık Testleri
Makine Eğitimi
Ana Sayfa»İMALAT İŞLEMLERİ»Honlama Nedir. Nasıl Yapılır. Nerelerde Kullanılır?
3 Aralık 2018

Honlama Nedir. Nasıl Yapılır. Nerelerde Kullanılır?

Honlama nedir:  Honlamayı, üzerine aşındırıcı taşlar monte edilmiş silindirik bir takımın, kendi ekseni etrafında dönerek ve periyodik olarak değişen bir strok hare­keti yaparak,  sürekli yüzey te­ması altında iş parçasından talaş kaldırması işle­mi olarak tanımlayabiliriz. Bu işlem silindirik deliklerin doğru boyutlarını elde etmek için kullanılır. Motor silindirlerini bitirmek için en uygun yöntemdir.

  • Honlama Nasıl Yapılır
    • Elle Honlama Nasıl Yapılır
  • Makineyle honlama
  • Honlamanın avantajları
  • Honlama Nerelerde Kullanılır?
  • Honlamada Bazı Parametrelerin Yüzey kalitesine Etkisi
    • Çubuklara uygulanacak baskı
    • İdeal honlama süresi
    • Honlamada takımın dönüş hızı
  • Konuyla İlgili Sorular

Honlama Nasıl Yapılır

Honlama İşlemi: Alüminyum oksit, silisyum karbür, elmas vb. gibi bir aşındırıcı malzemeden oluşan honlama taşları 10 N/cm2 ila 100 N/cm2’lik bir basınçla iş parçasına bastı­rılır. Küçük basınç ve düşük kesme hızı (5m/s’ye kadar) kaba talaş alma esnasında da ke­nar kesme bölgesi sıcaklığı 100°C’nin üzerine çıkılmaz.

honlama

Honlamada, aşındırıcı çubuklar takılmış silindirik takım kendi ekseninde döner. Takım çapı neredeyse iş parçası iç çapına eşittir. Bu alet kendi ekseni etrafında döner ve aynı zamanda mikro parçacıklar şeklinde talaş kaldırılmasına izin verecek şekilde aşağı yukarı hareket eder. Yaklaşık 0.25 – 1.5 mikron toleransa ulaşabilir. Bu işlem iş parçasında çapraz yaylı bir desen oluşturur.

honlamada kullanılan takımlar

Taşın yapısı, zımpara (taş­lama) taşının yapısı gibidir. Bu ta­şların küçük basınçlarda kendi kendilerini bileyerek çalışmaları gerekir, yani tanelerin, küçük tane yüklerine rağ­men parçalanıp ufalanabilmesi ve kopabilmesi istenir. Genel olarak kullanılan el­mas ve bor nitrit tane cinsleri 20 pm ila 200 pm tane büyüklükleri halinde kullanı­lır. Dolayısıyla daha küçük tane daha küçük yüzey pürüzlülüğünü (Rz=0.1…10pm) meydana getirir.
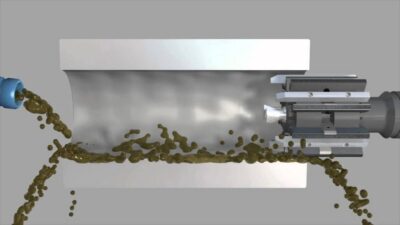
Mollart Cox Engineering - Honing Operation

Mollart Cox Engineering – Honing Operation

Honing Process

Honing Process

ROTTLER H75A CNC Vertical Honing Machine

ROTTLER H75A CNC Vertical Honing Machine

Honlama işlemi ile ilgili bazı videolar (Yukarıda)

Elle Honlama Nasıl Yapılır

Elle honlamada piyasadan edinilen honlama ekipmanı el breyzine takılarak aşağıdaki videoda görüldüğü gibi delik içerisine sokulur ve birkaç kez piston hareketi yaptırılır.

Elle honlamanın yapılışı

Makineyle honlama

Honlama tığı her delik büyüklüğüne göre radyal (çapsal) yönde hareket edebi­len tutucular 3 ila 12 adet honlama taşını tutabilirler. Bu taşların taş derinliği yaklaşımı, biçim olarak bağımlı olan konik dikme parçası üzerinden sağlanır. Pnömatik ölçü memeleri olan malafalar, deliğin teorik ölçüsüne erişildiği za­man talaş verme yaklaşımını otomatik olarak keser.

motor bloğu honlama

Biçim (form) düzeltme: Uzun honla­ma taşları deliklerdeki silindirik biçim hatalarının düzeltilmesini mümkün kılar. Geçiş delik­lerinin işlenmesinde kurs konumu ve boy­larının honlama taşı boyunun yaklaşık üç­te biri delikten dışarıya taşacak şekilde ayar edilmiş olmalıdır. Önceden işlenen delik, silindirik biçiminden sapma gösterdiği zaman, dar olan taraftaki geçiş aralığı büyütülür ve geniş olan taraftaki küçültülür.

Honlama taşları, elektromekanik veya pnomatik olarak tahrik edilen bir salınım başlığının içine tespit edilmişlerdir. Bu taşlar iş parçasının üstünde boyuna yön­de, daha önceden işlenmiş olan dönme veya taşlama çizgilerine göre enine yönde1 mm ila 6 mm kaydırmakla salınım hare­keti yaparlar ve bunun yanında dönen iş parçasına karşı 10 N/cm2 ila 40 N/cm2’lik bir basınçla bastırılırlar.

Çapraz Çizgi Deseni


Honlama, silindir yüzeyinde yağ tutma özelliği sağlayan karakteristik çapraz çizgi deseni oluşturur.

Mikron Seviyesinde Hassasiyet


Honlama işlemi, silindir çapında mikron seviyesinde son derece hassas boyut kontrolü sağlar.

Motor Silindiri Uygulaması


Honlama, özellikle motor silindirlerinin iç yüzeyinin son işlemesinde yaygın olarak kullanılır.

Honlamanın avantajları

Honlamanın diğer talaşlı üretim metodlarına göre bazı avantajları aşağıda listelenmiştir.

  • Daha az karmaşık veya daha düşük maliyetlidir.
  • Yüksek yüzey kalitesi sağlar.
  • Hem uzun hem de kısa delikler için kullanılabilir.
  • Orijinal delik merkez çizgisini korur.
  • Sertliği ne olursa olsun herhangi bir malzeme işlenebilir.

Honlama Nerelerde Kullanılır?

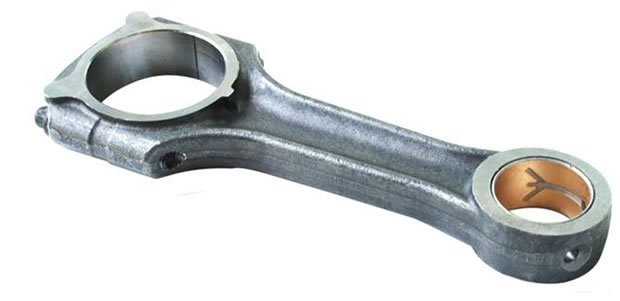
Kısa kurslu honlamayla (çok ince işleme metodu) vasıtasıyla tercihen silindirik dış yüzeyler, örneğin krank millerinin yatak yerleri ve rulmanların hareket kanalları in­ce olarak işlenirler.

biyel kolu
biyel kolu

Çapraz işleme izleri olan honlanmış yüzeyler yeterli bir yağ tutma yeteneğini de ispatladığından, motorların silindir ve biyel kolları ve hidrolik ventillerin kumanda göv­deleri, boyuna kurs honlaması sayesinde hassas olarak işlenirler.

silindir bloğu honlama nedir
Motor bloğu silindirlerinin honlanması

Honlamada Bazı Parametrelerin Yüzey kalitesine Etkisi

Çubuklara uygulanacak baskı

Metal çıkarma oranı ve yüzey pürüzlülüğündeki değişiklik, birim basıncındaki değişim ile grafikte gösterilmiştir. Çubuk basıncı, en yüksek metal çıkarma oranıyla minimum pürüzlülüğü elde edecek şekilde seçilir.
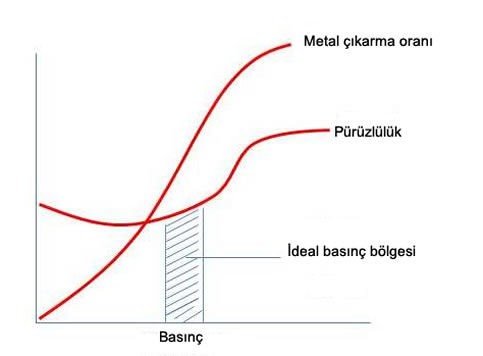
honlamada ideal basınç

İdeal honlama süresi

Eğer işlem süresini uzatırsak, yüzey pürüzlülüğünü bir dereceye kadar azaltacaktır. Ancak endüstride işleme zamanının verimli kullanımının önemini düşünecek olursak, yüzey pürüzlülüğünü en az  düzeyde tutarak, en iyi işlem zamanlaması, aşağıdaki grafikteki gibi olacaktır.

honlamada ideal süre

Honlamada takımın dönüş hızı

Honlamada kullanılan takımın dönüş hızı artarsa, metal çıkarma oranı artar ve yüzey pürüzlülüğü azalır. (Aşağıdaki grafik) 
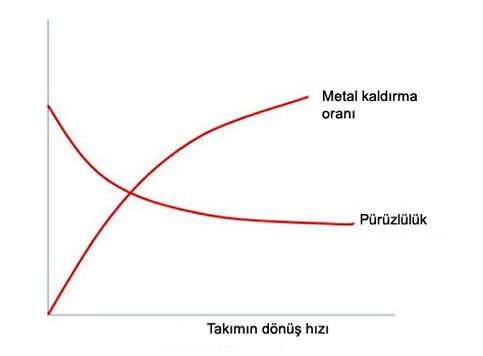
honlama takımının dönüş hızı

Konuyla İlgili Sorular

Honlama, hem çok hassas bir çap toleransı (0,25-1,5 mikron gibi) sağlar hem de silindir yüzeyinde yağ tutmaya yardımcı ince çizgiler bırakır. Bu iki özellik birlikte, motorun hem hassas ölçüde hem de uzun ömürlü çalışmasını destekler.

Sadece dönme hareketi, silindir yüzeyinde birbirine paralel, tek yönlü izler bırakırdı. Eş zamanlı yukarı-aşağı hareket, bu izlerin çapraz bir desen oluşturmasını sağlayarak yağın yüzeyde daha iyi tutunmasına yardımcı olur.


İlgili Yazılar
Rulman nasıl yapılır ? video Rulman nasıl yapılır ? video Torna Tezgahında Yapılan İşlemler Torna Tezgahında Yapılan İşlemler Dökme Demirlere Uygulanan Isıl İşlemler Dökme Demirlere Uygulanan Isıl İşlemler Modern Fabrikalardaki Şaşırtıcı Üretim Süreçleri Modern Fabrikalardaki Şaşırtıcı Üretim Süreçleri Dişli Çark Üretim Yöntemleri Dişli Çark Üretim Yöntemleri Çin’de Jetta VS5’in tam üretim süreci Çin’de Üretilen Jetta VS5’in tam üretim süreci Lazer Işınlarının Özellikleri ve Çalışma Prensibi Lazer Işınlarının Özellikleri ve Çalışma Prensibi Pantograf Nedir Nasıl Çalışır? Pantograf Nedir Nasıl Çalışır?
Honlama Makine Parçaları imalatı
Paylaş. Facebook Twitter WhatsApp Tumblr Email Telegram Copy Link
1 Yorum
  1. Ali on 31 Ağustos 2020 06:10

    Honlama yapmadan sekman atılırmı? Teşekkürler.

    Cevapla

Yorumlayın Cevabı İptal Et

Sanal Kumpas. 1/20 ve 1/50 Verniyerli kumpas simulatörü
Fransız Devrimi’nin Mali Kökenleri: Bir Krallık Nasıl İflasla Yıkıldı?
Buji Yağlanması. Sebepleri ve Belirtileri
  • İletişim
  • Kullanım Koşulları-Hizmet Şartları
  • Gizlilik ve Çerez Politikası
Makine Eğitimi

Makineler, Makine parçaları, İmalat yöntemleri, Otomotiv, Araç bakım onarım ve Teknoloji ile ilgili Bilgi Kaynağı

Facebook X (Twitter) Pinterest Tumblr

Yukarıya yazın ve aramak için Enter tuşuna basın. İptal etmek için Esc tuşuna basın.