Close Menu
  • MAKİNELER ve İMALAT
    • ALET VE EKİPMANLAR
    • BİLGİSAYAR DESTEKLİ ÇİZİM
    • Cadcam eğitimi
    • Cnc Tezgah Programlama
    • DÖKÜM TEKNOLOJİLERİ
    • ELEKTRİK ELEKTRONİK TEKNOLOJİLERİ
    • HİDROLİK PNÖMATİK
    • İMALAT İŞLEMLERİ
    • İMALAT TEKNOLOJİLERİ
    • İŞ GÜVENLİĞİ
    • KALIP TASARIMI
    • KATI MODELLEME
    • KAYNAK TEKNOLOJİSİ
    • MAKİNE ELEMANLARI
    • MAKİNE MESLEK RESMİ
    • MALZEME BİLGİSİ
    • OTOMOTİV ve ARAÇ TEKNOLOJİLERİ
    • ROBOTİK TEKNOLOJİLERİ
    • SAĞLIK TEKNOLOJİLERİ
    • SAVUNMA ve HAVACILIK TEKNOLOJİLERİ
    • TASARI GEOMETRİ
    • TEKNİK RESİM
    • YAZILIM ve DONANIM TEKNOLOJİLERİ
    • YENİLİKÇİ ÜRETİM YÖNTEMLERİ
  • TEKNOLOJİ ve YAŞAM
    • OTOMOBİLLER ve TAŞIT
      • ARAÇ ve MOTOR BİLGİSİ
      • Güvenli Sürüş
      • Sürüş Destek Sistemleri
    • Genel Kültür
      • FİLM -DİZİ
      • Görsel ve Grafik Sanat
      • KİTAP – EDEBİYAT
      • MÜZİK
      • SPOR
      • TARİH
      • TEKNOLOJİ TARİHİ
    • GÜNDELİK YAŞAM TEKNOLOJİLERİ
    • HOBİ – EĞLENCE
    • İNTERNET TEKNOLOJİLERİ
    • SAĞLIK
    • MOBİL TEKNOLOJİLER
Makine Eğitimi
  • Makineler ve İmalat
    MAKİNE ELEMANLARI
    HİDROLİK PNÖMATİK
    TEKNİK RESİM
    BİLG.TASARIM ve İMALAT
    TEMEL İMALAT İŞLEMLERİ
    İMALAT İŞLEMLERİ
    Diğer Mesleki Dersler
    SINAVLAR ve EVRAKLAR
    Hareket ve Kuvvet İletimi
    Basit makineler
    Dişliler
    Kamlar
    Kamalar
    Kavramalar
    Yaylar
    Kayış Kasnaklar
    Miller
    Yatak ve Rulmanlar
    Zincirler
    Bağlama ve Birleştirme
    Contalar ve O-Ringler
    Gupilyalar
    Flanşlar
    Perçinler
    Rondelalar
    Pim ve Pernolar
    Segmanlar
    Kaynak Teknolojisi
    Vida Civata ve Somunlar
    Hesaplayıcılar
    Dişli Oranı Hesaplayıcı
    Kayış Kasnak Oranı Hesaplayıcı
    Yay Sabiti Sıkışma Hesaplayıcı
    Hidrolik
    Hidroliğe Giriş ve Prensipler
    Hidrolik Sistemler ve Uygulamaları
    Hidrolik Devre Elemanları
    Akümülatörler
    Filtreler
    Motorlar
    Pompalar
    Valfler

    Pnömatik
    Pnömatiğe Giriş ve Prensipler
    Pnömatik Sistemler ve Uygulamaları
    Pnömatik Devre Elemanları
    Valfler
    Silindirler
    Susturucular
    Şartlandırıcılar
    Motorlar
    Kompresörler
    Kurutucular
    Ortak Konular ve Bakım
    Hidrolik Pnömatik Bakım Onarım
    Çalışma Notları, Sınavlar, Testler
    Hesaplayıcılar
    Hidrolik Silindir Kuvvet Hesaplayıcı
    Teknik Resim
    Teknik Resme Giriş
    Geometrik Çizimler
    Perspektif ve İzdüşüm
    Görünüş Çıkarma
    Ölçülendirme
    Kesit Alma
    Komple ve Yapım Resmi
    Toleranslar
    Tolerans - Geçme Simulatörü
    Yüzey İşleme İşaretleri
    Makine Meslek Resmi
    Vida Civata ve Somunlar
    Kasnaklar
    Dişliler
    Pim ve Pernolar
    Miller
    Rulmanlar
    Yaylar
    Rondelalar
    Gupilyalar
    Teknik Resimde Kaynaklar
    Temrinler
    Meslek Resim Temrinleri
    Dişli Temrinleri
    Görünüş Çıkarma Temrinleri
    Kesit Alma Temrinleri
    Kasnak Temrinleri
    Pim Perno Temrinleri
    Vidalı Birleştirme Temrinleri
    Kesit Alma Temrinleri
    Tasarı Geometri
    Bilgisayar Destekli Çizim
    Autocad İle Çizim Dersleri
    Antetli Şablonlar
    Bilgisayar Destekli Çizim Temrinleri
    Görünüş Çıkarma Temrinleri
    Bilg. Destekli Çizim Sınavları
    Katı Modelleme ve Animasyon
    Katı Model Çizim Dosyaları
    Katı Model Montaj Örnekleri
    Katı Model Çizim Dersleri
    katı Modelleme Sınavları
    3d CAD Yazılım İncelemeleri
    Katı Modelleme Temrinleri
    CNC Programlama
    CAM
    Robotik
    Ölçme Kontrol
    Komparatörler
    Mastarlar
    Kumpaslar
    Mikrometreler
    KUMPAS SİMULATÖRÜ
    MİKROMETRE SİMULATÖRÜ

    Makinelerle Çalışma
    Temel Freze
    Temel Torna
    Delme
    Vargel Tezgahı
    El İşlemleri
    Eğeleme
    Markalama
    Kesme İşlemleri
    Raybalama
    Matkap Bileme
    Kılavuz-Pafta

    Malzeme Bilgisi
    Malz. Muayenesi ve Sertlik ölçme
    Çelikler
    Plastikler
    Dökme Demir
    Alüminyum
    İş Güvenliği
    Atölyede İş Güvenliği
    Bakım onarım İşlerinde İ.S.G
    Makinelerde Emniyet Kuralları
    Elektrikle Çalışmada İ.s.g
    El Aletlerinde İş Güvenliği
    İ.S.G. Uzmanlık Eğitimi
    Talaşlı İmalat
    Tornalama
    Frezeleme
    Taşlama
    Kesme Hızı - Devir Hesaplayıcı

    Yenilikçi Üretim Yöntemleri
    3D yazıcı İle Baskı
    3D Tarayıcılar
    Su Jeti İle İşleme
    Lazer İle işleme
    Elektro Erozyon
    Kaynakçılık
    Haddeleme
    Döküm
    Ölçme ve Kalite Kontrol
    Kalıp Tasarımı
    Mekanik ve Hidrolik Presler
    Kesme - Delme Kalıbı
    Bükme Kalıbı
    Çekme Kalıbı
    Plastik Enjeksiyon Kalıpları
    Ekstrüzyon kalıpları
    Birleşik Kalıplar
    Ardışık Kalıplar
    Fışkırtma Kalıpları
    Sıvama Kalıpları
    Püskürtme Kalıbı
    Mesleki Yabancı Dil
    Mekanik - Mukavemet
    Fizik Dersi Konuları
    CAD CAM
    CNC
    Hidrolik Pnömatik
    İmalat İşlemleri
    İş Güvenliği
    Katı Modelleme
    Ölçme Kontrol
    Mekanik
    Mesleki Gelişim
    Mesleki Yabancı Dil
    Tasarı Geometri
    Temel İmalat İşlemleri
    Teknik Resim

    İşletmelerde Beceri Eğitimi
    Bilgisayar Destekli İmalat
    Bilgisayar Destekli Tasarım
    Sınav Analiz Programı

    YILLIK PLANLAR
  • Teknoloji
    ÜRÜN TEKNOLOJİLERİ
    İMALAT TEKNOLOJİLERİ
    Mobil Teknolojiler
    Gündelik Yaşam Teknolojileri
    Elektrik Elektronik Teknolojileri
    Otomotiv ve Araç Teknolojileri
    Yazılım ve Donanım Teknolojileri
    Pratik ve Güvenli İnternet
    Donanım ve Çevre Birimleri
    Program Tanıtımları
    Bilgisayar İpuçları
    Teknoloji Tarihi
    Sağlık ve Tıp Teknolojileri
    Savunma ve Havacılık
    Robotik Teknolojileri
    Makine Parçaları İmalatı
    Hammadde İmalatı
    Motorlu Taşıt İmalatı
  • Yaşam
    Görsel ve Grafik Sanat
    Hobi - Eğlence
    Film - Dizi
    Spor
    Müzik
    Tarih
    Bilim
    Kitap - Edebiyat
    Sağlık
    Gezi Seyahat
    Araç Tanıtım ve Karşılaştırma
    Araç ve Motor Bilgisi
    Araç Bakım Onarımı
    Güvenli Sürüş
    Sürüş Destek Sistemleri
    İlk Yardım Bilgisi
    Ehliyet Sınavı Hazırlık Testleri
Makine Eğitimi
Ana Sayfa»İMALAT TEKNOLOJİLERİ»Alüminyum Ekstrüzyon Nedir, Nasıl Yapılır?
1 Mart 2023

Alüminyum Ekstrüzyon Nedir, Nasıl Yapılır?

Alüminyum Ekstrüzyon Nedir, Nasıl Yapılır? Konu başlıkları;

  • Alüminyum Ekstrüzyon nedir?
  • Alüminyum Ekstrüzyon Nasıl Yapılır?
    • Alüminyum Ekstrüzyon İşlem Basamakları
  • Alüminyum Ekstrüzyonlar Ne İçin Kullanılır?
  • Alüminyum Ekstrüzyonların Avantajları
  • Özel Alüminyum Ekstrüzyonların Dezavantajları
  • Konuyla İlgili Sorular

Alüminyum Ekstrüzyon nedir?

Alüminyum ekstrüzyon, ısıl işlem görmüş alüminyum kütüklerin preslenmesi ve önceden belirlenmiş belli bir profili olan kalıptan zorla geçirilmesi yoluyla istenilen şekillerde kesilmesi işlemidir. Bu işlem, çeşitli endüstrilerde, özellikle de yapı, otomotiv, havacılık ve elektronik endüstrilerinde kullanılan, çok yönlü ve ekonomik bir üretim yöntemidir.

Alüminyum ekstrüzyon işlemi, önce ısıtılmış bir alüminyum kütüğünün ekstrüzyon presindeki kalıba yerleştirilmesiyle başlar.

Pres, alüminyum kütüğünü yavaşça iterek kalıptan geçirir ve istenen şekil ve boyutta kesilir. Kesilmiş alüminyum profil daha sonra soğutulur ve istenilen şekil ve boyutlarda kesilerek kullanıma hazır hale getirilir.

Alüminyum ekstrüzyon birçok avantajlar sunar. Bunlar arasında hafiflik, dayanıklılık, iyi ısı ve elektrik iletkenliği, estetik çekicilik, yüksek geri dönüşüm potansiyeli ve ekonomik üretim sayılabilir
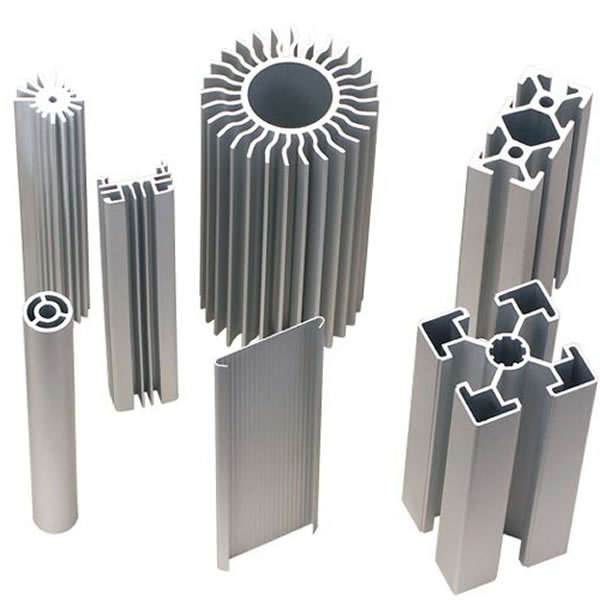
alüminyum ekstrüzyon
Ekstrüzyonla imal edilmiş alüminyum parçalar

Bu nedenle, alüminyum ekstrüzyon, modern endüstrinin birçok alanında yaygın olarak kullanılmaktadır. Alüminyum ekstrüzyon, imalat endüstrisinde tekdüze bir kesit profiline sahip parçalar oluşturmak için yaygın olarak kullanılan bir işlemdir. Alüminyum, sünekliği, mekanik mukavemeti ve maliyet etkinliği nedeniyle kullanılır.

Alüminyum Ekstrüzyon Nasıl Yapılır?

Alüminyum, istenen enine kesiti oluşturmak için tasarlanmış ve üretilmiş bir kalıptan geçmeye zorlanır. Ekstrüzyon, iş sertleşmesini azaltmak için yüksek sıcaklıklarda (350°C+) veya yüzey kalitesini ve mukavemeti iyileştirmek için oda sıcaklığında gerçekleştirilebilir.

alüminyum ekstrüzyon nasıl yapılır
alüminyum ekstrüzyonun yapılışı

Alüminyum Ekstrüzyon İşlem Basamakları

Uçtan uca bir işlem olarak alüminyum ekstrüzyon aşağıdaki adımlardan oluşur:

  1. Kalıp ilk önce tipik olarak Elektro erozyon ve/veya Frezeleme yoluyla takım çeliğinden üretilir .
  2. Bir alüminyum alaşımlı kütük ısıtılır. Normal sıcaklık aralığı 420°C-500°C olacaktır.
  3. Kütük, işlemdeki sürtünmeyi azaltmak için yağlayıcı ile ekstrüzyon makinesine yüklenir.
  4. Yüksek basınçlı bir tokmak, alüminyum kütüğü makine içinden kalıba doğru zorlar.
  5. Nitrojen verilir ve inert bir atmosfer yaratarak kalıp bölümlerinden akmasına izin verilir. Bu, kalıbın ömrünü uzatır.
  6. Ekstrüde alüminyum, kalıptan gerekli şekilde çıkar ve bir çıkış masasına, ardından bir soğutma masasına geçer.
  7. Soğutulduktan sonra, ekstrüzyon gerekli uzunlukta kesilir, tipik olarak bu bir kesme işlemiyle elde edilir. Ancak Get It Made’de temiz bir kesim sağlamak için tel Erozyon kullanmayı tercih ediyoruz.
  8. Son olarak, ekstrüzyonlar, gerekirse başka bir işleme veya bitirme işlemine tabi tutulur.

Ekstrüzyon Sıcaklığı


Alüminyum ekstrüzyon işlemi genellikle 400-500°C arası sıcaklıkta gerçekleştirilir.

Kalıp Presleme Kuvveti


Ekstrüzyon presleri, profil boyutuna göre birkaç bin tona kadar çıkan kuvvetle alüminyumu kalıptan iter.

Profil Karmaşıklığı


Ekstrüzyon, döküm veya talaşlı imalatla üretilmesi zor olan karmaşık kesitli uzun profillerin ekonomik üretimine imkan tanır.

Alüminyum Ekstrüzyonlar Ne İçin Kullanılır?

Alüminyum ekstrüzyon, sabit bir kesite sahip parçalar oluşturmak için, imalat işlerinde yaygın olarak kullanılmaktadır. Alüminyum ekstrüzyonun kullanım alanları aşağıdaki belirtildiği gibidir:

  • Endüstriyel uygulamalar
  • Mimarlık ve İnşaat
  • Otomotiv
  • Tabela ve Aydınlatma
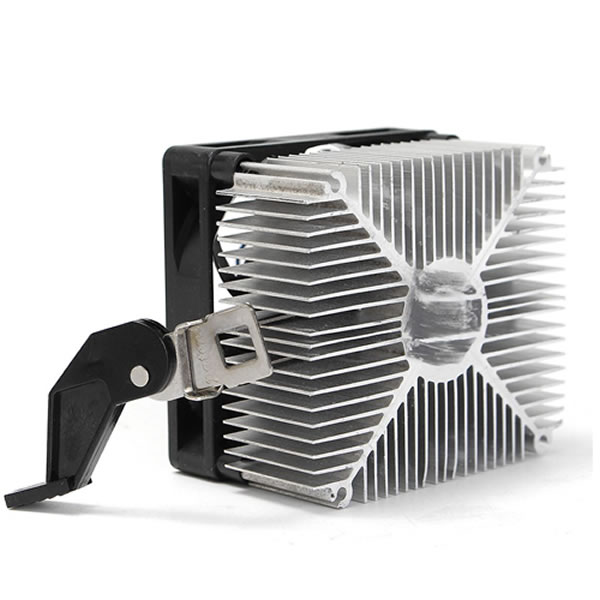
alüminyum işlemci radyatörü ekstrüzyon
Bilgisayar işlemci radyatörü
alüminyum ekstrüzyon korniş ray
Alüminyum korniş, ray gibi araçlar

Alüminyum Ekstrüzyonların Avantajları

✅ Karmaşık kesit parçaları

Alüminyum ekstrüzyonların ana avantajı, alternatif imalat yöntemleriyle üretilmesi tipik olarak çok zor veya imkansız olan, değişen uzunluklarda çok karmaşık kesitler üretebilme yeteneğidir.

✅ Mekanik performansı uyarlayın

Alüminyum ekstrüzyonların mukavemeti, ekstrüzyonun duvar kalınlığı ve dahili yapısal profili ayarlanarak uyarlanabilir. Bu, gereksiz ekstra malzeme eklemeden gücün tam olarak ihtiyaç duyulan yerde konsantre edilebileceği anlamına gelir.

✅ Mükemmel güç-ağırlık oranı

Alüminyum ekstrüzyonlar hafiftir (çeliğin ağırlığının 1/3’ü) ve büyük bir güç/ağırlık oranına sahiptir. Bu, ağırlık azaltmanın öncelikli olduğu havacılık endüstrisindeki uygulamalar için onları popüler bir seçim haline getirir.

✅ Düşük ve yüksek hacimli üretim

Kalıp üretildikten sonra sipariş hacminde esneklik vardır, hem düşük hem de yüksek hacimli ekstrüzyonlar ekonomik olarak üretilebilir. Benzersiz bir şekilde, gereken ekstrüzyon miktarı için Minimum Sipariş Miktarımız yoktur. İster bir seri üretime, ister yalnızca tek seferlik özel bir ekstrüzyona ihtiyacınız olsun, Get It Made, projeniz için teslim etme kabiliyetine ve esnekliğine sahiptir.

✅ Düşük maliyetli parçalar hızlı üretilir

Ekstrüzyon, parçaların sürekli olarak üretilebilmesi nedeniyle çok verimli bir süreçtir ve alternatif üretim yöntemlerine kıyasla birim başına maliyeti çok daha düşük hale getirir. Kalıp üretildikten sonra parçalar birkaç gün içinde teslim edilmek üzere üretilebilir, bu da ekstrüzyonu talep üzerine üretilen parçalar için mükemmel hale getirir.

Özel Alüminyum Ekstrüzyonların Dezavantajları

❌ İlk çalıştırma maliyetleri

Genellikle o kadar yüksek olmasa da, ekstrüzyon kalıbını üretmenin bir ilk başlangıç ​​maliyeti vardır. 

Bununla birlikte, bu maliyet, alüminyum ekstrüzyon üretmenin düşük maliyeti ile hızla dengelenir.

❌ Tasarım kısıtlamaları

Ekstrüzyon işleminin doğası gereği, parçaların tek tip bir enine kesite sahip olması gerekir. Dikkate alınması gereken başka tasarım hususları da vardır, bunlar Özel Alüminyum Ekstrüzyon Tasarım Yönergeleri bölümünde daha ayrıntılı olarak ele alınacaktır.

Konuyla İlgili Sorular

Isıtılmış alüminyum, belirli bir kesit şeklindeki kalıptan preslenerek geçirilir. Kalıbın deliği hangi şekildeyse, çıkan alüminyum profil de o şekli alır.

Bu yöntemle üretilen parçalar hem hafif hem dayanıklı olur ve karmaşık kesitler tek işlemde elde edilebilir. Ayrıca alüminyum geri dönüştürülebilir olduğu için üretim de nispeten ekonomiktir.

İlgili Yazılar

Püskürtme Kalıpları Püskürtme İle Kalıplama ve Püskürtme Kalıpları Modern Fabrikalardaki Şaşırtıcı Üretim Süreçleri Modern Fabrikalardaki Şaşırtıcı Üretim Süreçleri Lazerin Kullanım Alanları Lazerin Kullanım Alanları Çelik Üretim Yöntemleri Çelik Üretim Yöntemleri Toz Metalurjisi ve Sinter Malzemeler: Sinterleme İşlemi Nasıl Yapılır? Toz Metalurjisi ve Sinter Malzemeler: Sinterleme İşlemi Nasıl Yapılır? Dökme Demirlere Uygulanan Isıl İşlemler Dökme Demirlere Uygulanan Isıl İşlemler Rulman nasıl yapılır ? video Rulman nasıl yapılır ? video 2018 Skoda Octavia Üretim Bantlarından Görüntüler 2018 Skoda Octavia Üretim Bantlarından Görüntüler
Ekstrüzyon Kalıpları
Paylaş. Facebook Twitter WhatsApp Tumblr Email Telegram Copy Link

Yorumlayın Cevabı İptal Et

Sanal Kumpas. 1/20 ve 1/50 Verniyerli kumpas simulatörü
Perçinden Kaynağa: Bir Dönem Nasıl ve Neden Kapandı?
Motor Freni Nedir? Araca Zarar Verir mi?
  • İletişim
  • Kullanım Koşulları-Hizmet Şartları
  • Gizlilik ve Çerez Politikası
Makine Eğitimi

Makineler, Makine parçaları, İmalat yöntemleri, Otomotiv, Araç bakım onarım ve Teknoloji ile ilgili Bilgi Kaynağı

Facebook X (Twitter) Pinterest Tumblr

Yukarıya yazın ve aramak için Enter tuşuna basın. İptal etmek için Esc tuşuna basın.