
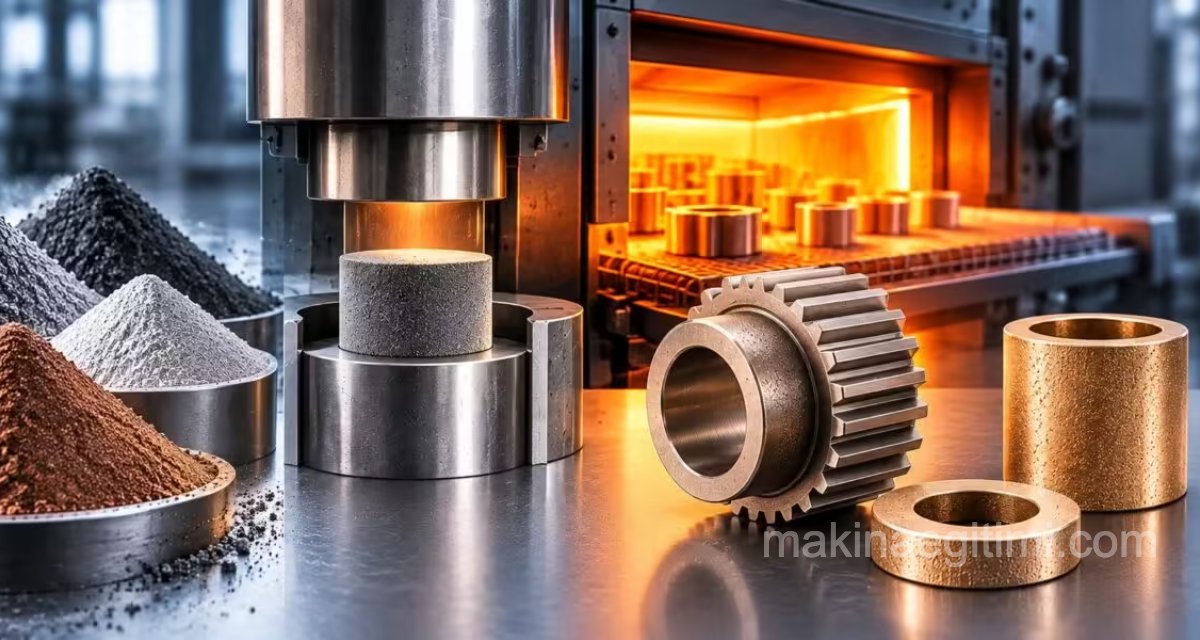
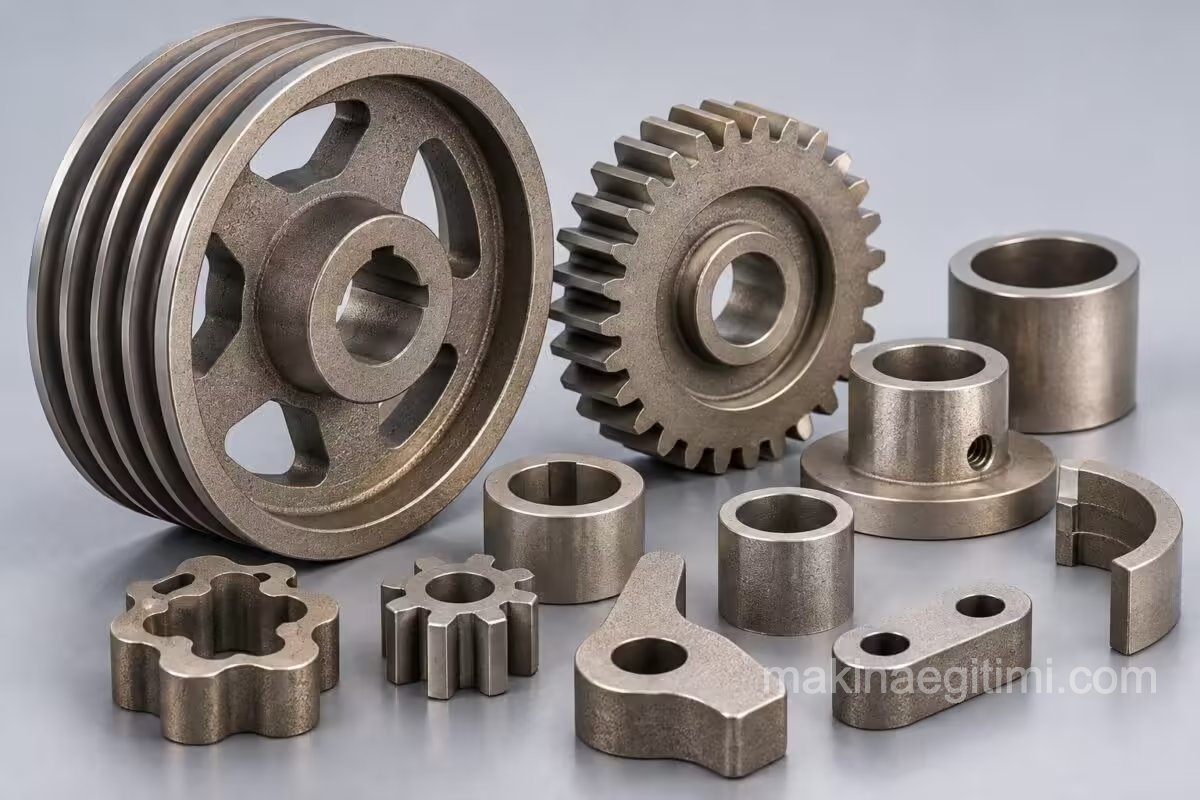
Bir otomobil motorundaki kayış kasnağı, bir elektrik süpürgesinin kendinden yağlamalı yatağı, bir hidrolik sistemin metal filtresi ve bir tezgahtaki sert metal kesici uç… Bu parçaların hiçbiri dökümle ya da talaşlı işlemeyle üretilmez. Hepsi metal tozundan, sinterleme adı verilen bir yöntemle üretilir.
Metal tozlarından parça üretilen bu teknolojiye toz metalurjisi denir. Bu yazıda sinter parçaların nasıl üretildiğini, sinterleme sırasında malzemenin içinde neler olduğunu, sinter dövme ve sıcak izostatik presleme yöntemlerini, ayrıca bu teknolojinin avantajlarını ve sınırlarını ele alıyoruz.
Sinter Malzeme Nedir?
Sinter malzemeler, metal tozlarının bir kalıpta preslenip ardından ısıl işlemle birbirine bağlanmasıyla üretilir. Kalıpta preslenen toz parça önce zayıf bir yarı mamul halindedir. Sinterleme adı verilen ısıl işlem sayesinde son dayanımına ulaşır.
Sinter parçaların üretiminde farklı türde tozlar kullanılabilir:
- Saf metal tozları
- Alaşımlı metal tozları
- Metal bileşiklerinden elde edilen tozlar
- Farklı tozların karışımları
Sinter Parçalar Nasıl Üretilir? Üretim Aşamaları
Sinter parça üretimi beş temel aşamadan oluşur.
1. Toz Üretimi
Sinter parçaların hammaddesi metal tozlarıdır. Bu tozlar genellikle ergimiş metalin bir memeden püskürtülmesi ya da başka yollarla pülverize edilmesiyle elde edilir.
Püskürtülen metal damlacıkları çok hızlı soğur. Bu yüksek soğuma hızı sayesinde toz tanecikleri ince ve homojen bir iç yapıya sahip olur.
2. Tozların Karıştırılması
Karıştırma aşamasında farklı tozlar istenen oranlarda bir araya getirilir. Bu aşama, bitmiş parçanın bileşimini ve özelliklerini belirler.
Karışıma ayrıca stearin gibi kaydırıcı maddeler katılır. Bu maddeler, presleme sırasında toz taneciklerinin birbiri üzerinde ve kalıp cidarında daha kolay kaymasını sağlar.
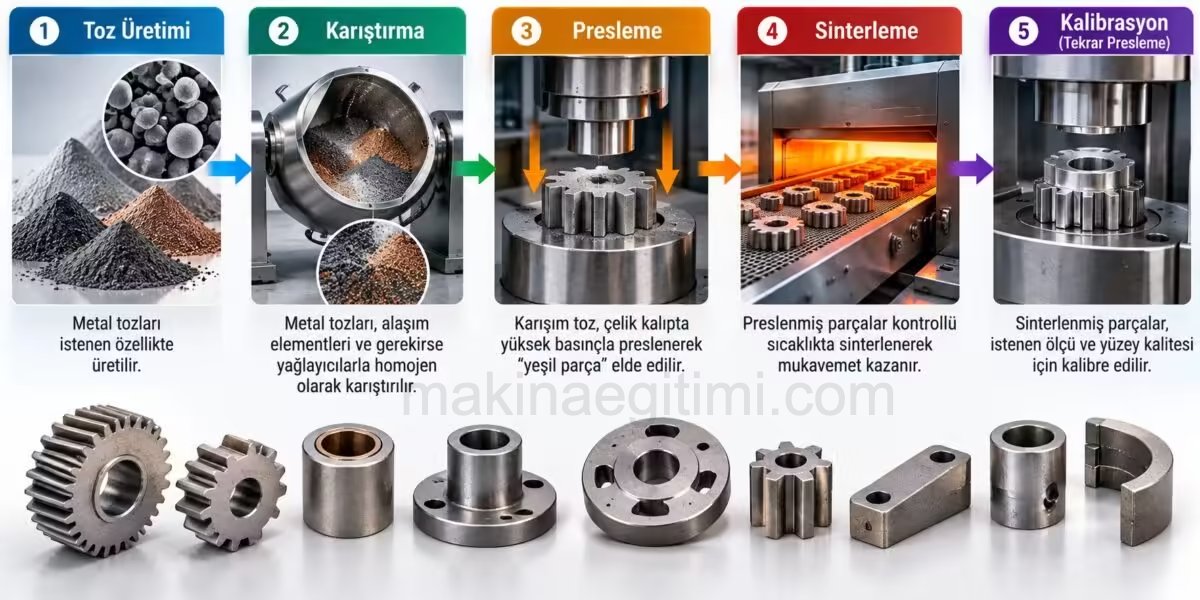
3. Presleme
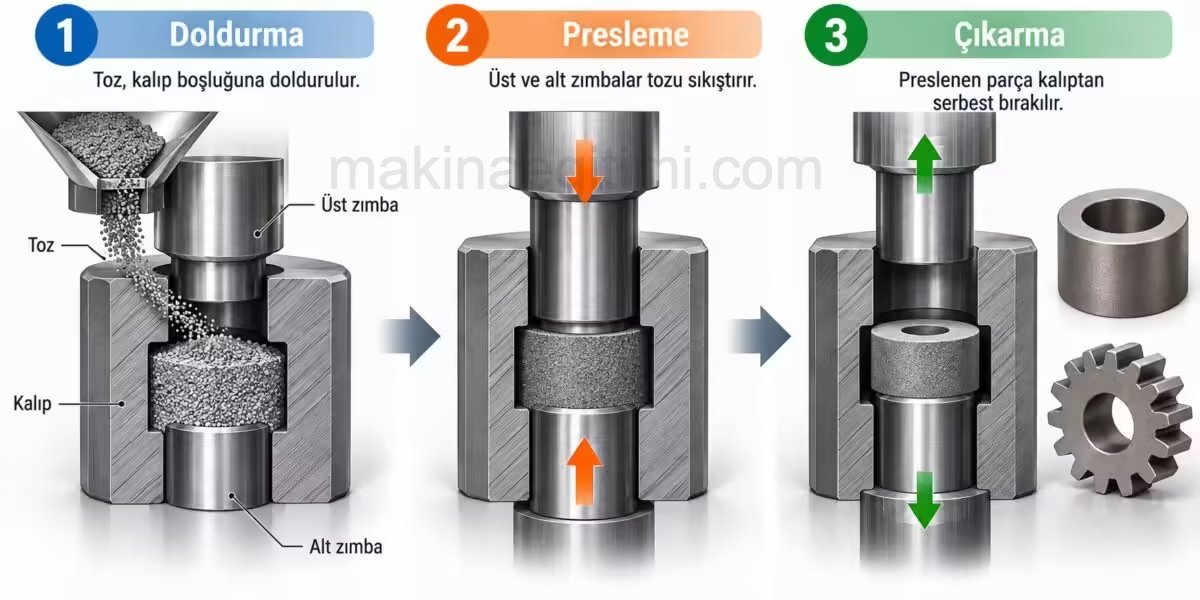
Karıştırılan tozlar, pres kalıplarında yüksek basınç altında sıkıştırılır. Presleme üç adımda gerçekleşir:
- Doldurma: Toz, kalıp boşluğuna doldurulur.
- Presleme: Üst ve alt zımbalar tozu sıkıştırır.
- Çıkarma: Preslenen parça kalıptan serbest bırakılır.
Presleme sırasında tozun iç yapısında şu değişiklikler olur:
- Tanecikler arasındaki gözenekler küçülür.
- Toz taneciklerinin birbirine temas yüzeyleri büyür.
- Tanecikler temas noktalarında soğuk olarak sıkıştırılır.
Preslenen parça, taneciklerin birbirine yapışması (adezyon) ve mekanik olarak kenetlenmesi sayesinde şeklini korur. Ancak bu aşamada dayanımı henüz düşüktür. Bu yarı mamule ham parça ya da yeşil parça da denir.
4. Sinterleme
Sinterleme, preslenmiş parçanın sıcaklığı ve süresi kontrol edilen bir ısıl işlemden geçirilmesidir. Toz metalurjisinin en önemli aşaması budur. Ham parça bu aşamada gerçek dayanımını kazanır.
Sinterleme Sırasında Neler Olur?
Sinterleme sırasında malzemenin içinde iki önemli olay gerçekleşir:
Difüzyon: Atomlar, temas noktaları üzerinden komşu toz taneciklerinin içine geçer. Böylece tanecikler arasında gerçek metalik bağlar oluşur.
Rekristalizasyon (yeniden kristalleşme): Presleme sırasında soğuk olarak sıkıştırılan temas bölgelerinde yeni kristaller oluşur. Bu yeni kristaller, eski tanecik sınırlarının ötesine geçerek birbirine bağlı bir kristal yapı oluşturur.
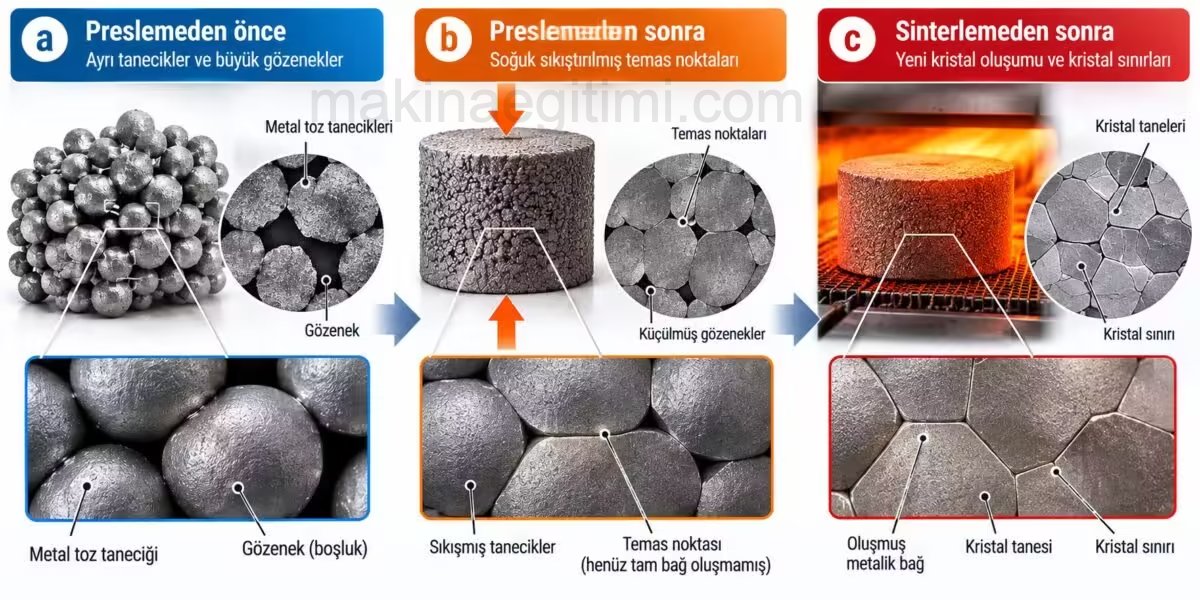
Kısacası sinterleme, preslenmiş metal tozu taneciklerinin tavlanarak, difüzyon ve rekristalizasyon yoluyla birbirine bağlı bir kristal yapıya dönüştürülmesidir.
Sinterleme Sıcaklığı Nasıl Seçilir?
- Tek tür tozdan yapılan parçalarda sinterleme sıcaklığı, toz malzemesinin ergime sıcaklığının altında tutulur. Malzeme erimez. Tanecikler katı halde birbirine bağlanır.
- Toz karışımlarında ise sıcaklık, karışımdaki en düşük ergime sıcaklığına sahip bileşenin ergime noktasını aşacak şekilde seçilebilir. Bu durumda eriyen bileşen, diğer tanecikleri birbirine bağlayan bir bağlayıcı gibi davranır.
Sinterlemeyi dökümden ayıran en önemli fark budur. Dökümde metal tamamen eritilir. Sinterlemede ise ana malzeme katı halde kalır.
5. Kalibrasyon
Sinterlenmiş parçalar çoğu kullanım için yeterli ölçü hassasiyetine ve yüzey kalitesine sahiptir. Daha hassas ölçü ya da daha iyi yüzey gerekiyorsa, sinterlenmiş parça bir kalıpta yeniden preslenir. Bu işleme kalibrasyon denir.
Sinter Parçaların Özellikleri ve Kullanım Alanları
Sinter parçaların özellikleri üç etkene bağlıdır:
- Kullanılan toz malzemesi
- Gözeneklerin büyüklüğü ve gözenek oranı
- Presleme basıncı ve sinterleme sıcaklığı
Sinter malzemelerin en ilginç özelliği, gözenek oranının bilinçli olarak ayarlanabilmesidir. Bu sayede başka yöntemlerle elde edilemeyecek ürünler üretilebilir:
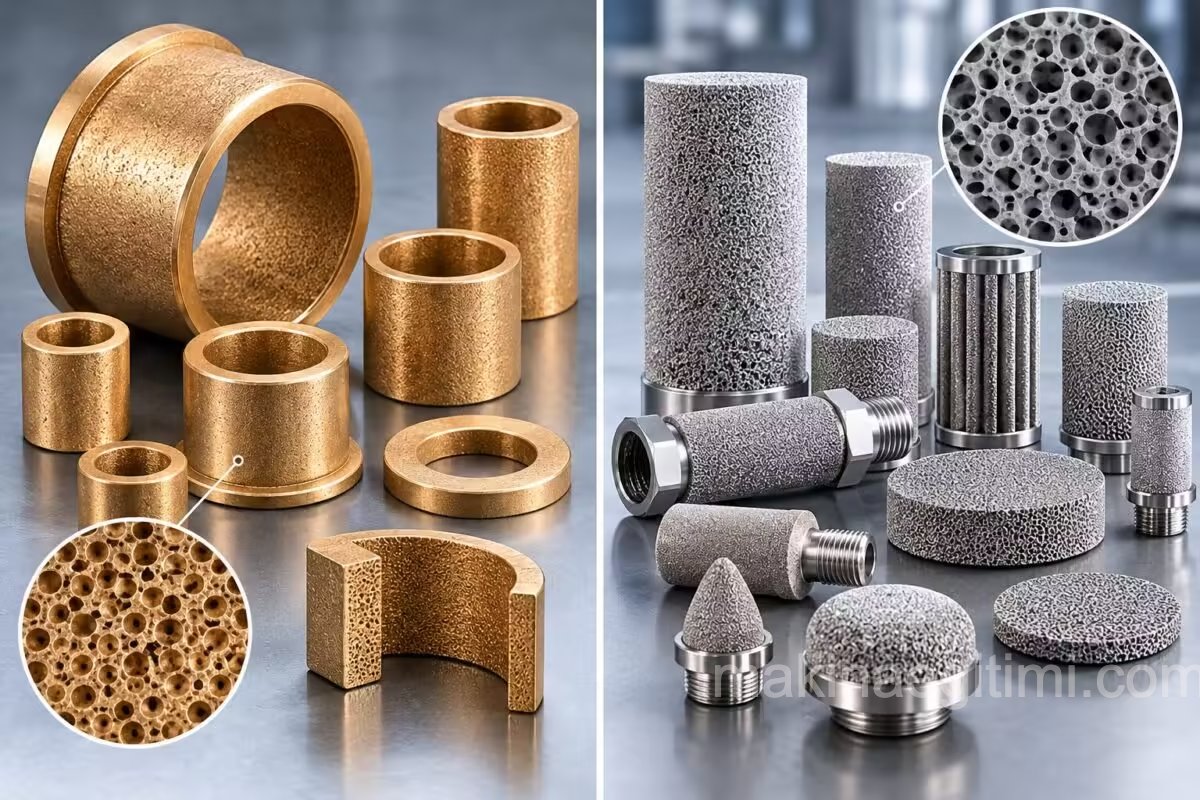
- Sinter filtreler: Gözenek oranı yaklaşık %27’ye varan, büyük gözenekli sinter malzemeler filtre olarak kullanılır.
- Kendinden yağlamalı yataklar: Montajdan önce gözeneklerine yağ emdirilen sinter malzemeler, iyi kayma ve uyum özellikleri olan yatak malzemesi olarak kullanılır. Yatak çalışırken gözeneklerdeki yağ yüzeye çıkar ve yatağı yağlar.
- Sinter yapı parçaları: Gözenek oranı daha düşük (yaklaşık %6 ile %12 arası) sinter parçalar makine parçası olarak kullanılır.
- Isıl işlem görebilen parçalar: Çelik tozundan yapılan sinter parçalar ısıl işleme tabi tutulabilir, örneğin sertleştirilebilir.
Toz Metalurjisinin Avantajları
- Montaja hazır parçalar doğrudan üretilebilir. Çoğu zaman ek talaşlı işlemeye gerek kalmaz.
- Ölçü hassasiyeti yüksek parçalar uygun maliyetle üretilir.
- Ergime noktaları çok farklı olan metallerden alaşım üretilebilir. Bu, eritme yöntemiyle çoğu zaman mümkün değildir.
- Uygun toz karışımları seçilerek istenen malzeme özellikleri elde edilebilir.
- Gözeneklerine yağ emdirilen yataklar iyi kayma ve uyum özellikleri gösterir.
- Çok az talaş ve hurda oluştuğu için çevre dostudur.
Toz Metalurjisinin Dezavantajları
- Presleme için çok büyük pres kuvvetleri gerekir.
- Pres kalıplarının maliyeti yüksektir. Bu yüzden yöntem seri üretimde ekonomiktir.
- Gereken yüksek presleme kuvvetleri ve tozun sınırlı sıkıştırılabilirliği nedeniyle parça büyüklüğü sınırlıdır.
- Bazı şekiller presleme yönünde elde edilemez. Örneğin alttan kesik (undercut) şekiller, enine delikler ve vida dişleri preslemeyle oluşturulamaz.
Sinter Dövme
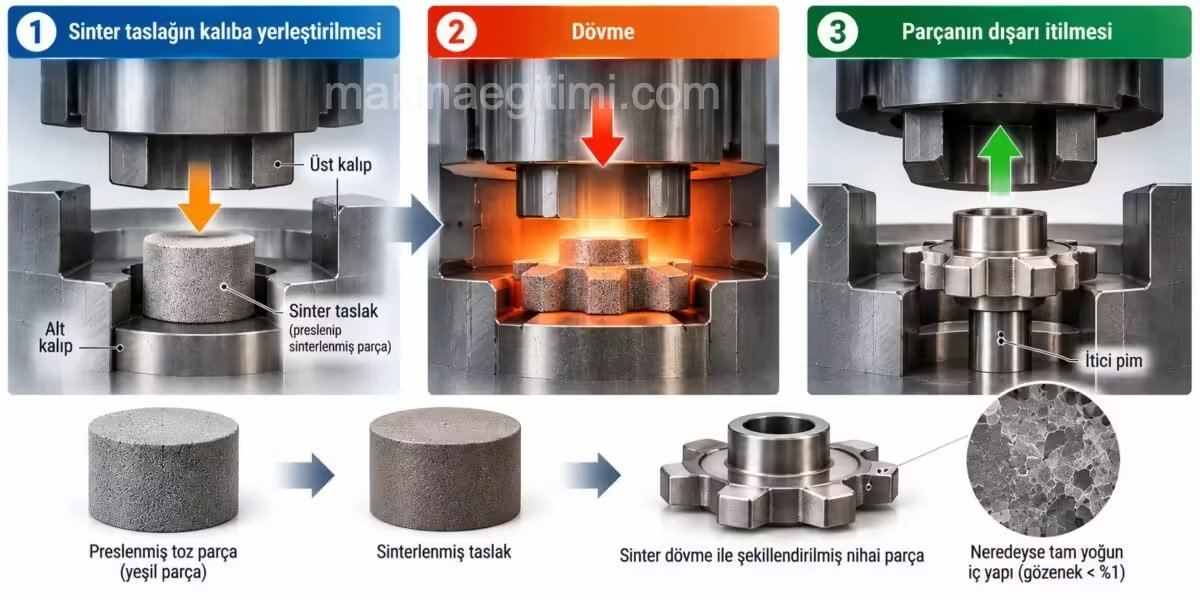
Sinter dövme, toz metalurjisi ile dövmeyi birleştiren bir yöntemdir:
- Alaşımlı çelik tozları preslenir ve sinterlenir. Böylece bir ön parça (sinter taslak) elde edilir.
- Bu ön parça bir dövme kalıbına yerleştirilir ve kalıpta dövülerek son şeklini alır.
- Dövülen parça kalıptan dışarı itilir.
Sinter dövme ile üretilen parçalar, klasik kalıpta dövme parçalarına göre şu üstünlüklere sahiptir:
- Gözenek oranı %1’in altına iner. Yani parça neredeyse tamamen yoğundur.
- İç yapı ve alaşım elementleri parçanın her yerinde eşit dağılmıştır.
- Parçalar daha narin üretilebilir ve mekanik özellikleri daha iyidir.
Sıcak İzostatik Presleme (HIP)
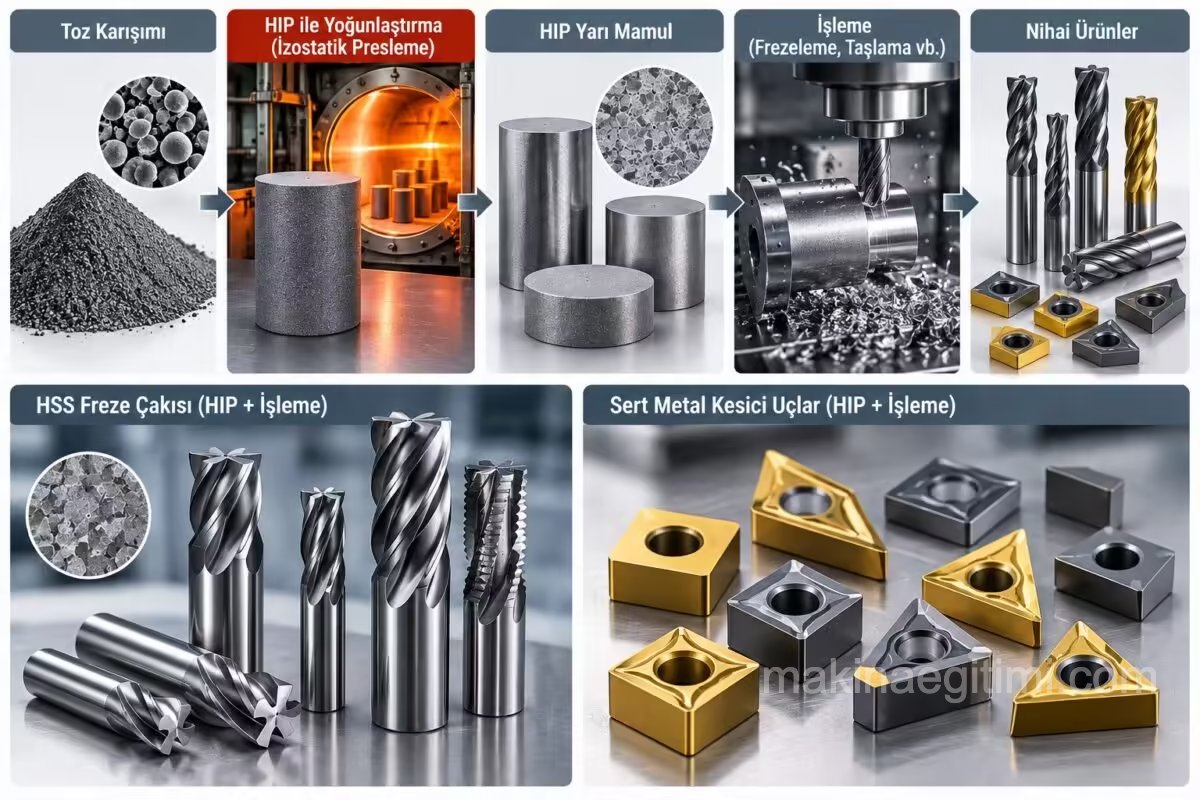
Sıcak izostatik preslemede, presleme ve sinterleme aynı anda yapılır. Metal tozu, sinterleme sıcaklığındayken preslenir.
Bu yöntemle üretilen parçalar, önce preslenip sonra sinterlenen parçalara göre daha yüksek yoğunluğa ve daha ince taneli bir iç yapıya sahiptir.
Kullanım alanları: Sıcak izostatik presleme, özellikle yüksek performans gereken kesici takımların üretiminde kullanılır:
- Yüksek hız çeliğinden (HSS) freze çakıları
- Sert metalden kesici plakalar
Yöntemlerin Karşılaştırılması
| Yöntem | İşlem sırası | Gözenek oranı | Tipik ürünler |
|---|---|---|---|
| Klasik sinterleme | Presleme, ardından sinterleme | Ayarlanabilir, düşükten yükseğe | Filtreler, kendinden yağlamalı yataklar, kasnaklar, makine parçaları |
| Sinter dövme | Presleme, sinterleme, ardından dövme | %1’in altında | Yüksek dayanımlı çelik makine parçaları |
| Sıcak izostatik presleme | Presleme ve sinterleme aynı anda | Çok düşük, yüksek yoğunluk | HSS freze çakıları, sert metal kesici uçlar |
Sonuç
Toz metalurjisi, metal tozlarının preslenip sinterlenmesiyle parça üretilen bir teknolojidir. Üretim; toz üretimi, karıştırma, presleme, sinterleme ve gerekirse kalibrasyon aşamalarından oluşur. Sinterleme sırasında difüzyon ve rekristalizasyon yoluyla toz tanecikleri birbirine bağlanır ve parça son dayanımını kazanır.
Bu yöntemle montaja hazır parçalar ekonomik olarak üretilebilir. Gözenek oranı ayarlanarak filtreler ve kendinden yağlamalı yataklar gibi özel ürünler elde edilebilir. Ergime noktaları çok farklı metallerden alaşım yapılabilir. Daha yüksek dayanım gerektiğinde sinter dövme ya da sıcak izostatik presleme gibi gelişmiş yöntemlere başvurulur.
Sıkça Sorulan Sorular
Metal tozlarının bir kalıpta preslenip ardından sinterleme adı verilen ısıl işlemle birbirine bağlanmasıyla parça üretilen imalat teknolojisidir.
Preslenmiş metal tozu parçasının, sıcaklığı ve süresi kontrol edilen bir ısıl işlemle tavlanmasıdır. Bu sırada difüzyon ve rekristalizasyon yoluyla toz tanecikleri birbirine bağlanır ve parça son dayanımını kazanır.
Tek tür tozdan yapılan parçalarda hayır. Sinterleme sıcaklığı malzemenin ergime noktasının altında tutulur. Toz karışımlarında ise en düşük ergime noktasına sahip bileşen eriyebilir ve diğer tanecikleri birbirine bağlar.
Toz üretimi, tozların karıştırılması, presleme, sinterleme ve gerekirse kalibrasyon.
Gözenekli bir sinter malzemeden üretilir ve montajdan önce gözeneklerine yağ emdirilir. Yatak çalışırken gözeneklerdeki yağ yüzeye çıkarak yatağı yağlar.
Montaja hazır ve ölçü hassasiyeti yüksek parçalar düşük maliyetle üretilir. Ergime noktaları çok farklı metallerden alaşım yapılabilir. Gözenek oranı ayarlanabilir. Az hurda oluştuğu için çevre dostudur.
Çok büyük pres kuvvetleri ve pahalı kalıplar gerekir. Parça büyüklüğü sınırlıdır. Enine delik ve vida dişi gibi bazı şekiller preslemeyle elde edilemez.
Metal tozunun sinterleme sıcaklığında preslendiği, yani presleme ve sinterlemenin aynı anda yapıldığı yöntemdir. Daha yoğun ve ince taneli parçalar elde edilir. HSS freze çakıları ve sert metal kesici uçlar bu yöntemle üretilir.
Gözenek oranı %1’in altına iner. Alaşım elementleri parçanın her yerinde eşit dağılır. Parça, klasik kalıpta dövmeye göre daha narin ve mekanik olarak daha dayanıklı olur.
İlgili Yazılar
 Haddeleme Nedir? Nasıl Yapılır. Haddelenmiş Ürünlerin Hayatımızdaki Yeri
 Motor pistonu nasıl yapılır? Motor pistonlarının yapılışı
 Rondela Nasıl Yapılır
 Revolver Torna Nedir . Nasıl Kullanılır
 Endüstri 4.0 Nedir? Bileşenleri, Fabrika Örnekleri ve Üretime Etkisi
 Elektro Erozyon Nedir. Elektro Erozyon ile İşleme
 Segman Nasıl Yapılır. Segmanlar nasıl üretilir?
 Seçici Laser Sistemiyle Kalıp Yapımı