
Teknik resimde bir yüzey düz bir çizgiyle gösterilir. Ancak gerçekte hiçbir yüzey kusursuz düz değildir. Tornada işlenmiş bir milin yüzeyi büyütüldüğünde, kesici takımın bıraktığı tepe ve çukurlardan oluşan bir dağ silsilesi görülür. Bu tepe ve çukurların büyüklüğü, parçanın aşınmasını, sızdırmazlığını, yağ tutmasını ve hatta çalışırken çıkardığı sesi belirler.
Bu yazıda gerçek yüzeyin ideal yüzeyden nasıl saptığını, P, R ve W profillerini, Ra, Rz, Rmax, Rp ve taşıma oranı gibi pürüzlülük değerlerini, yüzey pürüzlülüğünün nasıl ölçüldüğünü ve talaşlı imalatta pürüzlülüğü etkileyen faktörleri ele alıyoruz.
İdeal Yüzey ve Gerçek Yüzey
İdeal (geometrik) yüzey, teknik resimde çizgilerle gösterilen, kusursuz biçimli yüzeydir.
Gerçek yüzey ise üretim yöntemine bağlı olarak ideal yüzeyden sapmalar gösterir. Ölçme açısından önemli olan gerçek yüzeydir. Ancak gerçek yüzeyin nasıl görüneceği, kullanılan ölçme yöntemine de bağlıdır. Farklı ölçme yöntemleri, aynı yüzeyin farklı ayrıntılarını ortaya çıkarır.
Gerçek yüzeyin ideal geometrik yüzeyden olan sapmalarının tamamına şekil sapması denir.
Yüzeydeki Sapmaların Türleri
Yüzeydeki sapmalar, büyüklüklerine ve nedenlerine göre dört kademede incelenir:
| Kademe | Sapma türü | Örnek | Tipik nedeni |
|---|---|---|---|
| 1 | Biçim sapması | Düzlük hatası, yuvarlaklık hatası | Tezgah kızaklarındaki hatalar, parçanın eğilmesi |
| 2 | Dalgalılık | Yüzeyde geniş dalgalar | Titreşim, eksantrik bağlama |
| 3 | Pürüzlülük (izler) | Düzenli tekrarlanan yivler | İlerleme, kesici takımın uç biçimi |
| 4 | Pürüzlülük (ince yapı) | Çizikler, pullanma | Talaş oluşumu |
Birinci ve ikinci kademe sapmalar, teknik resimde şekil ve konum toleranslarıyla sınırlanır. Üçüncü ve dördüncü kademe sapmalar ise yüzey pürüzlülüğünü oluşturur. Bu yazının konusu da bunlardır.
Yüzey Profilleri: P, R ve W Profili
Yüzey pürüzlülüğü, elektrikli iğne uçlu bir yüzey ölçme cihazıyla ölçülür. Cihazın ince bir iğne ucu (prob) yüzey üzerinde gezdirilir. Ucun yüzeydeki iniş çıkışları elektrik sinyaline dönüştürülür. Bu sinyalden üç farklı profil elde edilir.
Gerçek Profil (P Profili)
P profili (birincil profil), ölçülen bütün sapmaların toplamını gösterir. Biçim sapması, dalgalılık ve pürüzlülük bu profilde bir aradadır.
Ortalama Çizgi
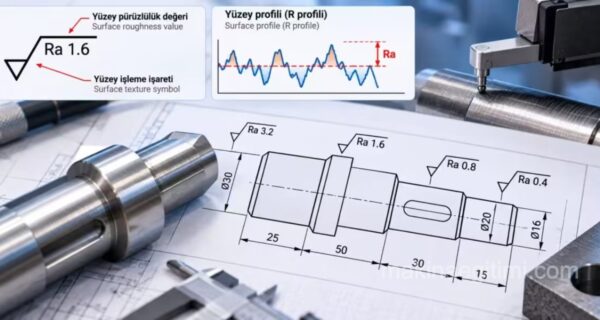
Ortalama çizgi (merkez çizgisi), profilin ortasından geçen referans çizgisidir. Ölçme cihazı tarafından elektronik olarak oluşturulur. Bu çizgi profili öyle böler ki, çizginin üstündeki tepelerin alanları ile altındaki çukurların alanları toplamı birbirine eşit olur.
Pürüzlülük Profili (R Profili)
R profili, P profilinden dalgalılığın filtrelenip çıkarılmasıyla elde edilir. Yalnızca yüzey pürüzlülüğünü içerir. Ra, Rz ve Rmax gibi değerler bu profilden hesaplanır.
Dalgalılık Profili (W Profili)
W profili ise P profilinden pürüzlülüğün filtrelenip çıkarılmasıyla elde edilir. Yalnızca dalgalılığı ve biçim sapmalarını içerir. Bu profilden dalga derinliği (Wt) hesaplanır.

Yüzey Pürüzlülük Değerleri
Pürüzlülük değerleri pürüzlülük profilinden (R profili) hesaplanır ve mikrometre (µm) cinsinden verilir.
Ortalama Pürüzlülük (Ra)
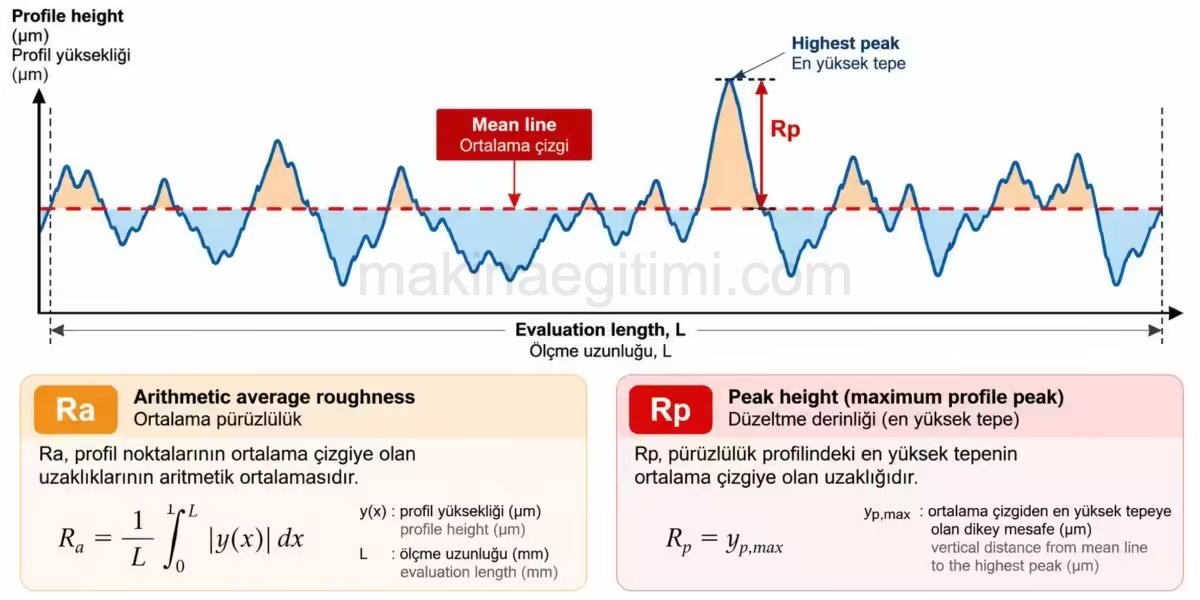
Ra, profil noktalarının ortalama çizgiye olan uzaklıklarının aritmetik ortalamasıdır. Çukurlar da tepeler de pozitif uzaklık olarak hesaba katılır.
Ra, dünyada en yaygın kullanılan pürüzlülük değeridir. Ancak bir ortalama olduğu için tek bir derin çiziği ya da yüksek bir tepeyi pek fark etmez.
Ortalama Pürüzlülük Derinliği (Rz)
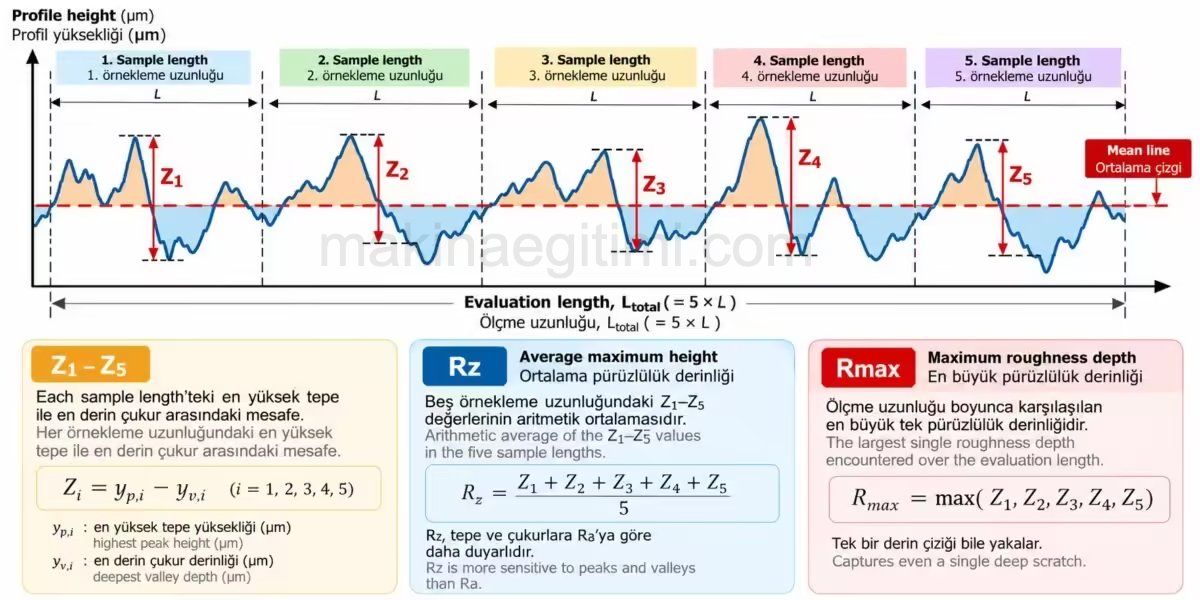
Rz, ölçme uzunluğu beş eşit örnekleme uzunluğuna bölünerek hesaplanır:
- Her örnekleme uzunluğundaki en yüksek tepe ile en derin çukur arasındaki mesafe bulunur. Bunlar Z1, Z2, Z3, Z4 ve Z5 olarak adlandırılır.
- Bu beş değerin aritmetik ortalaması alınır.
Rz = (Z1 + Z2 + Z3 + Z4 + Z5) / 5
Rz, Ra’ya göre tepe ve çukurlara daha duyarlıdır. Bu yüzden özellikle sızdırmazlık ve yatak yüzeyleri gibi fonksiyonel yüzeylerde tercih edilir.
En Büyük Pürüzlülük Derinliği (Rmax)
Rmax, ölçme uzunluğu boyunca karşılaşılan en büyük tek pürüzlülük derinliğidir. Yani Z1–Z5 değerlerinin en büyüğüdür. Tek bir derin çiziği bile yakalar.
Düzeltme Derinliği (Rp)
Rp, pürüzlülük profilindeki en yüksek tepenin ortalama çizgiye olan uzaklığıdır. Yüzeyin tepe kısmının ne kadar “sivri” olduğunu gösterir.
Taşıma Oranı (tp)
Taşıma oranı (malzeme oranı), profil belirli bir c kesim derinliğinde yatay bir çizgiyle kesildiğinde, bu çizgi üzerinde malzemeye denk gelen uzunlukların toplamının toplam ölçme uzunluğuna oranıdır. Yüzde olarak verilir.
Taşıma oranı, bir yüzeyin yük taşıma kapasitesini gösterir. Örneğin yeni işlenmiş bir yüzey, ilk çalışmada tepeleri aşındığında ne kadar alana sahip olacağı hakkında bilgi verir. Yüksek taşıma oranı, yükün geniş bir alana yayıldığı anlamına gelir.

Pürüzlülük Değerlerinin Karşılaştırılması
| Değer | Tanım | Neyi gösterir? |
|---|---|---|
| Ra | Ortalama çizgiye uzaklıkların aritmetik ortalaması | Yüzeyin genel pürüzlülüğü |
| Rz | Beş örnekleme uzunluğundaki tepe-çukur farklarının ortalaması | Tepe ve çukurlara daha duyarlı genel değer |
| Rmax | En büyük tek tepe-çukur farkı | Tekil derin çizikler ve kusurlar |
| Rp | En yüksek tepenin ortalama çizgiye uzaklığı | Tepelerin yüksekliği |
| tp | Belirli derinlikte malzeme uzunluğunun toplam uzunluğa oranı | Yük taşıma kapasitesi |
Yüzey Pürüzlülüğü Nasıl Ölçülür?
Karşılaştırma Numuneleriyle Kontrol
En basit yöntem, işlenmiş yüzeyi bir yüzey karşılaştırma numunesiyle karşılaştırmaktır. Karşılaştırma, tırnakla ya da küçük bir dokunma plakasıyla yüzey üzerinde gezinerek yapılır. Deneyimli bir kişi bu yöntemle yaklaşık 2 µm’lik bir pürüzlülük farkını bile hissedebilir.
Bu yöntemde önemli bir kural vardır: Karşılaştırma numunesi, kontrol edilen parçayla aynı imalat yöntemiyle işlenmiş olmalıdır. Çünkü her imalat yöntemi yüzeyde kendine özgü bir iz bırakır. Tornalanmış bir yüzey, taşlanmış bir numuneyle karşılaştırılırsa yanıltıcı sonuç elde edilir.
İğne Uçlu Yüzey Ölçme Cihazları (Profilometre)
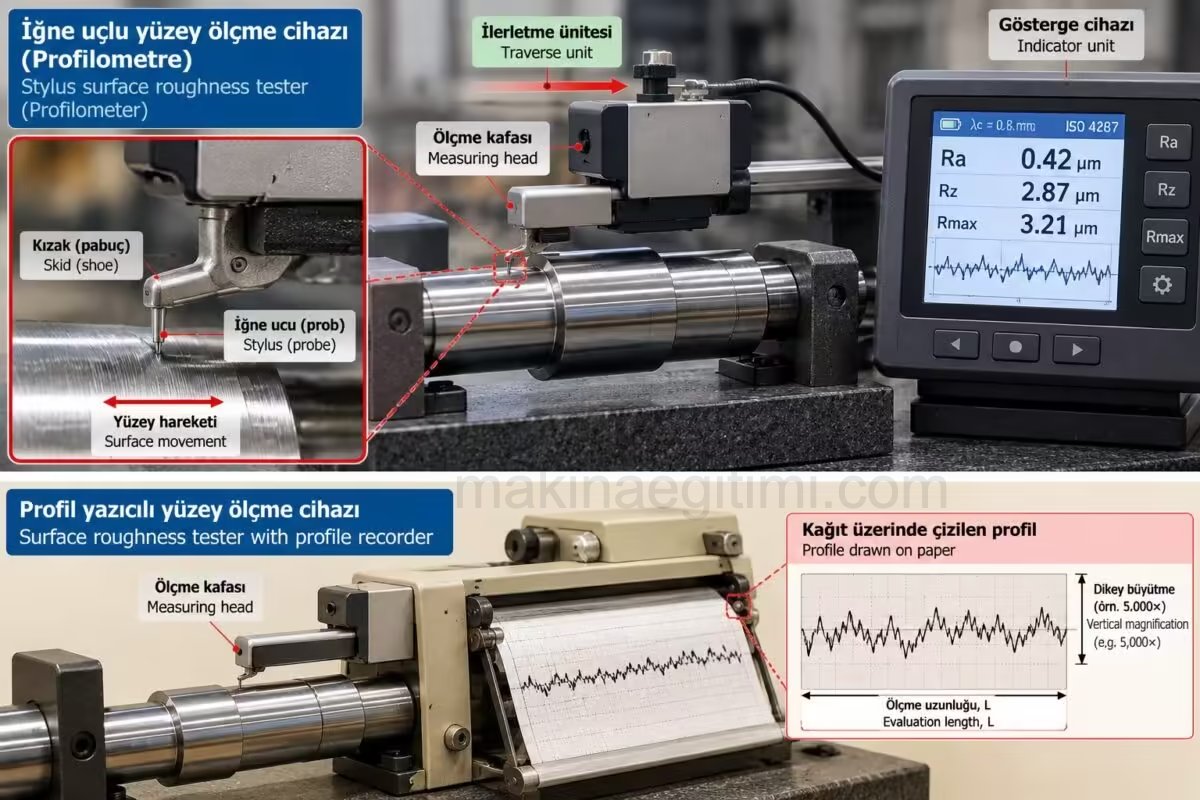
Hassas ölçüm için iğne uçlu yüzey ölçme cihazları kullanılır. Bu cihazlar günümüzde profilometre ya da pürüzlülük ölçer adıyla bilinir.
Nasıl çalışır?
- Cihazın ölçme kafasında ince bir iğne ucu (prob) ve yüzey üzerinde kayan bir kızak (pabuç) bulunur.
- Bir ilerletme ünitesi, ölçme kafasını yüzey boyunca sabit hızla hareket ettirir.
- İğne ucu, yüzeydeki dalgalılık ve pürüzlülüğe göre aşağı yukarı hareket eder. Bu hareket, kızağın kaydığı düzleme göre ölçülür.
- Bu konum değişimleri elektrik sinyallerine dönüştürülür.
- Sinyaller bir gösterge cihazına ya da profili kağıda çizen bir profil yazıcısına aktarılır.
Gösterge cihazı Ra, Rz ve Rmax gibi değerleri doğrudan gösterir. Profil yazıcısı ise yüzeyin büyütülmüş profilini çizer. Böylece yüzeyin yapısı görsel olarak da incelenebilir.
Yüzey Kalitesi Neden Önemlidir?
Bir makine parçasının görevini en iyi şekilde yerine getirebilmesi için yüzeyinin belirli özelliklere sahip olması gerekir. Hangi özelliğin önemli olduğu, yüzeyin görevine bağlıdır:
| Yüzey türü | İstenen özellik | Kontrol edilecek değer |
|---|---|---|
| Hareketli yüzeyler (yatak, kızak) | Yük taşıma kapasitesi, yağ tutma | Taşıma oranı, pürüzlülük derinliği |
| Sızdırmazlık yüzeyleri (hareketli) | Biçim doğruluğu, kayma kabiliyeti | Biçim sapması, pürüzlülük derinliği |
| Akış yüzeyleri | Biçim doğruluğu, düzgünlük | Biçim sapması, pürüzlülük derinliği |
Burada iki tarafı olan bir denge vardır:
- Yetersiz yüzey kalitesi parçanın görevini kısıtlar. Örneğin pürüzlü bir yatak yüzeyi hızla aşınır, pürüzlü bir sızdırmazlık yüzeyi kaçırır.
- Gereğinden iyi yüzey kalitesi ise üretim maliyetini gereksiz yere artırır. Taşlama, honlama ve lepleme gibi ince işlemler zaman ve para gerektirir.
Bu yüzden her yüzey için görevine yetecek kadar pürüzlülük istenmelidir, daha fazlası değil.
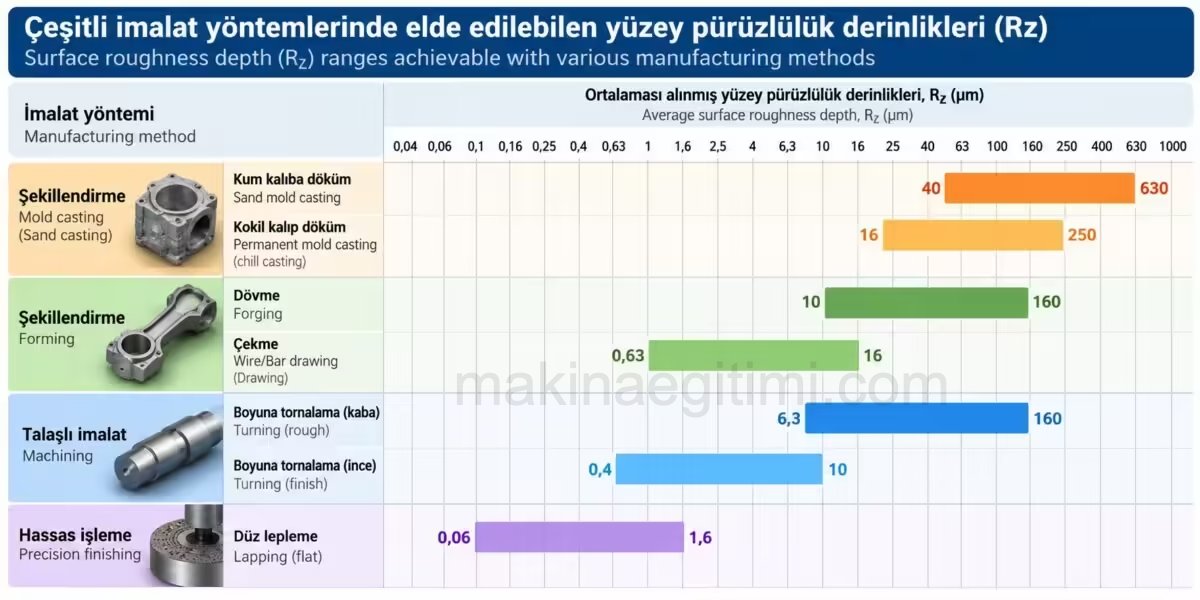
İmalat Yöntemine Göre Yüzey Pürüzlülüğü
Elde edilebilecek yüzey pürüzlülüğü, her şeyden önce imalat yöntemine bağlıdır. Bu yöntemler, en kaba yüzeyden en ince yüzeye doğru kabaca şöyle sıralanır:
- Kum kalıba döküm: En kaba yüzeyler
- Dövme ve kokil (kalıcı kalıp) döküm: Kaba ile orta arası yüzeyler
- Boyuna tornalama: Kaba talaştan ince talaşa kadar geniş bir aralık
- Çekme: Orta ile ince arası yüzeyler
- Lepleme: En ince yüzeyler
Aynı yöntemde bile kaba ve ince işlem arasında büyük fark vardır. Örneğin kaba tornalama ile ince tornalama arasında pürüzlülük değeri birkaç kat değişebilir.
Talaşlı İmalatta Yüzey Pürüzlülüğünü Etkileyen Faktörler
Talaşlı imalatta elde edilen yüzey kalitesi birçok faktöre bağlıdır:
- Malzemenin işlenebilirliği: Malzemenin talaş kaldırmaya ne kadar uygun olduğu
- Kesici takım malzemesi ve aşınma durumu: Aşınmış takım yüzeyi bozar
- Uç yarıçapı ve talaş açısı: Takımın geometrisi yüzeye doğrudan yansır
- Soğutma sıvısı: Sürtünmeyi ve yığıntı talaş oluşumunu azaltır
- İlerleme, kesme hızı ve talaş kalınlığı: Özellikle ilerleme, pürüzlülüğü en çok etkileyen değerlerdendir
- Rijitlik: Takımın, bağlama düzeneğinin, iş parçasının ve tezgahın rijitliği ve esnekliği
- Geometrik hatalar: Tezgah yataklarında ve takımlarda oluşan biçim bozuklukları
Kesici takımın uç yarıçapı, ilerleme ve kesme hızının pürüzlülüğe etkisi için Kesici Takım ve Yüzey Pürüzlülüğü İlişkisi makalemize, teknik resimde pürüzlülüğün nasıl gösterildiği için ise Teknik Resimde Yüzey Pürüzlülüğü makalemize göz atabilirsiniz.
Özet
Hiçbir gerçek yüzey kusursuz değildir. Yüzeydeki sapmalar biçim sapması, dalgalılık ve pürüzlülük olarak sınıflandırılır. Pürüzlülük, iğne uçlu ölçme cihazlarıyla elde edilen R profilinden hesaplanır. En yaygın değerler Ra (ortalama pürüzlülük) ve Rz (ortalama pürüzlülük derinliğidir). Rmax tekil kusurları, taşıma oranı ise yüzeyin yük taşıma kapasitesini gösterir.
Pürüzlülük, atölyede karşılaştırma numuneleriyle hızlıca, laboratuvarda ise profilometrelerle hassas olarak ölçülür. Her yüzey için görevine uygun pürüzlülük istenmelidir. Yetersiz kalite fonksiyonu bozar, gereğinden iyi kalite ise maliyeti artırır.
Sıkça Sorulan Sorular
Bir yüzeyin, imalat sırasında kesici takım izleri ve talaş oluşumu gibi nedenlerle oluşan küçük tepe ve çukurlardan kaynaklanan düzensizliğidir. Mikrometre (µm) cinsinden ölçülür.
Ortalama pürüzlülük değeridir. Pürüzlülük profilindeki noktaların ortalama çizgiye olan uzaklıklarının aritmetik ortalamasıdır. Dünyada en yaygın kullanılan pürüzlülük değeridir.
Rz, ölçme uzunluğunun beş eşit parçaya bölünüp her parçadaki en yüksek tepe ile en derin çukur arasındaki mesafelerin ortalamasıdır. Ra bir ortalama olduğu için tepe ve çukurlara az duyarlıdır. Rz ise bunlara daha duyarlıdır ve genellikle Ra’dan birkaç kat büyük çıkar.
Ölçme uzunluğu boyunca karşılaşılan en büyük tek tepe-çukur mesafesidir. Tek bir derin çiziği ya da kusuru bile yakalar.
Profil belirli bir derinlikte kesildiğinde, malzemeye denk gelen uzunlukların toplam ölçme uzunluğuna oranıdır. Yüzeyin yük taşıma kapasitesini gösterir.
İğne uçlu yüzey ölçme cihazlarıyla (profilometre) ölçülür. İnce bir iğne ucu yüzey boyunca gezdirilir ve iniş çıkışlar elektrik sinyaline çevrilerek Ra, Rz ve Rmax gibi değerler hesaplanır.
Yüzey karşılaştırma numunesiyle tırnakla karşılaştırma yapıldığında, deneyimli bir kişi yaklaşık 2 µm’lik pürüzlülük farkını hissedebilir. Ancak karşılaştırma numunesinin parçayla aynı yöntemle işlenmiş olması gerekir.
P profili ölçülen tüm sapmaları içeren gerçek profildir. R profili, dalgalılık filtrelenerek elde edilen pürüzlülük profilidir. W profili ise pürüzlülük filtrelenerek elde edilen ve yalnızca dalgalılık ile biçim sapmalarını içeren dalgalılık profilidir.
İlerleme, kesme hızı, kesici takımın uç yarıçapı ve aşınması, talaş açısı, soğutma sıvısı, malzemenin işlenebilirliği ve tezgah, takım ve iş parçasının rijitliği.
İlgili Yazılar