

Bir döküm parçanın kenarındaki çapak, bir kaynak dikişinin taşan fazlası, bir saca açılacak düzensiz bir pencere ya da bir yatak burcuna açılacak yağ kanalı… Bu işlerin hepsi atölyenin en eski ve en basit el aletlerinden biriyle yapılabilir: keski.
Bu yazıda keski nedir, keski çeşitleri nelerdir, keski ağız açısı malzemeye göre nasıl seçilir ve keskileme nasıl yapılır sorularını ele alıyoruz.
Keski Nedir?
Keski, çekiç darbeleriyle iş parçasından talaş kaldırmak ya da parçayı ayırmak (kesmek) için kullanılan bir el aletidir. Eğe ve testere ile birlikte, elle talaş kaldırarak şekil verme işlemlerinde kullanılan temel takımlardandır.
Keskiyle yapılan işe keskileme denir. Keskileme, makineli işleme imkanı olmayan yerlerde, montaj ve onarım işlerinde, çapak temizlemede ve kaba talaş kaldırmada bugün de kullanılır.
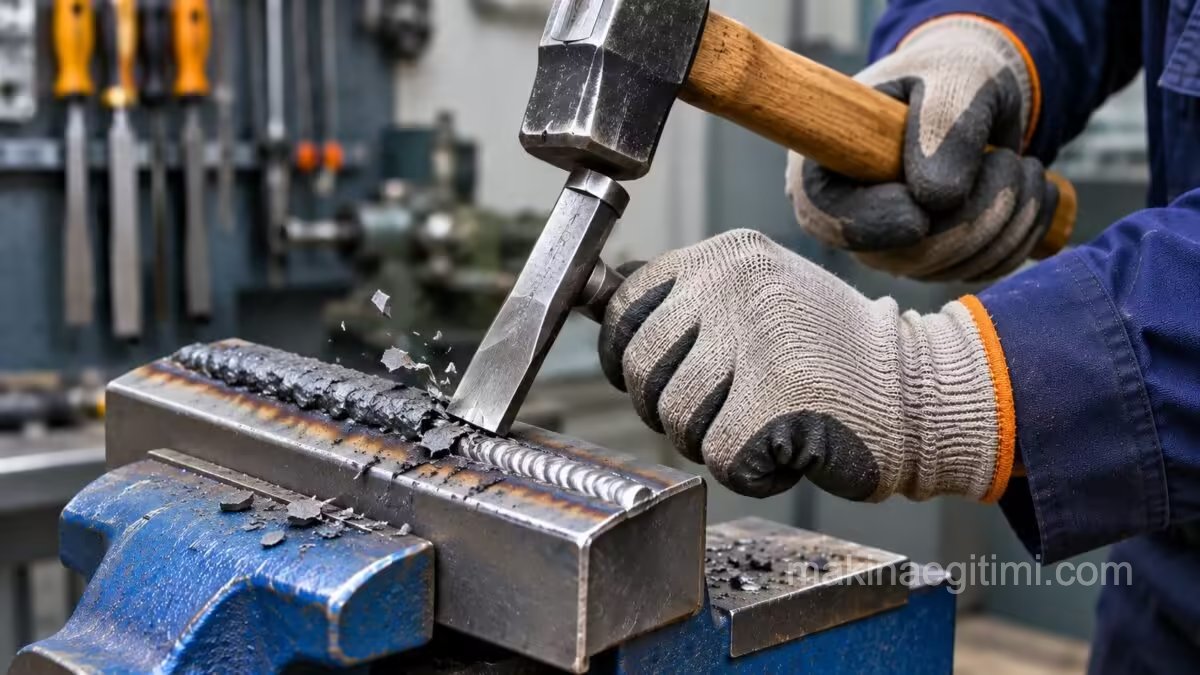
Keskinin Kısımları
Bir keski üç kısımdan oluşur:
| Kısım | Özelliği |
|---|---|
| Ağız (kesici ağız) | Sertleştirilmiştir. Temel şekli kamadır. Talaşı kaldıran ya da malzemeyi ayıran kısımdır |
| Gövde | Elle tutulan kısımdır. Elde iyi kavranması için genellikle dar kenarlarından yuvarlatılmıştır |
| Baş | Çekiçle vurulan kısımdır. Daraltılmış, ucu hafif bombeli ve kenarlarına pah kırılmıştır |
Keskinin ağzı sert, başı ise daha yumuşak bırakılır. Ağız sert olmalıdır ki malzemeyi kessin. Baş ise sertleştirilmez, çünkü sert bir baş çekiç darbeleri altında kırılıp parça fırlatabilir.
Keski Açıları
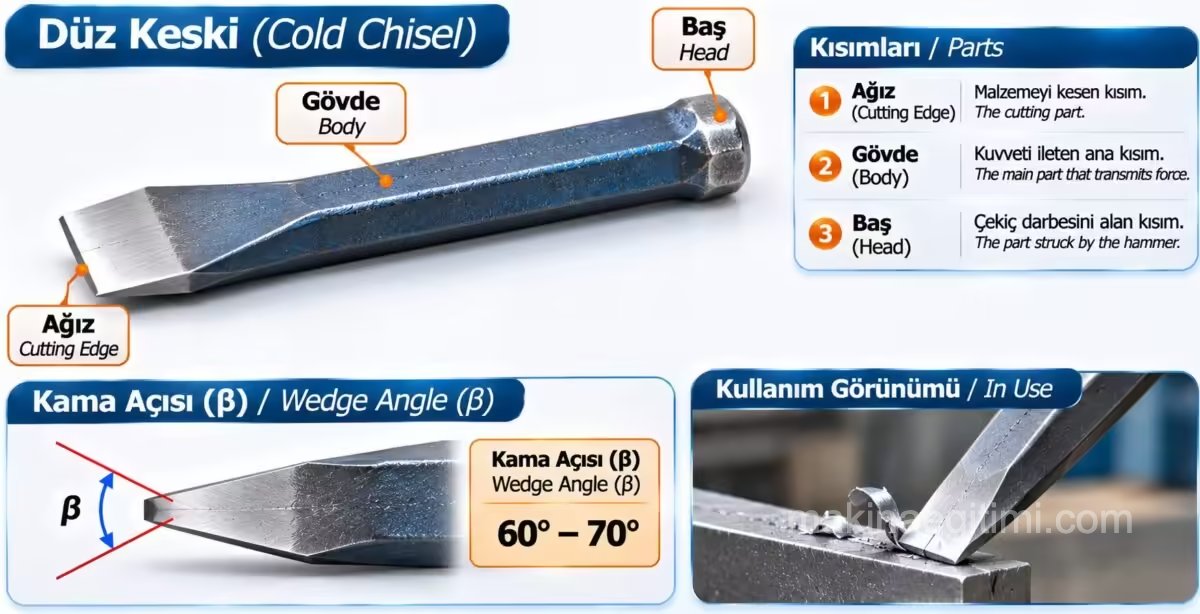
Keskinin ağzı bir kama şeklindedir. Keskilemede üç açı önemlidir:
- Kama açısı (β): Keski ağzının iki yüzeyi arasındaki açıdır. Keskinin bilenmesiyle belirlenir.
- Serbest açı (α): Keskinin alt yüzeyi ile iş parçası yüzeyi arasındaki açıdır.
- Talaş açısı (γ): Keskinin üst yüzeyi ile iş parçası yüzeyine dik doğrultu arasındaki açıdır. Talaşın kalkma kolaylığını belirler.
Bu üç açının toplamı 90°’dir. Kama açısı keskinin bilenme şekliyle sabittir. Serbest açı ve talaş açısı ise keskinin tutuluş eğimine göre değişir.
Malzemeye Göre Keski Ağız Açısı
Kama açısı, işlenen malzemenin sertliğine göre seçilir. Sert malzemelerde ağzın kırılmaması için büyük, yumuşak malzemelerde kolay kesmek için küçük kama açısı kullanılır:
| İşlenen malzeme | Örnekler | Kama açısı |
|---|---|---|
| Sert malzemeler | Alaşımlı ve alaşımsız çelikler | 60° – 70° |
| Orta sertlikte malzemeler | Bronz, pirinç | 50° – 60° |
| Yumuşak malzemeler | Kurşun, çinko, bakır, alüminyum | 40° – 50° |
Gereğinden küçük kama açısıyla sert malzeme işlenirse keski ağzı ezilir ya da kırılır. Gereğinden büyük kama açısıyla yumuşak malzeme işlenirse keski malzemeye zor girer ve daha fazla kuvvet gerekir.
Keski Çeşitleri
Keskinin şekli, kullanım amacına göre belirlenir.
Düz Keski
Düz keski, geniş ve düz bir ağza sahiptir. En çok kullanılan keski türüdür. Kullanım alanları:
- Düz yüzeylerden talaş kaldırma
- Sac ve çubukları ayırma
- Döküm parçaların çapaklarını temizleme
- Kaynak dikişlerinin taşan kısımlarını ve cürufunu temizleme
Tırnak Keskisi
Tırnak keskisinin gövdesi kısadır ve kesici ağzı gövdeye göre enine konumdadır. Ağzı dar olduğu için dar kanalların açılmasında ve keskiyle boşaltılmasında kullanılır. Kama yuvası açma, dar kanallara giriş yapma gibi işler tırnak keskisiyle yapılır.
Oluk Keskisi
Oluk keskisinin ağzı yuvarlak bir profile sahiptir. Özellikle kaymalı yatak burçlarına ve yatak yüzeylerine yağ kanallarının (yağ oluklarının) açılmasında kullanılır.
Yuvarlak Uçlu Keski
Yuvarlak uçlu keski, geniş ve kavisli (yay şeklinde) bir kesici ağza sahiptir. Sac parçaların birbirinden ayrılmasında kullanılır. Kavisli ağız, sacda eğri hatlar boyunca kesmeyi kolaylaştırır.
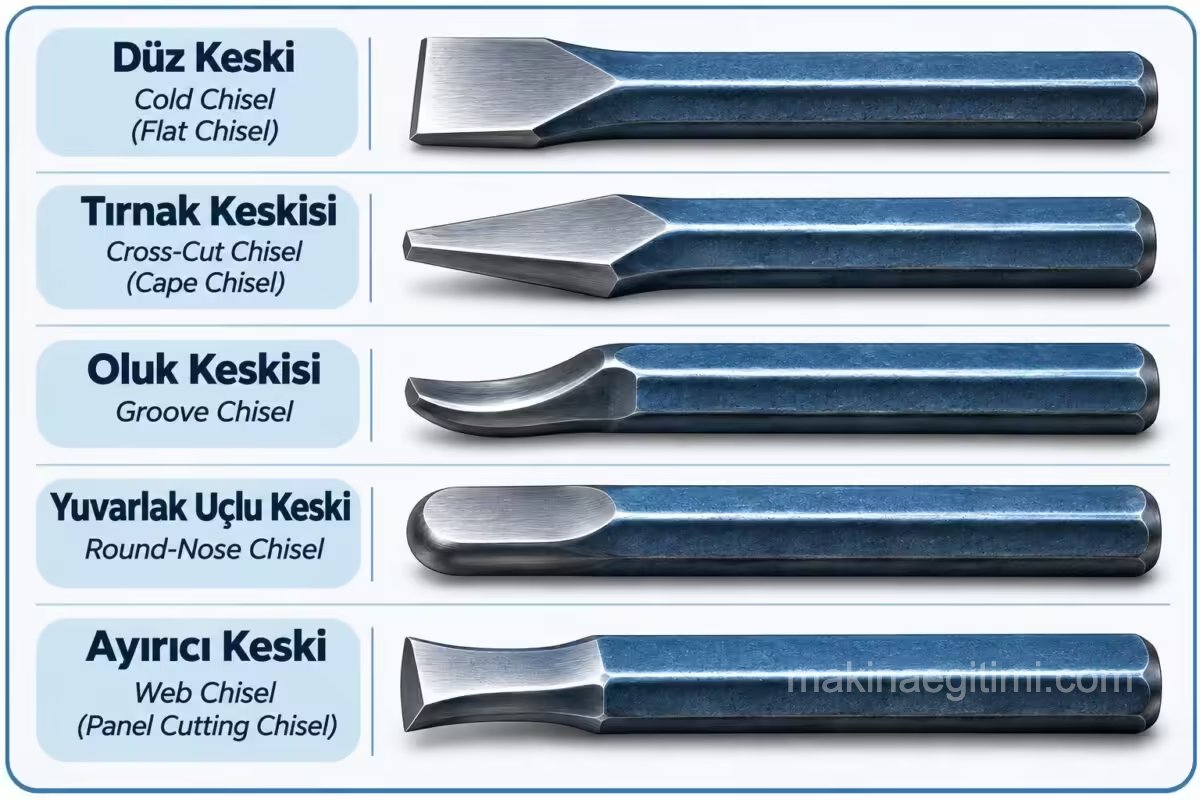
Ayırıcı Keski
Ayırıcı keskinin dört düz kesici ağzı vardır ve dört tarafından gövdeye doğru daralır. Bir sacda büyük bir boşluk açmak gerektiğinde önce kontur boyunca sık aralıklarla delikler delinir. Ayırıcı keski, bu delikler arasında kalan kısımları kesip boşaltmak için kullanılır.
Keski Çeşitleri ve Kullanım Alanları Tablosu
| Keski türü | Ağız şekli | Kullanım alanı |
|---|---|---|
| Düz keski | Geniş, düz | Talaş kaldırma, ayırma, döküm ve kaynak çapağı temizleme |
| Tırnak keskisi | Dar, gövdeye enine | Dar kanallar ve kama yuvaları |
| Oluk keskisi | Yuvarlak profilli | Yatak burçlarında yağ kanalları |
| Yuvarlak uçlu keski | Geniş, kavisli | Sac parçaların ayrılması |
| Ayırıcı keski | Dört kesici ağızlı | Delikler arasındaki kısımların boşaltılması |
Keskiler kullanım şekline göre iskarpela olarak da adlandırılabilir. Ahşap ve taş işlerinde kullanılan keskiler ise metal keskilerinden farklı ağız açılarına ve çeliklere sahiptir.
Keskileme Nasıl Yapılır?
Kesme Kuvveti
Keskilemede gereken kesme kuvveti, keskinin başına çekiç darbeleri vurularak sağlanır. Keskinin büyüklüğüne ve kaldırılacak talaşa uygun ağırlıkta bir çekiç seçilmelidir.
Keskinin Tutuluş Eğimi
Keski, iş parçası yüzeyine göre belirli bir açıyla eğik tutularak kullanılır. Keskinin tutuluş eğimi, serbest açı ve talaş açısını doğrudan değiştirir:
- Keski çok yatık (düz) tutulursa: Serbest açı küçülür, talaş açısı büyür. Keski malzemeye girmez ve yüzeyden kayar.
- Keski çok dik tutulursa: Serbest açı büyür. Keski malzemeye çok derin dalar ve talaş kalınlaşıp keski saplanabilir.
- Doğru eğimde tutulursa: Keski düzgün bir talaş kaldırarak eşit derinlikte ilerler.
Doğru tutuluş eğimi her malzeme için alışkanlık ve deneyimle bulunur. Pratikte kama açısının yarısına birkaç derece eklenerek bulunan bir eğimle başlanması iyi bir başlangıç noktasıdır.
Keskileme Teknikleri
Yüzeyden talaş kaldırma:
Geniş yüzeylerde önce tırnak keskisiyle paralel kanallar açılır. Kanallar arasında kalan kısımlar düz keskiyle kaldırılır. Bu yöntem, düz keskinin geniş bir yüzeyde tek seferde zorlanmasını önler.
Sac ve çubuk ayırma:
İnce saclar mengenede, çene hizasında keskilenerek ayrılabilir. Bu işlemde mengene çenesi bir makas ağzı gibi görev yapar. Kalın parçalar, ayrılacak hattın her iki tarafından keskiyle çentilip kırılarak ayrılabilir.
Kenara yaklaşırken:
İş parçasının kenarına yaklaşıldığında keskileme yönü değiştirilmelidir. Aksi halde kenar kırılarak kopar ve parçada istenmeyen bir kırık oluşur. Keskileme, kenardan içeriye doğru tamamlanır.
Keski Bileme ve Bakım
Keski ağzı köreldiğinde zımpara taşında bilenir. Bileme sırasında keski sık sık suya daldırılarak soğutulmalıdır. Ağız aşırı ısınırsa (renk değiştirirse) sertliğini kaybeder ve çabuk körelir.
Kama açısı, işlenecek malzemeye uygun şekilde (40° – 70°) bilenir. Kama açısını kontrol etmek için açı mastarı kullanılabilir.
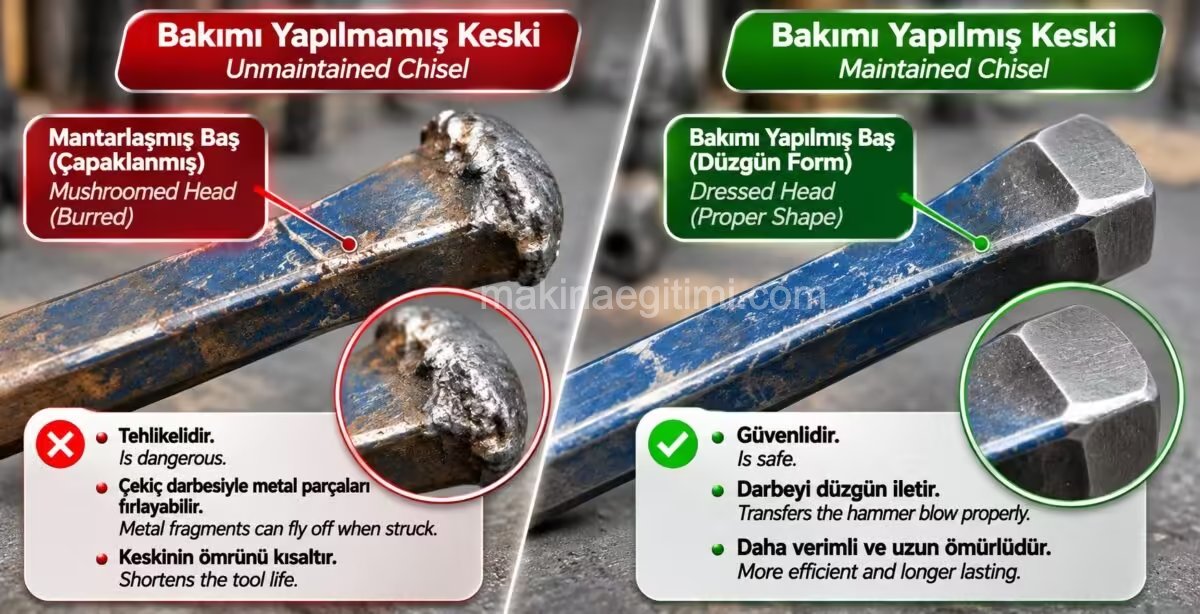
Keski başında zamanla çekiç darbeleri nedeniyle mantar şeklinde çapak oluşur. Bu çapak taşlanarak temizlenmeli ve kenarlara yeniden pah kırılmalıdır.
Keskilemede İş Güvenliği
- Keski başında çapak bulunmamalıdır. Mantarlaşmış baştaki çapaklar çekiç darbesiyle kopup fırlayabilir ve ciddi yaralanmalara neden olur.
- Keskileme sırasında keskinin başına değil, keski ağzına bakılmalıdır. Böylece keskinin doğru hat üzerinde ilerlediği kontrol edilir.
- Her zaman koruyucu gözlük kullanılmalıdır.
- Çevrede çalışanları sıçrayan talaşlardan korumak için koruyucu perde ya da siper kullanılmalıdır. Keskileme yönü, insanların bulunmadığı tarafa doğru seçilmelidir.
- Çekiç sapının sağlam ve çekiç başının sapa iyi takılmış olduğundan emin olunmalıdır.
- Uzun keskilerde ya da ağır işlerde eli korumak için keski tutucu (el koruyuculu) kullanılabilir.
Sonuç
Keski, çekiç darbeleriyle talaş kaldıran ya da malzemeyi ayıran basit ama çok yönlü bir el aletidir. Keskinin ağzı sertleştirilmiş, başı ise yumuşak bırakılmıştır. Keskinin kama açısı, işlenecek malzemenin sertliğine göre seçilir: sert çelikler için 60° – 70°, pirinç ve bronz için 50° – 60°, alüminyum, bakır ve kurşun gibi yumuşak malzemeler için 40° – 50°.
Düz keski, tırnak keskisi, oluk keskisi, yuvarlak uçlu keski ve ayırıcı keski farklı işler için kullanılır. İyi bir keskileme için keskinin doğru eğimde tutulması, kenarlara yaklaşırken yönün değiştirilmesi ve iş güvenliği kurallarına uyulması gerekir.
Konuyla İlgili Sorular
Çekiç darbeleriyle iş parçasından talaş kaldırmak ya da parçayı ayırmak için kullanılan, ağzı sertleştirilmiş kama şeklinde bir el aletidir.
Keski; kesici ağız, gövde ve baş olmak üzere üç kısımdan oluşur. Ağız sertleştirilmiştir, baş ise çekiçle vurulan ve kenarlarına pah kırılmış kısımdır.
Düz keski, tırnak keskisi, oluk keskisi, yuvarlak uçlu keski ve ayırıcı keski en yaygın keski çeşitleridir.
Dar ve enine konumlu ağzı sayesinde dar kanalların ve kama yuvalarının açılmasında kullanılır.
Yatak burçlarına ve kaymalı yatak yüzeylerine yağ kanalları açmak için kullanılır.
Alaşımlı ve alaşımsız çelikler gibi sert malzemeler için keski kama açısı 60° ile 70° arasında olmalıdır.
Alüminyum, bakır, çinko ve kurşun gibi yumuşak malzemeler için kama açısı 40° ile 50° arasında seçilir.
Keski iş parçası yüzeyine göre eğik tutulmalıdır. Çok yatık tutulursa yüzeyden kayar, çok dik tutulursa malzemeye saplanır. Doğru eğim malzemeye göre deneyimle bulunur.
Kenara doğru keskilemeye devam edilirse kenar kırılarak kopar. Bu yüzden kenara yaklaşıldığında yön değiştirilir ve keskileme kenardan içeriye doğru tamamlanır.
Çekiç darbeleriyle mantarlaşan keski başındaki çapaklar kopup fırlayabilir ve göz ya da el yaralanmalarına yol açabilir. Bu yüzden çapak taşlanarak düzenli olarak temizlenmelidir.
Zımpara taşında, malzemeye uygun kama açısında bilenir. Bileme sırasında keski sık sık suya daldırılarak soğutulmalıdır, aksi halde ağız sertliğini kaybeder.
İlgili Yazılar
 Parmak Freze ile Frezeleme ve Kanal Açma
 Mikrometre okuma örnekleri
 Matkapla Delme Hataları. Sebepler ve Çözümler
 Tornada Yay Sarma
 Kontrol Aletlerinin Çeşitleri ve Kullanımı
 Parmak Freze Çakılarının Penslerle Bağlanması
 Koniklik Hesaplama ve Konik Tornalama Yöntemleri
 Freze Tezgahı Nedir? Freze Tezgahının Kısımları