Close Menu
  • MAKİNELER ve İMALAT
    • ALET VE EKİPMANLAR
    • BİLGİSAYAR DESTEKLİ ÇİZİM
    • Cadcam eğitimi
    • Cnc Tezgah Programlama
    • DÖKÜM TEKNOLOJİLERİ
    • ELEKTRİK ELEKTRONİK TEKNOLOJİLERİ
    • HİDROLİK PNÖMATİK
    • İMALAT İŞLEMLERİ
    • İMALAT TEKNOLOJİLERİ
    • İŞ GÜVENLİĞİ
    • KALIP TASARIMI
    • KATI MODELLEME
    • KAYNAK TEKNOLOJİSİ
    • MAKİNE ELEMANLARI
    • MAKİNE MESLEK RESMİ
    • MALZEME BİLGİSİ
    • OTOMOTİV ve ARAÇ TEKNOLOJİLERİ
    • ROBOTİK TEKNOLOJİLERİ
    • SAĞLIK TEKNOLOJİLERİ
    • SAVUNMA ve HAVACILIK TEKNOLOJİLERİ
    • TASARI GEOMETRİ
    • TEKNİK RESİM
    • YAZILIM ve DONANIM TEKNOLOJİLERİ
    • YENİLİKÇİ ÜRETİM YÖNTEMLERİ
  • TEKNOLOJİ ve YAŞAM
    • OTOMOBİLLER ve TAŞIT
      • ARAÇ ve MOTOR BİLGİSİ
      • Güvenli Sürüş
      • Sürüş Destek Sistemleri
    • Genel Kültür
      • FİLM -DİZİ
      • Görsel ve Grafik Sanat
      • KİTAP – EDEBİYAT
      • MÜZİK
      • SPOR
      • TARİH
      • TEKNOLOJİ TARİHİ
    • GÜNDELİK YAŞAM TEKNOLOJİLERİ
    • HOBİ – EĞLENCE
    • İNTERNET TEKNOLOJİLERİ
    • SAĞLIK
    • MOBİL TEKNOLOJİLER
Makine Eğitimi
  • Makineler ve İmalat
    MAKİNE ELEMANLARI
    HİDROLİK PNÖMATİK
    TEKNİK RESİM
    BİLG.TASARIM ve İMALAT
    TEMEL İMALAT İŞLEMLERİ
    İMALAT İŞLEMLERİ
    Diğer Mesleki Dersler
    SINAVLAR ve EVRAKLAR
    Hareket ve Kuvvet İletimi
    Basit makineler
    Dişliler
    Kamlar
    Kamalar
    Kavramalar
    Yaylar
    Kayış Kasnaklar
    Miller
    Yatak ve Rulmanlar
    Zincirler
    Hesaplayıcılar
    Yay Sabiti Sıkışma Hesaplayıcı
    Dişli Oranı Hesaplayıcı
    Kayış Kasnak Oranı Hesaplayıcı
    Bağlama ve Birleştirme
    Gupilyalar
    Flanşlar
    Perçinler
    Rondelalar
    Pim ve Pernolar
    Segmanlar
    Kaynak Teknolojisi
    Vida Civata ve Somunlar
    Diğer Makine Elemanları
    Kızaklar ve Lineer Kılavuzlar
    Frenler
    Volanlar
    Kelepçeler
    Amortisörler
    Contalar ve O-Ringler
    Keçeler ve Sızdırmazlık Elemanları
    Hidrolik
    Hidroliğe Giriş ve Prensipler
    Hidrolik Sistemler ve Uygulamaları
    Hidrolik Devre Elemanları
    Akümülatörler
    Filtreler
    Motorlar
    Pompalar
    Valfler

    Pnömatik
    Pnömatiğe Giriş ve Prensipler
    Pnömatik Sistemler ve Uygulamaları
    Pnömatik Devre Elemanları
    Valfler
    Silindirler
    Susturucular
    Şartlandırıcılar
    Motorlar
    Kompresörler
    Kurutucular
    Ortak Konular ve Bakım
    Hidrolik Pnömatik Bakım Onarım
    Çalışma Notları, Sınavlar, Testler
    Hesaplayıcılar
    Hidrolik Silindir Kuvvet Hesaplayıcı
    Teknik Resim
    Teknik Resme Giriş
    Geometrik Çizimler
    Perspektif ve İzdüşüm
    Görünüş Çıkarma
    Ölçülendirme
    Kesit Alma
    Komple ve Yapım Resmi
    Toleranslar
    Tolerans - Geçme Simulatörü
    Yüzey İşleme İşaretleri
    Makine Meslek Resmi
    Vida Civata ve Somunlar
    Kasnaklar
    Dişliler
    Pim ve Pernolar
    Miller
    Rulmanlar
    Yaylar
    Rondelalar
    Gupilyalar
    Teknik Resimde Kaynaklar
    Temrinler
    Meslek Resim Temrinleri
    Dişli Temrinleri
    Görünüş Çıkarma Temrinleri
    Kesit Alma Temrinleri
    Kasnak Temrinleri
    Pim Perno Temrinleri
    Vidalı Birleştirme Temrinleri
    Kesit Alma Temrinleri
    Tasarı Geometri
    Bilgisayar Destekli Çizim
    Autocad İle Çizim Dersleri
    Antetli Şablonlar
    Bilgisayar Destekli Çizim Temrinleri
    Görünüş Çıkarma Temrinleri
    Bilg. Destekli Çizim Sınavları
    Katı Modelleme ve Animasyon
    Katı Model Çizim Dosyaları
    Katı Model Montaj Örnekleri
    Katı Model Çizim Dersleri
    katı Modelleme Sınavları
    3d CAD Yazılım İncelemeleri
    Katı Modelleme Temrinleri
    CNC Programlama
    CAM
    Robotik
    Ölçme Kontrol
    Komparatörler
    Mastarlar
    Kumpaslar
    Mikrometreler
    KUMPAS SİMULATÖRÜ
    MİKROMETRE SİMULATÖRÜ

    Makinelerle Çalışma
    Temel Freze
    Temel Torna
    Delme
    Vargel Tezgahı
    El İşlemleri
    Eğeleme
    Markalama
    Kesme İşlemleri
    Raybalama
    Matkap Bileme
    Kılavuz-Pafta

    Malzeme Bilgisi
    Malz. Muayenesi ve Sertlik ölçme
    Çelikler
    Plastikler
    Dökme Demir
    Alüminyum
    İş Güvenliği
    Atölyede İş Güvenliği
    Bakım onarım İşlerinde İ.S.G
    Makinelerde Emniyet Kuralları
    Elektrikle Çalışmada İ.s.g
    El Aletlerinde İş Güvenliği
    İ.S.G. Uzmanlık Eğitimi
    Talaşlı İmalat
    Tornalama
    Frezeleme
    Taşlama
    Kesme Hızı - Devir Hesaplayıcı

    Yenilikçi Üretim Yöntemleri
    3D yazıcı İle Baskı
    3D Tarayıcılar
    Su Jeti İle İşleme
    Lazer İle işleme
    Elektro Erozyon
    Kaynakçılık
    Haddeleme
    Döküm
    Kalıp Tasarımı
    Mekanik ve Hidrolik Presler
    Kesme - Delme Kalıbı
    Bükme Kalıbı
    Çekme Kalıbı
    Plastik Enjeksiyon Kalıpları
    Ekstrüzyon kalıpları
    Birleşik Kalıplar
    Ardışık Kalıplar
    Fışkırtma Kalıpları
    Sıvama Kalıpları
    Püskürtme Kalıbı
    Mesleki Yabancı Dil
    Mekanik - Mukavemet
    Fizik Dersi Konuları
    CAD CAM
    CNC
    Hidrolik Pnömatik
    İmalat İşlemleri
    İş Güvenliği
    Katı Modelleme
    Ölçme Kontrol
    Mekanik
    Mesleki Gelişim
    Mesleki Yabancı Dil
    Tasarı Geometri
    Temel İmalat İşlemleri
    Teknik Resim

    İşletmelerde Beceri Eğitimi
    Bilgisayar Destekli İmalat
    Bilgisayar Destekli Tasarım
    Sınav Analiz Programı

    YILLIK PLANLAR
  • Teknoloji
    ÜRÜN TEKNOLOJİLERİ
    İMALAT TEKNOLOJİLERİ
    Mobil Teknolojiler
    Gündelik Yaşam Teknolojileri
    Elektrik Elektronik Teknolojileri
    Otomotiv ve Araç Teknolojileri
    Yazılım ve Donanım Teknolojileri
    Pratik ve Güvenli İnternet
    Donanım ve Çevre Birimleri
    Program Tanıtımları
    Bilgisayar İpuçları
    Teknoloji Tarihi
    Sağlık ve Tıp Teknolojileri
    Savunma ve Havacılık
    Robotik Teknolojileri
    Makine Parçaları İmalatı
    Hammadde İmalatı
    Motorlu Taşıt İmalatı
  • Yaşam
    Görsel ve Grafik Sanat
    Hobi - Eğlence
    Film - Dizi
    Spor
    Müzik
    Tarih
    Bilim
    Kitap - Edebiyat
    Sağlık
    Gezi Seyahat
    Araç Tanıtım ve Karşılaştırma
    Araç ve Motor Bilgisi
    Araç Bakım Onarımı
    Güvenli Sürüş
    Sürüş Destek Sistemleri
    İlk Yardım Bilgisi
    Ehliyet Sınavı Hazırlık Testleri
Makine Eğitimi
Ana Sayfa»İMALAT İŞLEMLERİ»Tornada Yay Sarma
29 Haziran 2022

Tornada Yay Sarma

Tornada Yay Sarma

Bu yazıda torna tezgahında yay sarmanın yapılışı adım adım anlatılmaktadır. Ayrıca yayın elemanları ve yay sarma için kullanılan malafa çapı ölçüleri ve yay sarma uygulama iş parçası antetli temrin verilmiştir.

  • Tornada Yay Sarma İçin Gerekenler ve Hesaplamalar
    • Yay Sarma Malafası Hazırlama
    • Tel Uzunluğu Hesabı
  • Tornada Yay Sarma İşlem Sırası
  • Torna Tezgahında Yay Sarma Videolar
  • Tornada Yay Sarma Uygulama İş Parçası Temrin
  • Konuyla İlgili Sorular

Tornada Yay Sarma İçin Gerekenler ve Hesaplamalar

Bu işlem için gerekenler: 3 ayaklı üniversal ayna, malafa olarak kullanılacak bir mil. İki adet tahta takoz. Yeterli uzunlukta tel. Bunların ölçüleri aşağıda verilmiştir.

Yay Sarma Malafası Hazırlama

Yay, malafa denilen bir mil etrafında sarılacaktır. Yay sarıldıktan sonra serbest bırakılınca bir miktar genişler. Pratikte bu miktar, yayın iç çapının %20 si kadardır.

Malafa çapı = di-(0,20 . di)
di=yay iç çapı

Örneğin iç çapı 20 mm olacak bir yay için gereken malafa çapı 20. 0,20 = 4mm küçük olmalıdır. Yani 20-4=16 mm
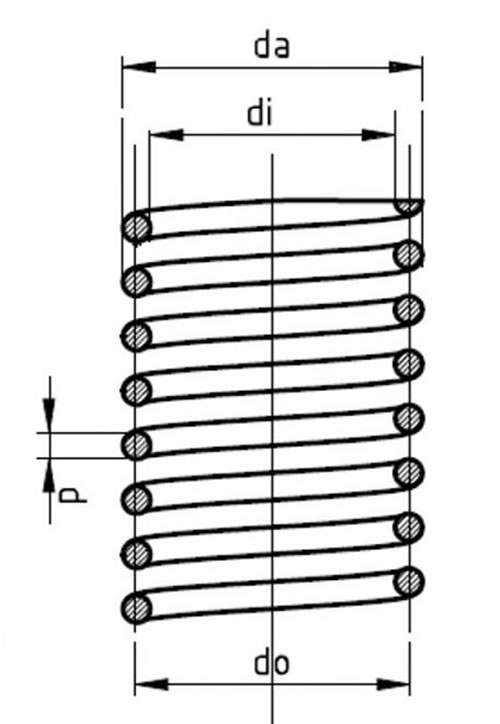
yay elemanları

Tel Uzunluğu Hesabı

Gereken tel uzunluğu
L = p . z + e
P = yayın adımı (yay telinin çapı kadar)
z = Sarım sayısı
e = Her iki uçtan bırakılacak bağlama payı

e (Bağlama payı) Hesabı
e = 4 . π . di

Bu hesaplama uygun sonuç verecektir ancak genelde çalışanlar kendi deneyimleriyle hesaplamadan bağlama payına karar verirler.

Mandren Çapı Hesabı


Yay sarma işleminde kullanılan mandrel çapı, istenen yay iç çapına göre hassas şekilde hesaplanmalıdır.

Tel Gerginliği Kontrolü


Sarım sırasında telin sabit gerginlikte tutulması, yayın adımlarının düzgün ve eşit olmasını sağlar.

Malzeme Esneklik Payı


Yay malzemesi, sarım sonrası bir miktar geri esneme (spring-back) gösterdiğinden bu pay hesaba katılmalıdır.

Tornada Yay Sarma İşlem Sırası

1- Malafanın ayna tarafında kalan kısmına tel çapında delik delinir. Malafa 3 ayaklı üniversal aynaya bağlanır ve diğer ucu gezer punta ile desteklenir. Punta ucu çok fazla baskı uygulamamalıdır. (özellikle uzun yaylarda) Aşırı baskı ile uzun malafanın eğilme tehlikesi vardır.

kalemlik takoz yay sarma

2-Telin desteklenmesi ve gerginliğin sağlanması için kalemliğe 2 adet tahta bağlanır. Tahta takozlardan birine tel çapından yaklaşık olarak 0.5 mm küçük olacak şekilde kanal açılır. 

Yeterli büyüklükte tel kesilir ve bir ucundan malafa üzerindeki deliğe takılır. Tel, tahta takozların arasında yeterli sıkılıkla geçecek şekilde kalemlik civataları sıkılmalıdır. 

3-Tezgahın devir sayısı düşürülür (10-50dev/dak.). 

4- Vida mili ve ayna uygun yönde dönecek şekilde makine ayarlanır. Arabanın ilerlemesi, vida çeker gibi yayın adımına göre ve soldan sağa doğru hareket edecek şekilde düzenlenir.
NOT: Çekme yaylarında yayın adımı tel çapına eşittir.

tornada yay sarma

5- Ayna elle yaklaşık olarak 1 tur döndürülür ve telin delikten çıkması önlenir. 

6- Makas kavratılır ve yay sarma işlemi sol vida açma gibi soldan sağa doğru yapılır. (ayna saat yönünde dönmeli)

7- Sarım işlemi bittiğinde makina durdurulur ve makas boşa alınır. 

torna tezgahında yay sarma

8-Tel kesilmeden önce ayna yaklaşık 1 tur geriye döndürülür, böylece gerginlik giderilir ve yayın fırlaması önlenir. 

9- Bir keski ya da pense yardımıyla tel kopartılır ve zımpara taşında alın kısmı düzeltilir.

çekme yayı gergi yayı

Gergi yayı sarılmışsa, bunun baş kısımları halka şeklinde merkezinden 90o kıvrılır. her iki baştaki halkalar birbirine 90o konumda bükülmelidir.
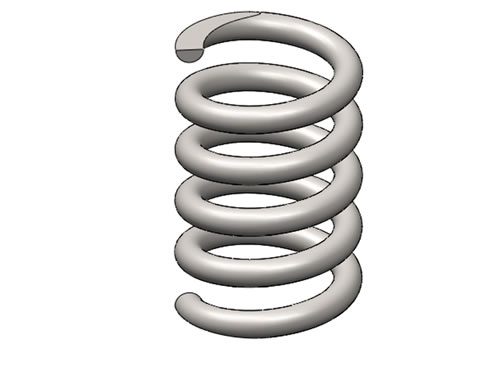
basma yayı baskı yayı

Baskı yaylarının baş kısımları düz olarak taşlanır. yayın tabanında, kıvrımın dörtte üçü yere basacak şekilde olması gerekir.

Torna Tezgahında Yay Sarma Videolar

tornada yay sarma video
VIDEO 1
tornada yay nasıl sarılır
VIDEO 2

Tornada Yay Sarma Uygulama İş Parçası Temrin

Tornada Yay Sarma Uygulama İş Parçası Antetli Temrin
PDF // Autocad DWG


Konuyla İlgili Sorular

Tel malafadan çözülüp serbest bırakıldığında doğal olarak biraz genişler. Bu genişlemeyi telafi etmek için malafa, hedeflenen yay iç çapından belli bir oranda küçük yapılır.

Sarılan yayın uçları, montaj sırasında bir yere tutturulmak veya bağlanmak zorundadır. Fazladan bırakılan bu pay, yayın kullanılabilir bir bağlantı ucuna sahip olmasını sağlar.

İlgili Yazılar
Zımpara Taşlarının Bilenmesi Zımpara Taşlarının Bilenmesi. Taş düzeltme İşlemi Kılavuzlar için Matkap Çapı Tablosu Kılavuzlar için Matkap Çapı Tablosu 1/10 1/20 1/50 Kumpas Okuma Örnek Soruları 1/10 1/20 1/50 Kumpas Okuma Örnek Soruları Freze Tezgahının Bakımı Nasıl Yapılır? Freze Tezgahının Bakımı Nasıl Yapılır? Mikrometre Simulatörü - micrometer simulator Mikrometre Simulatörü Konik Tornalama Yöntemleri Koniklik Hesaplama ve Konik Tornalama Yöntemleri Eğe çeşitleri Konu Anlatımı Eğe çeşitleri Konu Anlatımı Broşlama (Tığ çekme) Makineleri Broşlama (Tığ çekme) Makineleri
Tornalama Yaylar
Paylaş. Facebook Twitter WhatsApp Tumblr Email Telegram Copy Link

Yorumlayın Cevabı İptal Et

Sanal Kumpas. 1/20 ve 1/50 Verniyerli kumpas simulatörü
Yaz Tatili için En iyi 5 Araç Bakım ipucu
Blues Müziğin Doğuşu ve Altın Çağı: Acının Notaya Döküldüğü Yer
  • İletişim
  • Kullanım Koşulları-Hizmet Şartları
  • Gizlilik ve Çerez Politikası
Makine Eğitimi

Makineler, Makine parçaları, İmalat yöntemleri, Otomotiv, Araç bakım onarım ve Teknoloji ile ilgili Bilgi Kaynağı

Facebook X (Twitter) Pinterest Tumblr

Yukarıya yazın ve aramak için Enter tuşuna basın. İptal etmek için Esc tuşuna basın.