
Close Menu
  • MAKİNELER ve İMALAT
    • ALET VE EKİPMANLAR
    • BİLGİSAYAR DESTEKLİ ÇİZİM
    • Cadcam eğitimi
    • Cnc Tezgah Programlama
    • DÖKÜM TEKNOLOJİLERİ
    • ELEKTRİK ELEKTRONİK TEKNOLOJİLERİ
    • HİDROLİK PNÖMATİK
    • İMALAT İŞLEMLERİ
    • İMALAT TEKNOLOJİLERİ
    • İŞ GÜVENLİĞİ
    • KALIP TASARIMI
    • KATI MODELLEME
    • KAYNAK TEKNOLOJİSİ
    • MAKİNE ELEMANLARI
    • MAKİNE MESLEK RESMİ
    • MALZEME BİLGİSİ
    • OTOMOTİV ve ARAÇ TEKNOLOJİLERİ
    • ROBOTİK TEKNOLOJİLERİ
    • SAĞLIK TEKNOLOJİLERİ
    • SAVUNMA ve HAVACILIK TEKNOLOJİLERİ
    • TASARI GEOMETRİ
    • TEKNİK RESİM
    • YAZILIM ve DONANIM TEKNOLOJİLERİ
    • YENİLİKÇİ ÜRETİM YÖNTEMLERİ
  • TEKNOLOJİ ve YAŞAM
    • OTOMOBİLLER ve TAŞIT
      • ARAÇ ve MOTOR BİLGİSİ
      • Güvenli Sürüş
      • Sürüş Destek Sistemleri
    • Genel Kültür
      • FİLM -DİZİ
      • Görsel ve Grafik Sanat
      • KİTAP – EDEBİYAT
      • MÜZİK
      • SPOR
      • TARİH
      • TEKNOLOJİ TARİHİ
    • GÜNDELİK YAŞAM TEKNOLOJİLERİ
    • HOBİ – EĞLENCE
    • İNTERNET TEKNOLOJİLERİ
    • SAĞLIK
    • MOBİL TEKNOLOJİLER
Makine Eğitimi
  • Makineler ve İmalat
    MAKİNE ELEMANLARI
    HİDROLİK PNÖMATİK
    TEKNİK RESİM
    BİLG.TASARIM ve İMALAT
    TEMEL İMALAT İŞLEMLERİ
    İMALAT İŞLEMLERİ
    Diğer Mesleki Dersler
    SINAVLAR ve EVRAKLAR
    Hareket ve Kuvvet İletimi
    Basit makineler
    Dişliler
    Kamlar
    Kamalar
    Kavramalar
    Yaylar
    Kayış Kasnaklar
    Miller
    Yatak ve Rulmanlar
    Zincirler
    Hesaplayıcılar
    Yay Sabiti Sıkışma Hesaplayıcı
    Dişli Oranı Hesaplayıcı
    Kayış Kasnak Oranı Hesaplayıcı
    Bağlama ve Birleştirme
    Gupilyalar
    Flanşlar
    Perçinler
    Rondelalar
    Pim ve Pernolar
    Segmanlar
    Kaynak Teknolojisi
    Vida Civata ve Somunlar
    Diğer Makine Elemanları
    Kızaklar ve Lineer Kılavuzlar
    Frenler
    Volanlar
    Kelepçeler
    Amortisörler
    Contalar ve O-Ringler
    Keçeler ve Sızdırmazlık Elemanları
    Hidrolik
    Hidroliğe Giriş ve Prensipler
    Hidrolik Sistemler ve Uygulamaları
    Hidrolik Devre Elemanları
    Akümülatörler
    Filtreler
    Motorlar
    Pompalar
    Valfler

    Pnömatik
    Pnömatiğe Giriş ve Prensipler
    Pnömatik Sistemler ve Uygulamaları
    Pnömatik Devre Elemanları
    Valfler
    Silindirler
    Susturucular
    Şartlandırıcılar
    Motorlar
    Kompresörler
    Kurutucular
    Ortak Konular ve Bakım
    Hidrolik Pnömatik Bakım Onarım
    Çalışma Notları, Sınavlar, Testler
    Hesaplayıcılar
    Hidrolik Silindir Kuvvet Hesaplayıcı
    Teknik Resim
    Teknik Resme Giriş
    Geometrik Çizimler
    Perspektif ve İzdüşüm
    Görünüş Çıkarma
    Ölçülendirme
    Kesit Alma
    Komple ve Yapım Resmi
    Toleranslar
    Tolerans - Geçme Simulatörü
    Yüzey İşleme İşaretleri
    Makine Meslek Resmi
    Vida Civata ve Somunlar
    Kasnaklar
    Dişliler
    Pim ve Pernolar
    Miller
    Rulmanlar
    Yaylar
    Rondelalar
    Gupilyalar
    Teknik Resimde Kaynaklar
    Temrinler
    Meslek Resim Temrinleri
    Dişli Temrinleri
    Görünüş Çıkarma Temrinleri
    Kesit Alma Temrinleri
    Kasnak Temrinleri
    Pim Perno Temrinleri
    Vidalı Birleştirme Temrinleri
    Kesit Alma Temrinleri
    Tasarı Geometri
    Bilgisayar Destekli Çizim
    Autocad İle Çizim Dersleri
    Antetli Şablonlar
    Bilgisayar Destekli Çizim Temrinleri
    Görünüş Çıkarma Temrinleri
    Bilg. Destekli Çizim Sınavları
    Katı Modelleme ve Animasyon
    Katı Model Çizim Dosyaları
    Katı Model Montaj Örnekleri
    Katı Model Çizim Dersleri
    katı Modelleme Sınavları
    3d CAD Yazılım İncelemeleri
    Katı Modelleme Temrinleri
    CNC Programlama
    CAM
    Robotik
    Ölçme Kontrol
    Komparatörler
    Mastarlar
    Kumpaslar
    Mikrometreler
    KUMPAS SİMULATÖRÜ
    MİKROMETRE SİMULATÖRÜ

    Makinelerle Çalışma
    Temel Freze
    Temel Torna
    Delme
    Vargel Tezgahı
    El İşlemleri
    Eğeleme
    Markalama
    Kesme İşlemleri
    Raybalama
    Matkap Bileme
    Kılavuz-Pafta

    Malzeme Bilgisi
    Malz. Muayenesi ve Sertlik ölçme
    Çelikler
    Plastikler
    Dökme Demir
    Alüminyum
    İş Güvenliği
    Atölyede İş Güvenliği
    Bakım onarım İşlerinde İ.S.G
    Makinelerde Emniyet Kuralları
    Elektrikle Çalışmada İ.s.g
    El Aletlerinde İş Güvenliği
    İ.S.G. Uzmanlık Eğitimi
    Talaşlı İmalat
    Tornalama
    Frezeleme
    Taşlama
    Kesme Hızı - Devir Hesaplayıcı

    Yenilikçi Üretim Yöntemleri
    3D yazıcı İle Baskı
    3D Tarayıcılar
    Su Jeti İle İşleme
    Lazer İle işleme
    Elektro Erozyon
    Kaynakçılık
    Haddeleme
    Döküm
    Kalıp Tasarımı
    Mekanik ve Hidrolik Presler
    Kesme - Delme Kalıbı
    Bükme Kalıbı
    Çekme Kalıbı
    Plastik Enjeksiyon Kalıpları
    Ekstrüzyon kalıpları
    Birleşik Kalıplar
    Ardışık Kalıplar
    Fışkırtma Kalıpları
    Sıvama Kalıpları
    Püskürtme Kalıbı
    Mesleki Yabancı Dil
    Mekanik - Mukavemet
    Fizik Dersi Konuları
    CAD CAM
    CNC
    Hidrolik Pnömatik
    İmalat İşlemleri
    İş Güvenliği
    Katı Modelleme
    Ölçme Kontrol
    Mekanik
    Mesleki Gelişim
    Mesleki Yabancı Dil
    Tasarı Geometri
    Temel İmalat İşlemleri
    Teknik Resim

    İşletmelerde Beceri Eğitimi
    Bilgisayar Destekli İmalat
    Bilgisayar Destekli Tasarım
    Sınav Analiz Programı

    YILLIK PLANLAR
  • Teknoloji
    ÜRÜN TEKNOLOJİLERİ
    İMALAT TEKNOLOJİLERİ
    Mobil Teknolojiler
    Gündelik Yaşam Teknolojileri
    Elektrik Elektronik Teknolojileri
    Otomotiv ve Araç Teknolojileri
    Yazılım ve Donanım Teknolojileri
    Pratik ve Güvenli İnternet
    Donanım ve Çevre Birimleri
    Program Tanıtımları
    Bilgisayar İpuçları
    Teknoloji Tarihi
    Sağlık ve Tıp Teknolojileri
    Savunma ve Havacılık
    Robotik Teknolojileri
    Makine Parçaları İmalatı
    Hammadde İmalatı
    Motorlu Taşıt İmalatı
  • Yaşam
    Görsel ve Grafik Sanat
    Hobi - Eğlence
    Film - Dizi
    Spor
    Müzik
    Tarih
    Bilim
    Kitap - Edebiyat
    Sağlık
    Gezi Seyahat
    Araç Tanıtım ve Karşılaştırma
    Araç ve Motor Bilgisi
    Araç Bakım Onarımı
    Güvenli Sürüş
    Sürüş Destek Sistemleri
    İlk Yardım Bilgisi
    Ehliyet Sınavı Hazırlık Testleri
Makine Eğitimi
Ana Sayfa»İMALAT İŞLEMLERİ»Parmak Freze ile Frezeleme ve Kanal Açma
10 Nisan 2017

Parmak Freze ile Frezeleme ve Kanal Açma

Parmak Freze ile Frezeleme ve Kanal Açma

Parmak Frezeleri, çok çeşitli tiplerde imâl edilirler. Bunu endüstrideki makina ve parçalarda kullanılma yerlerinin çokluğu ile bağdaştırabiliriz. Parmak frezelerle; üniversal freze tezgâhı dik başlıklarında, değişik konumlarda işlemler yapılır. Bu araçlar, pensler yardımıyla, doğrudan fener mili yuvasına veya başlıktaki yuvalara takılarak çalışırlar.

  • Parmak freze ile frezeleme
    • Parmak Freze ile frezelemede dikkat edilecek hususlar
  • Parmak freze ile kanal açma
    • Parmak freze ile kanal açma işleminde sıfırlama

Parmak freze ile frezeleme

Parmak freze çakılarının takma uçlu olanları da vardır. Parmak freze çakıları profillerinden dolayı genellikle cep frezeleme ,kanal açma gibi işlemlerde kullanılırlar.
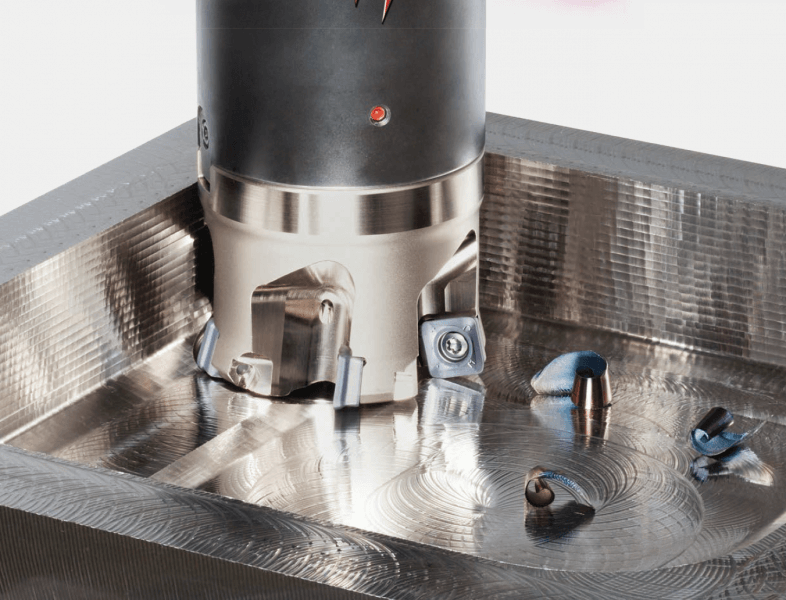
takma uçlu freze çakısı ile cep frezeleme

Parmak frezeleri denildiğinde  millere kama kanallarının açılması düşünülmekle birlikte, çeşitli frezeleme işlemleri de yapılır. Örneğin ; kalıp parçalarının işlenmesi, delik delme ve büyütülmesi ile iç kısımlarındaki oyma işlemleri (cep frezeleme).

parmak freze ile düşey ilerleme kanal açma

Yukarıdaki şekilde, bir bağlama pabucu kanalının, parmak freze ile boşaltılması işlemi yapılmaktadır.

parmak freze ile açılı frezeleme

Yukarıdaki resimde helis oluklu, çok ağızlı, alından ve çevreden kesen parmak freze, bu kez tezgâhın üniversal başlığının fener yuvasına, çektirme miliyle çektirilerek tespit edilmiştir. Ancak delik içindeki işleme göre başlıktan açı verilerek döndürülmüştür.İş parçası ise; pabuç, altlık ve civatalarla tablaya bağlanmış, iç kısmında bir kanal veya resmine göre oyma işlemi yapılmaktadır.

parmak freze ile frezeleme cadcam ayakkabı tabanı kalıbı

Yukarıda ise , Çok eksenli Cnc dik işlem tezgahında cadcam kullanılarak parmak freze ile işleme örneği görülmektedir. parmak frezeler özellikle kalıpçılıkta ceplerin, detay yüzeylerin işlenmesinde çok kullanılır.

Parmak Freze ile frezelemede dikkat edilecek hususlar

1 — Parmak Frezesinin uç kısımları, iş parçalarına eksenleme sırasında çarptırılmamalıdır. Kırılır veya salgılanabilir.

2 — Sap biçimine uygun bağlama şekli seçilmelidir.

3 — Parmak frezelerin ucu, matkap gibi eksen doğrultularında ilerleme ya pamazlar. Belirli miktarlar kadar ilerler.

4 — Daha çok yan yüzeyleriyle kesme yapan bu çakıların, uç kısımları çabuk aşınır. Aşınan miktarlar alından taşlanarak, yalnız çevresel, yüzeyden talaş, verilebilir.

5 — Parmak frezelerde, dişlerin sapla birleşen kısımlarından esnetebilecek miktarda derin talaş verilmemelidir.

6 — Genel olarak; çok ağızlı parmak frezeler helis ve düz kanallı iseler, yüzeylerin frezelenmesinde, iki ve üç, dört ağızlı parmak frezeler; çeşitli kanal ve belirli eksen doğrultusunda ilerlemeyle delme işlemlerinde kullanılırlar.

çeşitli kesme işlemlerinde kullanılan bu çakıların, çabuk körleneceği bilinerek açıklamalara dikkat edilmelidir.

Parmak freze ile kanal açma

parmak freze ile kanal açma

Millere kama kanallarının açılmasında ise, parmak frezeleri kullanırken gereken dikkatin gösterilmesi önemlidir. Aksi taktirde çok pahalı olan bu kesicinin, bir anda yok olması doğaldır.

parmak freze çakısı ile kanal frezeleme

Bunu örneklemek için aşağıdaki açıklamalara dikkat edilmeli.

Mil, üzerine açılacak kama kanalı çeşidine, yani bir başı açık veya iki tarafının kapalı olmasına göre, ekseninde markalanır.

İş parçası; mengeneye veya tablaya özel bağlama araçları ile bağlanır. Eğer mil tablaya bağlanıyorsa, tabla ‘T’ kanallarına boydan oturtulur, mümkün değilse  “V” yatakları üzerinde bağlanmalıdır. Pabuçlar ve civatalar yardımı ile. Aynı mil; başka bir konumda, üç ayaklı üniversal ayna ile punta veya direkt iki punta arasına bağlanabilir.

Parmak freze ile kanal açma işleminde sıfırlama

parmak freze ile frezelemede sıfırlama nasıl yapılır

Yanda görüldüğü biçimde, freze iş parçasının yan tarafına alınır. Arasına kâğıt parçası konarak, tabla arabadan kâğıt yırtılıncaya kadar yaklaştırılır. Yırtılma başladığında, enine hareket mikrometrik bileziği sıfıra ayarlanır.çakının yan yüzeyinin ayarından sonra tabla konsoldan aşağıya indirilir.

örneğin ;

Parmak frezesinin çapı 12 mm. ve İşin çapı 30 mm ise, Kâğıdın kalınlığı 0,025 mm olduğundan (ihmal edilebilir.) Kağıt parçası yırtıldığında, tablanın durumu,

12/2 + 30/2 + 0,025 =
6+ 15 + 0,025= 21,025 mm  dir. Tabla mikrometrik bilezikten bu kadar ilerletilir.

Parmak freze, iş parçasının eksenine başka usullerlede ayarlanabilirse de
yukardaki metot en uygunudur.

freze çakısını iş parçası eksenine ayarlama

Parmak freze ile frezeleme işleminde frezenin mil eksenine ayarı, Yukarıdaki çizimlerde ayrı ayrı verilmiştir.

Yan yüzeyden ayarlanarak iş parçasının üzerinde, eksene yukarıdaki şekilde olduğu gibi getirilen çakı, burada milin teğeti olacak şekilde, sıfırlama yapılarak istenilen derinlik verilir.

Parmak frezeye göre kesme hızı ve ilerleme verilerek kama kanalı açılır. Eğer kanalın baş tarafları kapalı ise, Burada “İki ağızlı” Parmak freze seçilmelidir. Ancak çok ağızlı parmak freze kullanılacaksa, kanalın iki baş tarafına, matkapla uygun derinlikte delik delinmelidir. çünkü, çok ağızlı parmak frezeler, eksenleri doğrultusunda ilerleme yapamaz kırılırlar.

parmak freze ile kanal açma

işlem sonunda ölçü ve kontrolü yapılarak temizlenir.
Kama kanallarının baş kısımlarının açık olması halinde, işin dışından, girebilecek kalınlıkta çakı, kanal frezeleri veya mil çapı kalın ise, küçük çaplı ‘T’ kanal frezeleri de kullanılabilir.

İlgili Yazılar
Temel imalat işlemleri sınav soruları başlık görseli Temel İmalat İşlemleri Sınav Soruları Frezede Güvenli Çalışma Kuralları Frezede Güvenli Çalışma Kuralları Mikrometre Simulatörü - micrometer simulator Mikrometre Simulatörü Tornada İş Parçasını Yataklama Tornada Yataklar. Tornada İş Parçasını Yataklama ölçme kontrol ve ölçü aletleri slayt sunu Ölçme kontrol ve ölçü aletleri powerpoint slayt Torna Aynası Nasıl Sökülür Takılır. Torna Aynası Nasıl Sökülür Takılır. Temel imalat işlemleri -Delme- Vidalama Temrinleri Temel imalat işlemleri -Delme- Vidalama Temrinleri Rayba delik toleransları tablosu Rayba delik toleransları tablosu
Frezeleme kesici takımlar Temel Frezeleme İşlemleri
Paylaş. Facebook Twitter WhatsApp Tumblr Email Telegram Copy Link
1 Yorum
  1. Onur on 23 Şubat 2018 16:33

    Selamunaleyküm bu freze çevrimleri (eşit aralıklarla delik delme)vb … fanuc icin mi? Mitsubishi icinde ayni g kodları geçerlimidir şimdiden teşekkürler

    Cevapla

Yorumlayın Cevabı İptal Et

Sanal Kumpas. 1/20 ve 1/50 Verniyerli kumpas simulatörü
Disk Fren & Kampanalı Fren. Hangisi Daha İyi?
Enigma Kodu Nasıl Kırıldı? Bir Makine Nasıl Savaşın Süresini Kısalttı?
  • İletişim
  • Kullanım Koşulları-Hizmet Şartları
  • Gizlilik ve Çerez Politikası
Makine Eğitimi

Makineler, Makine parçaları, İmalat yöntemleri, Otomotiv, Araç bakım onarım ve Teknoloji ile ilgili Bilgi Kaynağı

Facebook X (Twitter) Pinterest Tumblr

Yukarıya yazın ve aramak için Enter tuşuna basın. İptal etmek için Esc tuşuna basın.