
Close Menu
  • MAKİNELER ve İMALAT
    • ALET VE EKİPMANLAR
    • BİLGİSAYAR DESTEKLİ ÇİZİM
    • Cadcam eğitimi
    • Cnc Tezgah Programlama
    • DÖKÜM TEKNOLOJİLERİ
    • ELEKTRİK ELEKTRONİK TEKNOLOJİLERİ
    • HİDROLİK PNÖMATİK
    • İMALAT İŞLEMLERİ
    • İMALAT TEKNOLOJİLERİ
    • İŞ GÜVENLİĞİ
    • KALIP TASARIMI
    • KATI MODELLEME
    • KAYNAK TEKNOLOJİSİ
    • MAKİNE ELEMANLARI
    • MAKİNE MESLEK RESMİ
    • MALZEME BİLGİSİ
    • OTOMOTİV ve ARAÇ TEKNOLOJİLERİ
    • ROBOTİK TEKNOLOJİLERİ
    • SAĞLIK TEKNOLOJİLERİ
    • SAVUNMA ve HAVACILIK TEKNOLOJİLERİ
    • TASARI GEOMETRİ
    • TEKNİK RESİM
    • YAZILIM ve DONANIM TEKNOLOJİLERİ
    • YENİLİKÇİ ÜRETİM YÖNTEMLERİ
  • TEKNOLOJİ ve YAŞAM
    • OTOMOBİLLER ve TAŞIT
      • ARAÇ ve MOTOR BİLGİSİ
      • Güvenli Sürüş
      • Sürüş Destek Sistemleri
    • Genel Kültür
      • FİLM -DİZİ
      • Görsel ve Grafik Sanat
      • KİTAP – EDEBİYAT
      • MÜZİK
      • SPOR
      • TARİH
      • TEKNOLOJİ TARİHİ
    • GÜNDELİK YAŞAM TEKNOLOJİLERİ
    • HOBİ – EĞLENCE
    • İNTERNET TEKNOLOJİLERİ
    • SAĞLIK
    • MOBİL TEKNOLOJİLER
Makine Eğitimi
  • Makineler ve İmalat
    MAKİNE ELEMANLARI
    HİDROLİK PNÖMATİK
    TEKNİK RESİM
    BİLG.TASARIM ve İMALAT
    TEMEL İMALAT İŞLEMLERİ
    İMALAT İŞLEMLERİ
    Diğer Mesleki Dersler
    SINAVLAR ve EVRAKLAR
    Hareket ve Kuvvet İletimi
    Basit makineler
    Dişliler
    Kamlar
    Kamalar
    Kavramalar
    Yaylar
    Kayış Kasnaklar
    Miller
    Yatak ve Rulmanlar
    Zincirler
    Hesaplayıcılar
    Yay Sabiti Sıkışma Hesaplayıcı
    Dişli Oranı Hesaplayıcı
    Kayış Kasnak Oranı Hesaplayıcı
    Bağlama ve Birleştirme
    Gupilyalar
    Flanşlar
    Perçinler
    Rondelalar
    Pim ve Pernolar
    Segmanlar
    Kaynak Teknolojisi
    Vida Civata ve Somunlar
    Diğer Makine Elemanları
    Kızaklar ve Lineer Kılavuzlar
    Frenler
    Volanlar
    Kelepçeler
    Amortisörler
    Contalar ve O-Ringler
    Keçeler ve Sızdırmazlık Elemanları
    Hidrolik
    Hidroliğe Giriş ve Prensipler
    Hidrolik Sistemler ve Uygulamaları
    Hidrolik Devre Elemanları
    Akümülatörler
    Filtreler
    Motorlar
    Pompalar
    Valfler

    Pnömatik
    Pnömatiğe Giriş ve Prensipler
    Pnömatik Sistemler ve Uygulamaları
    Pnömatik Devre Elemanları
    Valfler
    Silindirler
    Susturucular
    Şartlandırıcılar
    Motorlar
    Kompresörler
    Kurutucular
    Ortak Konular ve Bakım
    Hidrolik Pnömatik Bakım Onarım
    Çalışma Notları, Sınavlar, Testler
    Hesaplayıcılar
    Hidrolik Silindir Kuvvet Hesaplayıcı
    Teknik Resim
    Teknik Resme Giriş
    Geometrik Çizimler
    Perspektif ve İzdüşüm
    Görünüş Çıkarma
    Ölçülendirme
    Kesit Alma
    Komple ve Yapım Resmi
    Toleranslar
    Tolerans - Geçme Simulatörü
    Yüzey İşleme İşaretleri
    Makine Meslek Resmi
    Vida Civata ve Somunlar
    Kasnaklar
    Dişliler
    Pim ve Pernolar
    Miller
    Rulmanlar
    Yaylar
    Rondelalar
    Gupilyalar
    Teknik Resimde Kaynaklar
    Temrinler
    Meslek Resim Temrinleri
    Dişli Temrinleri
    Görünüş Çıkarma Temrinleri
    Kesit Alma Temrinleri
    Kasnak Temrinleri
    Pim Perno Temrinleri
    Vidalı Birleştirme Temrinleri
    Kesit Alma Temrinleri
    Tasarı Geometri
    Bilgisayar Destekli Çizim
    Autocad İle Çizim Dersleri
    Antetli Şablonlar
    Bilgisayar Destekli Çizim Temrinleri
    Görünüş Çıkarma Temrinleri
    Bilg. Destekli Çizim Sınavları
    Katı Modelleme ve Animasyon
    Katı Model Çizim Dosyaları
    Katı Model Montaj Örnekleri
    Katı Model Çizim Dersleri
    katı Modelleme Sınavları
    3d CAD Yazılım İncelemeleri
    Katı Modelleme Temrinleri
    CNC Programlama
    CAM
    Robotik
    Ölçme Kontrol
    Komparatörler
    Mastarlar
    Kumpaslar
    Mikrometreler
    KUMPAS SİMULATÖRÜ
    MİKROMETRE SİMULATÖRÜ

    Makinelerle Çalışma
    Temel Freze
    Temel Torna
    Delme
    Vargel Tezgahı
    El İşlemleri
    Eğeleme
    Markalama
    Kesme İşlemleri
    Raybalama
    Matkap Bileme
    Kılavuz-Pafta

    Malzeme Bilgisi
    Malz. Muayenesi ve Sertlik ölçme
    Çelikler
    Plastikler
    Dökme Demir
    Alüminyum
    İş Güvenliği
    Atölyede İş Güvenliği
    Bakım onarım İşlerinde İ.S.G
    Makinelerde Emniyet Kuralları
    Elektrikle Çalışmada İ.s.g
    El Aletlerinde İş Güvenliği
    İ.S.G. Uzmanlık Eğitimi
    Talaşlı İmalat
    Tornalama
    Frezeleme
    Taşlama
    Kesme Hızı - Devir Hesaplayıcı

    Yenilikçi Üretim Yöntemleri
    3D yazıcı İle Baskı
    3D Tarayıcılar
    Su Jeti İle İşleme
    Lazer İle işleme
    Elektro Erozyon
    Kaynakçılık
    Haddeleme
    Döküm
    Kalıp Tasarımı
    Mekanik ve Hidrolik Presler
    Kesme - Delme Kalıbı
    Bükme Kalıbı
    Çekme Kalıbı
    Plastik Enjeksiyon Kalıpları
    Ekstrüzyon kalıpları
    Birleşik Kalıplar
    Ardışık Kalıplar
    Fışkırtma Kalıpları
    Sıvama Kalıpları
    Püskürtme Kalıbı
    Mesleki Yabancı Dil
    Mekanik - Mukavemet
    Fizik Dersi Konuları
    CAD CAM
    CNC
    Hidrolik Pnömatik
    İmalat İşlemleri
    İş Güvenliği
    Katı Modelleme
    Ölçme Kontrol
    Mekanik
    Mesleki Gelişim
    Mesleki Yabancı Dil
    Tasarı Geometri
    Temel İmalat İşlemleri
    Teknik Resim

    İşletmelerde Beceri Eğitimi
    Bilgisayar Destekli İmalat
    Bilgisayar Destekli Tasarım
    Sınav Analiz Programı

    YILLIK PLANLAR
  • Teknoloji
    ÜRÜN TEKNOLOJİLERİ
    İMALAT TEKNOLOJİLERİ
    Mobil Teknolojiler
    Gündelik Yaşam Teknolojileri
    Elektrik Elektronik Teknolojileri
    Otomotiv ve Araç Teknolojileri
    Yazılım ve Donanım Teknolojileri
    Pratik ve Güvenli İnternet
    Donanım ve Çevre Birimleri
    Program Tanıtımları
    Bilgisayar İpuçları
    Teknoloji Tarihi
    Sağlık ve Tıp Teknolojileri
    Savunma ve Havacılık
    Robotik Teknolojileri
    Makine Parçaları İmalatı
    Hammadde İmalatı
    Motorlu Taşıt İmalatı
  • Yaşam
    Görsel ve Grafik Sanat
    Hobi - Eğlence
    Film - Dizi
    Spor
    Müzik
    Tarih
    Bilim
    Kitap - Edebiyat
    Sağlık
    Gezi Seyahat
    Araç Tanıtım ve Karşılaştırma
    Araç ve Motor Bilgisi
    Araç Bakım Onarımı
    Güvenli Sürüş
    Sürüş Destek Sistemleri
    İlk Yardım Bilgisi
    Ehliyet Sınavı Hazırlık Testleri
Makine Eğitimi
Ana Sayfa»KALIP TASARIMI»Bükme kalıplarında Geri Esneme Miktarının Hesaplanması
6 Haziran 2019

Bükme kalıplarında Geri Esneme Miktarının Hesaplanması

Değişken çekme gerilimi, bükülen parçanın bir miktar geri esnemesine sebep olur. En büyük çekme gerilimi, bükülen par­çanın dış yüzeyinde meydana gelir ve tarafsız eksene doğru yaklaştıkça azalır. Ta­rafsız eksen üzerinde her iki çekme ve basma gerilimleri sıfırdır.

  • Bükme Kalıplarında Geri esneme miktarına etki eden faktörler
    • Geri Esneme miktarının bulunması örnek soru
      • Çözüm
    • Geri Esneme Miktarının Giderilmesi
      • Geri esneme miktarının giderilmesi için Bükme Açısını artırma
      • Geri esneme miktarının giderilmesi için Taban Ezme Bükme Yapma
      • Geri esneme miktarını giderme için Germe (Çekme) bükme yapılması
bükme kalıplarında geri esneme

Yukarıdaki şekilde çekme ve basma gerilimlerinin tarafsız eksen üzerinde sıfır (0) olduğu gösterilmektedir. İyi bir bükme tasarımında (x) noktası, maksimum çekme geriliminin altında olmalıdır.

Bükme Kalıplarında Geri esneme miktarına etki eden faktörler

  1. Sertliği fazla olan saç malzemelerde elâstik metal bant büyüktür ve geri esneme miktarım artırır.
  2. Küçük kavis yarıçaptı bükmelerde, geri esneme miktarı azalır ve bükme bölgesinde kırılma meydana gelir.
  3. Bükme açısından daha büyük bükmelerde, geri esneme elâstikiyet bölgesi artar ve her bükme derecesindeki esneme miktarı azalır.
  4. Kalınlığı fazla olan saç malzemelerde elâstik şekil değiştirme miktarı arttıkça, geri esneme miktarı azalır.
bükme kalıplarında geri esneme kuvveti
Geri esneme kuvveti

Bükme işlemine tabi tutulan parçanın tarafsız ekseni civarındaki elâstik bant yukarıdaki şekilde gösterilmektedir. Tarafsız eksen civarındaki elâstik bant, geri es­neme kuvvetini meydana getirir ve bu kuvvet, bükülen parçanın geri esnemesine sebep olur.

Bükülen parçaya uygulanan kuvvet kaldırıldığında, geri esneme kuvvetinden dolayı bükme açısı geri esneme miktarı kadar azalır ve bükme kavis yarıçapı ar­tar. Geri esneme miktarı genellikle, bükme açısının kalıp açısına oranı ve saç malzemenin normalleştirme tavına tabi tutulmasına bağlıdır.
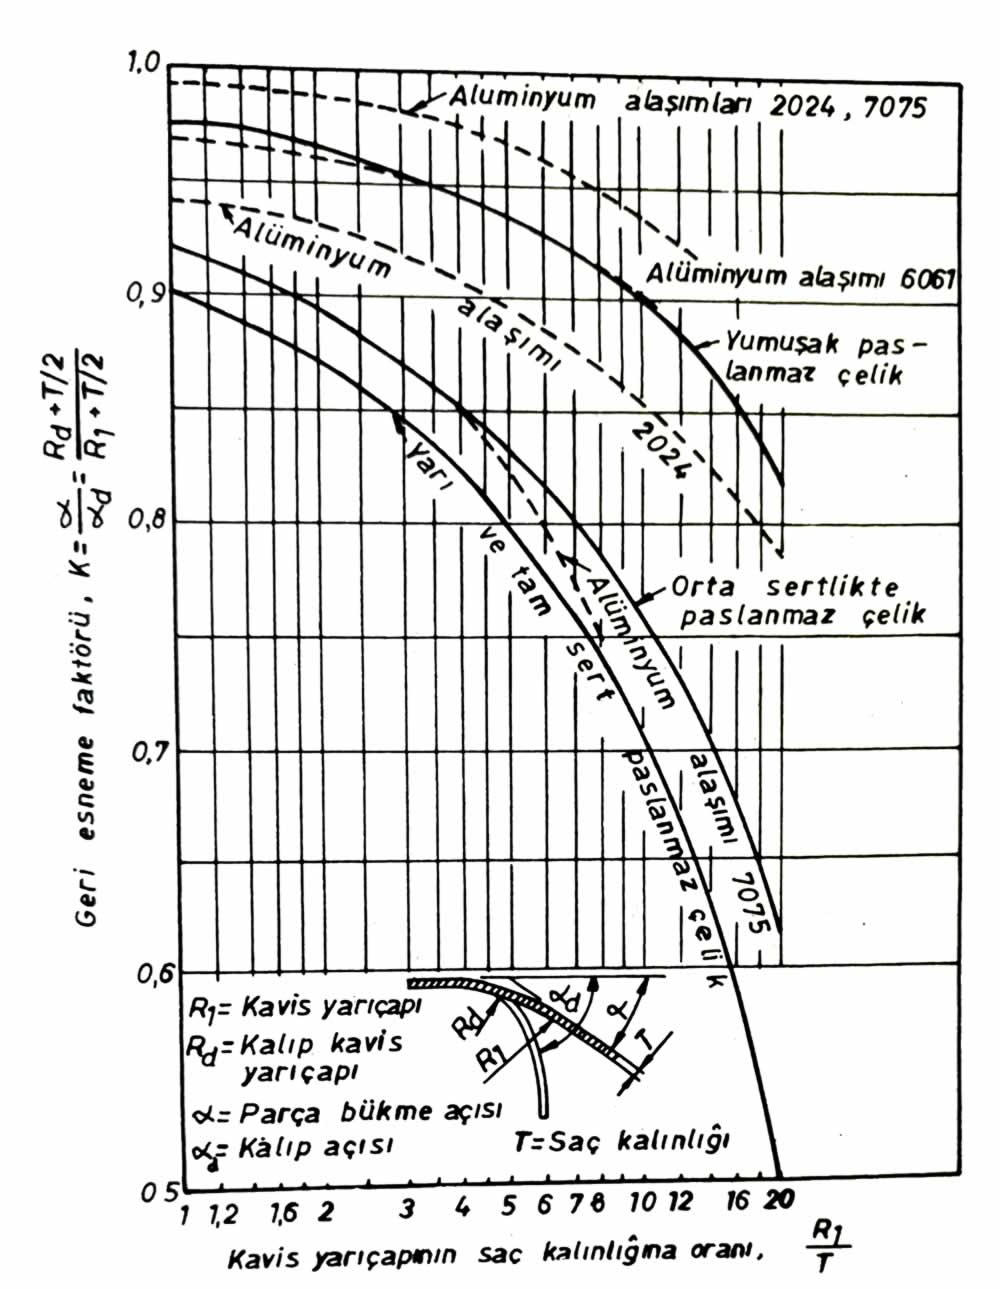
geri esneme faktörü diyagramı

Yukarıdaki şekilde alüminyum alaşımları ve paslanmaz çelik malzemeler için, bükme kavis yarıçapının saç malzeme kalınlığına oranı (R1 / T ) ve geri esneme faktörü (K ) arasındaki bağıntı diyagramı gösterilmektedir.

Geri esneme miktarı faktörü “K” aşağıdaki formülle bulunur.

K = Geri esneme faktörü
R1= parçanın bükme kavis yarıçapı (mm)
Rd= Dişi kalıp kavis yarıçapı, mm
α  = Parçanın bükme açısı, (°)
αd  = Dişi kalıp açısı, (°)
T = Saç malzeme kalınlığı, mm

90 derece bükmede alüminyum malzemeler için geri esneme faktörü

2024 ve 7075 alüminyum malzemeler için 90° lik bükmelerde, geri esneme miktarı yukarıdaki çizelgede verilmiştir.

90° nin dışındaki bükmelerde alüminyum geri esneme faktörü

90° nin dışındaki bükmelerde alüminyum malzeme için geri esneme faktörü, (K) (Yukarıda)

90° nin dışındaki bükmelerde geri esneme mik­tarı, bükme açısına göre Yukarıdaki çizelgede verilen katsayı ile çarpılarak bulunur.

Geri Esneme miktarının bulunması örnek soru

Kalınlığı 1 mm olan 2024 alüminyum saç malzemeden bükülecek parçanın kavis yançapı R1 = 3 mm dir. 80° lik bükme için geri esneme mikta­ rım bulunuz.

Çözüm

Çizelgeden 90° lik bükme için geri esneme miktarı 3° bulunur. yine yukarıdaki çizelgelerden 80° lik bükmenin karşısındaki katsayı K = 0,8 alınır.

80° lik bükme için geri esneme miktarı = 3° x 0,8
= 2° 24′ dır. (2 derece 24 dakika)

Geri Esneme Miktarının Giderilmesi

Geri esneme miktarının gideril­mesi için bir kaç değişik metot uygulanır.

  • Bükme açısı arttırılır
  • Taban (Ezme) bükme yapılır,
  • Germe (Çekme) bükme yapılır.

Geri esneme miktarının giderilmesi için Bükme Açısını artırma

İstenilen açıdaki bükmenin yapılabilmesi için bükme açısı, geri esneme miktarı kadar arttırılır. Bu tip bükme işleminde kam etkili ve tek taraflı kalıp boşluğu saç malzeme kalınlığından az kalıplar kullanılır.

bükme kalıplarında geri esnemenin giderilmesi telafisi

Yukarıdaki şekil a,b,c,d de geri esneme miktarı kadar fazla bükme işlemleri gösterilmektedir.

Geri esneme miktarının giderilmesi için Taban Ezme Bükme Yapma

Bükme bölgesi, şekil değiştirmeyecek biçimde zımba ve dişi kalıp arasında ezilir. Ancak bu tip bükme işleminde büyük tonajlı pres tezgahı gerekmektedir. Ayrıca pres hareketli (vurucu) başlığının kurs boyu iyi ayarlanmalıdır. Bu şekilde yapılan bükme işlemine taban bükme denir. Yukarıdaki şekil-e

Geri esneme miktarını giderme için Germe (Çekme) bükme yapılması

Bu tip bükme işleminde bütün malzemeler akma sınırına yaklaşıncaya kadar çekmeye tabi tutulur ve gergin haldeki parça zımba üzerine bastırılır. Bu şekilde yapılan bükme işleminde parça bir miktar geri esner; Germe bükme işlemi, kavis yarıçapı büyük parçalara uygulanır. Yukarıdaki şekil-f de germe bükme işlemi gösterilmektedir.

İlgili Yazılar

Bükme Kalıplarında Şekil değişimi Teorisi Bükme Kalıplarında Bükülen Parçalardaki Şekil değişimi Teorisi Püskürtme Kalıpları Püskürtme İle Kalıplama ve Püskürtme Kalıpları Çekmece Rayı Delme Kalıbı Komple ve Detay Resimler Çekmece Rayı Delme Kalıbı Komple ve Detay Resimler Plastik enjeksiyon kalıplarında soğutma sistemi Plastik enjeksiyon kalıplarında soğutma sistemi Dişi Kalıpların Montajı Dişi Kalıpların Montajı Solidworks Kesme-hacim kalıbı tasarımları Solidworks kalıp tasarımları kesme kalıbı hacim kalıbı Pantograf Nedir Nasıl Çalışır? Pantograf Nedir Nasıl Çalışır? Kalıp Sıyırma Kuvveti ve Zımba Flambaj Boyu Hesabı Kalıp Sıyırma Kuvveti ve Zımba Flambaj Boyu Hesabı
Bükme Kalıpları
Paylaş. Facebook Twitter WhatsApp Tumblr Email Telegram Copy Link

Yorumlayın Cevabı İptal Et

Sanal Kumpas. 1/20 ve 1/50 Verniyerli kumpas simulatörü
LPG Hesaplama Aracı: LPG Dönüşümü Size Ne Kadar Kazandırır?
Deri Koltuktan Leke Çıkarma
  • İletişim
  • Kullanım Koşulları-Hizmet Şartları
  • Gizlilik ve Çerez Politikası
Makine Eğitimi

Makineler, Makine parçaları, İmalat yöntemleri, Otomotiv, Araç bakım onarım ve Teknoloji ile ilgili Bilgi Kaynağı

Facebook X (Twitter) Pinterest Tumblr

Yukarıya yazın ve aramak için Enter tuşuna basın. İptal etmek için Esc tuşuna basın.