
Close Menu
  • MAKİNELER ve İMALAT
    • ALET VE EKİPMANLAR
    • BİLGİSAYAR DESTEKLİ ÇİZİM
    • Cadcam eğitimi
    • Cnc Tezgah Programlama
    • DÖKÜM TEKNOLOJİLERİ
    • ELEKTRİK ELEKTRONİK TEKNOLOJİLERİ
    • HİDROLİK PNÖMATİK
    • İMALAT İŞLEMLERİ
    • İMALAT TEKNOLOJİLERİ
    • İŞ GÜVENLİĞİ
    • KALIP TASARIMI
    • KATI MODELLEME
    • KAYNAK TEKNOLOJİSİ
    • MAKİNE ELEMANLARI
    • MAKİNE MESLEK RESMİ
    • MALZEME BİLGİSİ
    • OTOMOTİV ve ARAÇ TEKNOLOJİLERİ
    • ROBOTİK TEKNOLOJİLERİ
    • SAĞLIK TEKNOLOJİLERİ
    • SAVUNMA ve HAVACILIK TEKNOLOJİLERİ
    • TASARI GEOMETRİ
    • TEKNİK RESİM
    • YAZILIM ve DONANIM TEKNOLOJİLERİ
    • YENİLİKÇİ ÜRETİM YÖNTEMLERİ
  • TEKNOLOJİ ve YAŞAM
    • OTOMOBİLLER ve TAŞIT
      • ARAÇ ve MOTOR BİLGİSİ
      • Güvenli Sürüş
      • Sürüş Destek Sistemleri
    • Genel Kültür
      • FİLM -DİZİ
      • Görsel ve Grafik Sanat
      • KİTAP – EDEBİYAT
      • MÜZİK
      • SPOR
      • TARİH
      • TEKNOLOJİ TARİHİ
    • GÜNDELİK YAŞAM TEKNOLOJİLERİ
    • HOBİ – EĞLENCE
    • İNTERNET TEKNOLOJİLERİ
    • SAĞLIK
    • MOBİL TEKNOLOJİLER
Makine Eğitimi
  • Makineler ve İmalat
    MAKİNE ELEMANLARI
    HİDROLİK PNÖMATİK
    TEKNİK RESİM
    BİLG.TASARIM ve İMALAT
    TEMEL İMALAT İŞLEMLERİ
    İMALAT İŞLEMLERİ
    SEKTÖREL TEKNOLOJİLER
    Diğer Mesleki Dersler
    SINAVLAR ve EVRAKLAR
    Hareket ve Kuvvet İletimi
    Basit makineler
    Dişliler
    Kamlar
    Kamalar
    Kavramalar
    Yaylar
    Kayış Kasnaklar
    Miller
    Yatak ve Rulmanlar
    Zincirler
    Hesaplayıcılar
    Yay Sabiti Sıkışma Hesaplayıcı
    Dişli Oranı Hesaplayıcı
    Kayış Kasnak Oranı Hesaplayıcı
    Bağlama ve Birleştirme
    Gupilyalar
    Flanşlar
    Perçinler
    Rondelalar
    Pim ve Pernolar
    Segmanlar
    Kaynak Teknolojisi
    Vida Civata ve Somunlar
    Diğer Makine Elemanları
    Kızaklar ve Lineer Kılavuzlar
    Frenler
    Volanlar
    Kelepçeler
    Amortisörler
    Contalar ve O-Ringler
    Keçeler ve Sızdırmazlık Elemanları
    Hidrolik
    Hidroliğe Giriş ve Prensipler
    Hidrolik Sistemler ve Uygulamaları
    Hidrolik Devre Elemanları
    Akümülatörler
    Filtreler
    Motorlar
    Pompalar
    Valfler

    Pnömatik
    Pnömatiğe Giriş ve Prensipler
    Pnömatik Sistemler ve Uygulamaları
    Pnömatik Devre Elemanları
    Valfler
    Silindirler
    Susturucular
    Şartlandırıcılar
    Motorlar
    Kompresörler
    Kurutucular
    Ortak Konular ve Bakım
    Hidrolik Pnömatik Bakım Onarım
    Çalışma Notları, Sınavlar, Testler
    Hesaplayıcılar
    Hidrolik Silindir Kuvvet Hesaplayıcı
    Teknik Resim
    Teknik Resme Giriş
    Geometrik Çizimler
    Perspektif ve İzdüşüm
    Görünüş Çıkarma
    Ölçülendirme
    Kesit Alma
    Komple ve Yapım Resmi
    Toleranslar
    Tolerans - Geçme Simulatörü
    Yüzey İşleme İşaretleri
    Makine Meslek Resmi
    Vida Civata ve Somunlar
    Kasnaklar
    Dişliler
    Pim ve Pernolar
    Miller
    Rulmanlar
    Yaylar
    Rondelalar
    Gupilyalar
    Teknik Resimde Kaynaklar
    Temrinler
    Meslek Resim Temrinleri
    Dişli Temrinleri
    Görünüş Çıkarma Temrinleri
    Kesit Alma Temrinleri
    Kasnak Temrinleri
    Pim Perno Temrinleri
    Vidalı Birleştirme Temrinleri
    Kesit Alma Temrinleri
    Tasarı Geometri
    Bilgisayar Destekli Çizim
    Autocad İle Çizim Dersleri
    Antetli Şablonlar
    Bilgisayar Destekli Çizim Temrinleri
    Görünüş Çıkarma Temrinleri
    Bilg. Destekli Çizim Sınavları
    Katı Modelleme ve Animasyon
    Katı Model Çizim Dosyaları
    Katı Model Montaj Örnekleri
    Katı Model Çizim Dersleri
    katı Modelleme Sınavları
    3d CAD Yazılım İncelemeleri
    Katı Modelleme Temrinleri
    CNC Programlama
    CAM
    Robotik
    Ölçme Kontrol
    Komparatörler
    Mastarlar
    Kumpaslar
    Mikrometreler
    KUMPAS SİMULATÖRÜ
    MİKROMETRE SİMULATÖRÜ

    Makinelerle Çalışma
    Temel Freze
    Temel Torna
    Delme
    Vargel Tezgahı
    El İşlemleri
    Eğeleme
    Markalama
    Kesme İşlemleri
    Raybalama
    Matkap Bileme
    Kılavuz-Pafta

    Malzeme Bilgisi
    Malz. Muayenesi ve Sertlik ölçme
    Çelikler
    Plastikler
    Dökme Demir
    Alüminyum
    İş Güvenliği
    Atölyede İş Güvenliği
    Bakım onarım İşlerinde İ.S.G
    Makinelerde Emniyet Kuralları
    Elektrikle Çalışmada İ.s.g
    El Aletlerinde İş Güvenliği
    İ.S.G. Uzmanlık Eğitimi
    Talaşlı İmalat
    Tornalama
    Frezeleme
    Taşlama
    Kesme Hızı - Devir Hesaplayıcı

    Yenilikçi Üretim Yöntemleri
    3D yazıcı İle Baskı
    3D Tarayıcılar
    Su Jeti İle İşleme
    Lazer İle işleme
    Elektro Erozyon
    Kaynakçılık
    Haddeleme
    Döküm
    Kalıp Tasarımı
    Mekanik ve Hidrolik Presler
    Kesme - Delme Kalıbı
    Bükme Kalıbı
    Çekme Kalıbı
    Plastik Enjeksiyon Kalıpları
    Ekstrüzyon kalıpları
    Birleşik Kalıplar
    Ardışık Kalıplar
    Fışkırtma Kalıpları
    Sıvama Kalıpları
    Püskürtme Kalıbı
    Makine Parçaları İmalatı
    Otomotiv ve Araç Teknolojileri
    Motorlu Taşıt İmalatı
    Hammadde İmalatı
    Teknoloji Tarihi
    Sağlık ve Tıp Teknolojileri
    Savunma ve Havacılık
    Robotik Teknolojileri
    Yazılım ve Donanım Teknolojileri
    Elektrik Elektronik Teknolojileri
    Mesleki Yabancı Dil
    Mekanik - Mukavemet
    Fizik Dersi Konuları
    CAD CAM
    CNC
    Hidrolik Pnömatik
    İmalat İşlemleri
    İş Güvenliği
    Katı Modelleme
    Ölçme Kontrol
    Mekanik
    Mesleki Gelişim
    Mesleki Yabancı Dil
    Tasarı Geometri
    Temel İmalat İşlemleri
    Teknik Resim

    İşletmelerde Beceri Eğitimi
    Bilgisayar Destekli İmalat
    Bilgisayar Destekli Tasarım
    Sınav Analiz Programı

    YILLIK PLANLAR
  • Teknoloji ve Yaşam
    Görsel ve Grafik Sanat
    Hobi - Eğlence
    Film - Dizi
    Spor
    Müzik
    Gezi Seyahat
    Araç ve Motor Bilgisi
    Araç Bakım Onarımı
    Güvenli Sürüş
    Sürüş Destek Sistemleri
    Ehliyet Sınavı Hazırlık Testleri
    Mobil Teknolojiler
    Gündelik Yaşam Teknolojileri
    Bilgisayar ve İnternet
    Pratik ve Güvenli İnternet
    Donanım ve Çevre Birimleri
    Program Tanıtımları
    Bilgisayar İpuçları
    Tarih
    Bilim
    Kitap - Edebiyat
    Sağlık
    İlk Yardım Bilgisi
    İlk Yardım Bilgisi Testleri
Makine Eğitimi
Ana Sayfa»İMALAT İŞLEMLERİ»Lehimleme Nedir? Yumuşak ve Sert Lehim Yöntemleri
22 Eylül 2026

Lehimleme Nedir? Yumuşak ve Sert Lehim Yöntemleri

Lehimleme Nedir? Yumuşak ve Sert Lehim Yöntemleri

Metal parçaları birleştirmenin bir başka yolu da lehimlemedir. Kaynaktan farklı olarak bu yöntemde, birleştirilecek parçaların kendisi erimez. Bunun yerine, parçaların ergime derecesinin altında eriyen ayrı bir metal (lehim) devreye girer ve iki parçayı bir arada tutar.

  • Lehimleme Nasıl Çalışır?
  • Yumuşak Lehimleme
  • Sert Lehimleme
  • Yumuşak Lehim ile Sert Lehim Arasındaki Farklar
  • Lehim ile Kaynağın Karşılaştırılması
  • Sık Sorulan Sorular

Lehimleme Nasıl Çalışır?

Lehimleme sırasında birleştirilecek metaller katı hallerini korurlar, çünkü kullanılan lehim maddesinin ergime noktası bu metallerden daha düşüktür. Eritilen lehim, birleştirilecek parçaların kristal yapısı arasına nüfuz ederek sağlam bir bağ oluşturur. Bu işlem günlük dilde kısaca “lehim” olarak da anılır.

Lehimleme, çalışma sıcaklığına göre ikiye ayrılır:

  • Yumuşak lehim: 450°C’nin altında yapılır
  • Sert lehim: 450°C’nin üstünde yapılır

Yumuşak Lehimleme

Yumuşak lehimleme, 450°C’nin altında eriyen lehim malzemeleriyle gerçekleştirilir. Bu amaçla en çok kullanılan alaşım, kolay eriyen kurşun-kalay karışımıdır.

Bu yöntem özellikle teneke, çinko, pirinç gibi ince sacların birleştirilmesinde, havasız kutulama işlemlerinde ve elektronik parça montajlarında tercih edilir.
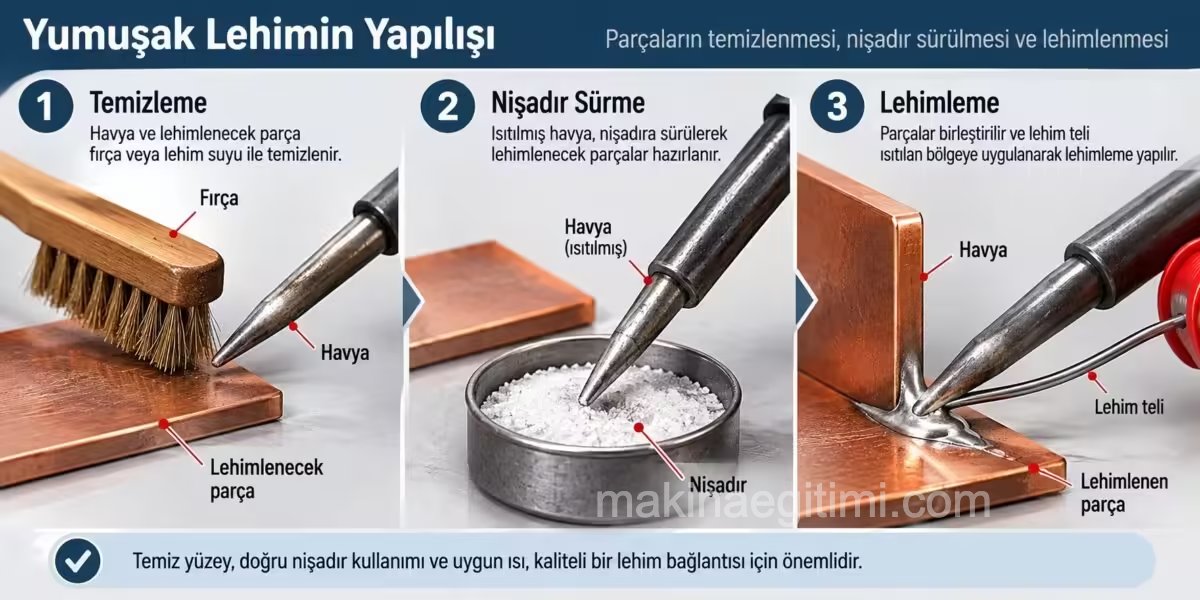
yumuşak lehimin yapılışı

Sağlam bir yumuşak lehim yapabilmek için lehimlenecek yüzeyin oldukça temiz olması ve lehim malzemesiyle doğrudan temas etmesi gerekir. Bu temizlik genellikle lehim suyu ile sağlanır.

Lehim suyu nedir? Çinko klorürün tuz asidiyle çözülmesi sonucu elde edilen bir temizleme sıvısıdır.

İşlem sırasında ısıtılmış havyanın ucu önce nişadıra sürülerek temizlenir. Ardından havya ucuyla az miktarda lehim malzemesi alınır ve birleştirilecek yüzeye sürülür. Lehim soğuduğunda birleşme tamamlanmış olur.
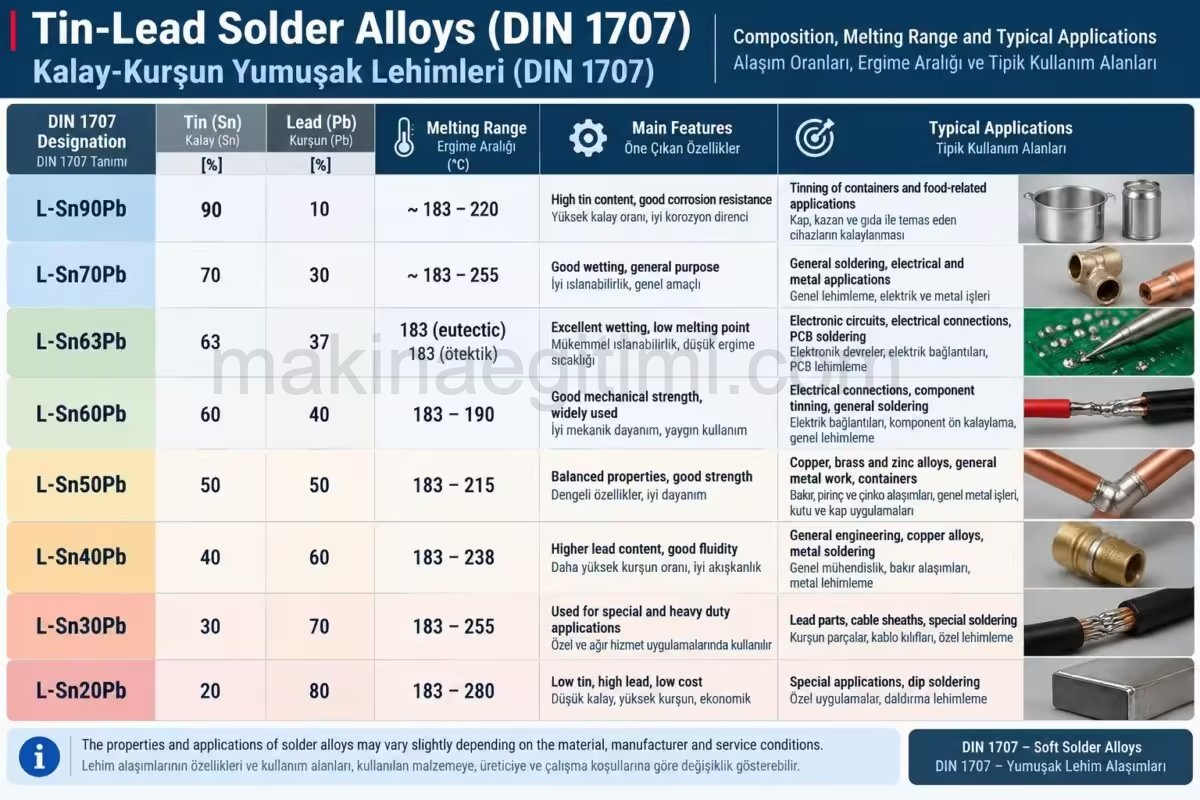
kalay kurşun yumuşak lehimleri (DIN 1707)

Yumuşak lehimler genellikle kalay-kurşun alaşımından oluşur ve erime noktaları her zaman 450°C’nin altındadır. Bu alaşımların ilginç bir özelliği, aniden değil kademeli olarak erimeleridir: önce hamur kıvamına gelirler, sonra koyu bir sıvıya dönüşürler ve belirli bir sıcaklığa ulaştıklarında tam akışkan hale geçerler. Kalay ve kurşunun eşit oranda (%50-%50) karıştırıldığı özel bir alaşım ise bu kurala istisnadır ve doğrudan 182°C’de erir.

Kalay oranı arttıkça lehimin dayanım gücü de değişir. Örneğin %8 kalay içeren lehim küçük kuvvetlere maruz kalan radyatör gibi parçaların lehimlenmesinde kullanılırken, %60 kalay içeren lehim elektrik kablolarının kalaylanmasında tercih edilir. %90 kalay oranına sahip lehimler ise kap, kazan ve gıda maddesi kullanılan cihazların kalaylanmasında yer bulur.

Amazon’da lehim seti araştır

Sert Lehimleme

Sert lehimleme, 450°C’nin üzerindeki sıcaklıklarda eriyen lehim malzemeleriyle yapılır ve yumuşak lehime kıyasla çok daha dayanıklıdır. Bu yöntem, ergime derecesi yüksek metal parçaların, sac levhaların, kazanların, boruların ve tellerin birleştirilmesinde tercih edilir. Birleştirme aracı olarak genellikle bakır ve çinko alaşımı kullanılır.

Sert lehim yapılırken önce birleştirilecek parçalar ısıtılır ve yüzeyler boraks sürülerek temizlenir. Pirinç telden oluşan lehim maddesi boraksa batırılarak hamlaç alevi ile eritilir ve birleştirilecek yüzeye dökülür. Soğuduktan sonra yüzey, %10’luk sülfürik asit ile temizlenir.

Sert lehimde kullanılan pirinç alaşımlarının bakır-çinko oranı ve çalışma sıcaklığı, hangi malzemenin lehimleneceğine göre değişir. Örneğin %42 bakır içeren pirinç lehimi 845°C’de çalışırken, %54 bakır içeren pirinç lehimi 900°C’de çalışır ve çelik ile bronz alaşımların lehimlenmesinde kullanılır.
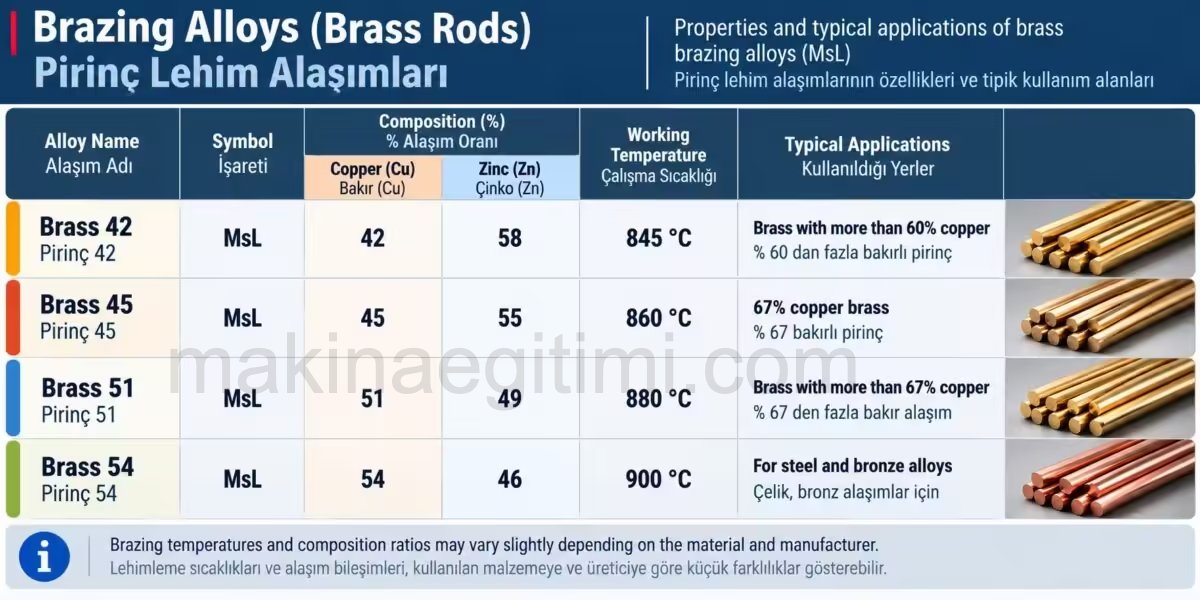
pirinç lehim alaşımları

Yumuşak Lehim ile Sert Lehim Arasındaki Farklar

İki yöntem arasındaki temel farklar şöyle özetlenebilir:

Isı farkı belirleyicidir: yumuşak lehim 450°C’nin altında, sert lehim ise üstünde yapılır.

Sert lehimlemede kullanılan ilave teller çok çeşitlidir. Gümüş, alüminyum, bakır, altın, magnezyum ve nikel gibi malzemeler bu amaçla kullanılabilir. Yumuşak lehimlemede ise kullanılan teller sabittir ve kurşun-kalay alaşımından oluşur.

Lehim ile Kaynağın Karşılaştırılması

Lehimleme ve kaynak birbirine benzese de aralarında önemli farklar vardır:

Lehimlemede birleştirilecek malzemelerin aynı cins olması şart değildir. Kaynakta ise genellikle aynı cins veya birbirine yakın özellikte malzemeler birleştirilir.

Kaynakta malzemenin kendisi erir, lehimlemede ise sadece lehim maddesi erir. Fazla ısının malzemeye zarar verebileceği durumlarda lehimleme tercih edilir.

Kaynakla birleştirmenin pratik veya ekonomik olmadığı durumlarda lehim uygulanır. Dayanıklılık gerektiren yerlerde ise kaynak tercih edilir.

Sık Sorulan Sorular

Kaynakta birleştirilen metalin kendisi erir, lehimlemede ise yalnızca lehim maddesi erir ve birleştirilecek parçalar katı halini korur.

450°C. Bu sıcaklığın altında yapılan lehimleme yumuşak lehim, üstünde yapılan ise sert lehim olarak adlandırılır.

Lehimlenecek yüzeyi temizleyerek lehim malzemesinin metalle doğrudan ve sağlam temas kurmasını sağlar.

Genellikle bakır-çinko alaşımlı pirinç teller kullanılır. Ayrıca gümüş, alüminyum, altın, magnezyum ve nikel gibi malzemeler de sert lehimde tercih edilebilir.

Malzemenin fazla ısıdan zarar görebileceği durumlarda, farklı cins metallerin birleştirilmesi gerektiğinde veya kaynağın pratik ya da ekonomik olmadığı işlerde lehimleme tercih edilir.

İlgili Yazılar

Paslanmaz Çeliklerin Kaynağı Paslanmaz Çeliklerin Kaynağı Elektrik Ark Kaynağının Tarihçesi Elektrik Ark Kaynağının Tarihçesi Paslanmaz Çeliğin Kaynağını Zorlaştıran Sebepler Paslanmaz Çeliğin Kaynağını Zorlaştıran Sebepler MIG Kaynağı Hakkında Genel Bilgiler MIG Kaynağı Hakkında Genel Bilgiler Punta Kaynağı (Nokta kaynağı) Nedir. Nasıl Yapılır? Punta Kaynağı (Nokta kaynağı) Nedir. Nasıl Yapılır? Kaynak Elektrot Çeşitleri Kaynak Elektrot Çeşitleri Su Altı Kaynağı Nasıl Yapılır? Su altı Kaynakçılığı Su Altı Kaynağı Nasıl Yapılır? Su altı Kaynakçılığı MIG Kaynağı Hakkında Genel Bilgiler TIG Kaynağı Hakkında Genel Bilgiler
Paylaş. Facebook Twitter WhatsApp Tumblr Email Telegram Copy Link

Yorumlayın Cevabı İptal Et

Sanal Kumpas. 1/20 ve 1/50 Verniyerli kumpas simulatörü
Kam mili (Eksantrik mil) nasıl kontrol edilir?
Egzozdan Mavi Duman Çıkması ve Sebepleri
  • İletişim
  • Kullanım Koşulları-Hizmet Şartları
  • Gizlilik ve Çerez Politikası
Makine Eğitimi

Makineler, Makine parçaları, İmalat yöntemleri, Otomotiv, Araç bakım onarım ve Teknoloji ile ilgili Bilgi Kaynağı

Facebook X (Twitter) Pinterest Tumblr

Yukarıya yazın ve aramak için Enter tuşuna basın. İptal etmek için Esc tuşuna basın.