
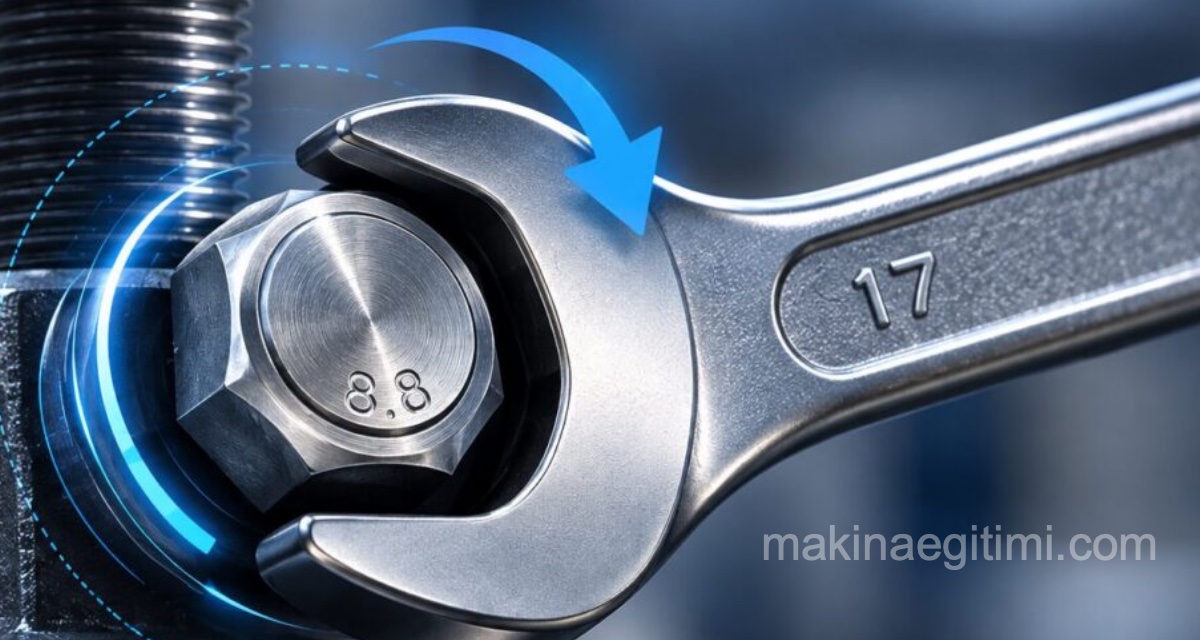
Bir cıvatayı doğru torkla sıkmak, göründüğünden çok daha önemlidir: yeterince sıkılmamış bir cıvata titreşimle gevşer, aşırı sıkılmış bir cıvata ise kopabilir ya da dişini/parçayı ezebilir. Doğru sıkma torku, cıvatanın çapına, istenen ön gerilme (kenetleme) kuvvetine ve yüzeyin sürtünme durumuna bağlıdır. Aşağıdaki interaktif hesaplayıcıyla bu üç değeri girerek gereken sıkma torkunu anında bulabilir, anahtarla sıkma işlemini canlı animasyonla izleyebilirsiniz.
Sıkma Torku Neden Önemlidir?
Bir cıvata sıkıldığında aslında hafifçe uzar ve bu uzama, iki parçayı birbirine bastıran bir ön gerilme (kenetleme) kuvveti oluşturur. Bu kuvvet, bağlantının çalışma sırasında gevşememesini ve titreşime karşı dayanıklı kalmasını sağlar. Sıkma torku çok düşükse yeterli ön gerilme oluşmaz ve bağlantı zamanla gevşer; çok yüksekse cıvata akma sınırını aşarak kalıcı olarak uzayabilir, dişi sıyrılabilir ya da cıvata kopabilir.
Sıkma Torku Nasıl Hesaplanır?
Sıkma torku T = K × F × D formülüyle hesaplanır. Burada T sıkma torkunu (Nm), F istenen ön gerilme kuvvetini (N), D cıvatanın nominal çapını (mm cinsinden, hesapta metreye çevrilir) ve K ise tork katsayısını (sürtünme katsayısı) ifade eder. K, boyutsuz bir sayıdır ve büyük ölçüde yüzey/yağlama durumuna bağlıdır — kuru çelik-çelik temasta tipik olarak ~0,20 iken, yağlanmış ya da antisize kaplı yüzeylerde çok daha düşük (~0,13-0,17) olabilir.
Örneğin M10 (10 mm) bir cıvatayı, kuru yüzeyde (K=0,20) 15 kN ön gerilme kuvveti oluşturacak şekilde sıkmak istiyorsak: T = 0,20 × 15.000 × 10 / 1000 = 30 Nm bulunur. Aynı cıvata antisize kaplı bir yüzeyde (K=0,13) sıkılırsa, aynı ön gerilme kuvveti için gereken tork sadece 19,5 Nm’ye düşer — bu da tork katsayısının sonucu ne kadar büyük etkilediğini gösterir.
Cıvata Sıkma Torku Hesaplayıcı
Aşağıdaki araca cıvata çapını ve istenen ön gerilme kuvvetini girin, ardından yüzey/yağlama durumunu listeden seçerek tork katsayısı için otomatik bir öneri alın (isterseniz K değerini elle de değiştirebilirsiniz). Gereken sıkma torku anında hesaplanır ve anahtarla sıkma işlemi görsel olarak canlandırılır.
Tork, T = K × F × D formülüyle hesaplanır. Tork katsayısı (K) yüzey/yağlama durumuna göre büyük ölçüde değişir; yukarıdaki değerler yaklaşık, eğitim amaçlı referans niteliğindedir – gerçek uygulamada bağlantı elemanı üreticisinin verdiği değeri esas alın.
Tork Katsayısı (K) Neden Bu Kadar Değişken?
Uygulanan torkun büyük bir kısmı (genellikle %80-90’ı) aslında cıvatayı germeye değil, diş yüzeyleri ve cıvata başı altındaki sürtünmeyi yenmeye harcanır — sadece küçük bir kısım gerçek ön gerilme kuvvetine dönüşür. Bu yüzden yüzey durumu (kuru, yağlanmış, galvanizli, antisize kaplı) K değerini ve dolayısıyla gereken torku doğrudan etkiler. Aynı ön gerilme kuvveti hedeflense bile, yağlanmış bir cıvata kuru bir cıvataya göre çok daha az torkla aynı sonucu verir — bu yüzden üretici tarafından belirtilen K değerini (ya da tork tablosunu) kullanmak, doğru montaj için kritik önem taşır.
Doğru Sıkma Torkunun Önemli Olduğu Uygulamalar
- Silindir kapağı cıvataları: yetersiz tork sızdırmazlık contasının görevini yapamamasına, aşırı tork ise conta yüzeyinin hasar görmesine yol açar.
- Jant cıvataları: eşit ve doğru torkla sıkılmayan jant cıvataları, sürüş sırasında gevşeyip ciddi güvenlik riski oluşturabilir.
- Yapısal çelik bağlantılar: taşıyıcı bağlantılarda yetersiz ön gerilme, bağlantının tasarım yükünü taşıyamamasına yol açabilir.
- Hassas elektronik/optik montajlar: aşırı tork, hassas parçalarda deformasyona ya da kırılmaya neden olabilir.
Sıkça Sorulan Sorular
En doğru değer, cıvata/somun üreticisinin verdiği tork tablosundan veya teknik dokümandan alınır. Genel bir tahmin gerekiyorsa, kuru çelik-çelik temas için ~0,20, hafif yağlanmış yüzeyler için ~0,17, antisize veya PTFE kaplı yüzeyler için ~0,13 gibi tipik değerler kullanılabilir — ama kritik uygulamalarda mutlaka üretici verisi esas alınmalıdır.
Aşırı sıkma, cıvatayı akma sınırının ötesine germe riski taşır — bu durumda cıvata kalıcı olarak uzar (plastik deformasyon) ve ön gerilme kuvveti beklenenden düşük kalır, hatta cıvata kopabilir ya da diş sıyrılabilir. Bu yüzden özellikle kritik bağlantılarda tork anahtarı kullanmak, sadece “elden geldiğince sıkmaktan” çok daha güvenlidir.
Hayır — tork ile ön gerilme kuvveti arasındaki ilişki tork katsayısına (K) bağlıdır, ve K sürtünmeye bağlı olduğu için yüzey pürüzlülüğü, yağlama, korozyon, hatta tekrarlı sökme-takmadan bile etkilenir. Bu yüzden aynı nominal tork değeri, farklı koşullarda farklı gerçek ön gerilme kuvvetleri üretebilir.
Formülde D doğrudan çarpan olarak yer aldığı için, aynı ön gerilme kuvveti ve tork katsayısında, çap iki katına çıktığında gereken tork da iki katına çıkar. Ancak pratikte daha büyük çaplı cıvatalar genellikle daha yüksek ön gerilme kuvvetleri için tasarlanır, bu yüzden gerçek tork farkı genellikle çap oranından daha da büyük olur.
Doğru sıkma torkunu bilmek, bir bağlantının hem güvenli hem de uzun ömürlü olmasının temelidir. Yukarıdaki hesaplayıcıyı kullanarak kendi bağlantınız için hızlıca bir referans değer elde edebilir, ardından kritik uygulamalarda mutlaka üreticinin tork tablosuyla karşılaştırabilirsiniz.
İlgili Yazılar
 Eksantrik mil (Kam Mili) nedir. Ne işe yarar. Nasıl Çalışır?
 Yay Sabiti / Sıkışma Hesaplayıcı
 Dişli Çeşitleri Konu Anlatımı
 Kam Sistemiyle Tahta oyuncak yapımı – Kedi & fare
 Sonsuz Vida ve Karşılık Dişlisi Teknik Resimleri
 Kam Mekanizmalı Yaratıcı Otomatlar
 Kasnak Nedir. Kasnaklar Nerelerde Kullanılır
 Teknik resimde Kavramalar ve Kavrama Çizimleri