
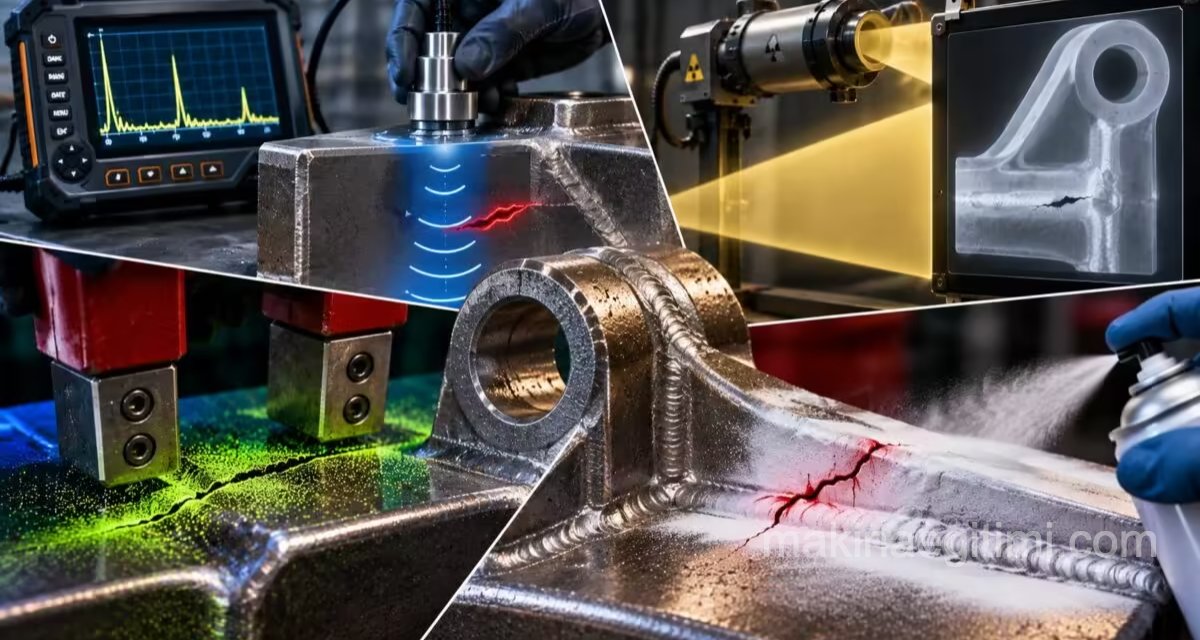
Bir dökümün içindeki boşluk, kaynak dikişindeki ince bir çatlak ya da dövme parçadaki katmer, çoğu zaman dışarıdan bakınca görülmez. Bu hatalar fark edilmeden parça kullanıma girerse, çalışma sırasında beklenmedik bir kırılmaya neden olabilir. Tahribatsız muayene (kısaca NDT), bu tür kusurları parçayı kesmeden, kırmadan ve kullanılamaz hale getirmeden ortaya çıkarmak için kullanılan yöntemlerin genel adıdır.
Bu yazıda atölyede ve üretimde en çok kullanılan dört tahribatsız muayene yöntemini ele alıyoruz: sıvı penetrant, ultrasonik muayene, radyografik (röntgen ve gama ışınlı) muayene ve manyetik parçacık yöntemi.
Tahribatsız Muayene Nedir?
Çekme deneyi, sertlik ölçümü ya da çentik darbe deneyi gibi klasik malzeme testlerinde ya ayrı bir deney numunesi hazırlanır ya da test edilen parça hasar görür. Tahribatsız muayenede ise durum farklıdır. Malzemeden numune alınmaz ve kontrol edilen parça zarar görmez. Muayeneden geçen parça doğrudan kullanılabilir.
Tahribatsız yöntemlerle yarı mamul ve bitmiş iş parçalarında şu tür kusurlar aranır:
- Çatlaklar: Yüzeye açılan ya da malzemenin içinde kalan ayrılmalar
- Boşluklar: Döküm ve kaynakta oluşan gaz boşlukları ve çekinti boşlukları
- Katmerler: Dövme ve haddeleme sırasında malzemenin üst üste kapanmasıyla oluşan tabakalanmalar
Her yöntemin bulabildiği hata türü farklıdır. Bazıları yalnızca yüzeydeki çatlakları gösterirken, bazıları parçanın içine kadar bakabilir. Doğru yöntemi seçmek bu yüzden önemlidir.
1. Sıvı Penetrant Yöntemi (Boya Penetrant Testi)
Sıvı penetrant testi, kılcal yöntem, emdirme yöntemi ya da penetrasyon yöntemi adlarıyla da bilinir. Yalnızca yüzeye kadar ulaşan çatlakları bulmaya yarar. Malzemenin içinde kalan ve yüzeye açılmayan bir hata bu yöntemle görülemez.
Renkli Boya ile Penetrant Testi
Met-L-Chek yöntemi adıyla da bilinir. Uygulama şu adımlarla yapılır:
- Kontrol edilecek parçanın yüzeyine kırmızı renkli bir penetrant sıvısı püskürtülür.
- Sıvı, kılcal etki sayesinde yüzeydeki ince çatlakların içine sızar. Bu sırada yüzey iyice ıslanmış olur.
- Ardından yüzeye beyaz renkli bir geliştirici püskürtülür.
- Beyaz geliştirici, çatlakların içine dolmuş olan kırmızı boyayı dışarı çeker.
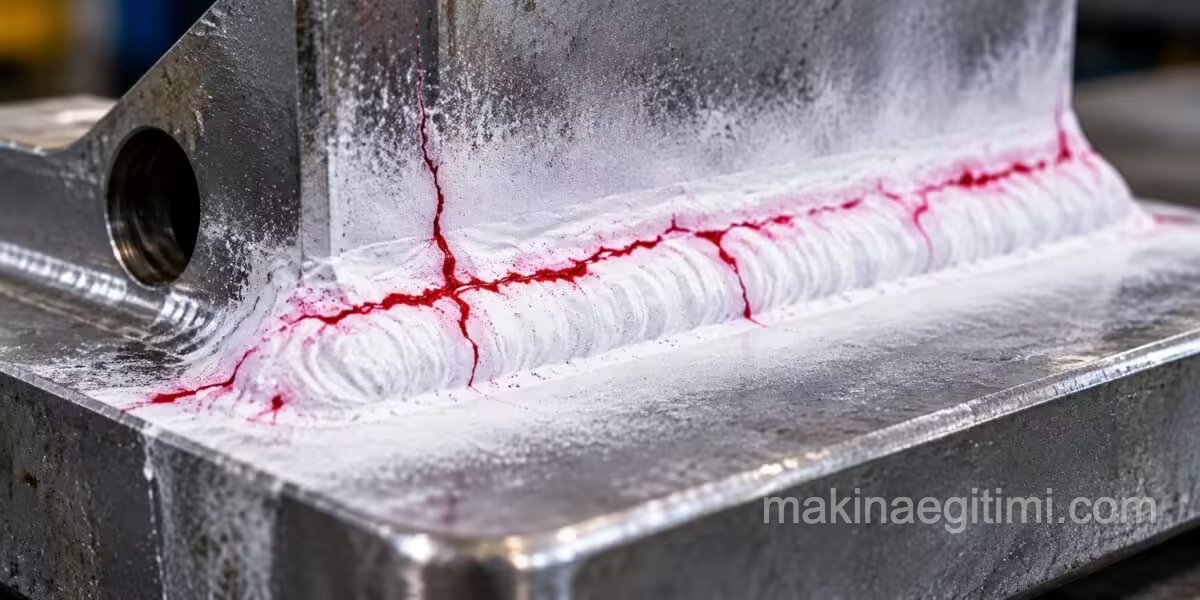
Sonuçta beyaz zemin üzerinde kırmızı çizgiler belirir. Böylece büyüteçle bile fark edilemeyen kılcal çatlaklar gözle görülebilir hale gelir.
Floresan Penetrant Yöntemi
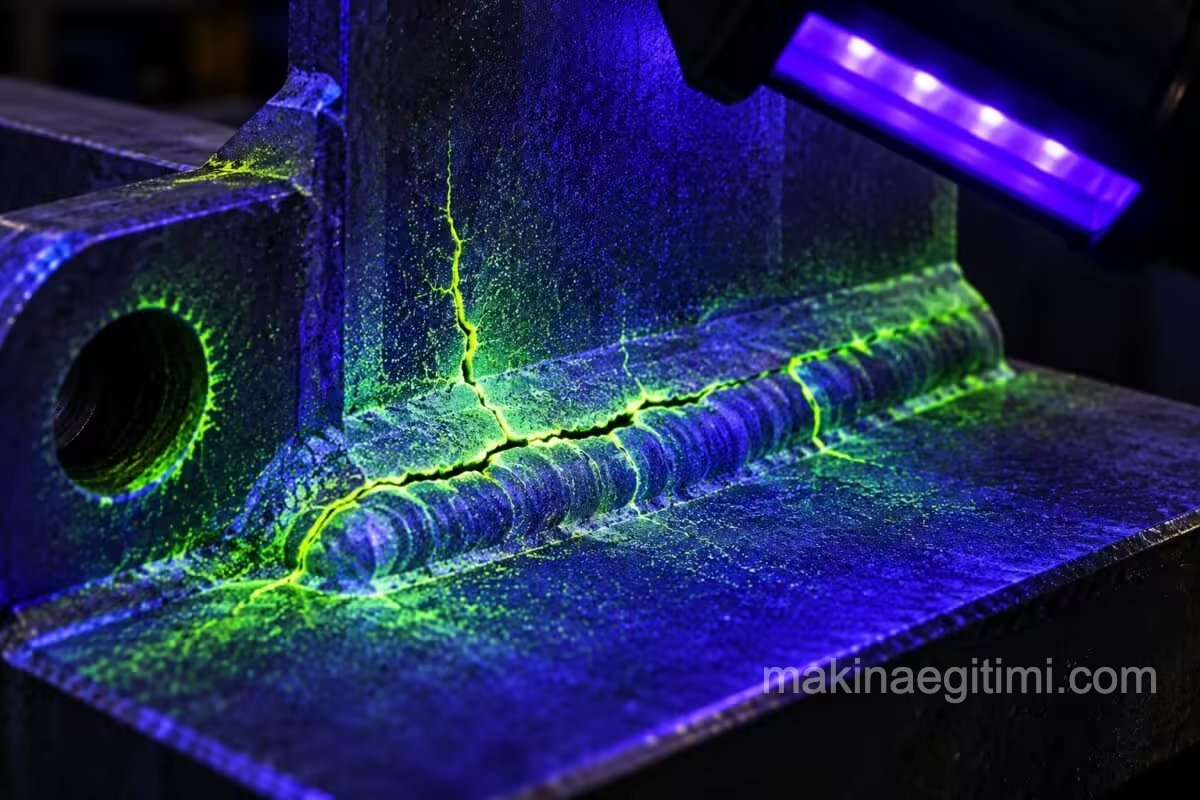
Floresan yöntem de aynı prensiple çalışır. Fark, kullanılan sıvıdadır. Burada penetrant olarak floresan özellikli maddeler kullanılır. Kontrol karartılmış bir odada yapılır. Parça ultraviyole (UV) ışıkla aydınlatıldığında, çatlaklara dolmuş olan madde parlayarak kusurlu bölgeleri görünür kılar.
2. Ultrasonik Muayene
Ultrasonik muayene, penetrant testinden farklı olarak parçanın iç kısmındaki kusurları da bulabilir. Bu yüzden döküm, dövme ve kaynaklı parçaların kontrolünde yaygın olarak kullanılır.
Ultrasonik Test Cihazı Nasıl Çalışır?
Ultrasonik test cihazı iki ana bölümden oluşur:
- Prob (ses başlığı): Ses dalgalarını gönderen ve geri dönen dalgaları algılayan eleman
- Ölçme cihazı: Sinyalleri gösteren, küçük ekranlı ve taşınabilir birim
Muayene sırasında prob, iş parçasının yüzeyine yerleştirilir. Prob, parçanın içine insan kulağının duyamayacağı kadar yüksek frekansta ses dalgaları gönderir. Bu dalgalar malzemenin içinde ilerler. Parçanın ön yüzeyinden, arka yüzeyinden ve içerideki kusurlardan yansıyarak geri döner.
Geri dönen dalgalar ekranda tepe (eko) şeklinde görünür. Ekranda genellikle üç tür sinyal izlenir:
- Giriş ekosu: Ses dalgasının parçaya girdiği ön yüzeyden gelen yansıma
- Kusur ekosu: Parçanın içindeki bir boşluk ya da çatlaktan gelen yansıma
- Arka yüzey ekosu: Parçanın karşı yüzeyinden gelen yansıma
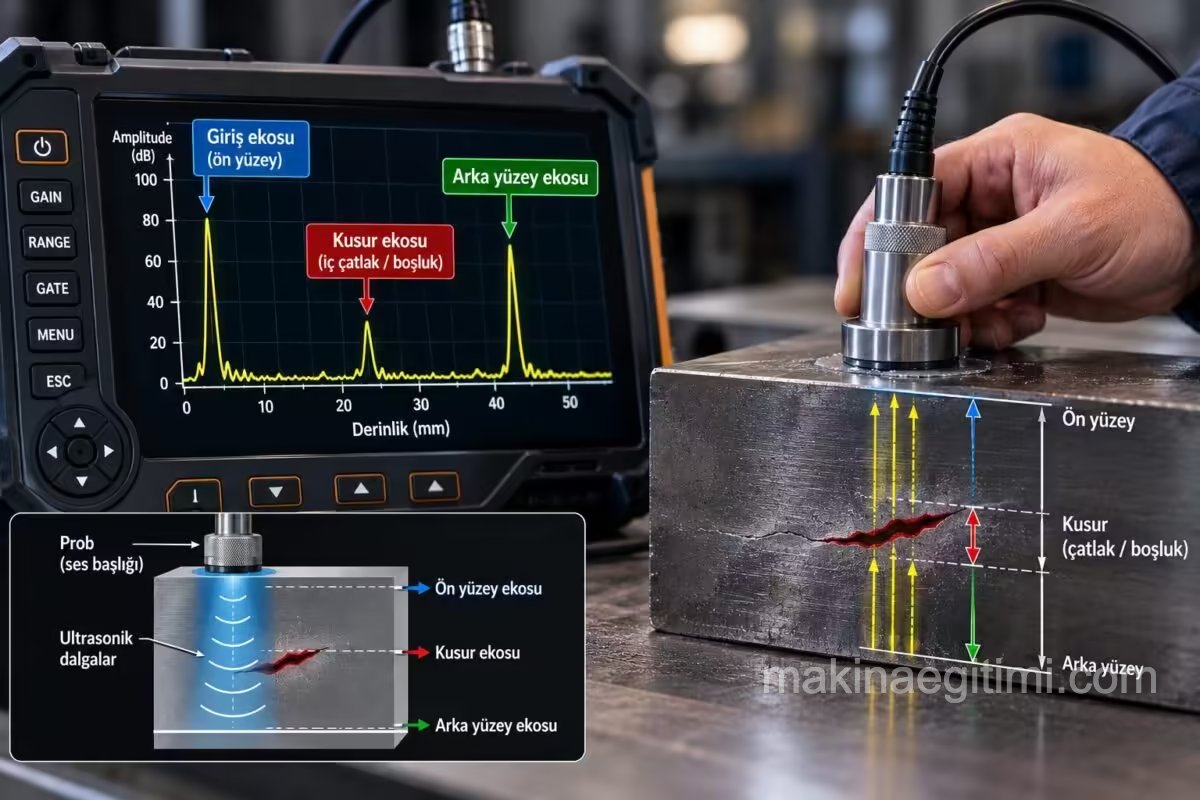
Ekrandaki tepelerin konumu, kusurun parçanın hangi derinliğinde olduğunu gösterir. Tepenin yüksekliği ise kusurun büyüklüğü hakkında bilgi verir.
3. Radyografik Muayene (Röntgen ve Gama Işınlı Kontrol)
Radyografik muayene, röntgen (X) ışınlarının ve gama ışınlarının metalleri delip geçebilme özelliğinden yararlanır. Bu yöntem de parçanın içindeki hataları gösterir.
Röntgen Işınlı Muayene Nasıl Yapılır?
Kontrol edilecek parça, röntgen tüpü ile bir film ya da ışık perdesi arasına yerleştirilir. Röntgen tüpünde üretilen ışınlar parçanın içinden geçer ve filmde parçanın gölge görüntüsünü oluşturur. Boşluk ya da çatlak gibi kusurlu bölgeler ışını daha az soğurduğu için görüntüde daha açık renkli olarak fark edilir.
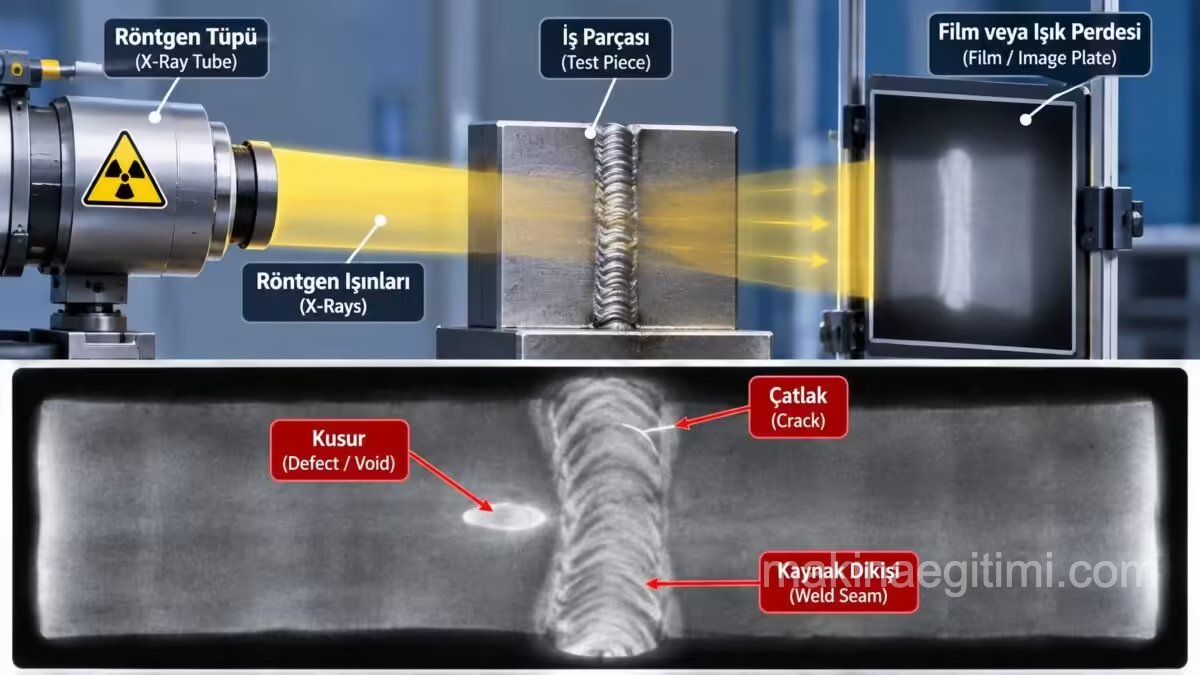
Röntgen ışınlarının metallerin içinden geçebildiği kalınlıklar yaklaşık olarak şöyledir:
| Malzeme | Geçebildiği en büyük kalınlık |
|---|---|
| Çelik | 80 mm |
| Bakır | 50 mm |
| Alüminyum | 400 mm |
Gama Işınlı Muayene
Gama ışınlı kontrolde ışın kaynağı olarak röntgen tüpü yerine kobalt 60 gibi radyoaktif maddeler kullanılır. Gama ışınları röntgen ışınlarına göre daha kalın malzemelerin içinden geçebilir. Örneğin çelikte 200 mm kalınlığa kadar muayene yapılabilir. Bu yüzden kalın cidarlı döküm ve kaynaklı parçaların kontrolünde tercih edilir.
Radyografik Muayenede Güvenlik
Röntgen ve gama ışınları insan sağlığına ciddi zararlar verebilir. Bu nedenle radyografik muayene yalnızca bu konuda yetkin uzmanlar tarafından ve sıkı kontrol altında yapılmalıdır.
4. Manyetik Parçacık Yöntemi
Manyetik parçacık muayenesi (manyetik toz yöntemi), demir esaslı ve mıknatıslanabilen malzemelerde yüzeyde ya da yüzeye yakın bölgede bulunan çatlakları bulmak için kullanılır.
Manyetik Parçacık Testi Nasıl Yapılır?
- Önce iş parçası mıknatıslanır. Parçanın içinde manyetik kuvvet çizgileri oluşur.
- Bir çatlak ya da kusur bu kuvvet çizgilerinin yolunu keser. Kuvvet çizgileri kusurun bulunduğu yerde yoğunlaşır.
- Parçanın üzerine demir tozu karıştırılmış mazot dökülür.
- Demir tozları, manyetik alanın yoğun olduğu kusurlu bölgelerin çevresinde toplanır.
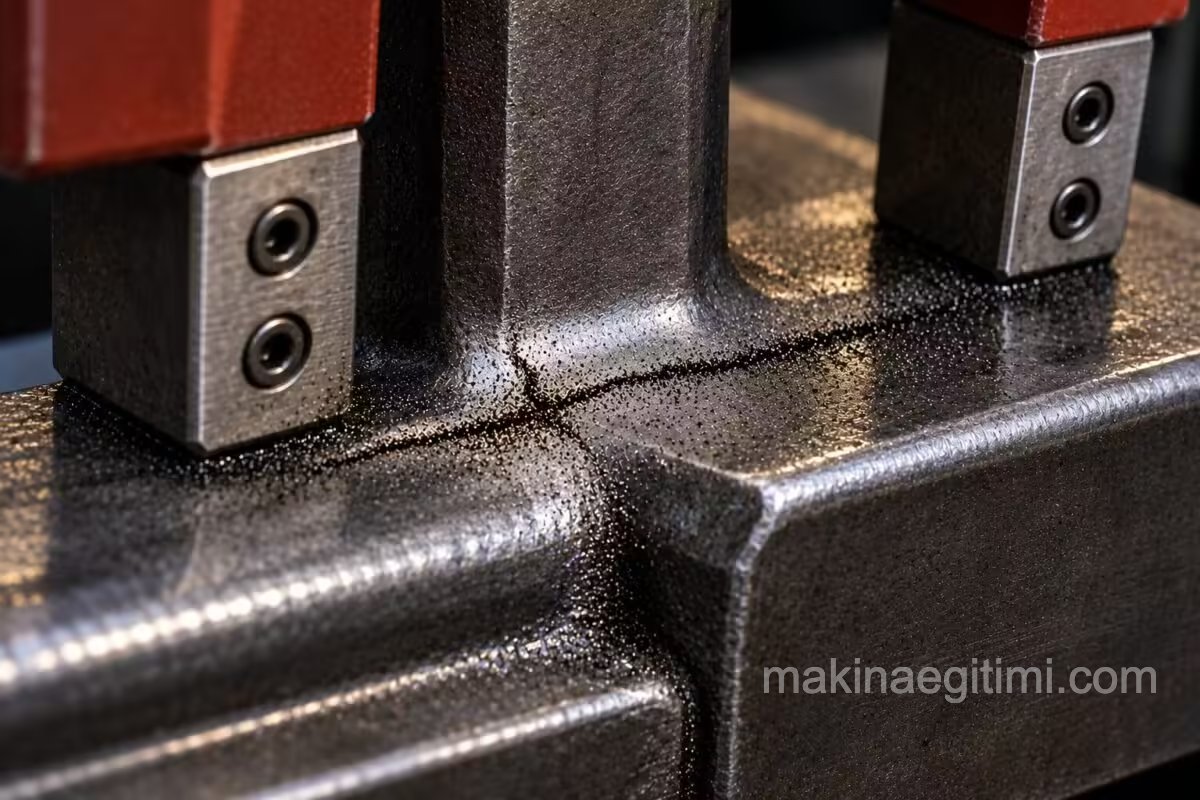
Böylece çatlağın yeri, üzerinde biriken demir tozu çizgisiyle görünür hale gelir.
Tahribatsız Muayene Yöntemlerinin Karşılaştırılması
| Yöntem | Bulduğu hatalar | Önemli özelliği |
|---|---|---|
| Sıvı penetrant | Yüzeye açılan çatlaklar | Basit ve ucuz. Renkli ya da floresan sıvıyla yapılır |
| Ultrasonik muayene | İç kusurlar, boşluklar, çatlaklar | Taşınabilir cihaz. Kusurun derinliği ve büyüklüğü ekrandan okunur |
| Röntgen ışınlı muayene | İç kusurlar | Çelikte 80 mm’ye kadar. Kalıcı film kaydı verir |
| Gama ışınlı muayene | İç kusurlar | Çelikte 200 mm’ye kadar. Radyoaktif kaynak gerektirir |
| Manyetik parçacık | Yüzeydeki ve yüzeye yakın çatlaklar | Yalnızca mıknatıslanabilen malzemelerde uygulanır |
Sonuç
Tahribatsız muayene yöntemleri, parçaya zarar vermeden içindeki ya da yüzeyindeki kusurları ortaya çıkarır. Yüzey çatlakları için penetrant ve manyetik parçacık yöntemleri pratik çözümler sunar. Parçanın içine bakmak gerektiğinde ultrasonik muayene ya da radyografik muayene kullanılır. Hangi yöntemin seçileceği; malzemenin türüne, parçanın kalınlığına ve aranan hatanın yüzeyde mi yoksa içeride mi olduğuna bağlıdır.
Sıkça Sorulan Sorular
Parçadan numune almadan ve parçaya zarar vermeden içindeki ya da yüzeyindeki çatlak, boşluk ve katmer gibi kusurları bulmaya yarayan kontrol yöntemlerinin genel adıdır.
Tahribatlı muayenede deney numunesi kırılır, ezilir ya da kesilir. Tahribatsız muayenede ise kontrol edilen parça zarar görmez ve muayeneden sonra kullanılmaya devam edilebilir.
Hayır. Penetrant sıvısı yalnızca yüzeye açılan çatlakların içine sızabilir. Malzemenin içinde kalan kusurlar için ultrasonik ya da radyografik muayene gerekir.
Ekrandaki kusur ekosunun giriş ekosu ile arka yüzey ekosu arasındaki konumu, kusurun derinliğini gösterir. Ekonun yüksekliği ise kusurun büyüklüğü hakkında fikir verir.
Yaklaşık 80 mm’ye kadar. Daha kalın çelik parçalar için çelikte 200 mm’ye kadar geçebilen gama ışınları kullanılır.
Hayır. Yöntem parçanın mıknatıslanmasına dayandığı için yalnızca mıknatıslanabilen demir esaslı malzemelerde uygulanabilir.
Röntgen ve gama ışınları insan sağlığına ciddi zarar verebilir. Bu nedenle muayene yalnızca uzman kişiler tarafından ve gerekli koruma önlemleri alınarak yapılmalıdır.
İlgili Yazılar
 Alüminyum Alaşımları ve Kullanım Alanları
 Çelik Üretim Yöntemleri
 Dökme Demirlere Uygulanan Isıl İşlemler
 Kompozit Malzeme Nedir? Çeşitleri ve Kullanım Alanları
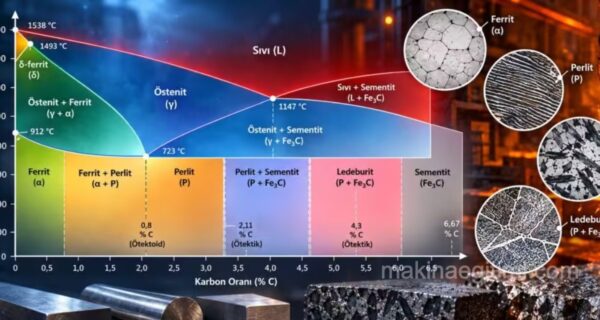 Demir-Karbon Denge Diyagramı: Çeliğin İç Yapısı ve Isıl İşlemin Temeli
 Plastiklerin Kullanım Alanları
 Dökme Demirlerde Alaşım Elementlerinin Etkisi
 Alüminyum Alaşımları ve özellikleri