Close Menu
  • MAKİNELER ve İMALAT
    • ALET VE EKİPMANLAR
    • BİLGİSAYAR DESTEKLİ ÇİZİM
    • Cadcam eğitimi
    • Cnc Tezgah Programlama
    • DÖKÜM TEKNOLOJİLERİ
    • ELEKTRİK ELEKTRONİK TEKNOLOJİLERİ
    • HİDROLİK PNÖMATİK
    • İMALAT İŞLEMLERİ
    • İMALAT TEKNOLOJİLERİ
    • İŞ GÜVENLİĞİ
    • KALIP TASARIMI
    • KATI MODELLEME
    • KAYNAK TEKNOLOJİSİ
    • MAKİNE ELEMANLARI
    • MAKİNE MESLEK RESMİ
    • MALZEME BİLGİSİ
    • OTOMOTİV ve ARAÇ TEKNOLOJİLERİ
    • ROBOTİK TEKNOLOJİLERİ
    • SAĞLIK TEKNOLOJİLERİ
    • SAVUNMA ve HAVACILIK TEKNOLOJİLERİ
    • TASARI GEOMETRİ
    • TEKNİK RESİM
    • YAZILIM ve DONANIM TEKNOLOJİLERİ
    • YENİLİKÇİ ÜRETİM YÖNTEMLERİ
  • TEKNOLOJİ ve YAŞAM
    • OTOMOBİLLER ve TAŞIT
      • ARAÇ ve MOTOR BİLGİSİ
      • Güvenli Sürüş
      • Sürüş Destek Sistemleri
    • Genel Kültür
      • FİLM -DİZİ
      • Görsel ve Grafik Sanat
      • KİTAP – EDEBİYAT
      • MÜZİK
      • SPOR
      • TARİH
      • TEKNOLOJİ TARİHİ
    • GÜNDELİK YAŞAM TEKNOLOJİLERİ
    • HOBİ – EĞLENCE
    • İNTERNET TEKNOLOJİLERİ
    • SAĞLIK
    • MOBİL TEKNOLOJİLER
Makine Eğitimi
  • Makineler ve İmalat
    MAKİNE ELEMANLARI
    HİDROLİK PNÖMATİK
    TEKNİK RESİM
    BİLG.TASARIM ve İMALAT
    TEMEL İMALAT İŞLEMLERİ
    İMALAT İŞLEMLERİ
    SEKTÖREL TEKNOLOJİLER
    Diğer Mesleki Dersler
    SINAVLAR ve EVRAKLAR
    Hareket ve Kuvvet İletimi
    Basit makineler
    Dişliler
    Kamlar
    Kamalar
    Kavramalar
    Yaylar
    Kayış Kasnaklar
    Miller
    Rulmanlar
    Zincirler
    Hesaplayıcılar
    Yay Sabiti Sıkışma Hesaplayıcı
    Dişli Oranı Hesaplayıcı
    Kayış Kasnak Oranı Hesaplayıcı
    Bağlama ve Birleştirme
    Gupilyalar
    Flanşlar
    Perçinler
    Rondelalar
    Pim ve Pernolar
    Segmanlar
    Kaynak Teknolojisi
    Vida Civata ve Somunlar
    Diğer Makine Elemanları
    Kızaklar ve Lineer Kılavuzlar
    Frenler
    Volanlar
    Kelepçeler
    Amortisörler
    Contalar ve O-Ringler
    Keçeler ve Sızdırmazlık Elemanları
    Hidrolik
    Hidroliğe Giriş ve Prensipler
    Hidrolik Sistemler ve Uygulamaları
    Hidrolik Devre Elemanları
    Akümülatörler
    Filtreler
    Motorlar
    Pompalar
    Valfler

    Pnömatik
    Pnömatiğe Giriş ve Prensipler
    Pnömatik Sistemler ve Uygulamaları
    Pnömatik Devre Elemanları
    Valfler
    Silindirler
    Susturucular
    Şartlandırıcılar
    Motorlar
    Kompresörler
    Kurutucular
    Ortak Konular ve Bakım
    Hidrolik Pnömatik Bakım Onarım
    Çalışma Notları, Sınavlar, Testler
    Hesaplayıcılar
    Hidrolik Silindir Kuvvet Hesaplayıcı
    Teknik Resim
    Teknik Resme Giriş
    Geometrik Çizimler
    Perspektif ve İzdüşüm
    Görünüş Çıkarma
    Ölçülendirme
    Kesit Alma
    Komple ve Yapım Resmi
    Toleranslar
    Tolerans - Geçme Simulatörü
    Yüzey İşleme İşaretleri
    Makine Meslek Resmi
    Vida Civata ve Somunlar
    Kasnaklar
    Dişliler
    Pim ve Pernolar
    Miller
    Rulmanlar
    Yaylar
    Rondelalar
    Gupilyalar
    Teknik Resimde Kaynaklar
    Temrinler
    Meslek Resim Temrinleri
    Dişli Temrinleri
    Görünüş Çıkarma Temrinleri
    Kesit Alma Temrinleri
    Kasnak Temrinleri
    Pim Perno Temrinleri
    Vidalı Birleştirme Temrinleri
    Kesit Alma Temrinleri
    Tasarı Geometri
    Bilgisayar Destekli Çizim
    Autocad İle Çizim Dersleri
    Antetli Şablonlar
    Bilgisayar Destekli Çizim Temrinleri
    Görünüş Çıkarma Temrinleri
    Bilg. Destekli Çizim Sınavları
    Katı Modelleme ve Animasyon
    Katı Model Çizim Dosyaları
    Katı Model Montaj Örnekleri
    Katı Model Çizim Dersleri
    katı Modelleme Sınavları
    3d CAD Yazılım İncelemeleri
    Katı Modelleme Temrinleri
    CNC Programlama
    CAM
    Robotik
    Ölçme Kontrol
    Komparatörler
    Mastarlar
    Kumpaslar
    Mikrometreler
    KUMPAS SİMULATÖRÜ
    MİKROMETRE SİMULATÖRÜ

    Makinelerle Çalışma
    Temel Freze
    Temel Torna
    Delme
    Vargel Tezgahı
    El İşlemleri
    Eğeleme
    Markalama
    Kesme İşlemleri
    Raybalama
    Matkap Bileme
    Kılavuz-Pafta

    Malzeme Bilgisi
    Malz. Muayenesi ve Sertlik ölçme
    Çelikler
    Plastikler
    Dökme Demir
    Alüminyum
    İş Güvenliği
    Atölyede İş Güvenliği
    Bakım onarım İşlerinde İ.S.G
    Makinelerde Emniyet Kuralları
    Elektrikle Çalışmada İ.s.g
    El Aletlerinde İş Güvenliği
    İ.S.G. Uzmanlık Eğitimi
    Talaşlı İmalat
    Tornalama
    Frezeleme
    Taşlama
    Kesme Hızı - Devir Hesaplayıcı

    Yenilikçi Üretim Yöntemleri
    3D yazıcı İle Baskı
    3D Tarayıcılar
    Su Jeti İle İşleme
    Lazer İle işleme
    Elektro Erozyon
    Kaynakçılık
    Haddeleme
    Döküm
    Kalıp Tasarımı
    Mekanik ve Hidrolik Presler
    Kesme - Delme Kalıbı
    Bükme Kalıbı
    Çekme Kalıbı
    Plastik Enjeksiyon Kalıpları
    Ekstrüzyon kalıpları
    Birleşik Kalıplar
    Ardışık Kalıplar
    Fışkırtma Kalıpları
    Sıvama Kalıpları
    Püskürtme Kalıbı
    Makine Parçaları İmalatı
    Otomotiv ve Araç Teknolojileri
    Motorlu Taşıt İmalatı
    Hammadde İmalatı
    Teknoloji Tarihi
    Sağlık ve Tıp Teknolojileri
    Savunma ve Havacılık
    Robotik Teknolojileri
    Yazılım ve Donanım Teknolojileri
    Elektrik Elektronik Teknolojileri
    Mesleki Yabancı Dil
    Mekanik - Mukavemet
    Fizik Dersi Konuları
    CAD CAM
    CNC
    Hidrolik Pnömatik
    İmalat İşlemleri
    İş Güvenliği
    Katı Modelleme
    Ölçme Kontrol
    Mekanik
    Mesleki Gelişim
    Mesleki Yabancı Dil
    Tasarı Geometri
    Temel İmalat İşlemleri
    Teknik Resim

    İşletmelerde Beceri Eğitimi
    Bilgisayar Destekli İmalat
    Bilgisayar Destekli Tasarım
    Sınav Analiz Programı

    YILLIK PLANLAR
  • Teknoloji ve Yaşam
    Hobi - Eğlence
    Spor
    Müzik
    Araç ve Motor Bilgisi
    Araç Bakım Onarımı
    Güvenli Sürüş
    Sürüş Destek Sistemleri
    Ehliyet Sınavı Hazırlık Testleri
    Gündelik Yaşam Teknolojileri
    Mobil Teknolojiler
    Tarih
    Bilgisayar ve İnternet
    Bilgisayar İpuçları
    Program Tanıtımları
    Donanım ve Çevre Birimleri
    Pratik ve Güvenli İnternet
    Görsel ve Grafik Sanat
    Film - Dizi
    Kitap - Edebiyat
    Gezi Seyahat
    Bilim
    Sağlık
    İlk Yardım Bilgisi
    İlk Yardım Bilgisi Testleri
Makine Eğitimi
Ana Sayfa»İMALAT İŞLEMLERİ»Tornada Ölçme ve Kontrol
18 Eylül 2026Güncelleme:19 Eylül 2026

Tornada Ölçme ve Kontrol

Tornada Ölçme ve Kontrol

Bir makine parçası, çalıştığı yerde zamanla görevini yapamaz duruma geldiğinde yedek parça ihtiyacı ortaya çıkar. Yedek parçanın görevini tam yapabilmesi için orijinal parçayla özdeş olması gerekir. Bu nedenle yedek parçalar, kolaylıkla kullanılabilmeleri için seri üretilmeli ve aslına uygun ölçülerde yapılmalıdır. Yedek parça ölçülerinin düzenli kontrolü, üretimde kalite ve standart sağlamak açısından vazgeçilmezdir.

  • Çap Ölçümünde Kullanılan Temel Araçlar
  • Verniyerli Kumpasın Kullanılması
  • Özel Ölçüm Durumları İçin Kumpas Çeşitleri
  • Kumpasların Tornalama İşlemlerine Göre Tutulması
  • Ölçme Hatalarından Nasıl Kaçınılır?
  • Sonuç
  • Sıkça Sorulan Sorular

Tornada parçalar dönerek işlendiği için, çap ölçülerinin seri olarak kontrolü büyük önem taşır. Çapların kabaca kontrolünde çap kumpasları, hassas ve standart kontrolde ise sınır mastarları kullanılır. Bu yazıda tornacılıkta ölçme ve kontrol için kullanılan başlıca kumpas çeşitlerini, doğru kullanım tekniklerini ve sık yapılan ölçme hatalarını ele alıyoruz.

Çap Ölçümünde Kullanılan Temel Araçlar

Çapların kabaca kontrolünde çap kumpasları kullanılırken, hassas ve standart kontrolde sınır (çatal) mastarları tercih edilir.

Çap kumpasları basit ve hızlı bir ön kontrol imkânı sunarken, sınır mastarları bir parçanın belirli bir tolerans aralığında olup olmadığını hızlıca ve nesnel biçimde doğrulamayı sağlar.

çatal mastarla kontrol
Çatal mastarla çap kontrolü

Verniyerli Kumpasın Kullanılması

Tornalama işlemlerinde en çok kullanılan ölçü aletlerinden biri verniyerli sürmeli kumpastır. Ölçmenin tamlığı açısından kumpasın sürgüsü boşluksuz ve iyi yataklanmış olmalıdır. Sürgüde boşluk varsa, okunan ölçü gerçek değerden farklı çıkar.

Dar ve profilli kanallarda kumpasın çeneleri, ölçü alınacak yüzeylere tam oturmayabilir. Bu durumda çene uçları keskin kenarlı bir kumpas kullanılması gerektiği unutulmamalıdır. Aksi takdirde ölçme işlemi hatalı olur ve ölçü, gerçek değerinden daha büyük okunur. Bu, kanal çapı gibi dar geometrilerde sıkça karşılaşılan ve fark edilmesi zor bir ölçme hatasıdır.

Özel Ölçüm Durumları İçin Kumpas Çeşitleri

Her ölçüm durumu aynı kumpasla doğru şekilde yapılamaz. Parçanın geometrisine göre farklı kumpas türleri tercih edilmelidir.

Kademe kumpası: Faturalı çaplar üzerinden boy ölçüsünü tam alabilmek için sabit çenesi sürgülü kademe kumpası seçilmelidir.

İç kumpas: Delik fatura çaplarını ölçmek için çeneleri dirsekli iç kumpas kullanılabilir.

Derinlik kumpası: Yükseklik ölçerken, derinlik kumpasının eksende, yani ölçülen boyuta paralel durumda olması sağlanmalıdır.

derinlik kumpası-kademe kumpası

Kumpasların Tornalama İşlemlerine Göre Tutulması

Doğru ölçüm sonucu almak, yalnızca doğru kumpası seçmekle değil, onu doğru şekilde tutmakla da ilgilidir. Kumpasların tutuluşunda şu hususlara dikkat edilmelidir:

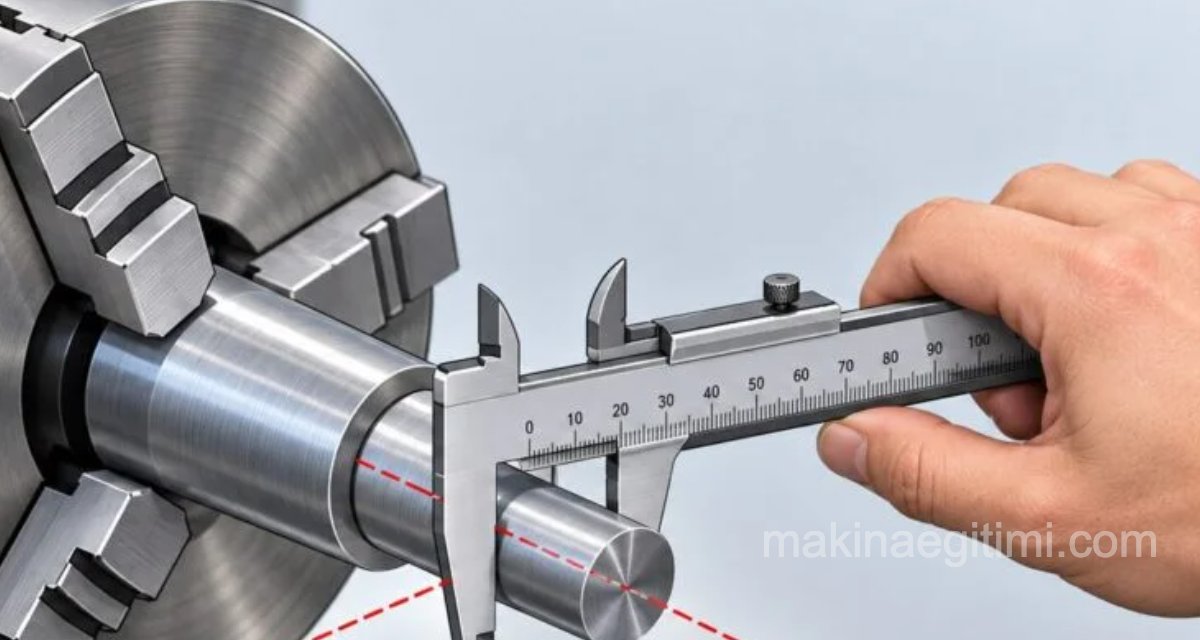
  1. Kumpas, tornalama eksenine dik tutularak okuma yapılmalıdır.
  2. Uzunluklar, tornalama eksenine paralel olarak ölçülmelidir.
  3. Ölçü aleti rahat, güvenli ve boşluksuz bir konumda tutulmalıdır.
tornada kumpasla ölçme. sürmeli kumpasın tutulması

Kumpasın tornalama eksenine dik tutulmaması, özellikle dönen bir parça üzerinde ölçüm yaparken hem hatalı okumaya hem de kumpasın parçaya çarparak zarar görmesine yol açabilir. Bu nedenle deneyimli tornacılar, ölçüm öncesinde mümkünse tezgahı durdurmayı tercih eder.

tornada kumpas ile kademe boy ölçümü

Ölçme Hatalarından Nasıl Kaçınılır?

Yukarıdaki bilgiler bir araya getirildiğinde, tornada ölçme ve kontrol sırasında en sık karşılaşılan hatalar ve çözümleri şöyle özetlenebilir.

Ölçme HatasıNedeniÇözümü
Ölçü gerçek değerden büyük okunurKumpas çenelerinin dar/profilli kanala tam oturmamasıÇene uçları keskin kenarlı kumpas kullanmak
Tutarsız ölçüm sonuçlarıKumpas sürgüsünde boşluk olmasıİyi yataklanmış, boşluksuz sürgülü kumpas seçmek
Yanlış boy ölçümüDerinlik kumpasının eksende olmamasıKumpası ölçülen boyuta paralel tutmak
Hatalı çap okumasıKumpasın tornalama eksenine dik tutulmamasıÖlçüm sırasında kumpası eksene dik konumlandırmak
Yedek parçanın orijinaline uymamasıSeri üretimde düzensiz ölçü kontrolüSınır mastarlarıyla standart kontrolü düzenli yapmak

Sonuç

Tornada ölçme ve kontrol, yalnızca bir parçanın istenen ölçüde olup olmadığını doğrulamakla kalmaz, aynı zamanda seri üretimde kalite ve standardın sürdürülmesini de sağlar. Doğru kumpas türünü seçmek, kumpası doğru şekilde tutmak ve dar geometrilerde ortaya çıkabilecek ölçme hatalarına karşı dikkatli olmak, hem zaman kaybını hem de hatalı üretimi önler. Verniyerli kumpasın doğru kullanımını öğrenmek, torna atölyesinde çalışan herkes için temel bir beceridir.

Sıkça Sorulan Sorular

Verniyerli kumpas, ölçüyü verniyer skalası üzerinden manuel olarak okumayı gerektirirken, dijital kumpas ölçüyü ekranda doğrudan gösterir. Verniyerli kumpaslar pil gerektirmediği ve daha dayanıklı olduğu için atölye ortamlarında hâlâ yaygın olarak tercih edilir.

Çeneler yüzeye tam oturmadığında ölçü gerçek değerinden daha büyük okunur. Bu durum, özellikle dar ve profilli kanal ölçümlerinde ciddi hatalara yol açabileceğinden çene uçları keskin kenarlı bir kumpas kullanmak gerekir.

Çap ölçümü yapılırken kumpas tornalama eksenine dik tutulmalı, uzunluk ölçümü yapılırken ise tornalama eksenine paralel tutulmalıdır. Bu ayrım, ölçüm türüne göre değişir ve doğru sonuç almak için önemlidir.

Sınır (çatal) mastarı, bir parçanın belirli bir tolerans aralığında olup olmadığını hızlıca doğrulamak için kullanılır. Özellikle seri üretimde standart kontrolü için kumpaslardan daha hassas ve hızlı bir yöntem sunar.

En sık yapılan hata, derinlik kumpasının ölçülen boyuta paralel, yani eksende tutulmamasıdır. Kumpas eğik tutulursa ölçülen yükseklik değeri hatalı çıkar.

İlgili Yazılar

Torna Aynası Nasıl Sökülür Takılır. Torna Aynası Nasıl Sökülür Takılır. Frezede Güvenli Çalışma Kuralları Frezede Güvenli Çalışma Kuralları Freze Tezgahında Bölme İşlemleri Freze Tezgahında Bölme İşlemleri Temel imalat işlemleri sınav soruları başlık görseli Temel İmalat İşlemleri Sınav Soruları Tornada Tırtıl çekme işlemi Tornada Tırtıl Çekme İşlemi Parmak Freze Çakıları Nasıl Bağlanır Parmak Freze Çakılarının Penslerle Bağlanması Küçük adımlı helisel kanalların açılması Küçük adımlı helisel kanalların açılması Freze Tezgahlarının Çeşitleri Freze Tezgahlarının Çeşitleri
Temel Tornalama
Paylaş. Facebook Twitter WhatsApp Tumblr Email Telegram Copy Link

Yorumlayın Cevabı İptal Et


Yaprak Yaylı ve Helezon Yaylı Süspansiyonun Farkları
Motorun Çok Yağ Yakması Nasıl Engellenir
  • İletişim
  • Kullanım Koşulları-Hizmet Şartları
  • Gizlilik ve Çerez Politikası

Yukarıya yazın ve aramak için Enter tuşuna basın. İptal etmek için Esc tuşuna basın.