Close Menu
  • MAKİNELER ve İMALAT
    • ALET VE EKİPMANLAR
    • BİLGİSAYAR DESTEKLİ ÇİZİM
    • Cadcam eğitimi
    • Cnc Tezgah Programlama
    • DÖKÜM TEKNOLOJİLERİ
    • ELEKTRİK ELEKTRONİK TEKNOLOJİLERİ
    • HİDROLİK PNÖMATİK
    • İMALAT İŞLEMLERİ
    • İMALAT TEKNOLOJİLERİ
    • İŞ GÜVENLİĞİ
    • KALIP TASARIMI
    • KATI MODELLEME
    • KAYNAK TEKNOLOJİSİ
    • MAKİNE ELEMANLARI
    • MAKİNE MESLEK RESMİ
    • MALZEME BİLGİSİ
    • OTOMOTİV ve ARAÇ TEKNOLOJİLERİ
    • ROBOTİK TEKNOLOJİLERİ
    • SAĞLIK TEKNOLOJİLERİ
    • SAVUNMA ve HAVACILIK TEKNOLOJİLERİ
    • TASARI GEOMETRİ
    • TEKNİK RESİM
    • YAZILIM ve DONANIM TEKNOLOJİLERİ
    • YENİLİKÇİ ÜRETİM YÖNTEMLERİ
  • TEKNOLOJİ ve YAŞAM
    • OTOMOBİLLER ve TAŞIT
      • ARAÇ ve MOTOR BİLGİSİ
      • Güvenli Sürüş
      • Sürüş Destek Sistemleri
    • Genel Kültür
      • FİLM -DİZİ
      • Görsel ve Grafik Sanat
      • KİTAP – EDEBİYAT
      • MÜZİK
      • SPOR
      • TARİH
      • TEKNOLOJİ TARİHİ
    • GÜNDELİK YAŞAM TEKNOLOJİLERİ
    • HOBİ – EĞLENCE
    • İNTERNET TEKNOLOJİLERİ
    • SAĞLIK
    • MOBİL TEKNOLOJİLER
Makine Eğitimi
  • Makineler ve İmalat
    MAKİNE ELEMANLARI
    HİDROLİK PNÖMATİK
    TEKNİK RESİM
    BİLG.TASARIM ve İMALAT
    TEMEL İMALAT İŞLEMLERİ
    İMALAT İŞLEMLERİ
    SEKTÖREL TEKNOLOJİLER
    Diğer Mesleki Dersler
    SINAVLAR ve EVRAKLAR
    Hareket ve Kuvvet İletimi
    Basit makineler
    Dişliler
    Kamlar
    Kamalar
    Kavramalar
    Yaylar
    Kayış Kasnaklar
    Miller
    Yatak ve Rulmanlar
    Zincirler
    Hesaplayıcılar
    Yay Sabiti Sıkışma Hesaplayıcı
    Dişli Oranı Hesaplayıcı
    Kayış Kasnak Oranı Hesaplayıcı
    Bağlama ve Birleştirme
    Gupilyalar
    Flanşlar
    Perçinler
    Rondelalar
    Pim ve Pernolar
    Segmanlar
    Kaynak Teknolojisi
    Vida Civata ve Somunlar
    Diğer Makine Elemanları
    Kızaklar ve Lineer Kılavuzlar
    Frenler
    Volanlar
    Kelepçeler
    Amortisörler
    Contalar ve O-Ringler
    Keçeler ve Sızdırmazlık Elemanları
    Hidrolik
    Hidroliğe Giriş ve Prensipler
    Hidrolik Sistemler ve Uygulamaları
    Hidrolik Devre Elemanları
    Akümülatörler
    Filtreler
    Motorlar
    Pompalar
    Valfler

    Pnömatik
    Pnömatiğe Giriş ve Prensipler
    Pnömatik Sistemler ve Uygulamaları
    Pnömatik Devre Elemanları
    Valfler
    Silindirler
    Susturucular
    Şartlandırıcılar
    Motorlar
    Kompresörler
    Kurutucular
    Ortak Konular ve Bakım
    Hidrolik Pnömatik Bakım Onarım
    Çalışma Notları, Sınavlar, Testler
    Hesaplayıcılar
    Hidrolik Silindir Kuvvet Hesaplayıcı
    Teknik Resim
    Teknik Resme Giriş
    Geometrik Çizimler
    Perspektif ve İzdüşüm
    Görünüş Çıkarma
    Ölçülendirme
    Kesit Alma
    Komple ve Yapım Resmi
    Toleranslar
    Tolerans - Geçme Simulatörü
    Yüzey İşleme İşaretleri
    Makine Meslek Resmi
    Vida Civata ve Somunlar
    Kasnaklar
    Dişliler
    Pim ve Pernolar
    Miller
    Rulmanlar
    Yaylar
    Rondelalar
    Gupilyalar
    Teknik Resimde Kaynaklar
    Temrinler
    Meslek Resim Temrinleri
    Dişli Temrinleri
    Görünüş Çıkarma Temrinleri
    Kesit Alma Temrinleri
    Kasnak Temrinleri
    Pim Perno Temrinleri
    Vidalı Birleştirme Temrinleri
    Kesit Alma Temrinleri
    Tasarı Geometri
    Bilgisayar Destekli Çizim
    Autocad İle Çizim Dersleri
    Antetli Şablonlar
    Bilgisayar Destekli Çizim Temrinleri
    Görünüş Çıkarma Temrinleri
    Bilg. Destekli Çizim Sınavları
    Katı Modelleme ve Animasyon
    Katı Model Çizim Dosyaları
    Katı Model Montaj Örnekleri
    Katı Model Çizim Dersleri
    katı Modelleme Sınavları
    3d CAD Yazılım İncelemeleri
    Katı Modelleme Temrinleri
    CNC Programlama
    CAM
    Robotik
    Ölçme Kontrol
    Komparatörler
    Mastarlar
    Kumpaslar
    Mikrometreler
    KUMPAS SİMULATÖRÜ
    MİKROMETRE SİMULATÖRÜ

    Makinelerle Çalışma
    Temel Freze
    Temel Torna
    Delme
    Vargel Tezgahı
    El İşlemleri
    Eğeleme
    Markalama
    Kesme İşlemleri
    Raybalama
    Matkap Bileme
    Kılavuz-Pafta

    Malzeme Bilgisi
    Malz. Muayenesi ve Sertlik ölçme
    Çelikler
    Plastikler
    Dökme Demir
    Alüminyum
    İş Güvenliği
    Atölyede İş Güvenliği
    Bakım onarım İşlerinde İ.S.G
    Makinelerde Emniyet Kuralları
    Elektrikle Çalışmada İ.s.g
    El Aletlerinde İş Güvenliği
    İ.S.G. Uzmanlık Eğitimi
    Talaşlı İmalat
    Tornalama
    Frezeleme
    Taşlama
    Kesme Hızı - Devir Hesaplayıcı

    Yenilikçi Üretim Yöntemleri
    3D yazıcı İle Baskı
    3D Tarayıcılar
    Su Jeti İle İşleme
    Lazer İle işleme
    Elektro Erozyon
    Kaynakçılık
    Haddeleme
    Döküm
    Kalıp Tasarımı
    Mekanik ve Hidrolik Presler
    Kesme - Delme Kalıbı
    Bükme Kalıbı
    Çekme Kalıbı
    Plastik Enjeksiyon Kalıpları
    Ekstrüzyon kalıpları
    Birleşik Kalıplar
    Ardışık Kalıplar
    Fışkırtma Kalıpları
    Sıvama Kalıpları
    Püskürtme Kalıbı
    Makine Parçaları İmalatı
    Otomotiv ve Araç Teknolojileri
    Motorlu Taşıt İmalatı
    Hammadde İmalatı
    Teknoloji Tarihi
    Sağlık ve Tıp Teknolojileri
    Savunma ve Havacılık
    Robotik Teknolojileri
    Yazılım ve Donanım Teknolojileri
    Elektrik Elektronik Teknolojileri
    Mesleki Yabancı Dil
    Mekanik - Mukavemet
    Fizik Dersi Konuları
    CAD CAM
    CNC
    Hidrolik Pnömatik
    İmalat İşlemleri
    İş Güvenliği
    Katı Modelleme
    Ölçme Kontrol
    Mekanik
    Mesleki Gelişim
    Mesleki Yabancı Dil
    Tasarı Geometri
    Temel İmalat İşlemleri
    Teknik Resim

    İşletmelerde Beceri Eğitimi
    Bilgisayar Destekli İmalat
    Bilgisayar Destekli Tasarım
    Sınav Analiz Programı

    YILLIK PLANLAR
  • Teknoloji ve Yaşam
    Görsel ve Grafik Sanat
    Hobi - Eğlence
    Film - Dizi
    Spor
    Müzik
    Gezi Seyahat
    Araç ve Motor Bilgisi
    Araç Bakım Onarımı
    Güvenli Sürüş
    Sürüş Destek Sistemleri
    Ehliyet Sınavı Hazırlık Testleri
    Mobil Teknolojiler
    Gündelik Yaşam Teknolojileri
    Bilgisayar ve İnternet
    Pratik ve Güvenli İnternet
    Donanım ve Çevre Birimleri
    Program Tanıtımları
    Bilgisayar İpuçları
    Tarih
    Bilim
    Kitap - Edebiyat
    Sağlık
    İlk Yardım Bilgisi
    İlk Yardım Bilgisi Testleri
Makine Eğitimi
Ana Sayfa»İMALAT İŞLEMLERİ»Freze Tezgahının Bakımı Nasıl Yapılır?
19 Eylül 2026

Freze Tezgahının Bakımı Nasıl Yapılır?

Freze Tezgahının Bakımı Nasıl Yapılır?

Bu yazıda freze tezgahında bakımın neden önemli olduğunu, periyodik bakımların nasıl sınıflandırıldığını, yağlama sisteminin nasıl çalıştığını ve malafa ile diğer yardımcı parçaların nasıl korunması gerektiğini ele alıyoruz.

  • Freze Bakımının Önemi ve Gerekliliği
  • Periyodik Bakımların Sınıflandırılması
  • Frezede Yağlamanın Önemi ve Çalışma Prensibi
  • Yardımcı Parçaların Düzenli Tutulması ve Korunması
  • Freze Malafasının Düzeni ve Korunması
  • Kayıt ve Kızakların Temizliği
  • Sonuç
  • Sıkça Sorulan Sorular
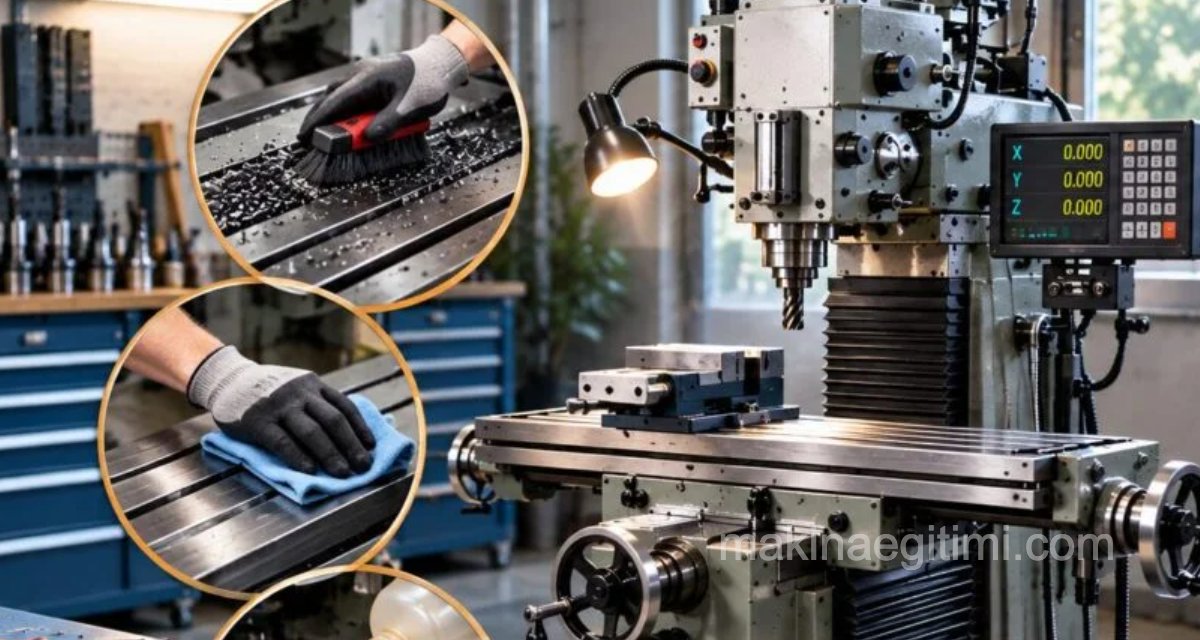
freze atölyesi ve freze tezgahı

Bir freze tezgahının uzun yıllar hassasiyetini koruyarak çalışabilmesi, büyük ölçüde düzenli bakıma bağlıdır. İhmal edilen bir bakım, yalnızca tezgahın ömrünü kısaltmakla kalmaz, aynı zamanda üretilen parçaların kalitesini de düşürür.

Freze Bakımının Önemi ve Gerekliliği

Bir freze tezgahının bakımına özen gösterilmesinin birkaç temel nedeni vardır. Düzenli bakım, öncelikle tezgahın kullanım ömrünü uzatır. Bakımı yapılan bir tezgahta üretilen işlerin kalitesi de yükselir, çünkü kayıt ve kızaklardaki hassasiyet korunur. Bunlara ek olarak, düzenli bakım iş güvenliğini de artırır, çünkü aşınmış veya yağlanmamış parçaların yol açabileceği ani arızalar önlenmiş olur.

Bakımlı bir tezgahta çalışmanın etkisi yalnızca teknik değildir. Düzenli bakılan bir makinede çalışan kişinin morali ve isteği de olumlu yönde etkilenir. Tezgahın güvenilir çalıştığını bilen bir operatör, işine daha yüksek bir verimle odaklanabilir. Zamanla bu durum, atölyedeki genel çalışma disiplinine de yansır.

Periyodik Bakımların Sınıflandırılması

Freze tezgahlarında periyodik bakım, sıklığına göre üç ana gruba ayrılır.

Günlük bakım: Çalışma sonunda tezgah üzerindeki toz, kir, talaş ve soğutma sıvısı artıkları temizlenir. Bu, en basit ama en sık ihmal edilen bakım adımıdır.

Haftalık bakım: Günlük temizliğin ardından, tezgahın kayıt ve kızakları yağlanır. Bu adım, hareketli yüzeylerin sürtünmeden kaynaklanan aşınmasını yavaşlatır.

Dönemlik bakım: Tezgah daha kapsamlı bir şekilde ele alınır, tüm kısımlar ve parçalar tek tek gözden geçirilir. Gerekli görülen parçalar sökülerek onarımı yapılır.

Bu üç seviyeli yaklaşım, küçük bir aksaklığın büyük bir arızaya dönüşmeden fark edilmesini sağlar. Günlük temizliği atlayan bir atölyenin, dönemlik bakımda çok daha fazla sorunla karşılaşması sık rastlanan bir durumdur.

Frezede Yağlamanın Önemi ve Çalışma Prensibi

Bir freze tezgahının verimli çalışması, büyük ölçüde yağlama sisteminin düzgün işlemesine bağlıdır. Yağlama aksadığında, sürtünme ve buna bağlı ısınma, bazı bölgelerde aşırı sıkılığa, bazı bölgelerde ise boşluklara yol açarak tezgahın çalışma düzenini bozar.

Etkili bir yağlama, tezgahta genellikle basınçlı pompa sistemiyle sağlanır. Bu sistemde pompa, yağı kalın bir emme borusundan çeker ve ince basınç boruları aracılığıyla yataklar, miller, muylular ve dişliler gibi kritik noktalara basınçla gönderir. Böylece tezgahın her hareketli noktasına yeterli yağ ulaşmış olur.

Yardımcı Parçaların Düzenli Tutulması ve Korunması

Freze tezgahının yardımcı parçaları da bakım kadar dikkat gerektirir. Tezgahın aparatları, uygun dolaplarda düzenli olarak saklanmalıdır. Sık kullanılan el takımları tezgahın yanında erişilebilir şekilde tutulurken, daha az kullanılan takımlar kapalı bir alanda korunmalıdır. Ağır yardımcı parçalar ise raflarda dengeli bir şekilde yerleştirilmelidir, aksi halde hem düşme riski oluşur hem de raf sistemine zarar verebilir.

Freze Malafasının Düzeni ve Korunması

Malafalar, freze tezgahının en kritik parçalarından biridir ve bu nedenle özel bir dikkat gerektirir. Malafaların düşey konumda saklanması gerekir, çünkü yatay konumda bekletilen bir malafa, zamanla kendi ağırlığı nedeniyle eğrilme eğilimi gösterir. Bu eğrilme, gözle fark edilmesi zor ama işleme hassasiyetini doğrudan etkileyen bir sorundur.

malafa masa üzerinde
YANLIŞ: Malafanın uzun süreli saklanması için yatay pozisyon tercih edilmemeli.
freze malafa dikey konumda
DOĞRU: Malafanın uzun süreli saklanması için hazırlanmış bir düzenek

Malafalar, üzerlerindeki bilezik ve kovanlarla birlikte düzenli bir şekilde saklanmalı, herhangi bir yere çarptırılmamalı veya düşürülmemelidir. Küçük bir darbe bile malafanın merkezleme hassasiyetini bozabilir.

Kayıt ve Kızakların Temizliği

Tezgahın hassasiyetini doğrudan etkileyen bir diğer unsur, kayıt ve kızakların temizliğidir. Kayıt ve kızaklar arasında biriken talaşlar tam olarak temizlenmelidir, çünkü bu artıklar hareketli yüzeylerde çizik veya aşınmaya yol açabilir.

frezede kayıt ve kızakların bakımı ve temizliği

Tabla, araba ve konsol hareket ettirilerek, kayıtların içinde gizli kalmış yabancı maddelerin de ortaya çıkarılması sağlanmalıdır. Son olarak, kayıt ve kızaklar iyi yağlanmalı ve varsa boşluklar giderilmelidir.

Sonuç

Freze tezgahının bakımı, tek seferlik bir işlem değil, günlük, haftalık ve dönemlik adımlardan oluşan sürekli bir alışkanlıktır. Yağlama sisteminin düzgün çalışması, malafanın doğru saklanması, yardımcı parçaların düzenli tutulması ve kayıt-kızakların temiz kalması, hem tezgahın ömrünü uzatır hem de üretilen işlerin kalitesini korur. Bu adımları bir rutine dönüştürmek, uzun vadede hem zaman hem de maliyet açısından büyük fayda sağlar.

Sıkça Sorulan Sorular

Günlük bakım, talaş ve kir birikimini önleyerek daha büyük sorunların oluşmasını engeller. İhmal edilen günlük temizlik, zamanla kayıt ve kızaklarda aşınmaya yol açabilir.

Yatay konumda bekletilen bir malafa, kendi ağırlığı nedeniyle zamanla hafifçe eğrilebilir. Bu eğrilme, malafanın merkezleme hassasiyetini bozarak işlenen parçaların kalitesini olumsuz etkiler.

Basınçlı sistem, yağı ince borular aracılığıyla yataklar ve dişliler gibi ulaşılması zor noktalara düzenli ve yeterli miktarda ulaştırır. Elle yağlamada bu noktaların gözden kaçması veya yetersiz yağlanması riski daha yüksektir.

Dönemlik bakımda, gözle veya işletme sırasında aşınma belirtisi gösteren parçalar öncelikli olarak sökülüp incelenir. Kesin karar, tezgahın kullanım yoğunluğuna ve gözlemlenen belirtilere göre verilir.

Kayıt ve kızaklardaki boşluk, tablanın veya arabanın hareketinde küçük sapmalara neden olarak işlenen parçanın ölçü hassasiyetini bozar. Bu boşlukların düzenli olarak kontrol edilip giderilmesi, tezgahın doğruluğunu korur.

İlgili Yazılar

Mikrometre Okuma Soruları Mikrometre Okuma Soruları Matkap Tezgahları ve Çeşitleri Matkap Tezgahları ve Çeşitleri Eğe çeşitleri Konu Anlatımı Eğe çeşitleri Konu Anlatımı Mikrometrenin Kısımları Çeşitleri ve Bakımı Komparatör çeşitleri Temel imalat işlemleri -Delme- Vidalama Temrinleri Temel imalat işlemleri -Delme- Vidalama Temrinleri Rayba Malzemeleri ve Raybanın Kısımları Rayba Malzemeleri ve Raybanın Kısımları Azdırma yöntemi ile dişli yapımı Azdırma yöntemi ile dişli yapımı MENGENE ÇEŞİTLERİ KONU ANLATIMI Mengene Çeşitleri Konu Anlatımı
Frezeleme
Paylaş. Facebook Twitter WhatsApp Tumblr Email Telegram Copy Link

Yorumlayın Cevabı İptal Et

Sanal Kumpas. 1/20 ve 1/50 Verniyerli kumpas simulatörü
Her Sürücünün Bilmesi Gereken 10 Temel Bilgi
Motor neden fazla yağ yakar. Yağ eksiltme sorunu
  • İletişim
  • Kullanım Koşulları-Hizmet Şartları
  • Gizlilik ve Çerez Politikası
Makine Eğitimi

Makineler, Makine parçaları, İmalat yöntemleri, Otomotiv, Araç bakım onarım ve Teknoloji ile ilgili Bilgi Kaynağı

Facebook X (Twitter) Pinterest Tumblr

Yukarıya yazın ve aramak için Enter tuşuna basın. İptal etmek için Esc tuşuna basın.