

Cnc torna tezgahında ayar talimatı
Cnc torna tezgahında ayar talimatı
A – TEZGÂHIN AÇILMASI;
1- Ana şalteri açınız. ( Tezgâh arkasında yer alır. )
2- CNC OF – ON tuşunu çeviriniz ve birkaç saniye basılı tutunuz. ( Panelin sağ en arkasında bulunur. )
3- Hidrolik düğmesine basarak çalıştırınız. ( Panelin sağ en alttan yukarı ikinci tuş )
4- Referanslara gönderiniz. ( ZRN önce X+ sonra + ekseninde ) NOT: Referanslara gitmiyorsa siviç’ten kurtarma işlemi yapınız. ( Hidrolik motoru durmuş olabilir ) Hidrolik düğmesine basılı tutarak X- VEYA Z- ile hareket ettiriniz.
B – TAKIM ÖLÇMEK
1- MDI moduna geçerek takım nosunu yazınız ve startta basınız.
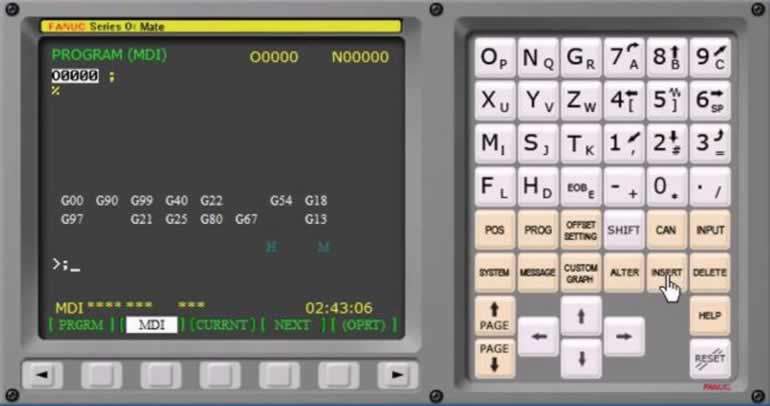
2- Aynayı referanslamak için M19 yazınız ve starta basınız. ( Aynaya dönerek referans yapar, yapmıyorsa ayna ağızları açık değildir pedala basarak açınız )
3- Ölçme kolunu indirmek için; MDI’da M62 yazınız ve start yapınız.
Ölçme kolunu kaldırmak için; MDI’da M63 yazınız ve start yapınız.
4- Ölçme Kolunu Kesiciye Yaklaştırmak İçin; el tekeri moduna (HND) geçiniz X- ve Z- ile kesiciyi uç köşesine 5 mm kadar yaklaşınız.
5- Torna Kalemlerini Sıfırlamak İçin; MDI modunda G21 T1.H3. yazınız ve satırın başına gelerek start yapınız. ( Start yaparken Offset – Geom sayfasında X ve Z değerini işleyiniz.)
6- Matkap İçini; G124 T7.H7. Yazınız. ( Z ekseninde sıfırlamak için )
G124 T7.H8.C10 yazınız ( 10 Matkap çapı ) ( X ekseninde sıfırlamak için )
X ve Z’ de 5mm kalıncaya kadar yaklaştırınız.
NOT : Dır – program No : 1000′ de kalem takım ölçme programı, Dır – 1001 noda matkap kılavuzu sıfırlama programı kayıtlı olup orayı kullanabilirsiniz.
C- TAKIM ÖLÇMEK
- İlk önce parçayı bağlayınız.
- Daha sonra kesiciyi Z ekseninde değdiriniz.
- Daha sonra kesiciyi Z ekseninde değdiriniz.
- Ardından alın tornalama yapınız veya kesiciyi temas ettiriniz.
- Daha sonra Offset – Work sayfasını açınız.
- Alttaki G54 satırına ininiz.
- Son olarak Z0 yazarak ve measure düğmesine tıklayarak parçayı sıfırlamayı bitiriniz
- X daima 0 olacaktır
D- MAKİNE EKRANINDA SİMULASYON;
1- İlk olarak CSTB/CR ( Yukarı ok tuşunun üstünde tuşuna basınız )
2- Bu işlemin ardından ekranda GRAF yazısı görülecektir. MEM ( Otomatik ) ve start yapınız. ( Kontrollü ilerleme ile yaklaşarak parçayı bağlamada programı boşta çalıştırarak simülasyon yapınız )
İlgili Yazılar
 Cnc Freze Atölyesi çalışma talimatı
 Dünyanın En Modern Cnc Tezgahları Video serisi
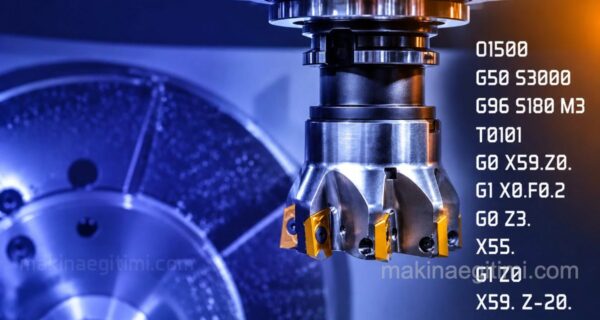 Cnc freze programlama örnekleri
 IMachining Üstün Cadcam Cnc İşleme Teknolojisi Nedir
 G01 kodu. Kesme Yaparak Doğrusal Hareket
 20 soruluk CNC Online Test – Uygula / İNDİR
 CNC Torna Programlama Kılavuzu ve Uygulamalar Kitabı
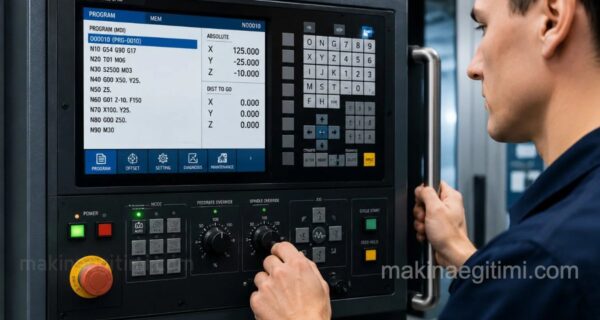 Fanuc cnc hata kodları – fanuc arıza kodları
Bu tür ayarlar fanuc oi-TF serisinde geçerlimi veya bütün makinalar için oluyor mu ki!?