
Bu sayfamızı Cnc torna programlama örnekleri konusuna ayırdık.Cnc tornalama ile ilgili G kodlarından G70, G71, G90, G92, G94, G75, G76 komutları ile ilgili çalışmalar. Cnc torna örnek sorular , bir tek çevrim komutu ile ilgili cnc örnek programlar yanında , karmaşık (Çok komutlu, çok işlem sıralı) iş parçalarının konu edildiği Cnc örnek programlarına da yer verdik.
Çevrimsiz Programlama Örnekleri
Çevrimsiz boyuna tornalama
ÖRNEK : şekildeki parçanın taralı bölgesi 3 eşit pasoda işlenecektir. Buna göre cnc programını yazınız.

0888
N000 TO101
N010 M03 S1200
N020 G00 X40 Z2
N030 G01 Z-24 F0.1
N040 X41
N050 G00 Z2
N060 X35
N070 G01 Z-24
N080 X36
N090 G00 Z2
N100 X30
N110 G01 Z-24
N120 X45
N130 G28 U0 W0
N140 M30
Çevrimsiz alın ve boyuna tornalama
Şekildeki parçanın taralı bölgeleri işlenecektir. Alın tornalama 2 eşit pasoda boyuna tornalama ise 3 eşit pasoda işlenecektir. Buna göre CNC programını yazınız.

N110 X31
N120 G00Z1
N130 X24
N140 G01 Z-15
N150 X25
N160 G00 Z1
N170 X18
N180 G01 Z-15
N190 X36
N200 G00 X100 Z100
N210 M05
N220 M30
Örnek 2
Aşağıda işleme şekli verilmekte olan parça yüzeyinde çok az bir talaşın bulunduğunu kabul edelim. Takımda kullanılan elmas için takımcının vermiş olduğu kesme hızı değerinin 180 m/dak olduğunu ve ilerleme miktarının da 0.2 mm oldugunu kabul edelim.

O5000              5000 nolu program
G50 S3000          Aynanın maksimum devri
M8                 Suyu açma
T0101              1 nolu takımı 1 nolu tırnak ile çağırma
G96 S180           180 m/dak'lık sabit kalem kesme hızı
M3                 Aynanın saat yönünde dönmesi
G0 X23. Z0.0       23 çap 0 boy değerine hızlı hareket
G1 X0. Z0.0 F0.2   0 çap 0 boy değerine 0.2 mm ilerleme ile doğrusal kesme ile gitme
G0 X0. Z3.         0 çap 3 boya hızlı hareketle çıkma
G0 X16.Z3.         16 çap 3 boya hızlı hareketle çıkma
G1 X16.Z0.         16 çap 0 boya doğrusal kesme
G1 X20.3 Z-2.0     20.3 çap -2.0 boya keserek gitme
G1 X23.2 Z-20.0    23.2 çap -20.0 boya keserek gitme
G1 X21.3 Z-22.     21.3 çap -22.0 boya keserek gitme
G1 X33.0 Z-22.0    33.0 çap -22.0 boya keserek gitme
G1 X33.0 Z-40.0    33.0 çap -40.0 boya keserek gitme
G1 X50.0 Z-40.0    50.0 çap -40.0 boya keserek gitme
G0 X150. Z200.     150.0 çap 200.0 boya hızlı hareketle
M9                 Suyu kapama
M5                 Aynayı durdurma
M30                Program Sonu; Başa Dön
Çevrimsiz Delik Tornalama
Şekildeki parça çap 8 delik ölçüsü kalemle çap 14 mm
ye genişletilecektir. çap 8 den çap 14 ölçüsüne her pasoda 2mm alacak şekilde tornalama programını yazınız.

04046
T00101
M103 S1000
G00 X10 Z5
G01 Z-16 F0.1
X9 G00 Z5 X12
G01 Z-16 F0.1 X10
G00 Z5
X14
G01 Z-16
G01 X8
G00 Z5 X200 Z200
M05
M
G3 Dışbükey Dairesel işleme
Şekli verilen parça 150 m/dak lık kesme hızı ve 0.2 mm lik ilerleme degerleri ile işlenmek istenmektedir. Parça yüzeyinde finiş paso olduğu düşünülerek işleme programının yazılması istenmektedir.

O1000
G50 S3000
M8
G96 S150 M3
T0101
G0 X50.0 Z0.0
G1 X0.0 Z0.0 F0.2
G0 X0. Z3.
G0 X46. Z3.
G1 X46. Z0.
G1 X50 Z-20.
G3 X60. Z-40 R40.
G1 X80. Z-40.
G1 X80. Z-50.
G0 X150. Z200
M9
M5
M30
G2 İçbükey Dairesel işleme örneği

O1500
G50 S3000
G96 S180 M3
T0101
G0 X59.Z0.
G1 X0.F0.2
G0 Z3.
X55.
G1 Z0
X59. Z-20.
G2 X76.Z45.R50.
G1 X80.
Z-55.
G0 X150.Z200
M5
M9
M30
Çevrimli Programlama örnekleri
G90 boyuna Tornalama Çevrimi
Şekli verilen parçanın taralı bölgesi G90 boyuna tornalama çevrimi ile işlenecektir. Buna göre Cnc programını yazınız.

O1453
N000 T0101
N010 M03 S1200
N020 G00 X43 Z2
N030 G90 X40 Z-52 F0.1
N040 X36
N050 X32
N060 X28
N070 X25
N080 X24
N090 G00 X150 Z150
N100 M30
G75 ile Kanal Açma
Verilen parçanın sadece kanalını açmak için G75 kodunu kullanarak kanalı açacak Cnc programını yazınız. Not= Kanal kalemi T0202 Kanal kalemi genişliği =2,5mm

N000 T0202
N010 M03 S1200
N020 G00 X32 Z-30
N030 G75 R5
N040 G75 X10 Z-22,5 P300 Q2400
N050 R0 F0.1
N060 M05
N070 N30
G70 ve G71 Kodları
Örnek 1 : Şekli verilen iş parçasının sadece taralı bölgesi G70 ve G71 kodlarını kullanarak CNC programını yapınız..
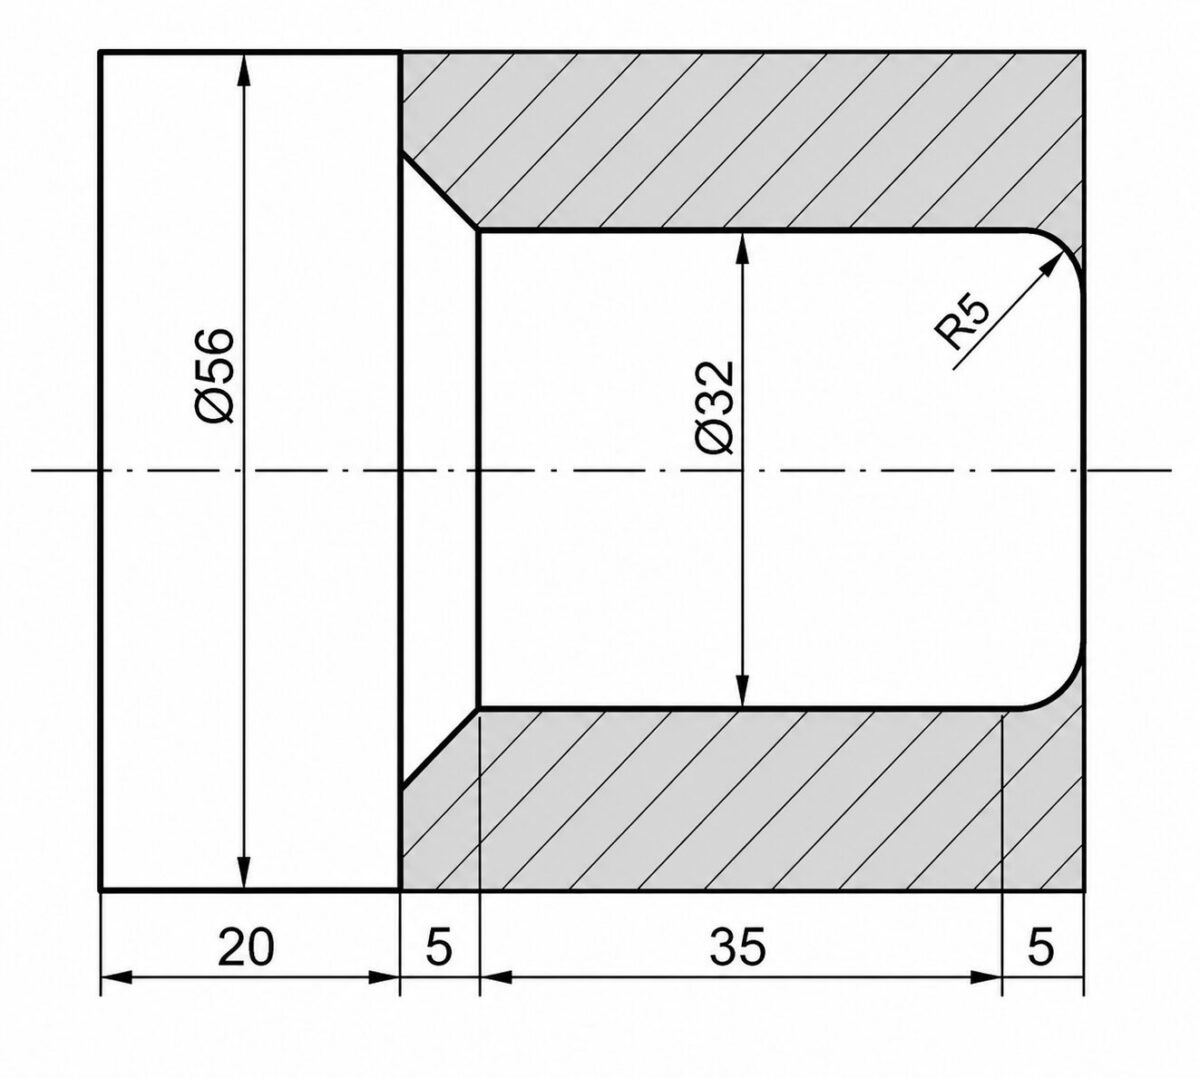
NOT= T0101 kaba talaş kalemi / T0202 Finiş kalem
* Finişe bırakılacak talaş çapta ve boyda 0,8 mm
* Maksimum talaş derinliği 5 mm
* Programda kullanılacak diğer değerleri kendine uygun değerle alabilirsiniz.,
N000 T0101
N010 M03 S1500
N020 G00 X58 Z2
N030 G71 U1,5  R0.8
N040 G71 P16 Q17 U08 W08 F0
N050 G00 X22 Z2
N060 G01 Z0
N070 G03 X32 Z-5 R5
N080 G01 Z-40
N090 Z42 Z-45
N100 X56
N110 G00 Z100 Z100
N120 T0202
N130 G00 X58 Z2
N140 G70 P16 Q17 F0.02
N150 G00 X100 Z100
N160 M05
N170 M30
Örnek 2
Şekildeki parçanın taralı bölgesini G71 ve G70 kodları kullanarak işlenecektir Bu işlem için CNC programını yazınız. (Finiş paso için 1mm bırakılacaktır) T0101: Sol yan kaba talaş kalemi Finiş kalemi
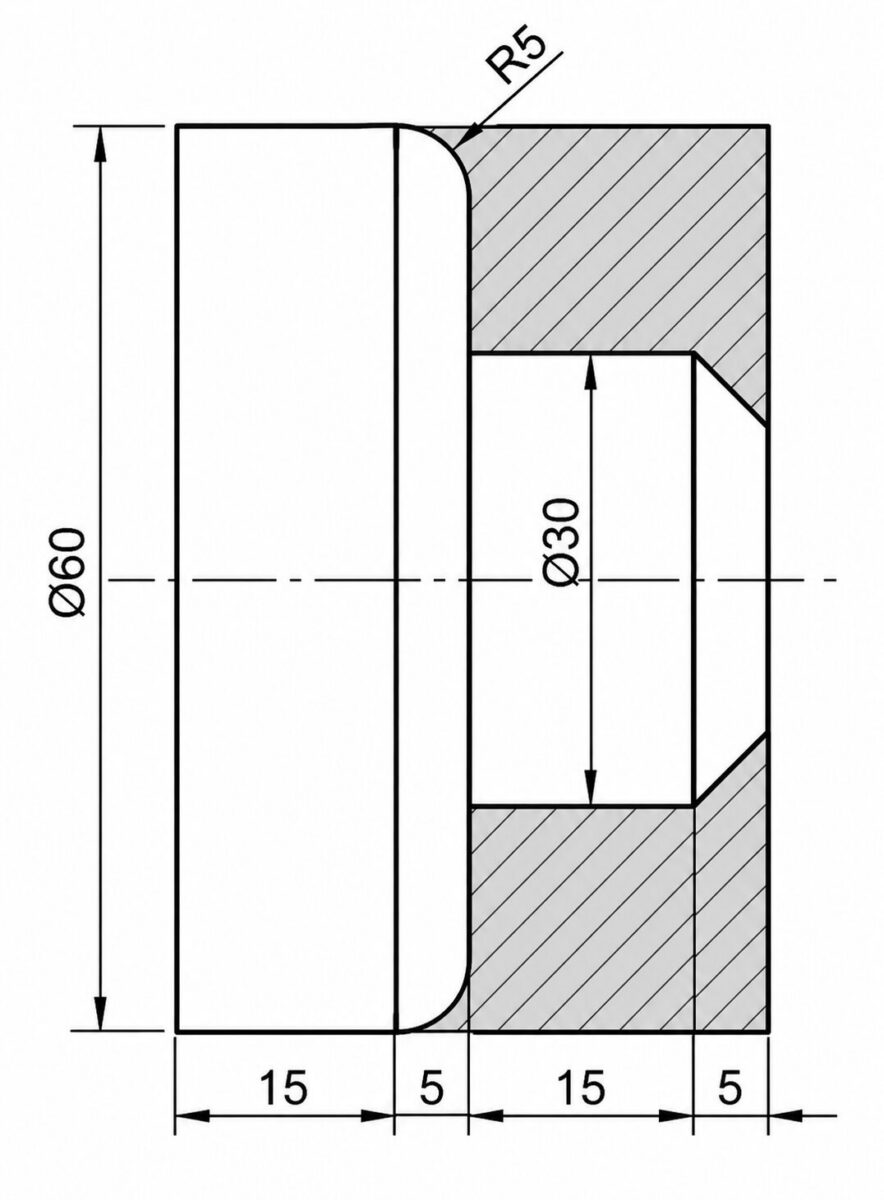
N000 T0101
N010 M03 S2000
N020 G00 X62 Z8
N030 G71 U4 R0.8
N040 G71 P14 Q15 U1 W1 F0.2
N050 N14 G00 X0
N060 G01 Z0
N070 X20
N080 X30 Z-5
N090 Z-20
N100 X50
N110 N15 G03 X60 Z-25 R5
N120 G00 X100 Z100
N130 T0202
N140 G00 X62 Z8
N150 G70 P14 N15
N160 G00 X100 Z100
N170 M05
N180 M30
Örnek 3
Şekli verilen parça çap 22 delik çap 20 matkapla delindikten sonra delik içi G71 ve G70 kodları ile işlenecektir. Buna göre CNC programını yazınız.
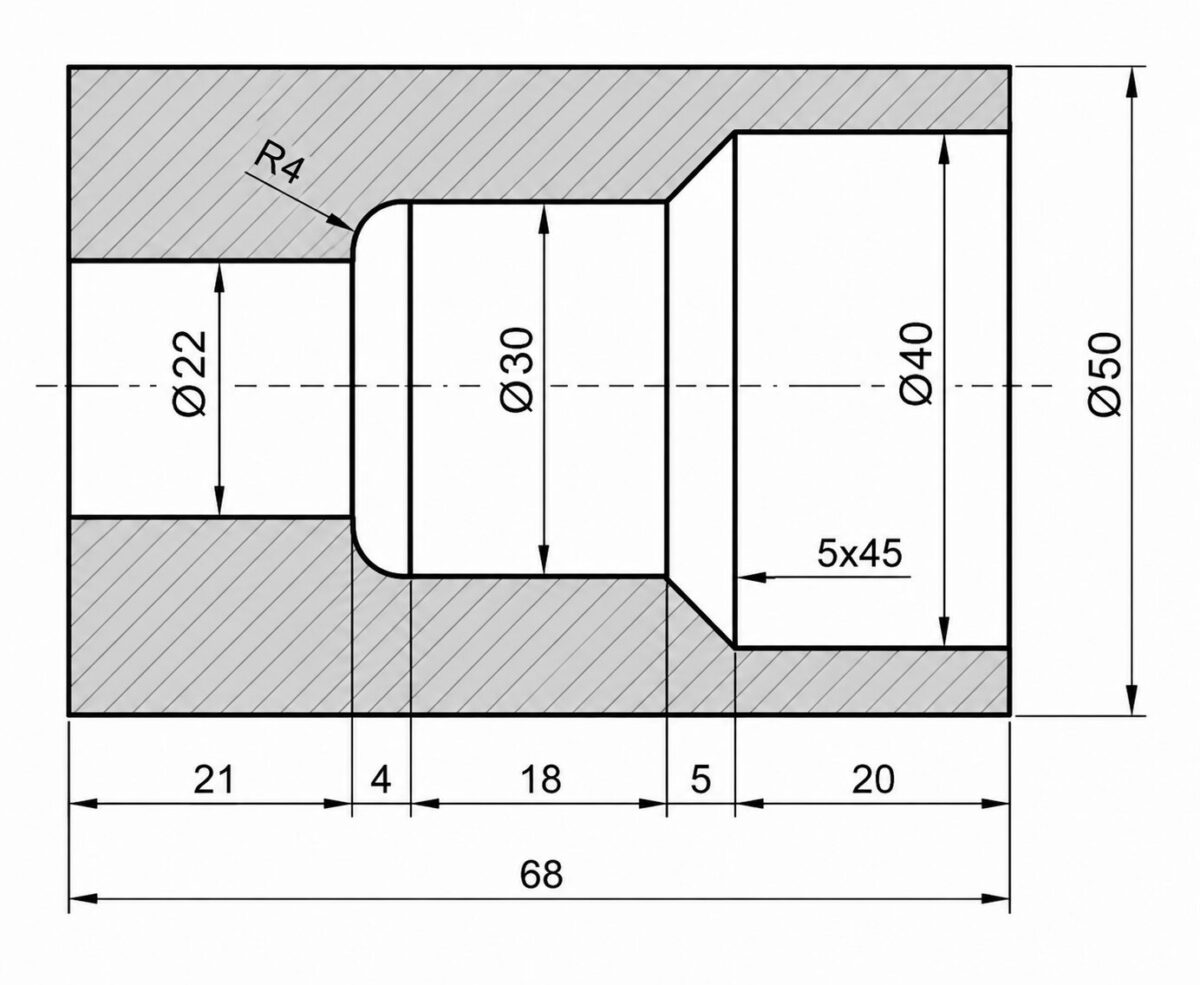
İşlem Sırası:
1:Delik delme T0101(çap20 Matkap U-drill)
2:Delik Tornalama (Kaba boşaltma) T0202(Delik Kalemi)
3:Delik finish tornalama T0303 (finiş delik kalemi)
N000 T0101
N010 M03 S1200
N020 G0 X0 Z3 F0.2
N030 G1 Z-75
N040 G0 Z3
N050 X150 Z150
N060 G0 Z20 Z3
N080 G71 U1 RO.5
N090 G71 P18 Q19 U0.5 W0.5 F0.2
N100 N18 G0 Z40
N110 G1 Z-20
N120 X30 Z-25
N130 Z-43
N140 G3 X22 Z-47 R4N150 G1 Z-68
N160 N19 X20
N170 G0 X100 Z100
N180 T0303
N190 G0 X20 Z3
N200 G70 P18 Q10 F0.1
N210 G0 X100 Z100
N220 M30
G94 Kodu
ÖRNEK: şekilde verilen parçanın alnı, taralı bölgeyi G94 kodu kullanarak 8mm lik kısmı talaş derinliği 2mm olacak şekilde dört seferde (pasoda) tornalayınız.

N000 T0101
N010 M03 S1200
N020 G00 X62 Z10
N030 G94 X0 Z6 F0.1
N040 Z4
N050 Z2
N060 Z0
N070 G00 X100 Z100
N080 M30
G92 ile Vida Açma ve G75 ile Kanal Açma
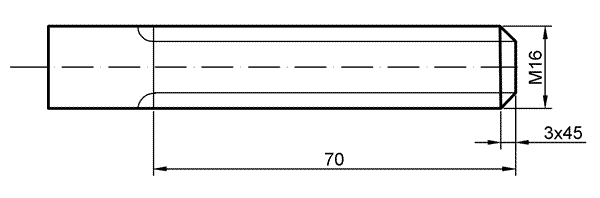
Ölçüleri verilen parçaya sadece M16 vidayı G92 kodu kullanarak açınız.
Not: Pahı kırılmış vida çekmeye hazır M30 Vida kalemi T0303
M16 Vida diş dibi çapı 13.54
Adım: 2mm . Vida çekme işlemi en az 6 pasoda tamamlanacaktır.
Q4046
N000 M03 S600
N0010 T0303
G00 X18 Z2
G92 X15 Z-70 F2
X14.5
X14.2
X14.1
X13.70
X13.54
G00 X100 Z100
M05
Örnek 2
Şekli verilen parçanın taralı bölgeleri işlenecektir. Belirtilen işlem sırası ve bilgilere göre CNC programını yazınız.
Boyuna boşaltma çevrimi T0101 (SOL YAN KALEM) ile G71 çevrimi ile
Kanal açma T0202 (KANAL KALEMİ) G75 çevrimi
M20 vida açma T0303 (VİDA KALEMİ) G92 veya G76 ile M20 diş dibi çapı=16.93 vida adımı=2.5mm
Parça kesme T0202 (KANAL KALEMİ) ile Kalemin genişliği=2,5 mm kalem sıfır noktası: sağ alt köşesi

00092
T0101
M03 S2100
G00 X30 Z5
G71 U2 R1
G71 P14 Q15 U0 W0 F0.1
N14 G00 X0
G01 Z0
X16
X20 Z-2
Z-26
X24
N15 Z-35
G00 X22 Z-12 G75 R1
G75 X8 Z-18.5 P2000 Q2300 R0 F0.1
G00 X100 Z100
T0303
G00 X22 Z5
G92 X19 Z-15 F2.5
X18
X17
X16.93
G00 X100 Z100
T0202
G00 X30 Z-33
G01 X0
G00 X100 Z100
M05
M30Punta deliği açma delme
Şekildeki parçanın çap 16 olan delik önce punta matkabı sonra 16 lık matkapla delinecektir. Buna göre cnc programını yazınız.

Q1453
G90 G54 G21 G99 G97
T0505 (PUNTA MATKABI) M03 S1200
G00 X0 Z2
G01 Z-8 F0.1 M08
G00 Z2
X200 Z200 T0707 (16 LIK MATKAP)
M03 S1000
G00 X0 Z2
G01 Z-32 F0.1 M08
G00 Z2
X200 Z200
M05
M30
G90 ve G92 Program Örneği
Şekildeki parçanın çap 26 dan çap 12 ye düşürülerek M12 vida açılacaktır. çap 26 dan 12 ye düşürmek için G90 boyuna tornalama çevrimi M12 vida çekmek için G92 vida çekme çevrimi kullanınız. (M12 vida adımı 1.75 diş dibi çapı 9.80mm dir)

O1071
G90 G21 G99 G97 G54
T0202
M03 S1600
G00 Z3
X28
G90 X22 Z-90 F0.1 M08 X18
X14
X12
G00 X100 Z100
T0303
M03 S400 G00 Z5
X13
G92 X11 Z-50 F1.75 M08
G71 Kodu Program Örnekleri
Şekildeki iş parçasında taralı bölge
G71 çaptan çoklu talaş kaldırma çevrimi ile işlenecektir. Buna göre cnc programını yazınız.

O222 (MİL ÖN YÜZ)
G90 G54 G21 G99 G97
T0101
M03 S1100
G00 X42 Z3
G71 U2 R0.5
G71 P5 Q12 U0 W0 F0.2
N5 G00 X20
G01 Z0
X30 Z-5 Z-37
N12 G02 X40 Z-42 R5
G00 X200 Z200
M05
M30
Örnek 2
Çap 30 dan çap 16 ya düşürmek için G71 ile tornalama İşlemi yapınız.
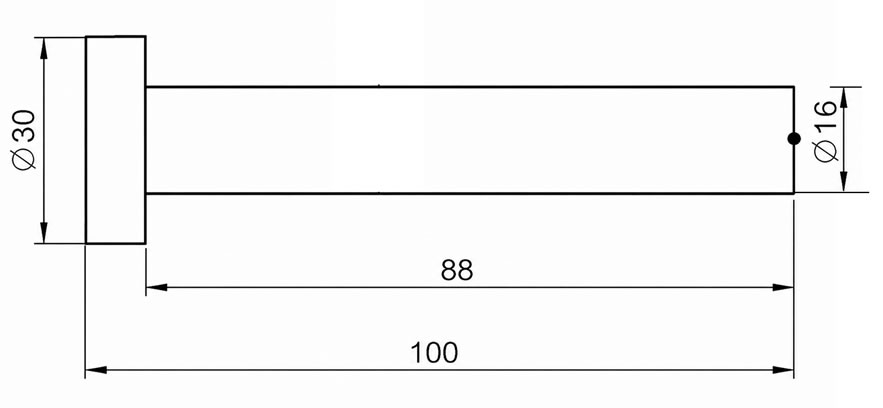
0252 (MİL M16)
T0101
M03 S1000
G00 X32 Z3
G71 U1.5 R1
G71 P10 Q20 U0.5 W0.2 F0.2 N10 G00 X16
G01 Z-88
N20 X30 G00 X200 Z200
T0202 (FİNİŞ KALEMİ)
M03 S1600
G00 X32 Z3
G70 P10 Q20 F0.1
G00 X200 Z200
M05
M30G76 Kodu İle Vida Açma
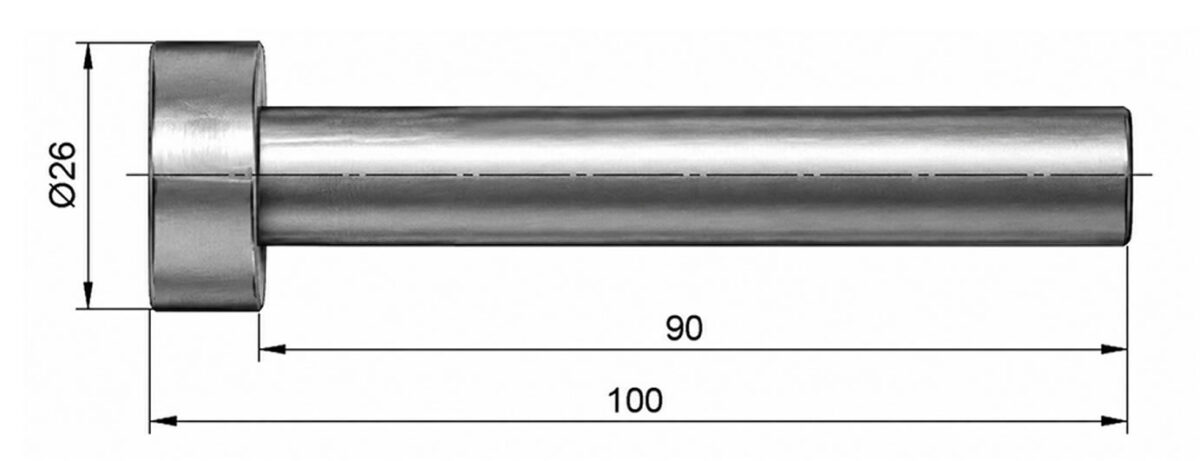
Şekildeki parçanın üzerine M12x50 vida açılacaktır. Vidayı G76 komutu ile vida açmak için cnc programını yazınız (M12 vida adımı 1.75 diş dibi çapı 9.80mm dir)
O1071G90 G21 G99 G97 G54
T0202 (VİDA KALEMİ)
M03 S1600G00 X 13 Z4
G76 P020060 Q200 R500
G76 X9,80 Z-50 R0 Q300 P1100 F1,75
GOO X200 Z00
MO5
M30
G76 P...(aabbcc)... Q... R...
G76 X... Z... P... Q... F...
P:(aabbcc)
aa: Finiş pasosunun tekrar sayısı
bb: Vida sonundaki pahın boyu, adımın katı olarak
cc: Vida profil açısı(80°,60°,55°,30°,29°,0°)
Q:Minimum talaş derinliği mikron cinsinden
R: Finiş paso payı
X:Vida diş dibi çapı [diş üstü çapı - (0.65 x adım x2)]
Z:Vidanın son bulacağı Z koordinatı
P:Diş yüksekliği mikron olarak (0.65 x adım)
Q:İlk paso miktarı mikron ve yarıçap olarak
F:Vidanın adımı
Cnc torna örnek sorular
Şekildeki parça çap 38 lik malzemeden imal edilecektir. Aşağıdaki işlem sırasına göre cnc programını yazınız.
İşlem sırası :
1 -alın tornalama (tek pasoda)
2- dış profil tornalama (tek pasoda)
3- kanal açma (kalem genişliği 4mm)
4-punta deliği delme
5- çap 16 delik delme
6- parça kesme
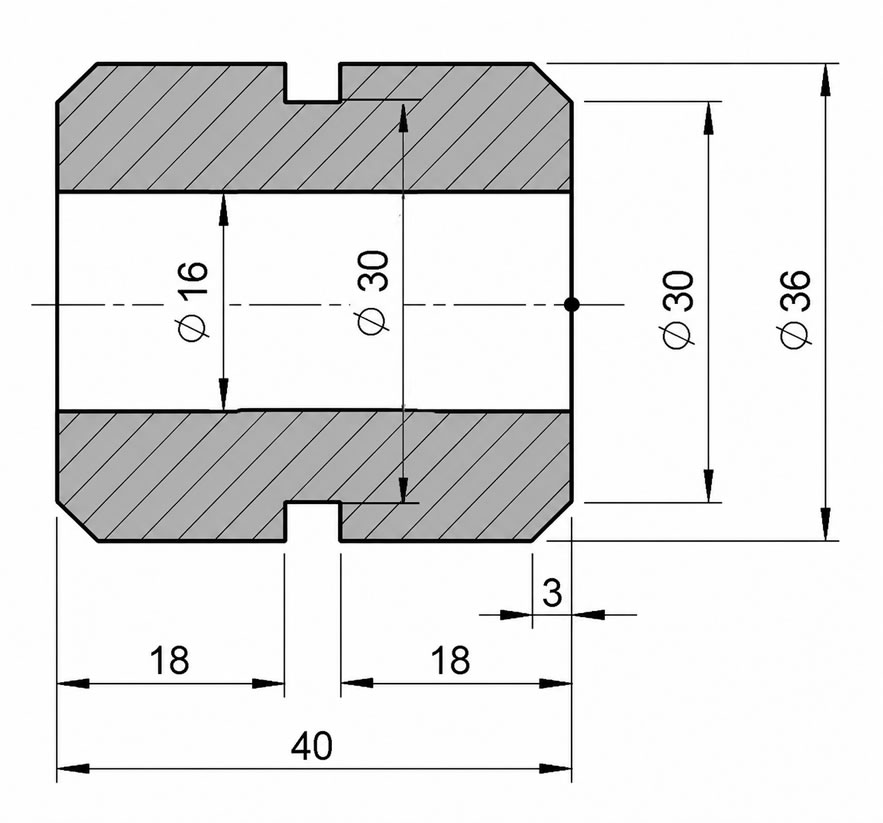
O1453 (YÜKSÜK)
G97 G21 G54 G90 G99
T0101 (Sol yan dış çap kalemi)
M03 S1200
G00 X40 Z0
G01 X0 F0.1
G00 Z2
X30
G01 Z0
X36 Z-3
Z-37
X30 Z-40
Z43
X40
G00 X200 Z200
T0202 (KANAL KALEMİ 4MM) M03 S600
G00 X40 Z-22
G01 X30 F0.1
G00 X40
X200 Z200
T0303(PUNTA MATKABI)
M03 S2400
G00 X0 Z5
G01 Z-8 F0.1
G00 Z5
G00 X200 Z200
T0404 (16 MATKAP)
M03 S600
G00 X0 Z5
G01 Z-48 F0.1
G00 Z5
X200 Z200
T0202 (KANAL KALEMİ 4MM)
M03 S1000
G00 X40 Z-44
G01 X15 F0.05
G00 X40
X200 Z200
M05
M30Soru 2
Şekildeki parçayı aşağıdaki işlem sırasına göre cnc programını yazınız.
1- Taralı bölgeyi G71 kodu kullanarak finişe çapta ve boyda 0.5 mm talaş bırakarak işleyiniz.
2-Taralı bölgede finişe bırakılan payı G70 kodu kullanarak kaldırınız
3-Punta deliği delme T0303 (punta matkabı)
4- Şekildeki parçanın delik kısmı ölçüsü çap 8 mm dir.çap 8 lik matkapla parçayı deliniz.

O1234
T0101
M03 S1000
G00 X34 Z4
G71 U2 R1
G71 P10 Q20 UO.5 W0.5 F0.2
N10 G00 X14
G01 X20 Z-5
Z-13
G02 X28 Z-17 R4
N20 G01 X32
G00 X200 Z200
T0202
M03 S2500
G00 X34 Z3
G70 10 Q20 F0.1
G00 X200 Z200
T0303
M03 S1800 G00 X0 Z5
G01 Z-8 F0.1
G00 Z5
X200 Z200
T0404
M03 S900 G00
X0 Z5
G01 Z-35 F0.1
G00 Z5
X200 Z200 M05
M30
Soru 3
ÖRNEK SORU : Aşağıda şekildeki parçayı üretmek için CNC programını yazınız.
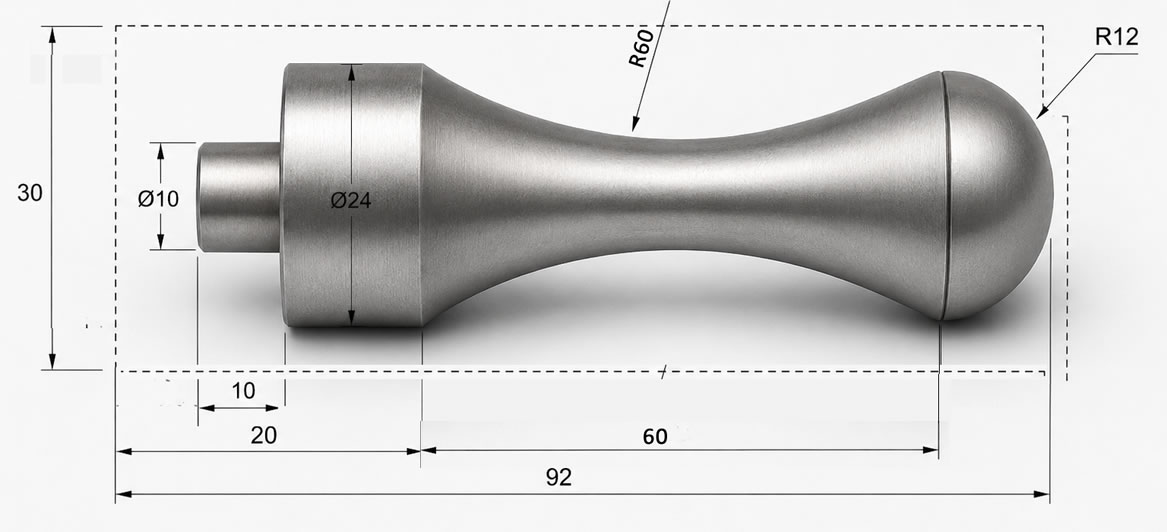
O1234
T0101
M03 S1000
G00 X32 Z4
G71 U2 R1
G71 P10 Q20 U0 W0 F0.1
N10 G00 X0
G01 Z0
G03 X24 Z-12 R12
G01 Z-92 N20 X30
G00 X40 Z-42
G73 U10 W0 R4
G73 P30 Q40 U0 W0 F0.1
N30 G00 X25 Z-12
G01 X24
G02 Z-72 R60
N40 G01 X25
G00 X200 Z200
T0202 (3MM KESKİ) M03 S1000
G00 X26 Z-85
G75 R1
G75 X10 Z-92 P3000 Q2700 F0.2
G00 X32 Z-95
G01 X0 F0.1
G00 X25
X200 Z200
M05
M30İlgili Yazılar
 Cnc freze programlama örnekleri
 CNC Torna Programlama Kılavuzu ve Uygulamalar Kitabı
 CNC G Kodları Listesi ve Anlamları (Başlangıç Rehberi)
 G01 kodu. Kesme Yaparak Doğrusal Hareket
 Cnc dersi sınav soruları
 Cnc Alın tornalama Çevrimi -G94-G72-G70
 G75 Kanal açma çevrimi kodu. G75 kanal boşaltma çevrimi
 Cnc Boyuna tornalama çevrimi – G90 -G71-G70
Merhaba ,siteniz gercekten harika ogrenmek isteyenler icin bulamaz bir firsat ancak dikkatimi ceken bir konu var G71 ile program yaparken ilk satirdaki U degerinine 15 mm yazilmis bu capta 30 mm yapar sanirim yanlis yazilmis,ikinci bir konu programlari yazan arkadas ogrenciyse yazim sekli yanlis bir satirda ikitane X olcusu olmaz saygilarimla
Merhaba herkese kolay gelsin G71 birinci satırında (U1,5 yerine Z15 yazılmış iki ayrı programdada yazılı onlar düzeltilir.Aynı satırda iki tane (X) KULLANILABİLİR en sağdakini okur ve programa devam eder (Fanuc için geçerli.
Hocam kolay gelsin ben cnc tornada 1.inç kılavuz çekecem 12 diş porogram 84 komutunda nasıl yazacam yardımcı olursanız sevinirim
Safaride güzel gözüküyor okuyucu açabiliyor bilerek mi ayarladınız?
Pdf güzel ayarlanmış özellikleri var. Bilgileri tazeledik saolun.
buyur kardesim tabiki
Cnc torna karışık işlemli örnek sorular 2 hocam buradaki işlemin adi ney ? Staj dosyasına iş adi olarak ne yazabilirim