
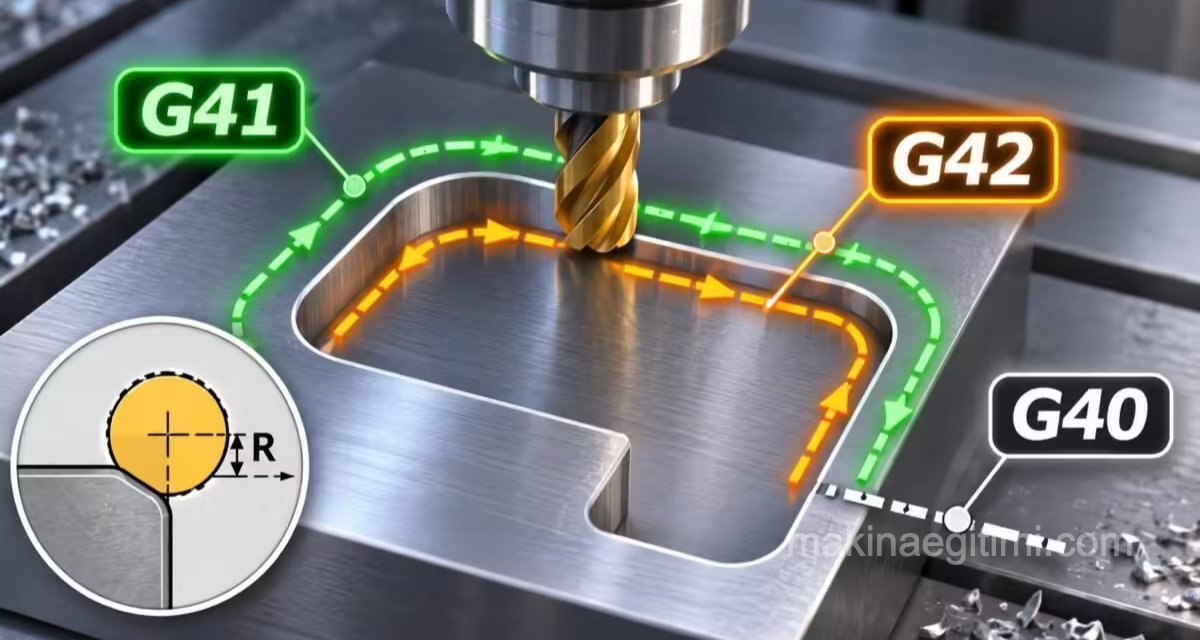
CNC frezede bir parçanın dış konturunu işlerken freze çakısının merkezi konturun tam üzerinden giderse ne olur? Parça, takımın yarıçapı kadar küçük çıkar. Ø10 mm’lik bir frezeyle 80 × 50 mm’lik bir dikdörtgen işlenmek istenirse, ortaya 70 × 40 mm’lik bir parça çıkar. Takım yarıçapı telafisi, bu sorunu çözen ve CNC programcılığının en çok kullanılan ama aynı zamanda en çok hata yapılan fonksiyonlarından biridir.
Bu yazıda takım yarıçapı telafisi nedir, neden kullanılır, G41 ile G42 nasıl seçilir, ofset tablosuna ne girilir, parça ölçü dışı çıktığında nasıl düzeltilir ve Fanuc kontrollerinde hangi alarmlarla karşılaşılır sorularını örnek bir programla birlikte ele alıyoruz.
Takım Yarıçapı Telafisi Nedir?
Takım yarıçapı telafisi (takım yarıçap düzeltmesi, kesici telafisi), CNC freze programının takımın merkezine göre değil, doğrudan parçanın teknik resimdeki ölçülerine göre yazılmasını sağlayan bir kontrol fonksiyonudur.
Telafi açıldığında kontrol ünitesi, ofset tablosuna girilen yarıçap değerini kullanarak takımın merkezini programlanan kontura göre bu yarıçap kadar otomatik olarak kaydırır. Böylece takımın kesici kenarı tam olarak konturun üzerinden geçer.
Fanuc kontrollerinde telafi üç G koduyla yönetilir:
| Kod | Anlamı |
|---|---|
| G41 | Takım yarıçapı telafisi sol: Takım, ilerleme yönüne göre konturun soluna kaydırılır |
| G42 | Takım yarıçapı telafisi sağ: Takım, ilerleme yönüne göre konturun sağına kaydırılır |
| G40 | Takım yarıçapı telafisi iptal |
Telafinin büyüklüğü ise D adresiyle seçilen ofset numarasından alınır.
Örneğin G41 D01, “1 numaralı ofsetteki yarıçap değeriyle sola telafi yap” anlamına gelir.

Takım Yarıçapı Telafisi Neden Kullanılır?
Telafi olmadan da bir kontur işlenebilir. Bu durumda programcı, takım merkezinin izleyeceği yolu kontura göre takım yarıçapı kadar kaydırarak elle hesaplar. Ancak bu yöntemin ciddi dezavantajları vardır. Telafinin sağladığı avantajlar şunlardır:
- Program doğrudan resim ölçüleriyle yazılır. Özellikle eğik kenarlar ve yaylar içeren konturlarda takım merkezi yolunu elle hesaplamak zaman alır ve hataya açıktır.
- Ölçü düzeltmesi programa dokunmadan yapılır. Parça birkaç yüzdelik büyük ya da küçük çıktığında yalnızca ofset tablosundaki değer değiştirilir.
- Takım aşınması kolayca telafi edilir. Takım zamanla aşınıp küçüldükçe aşınma değeri güncellenerek ölçü korunur.
- Aynı program farklı çaptaki takımlarla çalışır. Ø10 yerine Ø12 freze kullanılacaksa programı değiştirmeye gerek yoktur, yalnızca yarıçap değeri değiştirilir.
- Kaba ve ince işleme aynı programla yapılabilir. Kaba talaşta yarıçap değeri biraz büyük girilerek parçada ince talaş payı bırakılır, ardından gerçek yarıçapla ince talaş alınır.
G41 mi, G42 mi? Doğru Telafi Yönü Nasıl Seçilir?
Bu, takım yarıçapı telafisiyle ilgili en çok sorulan sorudur.
Kural: Takımın ilerleme yönüne doğru, takımın arkasından bakın. Takım konturun solunda kalacaksa G41, sağında kalacaksa G42 kullanılır.
Dik freze tezgahında bu kural, parçaya yukarıdan (Z ekseninin pozitif tarafından) aşağıya doğru bakıldığında geçerlidir.
Eş Yönlü ve Zıt Yönlü Frezeleme İlişkisi
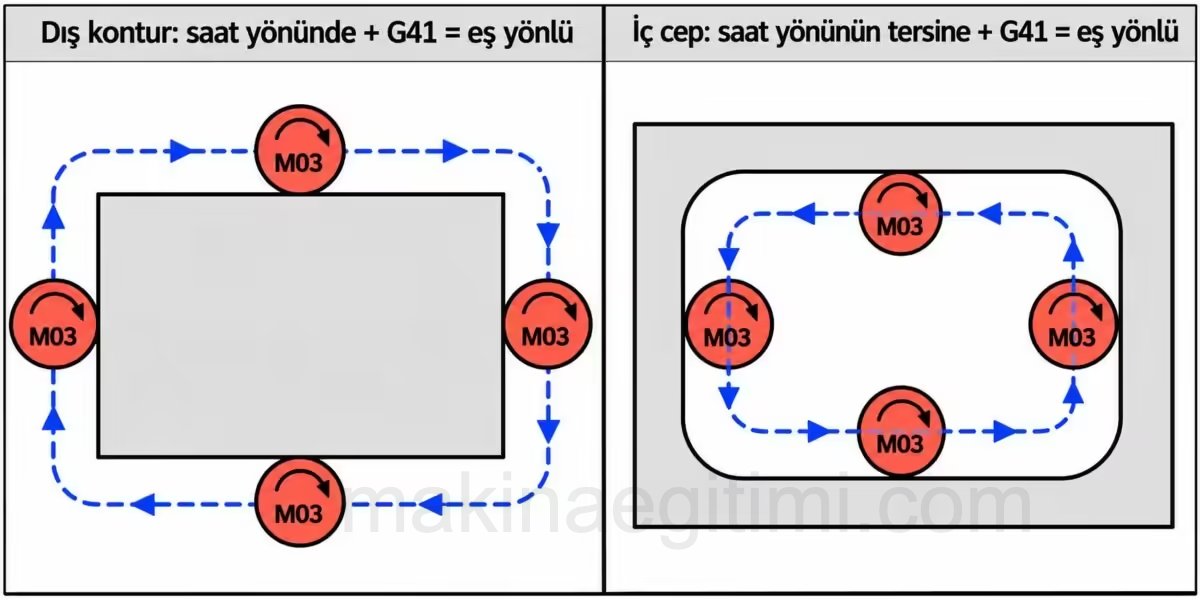
Telafi yönü, frezeleme şeklini de belirler. Saat yönünde dönen (M03) standart sağ kesimli bir frezeyle:
| Telafi | Frezeleme şekli | Dış kontur için yön | İç cep için yön |
|---|---|---|---|
| G41 | Eş yönlü (tırmanma) frezeleme | Saat yönünde | Saat yönünün tersine |
| G42 | Zıt yönlü (geleneksel) frezeleme | Saat yönünün tersine | Saat yönünde |

CNC tezgahlarında boşluksuz bilyalı vidalar kullanıldığı için genellikle eş yönlü frezeleme tercih edilir. Eş yönlü frezeleme daha iyi yüzey kalitesi ve daha uzun takım ömrü sağlar. Bu yüzden CNC frezede en sık kullanılan telafi kodu G41‘dir.
Sık yapılan hata: Dış konturu saat yönünün tersine dolaşırken G41 kullanmak. Bu durumda takım konturun içine, yani parçaya doğru kaydırılır ve parça takım çapı kadar küçük çıkar ya da tamamen bozulur.
Ofset Tablosuna Ne Girilir? Çap mı, Yarıçap mı?
Bu konu, özellikle farklı marka tezgahlarla çalışanların sık karıştırdığı bir noktadır.
Fanuc Kontrollerinde Ofset Tablosu
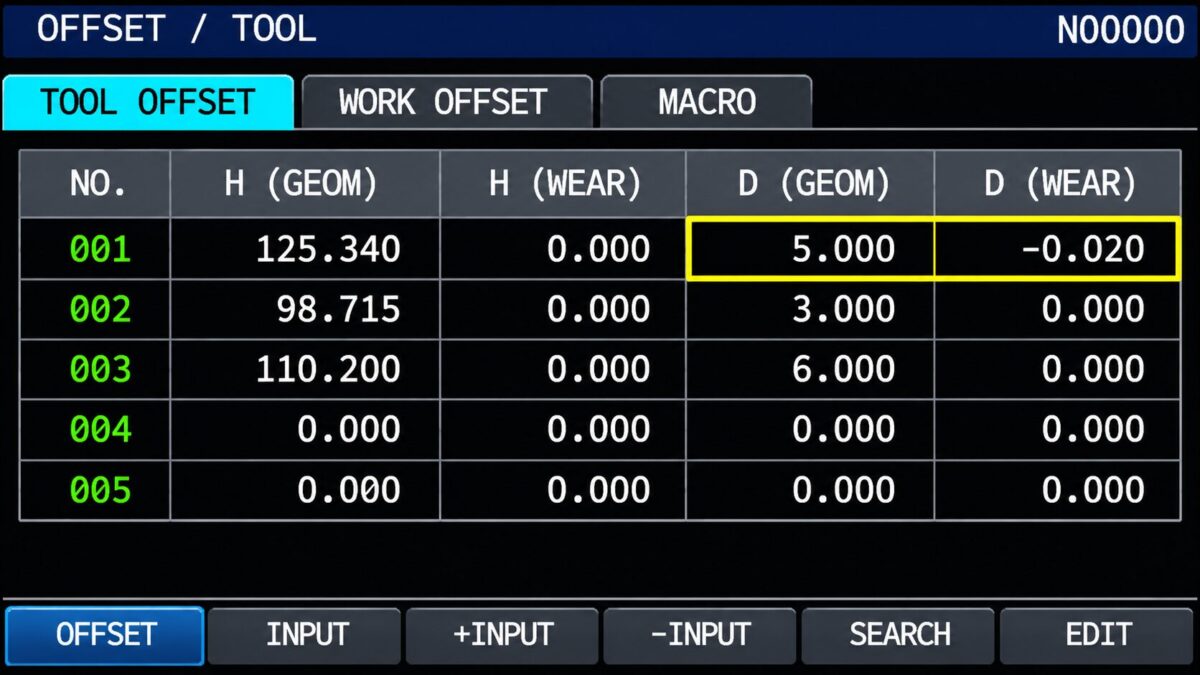
Fanuc freze kontrollerinde takım ofsetleri OFS/SET tuşuyla açılan ekranda tutulur. Yaygın kullanılan ofset ekranında her ofset numarası için dört sütun bulunur:
| Sütun | İçeriği |
|---|---|
| H Geometri | Takım boyu (G43 H.. ile kullanılır) |
| H Aşınma | Takım boyu aşınma düzeltmesi |
| D Geometri | Takım yarıçapı (G41/G42 D.. ile kullanılır) |
| D Aşınma | Takım yarıçapı aşınma düzeltmesi |
Kontrol, telafi yaparken geometri ve aşınma değerlerinin toplamını kullanır. Fanuc freze kontrollerinde D sütununa standart olarak yarıçap girilir. Ø10 mm’lik bir freze için D geometri değeri 5.000’dir. Bazı tezgahlarda bir parametre ayarıyla çap girişi seçilmiş olabilir. Haas gibi bazı kontrollerde ise tabloda varsayılan olarak çap girilir. Bu yüzden yeni bir tezgahta çalışmaya başlamadan önce tablonun yarıçap mı çap mı beklediği mutlaka kontrol edilmelidir.
Çap ile yarıçapı karıştırmanın sonucu: Ø10 frezeye yarıçap yerine 10 girilirse takım kontura 5 mm fazla uzakta kalır ve dış kontur 10 mm büyük çıkar. Aynı hata iç cepte cebin 10 mm küçük çıkmasına, dar bölgelerde ise girişim alarmına yol açar.
Tek sütunlu ofset ekranı: Bazı eski ya da basit Fanuc kontrollerinde boy ve yarıçap ofsetleri tek bir listede tutulur. Bu durumda boy ve yarıçap için farklı ofset numaraları kullanılmalıdır (örneğin H01 boy için, D21 yarıçap için). Aynı numara kullanılırsa kontrol, takım boyunu yarıçap olarak okur.
CAM Programlarında “Kontrolde” ve “Aşınma” Telafisi
Programı bir CAM yazılımıyla (Fusion 360, Mastercam, SolidCAM gibi) hazırlayanların en sık yaşadığı sorunlardan biri, CAM’deki telafi seçeneğiyle ofset tablosundaki değerin uyuşmamasıdır. CAM yazılımlarında genellikle şu seçenekler bulunur:
| CAM seçeneği | CAM’in çıkardığı yol | Programda G41/G42 | Ofset tablosuna girilecek değer |
|---|---|---|---|
| Bilgisayarda (Computer) | Takım merkezi yolu, yarıçap CAM tarafından hesaplanmış | Yok | Telafi kullanılmaz |
| Kontrolde (Control) | Parça konturu | Var | Takımın tam yarıçapı (ya da tezgaha göre çapı) |
| Aşınma (Wear) | Takım merkezi yolu (CAM yarıçapı hesaplamış) | Var | Sıfır ya da yalnızca küçük bir düzeltme değeri |
| Ters aşınma (Inverse wear) | Takım merkezi yolu | Var | Aşınma gibi, ama işareti ters |
En sık yapılan hata: CAM’de “Aşınma” seçeneği kullanıldığı halde ofset tablosuna takımın tam yarıçapının girilmesidir. Bu durumda yarıçap iki kez telafi edilir. Bir kez CAM tarafından, bir kez de kontrol tarafından. Sonuçta dış kontur takım çapı kadar büyük, iç cep ise takım çapı kadar küçük çıkar. “Parça tam takım çapı kadar hatalı çıktı” diye karşılaşılan sorunların büyük bölümünün nedeni budur.
Telafinin Açılması: Giriş Hareketi Kuralları
Telafinin doğru çalışmasında en kritik nokta, telafinin nasıl ve nerede açıldığıdır.
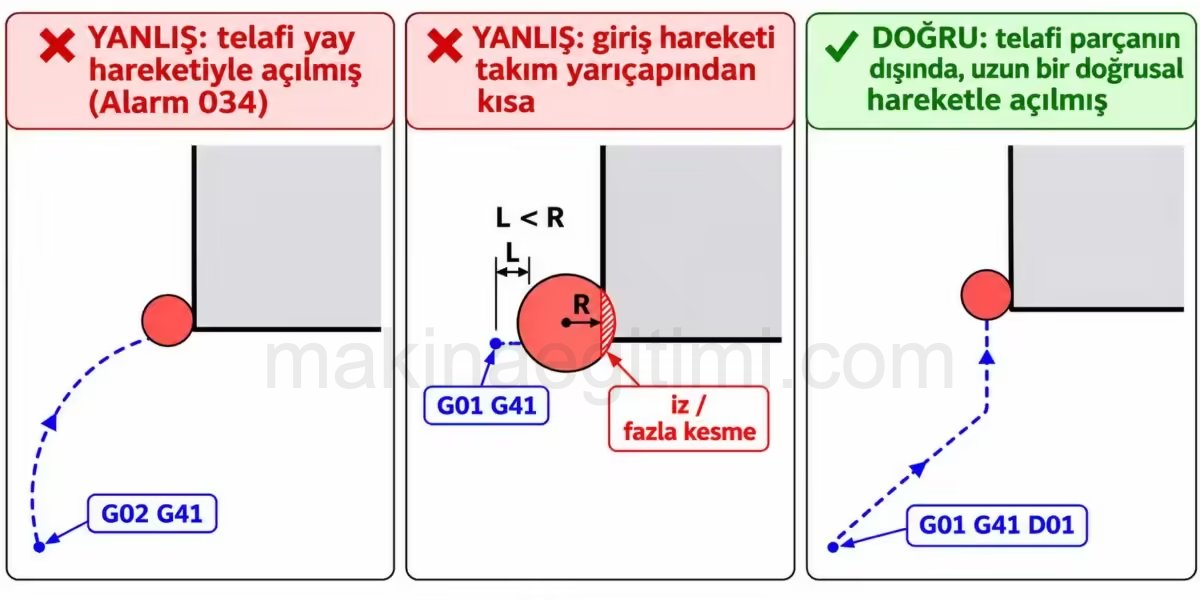
Kural 1: Telafi Doğrusal Bir Hareketle Açılmalıdır
G41 ya da G42, G00 ya da G01 doğrusal hareket satırında verilmelidir. Telafi G02 ya da G03 yay hareketiyle açılamaz ve kapatılamaz. Fanuc kontrolleri bu durumda 034 numaralı alarm verir (yeni kontrollerde PS0034, “yay hareketiyle telafi başlatma ya da bitirme yapılamaz”).
Kural 2: Giriş Hareketi Takım Yarıçapından Uzun Olmalıdır
Telafi açıldığı satırda kontrol, takım merkezini bu satırın sonunda kontura göre yarıçap kadar kaydırılmış konuma getirir. Bu kaydırma satır boyunca kademeli olarak yapılır. Giriş hareketi takım yarıçapından kısa olursa kontrol kaydırmayı tamamlayamaz. Bu durumda kontrol ya bir alarm verir ya da takım konturda bir çentik (iz) bırakır.
Pratik kural: Giriş hareketi en az takım yarıçapı + birkaç milimetre uzunluğunda olmalıdır.
Kural 3: Telafi Parçanın Dışında Açılmalıdır
Telafi açılırken takım çapraz bir hareketle yerini değiştirir. Bu hareket parçanın üzerinde yapılırsa takım bitmiş yüzeylere dalabilir. Bu yüzden telafi her zaman takım parçadan güvenli bir mesafedeyken açılmalıdır.
Kural 4: Kontura Mümkünse Teğet Girilmelidir
Takımın kontura dik olarak dalması, giriş noktasında bir iz (duraklama izi) bırakır. Daha iyi bir yüzey için:
- Telafi önce doğrusal bir hareketle parçanın dışında açılır.
- Ardından takım kontura teğet bir yay (giriş yayı) ya da konturun uzantısı üzerinden girer.
Telafi Açıkken Dikkat Edilmesi Gerekenler
Arka Arkaya Hareketsiz Satırlar Yazılmamalıdır
Telafi açıkken kontrol, takımın bir sonraki köşede nereye kayacağını hesaplamak için programı birkaç satır önceden okur (ileri okuma). Standart Fanuc kontrolleri bunun için genellikle sonraki iki satırı okur.
Telafi açıkken çalışma düzleminde (XY) hareket içermeyen satırlar arka arkaya yazılırsa kontrol bir sonraki konturun yönünü göremez. Bu tür satırlar şunlardır:
- Yalnızca Z ekseninde hareket eden satırlar
- M kodları (örneğin M08 soğutma sıvısı)
- G04 bekleme komutları
- Yalnızca yorum ya da boş satırlar
Bu durumda takım, köşelerde konturun içine dalabilir (fazla kesme) ya da konturdan uzak kalabilir. Tek bir hareketsiz satır çoğu zaman sorun çıkarmaz, ama iki ya da daha fazla hareketsiz satır üst üste geldiğinde risk büyüktür. Bu tür komutlar mümkünse telafi açılmadan önce verilmeli ya da bir hareket satırıyla birleştirilmelidir. CAM programlarında post işlemcinin eklediği yorum satırları da bu soruna yol açabilir.

Çalışma Düzlemi Telafi Açıkken Değiştirilmemelidir
Telafi, aktif çalışma düzleminde (dik frezede genellikle G17, yani XY düzlemi) yapılır. Telafi açıkken G17, G18, G19 ile düzlem değiştirilirse Fanuc kontrolü 037 numaralı alarm verir. Düzlem değiştirilmeden önce telafi G40 ile kapatılmalıdır.
Z Hareketleri ve Telafi
Telafi yalnızca çalışma düzlemindeki eksenlere (G17’de X ve Y) uygulanır. Z ekseni telafiden etkilenmez. Bu yüzden takım derinliğe genellikle telafi açılmadan önce indirilir. Kontur işlenirken tek bir Z hareketi yapılması gerekiyorsa, bunun tek satırda ve ardından bir XY hareketi gelecek şekilde yazılması önerilir.
Girişim Alarmı (Fanuc 041): Takım Neden Sığmıyor?
Fanuc kontrollerinde telafiyle ilgili en sık karşılaşılan alarm 041 “TELAFİDE GİRİŞİM” alarmıdır (yeni kontrollerde PS0041, “INTERFERENCE IN CRC”). Kontrol, telafi uygulandığında takımın programlanan yolu geri dönerek keseceğini, yani parçada fazla kesme yapacağını önceden tespit ettiğinde bu alarmı verir.
041 alarmının başlıca nedenleri:
- İç köşe yarıçapı takım yarıçapından küçük: Örneğin R3’lük bir iç köşe, Ø10 (R5) bir frezeyle işlenemez. Takım bu köşeye fiziksel olarak sığamaz.
- Kanal ya da cep genişliği takım çapından dar: 8 mm genişliğindeki bir kanal Ø10 frezeyle telafili olarak işlenemez.
- Takım yarıçapından kısa geri dönüş hareketleri: Konturda takım yarıçapından küçük bir kademe ya da çentik varsa takım o hareketi ters yönde yapmak zorunda kalır.
- Ofset tablosuna yanlış değer girilmesi: Örneğin yarıçap yerine çap girilmesi takımı gerçekte olduğundan büyük gösterir ve sığması gereken yerlerde alarma yol açar.
- Yanlış telafi yönü: G41 ile G42’nin karıştırılması, takımın konturun yanlış tarafına kaydırılmasına ve girişime yol açabilir.
Çözüm yolları: Daha küçük çaplı bir takım seçmek, iç köşe yarıçaplarını takım yarıçapından büyük tasarlamak (pratikte takım yarıçapının yaklaşık 1,1 – 1,3 katı), ofset değerini kontrol etmek ve telafi yönünü doğrulamak.

Telafinin Kapatılması (G40)
Kontur işlendikten sonra telafi G40 ile kapatılır. Kapatma için de açmadaki kurallar geçerlidir:
- G40, doğrusal bir hareket satırında verilmelidir. Yay hareketinde verilirse 034 alarmı oluşur.
- Kapatma hareketi takımı konturdan uzaklaştırmalıdır ve takım yarıçapından uzun olmalıdır.
- Takım konturun son noktasındayken telafi kapatılırsa, takım merkezi bu satırda konturun üzerine geri kayar ve bitmiş yüzeyde iz bırakabilir.
G40’ı unutmanın sonuçları: Telafi kapatılmadan referans noktasına dönüş (G28), takım değişimi ya da yeni bir işleme geçilirse takım beklenmedik şekilde kayabilir. Bu yüzden her programın ve her takım değişiminin başında güvenlik satırı olarak G40 yazılması iyi bir alışkanlıktır.
Fanuc CNC Freze İçin Örnek Program
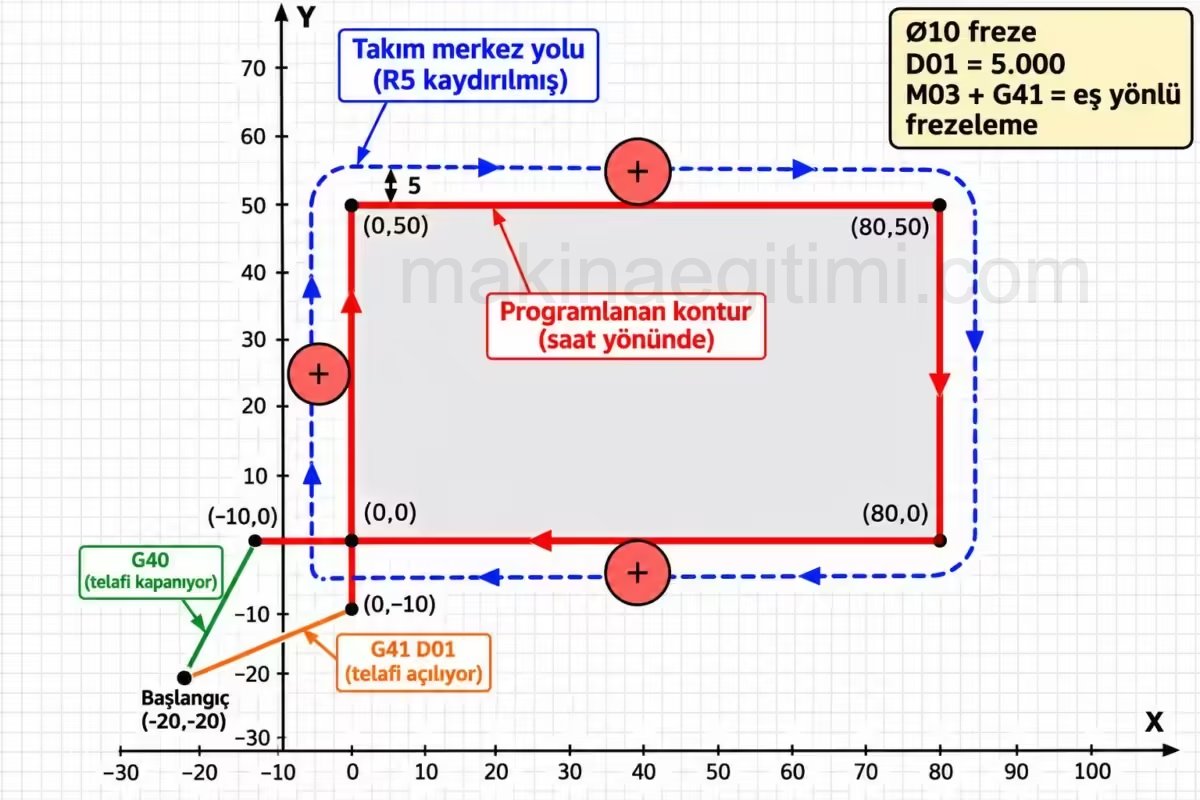
Aşağıdaki programda, 80 × 50 mm’lik bir dikdörtgenin dış konturu Ø10 mm’lik bir parmak frezeyle, 5 mm derinlikte ve eş yönlü frezeleme ile işlenmektedir. İş parçası sıfır noktası parçanın sol alt köşesindedir. Ofset tablosunda D01 = 5.000 (yarıçap) girilmiştir.
O1001 (TAKIM YARICAPI TELAFISI ORNEGI)
G21 G17 G40 G49 G80 G90          (Guvenlik satiri, telafi iptal)
T01 M06                          (D10 parmak freze)
G54 G00 X-20. Y-20. S2000 M03    (Parcanin disindaki baslangic noktasi)
G43 Z50. H01 M08                 (Boy telafisi, sogutma acik)
Z5.
G01 Z-5. F150                    (Derinlige telafi acilmadan inilir)
G41 D01 X0 Y-10. F300            (Telafi uzun dogrusal hareketle aciliyor)
Y50.                             (Sol kenar, yukari)
X80.                             (Ust kenar, saga)
Y0                               (Sag kenar, asagi)
X-10.                            (Alt kenar, sola, kosenin otesine)
G40 X-20. Y-20.                  (Konturdan uzaklasirken telafi kapatiliyor)
G00 Z50. M09
M05
G91 G28 Z0
M30
Programın açıklaması:
- Satır 2: Program başında
G40ile önceki programdan kalmış olabilecek bir telafi iptal edilir. - G01 Z-5.: Takım, telafi açılmadan önce, parçanın dışında derinliğe iner.
- G41 D01 X0 Y-10.: Telafi, takım yarıçapından (5 mm) çok daha uzun, yaklaşık 22 mm’lik bir doğrusal hareketle açılır. Hareketin sonunda takım, sol kenarın aşağı doğru uzantısı üzerindedir.
- Y50. / X80. / Y0 / X-10.: Kontur saat yönünde dolaşılır. M03 ve G41 birlikte eş yönlü frezeleme sağlar. Program satırlarında parçanın gerçek ölçüleri yazılıdır.
- X-10.: Son kenarda takım köşenin ötesine geçirilerek kontur tamamen kapatılır.
- G40 X-20. Y-20.: Takım konturdan uzaklaşırken telafi kapatılır.
Parça Ölçü Dışı Çıktıysa: Telafiyle Ölçü Düzeltme
Takım yarıçapı telafisinin en pratik faydası, ölçü düzeltmesinin programa dokunmadan yapılabilmesidir. Ancak düzeltmenin işaretini (artı mı eksi mi) karıştırmak çok sık yapılan bir hatadır.
Temel kural: Ofsetteki yarıçap değeri küçültüldükçe takım kontura yaklaşır ve parçadan daha fazla malzeme kaldırılır.
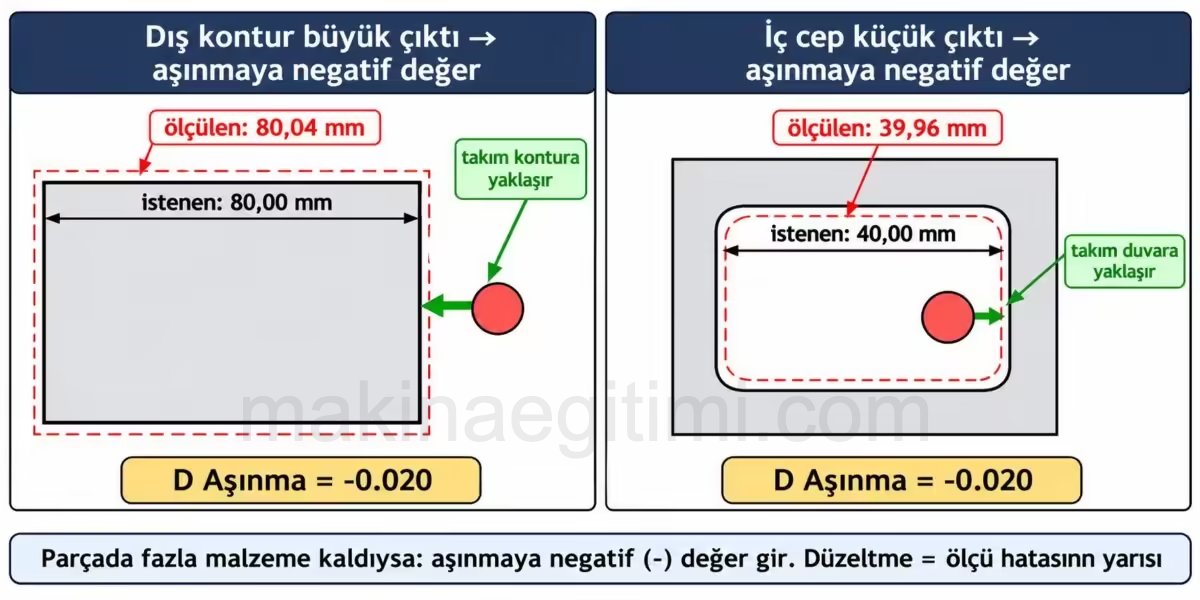
Pratik kural: Parçada fazla malzeme kaldıysa (dış ölçü büyük ya da iç ölçü küçük), aşınma sütununa negatif (-) değer girilir. Parçadan fazla malzeme kaldırıldıysa (dış ölçü küçük ya da iç ölçü büyük), pozitif (+) değer girilir.
Düzeltme miktarı: Ölçülen hata çap (ya da genişlik) üzerindeyse, yarıçap ofsetine bu hatanın yarısı girilir. Çünkü yarıçaptaki değişiklik konturun her iki tarafına da etki eder.
| Durum | Ölçülen hata | Aşınma sütununa girilecek değer |
|---|---|---|
| 80 mm olması gereken dış ölçü 80,04 mm çıktı | 0,04 mm büyük | -0,02 |
| 80 mm olması gereken dış ölçü 79,96 mm çıktı | 0,04 mm küçük | +0,02 |
| 40 mm olması gereken cep genişliği 39,96 mm çıktı | 0,04 mm küçük | -0,02 |
| 40 mm olması gereken cep genişliği 40,04 mm çıktı | 0,04 mm büyük | +0,02 |
Ölçü düzeltmeleri geometri sütununa değil, aşınma sütununa girilmelidir. Böylece takımın gerçek yarıçapı korunur ve yapılan düzeltme kolayca takip edilir.
Ölçü yalnızca bir kenarda hatalıysa sorun genellikle telafiden değil, iş parçası sıfır noktasının yanlış alınmasından ya da parçanın bağlamada kaymasından kaynaklanır. Telafi her kenarı eşit miktarda etkiler.
Kaba ve İnce İşlemede Telafi Kullanımı
Telafi, aynı kontur programıyla hem kaba hem ince işleme yapmayı sağlar:
- Kaba işlemede farklı bir ofset numarası (örneğin D11) kullanılır ve bu ofsete takım yarıçapından ince talaş payı kadar büyük bir değer girilir. Ø10 freze ve 0,3 mm talaş payı için D11 = 5,3.
- Takım konturdan 0,3 mm uzakta kalır ve parçada eşit bir ince talaş payı bırakılır.
- İnce işlemede aynı kontur programı, gerçek yarıçapın girildiği ofsetle (D01 = 5,0) yeniden çalıştırılır.
Bu yöntemle kontur programı yalnızca bir kez yazılır. Kaba ve ince işleme arasındaki fark yalnızca D numarasıdır.
Negatif Ofset Değeri ve Yön Değişimi
Ofset tablosundaki toplam yarıçap değeri negatif olursa telafinin yönü tersine döner. G41, G42 gibi, G42 ise G41 gibi davranır. Bu özellik bazı programcılar tarafından aynı programla erkek ve dişi parçaları işlemek için bilinçli olarak kullanılır. Ancak çoğu zaman bir yazım hatasının sonucudur. Örneğin aşınma sütununa -0,02 yerine yanlışlıkla -5,02 girilmesi, takımın konturun yanlış tarafına geçmesine ve parçanın bozulmasına yol açar. Ofset değerleri girildikten sonra mutlaka kontrol edilmelidir.
Tornada Takım Burun Yarıçapı Telafisi
CNC torna tezgahlarında da G41, G42 ve G40 kodları kullanılır. Ancak tornada telafi edilen şey takımın çapı değil, kesici ucun burun yarıçapıdır (örneğin R0,4 ya da R0,8). Tornada ofset tablosunda yarıçapın yanında, kesici ucun hangi yöne baktığını gösteren bir takım ucu yönü (T numarası, 0 – 9) de girilir. Tornadaki telafi özellikle konik yüzeylerde ve yaylarda ölçü hatalarını önler. Frezedeki telafiyle mantığı aynı olsa da uygulaması farklı olduğu için ayrı bir konu olarak ele alınmalıdır.
Takım Yarıçapı Telafisinde Sık Yapılan Hatalar (Özet)
| Hata | Sonucu | Çözüm |
|---|---|---|
| G41 ile G42’nin karıştırılması | Takım konturun yanlış tarafına geçer, parça takım çapı kadar küçük ya da büyük çıkar | İlerleme yönüne bakarak sol/sağ kuralını uygulayın |
| Telafinin yay hareketiyle açılıp kapatılması | Fanuc 034 alarmı | Telafiyi G00 ya da G01 satırında açıp kapatın |
| Giriş hareketinin takım yarıçapından kısa olması | Alarm ya da konturda çentik | Giriş hareketini yarıçaptan uzun yapın |
| Telafinin parçanın üzerinde açılması | Bitmiş yüzeyde dalma izi | Telafiyi parçanın dışında açın |
| Ofset tablosuna yarıçap yerine çap girilmesi | Dış kontur büyük, iç cep küçük çıkar ya da 041 alarmı | Tezgahın çap mı yarıçap mı beklediğini kontrol edin |
| CAM’de “aşınma” seçilip tabloya tam yarıçap girilmesi | Yarıçap iki kez telafi edilir | Aşınma modunda tabloya sıfır ya da küçük düzeltme girin |
| Telafi açıkken üst üste hareketsiz satırlar | Köşelerde fazla kesme | M kodlarını, beklemeleri ve yorumları telafi dışına alın |
| İç köşe yarıçapının takım yarıçapından küçük olması | Fanuc 041 alarmı | Daha küçük takım ya da daha büyük köşe yarıçapı |
| Telafi açıkken düzlem değiştirilmesi | Fanuc 037 alarmı | Düzlem değiştirmeden önce G40 verin |
| Ölçü düzeltmede işaretin karıştırılması | Hata büyür | Fazla malzeme kaldıysa negatif değer girin |
| G40’ın unutulması | Sonraki hareketlerde beklenmedik kayma | Her program ve takım başında G40 yazın |
Konu Özeti
Takım yarıçapı telafisi, CNC frezede programın parçanın gerçek ölçüleriyle yazılmasını, ölçü düzeltmelerinin programa dokunmadan yapılmasını ve aynı programın farklı takımlarla kullanılmasını sağlar. Fanuc kontrollerinde G41 takımı konturun soluna, G42 sağına kaydırır, G40 ise telafiyi iptal eder. M03 ile dönen standart bir frezeyle G41, eş yönlü frezeleme sağladığı için en çok kullanılan telafi kodudur.
Telafinin sorunsuz çalışması için telafi parçanın dışında, doğrusal ve takım yarıçapından uzun bir hareketle açılmalı ve kapatılmalıdır. Telafi açıkken arka arkaya hareketsiz satırlar yazılmamalı, iç köşe yarıçapları takım yarıçapından büyük seçilmeli ve ofset tablosuna doğru değer (yarıçap ya da çap) girilmelidir. Ölçü düzeltmelerinde ise “parçada fazla malzeme kaldıysa negatif değer” kuralı ve düzeltmenin ölçü hatasının yarısı kadar olacağı unutulmamalıdır.
İlgili Videolar
Sıkça Sorulan Sorular
CNC freze programının takım merkezine göre değil, parçanın resimdeki ölçülerine göre yazılmasını sağlayan fonksiyondur. Kontrol ünitesi, ofset tablosundaki yarıçap değerine göre takımı kontura göre otomatik olarak kaydırır.
Takım merkezi yolunu elle hesaplama zorunluluğunu ortadan kaldırmak, ölçü düzeltmesini programa dokunmadan yapmak, takım aşınmasını telafi etmek ve aynı programı farklı çaptaki takımlarla kullanabilmek için kullanılır.
G41 takımı ilerleme yönüne göre konturun soluna, G42 sağına kaydırır. M03 ile dönen bir frezede G41 eş yönlü, G42 zıt yönlü frezeleme sağlar.
Takımın ilerleme yönüne doğru bakın. Takım konturun solunda kalacaksa G41, sağında kalacaksa G42 kullanın. Dış konturu saat yönünde, iç cebi saat yönünün tersine işlerken G41 kullanmak eş yönlü frezeleme sağlar.
Takım yarıçapı telafisini iptal eder. Kontur bittikten sonra, takım konturdan uzaklaşırken doğrusal bir hareket satırında verilmelidir.
Fanuc freze kontrollerinde D sütununa standart olarak yarıçap girilir. Ø10 freze için değer 5.000’dir. Ancak bazı tezgahlarda parametreyle çap girişi seçilmiş olabilir. Haas gibi bazı kontrollerde ise çap girilir. Tezgahınızın ayarını mutlaka kontrol edin.
Kontrol, telafiyi açarken takımı doğrusal bir hareketle kontura göre kaydırarak konumlandırır. Yay hareketinde bu kaydırma hesaplanamadığı için Fanuc kontrolleri 034 numaralı alarm verir.
Giriş hareketi en az takım yarıçapından uzun olmalıdır. Güvenli olması için takım yarıçapına birkaç milimetre eklenmesi önerilir.
Telafi uygulandığında takımın konturda fazla kesme yapacağı tespit edildiğinde çıkar. En sık nedenleri iç köşe yarıçapının ya da kanal genişliğinin takımdan küçük olması, yanlış ofset değeri ve yanlış telafi yönüdür.
Tek bir Z hareketi genellikle sorun çıkarmaz. Ancak arka arkaya iki ya da daha fazla XY hareketi içermeyen satır yazılırsa kontrol sonraki konturun yönünü göremez ve köşelerde fazla kesme oluşabilir.
Dış ölçü büyük çıktıysa aşınma sütununa negatif değer girilir. Değer, çaptaki hatanın yarısı kadardır. Örneğin 0,04 mm büyük çıkan bir dış ölçü için -0,02 girilir.
İç cep küçük çıktıysa parçada fazla malzeme kalmıştır. Aşınma sütununa negatif değer girilir. Örneğin cep genişliği 0,04 mm küçükse -0,02 girilir.
CAM yazılımı takım merkezi yolunu kendisi hesaplar, ama programa yine G41 ya da G42 koyar. Bu durumda ofset tablosuna takımın tam yarıçapı değil, sıfır ya da yalnızca küçük bir düzeltme değeri girilmelidir. Aksi halde yarıçap iki kez telafi edilir.
En sık sebepleri G41 ile G42’nin karıştırılması, CAM’de aşınma modu seçildiği halde tabloya tam yarıçap girilmesi ya da tabloya yarıçap yerine çap girilmesidir.
Toplam yarıçap değeri negatif olursa telafi yönü tersine döner. G41, G42 gibi davranır. Bu genellikle bir yazım hatasının sonucudur ve parçanın bozulmasına yol açabilir.
Faydalanılan Kaynaklar:
- Cutter Compensation for Beginners (Autodesk Fusion Blog)
- Fusion CAM: Cutter Radius Compensation reference
- How to resolve cutter compensation errors on Tormach (Titans of CNC)
- CIMCO CNC Book: Cutter Diameter Compensation
- Resolving Fanuc Tool Comp Errors Caused by Blank Lines in G-Code
- Fanuc O-Series Cutter Compensation G41/G42 Programming Fix
- Fanuc alarm 41: Interference in CRC (Autodesk Forum)
- Wear Comp vs Cutter Comp: G41/G42 Lead-In Distance Requirements
- Mt. Hood Community College: Cutter Compensation
İlgili Yazılar
 Fanuc CNC Çevresel Frezeleme Örnek Parça Video Ders
 İşletmelerde beceri eğitimi cnc sınavı
 Cnc Alın tornalama Çevrimi -G94-G72-G70
 Fanuc CNC Freze Takım Yarıçapı Telafisi Örnek Parça Video
 Fanuc cnc hata kodları – fanuc arıza kodları
 G02 ve G03 kodu. Dairesel hareket komutları
 CNC Dik İşlem (Freze) tezgahında takım sıfırlama
 CNC TORNA PROGRAMLAMA ÖRNEKLERİ