
Makine teknolojisi eğitimi Cnc dersleri bölümünde bu yayınımızı, hazırlık fonksiyon kodlarından G02 ve G03 kodlarına ayırdık. G02 kodu ne işe yarar.G03 kodu nedir.Nerede kullanılır göreceğiz. G02 ve G03 cnc kodunun örnek kullanımını inceleyeceğiz.
Saat Yönü Hareketi
G02 kodu, CNC tezgahında takımın saat yönünde dairesel bir yol izlemesini sağlar.
Saat Yönü Tersine Hareket
G03 kodu, takımın saat yönünün tersine dairesel hareket etmesini sağlayan komuttur.
Yarıçap Tanımlama
Dairesel hareket komutlarında, yayın yarıçapı genellikle R parametresi veya I,J,K merkez koordinatlarıyla belirtilir.
G02 kodu
Saat yönünde dairesel hareket komutudur. İçbükey radyüsler elde etmek için kullanılır. Dairesel hareketler gidilecek noktaya istenilen radyüs değeriyle ya da radyüs merkezi tanımlanarak F hızında hareketlerle yapılır.
G02 kodu nasıl kullanılır ?
1.yöntem : Dairesel hareketin yarıçapı tanımlanarak
G02 X….. Y….. R….. F…..
X,Y = Gidilecek B noktasının koordinat değerleri
R = Dairesel hareketin yarıçapı
F = İlerleme miktarı
2. Yöntem: Dairesel hareketin merkezi tanımlanarak
G02 X….. Y….. I….. J….. F…..
X,Y = Gidilecek B noktasının koordinat değerleri
I = Dairesel hareketin başlangıç noktasına göre radyüs merkezinin X doğrultusundaki mesafesi
J = Dairesel hareketin başlangıç noktasına göre radyüs merkezinin Y doğrultusundaki mesafesi
F = İlerleme miktarı

G03 kodu
Saatin tersi dönüş yönünde dairesel hareket komutudur. Dışbükey radyüsler oluşturma amaçlı kullanılır. Dairesel hareketler gidilecek noktaya istenilen radyüs değeriyle ya da radyüs merkezi tanımlanarak F hızında hareketlerle yapılır.
G03 kodu nasıl kullanılır ?
1. Yöntem: Dairesel hareketin yarıçapı tanımlanarak
G03 X….. Y….. R….. F…..
X,Y = Gidilecek B noktasının koordinat değerleri R = Dairesel hareketin yarıçapı
F = İlerleme miktarı

2. Yöntem: Dairesel hareketin merkezi tanımlanarak
G03 X….. Y….. I….. J….. F…..
X,Y = Gidilecek B noktasının koordinat değerleri
I = Dairesel hareketin başlangıç noktasına göre radyüs merkezinin X doğrultusundaki mesafesi
J = Dairesel hareketin başlangıç noktasına göre radyüs merkezinin Y doğrultusundaki mesafesi
F = İlerleme miktarı

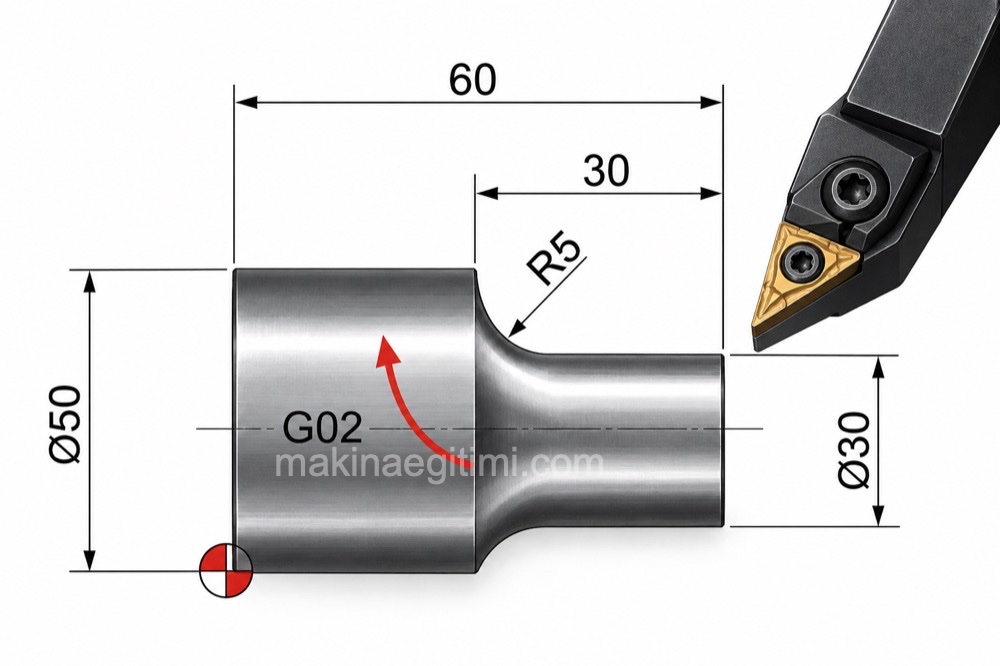
G02 ve G03 komutları cnc program örnekleri
G50 S2000 T0300
G96 S200 M03
G00 X0 Z3.0 T0303 M08:
G42 G01 Z00 F0.2
G03 X20.0 Z-10.0 R10.0:
G01 Z-50.0:
G02 X100.0 Z-74.385 R45.0
G01 Z-125.0:
G40 U2.0 W1.0
G00 X200.0 Z200.0 M09 T0300
M30

G02 ve G03 cnc program örneği 2 :
G50 S2000 T0300:
G96 S200 M03:
G00 X35.0 Z5.0 T0303 M08:
G01 Z-20.0 F0.2:
G02 X67.0 Z-36.0 R16.0
G01 X68.0:
G03 X100.0 Z-52.0 R16.0:
G01 Z-82.0:
G00 X200.0 Z200.0 M09 T0300:
M30: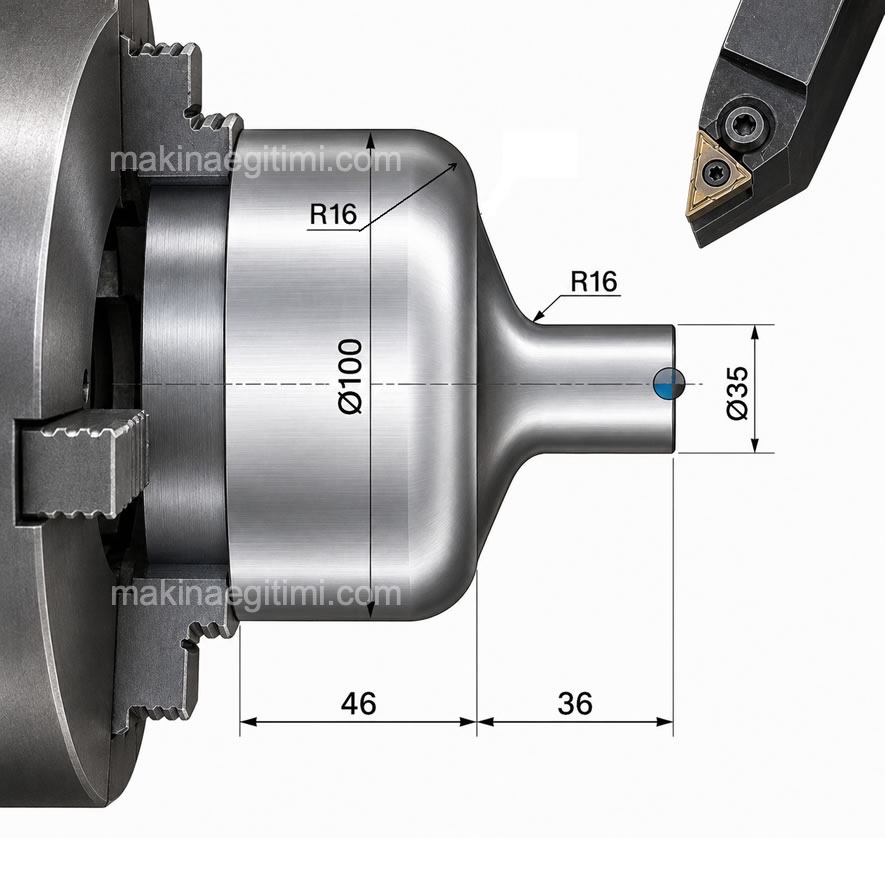
CNC G ve M kodlarının kısaca tanıtıldığı sayfa için BKNZ: > CNC G Kodları Listesi ve Anlamları
Konuyla İlgili Sorular
G02 takımın saat yönünde dairesel hareket etmesini sağlarken, G03 tam tersine saat yönünün tersine bir hareket oluşturur. Hangi yönde bir yay veya daire çizileceği, bu iki koddan hangisinin kullanıldığına bağlıdır.
R parametresi sadece yayın yarıçapını verirken, I ve J değerleri yayın tam merkez noktasının koordinatlarını tanımlar. Bu, özellikle tam bir daire çizilecekse veya yarıçapla tanımlamanın belirsizlik yaratabileceği durumlarda daha kesin bir tanımlama sağlar.
İlgili Yazılar
 Dünyanın En Modern Cnc Tezgahları Video serisi
 20 soruluk CNC Online Test – Uygula / İNDİR
 CNC TORNA ATÖLYESİ ÇALIŞMA TALİMATI
 Cnc torna tezgahı ayar talimatı
 Cnc dersi sınav soruları
 CNC Tornada G84 Kılavuz Çekme Çevrimi Konu Anlatımı
 Pratik ve özet cnc ders notları
 Cnc Boyuna tornalama çevrimi – G90 -G71-G70
Teşekkürler bilgileriniz için çok işime yaradı sınavda gerçekten çok teşekkürler 👍👌