
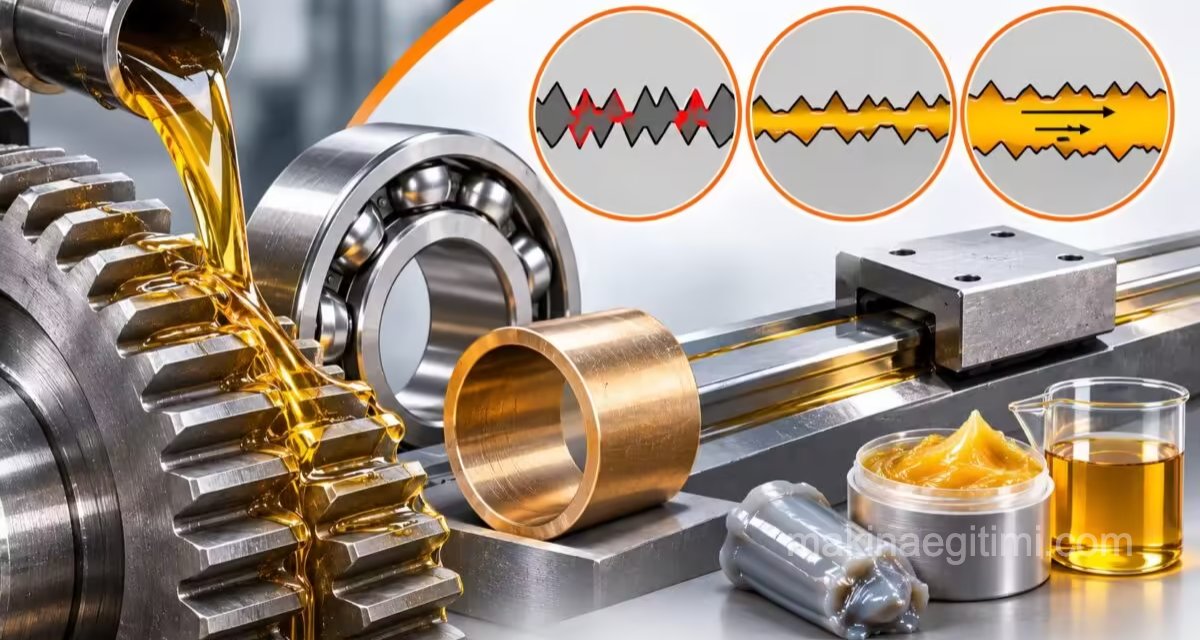
Bir otomobil motorunda, bir torna tezgahının kızaklarında ya da bir elektrik motorunun rulmanlarında birbirine değerek hareket eden yüzlerce parça vardır. Bu parçalar arasındaki sürtünme, bir yandan enerji kaybına, ısınmaya ve aşınmaya yol açar. Öte yandan frenlerin, kavramaların ve cıvata bağlantılarının çalışması da sürtünmeye dayanır. Makinelerde sürtünmenin istenmeyen etkilerini azaltmanın en önemli yolu ise yağlamadır.
Bu yazıda sürtünme nedir, sürtünme katsayısı nasıl kullanılır, kuru, karışık ve sıvı sürtünme arasındaki farklar nelerdir, yağlama yağlarının görevleri ve özellikleri nelerdir ve gres yağı ile katı yağlayıcılar nerelerde kullanılır sorularını ele alıyoruz.
Sürtünme Nedir?
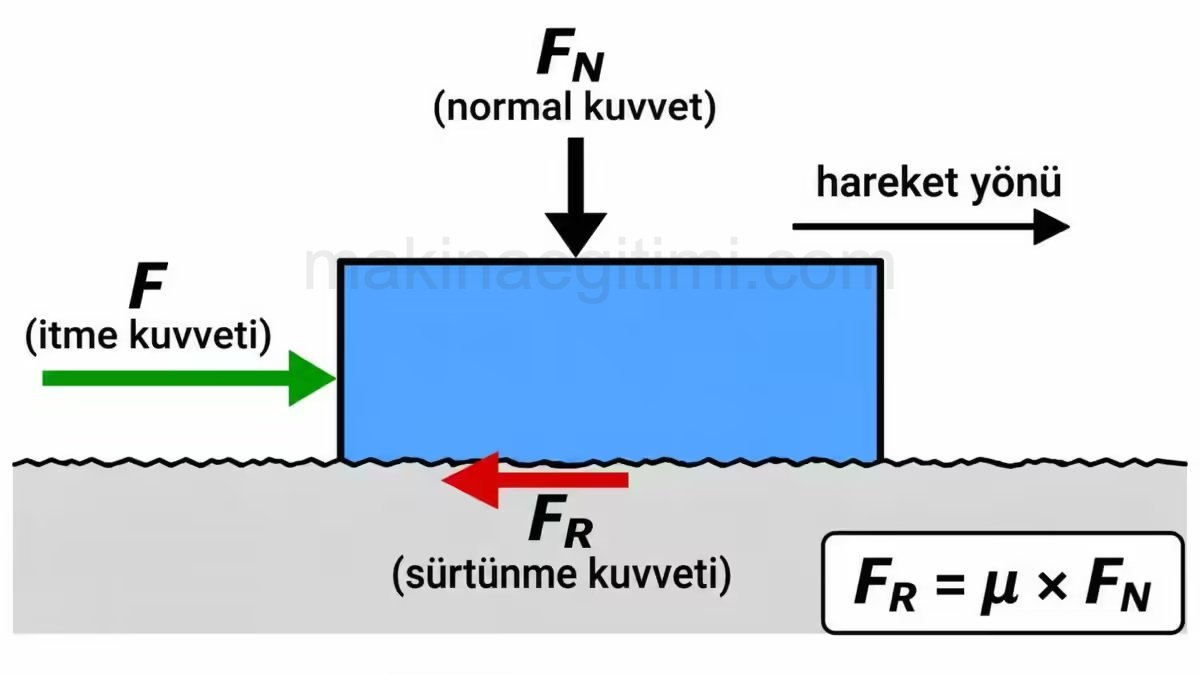
Sürtünme, birbirine temas eden iki yüzeyin birbiri üzerinde hareket etmesine karşı koyan dirençtir. Sürtünme kuvveti, her zaman hareket yönünün tersine etki eder.
Yataklarda ve kızaklarda sürtünme kuvvetinin büyüklüğü başlıca şunlara bağlıdır:
- Yüzeylere dik etki eden kuvvete (normal kuvvet)
- Malzeme çiftine (hangi malzemelerin birbirine sürtündüğüne)
- Yağlama durumuna
- Kayma yüzeylerinin yüzey yapısına (pürüzlülüğüne)
- Sürtünme türüne (kayma ya da yuvarlanma)
Sürtünme Katsayısı ve Sürtünme Kuvveti
Malzeme çiftinin, yağlama durumunun, yüzey yapısının ve sürtünme türünün etkisi tek bir sayıyla, sürtünme katsayısıyla (μ) ifade edilir. Sürtünme katsayısı deneylerle bulunur.
Sürtünme kuvveti formülü:
FR = μ × FN
- FR: Sürtünme kuvveti (N)
- μ: Sürtünme katsayısı (birimsiz)
- FN: Yüzeye dik etki eden normal kuvvet (N)
Statik ve Dinamik Sürtünme
- Statik sürtünme (yapışma sürtünmesi): Parçaları itmeye çalışan kuvvet, sürtünme kuvvetinden küçük olduğu sürece parçalar hareket etmez.
- Dinamik sürtünme (kayma sürtünmesi): Kuvvet sürtünme kuvvetine ulaştığında parçalar birbiri üzerinde kaymaya başlar.
Statik sürtünme katsayısı, dinamik sürtünme katsayısından büyüktür. Bu yüzden bir cismi harekete geçirmek, hareketini sürdürmekten daha fazla kuvvet gerektirir.
Sürtünme Katsayıları Tablosu (Yaklaşık Değerler)
| Malzeme çifti | Statik sürtünme katsayısı (kuru) | Kayma sürtünme katsayısı (kuru) | Kayma sürtünme katsayısı (yağlanmış) |
|---|---|---|---|
| Dökme demir / çelik | 0,20 | 0,18 | 0,09 |
| Çelik / çelik | 0,20 | 0,15 | 0,07 |
| Bronz (Cu-Sn) / çelik | 0,20 | 0,10 | 0,04 |
| Fren balatası / çelik | 0,60 | 0,50 | 0,25 |
Tablodan görüldüğü gibi yağlama, sürtünme katsayısını yaklaşık yarıya indirir. Bronz-çelik çiftinin düşük sürtünme katsayısı, bronzun yatak burcu malzemesi olarak tercih edilmesinin bir nedenidir. Fren balatasında ise yüksek sürtünme katsayısı bilinçli olarak istenir.
Örnek: Çelik bir kızak, 2000 N’luk bir kuvvetle çelik kızak yoluna bastırılıyor. Yağlanmış durumda (μ = 0,07) sürtünme kuvveti:
FR = 0,07 × 2000 N = 140 N
Aynı kızak yağsız çalışırsa (μ = 0,15):
FR = 0,15 × 2000 N = 300 N
Yağlama sayesinde kızağı hareket ettirmek için gereken kuvvet yarıdan fazla azalır.
Sürtünme Momenti ve Sürtünme İşi
Bir yatakta sürtünme kuvveti, milin çevresine etki ettiği için bir sürtünme momenti oluşturur:
MR = FR × r
MR: Sürtünme momenti (Nm)
r: Mil yarıçapı (m)
Sürtünme momenti, milin iletebileceği döndürme momentini azaltır. Sürtünme kuvvetine karşı yapılan iş ise ısıya dönüşür:
WR = FR × v × t
v: Kayma hızı (m/s)
t: Süre (s)
Bu ısı, yatakların ve kızakların ısınmasının temel nedenidir.
Sürtünme Durumları: Kuru, Karışık ve Sıvı Sürtünme
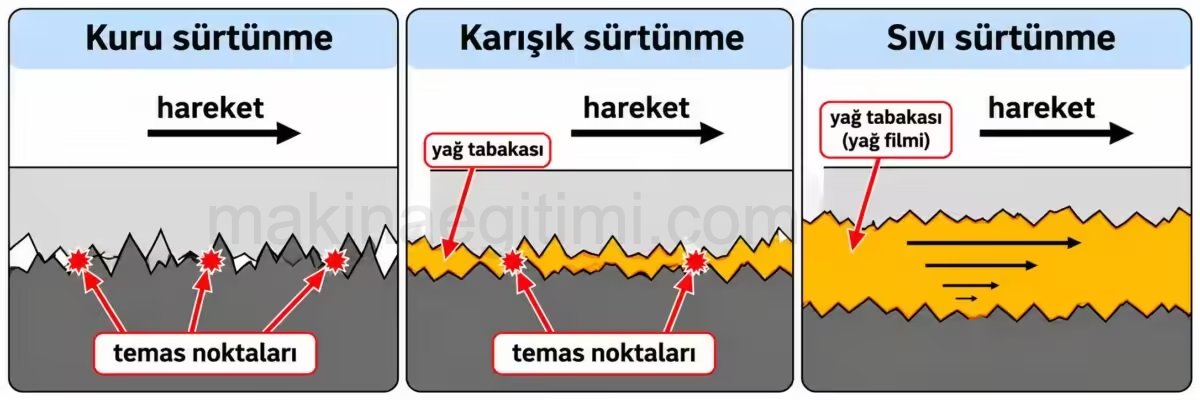
Yüzeyler arasındaki yağ miktarına göre üç sürtünme durumu vardır:
Kuru Sürtünme (Katı Cisim Sürtünmesi)
Yüzeyler arasında yağ yoktur ve yüzeyler doğrudan temas eder. Yüzeylerin mikroskobik pürüz tepeleri birbirine değer ve ezilerek şekil değiştirir.
Uygun olmayan malzeme çiftlerinde, yüksek yüzey basıncında ve yüksek hızda, temas eden noktalar mikroskobik olarak kaynayabilir. Bu olay sürekli tekrarlandığında ısı artar, sürtünme şiddetlenir ve sonunda yüzeylerde yenme (karıncalanma) ve tam kaynama (sarma, kilitlenme) meydana gelir. Kuru sürtünme, yağlama yapılmadığında oluşur ve hareketli makine parçaları için en zararlı durumdur.
Karışık Sürtünme
Hareketin başlangıcında, düşük hızlarda ya da yetersiz yağlamada ortaya çıkar. Yüzeyler arasında yağ vardır, ama yağ filmi yüzeyleri tamamen ayıracak kadar kalın değildir. Yüzeylerin bazı noktaları hâlâ birbirine değer. Sürtünme ve aşınma, kuru sürtünmeden azdır, ama sürekli çalışma için uygun değildir. Takım tezgahı kızaklarında düşük hızlarda görülen sarsıntılı hareket (stick-slip), karışık sürtünmenin tipik bir sonucudur.
Sıvı Sürtünme (Akışkan Sürtünmesi)
İdeal durumdur. Yüzeylerin arasında, onları tamamen birbirinden ayıracak kalınlıkta bir yağ filmi bulunur. Metal yüzeyler birbirine hiç değmez. Sürtünme yalnızca yağ moleküllerinin birbiri üzerinden kaymasıyla oluşur.
Sürtünme katsayısı en düşük seviyededir ve aşınma neredeyse yoktur. Hidrodinamik kaymalı yataklar, yeterli devire ulaştıklarında bu durumda çalışır.
| Sürtünme durumu | Yağ filmi | Yüzey teması | Sürtünme ve aşınma | Ne zaman görülür? |
|---|---|---|---|---|
| Kuru sürtünme | Yok | Tam temas | Çok yüksek | Yağlama yokken |
| Karışık sürtünme | İnce, kesintili | Kısmi temas | Orta | Kalkışta, düşük hızda, yetersiz yağlamada |
| Sıvı sürtünme | Kalın, kesintisiz | Temas yok | Çok düşük | Yeterli yağ ve yeterli hızda |
Sürtünme Türleri: Kayma ve Yuvarlanma Sürtünmesi
Kayma Sürtünmesi
Birbirinin üzerinde kayan iki parça arasında oluşur. Kaymalı yataklarda mil muylusu ile yatak burcu arasındaki sürtünme ve kızaklarda kızak ile kızak yolu arasındaki sürtünme buna örnektir.
Yuvarlanma Sürtünmesi
Birbiri üzerinde yuvarlanan parçalar arasında oluşur. Rulmanlarda bilyalar ya da makaralar, bilezikler üzerinde yuvarlanır. Parçalar birbirine yalnızca bir nokta (bilyalarda) ya da bir çizgi (makaralarda) boyunca değer. Yuvarlanma sürtünmesi, kayma sürtünmesinden çok daha küçüktür.
Kaymalı Yuvarlanma Sürtünmesi
Gerçek rulmanlarda saf yuvarlanma yoktur. Örneğin bilyalı bir rulmanda bilya, bileziğin yuvarlanma kanalına, kanalın farklı çaplarındaki noktalarda değer. Bu noktalar bir devirde farklı uzunlukta yollar kat etmek zorunda kalır. Sonuçta yuvarlanmanın yanında bir miktar kayma da oluşur. Bu yüzden rulmanlar da mutlaka yağlanmalıdır.

Yağlama Maddelerinin Görevleri
Yağlama maddelerinin (yağlayıcıların) başlıca görevleri şunlardır:
- Sürtünmeyi azaltmak
- Aşınmayı azaltmak
- Isıyı uzaklaştırmak (soğutma)
- Darbeleri sönümlemek
- Korozyondan korumak
- Aşınma parçacıklarını ve kiri sürtünme bölgesinden uzaklaştırmak
- Sızdırmazlık sağlamak (özellikle gres yağları, toza ve neme karşı)
İyi Bir Yağlama Maddesinden Beklenen Özellikler
| Özellik | Neden önemlidir? |
|---|---|
| Basınca dayanıklılık | Yüksek yük altında yağ filmi yırtılmamalıdır |
| Düşük iç sürtünme | Yağın kendisi enerji kaybına yol açmamalıdır |
| Sıcaklıkla az değişen viskozite | Soğukta katılaşmamalı, sıcakta incelmemelidir |
| Asit ve su içermemesi | Korozyona yol açmamalıdır |
| Yüksek parlama ve yanma noktası | Yüksek sıcaklıkta tutuşmamalıdır |
| Düşük akma noktası | Soğukta akıcılığını korumalıdır |
| İyi yapışma kabiliyeti | Yüzeyden kolayca sıyrılmamalıdır |
| Katı parçacık içermemesi | Aşındırıcı etki yapmamalıdır |
| Eskimeye (oksitlenmeye) dayanıklılık | Uzun süre özelliklerini korumalıdır |
Yağlama Yağlarının Karakteristik Değerleri
Viskozite Nedir?
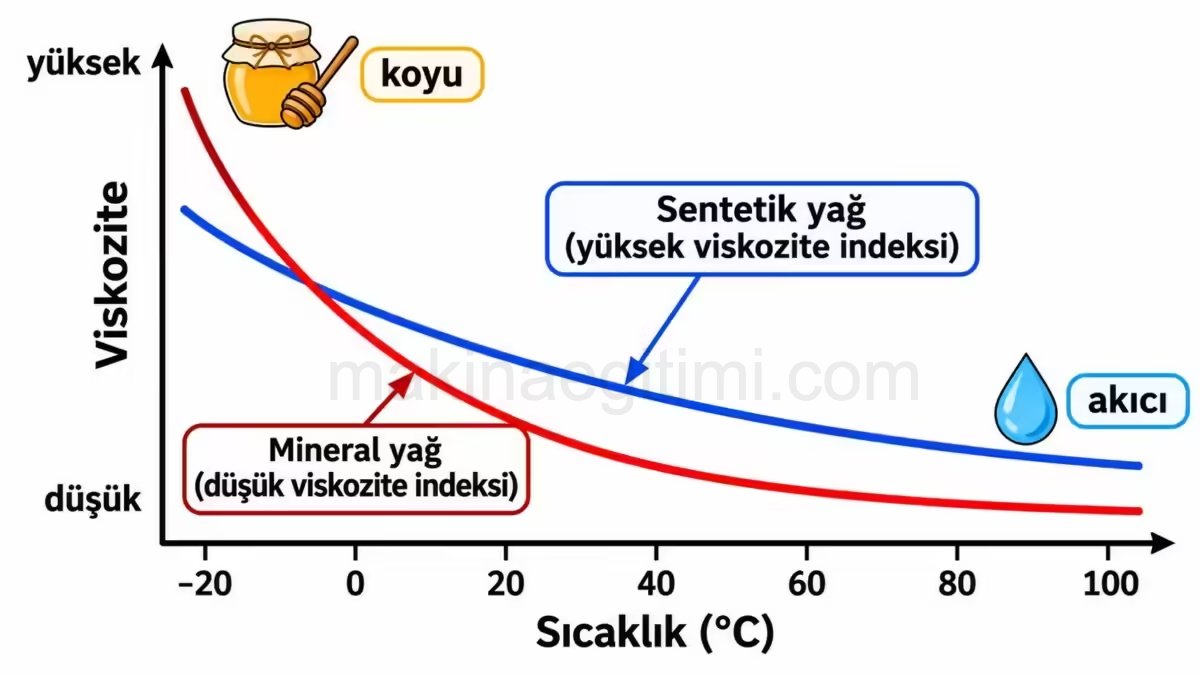
Viskozite, bir yağın iç sürtünmesinin, yani akmaya karşı gösterdiği direncin ölçüsüdür.
- Yüksek viskoziteli sıvılar (örneğin bal) koyu ve yapışkandır, yavaş akar.
- Düşük viskoziteli sıvılar (örneğin su) ince ve akıcıdır.
Viskozite sıcaklığa çok bağlıdır. Sıcaklık arttıkça yağ incelir, düştükçe koyulaşır. Bir yağın viskozitesinin sıcaklıkla ne kadar az değiştiği viskozite indeksi ile ifade edilir. Viskozite indeksi yüksek olan yağlar geniş bir sıcaklık aralığında kullanılabilir.
Endüstriyel yağlar genellikle ISO VG viskozite sınıflarıyla gösterilir. Örneğin ISO VG 32 ince bir hidrolik yağını, ISO VG 220 ise koyu bir dişli kutusu yağını ifade eder. Rakam büyüdükçe yağ koyulaşır. Motor yağlarında ise SAE sınıfları (örneğin 10W-40) kullanılır.
Parlama Noktası, Yanma Noktası ve Akma Noktası
| Karakteristik değer | Tanımı |
|---|---|
| Parlama noktası | Yağın, üzerine bir alev tutulduğunda anlık olarak parlayan yanıcı buharlar çıkardığı en düşük sıcaklık |
| Yanma noktası | Yağdan çıkan buharların bir alevle tutuşturulduktan sonra sürekli yanmaya devam ettiği sıcaklık |
| Kendiliğinden tutuşma sıcaklığı | Yağ-hava karışımının hiçbir alev olmadan kendiliğinden tutuştuğu sıcaklık |
| Akma noktası | Soğutulan yağın artık akmadığı ya da damlamadığı sıcaklık |
📍Yüksek sıcaklıkta çalışan yerlerde parlama noktası yüksek, soğuk ortamlarda çalışan yerlerde ise akma noktası düşük yağlar seçilmelidir.
Yağlama Maddelerinin Çeşitleri
Sıvı Yağlar
Sıvı yağlama maddesi olarak çoğunlukla mineral yağlar ya da sentetik yağlar kullanılır.
Mineral (madeni) yağlar:
Petrolden damıtılarak elde edilir ve temizlenir. Yüksek kaliteli mineral yağlara, basınç dayanımını, eskime dayanımını ve korozyon korumasını artırmak için katkı maddeleri eklenir.
Viskoziteleri sıcaklığa çok bağlıdır. Viskozite iyileştirici katkılarla genellikle -20 °C ile +100 °C arasında kullanılır.
Kullanım alanları: Genel makine yağlaması, yataklar, dişli kutuları, hidrolik sistemler, su verme ve menevişleme banyoları.
Sentetik yağlar:
Kimyasal olarak, çoğunlukla hidrokarbonlardan sentezlenerek üretilir. Mineral yağlara göre viskoziteleri sıcaklıkla çok daha az değişir ve eskimeye çok daha dayanıklıdır. Ancak pahalıdır.
Poliglikol (PG) yağları: Karışık sürtünmede iyi özellik gösterir, eskimeye dayanıklıdır. Özellikle sonsuz vida dişlileri gibi yüksek kayma içeren dişlilerde kullanılır. Mineral yağlarla karıştırılmamalıdır.
Silikon yağları: Çok yüksek ve çok düşük sıcaklıklar için uygundur, suyu çok iyi iter ve eskimeye dayanıklıdır.
| Yağ türü | Avantajı | Dezavantajı | Tipik kullanım |
|---|---|---|---|
| Mineral yağ | Ucuz, yaygın | Viskozitesi sıcaklıkla çok değişir, daha çabuk eskir | Genel makine yağlaması, hidrolik |
| Sentetik yağ | Geniş sıcaklık aralığı, uzun ömür | Pahalı | Ağır yüklü dişliler, yüksek ve düşük sıcaklık |
| Poliglikol (PG) | İyi karışık sürtünme özelliği | Mineral yağla karışmaz | Sonsuz vida dişlileri |
| Silikon yağı | Çok geniş sıcaklık aralığı, su itici | Pahalı, yük taşıma kapasitesi sınırlı | Plastik parçalar, aşırı sıcaklıklar |
Gres Yağları
Gres yağları, mineral ya da sentetik bir yağın lityum, sodyum, kalsiyum ya da baryum sabunlarıyla koyulaştırılarak macun kıvamına getirilmesiyle elde edilir. Sabun, bir sünger gibi yağı içinde tutar ve gerektikçe yavaş yavaş sürtünme yüzeyine bırakır.
Gres yağlarının avantajları:
Sürtünme yüzeyinde kalıcıdır, kolayca akıp gitmez. Yatakları toza, kire ve neme karşı sızdırmaz hale getirir. Sık yağlama gerektirmez.
Kullanım alanları:
- Yüksek yüklü rulmanlar ve kaymalı yataklar
- Tozlu ortamlarda çalışan ve sızdırmazlık gereken yataklar
- Taşıtların ön düzen ve şasi mafsalları
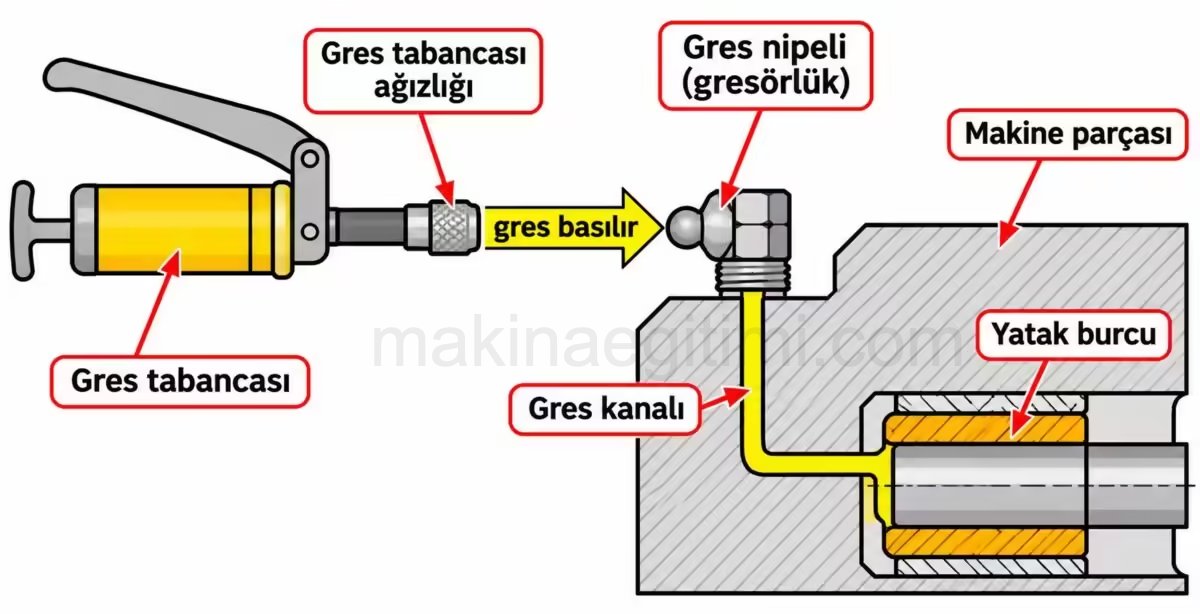
Gres yağları kaymalı yataklara ve mafsallara gresörlükler (gres nipelleri) ile ya da ince borularla bağlı merkezi yağlama sistemleriyle basılır. Gres yağlarının kıvamı (sertliği) NLGI sınıflarıyla gösterilir. Örneğin rulmanlarda en çok NLGI 2 sınıfı kullanılır.
Katı Yağlayıcılar
Bazı durumlarda sıvı yağ ya da gres, yüzeyler arasında bir yağ filmi oluşturamaz:
- Kayma hızı çok düşükse
- Çalışma sıcaklığı çok yüksek ya da çok düşükse
- Yağ kullanılamayan temiz ortamlarda (gıda, vakum)
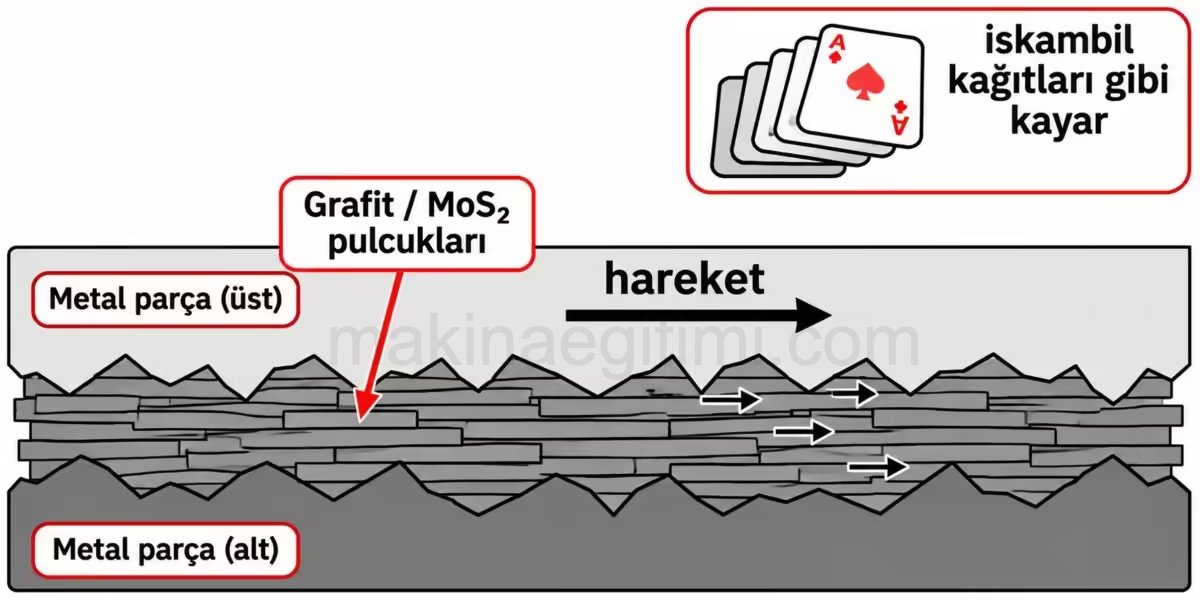
Bu durumlarda katı yağlayıcılar kullanılır. En yaygın katı yağlayıcılar grafit ve molibden disülfür (MoS₂)’dür. Her ikisi de ince pulcuklardan oluşur. Bu pulcuklar iş parçası yüzeylerinin pürüzlerini doldurur ve yüzeyleri düzeltir. Parçalar hareket ettiğinde pulcuklar, üst üste dizilmiş bir deste iskambil kağıdının kayması gibi birbiri üzerinden kolayca kayar. Grafit ve MoS₂’nin yanında PTFE (teflon) gibi plastikler de katı yağlayıcı olarak kullanılır.
| Katı yağlayıcı | Renk | Yaklaşık kullanım sıcaklığı | Kimyasal dayanım | Korozyon koruması | Sürtünme katsayısı |
|---|---|---|---|---|---|
| Grafit | Gri-siyah | -18 °C ile +450 °C | Çok iyi | İyi | Düşük |
| Molibden disülfür (MoS₂) | Gri-siyah | -180 °C ile +400 °C | İyi | Zayıf | 0,04 – 0,09 |
| PTFE (teflon) | Beyaz | -260 °C ile +260 °C | Çok iyi | İyi | 0,04 – 0,09 |
Katı yağlayıcılar toz halinde, gres ve yağlara katkı maddesi olarak, sprey şeklinde ya da yüzeye uygulanan kaplamalar olarak kullanılır. Örneğin cıvatalarda sıkma sırasında sürtünmeyi azaltan montaj pastaları genellikle MoS₂ içerir.
Gazlar
Gazlar, viskozitesi çok düşük yağlama maddeleridir. Kayma yüzeylerini birbirinden ayırmak için basınçlı hava ya da başka bir gaz, küçük deliklerden yatağın içine basılır. Bu yöntem hava yataklarında (aerostatik yataklar) kullanılır. Çok yüksek devirli iş millerinde, koordinat ölçme makinelerinde ve hassas tezgahlarda neredeyse sürtünmesiz bir çalışma sağlar.
Yağlama Yöntemleri
| Yöntem | Nasıl çalışır? | Kullanım |
|---|---|---|
| Elle yağlama | Yağdanlık ya da fırçayla periyodik yağlama | Basit, az yüklü yataklar |
| Gresörlükle yağlama | Gres tabancasıyla gresörlükten gres basılır | Mafsallar, rulmanlar |
| Yağ banyosu ile yağlama | Dönen parçalar (dişliler, yağ bilezikleri, yağ diskleri) yağ banyosundan yağı alıp yağlanacak yerlere taşır | Dişli kutuları, şanzımanlar |
| Sirkülasyonlu (dolaşımlı) yağlama | Bir pompa, yağı yaklaşık 0,5 – 3 bar basınçla yataklara basar, yağ hazneye geri döner | Ağır yüklü yataklar, motorlar, türbinler |
| Merkezi yağlama | Tek bir pompa, ince borularla birçok yağlama noktasına belirli aralıklarla yağ ya da gres gönderir | CNC tezgahlarının kızakları ve vidaları |
Aşırı yüklenme nedeniyle ısınan yataklarda dolaşan yağ, bir yağ soğutucusundan geçirilerek soğutulur. Kaymalı yataklarda yağ delikleri ve yağ cepleri, yatağın yüklenmeyen tarafına açılmalıdır. Aksi halde yağ, basıncın en yüksek olduğu bölgeye giremez.
Sürtünme Her Zaman Kötü müdür?
Sürtünme genellikle enerji kaybı ve aşınma olarak düşünülse de birçok makine elemanı sürtünme sayesinde çalışır:
Frenler ve kavramalar, yüksek sürtünme katsayılı balatalarla çalışır.
Kayış-kasnak mekanizmaları, kayış ile kasnak arasındaki sürtünmeyle güç iletir.
Cıvata ve somun bağlantıları, diş yüzeylerindeki sürtünme sayesinde kendiliğinden gevşemez.
Sıkı geçmeler, mil ile göbek arasındaki sürtünmeyle moment iletir.
Taşıtların lastikleri yola sürtünme sayesinde tutunur.
Bu yüzden makine tasarımında amaç, sürtünmeyi her yerde azaltmak değil, istenen yerde artırmak, istenmeyen yerde azaltmaktır.
Sonuç
Sürtünme, birbirine temas eden yüzeylerin hareketine karşı koyan dirençtir ve FR = μ × FN formülüyle hesaplanır. Yağ durumuna göre kuru, karışık ve sıvı sürtünme, hareket şekline göre ise kayma ve yuvarlanma sürtünmesi olarak ayrılır. Kuru sürtünme en zararlı, sıvı sürtünme ise en ideal durumdur.
Yağlama maddeleri sürtünmeyi ve aşınmayı azaltır, ısıyı uzaklaştırır, darbeleri sönümler ve korozyondan korur. Mineral yağlar ucuz ve yaygındır, sentetik yağlar geniş sıcaklık aralığında uzun ömür sağlar. Gres yağları sızdırmazlık ve kalıcılık gereken rulman ve mafsallarda, grafit, MoS₂ ve PTFE gibi katı yağlayıcılar ise çok düşük hızlarda ve aşırı sıcaklıklarda kullanılır. Doğru yağlayıcının seçilmesi, makinelerin ömrünü ve verimini doğrudan belirler.
Sıkça Sorulan Sorular
Birbirine temas eden iki yüzeyin birbiri üzerinde hareket etmesine karşı koyan dirençtir. Sürtünme kuvveti her zaman hareket yönünün tersine etki eder.
FR = μ × FN formülüyle hesaplanır. Burada μ sürtünme katsayısı, F_N ise yüzeye dik etki eden normal kuvvettir.
Malzeme çiftine, yağlama durumuna, yüzey pürüzlülüğüne ve sürtünme türüne (kayma ya da yuvarlanma) bağlıdır. Deneylerle bulunur.
Statik sürtünme, duran bir cismin harekete geçmesine karşı koyan sürtünmedir. Dinamik sürtünme ise hareket eden cisme etki eder. Statik sürtünme katsayısı dinamik sürtünme katsayısından büyüktür.
Kuru sürtünmede yüzeyler arasında yağ yoktur ve doğrudan temas ederler. Karışık sürtünmede yağ vardır ama yüzeyler yer yer temas eder. Sıvı sürtünmede ise yüzeyler kalın bir yağ filmiyle tamamen birbirinden ayrılmıştır.
Rulmanlarda bilyalar ve makaralar yuvarlanırken bir miktar da kayar. Bu kayma ve yuvarlanma yüzeylerindeki yüksek basınç nedeniyle rulmanlar da mutlaka yağlanmalıdır.
Sürtünmeyi ve aşınmayı azaltmak, ısıyı uzaklaştırmak, darbeleri sönümlemek, korozyondan korumak ve aşınma parçacıklarını sürtünme bölgesinden uzaklaştırmaktır.
Bir yağın iç sürtünmesinin, yani akmaya karşı gösterdiği direncin ölçüsüdür. Yüksek viskoziteli yağlar koyu, düşük viskoziteli yağlar akıcıdır. Viskozite sıcaklık arttıkça azalır.
Yağdan çıkan buharların, üzerine bir alev tutulduğunda anlık olarak parladığı en düşük sıcaklıktır.
Mineral yağ petrolden damıtılarak elde edilir ve ucuzdur. Sentetik yağ kimyasal olarak üretilir, viskozitesi sıcaklıkla daha az değişir ve daha uzun ömürlüdür, ancak daha pahalıdır.
Mineral ya da sentetik bir yağın lityum, sodyum, kalsiyum ya da baryum sabunlarıyla koyulaştırılarak macun kıvamına getirilmiş halidir. Rulmanlarda ve sızdırmazlık gereken yerlerde kullanılır.
Grafit, molibden disülfür (MoS₂) ve PTFE (teflon) en yaygın katı yağlayıcılardır. Çok düşük hızlarda, aşırı sıcaklıklarda ve yağ kullanılamayan yerlerde tercih edilir.
Bu malzemeler ince pulcuklardan oluşur. Pulcuklar yüzey pürüzlerini doldurur ve hareket sırasında bir deste iskambil kağıdı gibi birbiri üzerinden kolayca kayarak sürtünmeyi azaltır.
İlgili Yazılar
 Kaymalı (Kayma Dirençli) Yataklar
 Kavramalarda kullanılan Sürtünme Malzemeleri
 Kayış Kasnaklarda Sürtünme ve Kayış Kayması
 Motor yağlama sistemi ve Kısımları
 Frezelemede Kesici Takım Aşınma Sebepleri
 Kesici takım aşınma tipleri ve aşınmanın nedenleri Mekaniğin alt dalları – Cisimlerin Dayanımı ders 1
 Makine Elemanları II- Kaymalı Yataklar 2 -Radyal Yataklar