Close Menu
  • MAKİNELER ve İMALAT
    • ALET VE EKİPMANLAR
    • BİLGİSAYAR DESTEKLİ ÇİZİM
    • Cadcam eğitimi
    • Cnc Tezgah Programlama
    • DÖKÜM TEKNOLOJİLERİ
    • ELEKTRİK ELEKTRONİK TEKNOLOJİLERİ
    • HİDROLİK PNÖMATİK
    • İMALAT İŞLEMLERİ
    • İMALAT TEKNOLOJİLERİ
    • İŞ GÜVENLİĞİ
    • KALIP TASARIMI
    • KATI MODELLEME
    • KAYNAK TEKNOLOJİSİ
    • MAKİNE ELEMANLARI
    • MAKİNE MESLEK RESMİ
    • MALZEME BİLGİSİ
    • OTOMOTİV ve ARAÇ TEKNOLOJİLERİ
    • ROBOTİK TEKNOLOJİLERİ
    • SAĞLIK TEKNOLOJİLERİ
    • SAVUNMA ve HAVACILIK TEKNOLOJİLERİ
    • TASARI GEOMETRİ
    • TEKNİK RESİM
    • YAZILIM ve DONANIM TEKNOLOJİLERİ
    • YENİLİKÇİ ÜRETİM YÖNTEMLERİ
  • TEKNOLOJİ ve YAŞAM
    • OTOMOBİLLER ve TAŞIT
      • ARAÇ ve MOTOR BİLGİSİ
      • Güvenli Sürüş
      • Sürüş Destek Sistemleri
    • Genel Kültür
      • FİLM -DİZİ
      • Görsel ve Grafik Sanat
      • KİTAP – EDEBİYAT
      • MÜZİK
      • SPOR
      • TARİH
      • TEKNOLOJİ TARİHİ
    • GÜNDELİK YAŞAM TEKNOLOJİLERİ
    • HOBİ – EĞLENCE
    • İNTERNET TEKNOLOJİLERİ
    • SAĞLIK
    • MOBİL TEKNOLOJİLER
Makine Eğitimi
  • Makineler ve İmalat
    MAKİNE ELEMANLARI
    HİDROLİK PNÖMATİK
    TEKNİK RESİM
    BİLG.TASARIM ve İMALAT
    TEMEL İMALAT İŞLEMLERİ
    İMALAT İŞLEMLERİ
    Diğer Mesleki Dersler
    SINAVLAR ve EVRAKLAR
    Hareket ve Kuvvet İletimi
    Basit makineler
    Dişliler
    Kamlar
    Kamalar
    Kavramalar
    Yaylar
    Kayış Kasnaklar
    Miller
    Yatak ve Rulmanlar
    Zincirler
    Hesaplayıcılar
    Yay Sabiti Sıkışma Hesaplayıcı
    Dişli Oranı Hesaplayıcı
    Kayış Kasnak Oranı Hesaplayıcı
    Bağlama ve Birleştirme
    Gupilyalar
    Flanşlar
    Perçinler
    Rondelalar
    Pim ve Pernolar
    Segmanlar
    Kaynak Teknolojisi
    Vida Civata ve Somunlar
    Diğer Makine Elemanları
    Kızaklar ve Lineer Kılavuzlar
    Frenler
    Volanlar
    Kelepçeler
    Amortisörler
    Contalar ve O-Ringler
    Keçeler ve Sızdırmazlık Elemanları
    Hidrolik
    Hidroliğe Giriş ve Prensipler
    Hidrolik Sistemler ve Uygulamaları
    Hidrolik Devre Elemanları
    Akümülatörler
    Filtreler
    Motorlar
    Pompalar
    Valfler

    Pnömatik
    Pnömatiğe Giriş ve Prensipler
    Pnömatik Sistemler ve Uygulamaları
    Pnömatik Devre Elemanları
    Valfler
    Silindirler
    Susturucular
    Şartlandırıcılar
    Motorlar
    Kompresörler
    Kurutucular
    Ortak Konular ve Bakım
    Hidrolik Pnömatik Bakım Onarım
    Çalışma Notları, Sınavlar, Testler
    Hesaplayıcılar
    Hidrolik Silindir Kuvvet Hesaplayıcı
    Teknik Resim
    Teknik Resme Giriş
    Geometrik Çizimler
    Perspektif ve İzdüşüm
    Görünüş Çıkarma
    Ölçülendirme
    Kesit Alma
    Komple ve Yapım Resmi
    Toleranslar
    Tolerans - Geçme Simulatörü
    Yüzey İşleme İşaretleri
    Makine Meslek Resmi
    Vida Civata ve Somunlar
    Kasnaklar
    Dişliler
    Pim ve Pernolar
    Miller
    Rulmanlar
    Yaylar
    Rondelalar
    Gupilyalar
    Teknik Resimde Kaynaklar
    Temrinler
    Meslek Resim Temrinleri
    Dişli Temrinleri
    Görünüş Çıkarma Temrinleri
    Kesit Alma Temrinleri
    Kasnak Temrinleri
    Pim Perno Temrinleri
    Vidalı Birleştirme Temrinleri
    Kesit Alma Temrinleri
    Tasarı Geometri
    Bilgisayar Destekli Çizim
    Autocad İle Çizim Dersleri
    Antetli Şablonlar
    Bilgisayar Destekli Çizim Temrinleri
    Görünüş Çıkarma Temrinleri
    Bilg. Destekli Çizim Sınavları
    Katı Modelleme ve Animasyon
    Katı Model Çizim Dosyaları
    Katı Model Montaj Örnekleri
    Katı Model Çizim Dersleri
    katı Modelleme Sınavları
    3d CAD Yazılım İncelemeleri
    Katı Modelleme Temrinleri
    CNC Programlama
    CAM
    Robotik
    Ölçme Kontrol
    Komparatörler
    Mastarlar
    Kumpaslar
    Mikrometreler
    KUMPAS SİMULATÖRÜ
    MİKROMETRE SİMULATÖRÜ

    Makinelerle Çalışma
    Temel Freze
    Temel Torna
    Delme
    Vargel Tezgahı
    El İşlemleri
    Eğeleme
    Markalama
    Kesme İşlemleri
    Raybalama
    Matkap Bileme
    Kılavuz-Pafta

    Malzeme Bilgisi
    Malz. Muayenesi ve Sertlik ölçme
    Çelikler
    Plastikler
    Dökme Demir
    Alüminyum
    İş Güvenliği
    Atölyede İş Güvenliği
    Bakım onarım İşlerinde İ.S.G
    Makinelerde Emniyet Kuralları
    Elektrikle Çalışmada İ.s.g
    El Aletlerinde İş Güvenliği
    İ.S.G. Uzmanlık Eğitimi
    Talaşlı İmalat
    Tornalama
    Frezeleme
    Taşlama
    Kesme Hızı - Devir Hesaplayıcı

    Yenilikçi Üretim Yöntemleri
    3D yazıcı İle Baskı
    3D Tarayıcılar
    Su Jeti İle İşleme
    Lazer İle işleme
    Elektro Erozyon
    Kaynakçılık
    Haddeleme
    Döküm
    Kalıp Tasarımı
    Mekanik ve Hidrolik Presler
    Kesme - Delme Kalıbı
    Bükme Kalıbı
    Çekme Kalıbı
    Plastik Enjeksiyon Kalıpları
    Ekstrüzyon kalıpları
    Birleşik Kalıplar
    Ardışık Kalıplar
    Fışkırtma Kalıpları
    Sıvama Kalıpları
    Püskürtme Kalıbı
    Mesleki Yabancı Dil
    Mekanik - Mukavemet
    Fizik Dersi Konuları
    CAD CAM
    CNC
    Hidrolik Pnömatik
    İmalat İşlemleri
    İş Güvenliği
    Katı Modelleme
    Ölçme Kontrol
    Mekanik
    Mesleki Gelişim
    Mesleki Yabancı Dil
    Tasarı Geometri
    Temel İmalat İşlemleri
    Teknik Resim

    İşletmelerde Beceri Eğitimi
    Bilgisayar Destekli İmalat
    Bilgisayar Destekli Tasarım
    Sınav Analiz Programı

    YILLIK PLANLAR
  • Teknoloji
    ÜRÜN TEKNOLOJİLERİ
    İMALAT TEKNOLOJİLERİ
    Mobil Teknolojiler
    Gündelik Yaşam Teknolojileri
    Elektrik Elektronik Teknolojileri
    Otomotiv ve Araç Teknolojileri
    Yazılım ve Donanım Teknolojileri
    Pratik ve Güvenli İnternet
    Donanım ve Çevre Birimleri
    Program Tanıtımları
    Bilgisayar İpuçları
    Teknoloji Tarihi
    Sağlık ve Tıp Teknolojileri
    Savunma ve Havacılık
    Robotik Teknolojileri
    Makine Parçaları İmalatı
    Hammadde İmalatı
    Motorlu Taşıt İmalatı
  • Yaşam
    Görsel ve Grafik Sanat
    Hobi - Eğlence
    Film - Dizi
    Spor
    Müzik
    Tarih
    Bilim
    Kitap - Edebiyat
    Sağlık
    Gezi Seyahat
    Araç Tanıtım ve Karşılaştırma
    Araç ve Motor Bilgisi
    Araç Bakım Onarımı
    Güvenli Sürüş
    Sürüş Destek Sistemleri
    İlk Yardım Bilgisi
    Ehliyet Sınavı Hazırlık Testleri
Makine Eğitimi
Ana Sayfa»MAKİNE ELEMANLARI»Kayış Kasnaklarda Sürtünme ve Kayış Kayması
15 Ağustos 2016

Kayış Kasnaklarda Sürtünme ve Kayış Kayması

Kasnaklarda, kasnak çapları ile dönüş sayıları arasındaki bağıntı konusunda, kayış kaymasına da değinilmişti.Kayış kasnaklarda sürtünme ve kayış kayması konulu yazımızla makine elemanları yayınlarına devam ediyoruz .

  • Kayış kayması neden olur?
  • Kayışın kaymasını azaltan önlemler
    • Gergi Kasnakları Kullanmak
    • Kayışın sarılım açısını büyütmek
    • Hava sıkışmasını engellemek
    • Kasnak Eksenlerinin Paralel Olmasına Dikkat Etmek
    • Kayışı Yağlamak
      • Kayışlarda makine yağı kullanılmalı mı ?

Kayış kayması neden olur?

Kasnak ile kayış arasındaki sürtünme kuvvetinin az olması, kayış kaymasına neden olur. Böylece, döndüren kasnağın çevresinde alınan bir noktanın hızı, kayışın kasnak ile değen yüzeyi üzerinde alman diğer bir noktanın hızından daima büyüktür.

Kayış hareket halindeyken, kasnağın çevre kısmından, merkezine doğru radyal bir kuvvet oluşur. Bu kuvvetle, sürtünme katsayısı çarpılırsa, sürtünme kuvveti elde edilir. Sürtünme katsayısına, kasnak ve kayışın gereçleri, birbirine değen yüzeylerin pürüzlülüğü, kayışın yağlı olma miktarı, kayış hızına etki eder. Kayış hızı biliniyorsa sürtünme katsayısını, yaklaşık olarak şu formülle bulabiliriz :

kayış kasnaklarda sürtünme hesabı

2- kayış kollarından birinin gergin ve diğerinin ise gevşek olduğunu biliyoruz. Kayışın her iki kolunda da, kayışı çeken birer kuvvet vardır.

Kayışın, döndüren kasnağa doğru ilerlemesini sağlayan kuvvete (F1 ve diğer koldaki kuvvete de (F2) dersek; daima : F1>F2 dir. Bundan dolayı kayış kollarından biri, diğerine göre daha gergin olur.

Kayışla işletimde, iyi bir işletimin oluşabilmesi, (F1) ve (F2) kuvvetleriyle ilgilidir . Tek katlı kayışlarda, (F1) in (F2 ye oranı, üç olmalıdır.Kayış kollarına etki eden kuvvetlerin değişik olması, kayış kaymasını oluşturur.

Kayışın kaymasını azaltan önlemler

  1. Gergi kasnakları kullanmak.
  2. Kayışın sarılım açısını büyütmek.
  3. Hava sıkışmasını engellemek
  4. Kasnak Eksenlerinin Paralel Olmasına Dikkat Etmek
  5. Kayışı yağlamak

Kayış, gevşek olmamalıdır. Kayışın fazla gergin olması da, çalışmasını güçleştirir.

kayış kayması

Kayış ile işletimlerde, kayışı germe düzenleri bulunur.
Şekilde, kayışı gerdirebilmek için iki düzen bir aradadır. Birinci de, (E) tablası üzerinde iki tane düşey doğrultuda (T) kanalı vardır. Başlan bu kanallarda bulunan (D) cıvatalar gevşek bırakılınca ağırlığının etkisiyle (A) elektrik motoru, aşağıya kayar ve kayışı gerer.

İkinci düzenle kayışın gerdirilmesi de makina gövdesi üzerindeki (G) cıvatalarıyla sağlanır. Alttaki (G) cıvatası ilertilirse (F) oynak kısım merkez olmak üzere tabla biraz döner ve dolayısıyla, (B) kasnağı kalkma yapacağından, kayış gevşer. Diğer durumda yapılan işlemde, kayış gerilir. Titreşimlerle ve zamanla (G) cıvatalarının gevşememesi için, (H) somunları ile kontra edilirler.

Gergi Kasnakları Kullanmak

gergi kasnaklarını kullanmak

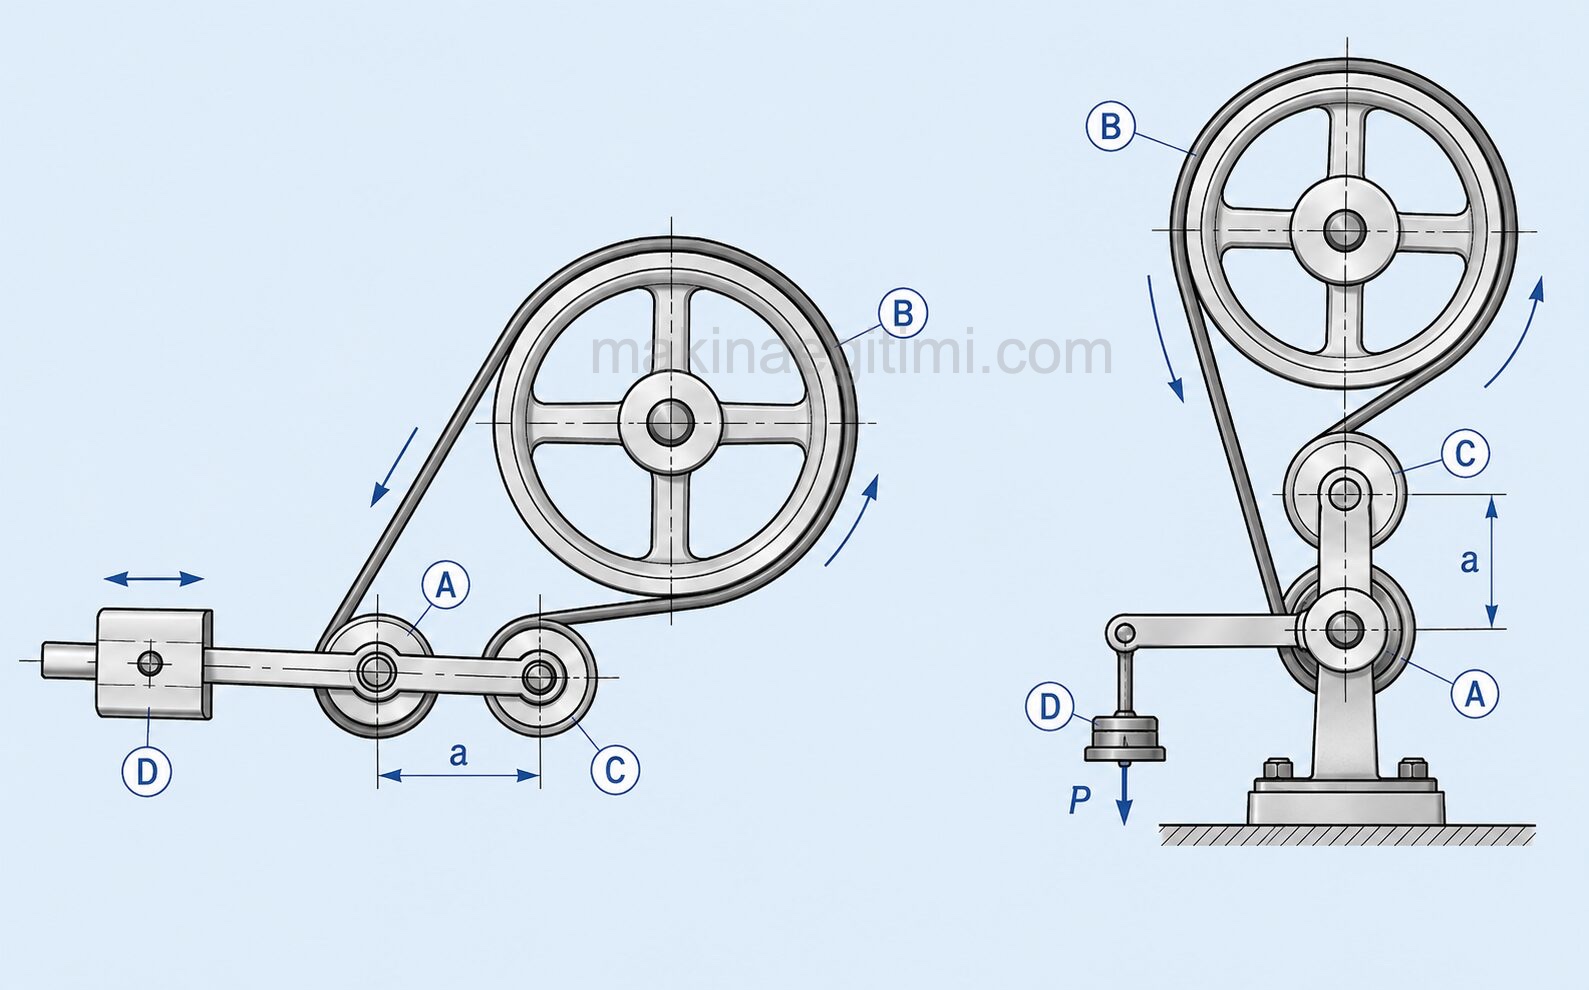
Şekilde, yay ile ve Aşağıdaki şekilde de, ağırlık ile baskılarını sağlayabilen, gergi kasnaklarının kullanılışı görülüyor.

yandaki şekildeki (D) gergi kasnağının kayış üzerindeki baskısı, vidalı bir düzenle (E) yayını gevşetip veya gererek ayarlanır.

Gergi kasnağı ile kayış kaymasının azaltılması, iki bakımdan gerçekleşebiliyor. Birincide, kayışın gerilmesi ve İkincide ise, küçük kasnak üzerindeki kayışın (a) sarılım açısını artırmakla, olmaktadır.
gergi kasnakları

kayış kasnaklarda sürtünme -gergi kasnağı kullanılarak kayışın gerdirilmesi(yukarıda). Bu düzende (D) ağırlığı, kol üzerinde oklar yönünde kaydırılarak, yukarıda sağdaki düzende ise, (D) ağırlıklarını azaltıp veya çoğaltarak ayarlanır. (D) ağırlıkları, özel şekilde hazırlanır.

triger kayışı krank mili kam mili
Triger kayışının gerdirilmesi ve gergi kasnağı

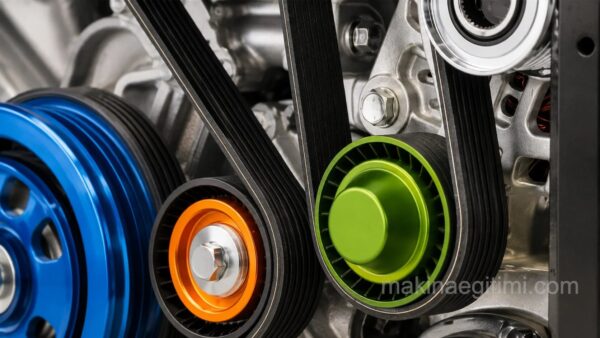
Araç motorlarında krank milinden eksantrik mile hareket iletimi ve hareket zamanlama senkronizasyonu için kullanılan Triger kayışının gerdirilmesinde gergi kasnağı kullanımı (Yukarıda)

gergi kasnağı örnek kullanım

gergi kasnaklarının araç motorunda kullanılması (Yukarıda)

Kayışın sarılım açısını büyütmek
motor kayış kasnak

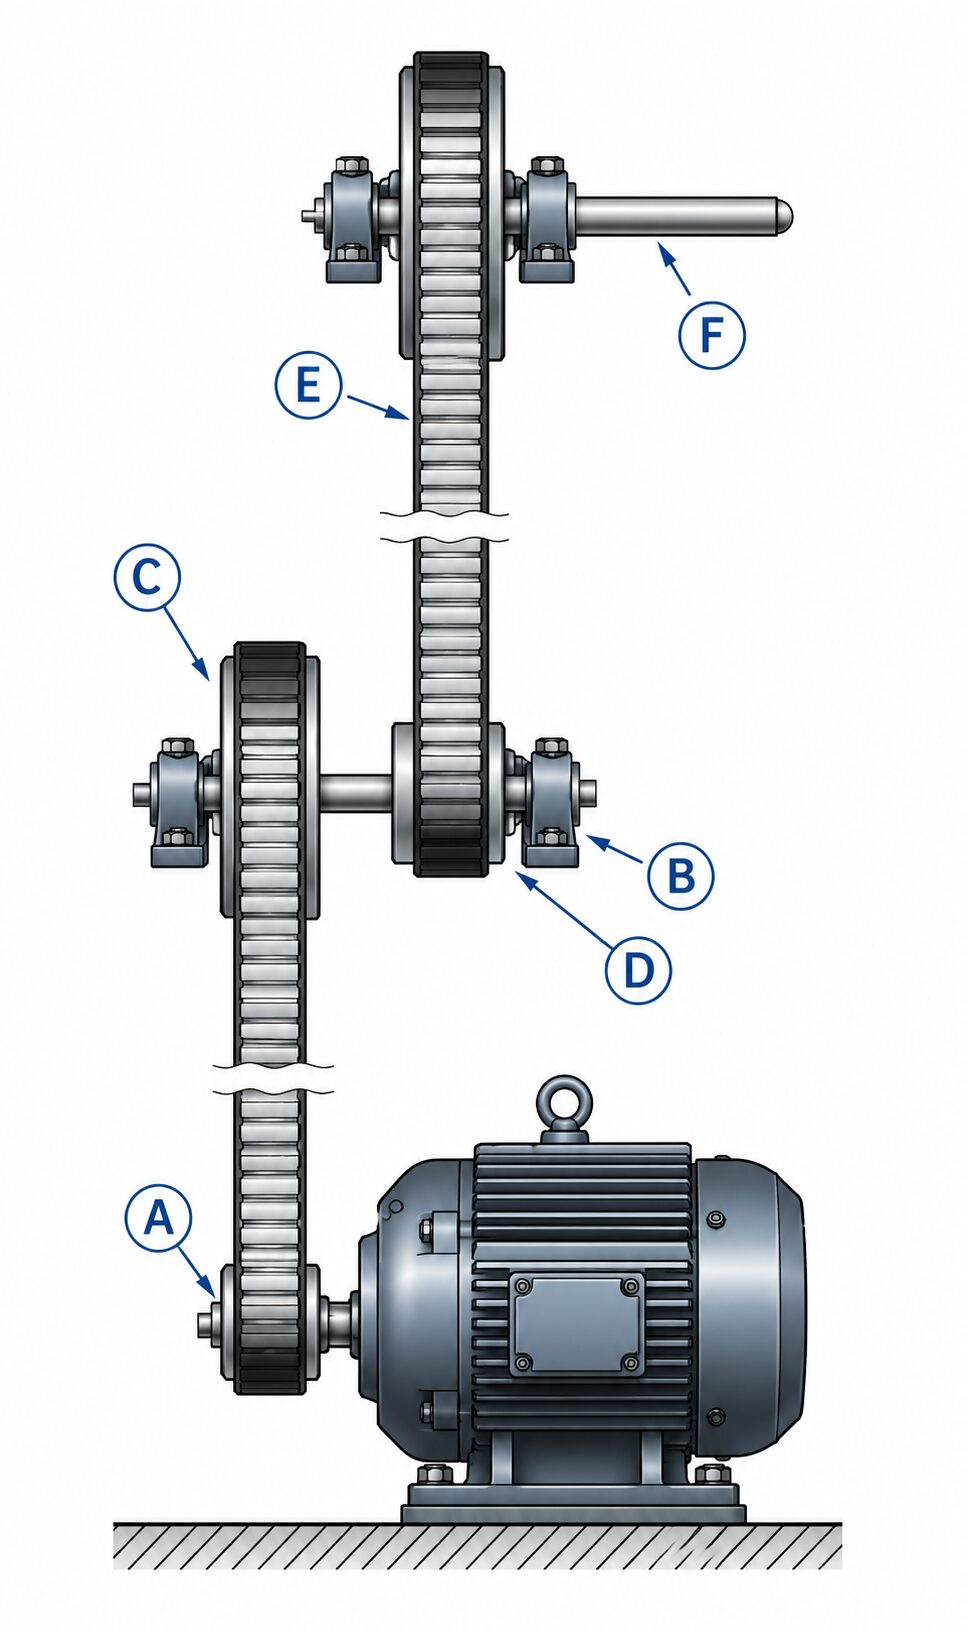
Kayışın kasnağa sarılım açısı mümkün olduğu kadar büyük olmalıdır. Kayışla işletimde, kayışın sarılım açısı, (150°) nin altına düşmemelidir. Biraz önce değindiğimiz gibi, gergi kasnakları ile kayışın sarılım açısı büyültülebilir. Gergi kasnağı kullanılmayacaksa, şunlara dikkat etmeliyiz :

A — Büyük kasnak çapının, küçük kasnak çapma oranı, altıdan fazla olmamalıdır.

Kasnak çaplan arasında önemli fark varsa, (Aktarmalı işletim) kullanılmalıdır. Burada (B) ara mili ve (C; D) ara kasnakları kullanılır. Böylece; elektrik motoru milinin dönme sayısı önemli oranda küçülerek (F) miline iletildiği gibi, kayış kayması da önemli miktarda azaltılmış olur.

B — Düz işletimde millerin merkezler arası (1) açıklığı, kasnak çapları toplamından büyük, yani: 1 > D + d olmalıdır.

Hava sıkışmasını engellemek

Özellikle geniş (250 mm. den fazla) kayışlarda, kayış ile kasnak arasında sıkışan hava, kayışın kaymasını artırır. Bunu önleyebilmek için, kasnağın ispiti üzerine, ( — 15 mm.) çaplı delikler delinmelidir.

Aynı amaç için (V) yuvalı kasnaklarda, (Kamalı lastik V – kayış) kullanılabilir. Kamalı lastik V-kayışların diğer V – kayışlara göre bükülmeye daha elverişli olduğu için, küçük çaplı kasnaklarda kullanılmaları, oldukça başarılıdır.

Kasnak Eksenlerinin Paralel Olmasına Dikkat Etmek

Kasnakların eksenleri birbirine, tam paralel olmalıdır. (Yarım dönük ve köşeli işletimler hariç.)

Kösele kayışlan kullanırken, kasnağın çevresi ile kayışın, düzgün ve sert (Hayvan derisinin etli kısmı değil de, kıllı tarafı) olan (f) yüzeyi değmelidir.

Kayışı Yağlamak

Kayış kurursa, kayması artar. Kayışlarda hangi yağ kullanılmalı?  Bu durumda kayışı, zaman zaman temizleyip içyağı veya saf balina yağı ile yağlamalıyız.

Kayışlarda makine yağı kullanılmalı mı ?

Kayışı, makina yağlarıyla temas ettirmemeliyiz. Çünkü : Makina yağları kayışın özelliğini bozar ve kaymasını artırır.Kayış kasnaklarda sürtünme önemlidir.

Kasnağın çevresine, torna tezgâhında, derinliği az (0,1 … 0,3 mm.) kanalcıklar açılmalıdır.

İlgili Yazılar
Kayış Çeşitleri Endüstriyel Alanda Kullanılan Kayış Tipleri Mak-El 1 ders notu Civata somun bağlantıları Makine Elemanları 1 ders notu – Civata somun bağlantıları Triger kayışı nedir. Ne işe yarar Triger kayışı nedir. Ne işe yarar Konik Dişli Mukavemet Hesapları Konik Dişli Çarklarda Mukavemet Hesapları Kayış ve Kasnakların Bakımı Kayış ve Kasnakların Bakımı Helis Dişli Teknik Resimleri Helis Dişli Teknik Resimleri Kavramalar ve Kavrama Çeşitleri Kavramalar ve Kavrama Çeşitleri Makine Elemanları II Dişli Çarklar Ders Notları PDF Makine Elemanları II – Dişli Çarklar Ders Notları PDF
Kayış Kasnaklar
Paylaş. Facebook Twitter WhatsApp Tumblr Email Telegram Copy Link

Yorumlayın Cevabı İptal Et

Sanal Kumpas. 1/20 ve 1/50 Verniyerli kumpas simulatörü
Buji Yağlanması. Sebepleri ve Belirtileri
Müzik Terimleri: Tempo, Armoni, Akor, Senkop ve Daha Fazlası
  • İletişim
  • Kullanım Koşulları-Hizmet Şartları
  • Gizlilik ve Çerez Politikası
Makine Eğitimi

Makineler, Makine parçaları, İmalat yöntemleri, Otomotiv, Araç bakım onarım ve Teknoloji ile ilgili Bilgi Kaynağı

Facebook X (Twitter) Pinterest Tumblr

Yukarıya yazın ve aramak için Enter tuşuna basın. İptal etmek için Esc tuşuna basın.