
Bir cıvatanın dış çapını kumpasla ölçüp “M20” olduğunu görmek kolaydır. Ancak bu cıvatanın bir somuna düzgün oturup oturmayacağını, yük altında dişlerin tam temas edip etmeyeceğini dış çap söylemez. Bir vidanın kalitesini belirleyen ölçüler, gözle görülmeyen ve kumpasla ölçülemeyen ölçülerdir.
Bu yazıda vida ölçümünde kontrol edilen büyüklükleri, vida toleranslarını ve gösterimini, vida mastarlarını, vida adımının ve böğür çapının ölçülmesini ve üç tel yöntemini ele alıyoruz.
İyi Bir Vida Bağlantısının Şartı
Hatasız bir vida bağlantısı, cıvata ve somun dişlerinin yanaklarının (böğürlerinin) birbirine tam ve düzgün temas etmesiyle sağlanır. Yük, dişlerin tepesinden ya da dibinden değil, yanaklarından aktarılır. Bu yüzden vida kontrolünün odağında diş yanakları vardır.
Vida Ölçümünde Kontrol Edilen Beş Büyüklük
Bir vida beş temel ölçüyle tanımlanır:
- Dış çap (d): Vidanın en büyük çapı
- Diş dibi çapı (d3): Vidanın en küçük çapı
- Böğür çapı (d2): Diş yanaklarının ortasından geçen hayali silindirin çapı
- Diş açısı (yanak açısı): Metrik vidalarda 60°
- Vida adımı (P): İki komşu diş arasındaki eksenel mesafe
Bunlardan böğür çapı, diş açısı ve adım bir vidanın kalitesini belirler.
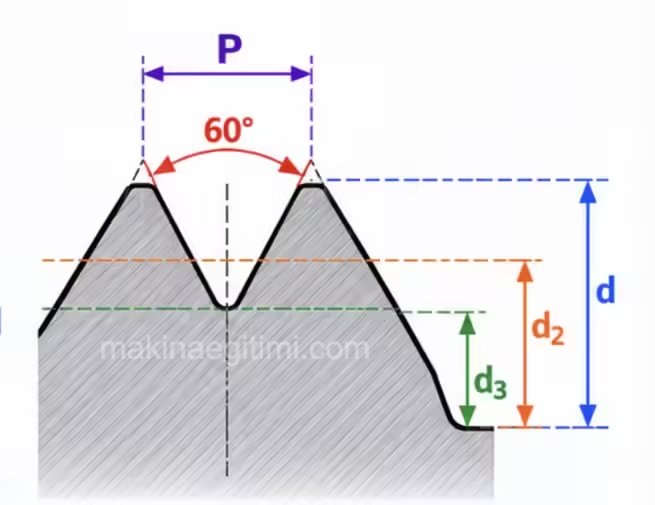

Böğür çapı (yanak çapı), vida kontrolünde en önemli ölçüdür. Çünkü diğer bütün ölçülerin etkisi böğür çapında toplanır. Örneğin adımda ya da diş açısında bir hata varsa, vida somuna sanki böğür çapı büyükmüş gibi daha sıkı girer. Böğür çapı aynı zamanda diş yanaklarının temasını, yani bağlantının taşıma kapasitesini doğrudan belirler.
Vida Toleransları
Toleranslar Nereden Verilir?
Vida toleransları, standart temel profil (sıfır profili) esas alınarak verilir:
- Dış vidalarda (cıvata): Toleranslar böğür çapı ve dış çap için verilir.
- İç vidalarda (somun): Toleranslar böğür çapı ve diş dibi çapı için verilir.
Vida Kalite Sınıfları
| Kalite sınıfı | Tolerans derecesi |
|---|---|
| Hassas | 3, 4, 5 |
| Orta | 6 |
| Kaba | 7, 8, 9 |
Genel makine yapımında en çok kullanılan sınıf orta kalite (6) sınıfıdır.
Vida Geçmeleri
Vida toleranslarının konumu, cıvata ile somun arasındaki boşluğu belirler:
| Geçme | Boşluk | Kullanım alanı |
|---|---|---|
| H/g | Küçük boşluk | Parlak, fosfatlanmış ya da ince galvanizlenmiş vidalar |
| G/e | Büyük boşluk | Kalın galvanizlenmiş vidalar |
Kalın kaplamalı vidalarda kaplama kalınlığı için yer bırakılması gerekir. Bu yüzden daha büyük boşluklu geçme seçilir. Aksi halde kaplama yapıldıktan sonra cıvata somuna girmeyebilir.
Vida Tolerans Gösterimi Nasıl Okunur?
Bir vida için iki farklı tolerans verildiğinde, ilk tolerans böğür çapına, ikincisi ise dış vidada dış çapa, iç vidada diş dibi çapına aittir.
Örnek: M20 − 4G 5G
- Büyük harf (G) kullanıldığı için bu bir iç vida (somun) gösterimidir.
- 4G: Böğür çapı, G tolerans konumunda ve 4 tolerans derecesinde üretilir.
- 5G: Diş dibi çapı, G tolerans konumunda ve 5 tolerans derecesinde üretilir.
Dış vidalarda küçük harf kullanılır. Örneğin M20 − 6g, böğür çapı ve dış çapın ikisinin de 6g toleransında olduğunu gösterir. Tek tolerans yazıldığında, her iki çap için de aynı tolerans geçerlidir.
Vida Mastarları
Vida Mastarları Neyi Kontrol Eder?
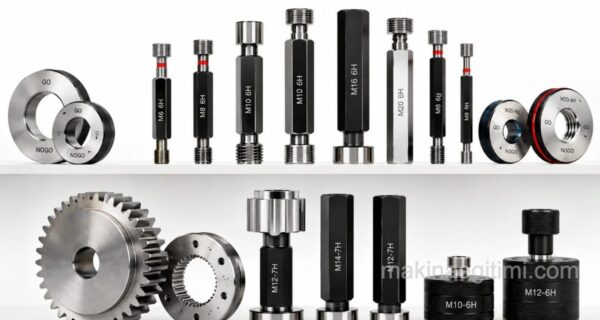
Vida mastarları yalnızca vidaların birbirinin yerine kullanılabilirliğini, yani cıvatanın somuna takılıp takılamayacağını kontrol eder.
Burada önemli bir sınırlama vardır: Mastara uyan bir vida, yine de böğür çapı hatası ya da diş açısı hatası içerebilir. Bu hatalar, vida yanaklarına dokunulduğunda bağlantının “boşluklu” ya da “oynak” hissedilmesiyle fark edilir. Mastar bu hataları tek başına ortaya çıkarmaz.
Öte yandan mastarla vida kontrolü çok basit ve hızlıdır. Kısa vidalarda, cıvata ile somunu birbirine vidalamak bile basit bir kontrol için yeterli olabilir.
Dış Vida Mastarları (Vida Halka Mastarları)
Cıvata gibi dış vidaları kontrol etmek için vida halka mastarları kullanılır:
- Geçer vida halka mastarı: Vidanın vidalanabilirliğini kontrol eder. Cıvatanın tüm boyu boyunca rahatça vidalanabilmelidir.
- Geçmez vida halka mastarı: Biraz daha dar yapılmıştır ve kırmızı renkle işaretlenmiştir. Bu mastar cıvataya vidalanmamalıdır.

Makaralı Vida Sınır Mastarı
Seri üretimde halka mastarlar yerine makaralı vida sınır mastarları kullanılır. Bu mastarlarda kontrol yanakları yerine makara çiftleri bulunur. Böylece özellikle geçer taraftaki aşınma azaltılır.
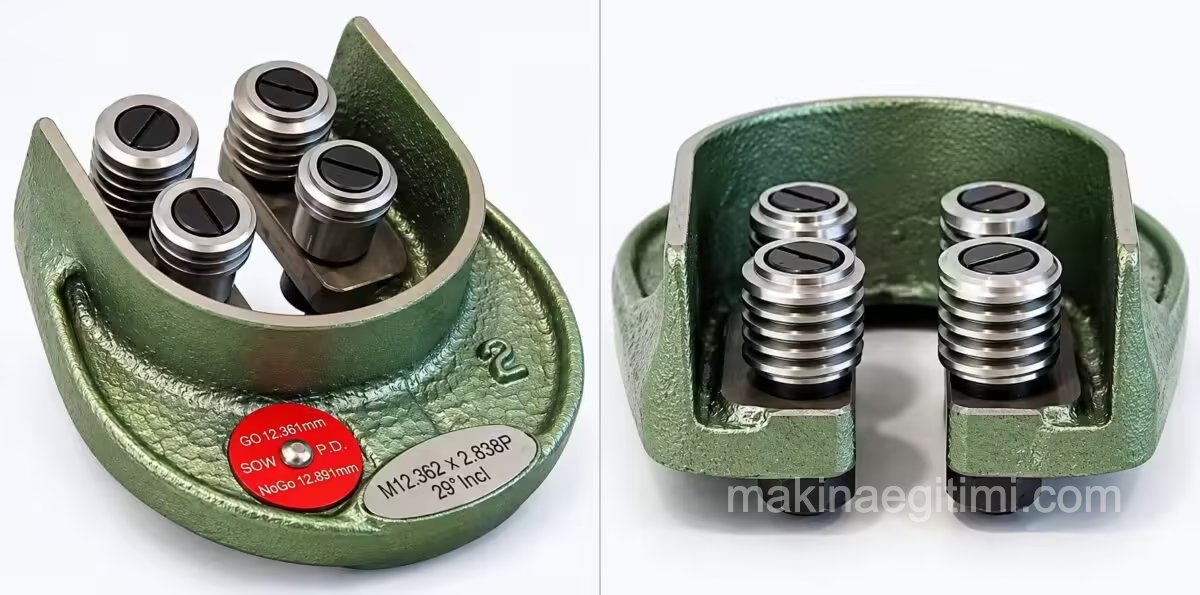
- Geçer makaralar tam vida profiline sahiptir.
- Bunların arkasında bulunan geçmez makaralar ise yalnızca böğür çapını kontrol eden tek bir dişe sahiptir.
- Makaraların dizilişi sayesinde parça önce geçer, sonra geçmez tarafla karşılaşır. Tek bir hareketle iki kontrol birden yapılır.
- Makaralar eksantrik olarak yataklanmıştır. Bu sayede bir vida ayar mastarı yardımıyla istenen tolerans sınıfına ayarlanabilirler.
- Adımsız (helissiz) makaralar kullanıldığında, aynı mastarla hem sağ hem de sol vidalar kontrol edilebilir.
İç Vida Mastarları (Vida Tampon Mastarları)
Somun gibi iç vidaları kontrol etmek için vida tampon mastarları kullanılır. Bunlar üç türdür:
- Geçer vida tampon mastarı
- Geçmez vida tampon mastarı
- Vida sınır tampon mastarı: Tek bir gövdenin iki ucunda geçer ve geçmez taraflar bulunur.
Geçmez taraf, iç vidanın böğür çapının en büyük sınırını kontrol eder. Somuna en fazla bir diş kadar girebilir, daha ileri gitmemelidir. Geçmez taraf daha fazla giriyorsa, somunun böğür çapı fazla büyük demektir.
Vida Ölçme
Mastarla kontrol hızlıdır ama sayısal sonuç vermez. Vidaların tek tek ölçülmesi ise zaman alır ve pahalıdır. Bu yüzden ayrıntılı vida ölçümü, maliyetini haklı çıkaran yerlerde yapılır. Örneğin mikrometre milleri ve tezgah hareket milleri (vidalı miller) gibi hassas vidalarda.
Çap Ölçümü
- Dış vidalar, uçları vida profiline uygun dış vida mikrometresiyle ölçülür.
- İç vidalar (somun), iç vida mikrometresiyle ölçülür.
Vida Adımının Kontrolü
Vida adımı farklı yöntemlerle kontrol edilebilir:
1. Vida tarağı (vida mastarı) ile ışık aralığı kontrolü
Vida tarağı vidanın üzerine yerleştirilir ve ışığa tutulur. Taraktaki dişler ile vida dişleri arasından ışık sızmıyorsa, adım doğrudur.

2. Çok adım üzerinden ölçme
Kumpas ya da hassas göstergeli vida ölçme aletleriyle çok sayıda adımın toplam uzunluğu ölçülür. Bulunan değer adım sayısına bölünür. Böylece tek adım ölçümündeki okuma hatası, adım sayısına bölünerek küçülür.
Örnek: M12 vidada (adım 1,75 mm) 10 adımın toplam uzunluğu 17,52 mm ölçülmüş olsun.
Ortalama adım = 17,52 / 10 = 1,752 mm
3. Koordinat ölçme makinesi (CMM)
Koordinat ölçme makineleri, hem dış hem de iç vidalarda çok sayıda adımdaki adım sapmalarını sürekli olarak ölçüp kaydedebilir.
Böğür Çapı Nasıl Ölçülür?
Böğür çapını ölçmenin en pratik iki yolu vardır:
1. Konik (çentikli) ölçme uçlarıyla: Mikrometreye, biri konik diğeri V şeklinde çentikli özel ölçme uçları takılır. Bu uçlar diş yanaklarına oturarak doğrudan böğür çapını ölçer.
2. Üç tel yöntemiyle: Aşağıda ayrıntılı olarak anlatılıyor.
Böğür çapı ölçümünde çalışma kuralları:
- Ölçme ucu ya da ölçme teli, vidanın adımına ve diş açısına göre seçilmelidir.
- Ölçme uçları ve tel tutucular dönebilir olmalıdır. Böylece vidanın helis açısına göre kendiliğinden hizalanabilirler.
- Ölçme uçları değiştirildikten sonra alet bir ayar mastarıyla yeniden ayarlanmalıdır.
Üç Tel Yöntemi ile Vida Ölçümü
Üç tel yöntemi, böğür çapını ölçmenin en hassas ve en yaygın atölye yöntemlerinden biridir.
Üç Tel Yöntemi Nasıl Uygulanır?
- Çapı hassas olarak bilinen üç adet ölçme teli hazırlanır.
- Tellerden ikisi vidanın bir tarafındaki komşu iki diş boşluğuna, biri ise karşı taraftaki diş boşluğuna yerleştirilir.
- Teller diş yanaklarına, yaklaşık olarak böğür çapı hizasında temas eder.
- Tellerin dış yüzeyleri üzerinden bir mikrometre ile M ölçüsü alınır.
- Böğür çapı, bu M ölçüsünden hesapla ya da tablodan bulunur.
Üçüncü telin kullanılmasının nedeni, mikrometrenin vida eksenine tam dik durmasını sağlamaktır. İki telle ölçme yapılsaydı, vida helisi nedeniyle mikrometre eğik durabilirdi.
Üç Tel Yöntemi Formülü (Metrik Vidalar)
60° diş açılı metrik vidalar için en uygun tel çapı:
dD = 0,577 × P
Bu çaptaki tel, diş yanağına tam böğür çapı hizasında değer. Böylece diş açısındaki küçük hatalar sonucu etkilemez.
Böğür çapı formülü:
d2 = M − 3 × dD + 0,866 × P
Burada:
- d2: Böğür çapı (mm)
- M: Teller üzerinden ölçülen değer (mm)
- dD: Ölçme teli çapı (mm)
- P: Vida adımı (mm)
Çözümlü Örnek: M20 Vida
M20 metrik vidanın adımı P = 2,5 mm, nominal böğür çapı ise 18,376 mm’dir.
1. Tel çapı:
dD = 0,577 × 2,5 = 1,443 mm
2. Mikrometreyle teller üzerinden ölçülen değer:
M = 20,520 mm
3. Böğür çapı:
d2 = 20,520 − (3 × 1,443) + (0,866 × 2,5)
d2 = 20,520 − 4,329 + 2,165
d2 = 18,356 mm
Sonuç: Ölçülen böğür çapı, nominal değerden 0,020 mm küçüktür. Bu değer cıvatanın tolerans sınıfının (örneğin 6g) alt ve üst sınırlarıyla karşılaştırılarak parçanın uygun olup olmadığına karar verilir.
Optik Vida Ölçümü: Ölçme Mikroskobu ve Profil Projektörü
Ölçme mikroskopları ve profil projektörleri ile yapılan optik vida ölçümü, eksiksiz bir vida ölçme sistemi sayılır. Bu cihazlarda vidanın büyütülmüş profili bir ekrana yansıtılır. Büyütülmüş profil, üzerinde nominal vida profilinin çizgileri bulunan bir şablonla karşılaştırılır.
Bu yöntemle diş açısı, adım, diş derinliği ve profil hataları tek bir görüntü üzerinde kontrol edilebilir.

Vida Kontrol Yöntemlerinin Karşılaştırılması
| Yöntem | Kontrol edilen | Sonuç | Kullanım |
|---|---|---|---|
| Cıvata ve somunu birbirine vidalama | Takılabilirlik | Evet / hayır | Kısa vidalarda basit kontrol |
| Vida halka ve tampon mastarları | Takılabilirlik, böğür çapı sınırı | Geçer / geçmez | Seri üretim |
| Makaralı vida sınır mastarı | Takılabilirlik ve böğür çapı | Geçer / geçmez | Seri üretim, az aşınma |
| Vida tarağı | Adım | Işık sızıyor / sızmıyor | Atölye |
| Vida mikrometresi | Böğür çapı ya da çaplar | Sayısal değer | Hassas vidalar |
| Üç tel yöntemi | Böğür çapı | Sayısal değer | Hassas vidalar, kalibrasyon |
| Profil projektörü | Profil, açı, adım | Görsel karşılaştırma | Laboratuvar |
| Koordinat ölçme makinesi | Adım sapmaları, profil | Sayısal değer | Laboratuvar, kalite kontrol |
Sonuç
Bir vidanın kalitesini dış çap değil, böğür çapı, diş açısı ve adım belirler. Bunların içinde en önemlisi böğür çapıdır. Vida mastarları, seri üretimde vidaların takılabilirliğini hızlıca kontrol eder. Ancak böğür çapı ve diş açısı hatalarını her zaman ortaya çıkarmaz. Hassas vidalarda vida mikrometresi, üç tel yöntemi ve profil projektörü gibi yöntemlerle gerçek ölçüm yapılmalıdır. Üç tel yönteminde en uygun tel çapı seçildiğinde, böğür çapı basit bir formülle mikron hassasiyetinde hesaplanabilir.
Sıkça Sorulan Sorular
Vidanın dış çapı kumpas ya da mikrometreyle, adımı vida tarağıyla ya da çok adım üzerinden ölçülür. Kaliteyi belirleyen böğür çapı ise vida mikrometresi ya da üç tel yöntemiyle ölçülür. Seri üretimde ise geçer-geçmez vida mastarlarıyla kontrol yapılır.
Diş yanaklarının ortasından geçen hayali silindirin çapıdır. Cıvata ile somun arasındaki teması ve bağlantının taşıma kapasitesini belirlediği için vida kontrolünde en önemli ölçüdür.
Geçer mastar vidaya tüm boyu boyunca rahatça vidalanmalı, kırmızı işaretli geçmez mastar ise vidalanmamalıdır. İç vidalarda geçmez tampon mastar en fazla bir diş kadar girebilir.
Hayır. Vida mastarı yalnızca takılabilirliği kontrol eder. Mastara uyan bir vidada yine de böğür çapı ya da diş açısı hatası bulunabilir.
Çapı bilinen üç telin vida diş boşluklarına yerleştirilip teller üzerinden mikrometreyle ölçü alınmasıyla böğür çapının hesaplandığı ölçme yöntemidir.
60° diş açılı metrik vidalarda en uygun tel çapı dD = 0,577 × P formülüyle hesaplanır. P vida adımıdır.
Metrik vidalar için böğür çapı d2 = M − 3 × dD + 0,866 × P formülüyle hesaplanır. M teller üzerinden ölçülen değer, dD tel çapı, P ise adımdır.
M20 metrik ve 20 mm nominal çaplı bir dış vidadır (cıvata). 6g, böğür çapı ve dış çapın 6 tolerans derecesinde ve g tolerans konumunda üretileceğini gösterir. Küçük harf dış vidayı, büyük harf iç vidayı ifade eder.
İnce galvanizli ya da fosfatlı vidalarda küçük boşluklu H/g geçmesi, kalın galvanizli vidalarda ise kaplama kalınlığına yer bırakan büyük boşluklu G/e geçmesi kullanılır.
Vida tarağı ile ışık sızıntısına bakılarak kontrol edilir. Daha hassas ölçüm için çok sayıda adımın toplam uzunluğu ölçülüp adım sayısına bölünür.
İlgili Yazılar