
Bir malzemenin çekme dayanımını ya da sertliğini bilmek her zaman yeterli değildir. Bir sac levhanın derin çekmede yırtılıp yırtılmayacağı, bir çubuğun bükülürken çatlayıp çatlamayacağı ya da bir kaynak dikişinin ani bir darbeye dayanıp dayanamayacağı da bilinmelidir. Bu soruların cevabını teknolojik deneyler ve çentik darbe deneyi verir.
Bu yazıda teknolojik bükme ve katlama deneyini, sacların derin çekme kabiliyetini ölçen Erichsen deneyini, kaynak dikişi kontrolünü ve malzemenin darbe dayanımını ölçen çentik darbe deneyini ele alıyoruz.
Teknolojik Deneyler Nedir?
Teknolojik deneyler, bir malzemenin ya da yarı mamulün belirli bir kullanım amacına veya belirli bir üretim yöntemine uygun olup olmadığına karar vermek için yapılır. Bu deneylerde sonuç çoğunlukla N/mm² gibi bir dayanım değeri değil, uygulamaya yönelik bir kalite ölçüsüdür. Örneğin malzemenin çatlamadan ne kadar bükülebildiği ya da bir sacın yırtılmadan ne kadar derin çekilebildiği.
Bu deneyler, malzemenin üretimde karşılaşacağı koşulları küçük ölçekte taklit eder. Böylece büyük bir parti üretime girmeden malzemenin işe uygunluğu anlaşılır.
Teknolojik Bükme Deneyi ve Katlama Deneyi
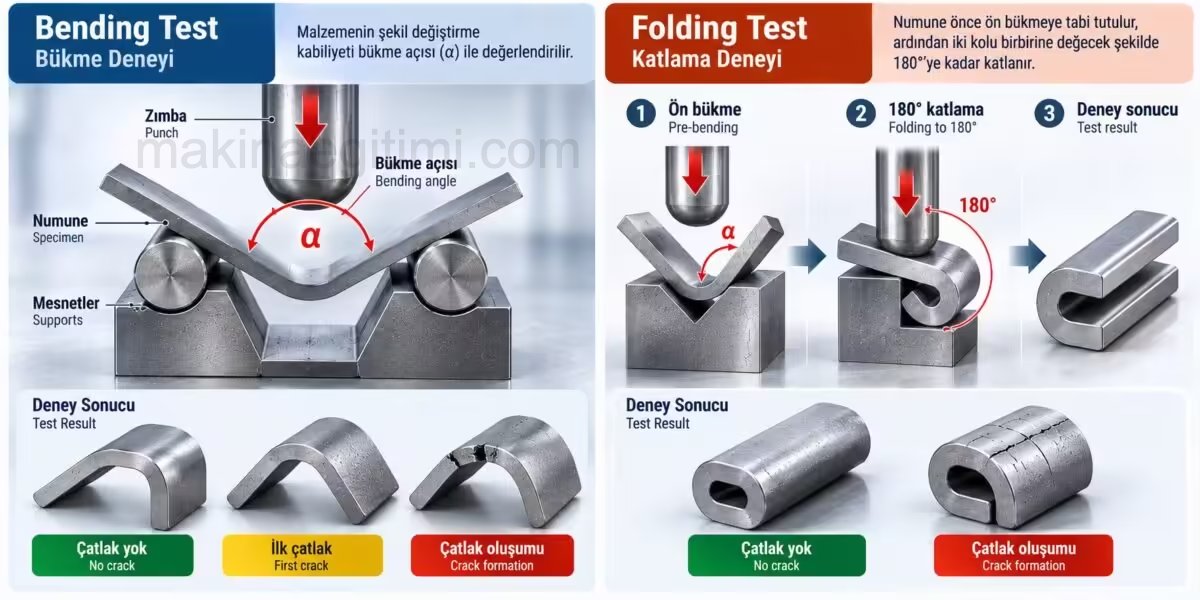
Teknolojik bükme deneyi, malzemenin şekil değiştirme kabiliyetini kontrol etmek için kullanılır. Deney iki şekilde uygulanabilir.
Bükme Deneyi
Bükme deneyinde numune, yavaş yavaş bükülür. Bükme işlemi iki durumdan biri gerçekleşene kadar devam eder:
- Önceden belirlenmiş bir bükme açısına ulaşılır, ya da
- Numunenin dış yüzeyinde ilk çatlak görülür.
Ulaşılan bükme açısı (α), malzemenin kalite ölçüsü olarak kaydedilir. Çatlamadan daha büyük açıyla bükülebilen malzeme, şekillendirmeye daha uygundur.
Katlama Deneyi
Katlama deneyi daha zorlayıcıdır. Numune önce belirli bir açıya kadar ön bükmeye tabi tutulur. Ardından iki kolu birbirine değecek şekilde 180°’ye kadar katlanır. Bu deneyde amaç, malzemenin tamamen katlandığında dış yüzeyinde çatlak oluşup oluşmadığını görmektir.
Erichsen Deneyi (Derin Çekme Deneyi)
Erichsen deneyi, kitaplarda derinleştirme deneyi olarak da geçer. Sacların derin çekme kabiliyeti hakkında fikir veren bir teknolojik deneydir. Otomotiv kaportası, mutfak eşyası ve kutu gibi derin çekilerek üretilen parçalarda kullanılacak sacların seçiminde önemlidir.
Erichsen Deneyi Nasıl Yapılır?
- Deney sacı, bir sac tutucu ile sıkıca sabitlenir.
- Ucu küresel bir zımba, sacın içine doğru bastırılır.
- Sac, zımbanın etkisiyle kubbe şeklinde şekil değiştirir.
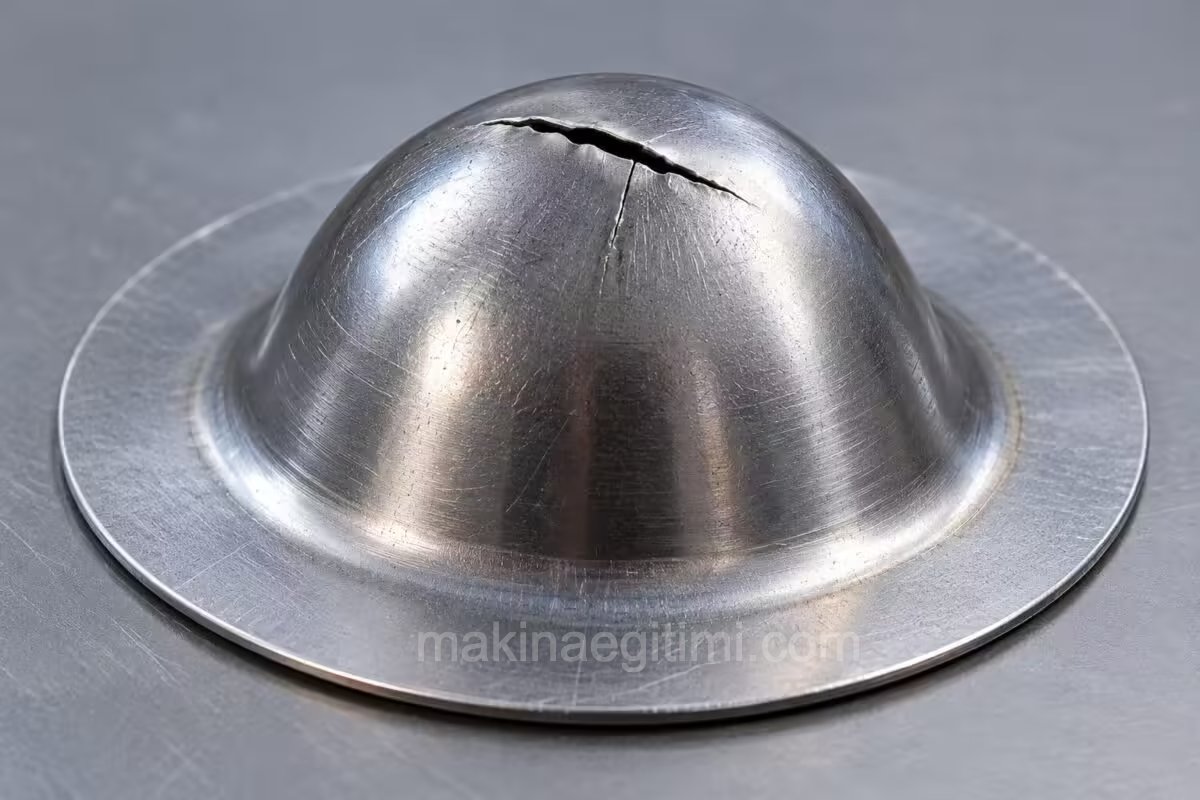
- Bastırma işlemi, sacda ilk çatlak görülene kadar sürdürülür.
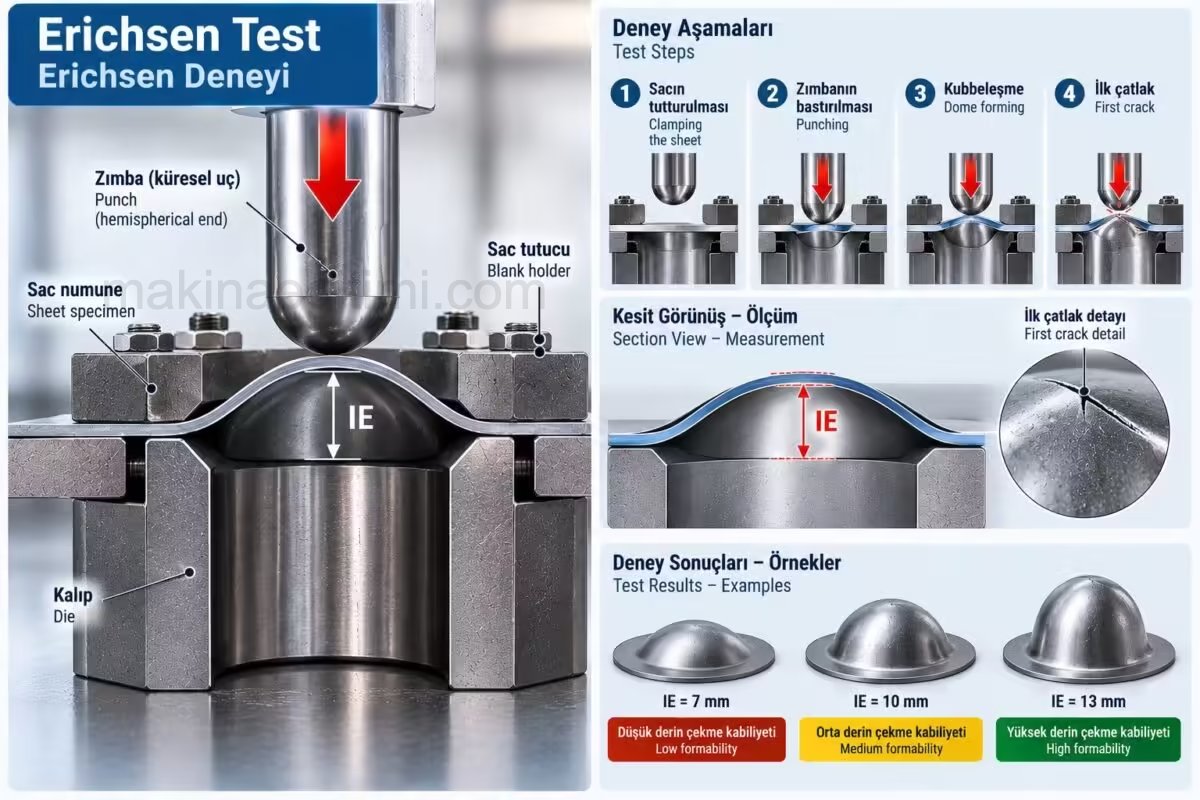
Çatlak oluştuğu anda zımbanın ulaştığı bastırma derinliği milimetre cinsinden ölçülür. Bu değere Erichsen derinliği (IE) denir ve sacın kalite ölçüsü olarak kabul edilir. Erichsen derinliği ne kadar büyükse, sac o kadar iyi derin çekilebilir.
Kaynak Dikişi Kontrolü
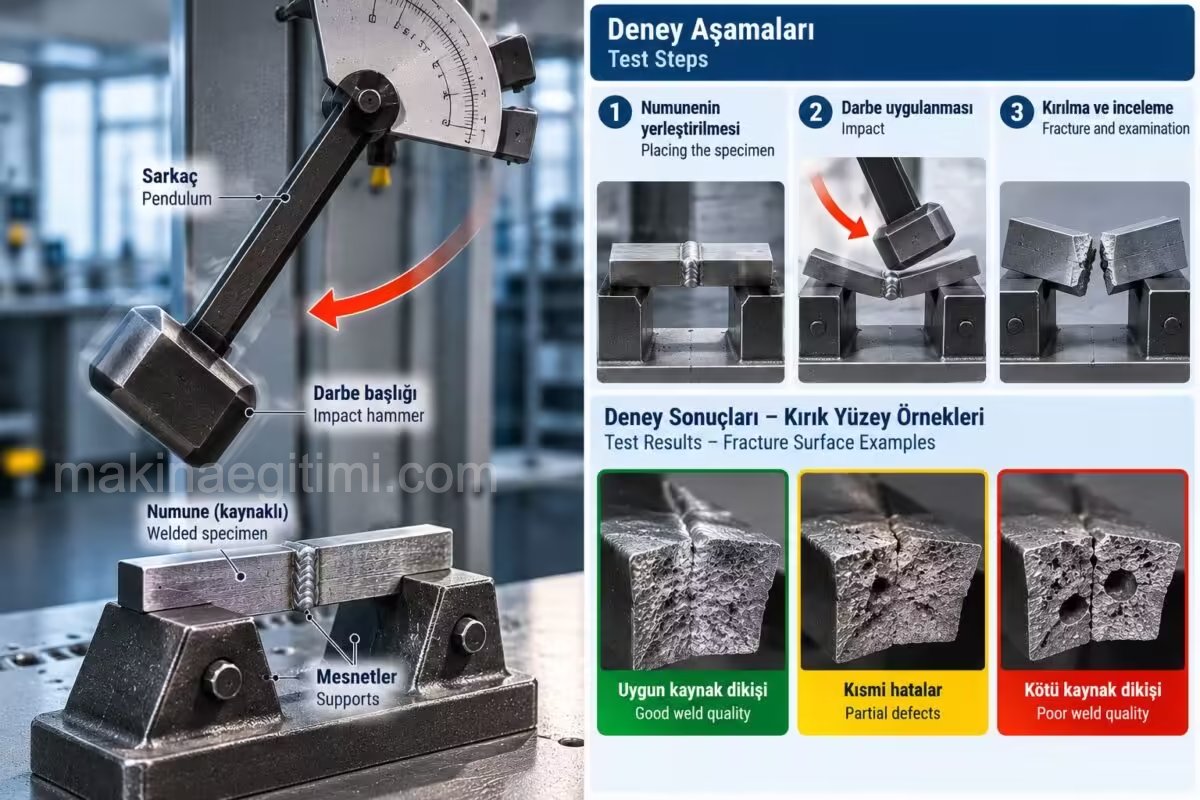
Kaynak dikişi kontrolü, kaynaklı bir birleştirmenin kalitesini değerlendirmek için yapılan teknolojik bir deneydir. Bu kontrol iki konuda karar vermeye yardımcı olur:
- Kaynak dikişinin iç yapısının uygun olup olmadığı
- Kullanılan kaynak dolgu malzemesinin (elektrot, kaynak teli) işe uygun olup olmadığı
Deneyde kaynak dikişi içeren bir numune, sarkaçlı bir darbe düzeneğinde tekrarlanan darbelerle bükülür. İşlem, kaynak dikişi kırılana kadar sürdürülür. Daha sonra kırık yüzey incelenir. Kırılma bölgesinin dokusuna ve görünen kaynak hatalarına bakılarak dikişin kalitesi hakkında yorum yapılır.
Statik ve Dinamik Deneyler Arasındaki Fark
Çentik darbe deneyine geçmeden önce önemli bir ayrımı hatırlamak gerekir. Malzeme deneyleri, yükün uygulanma şekline göre iki gruba ayrılır:
- Statik deneyler: Yük yavaş yavaş artırılır ya da sabit tutulur. Çekme deneyi bu gruptadır.
- Dinamik deneyler: Yük darbeyle ya da aniden uygulanır. Çentik darbe deneyi bu gruptadır.
Bir malzeme yavaş artan yük altında oldukça dayanıklı görünebilir, ama ani bir darbede gevrek davranıp kırılabilir. Bu yüzden darbeli yüklere maruz kalacak parçalarda dinamik deneylerin sonuçları büyük önem taşır.
Çentik Darbe Deneyi
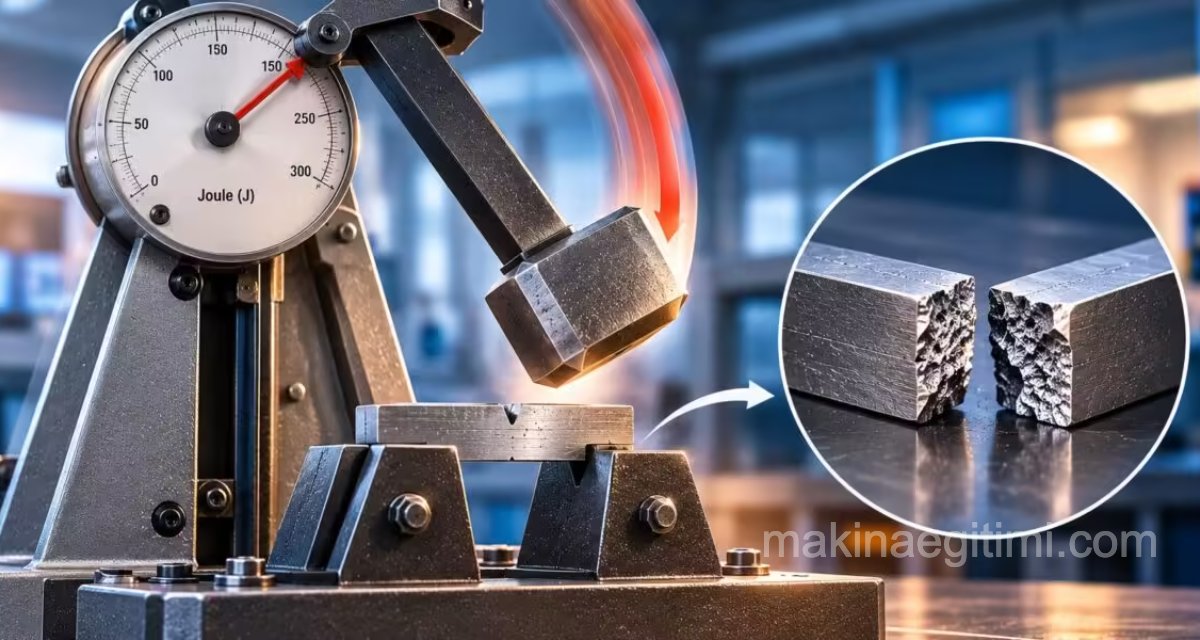
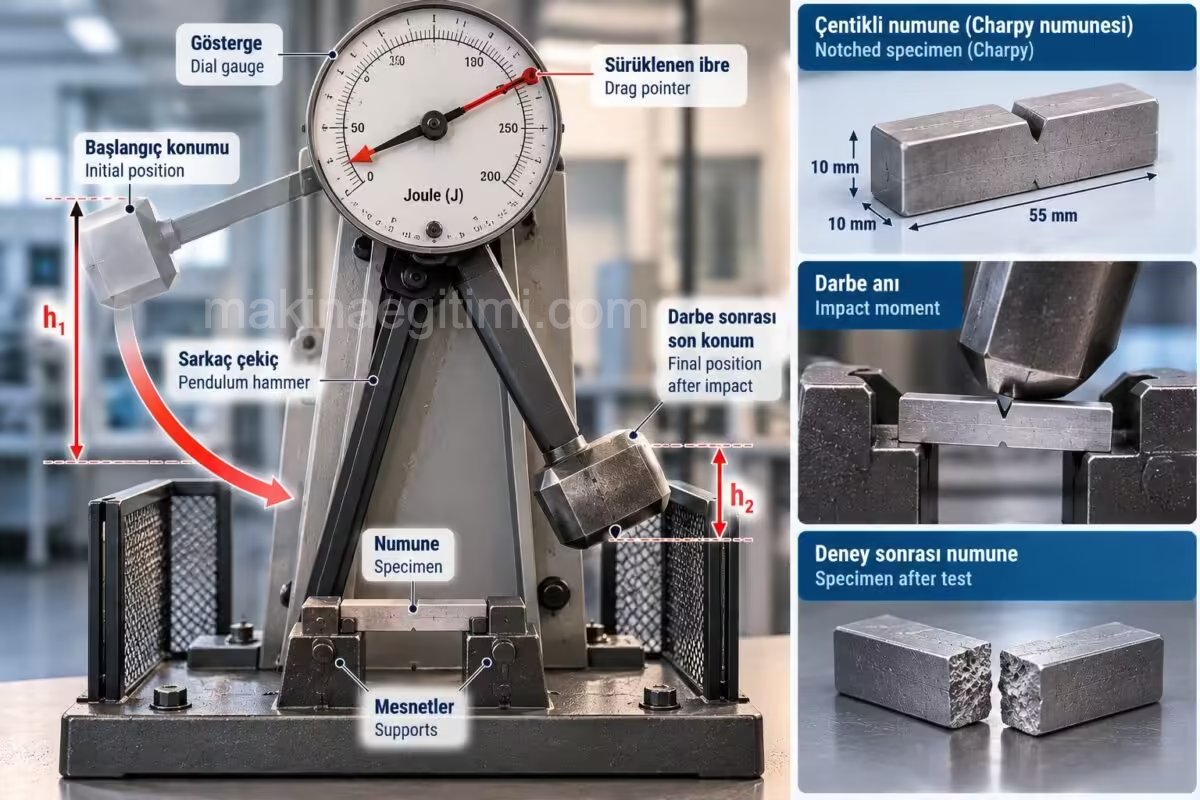
Çentik darbe deneyi, mühendislik literatüründe Charpy deneyi olarak da bilinir. Malzemenin tokluğu, yani ani darbeye karşı ne kadar dayanıklı olduğu hakkında fikir verir. Deneyde kullanılan numunenin ortasında standart bir çentik bulunur. Bu çentik, gerçek parçalardaki kanal, kademe ve kaynak hatası gibi gerilme yığılması yaratan bölgeleri temsil eder.
Çentik Darbe Deneyi Nasıl Yapılır?
- Standarda uygun hazırlanmış çentikli numune, sarkaçlı darbe cihazının iki mesnedi üzerine yerleştirilir. Numune iki ucundan desteklenir.
- Sarkaç çekiç, başlangıç konumuna kaldırılır ve orada sabitlenir. Bu konumda çekiçte belirli miktarda potansiyel enerji depolanmış olur.
- Çekiç serbest bırakılır. Dairesel bir yörünge boyunca aşağı düşer ve numuneye çentiğin tam arkasından çarpar.
- Numune kırılırken çekiçteki enerjinin bir kısmını tüketir.
- Çekiç numuneyi kırdıktan sonra karşı tarafa doğru salınmaya devam eder. Göstergedeki sürüklenen ibre, çekicin ulaştığı en yüksek noktayı (geri dönüş noktasını) işaretler.
Darbe Enerjisi Nasıl Ölçülür?
Deneyin mantığı oldukça basittir. Numune ne kadar tok ise kırılırken o kadar çok enerji tüketir. Bu durumda çekiç daha fazla frenlenir ve karşı tarafta daha az yükselir.
Çekicin başlangıç yüksekliği ile geri dönüş noktası arasındaki yükseklik farkı, numunenin kırılması için harcanan enerjiyi gösterir. Bu değere çentik darbe enerjisi (Wv) denir. Değer doğrudan cihazın göstergesinden okunur ve joule (J) cinsinden verilir.
Fiziksel olarak bu ilişki şöyle ifade edilebilir:
Wv = G · (h₁ − h₂)
Burada G çekicin ağırlığı, h₁ çekicin başlangıç yüksekliği, h₂ ise kırılmadan sonra ulaştığı yüksekliktir.
Örnek gösterim: Wv (DVM) = 68 J
Bu gösterim, standart DVM numunesiyle yapılan deneyde numunenin kırılması için 68 joule enerji harcandığını ifade eder.
Eski Çentik Darbe Değeri (aK) Artık Kullanılmıyor
Eski kaynaklarda çentik darbe değeri olarak geçen ve harcanan enerjinin numune kesitine bölünmesiyle bulunan bir değer kullanılırdı:
aK = Wv / S
Bu değerin artık kullanılmaması gerekir. Günümüzde sonuç doğrudan harcanan enerji olarak, yani joule cinsinden verilir. Eski bir teknik resimde ya da kitapta J/cm² birimiyle karşılaşırsanız, bunun bu eski gösterim olduğunu bilmekte fayda vardır.
Hangi Deney Ne Zaman Kullanılır?
| Deney | Neyi ölçer? | Sonuç | Tipik kullanım |
|---|---|---|---|
| Bükme deneyi | Şekil değiştirme kabiliyeti | Bükme açısı α | Çubuk, profil ve levha malzemeler |
| Katlama deneyi | 180° katlamada çatlak oluşumu | Çatlak var ya da yok | Şekillendirilecek malzemeler |
| Erichsen deneyi | Derin çekme kabiliyeti | Erichsen derinliği IE (mm) | Derin çekilecek saclar |
| Kaynak dikişi kontrolü | Dikiş yapısı ve dolgu malzemesinin uygunluğu | Kırık yüzeyin değerlendirilmesi | Kaynaklı birleştirmeler |
| Çentik darbe deneyi | Darbeye karşı tokluk | Darbe enerjisi Wv (J) | Darbeli yüke maruz parçalar |
Sonuç
Teknolojik deneyler, bir malzemenin üretimde ve kullanımda karşılaşacağı koşullara dayanıp dayanamayacağını pratik yoldan gösterir. Bükme ve katlama deneyleri şekillendirme kabiliyetini, Erichsen deneyi sacların derin çekilebilirliğini, kaynak dikişi kontrolü ise kaynaklı birleştirmenin kalitesini değerlendirir. Çentik darbe deneyi ise malzemenin ani darbeler karşısındaki tokluğunu joule cinsinden ölçer. Bu deneyler çekme deneyi ve sertlik ölçümüyle birlikte kullanıldığında, malzemenin davranışı çok daha eksiksiz bir şekilde ortaya konur.
Sıkça Sorulan Sorular
Ortasında standart bir çentik bulunan numunenin sarkaçlı bir çekiçle tek darbede kırıldığı ve kırılma için harcanan enerjinin ölçüldüğü dinamik bir malzeme deneyidir. Charpy deneyi olarak da bilinir.
Malzemenin tokluğunu, yani ani darbelere karşı gevrek mi yoksa dayanıklı mı davrandığını belirlemek için yapılır. Statik deneyler bu bilgiyi vermez.
Joule (J). Sonuç, örneğin Wv = 68 J şeklinde, doğrudan harcanan enerji olarak verilir.
Çentik, gerçek parçalardaki kanal, kademe ve kaynak hatası gibi gerilme yığılması oluşturan bölgeleri temsil eder. Bu sayede malzemenin en kritik koşuldaki davranışı test edilir.
Sacların derin çekme kabiliyetini ölçen bir teknolojik deneydir. Küresel uçlu bir zımba, sacın içine çatlak oluşana kadar bastırılır. Ulaşılan derinlik milimetre cinsinden Erichsen derinliği (IE) olarak kaydedilir.
Bükme deneyinde numune belirli bir açıya ya da ilk çatlağa kadar bükülür ve ulaşılan açı ölçülür. Katlama deneyinde ise numune 180°’ye kadar tamamen katlanır ve çatlak oluşup oluşmadığına bakılır.
Kaynak dikişli numune, sarkaçlı darbe düzeneğinde tekrarlanan darbelerle dikiş kırılana kadar bükülür. Ardından kırık yüzeyin dokusu ve görünen kaynak hataları incelenir.
İlgili Yazılar
 Alüminyum Alaşımları ve Kullanım Alanları
 Alüminyum Alaşımları ve özellikleri
 Plastik Çeşitleri ve Plastiklerin Sınıflandırılması
 Demir-Karbon Denge Diyagramı: Çeliğin İç Yapısı ve Isıl İşlemin Temeli
 Tahribatsız Muayene Yöntemleri: Parçaya Zarar Vermeden Hata Bulmak
 Gri Dökme Demirler (Esmer dökme demirler)
 Paslanmaz çeliğin özellikleri ve kullanım alanları
 Alüminyum üretimi. Alüminyum nasıl üretilir