

Bir demirci, kızgın bir bıçağı suya daldırdığında çıkan cızırtı, binlerce yıllık bir tekniğin sesidir. Bu basit görünen işlemin arkasında, çeliğin kristal yapısında saniyeler içinde gerçekleşen dramatik bir dönüşüm vardır. Doğru yapıldığında çelik cam kadar sertleşir. Yanlış yapıldığında ise parça çarpılır ya da çatlar.
Bu yazıda çeliğin nasıl sertleştirildiğini, martenzitin nasıl oluştuğunu, sertleştirme sıcaklığının nasıl seçildiğini, su verme ortamlarını, sertleşme çatlaklarının nedenlerini, menevişlemeyi ve ıslah işlemini ele alıyoruz.
Konunun temelini anlamak için önce Demir-Karbon Denge Diyagramı ve Tavlama makalelerimizi okumanızı öneririz. Alevle, indüksiyonla ve lazerle yüzey sertleştirme gibi uygulama yöntemleri için ise Metal Sertleştirme Yöntemleri makalemize göz atabilirsiniz.
Sertleştirme Nedir?
Sertleştirme, çeliği sert ve aşınmaya dayanıklı hale getiren bir ısıl işlemdir. Birkaç aşamadan oluşur:
- Isıtma: Parça, sertleştirme sıcaklığına kadar ısıtılır.
- Bekletme: İç kısımların da tamamen ısınması için parça bu sıcaklıkta tutulur.
- Su verme: Parça hızla soğutulur. Bu aşamada çelik cam sertliğine ulaşır, ama aynı zamanda gevrek ve kırılmaya karşı hassas hale gelir.
- Menevişleme: Parça tekrar menevişleme sıcaklığına ısıtılır ve havada serbestçe soğutulur. Böylece çelik kullanım sertliğine ulaşır.
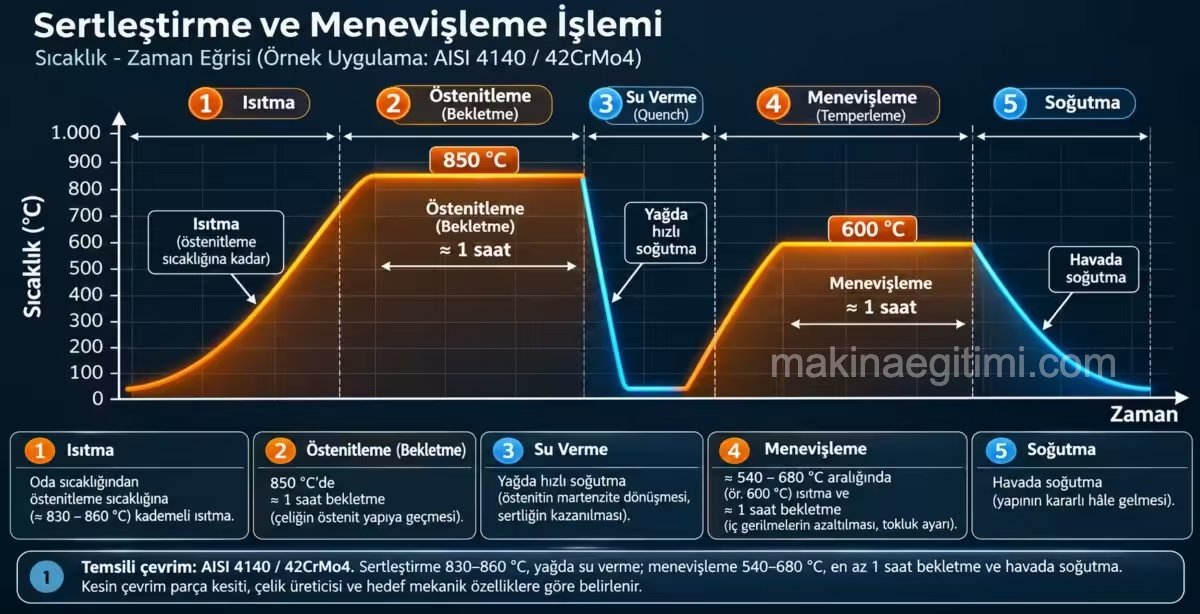
Sertleştirme öncelikle takımlara ve aşınmaya maruz kalan makine parçalarına uygulanır. Parçalar sertleştirilmeden önce son şekillerini almalıdır. Çünkü sertleştirilmiş bir parça artık yalnızca taşlanarak işlenebilir.
Martenzit Nasıl Oluşur?
Yavaş Soğutmada Ne Olur?
Çelik, demir-karbon diyagramındaki G-S-K çizgisinin üzerine ısıtıldığında, hacim merkezli kübik ferrit kafesi, yüzey merkezli kübik östenit kafesine dönüşür. Sementitten serbest kalan bir karbon atomu, kafesin boş olan merkezine yerleşir.
Östenitik çelik yavaş soğutulursa bu dönüşüm tersine işler. G-S-K çizgisinin altında yeniden hacim merkezli kübik kafes oluşur. Karbon atomu küp merkezinden dışarı çıkar ve demirle birleşerek tekrar sementit (Fe₃C) oluşturur. Sonuçta ısıtmadan önceki gibi perlitik bir yapı elde edilir.
Hızlı Soğutmada Ne Olur?
Östenitik çelik çok hızlı soğutulduğunda, yani su verildiğinde, yüzey merkezli kübik östenit kafesi G-S-K çizgisinin altında ani olarak hacim merkezli kübik kafese dönüşür.
Ancak bu sefer kristalin merkezindeki karbon atomunun kafesten dışarı çıkmaya zamanı yoktur. Karbon atomu, yeni kafesin içinde sıkışıp kalır. Normalde orada olmaması gereken bu atom, kristal kafesi şiddetli şekilde çarpıtır.
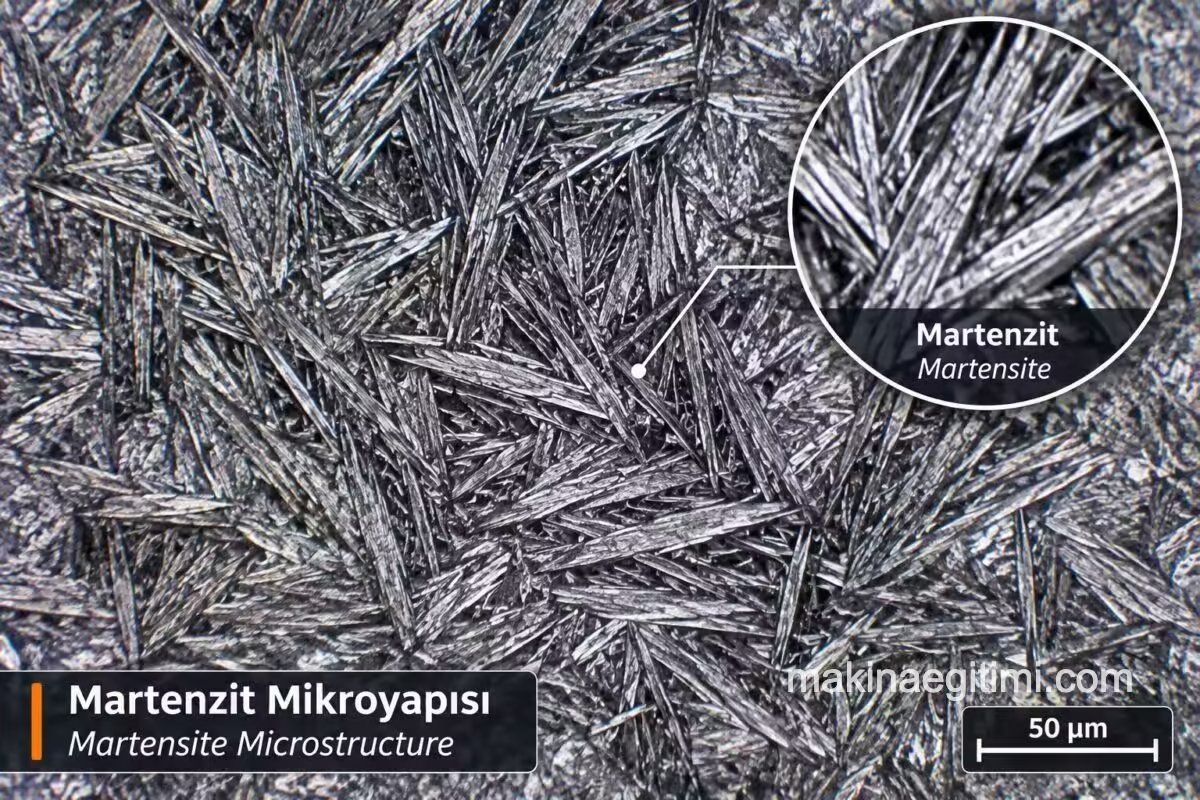
Bu çarpılmış kafes yapısı, mikroskop altında ince iğneler şeklinde görünür. Bu yapıya martenzit denir. Martenzit cam sertliğinde ve gevrektir.
Martenzit Oluşmasının İki Şartı
1. Yeterince hızlı soğutma: Martenzit ancak parça yeterince hızlı soğutulduğunda oluşur. Bunun için gereken en düşük soğutma hızına kritik soğutma hızı denir. Bu hız her çelik türü için farklıdır.
2. Yeterli karbon: Kafesi çarpıtan ve sertliği oluşturan şey karbon atomlarıdır. Bu yüzden çeliğin yeterli miktarda karbon içermesi gerekir. %0,2’den az karbon içeren çelikler sertleştirilemez.
Sertleştirme Sıcaklığı Nasıl Seçilir?
Alaşımsız Çeliklerde
Alaşımsız çeliklerde sertleştirme sıcaklığı, çeliğin karbon oranına bağlıdır ve demir-karbon diyagramından okunabilir. Kural şudur:
Sertleştirme sıcaklığı, G-S-K çizgisinin yaklaşık 40 °C üzerinde olmalıdır.
Bu sayede ferrit-perlit yapısının östenite tamamen ve güvenle dönüşmesi sağlanır.
| Sertleştirme sıcaklığı | Sonuç |
|---|---|
| Çok düşük | Parça sertleşmez. Yüzey benekli (yer yer sert, yer yer yumuşak) olur |
| Doğru (G-S-K + ~40 °C) | İnce iğneli martenzit, istenen sertlik |
| Çok yüksek | Kaba iğneli, çok gevrek bir sert yapı oluşur |
%0,8’den Fazla Karbonlu Çeliklerde
Ötektoid üstü çelikler sertleştirilmeden önce yumuşatma tavlamasına tabi tutulur. Böylece iç yapı, içinde küçük sementit taneleri bulunan ferritik bir ana yapıya dönüşür.
Bu çelikler S-K çizgisinin biraz üzerinden sertleştirildiğinde, içinde sementit taneleri gömülü ince taneli bir martenzit yapı elde edilir. Bu sert sementit taneleri aşınma dayanımını artırır.
Çelik S-E çizgisinin üzerine ısıtılırsa sementit taneleri de östenitte çözünür. Ancak bu durumda sertleştirmeden sonra kaba iğneli ve çok gevrek bir yapı oluşur. Bu yüzden bu çelikler S-E çizgisinin üzerine ısıtılmamalıdır.
Alaşımlı Çeliklerde
Alaşımlı çeliklerin sertleştirme sıcaklıkları genellikle alaşımsız çeliklerden daha yüksektir ve alaşım elementlerinin oranına bağlıdır. Bu değerler çelik üreticilerinin ısıl işlem talimatlarında ve malzeme kataloglarında verilir.
Su Verme Nasıl Yapılır?
Isıtma
Parçalar, önceden ısıtılmış bir fırına konularak sertleştirme sıcaklığına getirilir.
Daldırma Kuralları
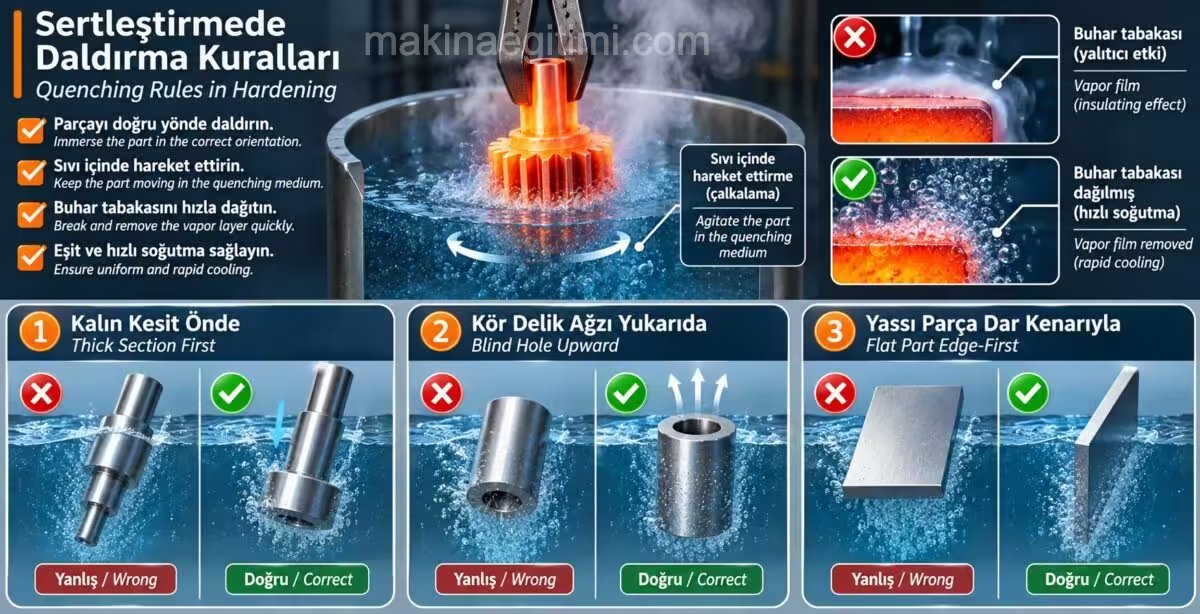
Sertleştirme sıcaklığına ulaşan parça; suya, yağa daldırılarak ya da üzerine hava üflenerek hızla soğutulur. Parçanın sıvıya nasıl daldırıldığı ve sıvı içinde nasıl hareket ettirildiği çok önemlidir. Amaç, parçanın her yerinin eşit hızda soğumasıdır. Aksi halde sertlik eşit olmaz ve parça çarpılır.
Sıcak parçanın yüzeyinde oluşan buhar kabarcıkları hızla dağılmalıdır. Buhar tabakası yüzeyi yalıtır ve o bölgenin yeterince hızlı soğumasını engeller. Bunun için şu kurallara uyulur:
- Farklı kesitli parçalar, en kalın kesit önde olacak şekilde daldırılır.
- Kör delikli parçalar, delik ağzı yukarı bakacak şekilde daldırılır. Böylece buhar kabarcıkları delikten yukarı doğru kaçabilir.
- Yassı parçalar, dar kenarı önde olacak şekilde daldırılır.
- Parça sıvının içinde hareket ettirilmelidir.
Su Verme Ortamları: Su, Yağ, Tuz Banyosu ve Hava
Soğutma hızı, kullanılan su verme ortamı (sertleştirme maddesi) ile ayarlanır. Sertleştirme, kullanılan ortama göre su ile, yağ ile ve hava ile sertleştirme olarak gruplara ayrılır.
| Ortam | Soğutma etkisi | Kullanıldığı çelikler | Notlar |
|---|---|---|---|
| Su | En şiddetli | Alaşımsız çelikler | Çarpılma ve sertleşme çatlağı riski yüksek |
| Su-yağ ya da su-polimer emülsiyonları | Su ile yağ arası | Ara durumlar | Daha dengeli soğutma |
| Yağ | Sudan yavaş | Düşük alaşımlı çelikler | Çarpılma ve çatlak riski çok daha düşük |
| Sıcak tuz banyosu (200–500 °C) | Kontrollü | Kademeli sertleştirme | Parça banyoda 5–15 dakika tutulur, sonra havada soğutulur |
| Hareketli hava | En yumuşak | Yalnızca yüksek alaşımlı çelikler | En düşük çarpılma |
Alaşımsız çelikler, sertleşebilmek için suyun sağladığı en yüksek soğutma hızına ihtiyaç duyar. Bu yüzden suda sertleştirilirler. Ancak bu sert soğutma, çarpılma ve çatlak riskini de beraberinde getirir.
Alaşım Elementlerinin Etkisi
Krom, volfram, mangan ve nikel gibi alaşım elementleri, martenzit oluşumu için gereken kritik soğutma hızını düşürür. Yani alaşımlı çeliklerde daha yavaş soğutmada bile martenzit oluşur.
Bu yüzden alaşımlı çelikler yağda sertleştirilir. Bazı yüksek alaşımlı çeliklerde ise havada soğutma bile martenzit oluşturmaya yeter.
Özet kural:
- Alaşımsız çelikler: Su ile sertleştirilir
- Düşük alaşımlı çelikler: Yağ ile sertleştirilir
- Yüksek alaşımlı çelikler: Yağ ve/veya hava ile sertleştirilir
Sertleştirme Derinliği
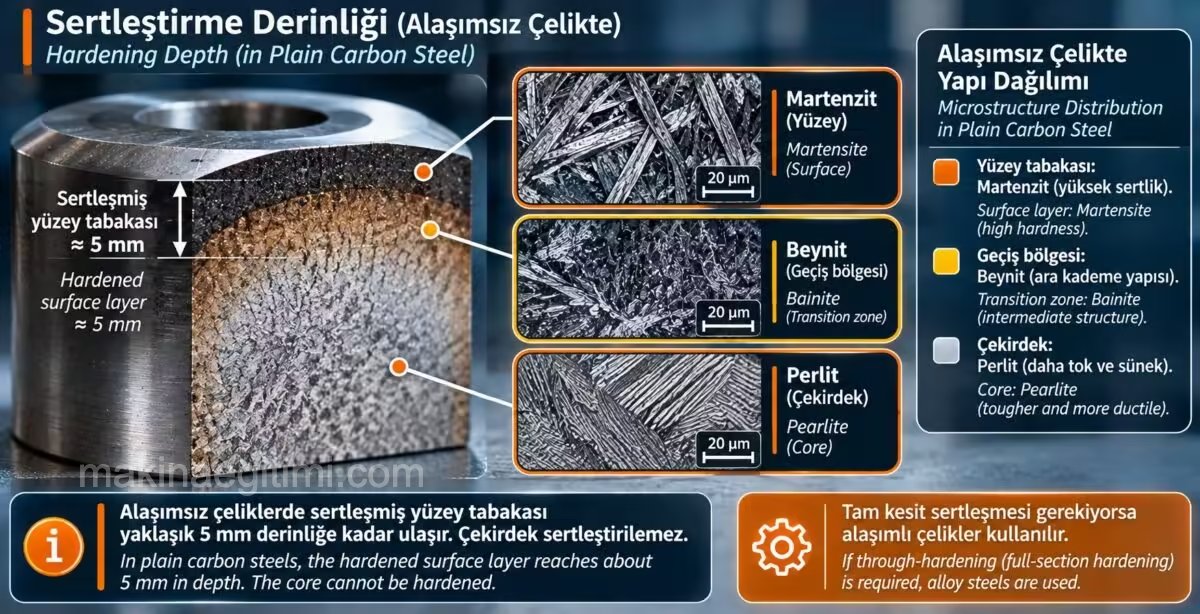
Su verme sırasında ısı, parçanın yüzeyinden iç kısımlarına göre çok daha hızlı uzaklaşır. Bu yüzden soğutma hızı yüzeyde en yüksektir ve içe doğru gittikçe azalır.
Alaşımsız takım çeliklerinde bunun sonucu şudur:
- Yüzey tabakasında: Martenzit oluşur.
- Çekirdekte: Soğuma yavaş kaldığı için perlit oluşur.
- Aradaki geçiş bölgesinde: Martenzitten perlite geçiş yapısı oluşur. Bu yapıya ara kademe yapısı (beynit) denir.
Alaşımsız çeliklerde sertleşmiş yüzey tabakası yaklaşık 5 mm derinliğe kadar ulaşır. Çekirdek sertleştirilemez. Bazı uygulamalarda bu sığ sertlik derinliği zaten istenen şeydir. Örneğin sert bir yüzey ile tok bir çekirdeğin birlikte gerektiği parçalarda. Parçanın kesitinin tamamen sertleşmesi gerekiyorsa alaşımlı çelikler kullanılır.
Sertleşme Çarpılması ve Sertleşme Çatlakları
Sertleştirilen parçalarda ölçü ve şekil değişiklikleri (çarpılma) ya da sertleşme çatlakları oluşabilir. Bu sorun iki aşamada ortaya çıkar:
1. Aşama: Parça su verme ortamına daldırıldığında yüzey tabakası çok hızlı soğur ve büzülür. Ancak henüz sıcak olan çekirdek kendi boyutunu koruduğu için yüzeyin büzülmesini engeller. Yüzeyde gerilmeler ya da çatlaklar oluşur.
2. Aşama: Bir süre sonra çekirdek de soğur ve büzülmek ister. Bu kez de artık sertleşmiş ve rijit hale gelmiş yüzey tabakası, çekirdeğin büzülmesini engeller. Çekirdek ile yüzey arasında gerilmeler ve çatlaklar oluşur.
Bunlara ek olarak martenzit oluşumu da gerilme yaratır. Çünkü martenzitin hacmi ferritinkinden yaklaşık %1 daha büyüktür. Yani sertleşen bölgeler genleşmeye çalışır.
Çarpılmasız ve Çatlaksız Sertleştirme İçin Yöntemler
- Uygun su verme ortamı seçmek: Çeliğe göre gereğinden sert bir ortam kullanılmamalıdır.
- Kesintili sertleştirme: Parça önce kısa bir süre suya daldırılır, sonra çıkarılıp yağ banyosunda soğutulur. Böylece kritik ilk soğuma hızlı, sonraki soğuma yumuşak olur.
- Kademeli sertleştirme: Parçaya sıcak bir tuz banyosunda su verilir, ardından havada soğutulur. Parçanın yüzeyi ile çekirdeği arasındaki sıcaklık farkı azaldığı için gerilmeler küçülür.
Menevişleme
Su verilen çelik cam gibi sert olur. Ancak sert ve gevrek martenzit nedeniyle içinde büyük iç gerilmeler vardır. Bu gerilmeler çarpılmaya, sertleşme çatlaklarına ve zamanından önce gevrek kırılmaya yol açabilir.
Bu gevrekliği azaltmak için sertleştirilmiş parça menevişleme sıcaklığına kadar ısıtılır, bu sıcaklıkta belirli bir süre tutulur ve ardından yavaşça soğutulur.
| Çelik grubu | Menevişleme sıcaklığı |
|---|---|
| Alaşımsız ve düşük alaşımlı çelikler | 200–350 °C |
| Yüksek alaşımlı çelikler | 500–650 °C |
Menevişleme sayesinde çeliğin gevrekliği azalır ve belirli bir tokluk (özlülük) kazanır. Sert yapı yalnızca biraz değiştiği için sertlik de yalnızca biraz düşer.
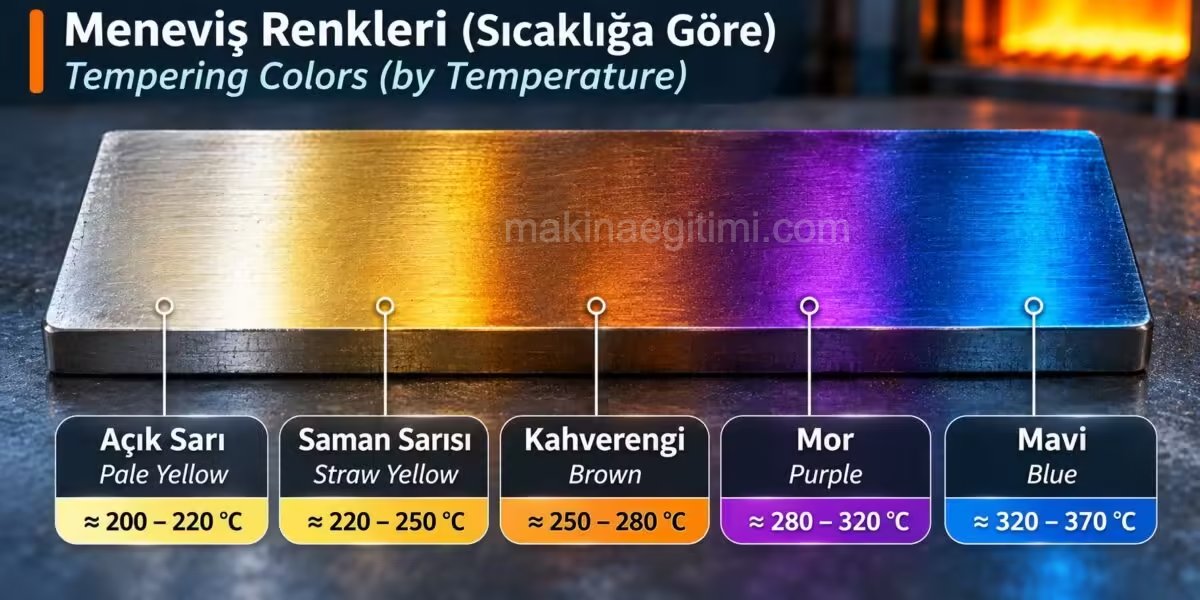
Meneviş Renkleri
Menevişleme sırasında parlak parça yüzeyinde meneviş renkleri oluşur. Bu renkler, ince oksit tabakasının sıcaklığa göre farklı kalınlıkta oluşmasından kaynaklanır ve menevişleme sıcaklığını tahmin etmek için kullanılabilir. Renklerin iyi görülebilmesi için menevişlenecek parçanın bir yüzü önceden taşlanarak parlatılmalıdır.
Takım Çeliklerinin Isıl İşlemi
Takım çelikleri, doğru yapılan ısıl işlem sayesinde kullanım sertliği, aşınma dayanımı ve yeterli tokluk kazanır. Takım çelikleri üreticiden genellikle yumuşatma tavlaması yapılmış halde gelir. Atölyede ısıl işlem şu adımlarla yapılır:
- Ön işleme: Parça tornalama, frezeleme ya da dövme ile kaba şekline getirilir.
- Gerilim giderme: İşlemeden kaynaklanan gerilmeleri gidermek için parça 600–650 °C’de gerilim giderme tavlamasına tabi tutulur.
- Son işleme: Parça son ölçülerine getirilir.
- Ön ısıtma: Parça, kesitinin tamamının eşit ısınması için bir ya da birkaç ön ısıtma kademesinden geçirilerek sertleştirme sıcaklığına getirilir.
- Bekletme: Merkezine kadar ısınması için bu sıcaklıkta tutulur. Bu sırada iç yapı östenitik hale gelir.
- Su verme: Çelik türüne göre su, yağ, sıcak banyo ya da havada soğutulur.
- Sıcaklık dengeleme: Parçanın sıcaklığı yaklaşık 80 °C’ye düştüğünde, sıcaklığın dengelenmesi için 100–150 °C’lik bir fırına konur.
- Menevişleme: Gerilme çatlaklarını önlemek için sertleştirme ve dengelemeden hemen sonra menevişleme zorunludur. Menevişleme sıcaklığı, çeliğin menevişleme diyagramından istenen son sertliğe göre seçilir.
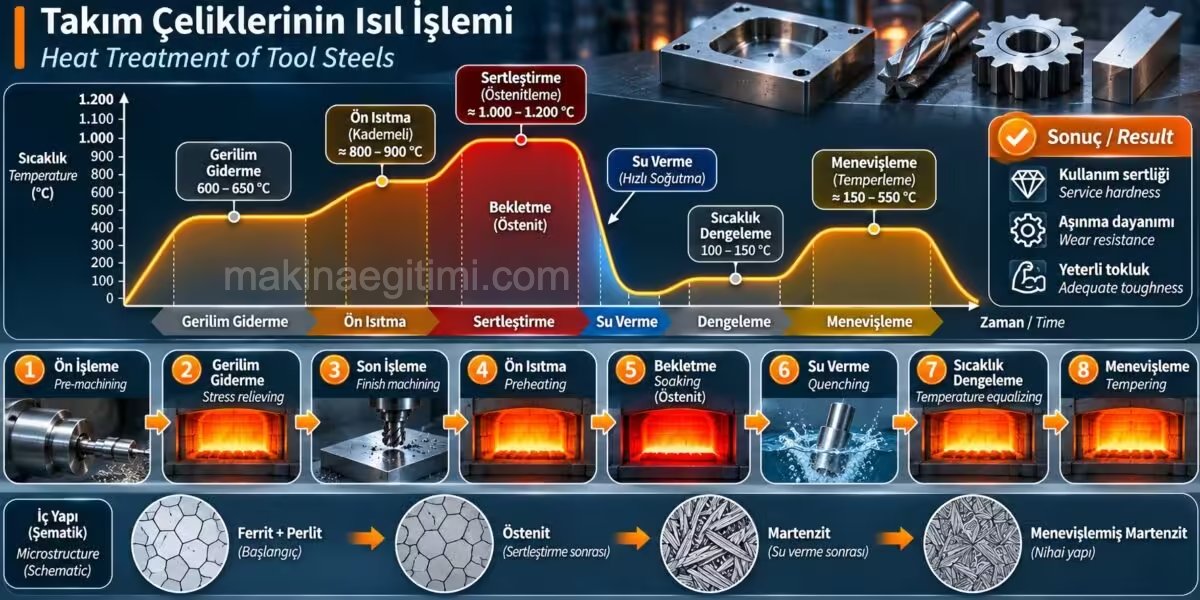
Bu değerler çelik üreticileri tarafından malzeme bilgi föylerinde (kataloglarında) verilir.
Islah Etme
Islah etme, parçalara yüksek dayanım, yüksek akma sınırı ve aynı zamanda tokluk kazandıran bir ısıl işlemdir. Sertlik yerine dayanım ve tokluğun dengesi istendiğinde uygulanır.
Islah Nasıl Yapılır?
Islah, sertleştirme ve ardından yapılan menevişleme işlemlerinden oluşur. Sertleştirmeden farkı, menevişleme sıcaklığının çok daha yüksek olmasıdır.
| Sertleştirme + menevişleme | Islah | |
|---|---|---|
| Menevişleme sıcaklığı | Düşük (alaşımsız çeliklerde 200–350 °C) | Yüksek (yaklaşık 450–700 °C) |
| Amaç | Yüksek sertlik ve aşınma dayanımı | Yüksek dayanım ve tokluk dengesi |
| Tipik parçalar | Takımlar, aşınan yüzeyler | Akslar, miller, dişli çarklar, cıvatalar |
Islah Çelikleri
%0,2 ile %0,6 karbon içeren ve ıslah edilerek yüksek akma sınırı, yüksek çekme dayanımı ve büyük tokluk kazanan çeliklere ıslah çelikleri denir.
- Alaşımsız ıslah çelikleri: %0,2–0,6 karbon içerir. Islahla 1000 N/mm²’ye kadar dayanım elde edilir.
- Alaşımlı ıslah çelikleri: Ek olarak bir miktar nikel, krom, molibden ya da mangan içerir. Islahla 1400 N/mm²’ye kadar dayanım elde edilir.
Ağır yüklere maruz kalan akslar, miller, dişli çarklar ve cıvatalar gibi makine elemanları ıslah edilir.
Islah Çeliklerinin Isıl İşlem Sıcaklıkları
| Çelik | Yumuşatma tavı | Normalizasyon | Sertleştirme (yağ) | Menevişleme |
|---|---|---|---|---|
| Ck 35 (C35E) | 650–700 °C | 880–910 °C | 870–900 °C | ~550–660 °C |
| 34 Cr 4 | 650–700 °C | 820–850 °C | 810–840 °C | ~550–650 °C |
| 34 CrMo 4 | 650–700 °C | 850–880 °C | 830–860 °C | ~540–680 °C |
Islah çeliklerine ihtiyaca göre şu tavlamalar da uygulanır:
- Yumuşatma tavlaması: Şeritli sementiti ince taneli sementite dönüştürmek için
- Normalizasyon tavlaması: İnce ve düzgün bir iç yapı elde etmek için
Ancak ıslah çeliklerinin standart ısıl işlemi ıslah etmedir.
Islah Diyagramı Nasıl Okunur?
Sertleştirmeden sonra çelik cam gibi sert, ama gevrek ve kırılmaya karşı hassastır. Ardından yapılan menevişleme ile:
- Sertlik, çekme dayanımı ve akma sınırı düşer.
- Tokluk ve kopma uzaması artar.
Bir çeliğin farklı menevişleme sıcaklıklarında hangi mekanik özellikleri kazandığı, o çeliğin ıslah diyagramından okunur. Yatay eksende menevişleme sıcaklığı, düşey eksende ise çekme dayanımı (Rm), akma sınırı (Re) ve kopma uzaması (A) bulunur.
Örnek: Ck 45 (C45E) ıslah çeliği, 600 °C’de menevişlendiğinde:
- Çekme dayanımı: Rm = 700 N/mm²
- Akma sınırı: Re = 380 N/mm²
- Kopma uzaması: A = %18
Menevişleme sıcaklığı düşürülürse dayanım artar, tokluk azalır. Yükseltilirse dayanım azalır, tokluk artar. Bu yüzden ıslah edilmiş çelikler iki gruba ayrılır:
- Sert ıslah edilmiş çelikler: Düşük menevişleme sıcaklığı, yüksek dayanım
- Tok (özlü) ıslah edilmiş çelikler: Yüksek menevişleme sıcaklığı, yüksek tokluk
Menevişleme Sırasında İç Yapıda Ne Olur?
Sertleştirmeden sonra iç yapı, karbon atomlarının hacim merkezli kafes içinde sıkışıp kaldığı, iğne şeklindeki martenzitten oluşur. Menevişleme sıcaklığı arttıkça bu yapı adım adım değişir:
| Menevişleme sıcaklığı | İç yapıdaki değişim |
|---|---|
| 400 °C | Karbon atomlarının bir kısmı martenzit kafesinden dışarı çıkar. Kalan martenzit iğneleri arasında ince ferrit ve sementit parçacıkları ayrışır |
| 550 °C | Martenzit tamamen ferrit ve sementit iğneciklerine dağılır |
| 700 °C | Sementit iğnecikleri birleşerek küresel sementit taneciklerine dönüşür |
Sonuç
Sertleştirme, çeliğin östenit sıcaklığından hızla soğutulmasıyla karbon atomlarının kafes içinde sıkışıp kaldığı martenzit yapısının oluşturulmasıdır. Bunun için çeliğin en az %0,2 karbon içermesi ve kritik soğutma hızından daha hızlı soğutulması gerekir. Alaşımsız çeliklerde sertleştirme sıcaklığı G-S-K çizgisinin yaklaşık 40 °C üzerindedir.
Alaşımsız çelikler suda, düşük alaşımlı çelikler yağda, yüksek alaşımlı çelikler yağda ya da havada sertleştirilir. Hızlı soğutma çarpılma ve çatlak riskini artırır. Bu risk kesintili ve kademeli sertleştirme ile azaltılabilir.
Sertleştirilmiş çelik menevişlenerek tok hale getirilir. Menevişleme sıcaklığı yükseltildiğinde işlemin adı ıslah olur. Islah ile akslar, miller, dişliler ve cıvatalar için gereken yüksek dayanım ve tokluk dengesi elde edilir.
Sıkça Sorulan Sorular
Çelik, sertleştirme sıcaklığına kadar ısıtılır, iç kısımlarının da ısınması için bekletilir, ardından su, yağ ya da havada hızla soğutulur. Son olarak gevrekliği azaltmak için menevişlenir.
Östenitik çeliğin hızla soğutulmasıyla, karbon atomlarının kafes içinde sıkışıp kafesi çarpıttığı, ince iğneli, cam sertliğinde ve gevrek iç yapıdır. Sertleştirilmiş çeliğin sertliği bu yapıdan gelir.
Hayır. %0,2’den az karbon içeren çelikler sertleştirilemez. Çünkü sertliği oluşturan kafes çarpılması için yeterli karbon gerekir.
Alaşımsız çeliklerde demir-karbon diyagramındaki G-S-K çizgisinin yaklaşık 40 °C üzeri seçilir. Alaşımlı çeliklerde ise çelik üreticisinin ısıl işlem talimatındaki değerler kullanılır.
Martenzit oluşması için çeliğin kritik soğutma hızından hızlı soğutulması gerekir. Alaşımsız çelikler yalnızca suyun sağladığı yüksek soğutma hızında sertleşir. Alaşımlı çeliklerde kritik soğutma hızı düşük olduğu için daha yavaş soğutan yağ yeterlidir ve çatlak riski azalır.
Su verme sırasında önce yüzey, sonra çekirdek soğuyup büzülür ve her aşamada diğer bölge bu büzülmeyi engeller. Ayrıca martenzitin hacmi ferritten yaklaşık %1 büyüktür. Bu gerilmeler çarpılmaya ve çatlaklara yol açar.
Sertleştirilmiş çeliğin belirli bir sıcaklığa ısıtılıp bekletildikten sonra yavaşça soğutulmasıdır. Gevrekliği ve iç gerilmeleri azaltır, sertliği ise yalnızca biraz düşürür.
Alaşımsız ve düşük alaşımlı çeliklerde 200–350 °C, yüksek alaşımlı çeliklerde 500–650 °C arasında yapılır. Islahta ise menevişleme sıcaklığı daha yüksektir.
Sertleştirme ve ardından yüksek sıcaklıkta yapılan menevişlemeden oluşan ısıl işlemdir. Parçaya yüksek dayanım, yüksek akma sınırı ve tokluk kazandırır. Akslar, miller, dişliler ve cıvatalar ıslah edilir.
%0,2–0,6 karbon içeren ve ıslah edilerek yüksek dayanım ve tokluk kazanan çeliklerdir. C45, 34Cr4 ve 34CrMo4 tipik örneklerdir.
İkisinde de çelik önce sertleştirilir. Fark menevişleme sıcaklığındadır. Sertleştirmede düşük sıcaklıkta menevişlenir ve yüksek sertlik korunur. Islahta yüksek sıcaklıkta menevişlenir ve dayanım ile tokluk dengesi elde edilir.
Menevişleme sırasında parlatılmış yüzeyde oluşan oksit renkleri, menevişleme sıcaklığını yaklaşık olarak tahmin etmek için kullanılır.
Alaşımsız çelikler suda, düşük alaşımlı çelikler yağda, yüksek alaşımlı çelikler yağda ya da havada sertleştirilir.
İlgili Yazılar
 Pistona etki eden kuvvetler ve Piston malzemesi
 Korozyon Nedir? Metallerde Korozyon Türleri ve Korozyondan Korunma Yöntemleri
 Metal Sertleştirme Yöntemleri
 Alaşım nedir, nasıl oluşur? Alaşımların özellikleri
 Çekme Deneyi: Gerilme-Uzama Diyagramı ve Malzemenin Mekanik Özellikleri
 Malzemelerde Yorulma: Yorulma Deneyi, Wöhler Eğrisi ve Yorulma Kırılması
 Atölyede Malzeme Tanıma Yöntemleri: Kıvılcım, Çınlama, Bükme ve Kırılma Yüzeyi Deneyleri
 Malzeme çeşitleri ve özellikleri (DIN normuna göre)