
Atölyede bir köşede duran, üzerinde etiket ya da işaret olmayan bir çubuk parçası düşünün. Yapı çeliği mi, takım çeliği mi, yoksa dökme demir mi? Laboratuvara göndermek her zaman mümkün olmaz. Çoğu durumda buna gerek de yoktur. Deneyimli bir usta, birkaç basit kontrolle malzemenin türü hakkında oldukça güvenilir bir tahmin yapabilir.
Bu yazıda, özel cihaz ve makine gerektirmeyen atölye kontrollerini ele alıyoruz: görünüşe göre tanıma, çınlama deneyi, kıvılcım deneyi, bükme deneyi ve kırılma yüzeyi kontrolü. Ayrıca dokuz farklı çelik türünün kıvılcım özelliklerini bir tabloda topluyoruz.
Malzeme Muayenesi Neden Yapılır?
Atölye kontrollerine geçmeden önce malzeme muayenesinin genel amacına bakmak faydalı olur. Malzeme muayenesinin üç temel görevi vardır:
- Malzeme özelliklerini belirlemek: Malzemenin dayanımı, sertliği, korozyon direnci ve teknolojik özellikleri tespit edilir. Böylece malzemenin bir iş için uygun olup olmadığı anlaşılır.
- Kusurlu parçaları ayıklamak: Üretilmiş parçalar kontrol edilerek çatlak, kabuk bağlama ya da çekinti boşluğu bulunan parçaların kullanılması önlenir. Bu sayede malzeme hatalarından doğabilecek kazaların ve masrafların önüne geçilir.
- Hasar nedenlerini araştırmak: Bir parça kırıldığında nedeni incelenir. Amaç, benzer hasarların ileride tekrarlanmasını önlemektir.
Atölye Kontrolleri Nedir?
Atölye kontrolleri, her atölyede özel cihaz ya da makine kullanmadan yapılabilen basit kontrollerdir. Malzemenin türü, bileşimi, özellikleri ve kullanılabilirliği hakkında bilgi verirler.
Ancak bir sınırlamaları vardır: Bu kontroller sayısal ve kesin bir sonuç vermez. Sadece yaklaşık bir değerlendirme sağlar. “Bu malzemenin çekme dayanımı 520 N/mm²’dir” diyemezsiniz. Ama “bu büyük ihtimalle sertleştirilmiş bir takım çeliğidir” diyebilirsiniz. Kesin değerler için çekme deneyi ve sertlik ölçümü gibi laboratuvar deneyleri gerekir.
Görünüşe Göre Malzeme Tanıma
İlk adım, malzemeye dikkatlice bakmaktır. Bunun için parçanın küçük bir bölümü, metal yüzeyi açığa çıkacak şekilde eğeyle temizlenir. Metalin rengi ve yüzeyin durumu ilk ipuçlarını verir.
Metal rengine göre:
- Çelik parlaklığı → Demir (Fe)
- Kırmızımsı renk → Bakır (Cu)
- Sarı renk → Pirinç (CuZn)
- Açık gümüş rengi → Alüminyum (Al)
Yüzey durumuna göre:
| Görünüş | Muhtemel malzeme |
|---|---|
| Tufal kaplı yüzey, yuvarlatılmış kenarlar, hafif bombeli yüzeyler | Sıcak haddelenmiş yapı çeliği |
| Parlak yüzey, keskin kenarlar, düz yüzeyler | Soğuk haddelenmiş yapı çeliği |
| Düzgün, gümüş görünümlü yüzey, tam ölçülü kesit | Çekilmiş ya da kabuğu soyulmuş takım çeliği |
| Siyahımsı gri, pürüzlü yüzey, yuvarlak kenarlar | Dökme demir |

Çınlama Deneyi
Çınlama deneyi, belki de atölyedeki en eski malzeme kontrol yöntemlerinden biridir. İş parçası bir ipe bağlanarak serbestçe asılır ve hafif bir çekiçle vurulur. Çıkan sese göre malzeme hakkında fikir edinilir:

| Ses | Malzeme durumu |
|---|---|
| İnce, tiz çınlama | Sert malzeme |
| Kalın, tok ses | Yumuşak malzeme |
| Çatlak, şakırtılı ses | Çatlak içeren malzeme |
Çınlama deneyinin en önemli faydası, gözle görülmeyen iç çatlakları fark etmeye yardımcı olmasıdır. Sağlam bir parça temiz bir ses verirken, çatlak parçanın sesi boğuk ve kırık çıkar.
Kıvılcım Deneyi
Kıvılcım deneyi, çelik türlerini birbirinden ayırmak için atölyede kullanılabilecek en bilgilendirici yöntemdir. Deney karanlık bir ortamda yapılır. Kontrol edilecek parça, dönen bir zımpara taşına bastırılır. Taştan kopan kızgın çelik parçacıkları havada yanarak kıvılcım demeti oluşturur.
Kıvılcımın rengi, uzunluğu ve şekli çeliğin bileşimine göre değişir. Bu yüzden kıvılcıma bakarak çeliğin türü ve içindeki alaşım elementleri hakkında karar verilebilir.
Kıvılcımda Nelere Bakılır?
- Kıvılcım ışınları (hüzmeler): Taştan çıkan ana çizgilerdir. Düzgün, kesik, ince ya da kalın olabilirler.
- Karbon patlamaları: Işınların üzerinde dallanan, yıldız şeklinde patlamalardır. Çelikteki karbon miktarı arttıkça karbon patlamaları çoğalır ve dallanma artar.
- Renk: Kıvılcım açık sarıdan koyu kırmızıya kadar değişebilir. Bazı alaşım elementleri rengi belirgin biçimde etkiler.
- Işın uçları: Uçlar mızrak şeklinde, kırık ya da farklı renkte olabilir.
Çelik Türlerine Göre Kıvılcım Özellikleri
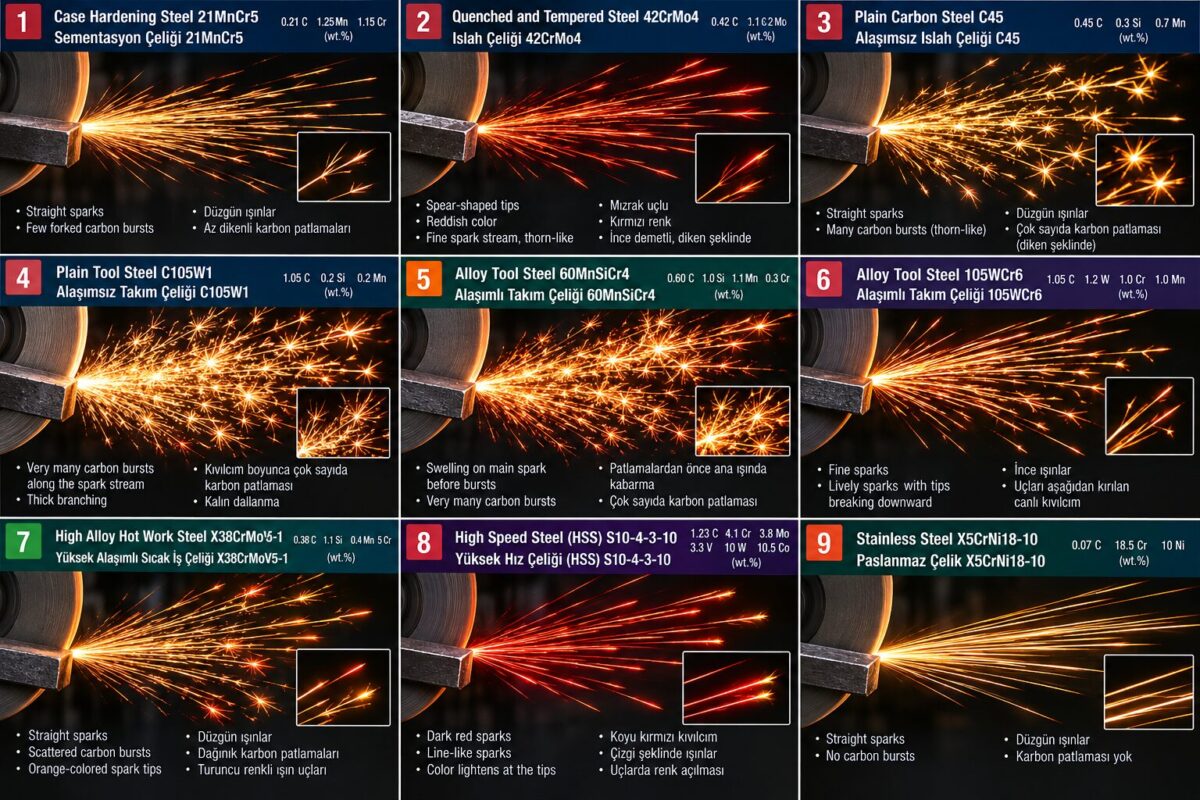
Aşağıdaki tablo, kitapta yer alan dokuz çelik türünün kıvılcım özelliklerini özetler. Bileşim değerleri ağırlıkça yüzdedir.
| Çelik türü | Yaklaşık bileşim | Kıvılcım görünüşü |
|---|---|---|
| Sementasyon çeliği 21MnCr5 | %0,21 C, %1,25 Mn, %1,15 Cr | Düzgün ışınlar, az dikenli karbon patlamaları |
| Islah çeliği 42CrMo4 | %0,42 C, %1,1 Cr, %0,2 Mo | Mızrak uçlu, kırmızı, ince demetli, diken şeklinde kıvılcım |
| Alaşımsız ıslah çeliği C45 | %0,45 C, %0,3 Si, %0,7 Mn | Düzgün ışınlar, diken şeklinde çok sayıda karbon patlaması |
| Alaşımsız takım çeliği C105W1 | %1,05 C, %0,2 Si, %0,2 Mn | Kıvılcım boyunca çok sayıda karbon patlaması, kalın dallanma |
| Alaşımlı takım çeliği 60MnSiCr4 | %0,60 C, %1,0 Si, %1,1 Mn, %0,3 Cr | Çok sayıda karbon patlaması. Patlamalardan önce ana ışında kabarma |
| Alaşımlı takım çeliği 105WCr6 | %1,05 C, %1,2 W, %1,0 Cr, %1,0 Mn | İnce ışınlar, uçları aşağıdan kırılan canlı kıvılcım |
| Yüksek alaşımlı sıcak iş çeliği X38CrMoV5-1 | %0,38 C, %1,1 Si, %0,4 Mn, %5 Cr | Düzgün ışınlar, dağınık karbon patlamaları, turuncu renkli ışın uçları |
| Yüksek hız çeliği (HSS) S10-4-3-10 | %1,23 C, %4,1 Cr, %3,8 Mo, %3,3 V, %10 W, %10,5 Co | Koyu kırmızı, çizgi şeklinde ışınlar, uçlarda renk açılması |
| Paslanmaz çelik X5CrNi18-10 | %0,07 C, %18,5 Cr, %10 Ni | Karbon patlaması olmayan düzgün ışınlar |
Tablodan Çıkan Pratik Sonuçlar
Tablo incelendiğinde bazı genel kurallar dikkat çeker:
- Karbon oranı arttıkça karbon patlamaları çoğalır. %0,21 karbonlu sementasyon çeliğinde patlamalar az ve seyrektir. %1,05 karbonlu C105W1 takım çeliğinde ise kıvılcımın tamamı boyunca yoğun ve kalın dallanmalı patlamalar görülür.
- Paslanmaz çelik kolayca ayırt edilir. Karbon oranı çok düşük olduğu için karbon patlaması oluşmaz. Kıvılcım düzgün ışınlardan ibarettir.
- Yüksek hız çeliği rengiyle tanınır. Yüksek tungsten ve kobalt içeriği nedeniyle kıvılcım koyu kırmızı renktedir ve çizgi şeklindedir.
- Krom-molibden çeliklerinde kıvılcım kırmızıya döner ve ışın uçları mızrak şekli alır.
Kıvılcım deneyini güvenilir şekilde yorumlamak deneyim ister. En iyi sonuç, türü bilinen numunelerle yan yana karşılaştırma yapılarak alınır.
Bükme Deneyi ile Malzeme Tanıma
Çubuk şeklindeki bir numune mengeneye bağlanıp bükülür. Malzemenin büküldüğünde gösterdiği davranış, sert mi yumuşak mı olduğunu ortaya koyar:
| Bükme davranışı | Muhtemel malzeme |
|---|---|
| Bükülemez, sert bir zorlamada aniden kırılır | Sert ve gevrek malzeme: gri dökme demir ya da sertleştirilip menevişlenmiş çelik |
| Büyük kuvvetle bile bükülemez, bırakıldığında geri yaylanır | Sert ve elastik malzeme: sertleştirilip menevişlenmiş yay çeliği gibi |
| Kolayca bükülür, defalarca ileri geri büküldükten sonra kırılır | Yumuşak malzeme: yumuşak tavlanmış çelik gibi |
Gevrek malzemeler hiçbir şekil değişikliği göstermeden kırılır. Sert ama elastik malzemeler bükülmeye direnir ve kuvvet kalktığında eski şekline döner. Yumuşak malzemeler ise kolayca şekil değiştirir ve ancak birçok kez büküldükten sonra kopar.
Kırılma Yüzeyi Kontrolü
Bükme deneyinden sonra kırılan numunenin kırık yüzeyi de incelenmeye değerdir. Kırılma yüzeyinin görünüşü malzemenin türü, bileşimi ve hatta uygulanmış ısıl işlem hakkında ek bilgi verebilir:
| Kırılma yüzeyi görünüşü | Muhtemel malzeme |
|---|---|
| Kaba taneli, lifli | Sertleştirilmemiş çelik |
| İnce taneli, kadife görünümlü | Sertleştirilmiş çelik |
| Kaba lifli çekirdek ve ince taneli kenar tabakası | Yüzeyi sertleştirilmiş ya da sementasyonla sertleştirilmiş çelik |

Sementasyon ya da yüzey sertleştirme uygulanmış bir parçanın kırık yüzeyinde, yumuşak çekirdek ile sert dış kabuk arasındaki fark çıplak gözle görülebilir.
Atölye Kontrollerinin Sınırları
Atölye kontrolleri hızlı ve ucuzdur, ancak her zaman yeterli değildir. Bu yöntemler:
- Kesin sayısal değer vermez.
- Doğru yorum için deneyim gerektirir.
- Birbirine yakın bileşimdeki çelikleri ayırt etmekte zorlanabilir.
Bu nedenle kritik parçalarda atölye kontrolleri yalnızca ön değerlendirme olarak kullanılmalıdır. Kesin sonuç için çekme deneyi, sertlik ölçümü ve kimyasal analiz gibi laboratuvar yöntemlerine başvurulmalıdır.
Sonuç
Özel cihaz olmadan da bir malzeme hakkında çok şey öğrenmek mümkündür. Yüzey görünüşü malzemenin üretim şekline dair ipucu verir. Çınlama deneyi sertliği ve gizli çatlakları ortaya çıkarır. Kıvılcım deneyi ile çeliğin karbon oranı ve alaşım türü hakkında oldukça isabetli tahminler yapılabilir. Bükme deneyi ve kırılma yüzeyi kontrolü ise malzemenin sert, elastik ya da yumuşak olduğunu ve ısıl işlem görüp görmediğini gösterir. Bu yöntemler birlikte kullanıldığında, atölyede kimliği belirsiz bir malzemeyi tanımak için güçlü bir araç seti oluşur.
Sıkça Sorulan Sorular
Çelik bir parçanın karanlık bir ortamda dönen zımpara taşına bastırılarak oluşan kıvılcımın rengine, şekline ve dallanmasına göre çelik türünün belirlendiği atölye yöntemidir.
Karbon oranı arttıkça kıvılcım ışınları üzerindeki yıldız şeklindeki karbon patlamaları çoğalır ve dallanma yoğunlaşır. Düşük karbonlu çeliklerde patlamalar az ve seyrektir.
Karbon oranı çok düşük olduğu için karbon patlaması görülmez. Kıvılcım düzgün ve sade ışınlardan oluşur.
Parça bir ipe asılarak serbest bırakılır ve hafif bir çekiçle vurulur. İnce ve tiz ses sert malzemeyi, kalın ve tok ses yumuşak malzemeyi, çatlak ve şakırtılı ses ise çatlak içeren bir parçayı gösterir.
Dökme demirin yüzeyi siyahımsı gri ve pürüzlüdür, kenarları yuvarlaktır. Bükülmeye çalışıldığında şekil değiştirmeden kırılır.
Evet. Sertleştirilmiş çeliğin kırık yüzeyi ince taneli ve kadife görünümlüdür. Sertleştirilmemiş çelikte ise yüzey kaba taneli ve lifli olur.
Hayır. Atölye kontrolleri yalnızca yaklaşık bir değerlendirme sağlar. Kesin değerler için çekme deneyi, sertlik ölçümü ve kimyasal analiz gibi laboratuvar yöntemleri gerekir.
İlgili Yazılar
 Malzeme çeşitleri ve özellikleri (DIN normuna göre)
 Termoplastik, Termoset ve Elastomer: Plastik Türleri, Özellikleri ve Kullanım Alanları
 Temper Dökme Demirler
 Rockwell sertlik ölçme yöntemi
 Tavlama Nedir? Çeliklerde Tavlama Çeşitleri ve Tavlama Hataları
 Çelik Üretim Yöntemleri
 Siemens Martin Çelik Üretim Yöntemi
 3D Baskıda Kullanılan Malzemeler