Close Menu
  • MAKİNELER ve İMALAT
    • ALET VE EKİPMANLAR
    • BİLGİSAYAR DESTEKLİ ÇİZİM
    • Cadcam eğitimi
    • Cnc Tezgah Programlama
    • DÖKÜM TEKNOLOJİLERİ
    • ELEKTRİK ELEKTRONİK TEKNOLOJİLERİ
    • HİDROLİK PNÖMATİK
    • İMALAT İŞLEMLERİ
    • İMALAT TEKNOLOJİLERİ
    • İŞ GÜVENLİĞİ
    • KALIP TASARIMI
    • KATI MODELLEME
    • KAYNAK TEKNOLOJİSİ
    • MAKİNE ELEMANLARI
    • MAKİNE MESLEK RESMİ
    • MALZEME BİLGİSİ
    • OTOMOTİV ve ARAÇ TEKNOLOJİLERİ
    • ROBOTİK TEKNOLOJİLERİ
    • SAĞLIK TEKNOLOJİLERİ
    • SAVUNMA ve HAVACILIK TEKNOLOJİLERİ
    • TASARI GEOMETRİ
    • TEKNİK RESİM
    • YAZILIM ve DONANIM TEKNOLOJİLERİ
    • YENİLİKÇİ ÜRETİM YÖNTEMLERİ
  • TEKNOLOJİ ve YAŞAM
    • OTOMOBİLLER ve TAŞIT
      • ARAÇ ve MOTOR BİLGİSİ
      • Güvenli Sürüş
      • Sürüş Destek Sistemleri
    • Genel Kültür
      • FİLM -DİZİ
      • Görsel ve Grafik Sanat
      • KİTAP – EDEBİYAT
      • MÜZİK
      • SPOR
      • TARİH
      • TEKNOLOJİ TARİHİ
    • GÜNDELİK YAŞAM TEKNOLOJİLERİ
    • HOBİ – EĞLENCE
    • İNTERNET TEKNOLOJİLERİ
    • SAĞLIK
    • MOBİL TEKNOLOJİLER
Makine Eğitimi
  • Makineler ve İmalat
    MAKİNE ELEMANLARI
    HİDROLİK PNÖMATİK
    TEKNİK RESİM
    BİLG.TASARIM ve İMALAT
    TEMEL İMALAT İŞLEMLERİ
    İMALAT İŞLEMLERİ
    Diğer Mesleki Dersler
    SINAVLAR ve EVRAKLAR
    Hareket ve Kuvvet İletimi
    Basit makineler
    Dişliler
    Kamlar
    Kamalar
    Kavramalar
    Yaylar
    Kayış Kasnaklar
    Miller
    Yatak ve Rulmanlar
    Zincirler
    Hesaplayıcılar
    Yay Sabiti Sıkışma Hesaplayıcı
    Dişli Oranı Hesaplayıcı
    Kayış Kasnak Oranı Hesaplayıcı
    Bağlama ve Birleştirme
    Gupilyalar
    Flanşlar
    Perçinler
    Rondelalar
    Pim ve Pernolar
    Segmanlar
    Kaynak Teknolojisi
    Vida Civata ve Somunlar
    Diğer Makine Elemanları
    Kızaklar ve Lineer Kılavuzlar
    Frenler
    Volanlar
    Kelepçeler
    Amortisörler
    Contalar ve O-Ringler
    Keçeler ve Sızdırmazlık Elemanları
    Hidrolik
    Hidroliğe Giriş ve Prensipler
    Hidrolik Sistemler ve Uygulamaları
    Hidrolik Devre Elemanları
    Akümülatörler
    Filtreler
    Motorlar
    Pompalar
    Valfler

    Pnömatik
    Pnömatiğe Giriş ve Prensipler
    Pnömatik Sistemler ve Uygulamaları
    Pnömatik Devre Elemanları
    Valfler
    Silindirler
    Susturucular
    Şartlandırıcılar
    Motorlar
    Kompresörler
    Kurutucular
    Ortak Konular ve Bakım
    Hidrolik Pnömatik Bakım Onarım
    Çalışma Notları, Sınavlar, Testler
    Hesaplayıcılar
    Hidrolik Silindir Kuvvet Hesaplayıcı
    Teknik Resim
    Teknik Resme Giriş
    Geometrik Çizimler
    Perspektif ve İzdüşüm
    Görünüş Çıkarma
    Ölçülendirme
    Kesit Alma
    Komple ve Yapım Resmi
    Toleranslar
    Tolerans - Geçme Simulatörü
    Yüzey İşleme İşaretleri
    Makine Meslek Resmi
    Vida Civata ve Somunlar
    Kasnaklar
    Dişliler
    Pim ve Pernolar
    Miller
    Rulmanlar
    Yaylar
    Rondelalar
    Gupilyalar
    Teknik Resimde Kaynaklar
    Temrinler
    Meslek Resim Temrinleri
    Dişli Temrinleri
    Görünüş Çıkarma Temrinleri
    Kesit Alma Temrinleri
    Kasnak Temrinleri
    Pim Perno Temrinleri
    Vidalı Birleştirme Temrinleri
    Kesit Alma Temrinleri
    Tasarı Geometri
    Bilgisayar Destekli Çizim
    Autocad İle Çizim Dersleri
    Antetli Şablonlar
    Bilgisayar Destekli Çizim Temrinleri
    Görünüş Çıkarma Temrinleri
    Bilg. Destekli Çizim Sınavları
    Katı Modelleme ve Animasyon
    Katı Model Çizim Dosyaları
    Katı Model Montaj Örnekleri
    Katı Model Çizim Dersleri
    katı Modelleme Sınavları
    3d CAD Yazılım İncelemeleri
    Katı Modelleme Temrinleri
    CNC Programlama
    CAM
    Robotik
    Ölçme Kontrol
    Komparatörler
    Mastarlar
    Kumpaslar
    Mikrometreler
    KUMPAS SİMULATÖRÜ
    MİKROMETRE SİMULATÖRÜ

    Makinelerle Çalışma
    Temel Freze
    Temel Torna
    Delme
    Vargel Tezgahı
    El İşlemleri
    Eğeleme
    Markalama
    Kesme İşlemleri
    Raybalama
    Matkap Bileme
    Kılavuz-Pafta

    Malzeme Bilgisi
    Malz. Muayenesi ve Sertlik ölçme
    Çelikler
    Plastikler
    Dökme Demir
    Alüminyum
    İş Güvenliği
    Atölyede İş Güvenliği
    Bakım onarım İşlerinde İ.S.G
    Makinelerde Emniyet Kuralları
    Elektrikle Çalışmada İ.s.g
    El Aletlerinde İş Güvenliği
    İ.S.G. Uzmanlık Eğitimi
    Talaşlı İmalat
    Tornalama
    Frezeleme
    Taşlama
    Kesme Hızı - Devir Hesaplayıcı

    Yenilikçi Üretim Yöntemleri
    3D yazıcı İle Baskı
    3D Tarayıcılar
    Su Jeti İle İşleme
    Lazer İle işleme
    Elektro Erozyon
    Kaynakçılık
    Haddeleme
    Döküm
    Kalıp Tasarımı
    Mekanik ve Hidrolik Presler
    Kesme - Delme Kalıbı
    Bükme Kalıbı
    Çekme Kalıbı
    Plastik Enjeksiyon Kalıpları
    Ekstrüzyon kalıpları
    Birleşik Kalıplar
    Ardışık Kalıplar
    Fışkırtma Kalıpları
    Sıvama Kalıpları
    Püskürtme Kalıbı
    Mesleki Yabancı Dil
    Mekanik - Mukavemet
    Fizik Dersi Konuları
    CAD CAM
    CNC
    Hidrolik Pnömatik
    İmalat İşlemleri
    İş Güvenliği
    Katı Modelleme
    Ölçme Kontrol
    Mekanik
    Mesleki Gelişim
    Mesleki Yabancı Dil
    Tasarı Geometri
    Temel İmalat İşlemleri
    Teknik Resim

    İşletmelerde Beceri Eğitimi
    Bilgisayar Destekli İmalat
    Bilgisayar Destekli Tasarım
    Sınav Analiz Programı

    YILLIK PLANLAR
  • Teknoloji
    ÜRÜN TEKNOLOJİLERİ
    İMALAT TEKNOLOJİLERİ
    Mobil Teknolojiler
    Gündelik Yaşam Teknolojileri
    Elektrik Elektronik Teknolojileri
    Otomotiv ve Araç Teknolojileri
    Yazılım ve Donanım Teknolojileri
    Pratik ve Güvenli İnternet
    Donanım ve Çevre Birimleri
    Program Tanıtımları
    Bilgisayar İpuçları
    Teknoloji Tarihi
    Sağlık ve Tıp Teknolojileri
    Savunma ve Havacılık
    Robotik Teknolojileri
    Makine Parçaları İmalatı
    Hammadde İmalatı
    Motorlu Taşıt İmalatı
  • Yaşam
    Görsel ve Grafik Sanat
    Hobi - Eğlence
    Film - Dizi
    Spor
    Müzik
    Tarih
    Bilim
    Kitap - Edebiyat
    Sağlık
    Gezi Seyahat
    Araç Tanıtım ve Karşılaştırma
    Araç ve Motor Bilgisi
    Araç Bakım Onarımı
    Güvenli Sürüş
    Sürüş Destek Sistemleri
    İlk Yardım Bilgisi
    Ehliyet Sınavı Hazırlık Testleri
Makine Eğitimi
Ana Sayfa»İMALAT TEKNOLOJİLERİ»Metal Sertleştirme Yöntemleri
6 Mayıs 2017

Metal Sertleştirme Yöntemleri

Malzeme bilgisi kategorisinde bu yazının konusu metal sertleştirme yöntemleri olacak. Alevle Yüzey sertleştirme. Su vererek sertleştirme. İndüksiyon akımıyla yüzey sertleştirme. Sementasyonla, Nitrürasyonla ve laserle yüzey sertleştirme nasıl yapılır inceleyeceğiz.

  • Su vererek sertleştirme
  • Alevle yüzey sertleştirme
    • Alevle yüzey sertleştirme nasıl yapılır?
    • Alevle yüzey sertleştirme hangi durumlarda uygulanır?
  • İndüksiyon akımı ile yüzey sertleştirme
  • Sementasyonla yüzey sertleştirme
    • Sementasyon işlemi
    • Sementasyon işlemi hangi durumlarda uygulanır?
  • Nitrürasyonla yüzey sertleştirme
    • Nitrürasyon nasıl yapılır?
    • Nitrürasyon ve sementasyonun farkı nedir?
  • Laserle Yüzey Sertleştirme
  • Konuyla İlgili Sorular

Sertleştirme; çeliğin sertliğini, çekme direncini arttırmak, aşınma ve biçim değiştirme dayanımını yükseltmek ve dokusunu ince taneli hale getirmek için yapılan ısıtma ve soğutma işlemidir.

Sertleştirilecek olan çelik malzeme, uygun bir sıcaklığa kadar ısıtıldıktan sonra hızla soğutulur. Bu işlem sonunda malzeme sertleşmiş olur. Böylece, çeliğin sertliği ile çekme direnci arttırılır, aşınma ve biçim değiştirme dayanımı yükseltilir. Ayrıca malzeme dokusu ince taneli hale getirilir.
Çeliklerin, içerisindeki karbon miktarına göre belli bir sertleştirme sıcaklığı vardır.

Çeliği Sertleştirmek için değişik sistemler ve makineler bulunsa da metalleri sertleştirme işlemi, küçük işletmelerde genellikle yukarıdaki videodaki gibi uygulanır.

Şimdi metal sertleştirme yöntemleri nelerdir? Bir inceleyelim.

Su vererek sertleştirme

Öncelikle hatırlatalım; su vererek sertleştirme yönteminde, suyun dışında bazı soğutucular da kullanılır. Örneğin yağ ve hava.

Çelik, aşağıda verilen çelikler için ısıl işlem sıcaklıkları diyagramındaki GSK çizgisinin yaklaşık 30°C kadar üstündeki sıcaklıklarda kızdırılır ve herhangi bir soğutma maddesinde hızla soğutulursa sertleşir.

Çelikler için ısıl işlem sıcaklıkları diyagramı.Sıcaklık karbon diyagramı

Su vererek sertleştirmede malzemenin iç tarafı da sertleşir. Fakat çekirdek (orta yer) dış kısımdan daha yumuşak olur.

Su vermede, soğutma maddesi olarak ısı iletkenlikleri iyi olan maddelerden; su, sulu eriyikler, sabunlu su, eritilmiş tuz, bazı madenler, yağlar ve hava kullanılır, pratikte soğutma maddesi olarak en çok; su, yağ ve havadan faydalanılır.

Alevle yüzey sertleştirme

Alevle sertleştirme, bir yüzey sertleştirmesidir. Sertleştirilecek yüzey, oksijenle yakılan bir gaz yakacağın alevi ile, su verme sıcaklığına kadar kızdırılır (Çizelge 1). Kızdırmadan hemen sonra hızla soğutulur.

alevle yüzey sertleştirme

Bu şekil sertleştirmede, parçanın yüzü sert, çekirdeği yumuşak olur. Yüzeydeki sertleşen kısmın kalınlığı 2-3 mm. kadardır. Bu kalınlık, sertliğini kaybetmeden, parçanın yüzeyinden ince bir talaşın alınmasına olanak sağlar.

Alevle yüzey sertleştirme nasıl yapılır?

Alevle sertleştirmede, asetilen ve havagazı kullanılır.

metal sertleştirme yöntemleri alevle yüzey setleştirme

Alev püskürtücünün memeleri, sertleştirilecek parçanın biçimine uyacak şekilde ayarlanır. Alevle sertleştirme, parçayı tornada döndürerek, üzerine alev ve soğutma sıvısı püskürtmekle de yapılabilir.
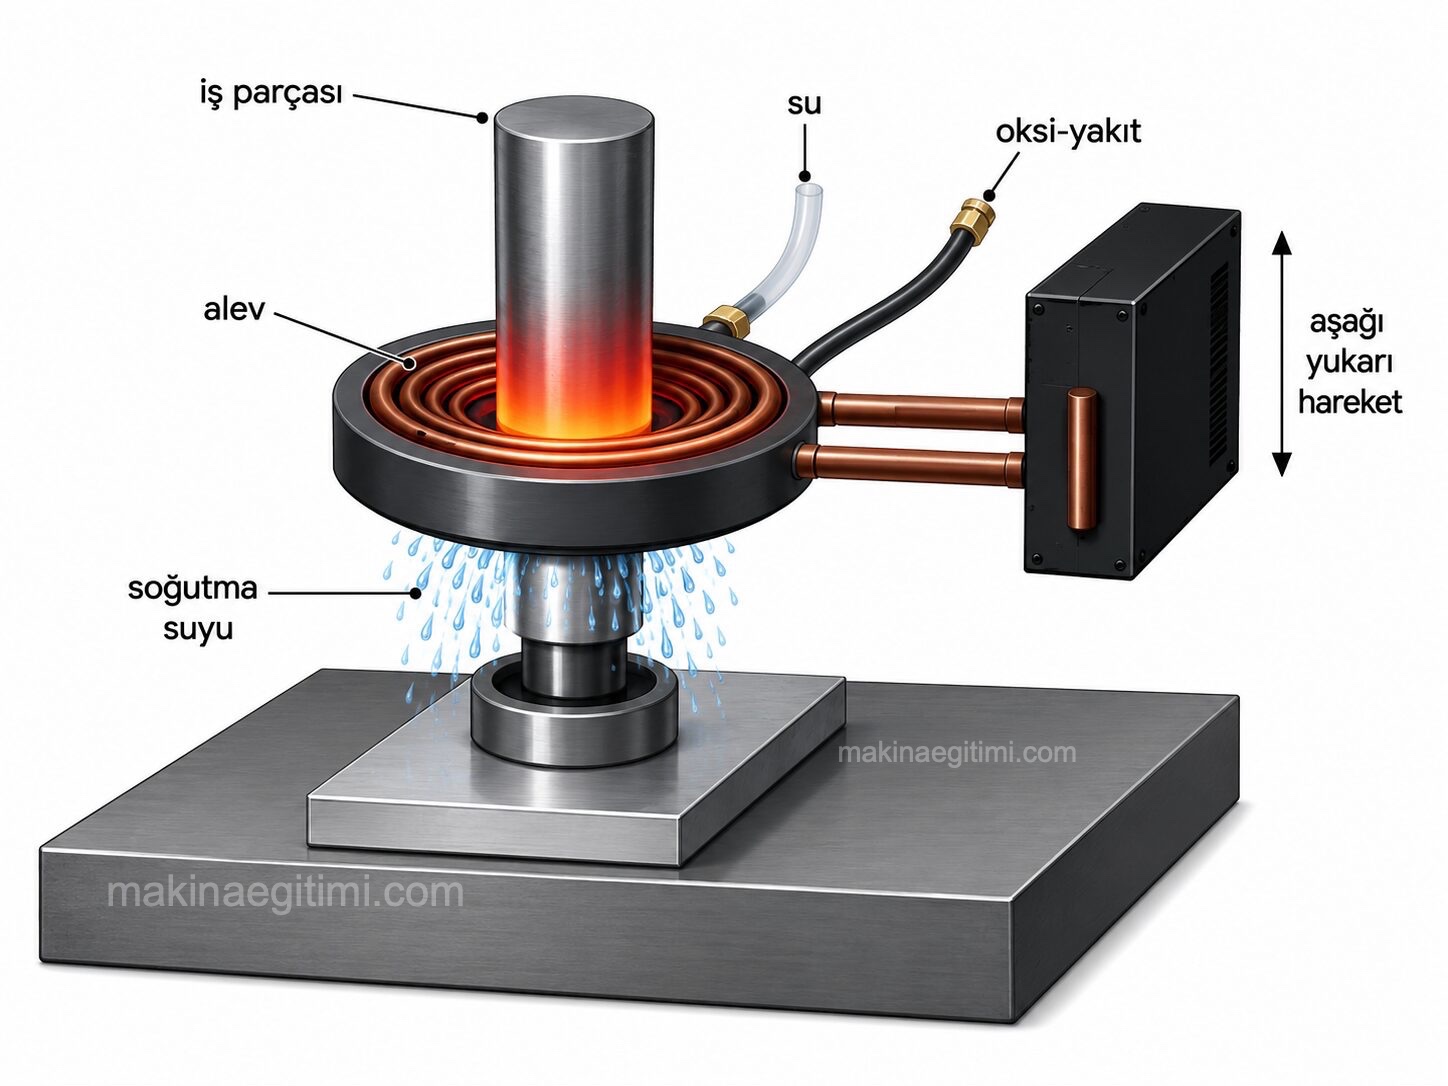
alevle yüzey sertleştirme yöntemi

Alevle yüzey sertleştirme hangi durumlarda uygulanır?

Alevle sertleştirme, otomobil aksları ve benzeri parçaların, bilhassa fırına girmeyen çok büyük parça ve dişli çarkların sertleştirilmesinde kullanılır.

alevle sertleştirme

İndüksiyon akımı ile yüzey sertleştirme

Alevle sertleştirmeye benzeyen bir yüzey sertleştirmesidir. Bunda, frekansı 10000-100000 arasında değişen bir akımın geçtiği sargılar arasına konan çeliğin yüzeyi, birkaç saniyede su verme sıcaklığına kadar ısınır.

indüksiyon akımıyla yüzey sertleştirme

Isınan yerler, alevle sertleştirmede olduğu gibi, soğutma sıvısı püskürtmek veya soğutma sıvısına daldırmak suretiyle hemen soğutulur. Böylece parçayı 0,01 mm. ile birkaç mm. arasındaki derinliklere kadar sertleştirmek mümkün olur.

yüzey sertleştirme yöntemleri endüksiyon akımı ile

yüzey sertleştirme teknikleri arasında olan indüksiyon akımıyla yüzey sertleştirme, örnek olarak krank millerinin yatak içinde kalan kısımlarına uygulanır ve böylece aşınma direnci kazandırılmış olur.

Su Verme Hızı


Su vererek sertleştirmede, malzemenin hızlı soğutulması yüksek sertlik sağlarken çatlama riskini de artırır.

İndüksiyon Sertleştirme Hızı


İndüksiyon akımı ile sertleştirme, sadece istenen yüzey bölgesini saniyeler içinde ısıtarak hassas sertleştirme sağlar.

Lazer Sertleştirme Hassasiyeti


Lazerle yüzey sertleştirme, çok dar ve hassas bölgelerde deformasyon riski olmadan sertleştirme yapılmasına olanak tanır.

Sementasyonla yüzey sertleştirme

Metal sertleştirme yöntemleri deyince akla gelenlerden biri de bu yöntemdir. Semantasyon da bir yüzey sertleştirmesidir. Bu yöntemde yüzeyin kimyasal bileşimi değiştirilmektedir. Az karbonlu çelikler (% 0.2 ve daha az karbon içerenler) , yüzeyine bir miktar karbon verilerek ısı işlemine tabi tutulur ve yüzeyleri sertleştirilir. Fakat parçanın iç kısmı sertleşmemiş halde yumuşak kalır.

Sementasyon işlemi

Semantasyon maddesi olarak odun kömürü, kok veya linyit kullanılarak iş parçası üzeri açık madensel bir kasa içine gömülür.
Kasa, üzeri kapatılarak fırına konur ve 900°C ye kadar ısıtılır.

sementasyon nedir nasıl yapılır


Kasa, karbon alacak olan iş parçasının büyüklüğüne göre, fırın içinde 15 dakika ile 1 saat arasında bırakılır. Bu suretle çelik 0,4 mm. derinliğe kadar karbon alabilir.
İş parçası kasa içinden çıkarılıp suya daldırılarak sertleştirilir. Sadece dış yüzey su alır, iç kısım veya çekirdek kısmı yumuşak kalır.

Sementasyon işlemi hangi durumlarda uygulanır?

Bu işlem, çekiç başları, piston pimleri, dişli çarklar gibi aşınmaya ve ani darbelere dayanması istenen parçalara uygulanır, iş parçası sonradan taşlanacaksa yüzey sertleştirme yapılmamalıdır. Çünkü, ince olan sertleşmiş tabaka taşlama ile giderilebilir.

Nitrürasyonla yüzey sertleştirme

Nitrürasyon nedir : Nitrürasyon da bir yüzey sertleştirmesidir. Genellikle alaşımlı (krom ve molibdenli) çeliklere yapılır.Bu çeliklere nitrürasyon çeliği denir.

Nitrürasyon nasıl yapılır?

Nitrüre edilecek parçalar, sıcaklığı 500°C-550UC olan amonyak gazı akımında belli bir zaman bırakılırsa, yüzeylerinde çok sert olan nitrür tabakası meydana gelir. Bu tabakanın kalınlığı nitrürasyon zamanı ile çok yavaş artar (örneğin; 10 saatte 0,25 mm., 20 saatte 0,35 mm.).

Nitrürasyon ve sementasyonun farkı nedir?

Bu sertleştirme yönteminde iş parçasına su vermeye lüzum yoktur. Çünkü nitrür tabakası aslında serttir. Bunun için nitrüre edilmiş parçaların içinde semente edilmiş parçaların tersine olarak gerginlikler olmaz.

Laserle Yüzey Sertleştirme

Metal sertleştirme yöntemleri arasında son zamanlarda yaygınlaşmakta olan bir yöntemdir.Aşağıdaki videoda laserle yüzey sertleştirme makinesinin çalışması gösterilmiştir.

Laserle yüzey sertleştirmenin yapılışı (yukarıda)

Konuyla İlgili Sorular

Isıtma, çeliğin iç yapısını sertleşmeye uygun bir hale getirirken, hızlı soğutma bu yapının o haliyle “kilitlenmesini” sağlar. Yavaş soğutulursa çelik eski yumuşak yapısına geri dönebileceği için soğutmanın hızlı olması şarttır.

Her yöntem, farklı boyuttaki parçalar için veya parçanın sadece belirli bir bölgesini sertleştirmek için farklı avantajlar sunar. Örneğin küçük ve hassas alanlar için lazer uygunken, büyük yüzeyler için alevle sertleştirme daha pratik olabilir.

İlgili Yazılar

Dökme demirler ve çeşitleri başlık görseli Dökme demirler ve Dökme demir çeşitleri Dökme Demirlerde Alaşım Elementlerinin Etkisi Dökme Demirlerde Alaşım Elementlerinin Etkisi Alaşım jantların avantajları Alaşım Jantların Özellikleri ve Avantajları Çelik Üretim Yöntemleri Çelik Üretim Yöntemleri Plastik Çeşitleri hakkında bilgiler Plastik Çeşitleri ve Plastiklerin Sınıflandırılması MKE No’larına Göre Çelikler ve Kullanım Alanları MKE No’larına Göre Çelikler ve Kullanım Alanları Küresel Grafitli Dökme Demirler Küresel Grafitli Dökme Demirler Vickers Sertlik Ölçme Yöntemi Vickers Sertlik Ölçme Yöntemi
Paylaş. Facebook Twitter WhatsApp Tumblr Email Telegram Copy Link
1 Yorum
  1. YASİN on 22 Haziran 2022 11:12

    ALLAH RAZI OLSUN

    Cevapla

Yorumlayın Cevabı İptal Et

Sanal Kumpas. 1/20 ve 1/50 Verniyerli kumpas simulatörü
Katalitik Konvertör Nedir, Ne işe Yarar?
Son Teknoloji Yüksek Verimli Tarım Makineleri
  • İletişim
  • Kullanım Koşulları-Hizmet Şartları
  • Gizlilik ve Çerez Politikası
Makine Eğitimi

Makineler, Makine parçaları, İmalat yöntemleri, Otomotiv, Araç bakım onarım ve Teknoloji ile ilgili Bilgi Kaynağı

Facebook X (Twitter) Pinterest Tumblr

Yukarıya yazın ve aramak için Enter tuşuna basın. İptal etmek için Esc tuşuna basın.