Kaynak yapılmış bir parça işlendikten sonra beklenmedik şekilde çarpılabilir. Soğuk çekilmiş bir tel, defalarca bükülünce sertleşip kırılabilir. Sert bir takım çeliği, tornada işlenemeyecek kadar zor talaş verebilir. Bu sorunların hepsinin ortak çözümü tavlamadır.
Tavlama, çeliklere en sık uygulanan ısıl işlemdir. Bu yazıda tavlamanın ne olduğunu, tavlama çeşitlerini, her birinin sıcaklığını, süresini ve amacını ve tavlama sırasında yapılan hataları ele alıyoruz.
Tavlama sıcaklıklarının mantığını anlamak için önce Demir-Karbon Denge Diyagramı makalemizi okumanızı öneririz.
Isıl İşlem Türleri
Isıl işlem, ısının etkisiyle malzemenin iç yapısında ve özelliklerinde kalıcı değişiklik oluşturulmasıdır. Çeliklere uygulanan ısıl işlemler şu gruplara ayrılır:
- Tavlama
- Sertleştirme
- Islah etme
- Yüzey sertleştirme: Sementasyon, nitrürleme ve karbonitrürleme
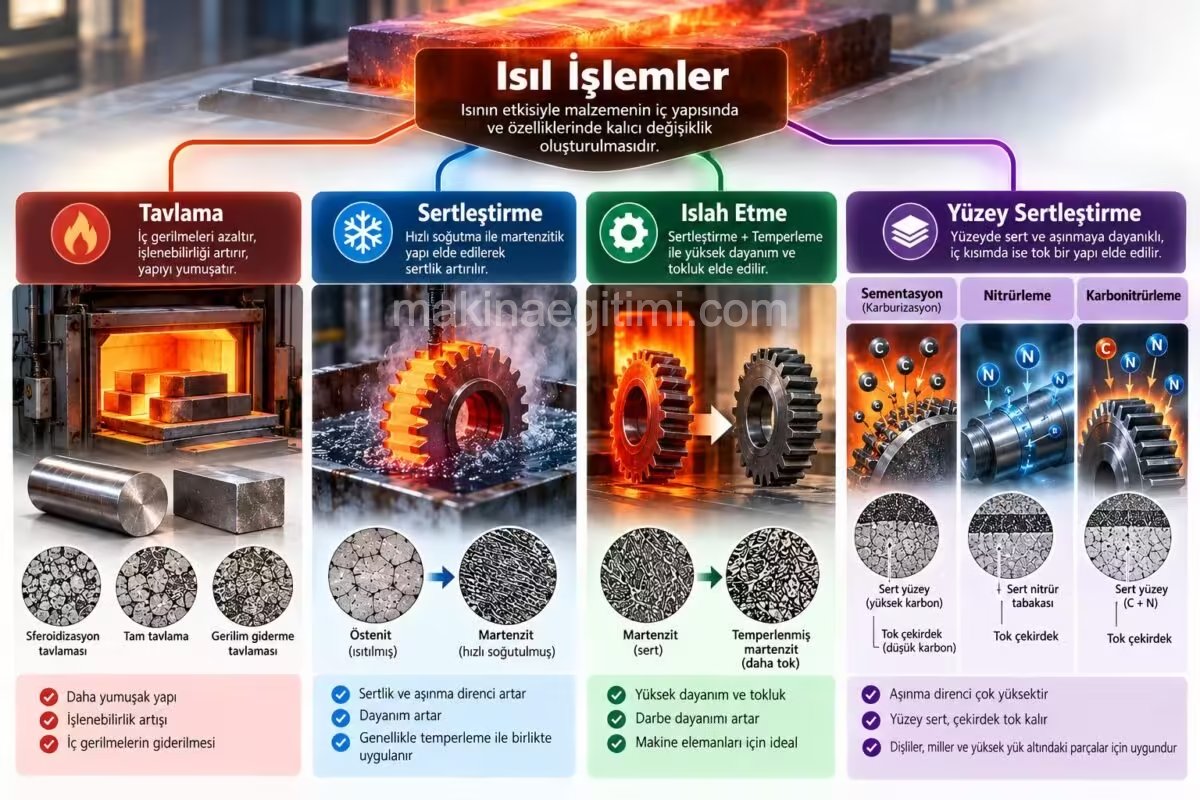
Bu yazının konusu, bunların ilki olan tavlamadır.
Tavlama Nedir?
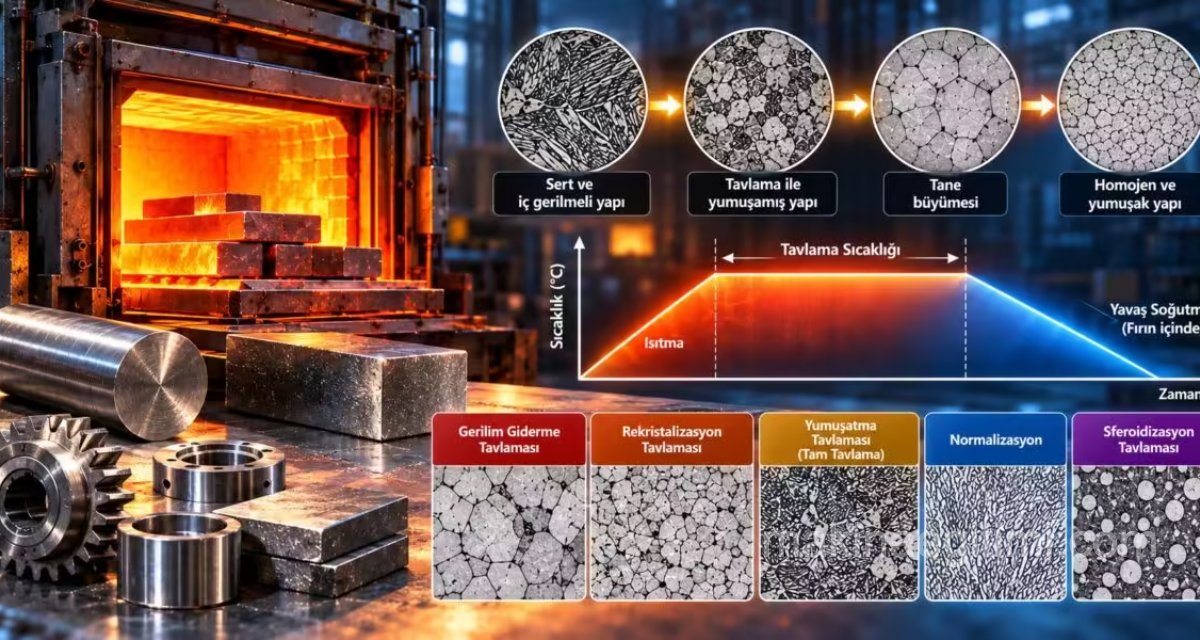
Tavlama, üç aşamadan oluşan bir ısıl işlemdir:
- Yavaş ısıtma: Parça, tavlama sıcaklığına kadar yavaş yavaş ısıtılır.
- Bekletme: Parça, tavlama sıcaklığında belirli bir süre tutulur.
- Yavaş soğutma: Parça yavaş yavaş soğutulur.
Sertleştirmeden en önemli farkı soğutma hızıdır. Sertleştirmede parça hızla soğutulur (su verilir). Tavlamada ise yavaş soğutulur. Bu yüzden tavlama çeliği sertleştirmez. Amaca göre ya yumuşatır, ya iç gerilmeleri giderir ya da iç yapıyı düzenler.
Tavlama yöntemleri, uygulandıkları sıcaklığa ve tavlama süresine göre birbirinden ayrılır.
Tavlama Çeşitleri
1. Gerilim Giderme Tavlaması
Amacı: Parçanın içindeki iç gerilmeleri azaltmak.
İç gerilmeler nereden gelir? Döküm, haddeleme, dövme, kaynak
Bu işlemlerden sonra parçanın içinde, dışarıdan görülmeyen gerilmeler kalır. Bu gerilmeler, parça daha sonra talaşlı işlendiğinde ya da kullanıldığında çarpılmaya, hatta çatlamaya yol açabilir.
Nasıl yapılır?
Parça, dönüşüm sıcaklığının altında, 550 °C ile 650 °C arasında 1–2 saat tavlanır. Bu sıcaklıkta malzemenin akma sınırı düşer. İç gerilmeler, malzemenin küçük ölçüde plastik akmasıyla kendiliğinden azalır. Gerilim giderme tavlamasında iç yapı değişmez. Yalnızca iç gerilmeler giderilir.
Tipik uygulama: Büyük kaynaklı konstrüksiyonların ve döküm gövdelerin, son talaşlı işlemden önce gerilimden arındırılması.
2. Rekristalizasyon Tavlaması (Ara Tavlama)
Amacı: Soğuk şekillendirme ile bozulmuş iç yapıyı eski haline getirmek.
Çelik soğukken haddelendiğinde, çekildiğinde ya da büküldüğünde taneleri ezilir ve çarpılır. Malzeme sertleşir ve sünekliğini kaybeder. Buna soğuk sertleşme (pekleşme) denir. Şekillendirmeye devam edilirse malzeme çatlar.
Nasıl yapılır?
Parça 550 °C ile 650 °C arasında birkaç saat tavlanır. Bu süre sonunda çarpılmış tanelerin yerine tamamen yeni bir iç yapı oluşur. Malzeme yeniden yumuşar ve şekillendirilebilir hale gelir.
Neden “ara tavlama” denir?
Çok kademeli soğuk şekillendirme işlemlerinde, örneğin derin çekme ya da tel çekmede, kademeler arasında uygulandığı için bu adı alır.
3. Yumuşatma Tavlaması (Küreselleştirme)
Amacı: Çeliği yumuşatarak talaşlı işlemeyi ve şekillendirmeyi kolaylaştırmak.
Nasıl yapılır?
Çelik, karbon oranına bağlı olarak 680 °C ile 750 °C arasında ısıtılır ve bu sıcaklıkta birkaç saat tutulur. Aynı etki, sıcaklığın P-S-K çizgisinin (723 °C) biraz üstüne ve biraz altına sırayla çıkarılıp indirildiği sarkaç (pandüllü) tavlama ile de elde edilebilir.
İç yapıda ne olur?
Perlitin içindeki şeritli (lamelli) sementit, küresel (taneli) sementite dönüşür. Sert sementit şeritleri küçük kürecikler haline geldiği için kesici takım malzemeyi daha kolay keser.
Sonuç: Malzeme kolayca şekil değiştirebilir ve talaş kaldırmaya uygun hale gelir.
Tipik uygulama: Yüksek karbonlu takım çeliklerinin, talaşlı işlemeden önce yumuşatılması.
4. Normalizasyon Tavlaması (Normal Tavlama)
Amacı: Düzensiz ya da kaba taneli bir iç yapıyı gidermek ve ince, düzgün taneli bir yapı elde etmek.
Kaba taneli yapı; dövme, döküm, kaynak ya da çok yüksek sıcaklıkta yapılan işlemler sonucunda oluşabilir. Kaba taneli çelik daha gevrektir ve mekanik özellikleri kötüdür.
Nasıl yapılır?
Çelik, demir-karbon diyagramındaki G-S-K çizgisinin biraz üzerine ısıtılır ve bu sıcaklıkta kısa süre tutulur. Bu sırada iç yapı tamamen östenite dönüşür. Soğuma sırasında tamamen yeni taneler oluşur. Sonuçta eşit büyüklükte, ince taneli bir yapı elde edilir. Bu olaya tane inceltme ya da tazeleme denir.
Tipik uygulama: Dövme ve döküm parçalarda, kaynak dikişlerinin çevresinde ve ıslah işleminden önce iç yapıyı düzenlemek.
5. Difüzyon Tavlaması (Homojenleştirme)
Amacı: Dökümde katılaşma sırasında oluşan bileşim farklılıklarını (segregasyonları) dengelemek.
Döküm parçalarda katılaşma sırasında alaşım elementleri ve karbon her yere eşit dağılmaz. Parçanın bazı bölgelerinde bu elementler fazla, bazı bölgelerinde az olur.
Nasıl yapılır?
Parça, 1050 °C ile 1250 °C gibi çok yüksek sıcaklıklarda uzun süre tavlanır. Bu sırada atomlar difüzyon yoluyla yer değiştirir ve bileşim parçanın her yerinde eşitlenir.

Tavlama Çeşitlerinin Karşılaştırılması
| Tavlama çeşidi | Sıcaklık | Süre | Amaç |
|---|---|---|---|
| Gerilim giderme | 550–650 °C | 1–2 saat | Döküm, haddeleme, dövme ve kaynaktan kalan iç gerilmeleri gidermek |
| Rekristalizasyon (ara tavlama) | 550–650 °C | Birkaç saat | Soğuk şekillendirmeyle bozulan yapıyı yenilemek, yumuşatmak |
| Yumuşatma (küreselleştirme) | 680–750 °C | Birkaç saat | Şeritli sementiti küreselleştirerek işlenebilirliği artırmak |
| Normalizasyon | G-S-K çizgisinin biraz üzeri | Kısa | Kaba taneli yapıyı ince ve düzgün taneli hale getirmek |
| Difüzyon (homojenleştirme) | 1050–1250 °C | Uzun | Dökümdeki bileşim farklılıklarını dengelemek |
Tavlama Hataları
Tavlamada sıcaklık ve süre doğru seçilmezse malzeme istenen özellikleri kazanmaz, hatta kullanılamaz hale gelebilir.
Çok Düşük Sıcaklıkta Tavlama
Gerekli sıcaklığa ulaşılmadığı için iç yapı dönüşümü gerçekleşmez. Tavlamanın amacına ulaşılmaz.
Çok Yüksek Sıcaklıkta Tavlama
Tanelerin aşırı büyümesine, yani kaba taneli bir yapıya yol açar. Bunun sonucunda mekanik özellikler kötüleşir. Malzeme gevrekleşir ve tokluğunu kaybeder.
Yüzeyde Oksitlenme ve Karbon Kaybı
Yüksek tavlama sıcaklıklarında havadaki oksijen, malzemenin yüzey bölgesindeki demirle reaksiyona girer:
- Yüzeyde tufal (kabuk) oluşur.
- Yüzey bölgesindeki karbon yanar. Buna dekarbürizasyon (karbonsuzlaşma) denir.
Yüzeyi karbonsuzlaşmış bir parça, sonradan sertleştirilmek istendiğinde yüzeyi yeterince sertleşmez.
Yanmış Çelik
Çelik çok uzun süre aşırı yüksek sıcaklıkta tutulursa, demir ve karbon tane sınırları boyunca malzemenin içine kadar yanar. Tane sınırları oksitlenir ve taneler arasındaki bağ kopar.
Bu şekilde bozulan malzemeye yanmış (kavrulmuş) çelik denir. Yanmış çelik kullanılamaz ve tekrar ısıl işlemle de düzeltilemez.
Tavlama Hataları Özeti
| Hata | Sonucu |
|---|---|
| Çok düşük sıcaklık | İç yapı dönüşümü olmaz |
| Çok yüksek sıcaklık | Kaba tane, kötü mekanik özellikler |
| Yüksek sıcaklıkta oksijen etkisi | Tufal oluşumu ve yüzeyde karbon kaybı |
| Çok uzun süre aşırı ısı | Yanmış çelik, malzeme kullanılamaz |
Sonuç
Tavlama; yavaş ısıtma, tavlama sıcaklığında bekletme ve yavaş soğutmadan oluşan bir ısıl işlemdir. Amaca göre farklı sıcaklıklarda ve sürelerde uygulanır. Gerilim giderme tavlaması iç gerilmeleri azaltır. Rekristalizasyon tavlaması soğuk şekillendirmeyle sertleşen malzemeyi yeniler. Yumuşatma tavlaması sementiti küreselleştirerek işlenebilirliği artırır. Normalizasyon kaba taneli yapıyı inceltir. Difüzyon tavlaması ise dökümdeki bileşim farklarını dengeler.
Doğru sıcaklık ve süre seçilmediğinde ise iç yapı dönüşmez, taneler kabalaşır, yüzey karbon kaybeder ya da en kötü durumda çelik yanarak kullanılamaz hale gelir.
Sıkça Sorulan Sorular
Malzemenin yavaş ısıtılıp belirli bir sıcaklıkta bekletildikten sonra yavaş soğutulduğu ısıl işlemdir. Amaca göre iç gerilmeleri giderir, malzemeyi yumuşatır ya da iç yapıyı düzenler.
En önemli fark soğutma hızıdır. Tavlamada parça yavaş soğutulur ve yumuşar ya da gerilimden arınır. Sertleştirmede ise parça hızla soğutulur (su verilir) ve sertleşir.
Gerilim giderme tavlaması, rekristalizasyon (ara) tavlaması, yumuşatma tavlaması, normalizasyon tavlaması ve difüzyon tavlaması.
Genellikle 550–650 °C arasında, 1–2 saat süreyle yapılır.
Çeliğin G-S-K çizgisinin biraz üzerine kısa süre ısıtılarak kaba taneli yapının ince ve düzgün taneli hale getirildiği tavlama yöntemidir.
Perlitin içindeki şeritli sementiti küresel hale getirerek çeliği yumuşatır. Böylece özellikle yüksek karbonlu çelikler daha kolay talaşlı işlenir ve şekillendirilir.
Soğuk haddeleme, çekme ya da bükme gibi işlemlerle sertleşen ve sünekliğini kaybeden malzemenin iç yapısını yenilemek ve yeniden şekillendirilebilir hale getirmek için yapılır.
Kaynak sırasında oluşan iç gerilmeler parçanın sonradan çarpılmasına ya da çatlamasına yol açabilir. Gerilim giderme tavlamasıyla bu gerilmeler azaltılır.
Çok uzun süre aşırı yüksek sıcaklıkta tutulduğu için tane sınırları boyunca demir ve karbonu yanmış çeliktir. Kullanılamaz ve ısıl işlemle düzeltilemez.
Yüksek sıcaklıkta havadaki oksijenin etkisiyle çelik yüzeyindeki karbonun yanarak azalmasıdır. Yüzeyi karbon kaybetmiş parça sonradan yeterince sertleştirilemez.
İlgili Yazılar
 Paslanmaz Çeliğin Kaynağını Zorlaştıran Sebepler
 MKE No’larına Göre Çelikler ve Kullanım Alanları
 Alaşım Jantların Özellikleri ve Avantajları
 Lazer Kesim Kalitesi ve Malzeme Bileşimi İlişkisi
 Ambalaj ve Paketlemede Kullanılan Plastikler
 3D Baskıda Kullanılan Malzemeler
 Malzeme çeşitleri ve özellikleri (DIN normuna göre)
 Pistona etki eden kuvvetler ve Piston malzemesi