Close Menu
  • MAKİNELER ve İMALAT
    • ALET VE EKİPMANLAR
    • BİLGİSAYAR DESTEKLİ ÇİZİM
    • Cadcam eğitimi
    • Cnc Tezgah Programlama
    • DÖKÜM TEKNOLOJİLERİ
    • ELEKTRİK ELEKTRONİK TEKNOLOJİLERİ
    • HİDROLİK PNÖMATİK
    • İMALAT İŞLEMLERİ
    • İMALAT TEKNOLOJİLERİ
    • İŞ GÜVENLİĞİ
    • KALIP TASARIMI
    • KATI MODELLEME
    • KAYNAK TEKNOLOJİSİ
    • MAKİNE ELEMANLARI
    • MAKİNE MESLEK RESMİ
    • MALZEME BİLGİSİ
    • OTOMOTİV ve ARAÇ TEKNOLOJİLERİ
    • ROBOTİK TEKNOLOJİLERİ
    • SAĞLIK TEKNOLOJİLERİ
    • SAVUNMA ve HAVACILIK TEKNOLOJİLERİ
    • TASARI GEOMETRİ
    • TEKNİK RESİM
    • YAZILIM ve DONANIM TEKNOLOJİLERİ
    • YENİLİKÇİ ÜRETİM YÖNTEMLERİ
  • TEKNOLOJİ ve YAŞAM
    • OTOMOBİLLER ve TAŞIT
      • ARAÇ ve MOTOR BİLGİSİ
      • Güvenli Sürüş
      • Sürüş Destek Sistemleri
    • Genel Kültür
      • FİLM -DİZİ
      • Görsel ve Grafik Sanat
      • KİTAP – EDEBİYAT
      • MÜZİK
      • SPOR
      • TARİH
      • TEKNOLOJİ TARİHİ
    • GÜNDELİK YAŞAM TEKNOLOJİLERİ
    • HOBİ – EĞLENCE
    • İNTERNET TEKNOLOJİLERİ
    • SAĞLIK
    • MOBİL TEKNOLOJİLER
Makine Eğitimi
  • Makineler ve İmalat
    MAKİNE ELEMANLARI
    HİDROLİK PNÖMATİK
    TEKNİK RESİM
    BİLG.TASARIM ve İMALAT
    TEMEL İMALAT İŞLEMLERİ
    İMALAT İŞLEMLERİ
    Diğer Mesleki Dersler
    SINAVLAR ve EVRAKLAR
    Hareket ve Kuvvet İletimi
    Basit makineler
    Dişliler
    Kamlar
    Kamalar
    Kavramalar
    Yaylar
    Kayış Kasnaklar
    Miller
    Yatak ve Rulmanlar
    Zincirler
    Bağlama ve Birleştirme
    Contalar ve O-Ringler
    Gupilyalar
    Flanşlar
    Perçinler
    Rondelalar
    Pim ve Pernolar
    Segmanlar
    Kaynak Teknolojisi
    Vida Civata ve Somunlar
    Hesaplayıcılar
    Dişli Oranı Hesaplayıcı
    Kayış Kasnak Oranı Hesaplayıcı
    Yay Sabiti Sıkışma Hesaplayıcı
    Hidrolik
    Hidroliğe Giriş ve Prensipler
    Hidrolik Sistemler ve Uygulamaları
    Hidrolik Devre Elemanları
    Akümülatörler
    Filtreler
    Motorlar
    Pompalar
    Valfler

    Pnömatik
    Pnömatiğe Giriş ve Prensipler
    Pnömatik Sistemler ve Uygulamaları
    Pnömatik Devre Elemanları
    Valfler
    Silindirler
    Susturucular
    Şartlandırıcılar
    Motorlar
    Kompresörler
    Kurutucular
    Ortak Konular ve Bakım
    Hidrolik Pnömatik Bakım Onarım
    Çalışma Notları, Sınavlar, Testler
    Hesaplayıcılar
    Hidrolik Silindir Kuvvet Hesaplayıcı
    Teknik Resim
    Teknik Resme Giriş
    Geometrik Çizimler
    Perspektif ve İzdüşüm
    Görünüş Çıkarma
    Ölçülendirme
    Kesit Alma
    Komple ve Yapım Resmi
    Toleranslar
    Tolerans - Geçme Simulatörü
    Yüzey İşleme İşaretleri
    Makine Meslek Resmi
    Vida Civata ve Somunlar
    Kasnaklar
    Dişliler
    Pim ve Pernolar
    Miller
    Rulmanlar
    Yaylar
    Rondelalar
    Gupilyalar
    Teknik Resimde Kaynaklar
    Temrinler
    Meslek Resim Temrinleri
    Dişli Temrinleri
    Görünüş Çıkarma Temrinleri
    Kesit Alma Temrinleri
    Kasnak Temrinleri
    Pim Perno Temrinleri
    Vidalı Birleştirme Temrinleri
    Kesit Alma Temrinleri
    Tasarı Geometri
    Bilgisayar Destekli Çizim
    Autocad İle Çizim Dersleri
    Antetli Şablonlar
    Bilgisayar Destekli Çizim Temrinleri
    Görünüş Çıkarma Temrinleri
    Bilg. Destekli Çizim Sınavları
    Katı Modelleme ve Animasyon
    Katı Model Çizim Dosyaları
    Katı Model Montaj Örnekleri
    Katı Model Çizim Dersleri
    katı Modelleme Sınavları
    3d CAD Yazılım İncelemeleri
    Katı Modelleme Temrinleri
    CNC Programlama
    CAM
    Robotik
    Ölçme Kontrol
    Komparatörler
    Mastarlar
    Kumpaslar
    Mikrometreler
    KUMPAS SİMULATÖRÜ
    MİKROMETRE SİMULATÖRÜ

    Makinelerle Çalışma
    Temel Freze
    Temel Torna
    Delme
    Vargel Tezgahı
    El İşlemleri
    Eğeleme
    Markalama
    Kesme İşlemleri
    Raybalama
    Matkap Bileme
    Kılavuz-Pafta

    Malzeme Bilgisi
    Malz. Muayenesi ve Sertlik ölçme
    Çelikler
    Plastikler
    Dökme Demir
    Alüminyum
    İş Güvenliği
    Atölyede İş Güvenliği
    Bakım onarım İşlerinde İ.S.G
    Makinelerde Emniyet Kuralları
    Elektrikle Çalışmada İ.s.g
    El Aletlerinde İş Güvenliği
    İ.S.G. Uzmanlık Eğitimi
    Talaşlı İmalat
    Tornalama
    Frezeleme
    Taşlama
    Kesme Hızı - Devir Hesaplayıcı

    Yenilikçi Üretim Yöntemleri
    3D yazıcı İle Baskı
    3D Tarayıcılar
    Su Jeti İle İşleme
    Lazer İle işleme
    Elektro Erozyon
    Kaynakçılık
    Haddeleme
    Döküm
    Ölçme ve Kalite Kontrol
    Kalıp Tasarımı
    Mekanik ve Hidrolik Presler
    Kesme - Delme Kalıbı
    Bükme Kalıbı
    Çekme Kalıbı
    Plastik Enjeksiyon Kalıpları
    Ekstrüzyon kalıpları
    Birleşik Kalıplar
    Ardışık Kalıplar
    Fışkırtma Kalıpları
    Sıvama Kalıpları
    Püskürtme Kalıbı
    Mesleki Yabancı Dil
    Mekanik - Mukavemet
    Fizik Dersi Konuları
    CAD CAM
    CNC
    Hidrolik Pnömatik
    İmalat İşlemleri
    İş Güvenliği
    Katı Modelleme
    Ölçme Kontrol
    Mekanik
    Mesleki Gelişim
    Mesleki Yabancı Dil
    Tasarı Geometri
    Temel İmalat İşlemleri
    Teknik Resim

    İşletmelerde Beceri Eğitimi
    Bilgisayar Destekli İmalat
    Bilgisayar Destekli Tasarım
    Sınav Analiz Programı

    YILLIK PLANLAR
  • Teknoloji
    ÜRÜN TEKNOLOJİLERİ
    İMALAT TEKNOLOJİLERİ
    Mobil Teknolojiler
    Gündelik Yaşam Teknolojileri
    Elektrik Elektronik Teknolojileri
    Otomotiv ve Araç Teknolojileri
    Yazılım ve Donanım Teknolojileri
    Pratik ve Güvenli İnternet
    Donanım ve Çevre Birimleri
    Program Tanıtımları
    Bilgisayar İpuçları
    Teknoloji Tarihi
    Sağlık ve Tıp Teknolojileri
    Savunma ve Havacılık
    Robotik Teknolojileri
    Makine Parçaları İmalatı
    Hammadde İmalatı
    Motorlu Taşıt İmalatı
  • Yaşam
    Görsel ve Grafik Sanat
    Hobi - Eğlence
    Film - Dizi
    Spor
    Müzik
    Tarih
    Bilim
    Kitap - Edebiyat
    Sağlık
    Gezi Seyahat
    Araç Tanıtım ve Karşılaştırma
    Araç ve Motor Bilgisi
    Araç Bakım Onarımı
    Güvenli Sürüş
    Sürüş Destek Sistemleri
    İlk Yardım Bilgisi
    Ehliyet Sınavı Hazırlık Testleri
Makine Eğitimi
Ana Sayfa»KALIP TASARIMI»Plastik Enjeksiyon Kalıplarının Bakımı
25 Haziran 2022

Plastik Enjeksiyon Kalıplarının Bakımı

Plastik Enjeksiyon Kalıplarının Bakımı

Her bir enjeksiyon kalıbının ve kalıba ait parçaların çalışma yoğunluğu, ortamı ve çalışma şartlarına göre; günlük, haftalık, aylık, 3 aylık, 6 aylık ve yıllık periyodik bakımlar halinde oluşturulur.

  • Kalıp Temizleme
  • Kalıp parlatma
    • Kalıp Parlatma (Gaz) Taşları
    • Kalıp Parlatma macunları (Elmas Pasta)
    • Spiral Motor
  • Enjeksiyon Kalıbı Bakımının Yapılması
  • Bakım Onarım Yöntemleri
    • 1- Arıza çıktıkça bakım (Break down maintenance)
    • 2- Koruyucu Bakım (Preventive maintenance)
    • 3- Kestirimci Bakım (Predictive maintenance)
    • 4- Proaktif Bakım (Proactive maintenance)
    • 5- Güvenilirlik Esaslı Bakım (Reliability Based maintenance)
  • Konuyla İlgili Sorular

Kalıp Temizleme

kalıp temizleme

1- Kalıp açılır. Açıldıktan sonra içindeki vazelin yağı mazot ve üstübü ile temizlenir. Kalıbın iç yüzeyinde vuruk, ezik, çizik, olmadığına bakılır. İticilerin ve maçaların uçlarında kırık veya ezik olmadığına bakılır. Kalıbın yüzeyleri mazot ile temizlendikten sonra kurulanır.

2- Polisaj pastası sürülerek el taşlama makinesi ve parlatma bezi ile temizlenir. Bu işlem sırasında keskin köşelerin kırılmamasına özen gösterilir. tekrar mazot ile yıkanıp, hava ile temizlenir ve kurulanır.

3- Kalıp yüzeyine ince bir film tabakası şeklinde fırça ile vazelin yağı sürülür. Yolluk içine vazelin doldurulur. Kalıp kapatılır ve dış yüzeyleri ( ön ve arka ) zımpara ile temizlenir.

4- Kalıbın su sistemine hava basılarak açık olup olmadığı kontrol edilir. Eksik olan su bağlantı girişleri tamamlanır. Eğer kapalı olan yer var ise asit basılarak temizlenir.

5- Kalıbın diğer eksik olan civata, kızak, emniyet bağlantı laması var ise tamamlanıp hazır bir şekilde kenara konur.

Kalıp parlatma

Sürekli çalışan enjeksiyon kalıpları bu çalışma sonucu özellikle ürüne şeklini veren kalıp boşluklarında aşınma, parlaklığını ve pürüzlülüğünü kaybetme gibi onarım isteyen durumlar ortaya çıkar. Bu durumda bu kısımlar tekrar parlatma ( polisaj ) işleminin uygulanması gereklidir

Kalıp Parlatma (Gaz) Taşları

gaz taşları

Gaz taşları, genellikle beyaz (yumuşak), kırmızı (orta-sert) ve mavi (sert) olmak üzere üç renktedir. Kullanım yerlerine göre 2.34 mm, 3 mm ve 6 mm şaftlı (saplı) olarak mevcuttur.

Sertlik, kırılma, aşındırma ve ebatlar ihtiyaçlar doğrultusunda belirlenmiştir. Her taşın kendisine has özelliği vardır. Taşların 60, 120, 150, 180, 220, 320, 400, 600 ve 800 kum iriliği olanları mevcuttur.

Değişik biçimlerde üretilirler. Silindir ya da koni şeklinde olanlar gibi lama, üçgen, kare, balık sırtı gibi profillerde olanları vardır.

Kalıp Parlatma macunları (Elmas Pasta)

Kalitenin ve verimliliğin önemli olduğu pres ve enjeksiyon kalıplarının parlatılması için geliştirilmiştir. Elmas pastalar doğal ve endüstriyel elmas karışımından elde edilmiştir. Doğal elmasın erişilmez kesme gücü, endüstriyel elmasın sertliği ve dayanıklılığı ile birleştirilmiştir.

Hem su esaslı, hem de yağ esaslı olup, tiner ve özel yumuşatıcı ile kullanılabilir.

elmas pasta kullanım alanları
Elmas pasta renkleri ve kullanım alanları

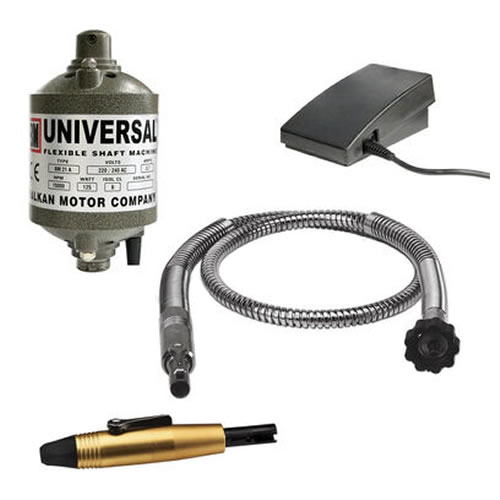
Spiral Motor

kalıp parlatma spiral motor

Kalıp parlatmada kullanılan spiral motorlar genellikle 15000,,22500 ve 25000 devirlidir.

Kalıp bakım parlatma işlemi iki aşamada yapılır. Birinci aşamada gaz taşları ve sıvı elmas macunları ile ön parlatma yapılır. Bu amaçla yukarıda gösterilen değişik mikron ölçülerinde elmas macunlar kullanılır.

İkinci aşamada ise keçeler ve spiral motor kullanılarak asıl parlatma işlemi yapılır. Burada yüksek devirli motorlar tercih edilmelidir.

Yüzey Pas Önleme


Kalıp yüzeyleri, kullanım sonrası özel yağlarla korunarak nem kaynaklı paslanma önlenir.

Soğutma Kanalı Temizliği


Kalıp içindeki soğutma kanallarının düzenli temizlenmesi, ürün kalitesini ve çevrim süresini doğrudan etkiler.

Periyodik Bakım Planı


Enjeksiyon kalıpları, üretici tarafından belirlenen basım sayısına göre periyodik bakıma alınmalıdır.

Enjeksiyon Kalıbı Bakımının Yapılması

Bakım hakkındaki detaylar için
BKNZ: Enjeksiyon kalıbı Bakımın Yapılması
Aylık bakım kartı buradan indirebilirsiniz.
6 Aylık Bakım Kartı buradan indirebilirsiniz.

Bakım Onarım Yöntemleri

1- Arıza çıktıkça bakım (Break down maintenance)

Arıza çıkınca onarım yapılır. Beklenmedik zamanda arızanın çıkması planlama yapmaya fırsat vermez. Arka arkaya aynı yerde ya da yakın bölgelerde arıza çıkma riski yüksektir. Maliyeti en yüksek uygulamadır. Nedeni arıza duruşu sürecinde yaşanan üretim kaybıdır.

2- Koruyucu Bakım (Preventive maintenance)

Periyodik bakım uygulamasıdır. Arıza çıkma periyodu olasılığı üzerine kuruludur. Bu periyotlara bağlı arıza önleyici bakım iş emirleri periyodik olarak açılır. Riski, arızanın önüne geçebilmek için onarım periyotlarının kısa tutulması, bu nedenle işletmeye maliyetinin yüksekliğidir.

3- Kestirimci Bakım (Predictive maintenance)

Arıza çıkmadan önce, planlı onarım faaliyeti ile arıza büyümeden çevresel arızalarla birlikte planlı bakım faaliyeti ile giderilmesi metodudur. Bu yaklaşım ile koruyucu bakım kapsamında yapılan gereksiz bakım faaliyetlerine gerek olmamakta, aynı zamanda beklenmedik arızalar çıkmadan önceden belirlenebilmektedir. Duruş sayılarındaki azalma, parça ve işçilik maliyetlerinden büyük oranda tasarrufa neden olmaktadır.

4- Proaktif Bakım (Proactive maintenance)

Bakım öncesi ve sonrası kaydedilen veriler ve yapılan analizler ile onarım sonucu izlenir. Her yapılan onarım, acaba doğru sonuca erişilmesini sağlamış mıdır doğrulaması yapılır. Kestirimci bakıma ek olarak, proaktif bakım uygulamasında, bakım sonrası devreye girmeden önce bu kriter kontrol edilir. Eğer bakım istenilen kalitede değil ise düzelttirilir. Bunun sonucu bakım gerektirme periyotları arası açılır, yıl boyunca daha az bakım ihtiyacı doğar.

5- Güvenilirlik Esaslı Bakım (Reliability Based maintenance)

Koruyucu, kestirimci, proaktif bakım metotlarının bir bütünüdür. Tek çatı altında, bir merkezden tüm gelişmeler izlenir. Acil iş emirleri aynı bünyede açılır.

Konuyla İlgili Sorular

Kalıp yüzeyinde biriken vazelin yağı ve kalıntılar, bir sonraki üretimde parçanın yüzey kalitesini bozabilir. Düzenli temizlik, kalıbın hem ömrünü uzatır hem de üretilen parçaların standardını korur.

Su kanalları, kalıbı soğutarak üretim hızını ve parça kalitesini korumada kritik rol oynar. Kanallar tıkanırsa soğutma yetersiz kalır, bu da parçalarda deformasyona veya üretim süresinin uzamasına yol açabilir.

İlgili Yazılar

Kesme Kalıplarında Hareketli Baskı Plakası Kesme Kalıplarında Hareketli Baskı Plakası ve Çıkarıcı Plaka İş Kalıplarında Kullanılan Standart Elemanlar İş Kalıplarında Kullanılan Standart Elemanlar Plastik enjeksiyon kalıpları sıcak yolluk sistemleri Plastik enjeksiyon kalıpları sıcak yolluk sistemleri PDF sunu Fışkırtma Kalıpları Fışkırtma Kalıpları Kalıplarda Kullanılan Yaylar ve Kauçuklar Kalıplarda Kullanılan Yaylar ve Kauçuklar Pantograf Nedir Nasıl Çalışır? Pantograf Nedir Nasıl Çalışır? Solidworks Kesme-hacim kalıbı tasarımları Solidworks kalıp tasarımları kesme kalıbı hacim kalıbı Çekme Kalıpları Çekme Kalıpları
Plastik Enjeksiyon Kalıpları
Paylaş. Facebook Twitter WhatsApp Tumblr Email Telegram Copy Link

Yorumlayın Cevabı İptal Et

Sanal Kumpas. 1/20 ve 1/50 Verniyerli kumpas simulatörü
Beethoven’ın Sağırlıkla Mücadelesi: İnanılmaz Bir Azim Hikayesi
Hagi mi Zidane mi? İki Efsane Oyun Kurucunun Karşılaştırması
  • İletişim
  • Kullanım Koşulları-Hizmet Şartları
  • Gizlilik ve Çerez Politikası
Makine Eğitimi

Makineler, Makine parçaları, İmalat yöntemleri, Otomotiv, Araç bakım onarım ve Teknoloji ile ilgili Bilgi Kaynağı

Facebook X (Twitter) Pinterest Tumblr

Yukarıya yazın ve aramak için Enter tuşuna basın. İptal etmek için Esc tuşuna basın.