
Tolerans terimleri: Üretilecek parçanın amacına uygun olması için, kabul edilir iki sınır değeri arasında kalması yeterlidir. Bu iki ölçü değeri arasındaki farka tolerans denir. Her parçaya bir anma boyutu verilir ve iki sınır değerinden herbiri, bir anma boyutuna göre sapmasıyla belirtilir, ileride göreceğiniz tolerans cetvellerinde çap gruplarına göre bu sapma değerleri verilmiştir.
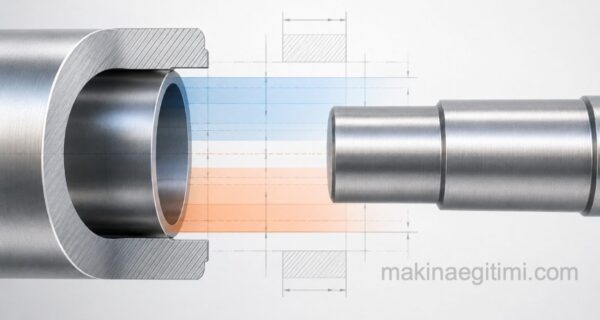
Yandaki şekilde bir milin ve deliğin (Erkek ve dişi parçanın) üzerinde tolerans ve sapmalar gösterilmektedir. Şekilde, milin her iki sapması negatif, derinlikler ise pozitiftir. Diğer anlamda boşluklu alıştırmadır.
Deliğin üst sapması için: ES,
Deliğin alt sapması için: El,
Milin üst sapması için: es,
Milin alt sapması için: ei işaretleri kullanılmaktadır.

Şekilde gösterilen ve tolerans konularında sık, sık kullanılan tolerans terimlerini sırayla inceleyelim.
Boyut: Bir uzunluğun seçilen birim cinsinden sayısal değerini gösteren sayıdır. Resmin üzerine yazıldığı zaman ölçü adını alır.
Bir Parçanın Gerçek Boyutu: Bir parçanın gerçek boyutu, uygulamade elde edilen boyuttur, ölçme ile bulunabilir.
Sınır Boyutları: Bir parçanın kabul edilebilen iki uç boyutudur. Gerçek boyut, bu iki sınır boyutunu da kapsayan alanda bulunur.
–En Büyük Boyut: iki sınır boyutunun en büyüğüdür.
– En Küçük Boyut: iki sınır boyutunun en küçüğüdür.
–Anma Boyutu: Sınır boyutlarının tanımlanmasında referans olarak alınan boyuttur.
Sapma: Bir boyut (gerçek boyut, en büyük boyut v.b) ile ilgili anma boyutu arasındaki cebirsel farktır.
Gerçek Sapma: Gerçek boyut ile ilgili anma boyutu arasındaki cebirsel farktır.
Üst Sapma (ES, es): En büyük boyut ile, ilgili anma boyutu arasındaki cebirsel farktır.
Alt Sapma (El, ei): En küçük boyut ile, ilgili anma boyutu arasındaki cebirsel farktır.
Sıfır Çizgisi: Toleransların ve alıştırmaların grafik olarak gösterilmesinde, sapmalar için referans olarak alınan doğru çizgidir. Ayni zamanda bu doğru, sapması sıfır olan ve anma boyutuna denk düşen doğrudur. Pozitif sapmalar bu doğrunun üst tarafında, negatif sapmalar ise doğrunun alt tarafında bulunur.
Tolerans: En büyük boyut ile en küçük boyut arasındaki farktır. Başka bir deyimle üst sapma ile alt sapmanın cebirsel farkıdır. Tolerans, işareti olmayan mutlak bir değerdir.
Tolerans Birimi: Bir sistemde, yalnız anma boyutunun fonksiyonu olarak ifade edilen sistemdeki esas toleransların tanımına temel olan faktördür (her tolerans, ilgili olduğu anma boyutuna denk düşen tolerans birimi değerinin, her niteliğe özgü bir katsayı ile çarpımına eşittir).
Normal Mil ve Normal Delik Sistemleri
Normal Mil: Bu sistemde, üst sapması sıfır olan mildir: daha genel olarak, normal milli alıştırmalar sisteminde esas olarak seçilmiş mildir.
Normal Delik: Bu sistemde, alt sapması sıfır olan deliktir; daha genel olarak, normal delikli bir alıştırma sisteminde esas olarak seçilmiş deliktir.

Geçer Sınır: İki sınır boyuttan, en çok malzemeye denk düşen boyuttur. Bu boyut, mil için üst sınır boyutu, delik için ise alt sınır boyutudur.
Mil Bazlı Sistem
Normal mil sisteminde, mil çapı sabit tutularak farklı geçme türleri delik toleransı değiştirilerek elde edilir.
Delik Bazlı Sistem
Normal delik sisteminde, delik çapı sabit tutularak farklı geçme türleri mil toleransı değiştirilerek sağlanır.
Endüstriyel Tercih
Üretim kolaylığı nedeniyle normal delik sistemi, endüstride normal mil sistemine göre daha yaygın kullanılır.
Alıştırmalar
Alıştırma: Birbirine takılması gereken iki parçanın, takılmadan önce, boyutları arasındaki farkın oluşturduğu bağıntıdır.
Bir Alıştırmanın Anma Boyutu: Alıştırmanın iki elemanının, anma boyutunun ortak değeridir.
Alıştırma Toleransı: Bir alıştırmanın iki elemanına ait toleranslarının aritmetik toplamıdır.
Boşluk: Birleştirilmeden önce delik ve mil boyutları arasındaki pozitif farktır.
Sıkılık: Birleştirilmeden önce, delik ve mil boyutları arasındaki negatif farkın salt değeridir.
Boşluklu Alıştırma: Daima bir boşluk sağlayan alıştırmadır. Diğer bir deyişle, deliğin tolerans bölgesi milinkinin tamamen altında olan alıştırmadır.
Belirsiz Alıştırma: Bazen boşluklu, bazen sıkı olmaya elverişli olan alıştırmadır. Delik ve milin tolerans bölgeleri birbirini geçer.
Boşluk ve Sıkılıklar
En Küçük Boşluk: Boşluklu bir alıştırmada deliğin en küçük boyutu ile milin en büyük boyutu arasındaki farktır.
En Büyük Boşluk: Boşluklu veya bilirsiz bir alıştırmada deliğin en büyük boyutu ile milin en küçük boyutu arasındaki farktır.
En Küçük Sıkılık: Bir sıkı alıştırmada, parçalar birbirine takılmadan önce, deliğin en büyük boyutu ile milin en küçük boyutu arasındaki (negatif) farkın salt değeridir.
En Büyük Sıkılık: Sıkı veya belirsiz bir alıştırmada, parçalar birbirine takılmadan önce, deliğin en küçük boyutu ile milin en büyük boyutu arasındaki (negatif) farkın salt değeridir.
Toleranslar Sistemi: Standartlaştırılmış toleransların ve sapmaların sistemidir.
Alıştırmalar Sistemi: Bir toleranslar sisteminde bulunan miller ve delikler arasındaki alıştırmalar sistemidir.
Normal Mil Alıştırmalar Sistemi: Farklı boşluklar ve sıkılıklar elde etmek üzere, çeşitli deliklerin tek bir mil ile (veya,- temel sapması ayni kalmak üzere gerektiğinde değişik nitelikteki millerle) birleştirilmesinden meydana gelen alıştırmalar sistemidir. Bu sistemde normal mil, üst sapması sıfır olan mildir.
Normal Delik Alıştırmalar Sistemi: Farklı boşluklar ve sıkılıklar elde etmek üzere, çeşitli millerin tek bir delik ile (veya, temel sapması daima ayni kalmak üzere, gereğinde farklı nitelikteki deliklerle) birliştirilmesinden maydana gelen alıştırmalar sistemidir. Bu sistemde normal delik, alt sapması sıfır olan deliktir
Konuyla İlgili Sorular
Hiçbir üretim yöntemi milimetrik olarak birebir aynı ölçüyü tekrar tekrar üretemez. Tolerans, parçanın işlevini bozmayacak kabul edilebilir bir sapma aralığı tanımlayarak üretimi hem mümkün hem ekonomik kılar.
Bu, milin sapmalarının negatif olduğu, yani milin her zaman anma ölçüsünden biraz küçük kaldığı bir durumu ifade eder. Bu küçük fark, iki parçanın birbirine sıkışmadan, rahatça geçmesini sağlayan bir boşluk oluşturur.
İlgili Yazılar
 Geçme Toleransları ve Tolerans Çiftleri – Ders 3
 Teknik Resimde Kesit Alma Nasıl Yapılır
 Elips Nasıl Çizilir? Elips Çizimi.
 Teknik resimde tarama çizgileri
 Teknik Resim Anteti Autocad Dosyası İndir
 Teknik Resim (Makine Teknik Resmi) Sınav Soruları
 Yüzey İşleme İşaretlerine Giriş
 Geometrik Ölçülendirme ve Toleranslandırma
Bazı teknik bilgileri hatırlamak için güzel ve başarılı bir platform emeğinize teşekkürler.