

Makine parçalarının yapımı için görünüşlerin çizilmesi, ölçülendirilmesi yalnız başına bir anlam ifade etmez. Yalnız o parçayı ölçü ve biçim ile tanıtmış olur. Parçanın düzgün çalışabilmesi ve işlevini yapabilmesi için yüzeylerin düzgün işlenmesi gerekir.
Parçanın hangi tezgâhta yapılacağının, yüzey durumlarının hangi nitelikte olacağının resimler üzerinde sembol, işaret ve kelimelerle bilgi olarak ifade edilmesi gerekir. Aksi takdirde imalat sonrası parçalar uyumlu bir şekilde çalışmaz ve uzun ömürlü olmazlar. Oysa gelişen teknolojiden insanların beklentisi randımanı yüksek, sessiz ve uzun ömürlü makineler kullanmaktır.
Bu nedenlerden dolayı imalat resimlerinin üzerinde parçanın çalışma şartlarına göre yüzey işleme işaretleri konulmalıdır. Bu işaretler TS 2040 (Şubat 1999)standardına göre resimlere uygulanır.
Yüzey İşleme İşaretlerinde Kullanılan Semboller
Yüzey kaliteleri, yapım resimlerinde çeşitli sembollerle belirtilir. Böylece üretim yöntemi, kullanılacak tezgah ve ilave işlemler belirlenir.

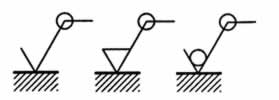
a) Esas Sembol: “Ele alınan, işlem gören yüzey” sembolü
b) Talaş Kaldırılan Yüzey Sembolü
c) Talaş Kaldırılmayan Yüzey Sembolü
NOT : Bu üç sembolün hiçbiri yüzey pürüzlülüğü hakkında bilgi vermez
Özel Durumlarda Kullanılan Sembol
Özel yüzey durumu bilgilerinin gösterilme zorunluluğu olduğunda ilgili grafik sembollerin uzun koluna bir yatay çizgi eklenmelidir. Bu yatay çizgi üzerine yüzeye uygulanılacak özel işlemler (Raybalama, raspalama, sertleştirme vb.) yazılır.

Tüm Yüzeylerin gösterilmesinde Kullanılan Sembol
Bir parçanın bütün yüzeyleri aynı yüzey durumunu gerektirdiğinde, grafik sembollere bir daire eklenmelidir.
Temel Sembol Anlamı
Yüzey işleme sembolündeki temel “V” işareti, o yüzeyin işlenmiş olduğunu belirtir.
Pürüzlülük Değeri Ekleme
Sembolün üzerine eklenen Ra değeri, izin verilen maksimum yüzey pürüzlülüğünü mikron cinsinden belirtir.
İşleme Payı Bilgisi
Yüzey işaretine eklenen ek notlar, o yüzeyde bırakılması gereken talaş kaldırma payını da gösterebilir.
Yüzey İşaretlerine eklenen Bilgiler
a) Ra sembolüyle beraber μm cinsinden pürüzlülük değerleri veya μm cinsinden uygun değerleri ile birlikte pürüzlülük sembolleri*
b) Üretim metodu, işleme, kaplama veya üretim işlemine ait diğer kurallar vb.
c) İlgili sembolle birlikte μm cinsinden dalgalılık veya mm cinsinden örnek uzunluğu (TS6212 – ISO 4288)’e uygun olduğunda Ra, Ry ve Rz için bu değer çıkarılmalıdır.
d) İşleme izlerinin yönü
e) İşleme payı (ISO 10135) f.Ra dan başka sembollü ile beraber μm cinsinden pürüzlülük değerleri
* : Ra dışındaki pürüzlülük değerleri şimdilik (f) alanında gösterilecektir.
Yüzey durumlarına göre grafik sembole eklenilecek değişik bilgiler TS’de aşağıdaki gibi belirtilmiştir.

Yüzey İşleme İşaretleri sembol boyutları


Yüzey İşleme İşaretlerinin Gösterilişi


Yüzey İşleme İşaretleri Örnek Uygulamalar


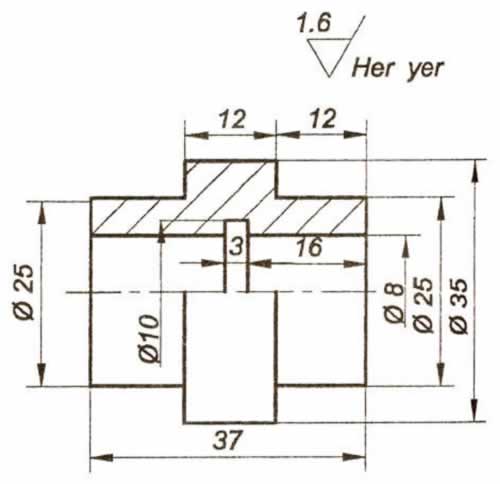


Örnek Soru

Şekilde iki görünüşü ,ölçüleri ve bazı yüzey durumları eksik bırakılmış bir mil görünmektedir. a yüzeyi N6 kalitesinde taşlanmış, b yüzeyi N7 kalitesinde ve c yüzeyi N8 kalitesinde frezelenmiş. Belirtilmeyen diğer yüzeyler için N10 kalitesi seçilmiştir. Buna göre ilgili yerlere sembolleri ve kaliteleri 1:1 ölçeğinde A5 kağıdına çizeceğiniz resim üzerinde uygun şekilde koyunuz.
Konuyla İlgili Sorular
Bir parçanın ölçüsü doğru olsa bile yüzeyi pürüzlüyse, diğer parçalarla uyumlu çalışmaz veya hızlı aşınır. Bu işaretler, üreticiye yüzeyin hangi kalitede işlenmesi gerektiğini söyleyerek parçanın işlevini düzgün yerine getirmesini sağlar.
Bu iki işlem farklı üretim yöntemlerini (örneğin dökümü olduğu gibi bırakmak ile tornalamak) ifade eder. Farklı semboller, üreticiye o yüzeyin nasıl bir işlemden geçmesi (veya geçmemesi) gerektiğini net şekilde belirtir.
Bu konuyu İngilizce okumak isterseniz: Introduction to Surface Finish Symbols →
İlgili Yazılar
 Yüzey Pürüzlülüğüne Göre İmalat Metodunun Belirtilmesi
 Kesici Takım ve Yüzey Pürüzlülüğü İlişkisi
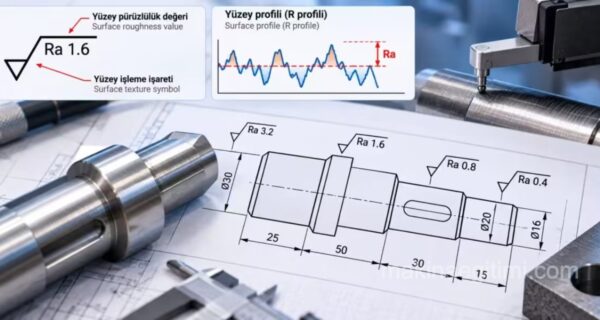 Teknik Resimde Yüzey Pürüzlülüğü
 Görünüş Çıkarma Nasıl Yapılır
 Teknik Resim Aletleri ve Araç Gereçleri
 Uluslararası İzdüşüm Standartları ISO-E ve ISO-A
 Teknik Resim Görünüş Çıkarma Örnekleri 1
 Teknik Resim Anteti Autocad Dosyası İndir
en sonda ki örnek sorunun cevabını atma şansınız var mı ?
Delik içi çap 21x75mm N10 ölçüsü vermiş.yüzey hassasiyeti nedir.yüzey çok temizmi olmalı.bilgi verirmisiniz.şimdiden çok teşekkür ederim