

Döküm, insanlığın bilinen en eski imalat yöntemlerinden biri olmasına rağmen, günümüz sanayisinde hâlâ vazgeçilmez bir üretim tekniğidir. Motor blokları, pompa gövdeleri, vana parçaları ve daha birçok karmaşık geometrili parça döküm yöntemiyle üretilir. Bu yazıda başlıca döküm yöntemlerini, avantaj ve dezavantajlarını inceliyoruz.
Döküm Nedir?
Döküm, ergitilmiş bir metalin, üretilmek istenen parçanın negatif şeklini taşıyan bir kalıba dökülüp katılaştırılmasıyla parça elde etme yöntemidir. Döküm, özellikle karmaşık iç ve dış geometrilere sahip parçaların, talaşlı imalata göre çok daha az malzeme kaybıyla ve tek seferde üretilebilmesini sağlar.
Başlıca Döküm Yöntemleri
1. Kum Kalıba Döküm
En eski ve en yaygın döküm yöntemidir. Bir model (parçanın kopyası) kum içine bastırılarak kalıp boşluğu oluşturulur, model çıkarılır ve boşluğa ergimiş metal dökülür. Kum kalıplar genellikle tek kullanımlıktır (parça çıkarılırken kırılır). Düşük maliyeti ve neredeyse her boyut ve alaşımda uygulanabilmesi nedeniyle, tekli veya küçük seri üretimde en çok tercih edilen yöntemdir.

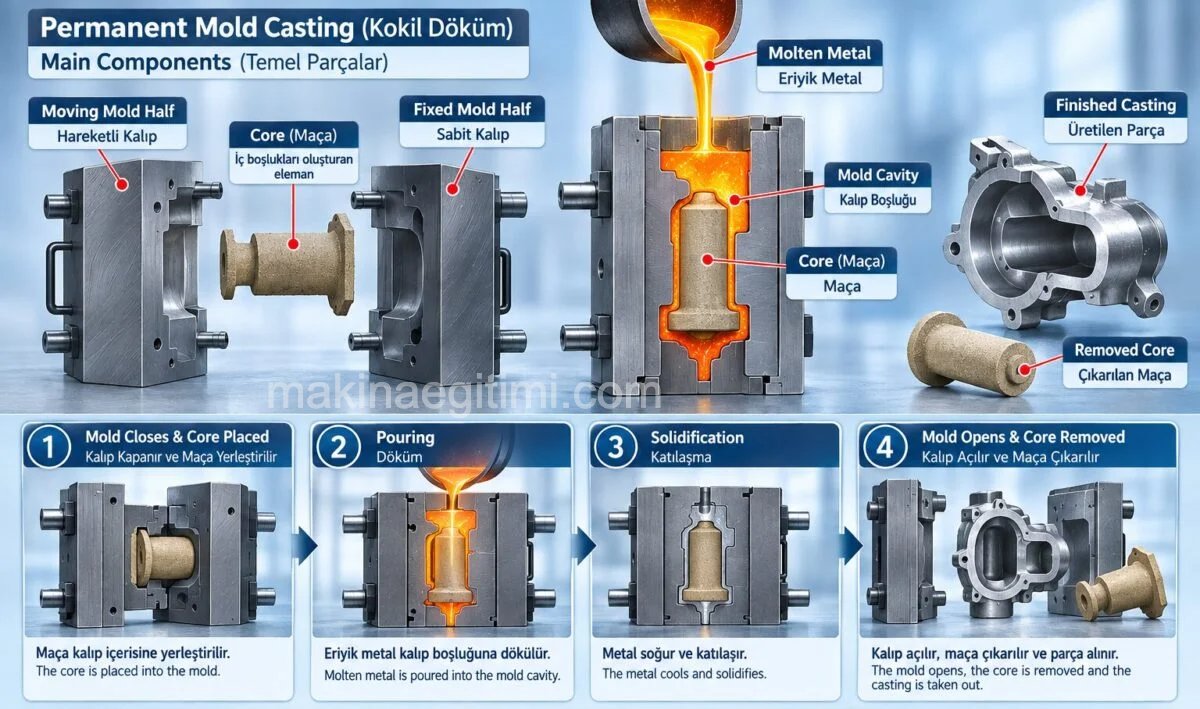
2. Kokil (Kalıcı Kalıba) Döküm
Kalıp, kum yerine yeniden kullanılabilir metalden (genellikle çelik) yapılır. Ergimiş metal, yerçekimi veya düşük basınçla kalıba doldurulur. Kum döküme göre daha iyi yüzey kalitesi ve boyut hassasiyeti sunar; orta-yüksek seri üretimde tercih edilir.
3. Basınçlı (Enjeksiyonlu) Döküm
Ergimiş metal (genellikle alüminyum, çinko veya magnezyum gibi düşük ergime sıcaklıklı alaşımlar), yüksek basınç altında çelik bir kalıba enjekte edilir. Çok yüksek boyut hassasiyeti, mükemmel yüzey kalitesi ve yüksek üretim hızı sunar. Otomotiv parçaları, ev aletleri gövdeleri ve elektronik muhafazalar gibi yüksek adetli parçalarda tercih edilen ana yöntemdir.

4. Hassas (Kayıp Mum) Döküm
Parçanın mumdan bir modeli yapılır, bu model seramik bir kabukla kaplanır, ısıtılarak mum eritilip boşaltılır (kayıp mum) ve geriye kalan seramik kalıba metal dökülür. Çok yüksek boyut hassasiyeti ve karmaşık iç geometriler sağladığı için türbin kanatları, tıbbi implantlar ve mücevherat gibi hassas parçalarda kullanılır.

Kayıp Mum Dökümün Aşamaları:
- Mumdan parça modeli oluşturulur.
- Kalıbın üzerine refrektar madde püskürtülür.
- Kalıp porselen tozları ve bağlayıcı malzemelerin bulunduğu çözeltiye batırılır.
- Kuruduktan sonra yeterli ısı verilerek mum kalıptan uzaklaştırılır.
- Oluşan kalıba eriyik metal dökülerek soğuması beklenir.
- Oluşturulan tabaka, titreşim verilerek ve özenle kırılarak uzaklaştırılır.
- Ürün elde edilmiş olur.
5. Santrifüj Döküm
Ergimiş metal, dönmekte olan bir kalıba dökülür; oluşan merkezkaç kuvveti metali kalıp duvarlarına doğru iter. Özellikle içi boş, silindirik parçaların (boru, bilezik, dişli gövdesi gibi) üretiminde kullanılır ve döküm içinde gözenek/boşluk oluşma riski diğer yöntemlere göre daha düşüktür.
Döküm Yöntemlerinin Karşılaştırması
| Yöntem | Yüzey Kalitesi | Maliyet | Tipik Kullanım |
|---|---|---|---|
| Kum kalıba döküm | Orta | Düşük | Tekli / küçük seri, büyük parçalar |
| Kokil döküm | İyi | Orta | Orta-yüksek seri üretim |
| Basınçlı döküm | Çok iyi | Orta-yüksek (kalıp maliyeti) | Yüksek seri, ince cidarlı parçalar |
| Hassas (kayıp mum) döküm | Mükemmel | Yüksek | Hassas ve karmaşık parçalar |
| Santrifüj döküm | İyi | Orta | Silindirik / içi boş parçalar |
Döküm Yöntemi Seçerken Nelere Dikkat Edilmeli?
- Üretim adedi: Az adet için kum döküm, yüksek adet için basınçlı döküm daha ekonomiktir.
- İstenen yüzey kalitesi ve tolerans: Hassas parçalar için hassas döküm veya basınçlı döküm tercih edilir.
- Kullanılacak alaşım: Yüksek ergime sıcaklıklı alaşımlar (çelik gibi) genellikle kum veya hassas dökümle, düşük ergime sıcaklıklı alaşımlar (alüminyum, çinko) basınçlı dökümle daha uygun üretilir.
- Parça geometrisi: Karmaşık iç boşluklar için hassas döküm, silindirik/simetrik parçalar için santrifüj döküm avantaj sağlar.
Sonuç
Döküm yöntemleri, binlerce yıllık geçmişine rağmen modern imalatın vazgeçilmez bir parçası olmaya devam ediyor. Her yöntemin kendine has avantajları ve sınırlamaları vardır; doğru yöntem seçimi üretim adedi, parça geometrisi, malzeme türü ve maliyet dengesine göre yapılmalıdır. Talaşlı imalat, döküm ve eklemeli imalat yöntemlerinin her biri, farklı ihtiyaçlara cevap veren, birbirini tamamlayan üretim teknikleridir.
İlgili Yazılar

