
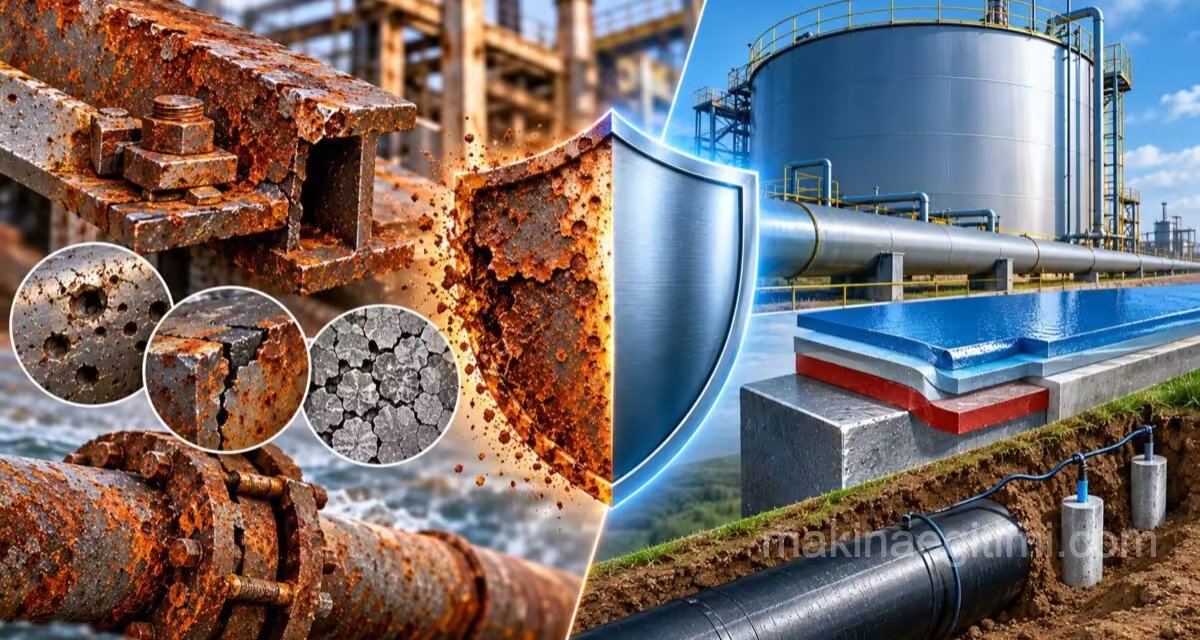
Atölyede parlak işlenmiş bir çelik mil, birkaç gün nemli bir ortamda kaldığında üzerinde turuncu pas lekeleri belirir. Bir aracın kaportasında boya altından kabaran pas, bir boru hattında oluşan küçük delikler ya da paslanmaz çelik bir tankta beklenmedik çatlaklar… Bunların hepsinin ortak adı korozyondur.
Korozyon yalnızca görüntüyü bozan bir sorun değildir. Korozyona uğramış metallerin ya da korozyon yüzünden çalışmaz hale gelmiş sistemlerin telafisi ekonomiye de zarar vermektedir. Bu zararın önemli bir kısmı, korozyonun nasıl oluştuğunu bilmek ve doğru önlemleri almakla önlenebilir.
Bu yazıda korozyonun ne olduğunu, metallerin neden paslandığını, korozyon türlerini ve korozyondan korunma yöntemlerini ele alıyoruz.
Korozyon Nedir?
Korozyon, metalik malzemelerin çevrelerindeki maddelerle girdikleri kimyasal veya elektrokimyasal reaksiyonlar sonucunda zarar görmesidir.
Korozyona neden olan maddelere korozif ortam ya da korozif madde denir. Başlıcaları şunlardır:
- Ortam havası
- Hava kirliliği içeren veya içermeyen açık hava atmosferi
- Deniz atmosferi
- Su
- Toprak
- Kimyasal maddeler
Korozyonun Nedenleri
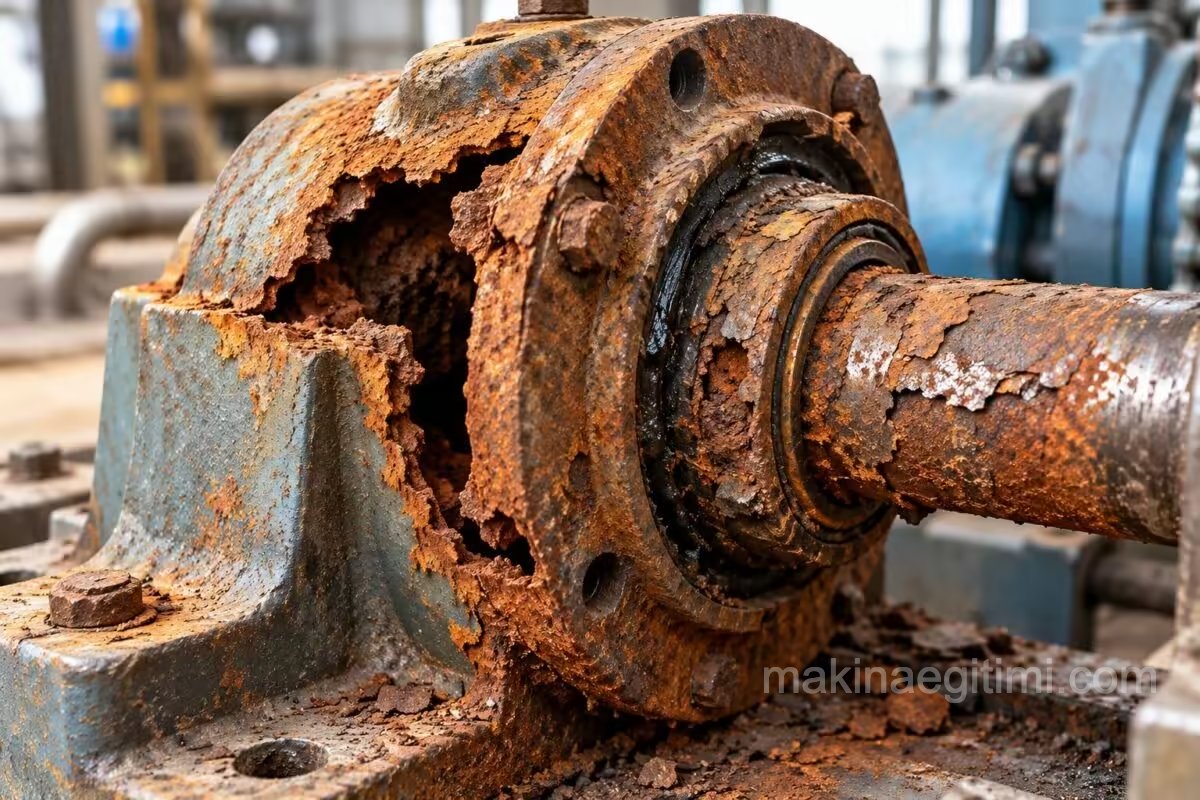
Korozyon, ortama ve etki mekanizmasına göre iki ana şekilde gerçekleşir: elektrokimyasal korozyon ve kimyasal korozyon. Makine elemanlarında karşılaşılan günlük korozyon hasarlarının büyük çoğunluğu elektrokimyasal süreçlerden kaynaklanır.
Elektrokimyasal Korozyon
Elektrokimyasal korozyonda reaksiyonlar, metal yüzeyi üzerindeki elektriği iletebilen bir su tabakasında gerçekleşir. Bu su tabakası elektrolit görevi görür. Elektrolit oluşması için çok fazla suya gerek yoktur. Bir aralıktaki buğu kalınlığında nem, ince bir nem filmi, yüzeyde kalan su artığı, hatta el teri bile yeterlidir.
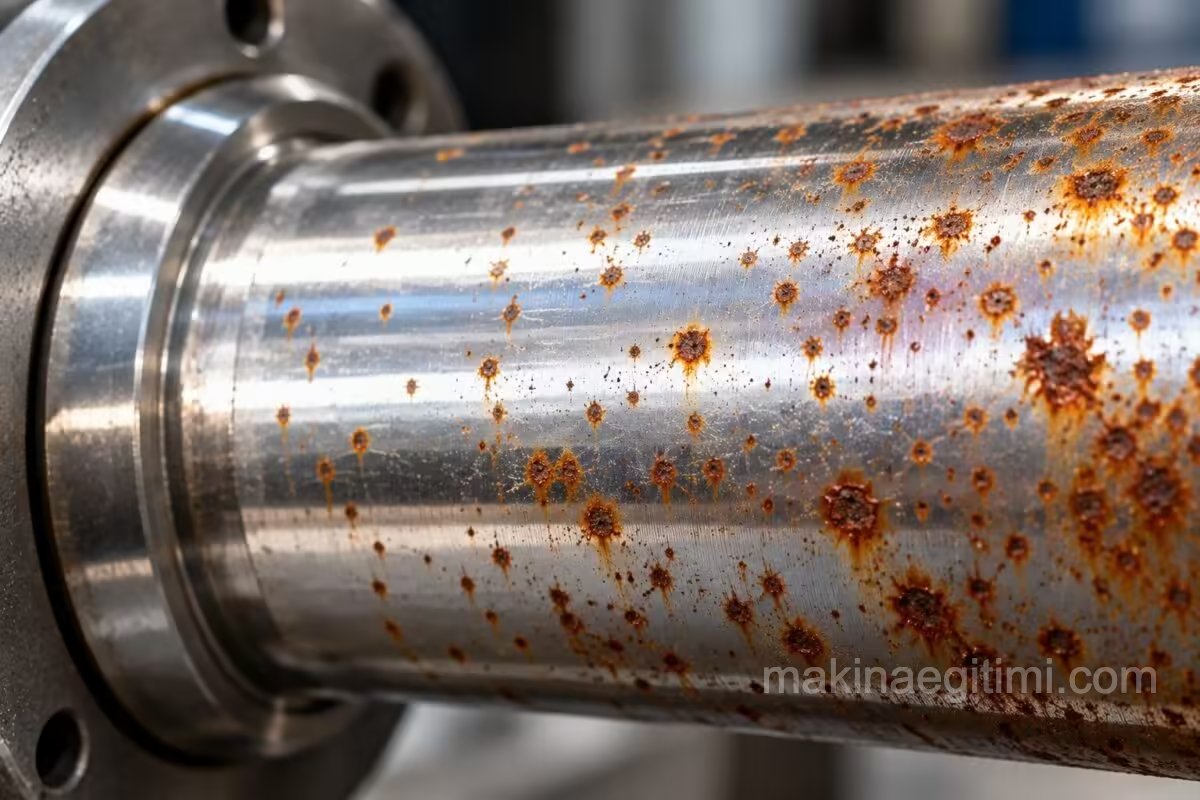
Bu nedenle çıplak elle tutulan işlenmiş çelik parçalarda kısa süre sonra parmak izi şeklinde pas lekeleri görülmesi şaşırtıcı değildir.
Çelik Neden Paslanır? Oksijen Korozyonu
Metal yüzeyler nemli ortamlarda ve açık havada bir oksit tabakasıyla kaplanır. Alaşımsız ve düşük alaşımlı çeliklerden yapılmış parlak parçalar, bu koşullarda birkaç gün içinde pas lekeleriyle kaplanır.
Bu olayın nedeni, havadaki oksijenin, demir yüzeyindeki su ile birlikte etki etmesidir. Süreç, çelik yüzeyindeki tek bir su damlası üzerinden açıklanabilir:
- Damlanın ortasında demir, Fe²⁺ iyonları halinde çözülmeye başlar. Bu bölge yerel bir anot gibi davranır.
- Damlanın kenarında, suda çözünmüş hava oksijeninden OH⁻ iyonları oluşur.
- Bu OH⁻ iyonları, çözülen Fe²⁺ iyonlarıyla reaksiyona girer. Önce demir hidroksit, ardından pas (FeO(OH)) oluşur.
- Pas, damlanın kenarında halka şeklinde birikir.
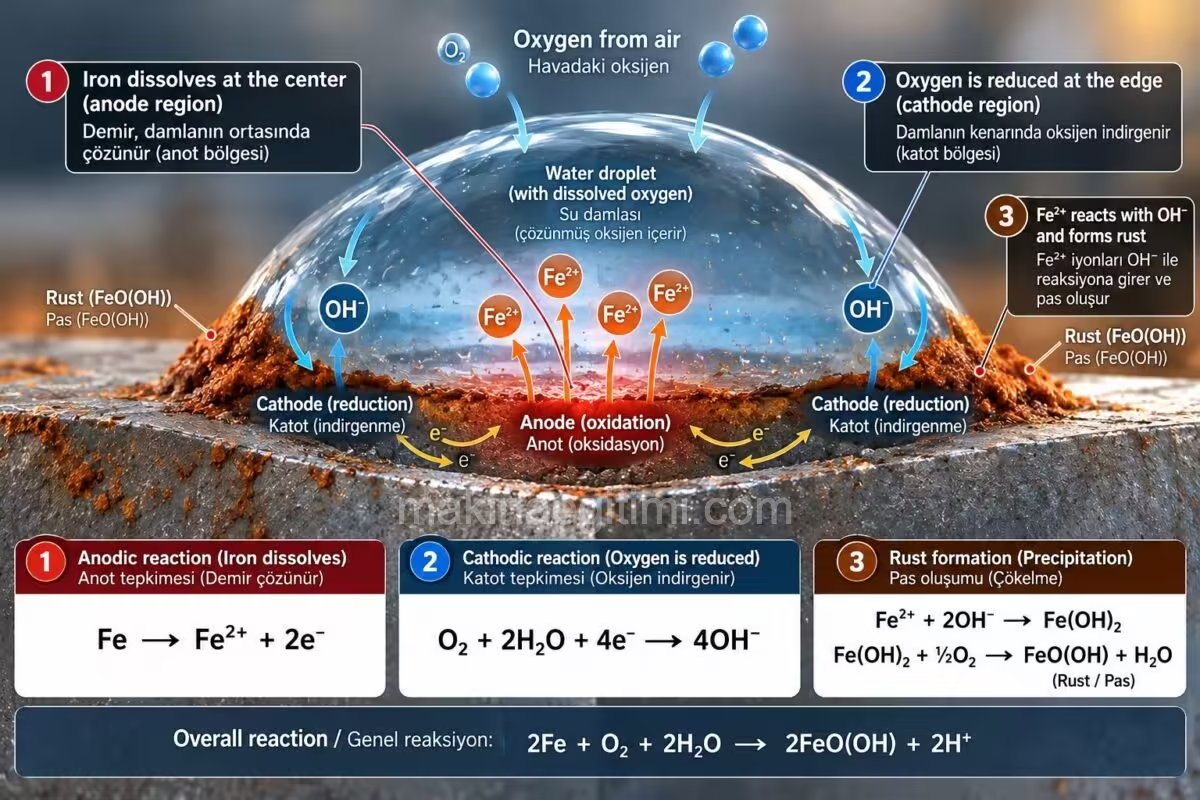
Çelik yüzeylerde pasın neden önce benekler halinde başladığı bu şekilde açıklanır. Korozyon devam ederse, bu beneklerden başlayarak yüzeyin tamamı paslanır.
Galvanik Korozyon ve Galvanik Pil
Elektrokimyasal korozyonun bir diğer önemli şekli, galvanik pil prensibiyle oluşur. Galvanik pil, elektriği ileten bir sıvının (elektrolit) içine daldırılmış, farklı metallerden yapılmış iki elektrottan oluşur.
Bu düzende iki metalden daha az asil (soy) olanı çözülür, yani korozyona uğrar. Örneğin bir çinko-bakır galvanik pilinde:
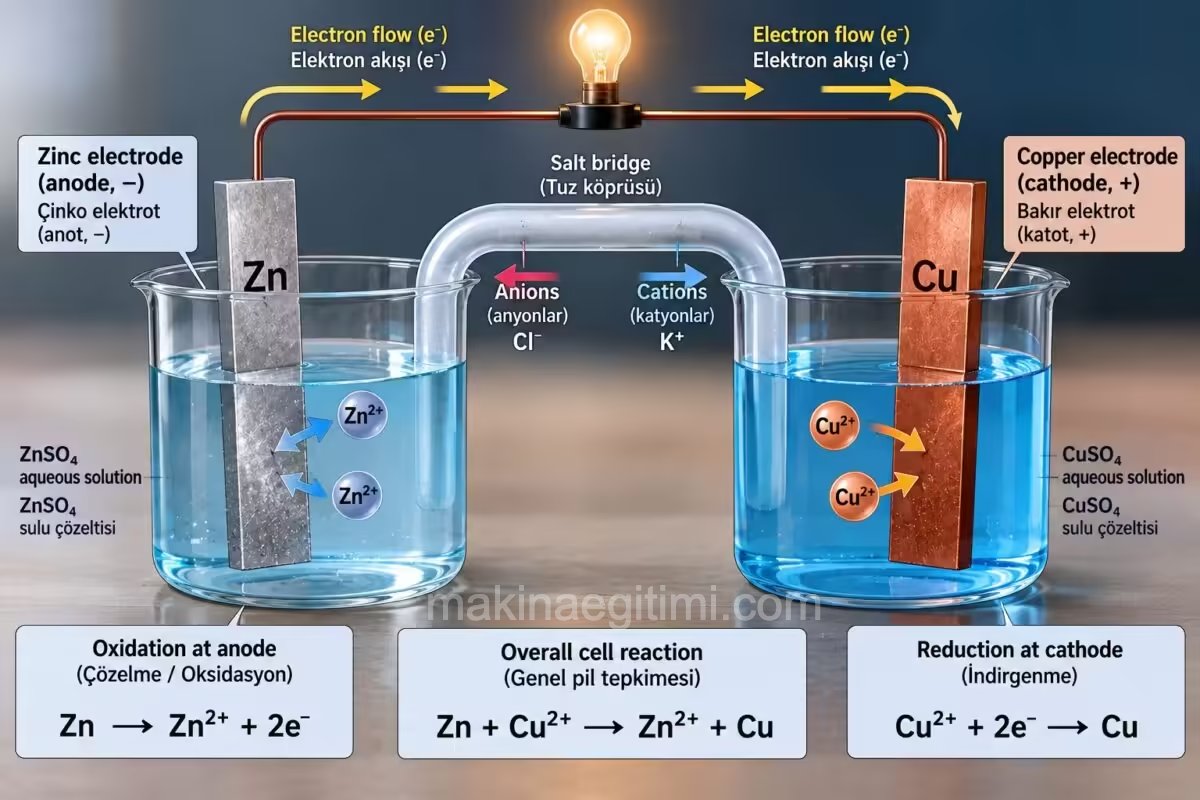
- Çinko elektrot (anot), Zn²⁺ iyonları halinde çözülür.
- Bakır elektrot (katot) üzerinde ise suyun ayrışmasıyla hidrojen açığa çıkar.
- İki elektrot arasında, elektrot malzemelerine bağlı küçük bir elektrik gerilimi oluşur.
Metallerin Gerilim Sırası (Elektrokimyasal Seri)
Her metalin, standart hidrojen elektroduna göre ölçülmüş bir normal potansiyeli vardır. Metaller bu potansiyellere göre sıralandığında metallerin gerilim sırası ortaya çıkar.
- Hidrojenin sıfır potansiyelinden sola doğru asil olmayan metaller yer alır.
- Sağa doğru ise asil (soy) metaller sıralanır.
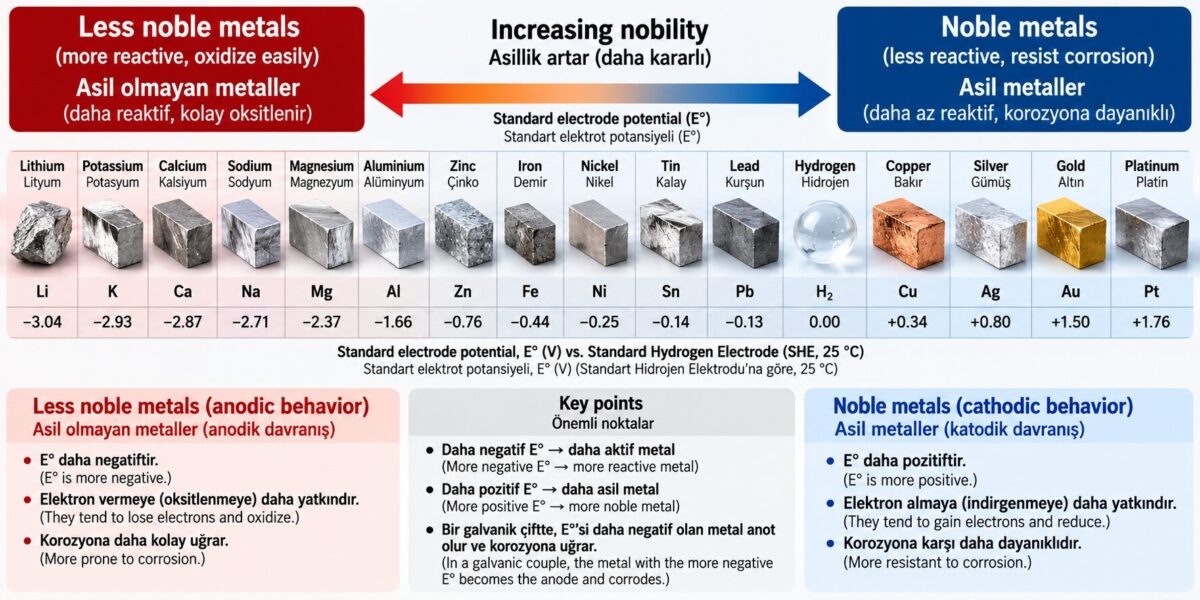
Bir galvanik pilde gerilim sırasında daha solda bulunan metal çözülür. Galvanik pildeki gerilim, iki metalin normal potansiyelleri arasındaki farktan hesaplanabilir.
Örnek: Bakırın normal potansiyeli +0,34 V, çinkonunki ise −0,76 V’tur. Bu durumda çinko-bakır pilinde oluşan gerilim: +0,34 V − (−0,76 V) = 1,1 V
Korozyon Pilleri: Makine Parçalarında Galvanik Korozyon
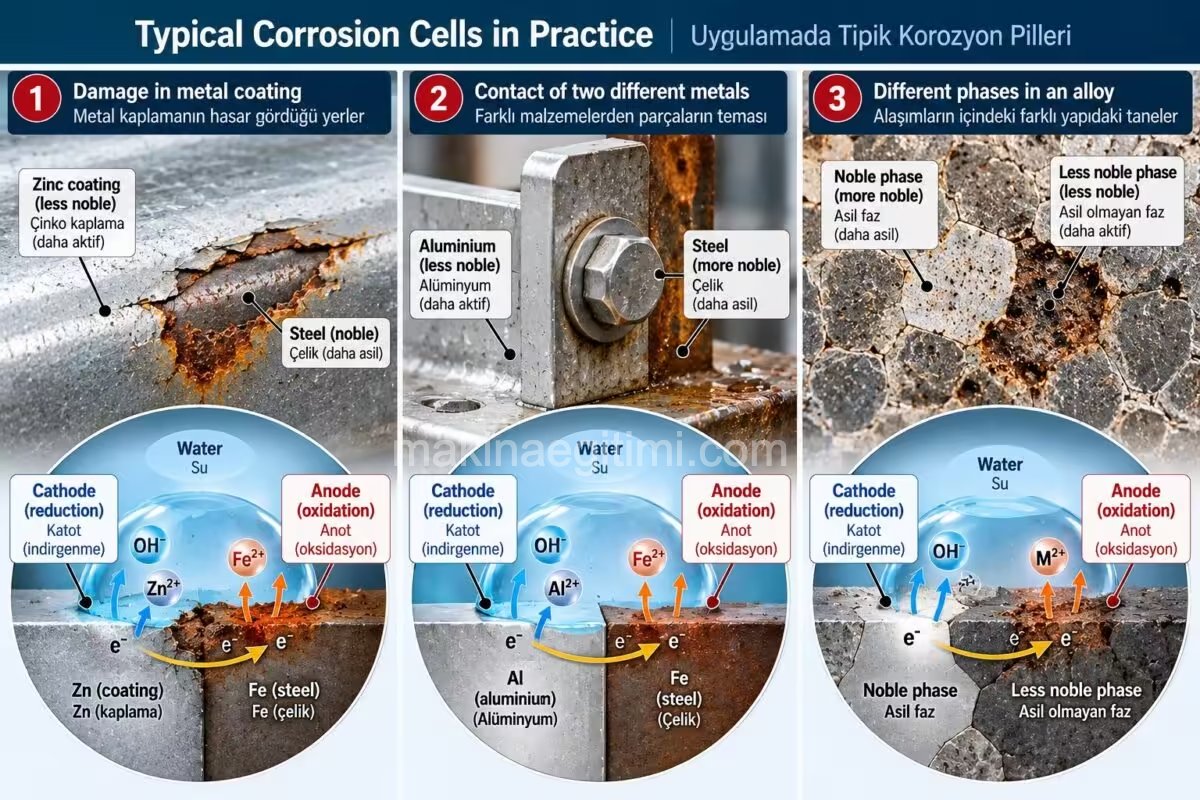
Galvanik pil koşulları makine elemanlarında ve yapı parçalarında pek çok yerde kendiliğinden oluşur. Bu bölgelere korozyon pili denir. Bir korozyon pilinin oluşması için iki farklı metal ve biraz su yeterlidir. Tipik korozyon pilleri şunlardır:
- Çelik parçalar üzerindeki metal kaplamanın hasar gördüğü yerler
- Farklı malzemelerden yapılmış iki parçanın birbirine temas ettiği bölgeler
- Alaşımların içindeki farklı yapıdaki taneler
Bu bölgelerde asil olmayan metal çözülerek hasar görür.
Pasivasyon: Paslanmaz Çelik Neden Paslanmaz?
Bazı metaller pratikte gerilim sırasının öngördüğü gibi davranmaz. Bunun en iyi örneği krom kaplı çeliktir.
Gerilim sırasına göre krom, demirden daha soldadır. Yani kaplamada bir hasar olduğunda önce kromun çözülmesi beklenir. Ancak gerçekte tam tersi olur. Çelik, krom tabakasının altından paslanır ve krom tabakası çatlayıp dökülür.
Bunun nedeni pasivasyondur. Krom yüzeyi, üzerinde biriken oksijen molekülleri sayesinde pasif hale gelir ve daha asil bir metal gibi davranır. Böylece korozyona uğrayan taraf çelik olur.
Kromun bu pasivasyon etkisi, krom içeren çeliklerin korozyon dayanımının da temel nedenidir. X5CrNi18-10 gibi paslanmaz çelikler, yüzeylerinde oluşan bu pasif tabaka sayesinde korozyona karşı dayanıklıdır.
Kimyasal Korozyon
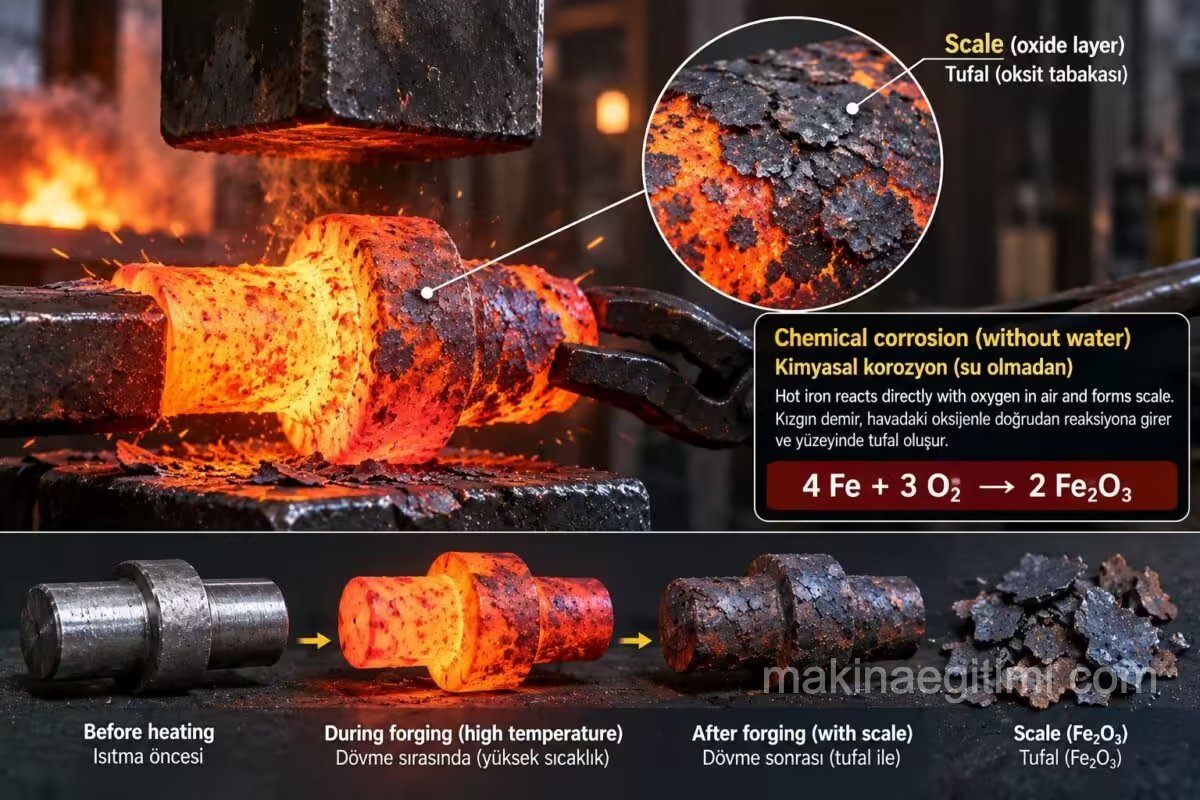
Kimyasal korozyonda malzeme, su olmadan, doğrudan çevresindeki maddeyle reaksiyona girer.
Örnek: Dövme sırasında kızgın parçaların yüzeyinde tufal (kabuk) oluşması. Burada demir, havadaki oksijenle doğrudan reaksiyona girer:
4 Fe + 3 O₂ → 2 Fe₂O₃
Normal ortam sıcaklıklarında metaller kuru maddelerle yalnızca istisnai durumlarda, örneğin aktif klor gazıyla, reaksiyona girer. Kuru havayla reaksiyon ise ancak yüksek sıcaklıklarda başlar. Bu yüksek sıcaklık korozyonu, parçaların dövülmesi, tavlanması ve sertleştirilmesi sırasında görülür.
Korozyon Türleri
Korozyon, malzemeye ve korozif etkiye bağlı olarak kendine özgü görünüşlerle ortaya çıkar.
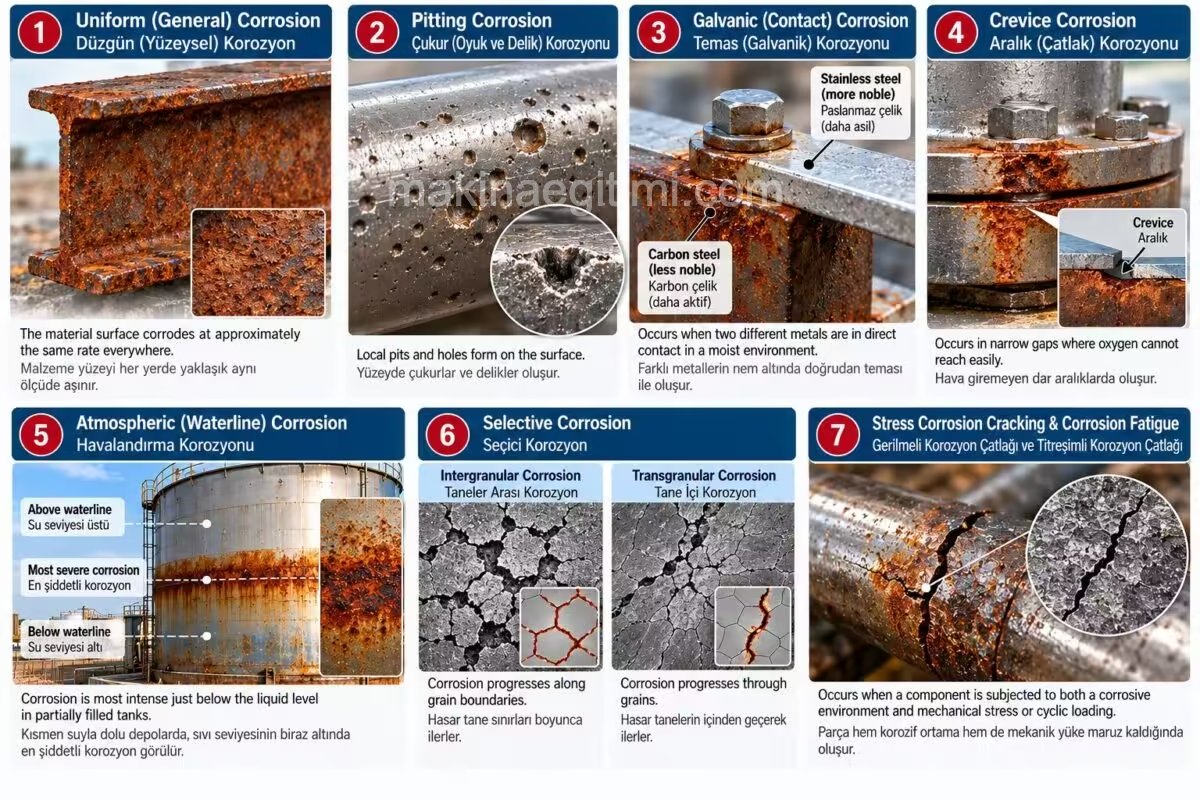
1. Düzgün (Yüzeysel) Korozyon
Malzeme yüzeyi her yerde yaklaşık aynı ölçüde ve yavaş yavaş aşınır. Açık havada korumasız bırakılan yapı çeliklerinde ve dövme parçalarda tufal oluşumu sırasında görülür. Aşınma hızı tahmin edilebildiği için diğer türlere göre daha az tehlikelidir.
2. Çukur (Oyuk ve Delik) Korozyonu
Yüzeysel bir korozyonun yanı sıra malzemede çukurlar ve delikler oluşur. Klor iyonu içeren sıvılarla temas eden paslanmaz çeliklerde bu korozyon, iğne batırılmış gibi küçük ama derin delikler şeklinde görülür.
Bu tür korozyon özellikle basınç altındaki boru hatlarında ve depolarda çok tehlikelidir. Çünkü yüzey sağlam görünürken cidar delinebilir.
3. Temas (Galvanik) Korozyonu
Farklı malzemelerden yapılmış iki parça nem altında doğrudan birbirine temas ettiğinde oluşur. Bu korozyon pilinde asil olmayan metal çözülerek hasar görür.
Temas korozyonunun tipik örnekleri şunlardır:
- Farklı malzemeden bir gövde içine yerleştirilmiş yataklar ve burçlar
- Parçaları birleştirmek için farklı malzemeden cıvata kullanılması
4. Aralık (Çatlak) Korozyonu
Dar bir aralığa hava giremediği için, aralık içindeki elektrolitte farklı oksijen konsantrasyonları oluşur. Bu durum aralık korozyonuna yol açar. Şu yerlerde görülür:
- İki parça arasındaki geçme aralıklarında (sürtünme pası)
- Cıvata ile delik arasındaki boşlukta
- Üst üste bindirilip nokta kaynağı yapılmış saclar arasında
5. Havalandırma Korozyonu
Kısmen suyla dolu depolarda görülür. Korozyon en çok sıvı seviyesinin biraz altında yoğunlaşır. Nedeni, suyun yüzeyi ile derin katmanları arasındaki oksijen konsantrasyonu farkıdır.
6. Seçici Korozyon: Taneler Arası ve Tane İçi Korozyon
Seçici korozyonda saldırı, malzemenin belirli bir iç yapı bölgesi boyunca ilerler:
- Hasar tane sınırları boyunca ilerliyorsa taneler arası (interkristalin) korozyon adını alır.
- Hasar tanelerin içinden geçerek ilerliyorsa tane içi (transkristalin) korozyon adını alır.
Bu korozyon tane boyutu ölçeğinde gerçekleştiği için çıplak gözle fark edilemez. Bu yüzden özellikle tehlikelidir.
7. Gerilmeli Korozyon Çatlağı ve Titreşimli Korozyon Çatlağı
Bir parça aynı anda hem elektrokimyasal etkiye (örneğin sanayi atmosferine) hem de mekanik yüke maruz kaldığında oluşur. Korozif maddeye ve yükleme şekline bağlı olarak taneler arası ya da tane içi yolla ilerler. Yorulma ile korozyonun birleştiği bu durum, parçanın beklenenden çok daha erken kırılmasına neden olabilir.
Korozyondan Korunma Yöntemleri
Parçalar üretim sırasında, ara depolamada ve montajda korozyona uğrayabilir. Bunu önlemek için bir dizi koruyucu önlem alınması gerekir.
1. Doğru Malzeme Seçimi
Bir parça için en iyi ve en ucuz korozyon koruması, öngörülen ortam koşullarında korozyona uğramayacak bir malzeme seçmektir. Bunun için malzemelerin farklı ortamlardaki davranışını bilmek gerekir:
| Malzeme | Genel korozyon davranışı |
|---|---|
| Alaşımsız ve düşük alaşımlı çelikler | Korozyona dayanıksızdır. Korumasız halde yalnızca kuru ortamlarda dayanır |
| Paslanmaz çelik (X5CrNi18-10) | Genel olarak dayanıklıdır. Etkili kimyasal maddelerde korozyon tehlikesi vardır |
| Alüminyum ve alüminyum alaşımları | Genel olarak iyi dayanıklıdır. Bakır içeren alüminyum alaşımları istisnadır |
| Bakır ve bakır alaşımları | İyi dayanıklıdır, özellikle nikel içeren bakır alaşımları |
Ancak korozyon açısından en uygun malzemeyi seçmek her zaman mümkün olmaz. Teknolojik nedenler, dayanım gereksinimleri ya da yüksek maliyet buna engel olabilir. Bu durumda seçilen malzemenin ek önlemlerle korunması gerekir.
2. Korozyona Karşı Doğru Tasarım (Konstrüksiyon)
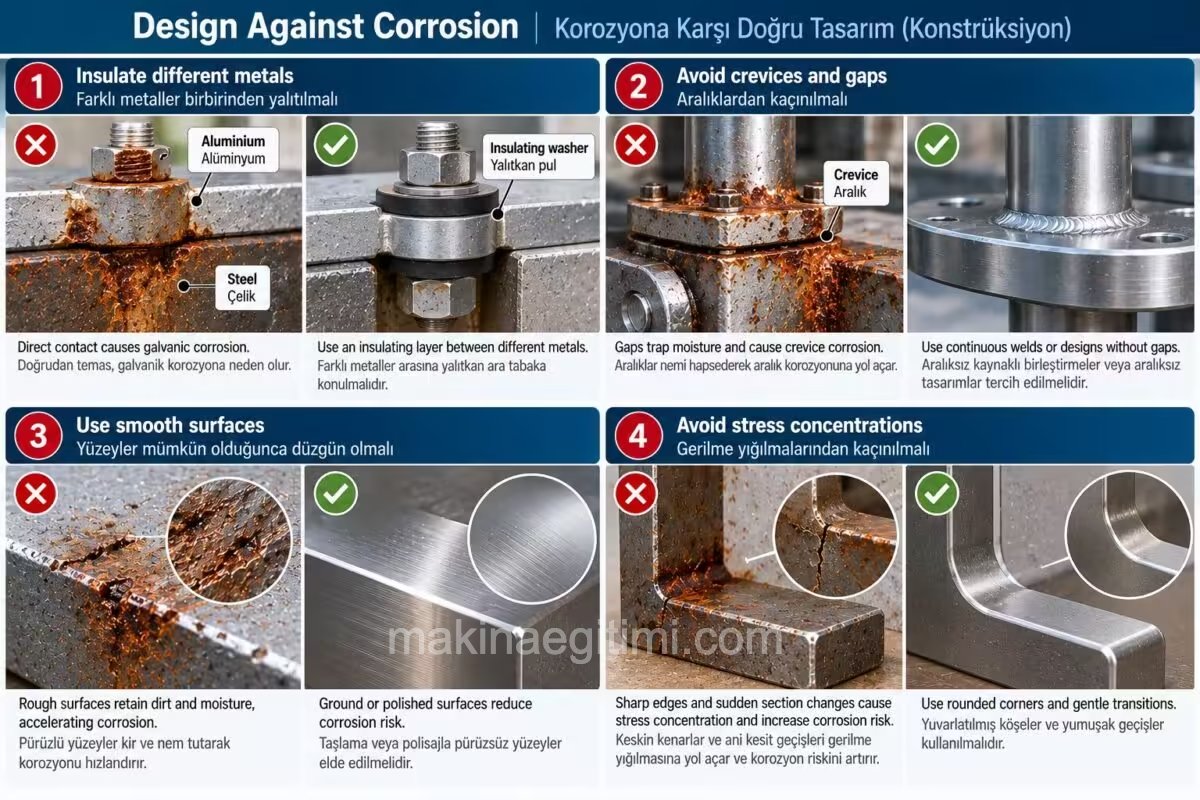
Parçalar ve makineler, korozyon tehlikesi yaratacak bölgeler içermeyecek şekilde tasarlanmalıdır:
- Farklı metaller birbirinden yalıtılmalıdır. Temas korozyonu riski olan yerlerde iki malzemenin arasına yalıtkan ara tabaka konmalıdır.
- Aralıklardan kaçınılmalıdır. Cıvatalı birleştirmeler yerine doğru yapılmış kaynaklı birleştirmeler tercih edilebilir. Boru gibi kapalı profiller kullanılabilir.
- Yüzeyler mümkün olduğunca düzgün olmalıdır. Taşlama ya da polisajla pürüzsüz yüzeyler elde edilmelidir.
- Gerilme yığılmalarından kaçınılmalıdır. Keskin kenarlı çentikler ve ani kesit geçişleri önlenmelidir.
3. Ortamın Etkisini Azaltmak
Çoğu durumda ortamın tamamı korozif değildir. Korozyona, havadaki nem ya da soğutma sıvısındaki asit iyonları gibi belirli bileşenler neden olur. Bu bileşenler etkisiz hale getirilirse korozyon büyük ölçüde azaltılabilir, hatta tamamen önlenebilir.
Örnek: Soğutma sıvılarına ve yağlayıcılara korozyon önleyici (inhibitör) maddeler eklenir. Bu maddeler, tuz ve asit iyonları gibi zararlı bileşenleri bağlar.
4. Talaşlı İmalatta Korozyondan Korunma
Talaş kaldırma sırasında iş parçasının paslanması, soğutma sıvısına karıştırılan korozyon önleyici katkılarla engellenir. Bunlar pasifleştirici etkisi olan yağ ya da tuz bazlı maddelerdir. Malzeme yüzeyinde gözle görülmeyen, yalnızca birkaç molekül kalınlığında koruyucu bir film oluştururlar.
İmalattan sonra yapılması gerekenler:
- İş parçası üzerinde kalan soğutma sıvısındaki su hemen uzaklaştırılmalıdır.
- Parça bir sonraki işleme kadar korunmalıdır. Bunun için parça, korozyon önleyici ve su itici katkılar içeren bir koruyucu yağa daldırılır.
- Depoya gönderilecek parçalar, daldırma yoluyla ince bir koruyucu vaks ya da lak tabakasıyla kaplanır. Kuru depolamada bu koruma birkaç ay etkili olur.
5. Çıplak Çelik Yüzeylerin Korunması
Bazı makine parçalarının yüzeyleri görevlerini yapabilmek için çıplak kalmak zorundadır. Kızak yolları, miller, dişli çarklar, rulman bilezikleri ve ölçme aletleri bu gruba girer.
Bu yüzeylerin korozyona dayanıklı olması için iki koşul gerekir:
- Yüzeyler taşlanmış ya da polisajlanmış olmalıdır.
- Yüzeyler korozyon önleyici yağ ya da gres ile yağlanmalı veya kaplanmalıdır.
6. Kimyasal Yüzey İşlemleri: Fosfatlama ve Brünürleme
Bu yöntemlerde iş parçası bir işlem banyosuna daldırılır. Kimyasal reaksiyon sonucunda yüzeyde, malzemeyle neredeyse bütünleşmiş, ince ve mikro gözenekli bir tabaka oluşur. Bu gözenekler daha sonra korozyon önleyici yağla doldurulur. Böylece yüzey suyu iten koruyucu bir filmle kaplanmış olur.
- Brünürleme (karartma): Parça sıcak tuz banyosuna daldırılır. Yüzeyde koyu siyah bir demir oksit tabakası oluşur. Ardından parça yağlanır.
- Fosfatlama: Parça sıcak metal fosfat çözeltilerine daldırılır. Fosfat tabakası hem doğrudan korozyon koruması sağlar hem de boya için iyi bir astar görevi görür. Boyanın yüzeye tutunmasını artırır.
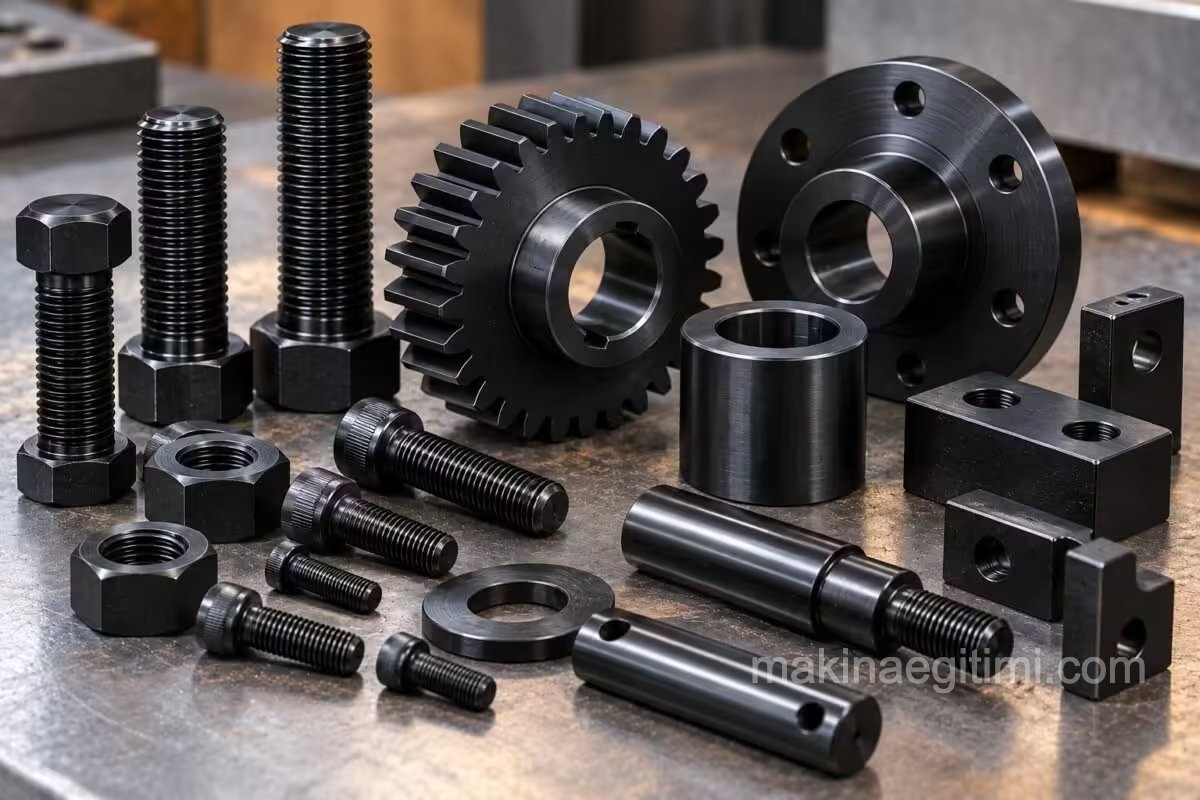
Brünürleme ve fosfatlama, atölyede ve üretimde kullanılan parçalar için yeterli bir koruma sağlar.
7. Korozyon Önleyici Boyalar
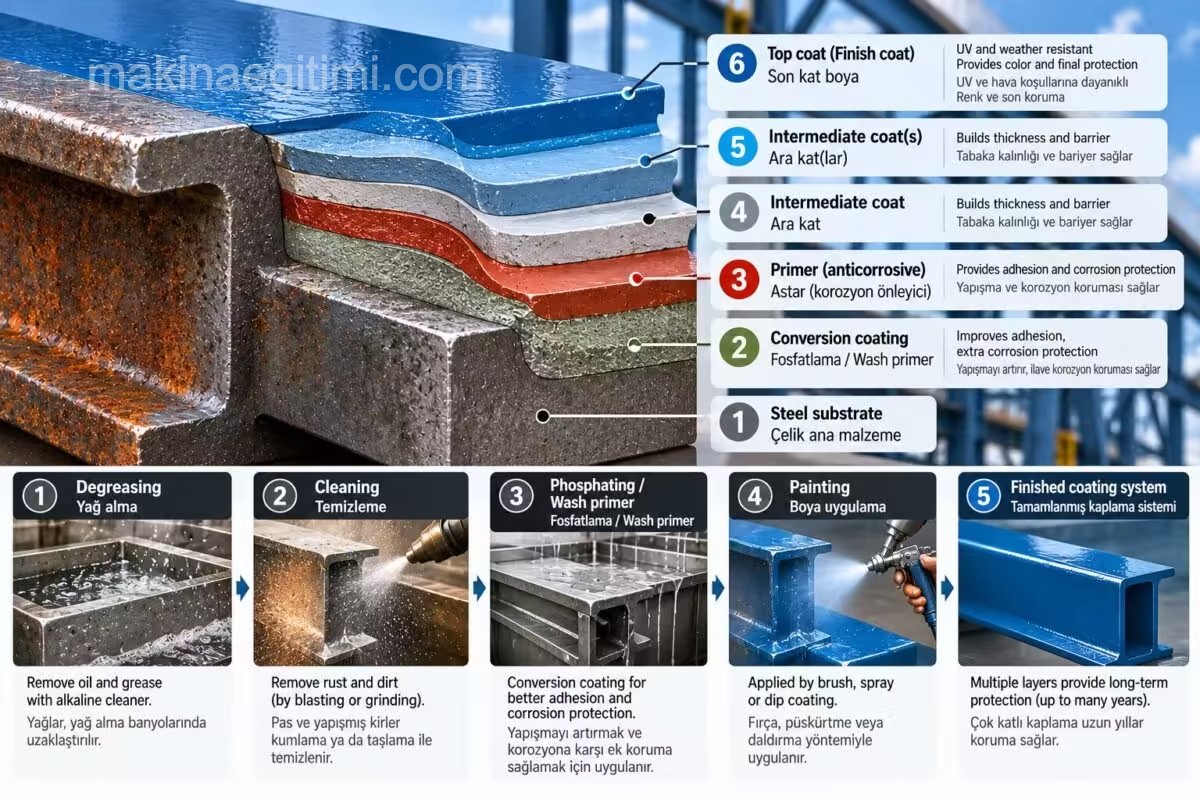
Korozyon önleyici boyalar makine gövdelerine, sac kaplamalara ve çelik taşıyıcı konstrüksiyonlara uygulanır. Parçayı ortamdan ayıran kesintisiz bir koruyucu tabaka oluştururlar. Koruma süreleri genellikle uzun yıllardır.
Boyanın ömrünü belirleyen en önemli etken, boya kadar yüzey hazırlığıdır. Boyanacak yüzey:
- Tamamen yağsız olmalıdır. Yağ, yağ alma banyolarına daldırılarak uzaklaştırılır.
- Yapışmış kirden ve pastan arındırılmalıdır. Paslı parçalar kumlama ya da taşlama ile temizlenir.
Yüzeyin ek olarak temizlenmesi ve boya altından paslanmaya karşı korunması için fosfatlama ya da wash primer (kromat ve fosfat içeren çözeltiler) uygulanır. Boya fırçayla sürme, püskürtme ya da daldırma yoluyla uygulanabilir.
Korumanın derecesine göre katman sayısı değişir:
- Basit koruma: Örneğin takım tezgahı kaportalarında bir kat astar ve bir kat son kat boya.
- Yüksek koruma: Endüstriyel çelik yapılarda ya da otomobil kaportasında 6 kata kadar kaplama.
Boyalar, bağlayıcı maddeler ve ince taneli pigmentlerden oluşur:
| Bağlayıcılar | Astar pigmentleri | Son kat pigmentleri |
|---|---|---|
| Alkid reçinesi | Kurşun sülyeni | Alüminyum tozu |
| Epoksi reçinesi | Çinko kromat | Kurşun beyazı |
| Poliüretan reçinesi | Çinko fosfat | Demir mikası |
| Polyester reçinesi | Çinko tozu | Titanyum oksit |
| Klorlu kauçuk | Kurşun tozu | Karma pigmentler |
Atmosferik koşullar için bağlayıcı olarak sentetik reçineler kullanılır. Su ve toprak altındaki uygulamalar için ise asfalt veya katran esaslı bağlayıcılar daha uygundur.
Not: Kurşun sülyeni, kurşun beyazı, kurşun tozu ve çinko kromat gibi pigmentler, önceki yıllarda yaygın olarak kullanılıyordu. Bugün ise insan sağlığı ve çevre üzerindeki zararlı etkileri nedeniyle büyük ölçüde terk edilmiştir. Kurşun bileşikleri zehirlidir. Çinko kromat ise kanser yapıcı olduğu bilinen altı değerlikli krom içerir. Bu maddeler Avrupa Birliği’nde REACH tüzüğü, Türkiye’de ise KKDİK yönetmeliği kapsamında yasaklanmış ya da sıkı izinlere bağlanmıştır. Aynı durum, kromat içeren eski tip wash primer astarları için de geçerlidir.
Günümüzde bunların yerine çoğunlukla çinko fosfat, çinko tozu (çinkoca zengin astarlar), alüminyum tozu, demir mikası ve titanyum dioksit gibi daha güvenli pigmentler kullanılmaktadır. Eski bir yapı ya da makine üzerindeki boya katmanlarını kazıma, zımparalama veya kumlama ile sökerken bu boyaların kurşun ya da kromat içerebileceği unutulmamalı ve uygun kişisel koruyucu donanım kullanılmalıdır.
8. Metalik Kaplamalar: Sıcak Daldırma Galvaniz ve Galvanik Kaplama
Sıcak daldırma galvaniz (sıcak çinko kaplama): Çelik parçaları atmosferik korozyona karşı korumanın ekonomik ve çok dayanıklı bir yoludur. Kar çiçeği desenli görünen çinko tabakası, çelikle arada oluşan bir çinko-demir alaşım tabakası sayesinde parçaya sıkıca bağlanır.
Galvanik (elektrolitik) kaplamalar: Hem korozyon koruması hem de dekoratif görünüm için kullanılır. Örneğin taşıtların aksesuar parçalarında tercih edilir. En çok kullanılan kaplama metalleri nikel ve kromdur. Ayrıca bakır-nikel-krom gibi çok katlı kaplamalar da uygulanır.
9. Katodik Koruma
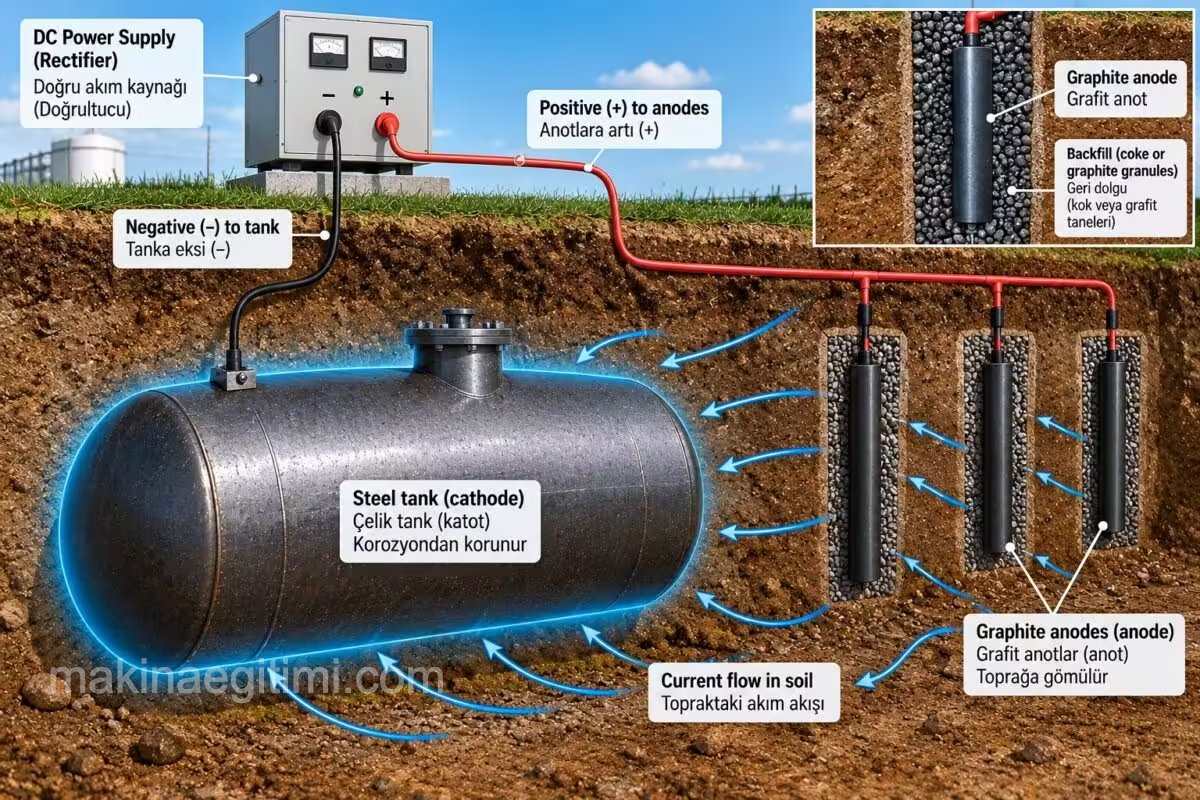
Katodik koruma, galvanik pil prensibini korozyona karşı kullanan akıllıca bir yöntemdir. Özellikle yer altındaki tank ve boru hatlarının korunmasında uygulanır. İki şekilde yapılır:
Kurban anotlu katodik koruma: Korunacak parça, iletken bir bağlantıyla magnezyum plakalara bağlanır. Toprak nemi elektrolit görevi görür ve bir galvanik pil oluşur. Daha az asil olan magnezyum plakalar çözülür. Korunan parça ise katot haline geldiği için korozyona uğramaz. Magnezyum plakalar zamanla tükendiği için bunlara kurban anot denir.
Dış akımlı katodik koruma: Bu yöntemde bir akü ya da doğru akım kaynağı kullanılır. Grafit anotlar kaynağın artı kutbuna, korunacak parça ise eksi kutbuna bağlanır. Böylece parça katot olur ve korozyondan korunur.
10. Alüminyumun Korunması: Eloksal (Anodik Oksidasyon)
Alüminyumun doğal olarak iyi bir korozyon dayanımı vardır. Bu dayanım anodik oksidasyon (eloksal) ile daha da artırılabilir.
Bunun için alüminyum parça, bir elektroliz hücresine anot olarak asılır. İşlem sonunda alüminyum yüzeyinde sert, korozyona dayanıklı ve sıkıca yapışmış bir Al₂O₃ (alüminyum oksit) tabakası oluşur. Bu eloksal tabakası sayesinde parça, kendi metalik parlaklığını korurken korozyona karşı çok daha dayanıklı hale gelir. Eloksal tabakası renklendirilebilir de.
Sonuç
Korozyon, metallerin çevreleriyle girdikleri kimyasal ve elektrokimyasal reaksiyonların kaçınılmaz bir sonucudur. Ancak nasıl oluştuğu bilindiğinde büyük ölçüde kontrol altına alınabilir. Makine parçalarındaki korozyonun çoğu, nemin elektrolit görevi gördüğü elektrokimyasal süreçlerden kaynaklanır. Farklı metallerin teması, dar aralıklar ve kaplama hasarları korozyonun en sık başladığı yerlerdir.
Korumanın ilk adımı doğru malzeme seçimi ve korozyona uygun tasarımdır. Bunun mümkün olmadığı yerlerde koruyucu yağlar, fosfatlama ve brünürleme, korozyon önleyici boyalar, galvaniz ve galvanik kaplamalar, katodik koruma ve alüminyumda eloksal gibi yöntemlerle parçaların ömrü önemli ölçüde uzatılabilir.
Sıkça Sorulan Sorular
Metallerin çevrelerindeki hava, su, toprak ve kimyasal maddelerle girdikleri kimyasal veya elektrokimyasal reaksiyonlar sonucunda zarar görmesidir.
Paslanma, demir ve çeliğin korozyonu için kullanılan özel bir terimdir ve sonucunda pas (FeO(OH)) oluşur. Korozyon ise alüminyum, bakır ve çinko dahil tüm metallerin bu tür hasarlarını kapsayan genel bir kavramdır.
Çelik yüzeyindeki nem elektrolit görevi görür. Havadaki oksijen bu nemle birlikte demirle reaksiyona girer. Demir iyon halinde çözülür ve önce demir hidroksite, ardından pasa dönüşür.
Farklı iki metalin nemli bir ortamda birbirine temas etmesiyle oluşan korozyondur. Gerilim sırasında daha az asil olan metal çözülerek hasar görür.
İçindeki krom, yüzeyde oksijenle birlikte ince ve koruyucu bir pasif tabaka oluşturur. Bu pasivasyon etkisi çeliği korozyona karşı korur. Ancak klor iyonu içeren ortamlarda paslanmaz çelikte de çukur korozyonu görülebilir.
Taneler arası korozyon ve çukur korozyonu özellikle tehlikelidir. Taneler arası korozyon çıplak gözle görülemez. Çukur korozyonu ise yüzey sağlam görünürken cidarı delebilir. Bu nedenle basınçlı boru hatları ve depolarda ciddi risk oluşturur.
Korunacak metal parçanın katot haline getirilerek korozyondan korunduğu yöntemdir. Parça ya magnezyum gibi daha az asil bir kurban anoda bağlanır ya da dış bir akım kaynağının eksi kutbuna bağlanır.
Çelik yüzeyinde ince ve gözenekli bir fosfat tabakası oluşturur. Bu tabaka hem korozyona karşı koruma sağlar hem de boyanın yüzeye daha iyi tutunmasını sağlayan bir astar görevi görür.
Alüminyum parçanın elektroliz hücresinde anot olarak kullanılmasıyla yüzeyinde sert ve korozyona dayanıklı bir alüminyum oksit (Al₂O₃) tabakası oluşturulması işlemidir.
İlgili Yazılar
 Binalarda ve Yapılarda Korozyon Sebepleri ve Önlenmesi
 Dökme Demirlere Uygulanan Isıl İşlemler
 Çeliklerin Sınıflandırılması
 Kompozit Malzeme Nedir? Çeşitleri ve Kullanım Alanları
 Tahribatsız Muayene Yöntemleri: Parçaya Zarar Vermeden Hata Bulmak
 Elmaslar Hakkındaki 10 yanlış söylenti
 Termoplastik, Termoset ve Elastomer: Plastik Türleri, Özellikleri ve Kullanım Alanları
 Toz Metalurjisi ve Sinter Malzemeler: Sinterleme İşlemi Nasıl Yapılır?