
Close Menu
  • MAKİNELER ve İMALAT
    • ALET VE EKİPMANLAR
    • BİLGİSAYAR DESTEKLİ ÇİZİM
    • Cadcam eğitimi
    • Cnc Tezgah Programlama
    • DÖKÜM TEKNOLOJİLERİ
    • ELEKTRİK ELEKTRONİK TEKNOLOJİLERİ
    • HİDROLİK PNÖMATİK
    • İMALAT İŞLEMLERİ
    • İMALAT TEKNOLOJİLERİ
    • İŞ GÜVENLİĞİ
    • KALIP TASARIMI
    • KATI MODELLEME
    • KAYNAK TEKNOLOJİSİ
    • MAKİNE ELEMANLARI
    • MAKİNE MESLEK RESMİ
    • MALZEME BİLGİSİ
    • OTOMOTİV ve ARAÇ TEKNOLOJİLERİ
    • ROBOTİK TEKNOLOJİLERİ
    • SAĞLIK TEKNOLOJİLERİ
    • SAVUNMA ve HAVACILIK TEKNOLOJİLERİ
    • TASARI GEOMETRİ
    • TEKNİK RESİM
    • YAZILIM ve DONANIM TEKNOLOJİLERİ
    • YENİLİKÇİ ÜRETİM YÖNTEMLERİ
  • TEKNOLOJİ ve YAŞAM
    • OTOMOBİLLER ve TAŞIT
      • ARAÇ ve MOTOR BİLGİSİ
      • Güvenli Sürüş
      • Sürüş Destek Sistemleri
    • Genel Kültür
      • FİLM -DİZİ
      • Görsel ve Grafik Sanat
      • KİTAP – EDEBİYAT
      • MÜZİK
      • SPOR
      • TARİH
      • TEKNOLOJİ TARİHİ
    • GÜNDELİK YAŞAM TEKNOLOJİLERİ
    • HOBİ – EĞLENCE
    • İNTERNET TEKNOLOJİLERİ
    • SAĞLIK
    • MOBİL TEKNOLOJİLER
Makine Eğitimi
  • Makineler ve İmalat
    MAKİNE ELEMANLARI
    HİDROLİK PNÖMATİK
    TEKNİK RESİM
    BİLG.TASARIM ve İMALAT
    TEMEL İMALAT İŞLEMLERİ
    İMALAT İŞLEMLERİ
    Diğer Mesleki Dersler
    SINAVLAR ve EVRAKLAR
    Hareket ve Kuvvet İletimi
    Basit makineler
    Dişliler
    Kamlar
    Kamalar
    Kavramalar
    Yaylar
    Kayış Kasnaklar
    Miller
    Yatak ve Rulmanlar
    Zincirler
    Bağlama ve Birleştirme
    Contalar ve O-Ringler
    Gupilyalar
    Flanşlar
    Perçinler
    Rondelalar
    Pim ve Pernolar
    Segmanlar
    Kaynak Teknolojisi
    Vida Civata ve Somunlar
    Hesaplayıcılar
    Dişli Oranı Hesaplayıcı
    Kayış Kasnak Oranı Hesaplayıcı
    Yay Sabiti Sıkışma Hesaplayıcı
    Hidrolik
    Hidroliğe Giriş ve Prensipler
    Hidrolik Sistemler ve Uygulamaları
    Hidrolik Devre Elemanları
    Akümülatörler
    Filtreler
    Motorlar
    Pompalar
    Valfler

    Pnömatik
    Pnömatiğe Giriş ve Prensipler
    Pnömatik Sistemler ve Uygulamaları
    Pnömatik Devre Elemanları
    Valfler
    Silindirler
    Susturucular
    Şartlandırıcılar
    Motorlar
    Kompresörler
    Kurutucular
    Ortak Konular ve Bakım
    Hidrolik Pnömatik Bakım Onarım
    Çalışma Notları, Sınavlar, Testler
    Hesaplayıcılar
    Hidrolik Silindir Kuvvet Hesaplayıcı
    Teknik Resim
    Teknik Resme Giriş
    Geometrik Çizimler
    Perspektif ve İzdüşüm
    Görünüş Çıkarma
    Ölçülendirme
    Kesit Alma
    Komple ve Yapım Resmi
    Toleranslar
    Tolerans - Geçme Simulatörü
    Yüzey İşleme İşaretleri
    Makine Meslek Resmi
    Vida Civata ve Somunlar
    Kasnaklar
    Dişliler
    Pim ve Pernolar
    Miller
    Rulmanlar
    Yaylar
    Rondelalar
    Gupilyalar
    Teknik Resimde Kaynaklar
    Temrinler
    Meslek Resim Temrinleri
    Dişli Temrinleri
    Görünüş Çıkarma Temrinleri
    Kesit Alma Temrinleri
    Kasnak Temrinleri
    Pim Perno Temrinleri
    Vidalı Birleştirme Temrinleri
    Kesit Alma Temrinleri
    Tasarı Geometri
    Bilgisayar Destekli Çizim
    Autocad İle Çizim Dersleri
    Antetli Şablonlar
    Bilgisayar Destekli Çizim Temrinleri
    Görünüş Çıkarma Temrinleri
    Bilg. Destekli Çizim Sınavları
    Katı Modelleme ve Animasyon
    Katı Model Çizim Dosyaları
    Katı Model Montaj Örnekleri
    Katı Model Çizim Dersleri
    katı Modelleme Sınavları
    3d CAD Yazılım İncelemeleri
    Katı Modelleme Temrinleri
    CNC Programlama
    CAM
    Robotik
    Ölçme Kontrol
    Komparatörler
    Mastarlar
    Kumpaslar
    Mikrometreler
    KUMPAS SİMULATÖRÜ
    MİKROMETRE SİMULATÖRÜ

    Makinelerle Çalışma
    Temel Freze
    Temel Torna
    Delme
    Vargel Tezgahı
    El İşlemleri
    Eğeleme
    Markalama
    Kesme İşlemleri
    Raybalama
    Matkap Bileme
    Kılavuz-Pafta

    Malzeme Bilgisi
    Malz. Muayenesi ve Sertlik ölçme
    Çelikler
    Plastikler
    Dökme Demir
    Alüminyum
    İş Güvenliği
    Atölyede İş Güvenliği
    Bakım onarım İşlerinde İ.S.G
    Makinelerde Emniyet Kuralları
    Elektrikle Çalışmada İ.s.g
    El Aletlerinde İş Güvenliği
    İ.S.G. Uzmanlık Eğitimi
    Talaşlı İmalat
    Tornalama
    Frezeleme
    Taşlama
    Kesme Hızı - Devir Hesaplayıcı

    Yenilikçi Üretim Yöntemleri
    3D yazıcı İle Baskı
    3D Tarayıcılar
    Su Jeti İle İşleme
    Lazer İle işleme
    Elektro Erozyon
    Kaynakçılık
    Haddeleme
    Döküm
    Ölçme ve Kalite Kontrol
    Kalıp Tasarımı
    Mekanik ve Hidrolik Presler
    Kesme - Delme Kalıbı
    Bükme Kalıbı
    Çekme Kalıbı
    Plastik Enjeksiyon Kalıpları
    Ekstrüzyon kalıpları
    Birleşik Kalıplar
    Ardışık Kalıplar
    Fışkırtma Kalıpları
    Sıvama Kalıpları
    Püskürtme Kalıbı
    Mesleki Yabancı Dil
    Mekanik - Mukavemet
    Fizik Dersi Konuları
    CAD CAM
    CNC
    Hidrolik Pnömatik
    İmalat İşlemleri
    İş Güvenliği
    Katı Modelleme
    Ölçme Kontrol
    Mekanik
    Mesleki Gelişim
    Mesleki Yabancı Dil
    Tasarı Geometri
    Temel İmalat İşlemleri
    Teknik Resim

    İşletmelerde Beceri Eğitimi
    Bilgisayar Destekli İmalat
    Bilgisayar Destekli Tasarım
    Sınav Analiz Programı

    YILLIK PLANLAR
  • Teknoloji
    ÜRÜN TEKNOLOJİLERİ
    İMALAT TEKNOLOJİLERİ
    Mobil Teknolojiler
    Gündelik Yaşam Teknolojileri
    Elektrik Elektronik Teknolojileri
    Otomotiv ve Araç Teknolojileri
    Yazılım ve Donanım Teknolojileri
    Pratik ve Güvenli İnternet
    Donanım ve Çevre Birimleri
    Program Tanıtımları
    Bilgisayar İpuçları
    Teknoloji Tarihi
    Sağlık ve Tıp Teknolojileri
    Savunma ve Havacılık
    Robotik Teknolojileri
    Makine Parçaları İmalatı
    Hammadde İmalatı
    Motorlu Taşıt İmalatı
  • Yaşam
    Görsel ve Grafik Sanat
    Hobi - Eğlence
    Film - Dizi
    Spor
    Müzik
    Tarih
    Bilim
    Kitap - Edebiyat
    Sağlık
    Gezi Seyahat
    Araç Tanıtım ve Karşılaştırma
    Araç ve Motor Bilgisi
    Araç Bakım Onarımı
    Güvenli Sürüş
    Sürüş Destek Sistemleri
    İlk Yardım Bilgisi
    Ehliyet Sınavı Hazırlık Testleri
Makine Eğitimi
Ana Sayfa»MALZEME BİLGİSİ»Elmaslar Hakkındaki 10 yanlış söylenti
23 Temmuz 2018

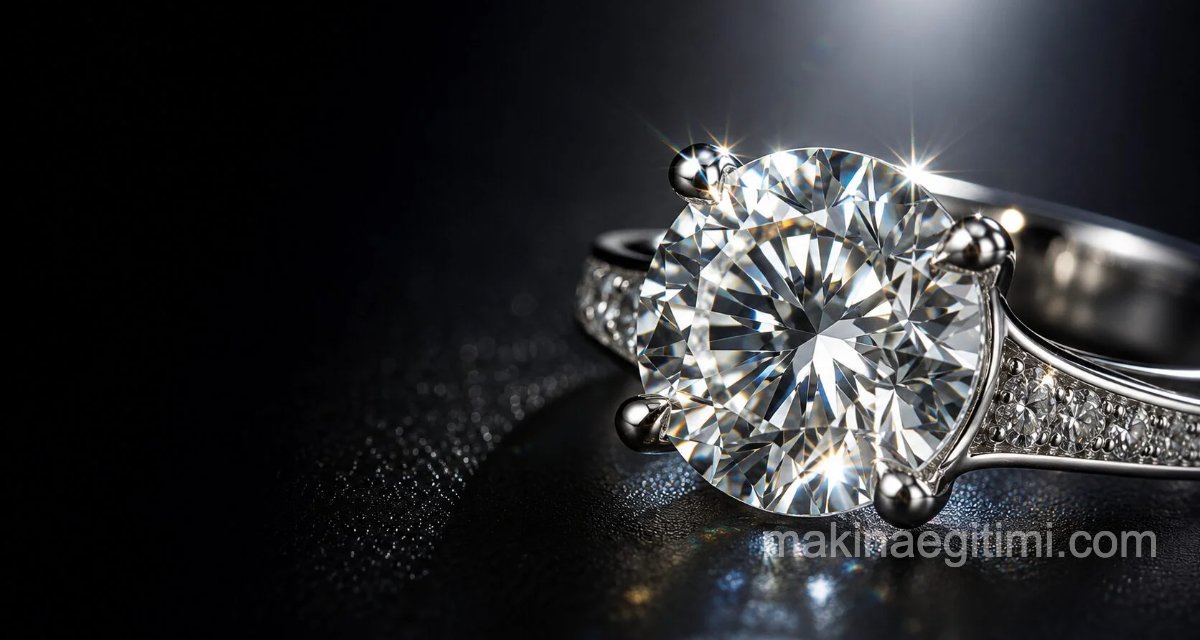
Elmaslar Hakkındaki 10 yanlış söylenti

Elmaslar Hakkındaki 10 yanlış söylenti

Elmaslarla ilgili yanlış bilinenlerden en yaygın olan 10 düşünce nelermiş ve doğrusu neymiş bakalım.

    • Bütün elmaslar Tabiat Ana tarafından oluşturulmuştur.
    • Doğal elmas en kusursuzdur.
    • Elmaslar, mühendislik malzemesi olarak doğası gereği pahalıdır.
    • Elmasların şekillendirilmesi ve cihazlara entegrasyonu zordur.
    • Elmaslar, kesilip cilalandığındaki yüzey özelliklerinden dolayı “buz” lakaplıdırlar.
    • Elmaslar kavisli yüzeylere sahip olamazlar.
    • Elmaslar elektrik iletmezler.
    • Elmas en sert malzemedir ve bu nedenle tüm malzemeleri işlemek için en iyisidir.
    • Dünyanın en büyük cilalı elması doğaldır.
    • Elmaslar sonsuza dek var olur.
  • Konuyla İlgili Sorular

Bütün elmaslar Tabiat Ana tarafından oluşturulmuştur.

Yanlış bir düşünce. 1950’li yıllara gelindiğinde, General Electric ve Industrial Distributors Ltd. (daha sonra Element Six’e yeniden adlandırılan) gibi şirketler, yüksek basınçlı, yüksek sıcaklıklı bir süreçte (HPHT) elmas üretmeye başladı. Dünya yüzeyinin 100 mil altındaki ortamı taklit eden bu koşullar altında, elmaslar karbon kaynağı (genellikle kalem gibi grafit) ve karbon için bir solvent görevi gören bir metal kullanılarak üretilir.

Bugün, endüstriyel dünya yılda yaklaşık 800 ton sentetik elmas tüketiyor. Bunlar doğal elmasların yaklaşık 150 katı ağırlığındadır.

Doğal elmas en kusursuzdur.

doğal elmaslar

Bu da yanlış bir inanış. En yaygın doğal elmas şekli, karbon kristaline, içinde büyüdükleri ortamdan kaynaklanan yabancı maddeler içerir. Ia türü olarak bilinen bu elmaslar, tüm doğal elmasların% 98’ini oluştururlar ve% 0.3’e kadar (veya Milyonda 3,000 parça) azot bulundururlar. Bu safsızlık, belirli bir frekanstaki ışığı absorbe eden kristaldeki kusurlar nedeniyle elmaslara sarımtırak bir renk verir.

Renksiz doğal elmas, IIa tipi, düşük seviyede azot safsızlıklarına sahiptir ve son derece seyrek bulunurlar.

Ancak CVD, mühendislere, kristal yapısını tipik olarak milyonda bir parça safsızlık seviyelerine kadar çekilebilen sentez süreci ile üzerinde kontrol sahibi olmalarını sağlar. Bu kontrol, doğal elmaslardan daha az kusurlu olmalarını sağlar.

Elmaslar, mühendislik malzemesi olarak doğası gereği pahalıdır.

Doğal elmas doğal olarak  farklı ortamlarda oluşmaları nedeniyle değişkendir. Bu, hassas özelliklere sahip doğal elmasları, ticari miktarlarda satın almak için (imkansız değilse de) zorlaştırır. Alternatif olarak, mühendislik ve endüstriyel uygulamalar için sentetik elmaslar son derece erişilebilir ve daha uygun fiyatlıdır. HPHT’deki gelişmeler sayesinde birçok mekanik uygulamaya uygun elmasları 15 sent / karat kadar ucuza satın almak mümkündür.

Elmasların şekillendirilmesi ve cihazlara entegrasyonu zordur.

Elmaslar, onları işlenmiş ürün haline getirmek ve onları zorlaştıran olağanüstü sertlik ile karakterizedir.  Bununla birlikte, elmas işleme, kaplama, montaj ve birleştirme bağlamındaki gelişmeler mühendislerin elmasları bir dizi şekle getirip çeşitli cihazlara ve uygulamalara bağlayabilmelerine olanak tanıyor.

Örneğin, elmas işleme konusundaki gelişmeler, karmaşık, üç boyutlu elmas aracı geometrilerini ve optik bileşenleri imal etmeyi mümkün kılmaktadır. Artık gelişmiş optik uygulamalar için düşük düzeyde yüzey hasarı ile elmaslara aşırı düzgünlük ve pürüzsüzlük kazandırabilir. Elmas yüzeyler, güve gözünün yapısını taklit etmek için hassas bir şekilde desenlendirilebilir ve reflektif yüzeyler olarak işlev görür.

Elmaslar, kesilip cilalandığındaki yüzey özelliklerinden dolayı “buz” lakaplıdırlar.

Bu da elmaslar için yanlış bir kanı. Elmas için “buz” lakabı, kesme ve parlatma işlemlerinden önce ve aslında elmasın mükemmel termal iletim özelliklerinden kaynaklanmaktadır. Elmasın kristal yapısı, 1.000 ila 2.000 W / mK (termik iletkenlik, bakırın beş katına kadar) arasında değişen termal iletkenlikleri verir.

elmaslar hakkındaki 10 yanlış söylenti

Bu özellik nedeniyle, elmasa dokunulduğunda ısıyı cildin dışına atarak soğukmuş gibi hissettirir. (buz gibi). Bu olağanüstü termal özellik, elmasları elektronikte ideal termal yönetim malzemesi yapar.

Elmaslar kavisli yüzeylere sahip olamazlar.

Elmasların genellikle düz kenarları veya cepheleri olduğu düşünülür, ancak hem HPHT hem de CVD sentezi kavisli yüzeylere sahip elmaslar oluşturabilir. Örneğin, HPHT, herhangi bir imalat sonrası işleme veya şekillendirme olmaksızın, yuvarlak, konik, balistik veya diğer karmaşık şekillerde polikristalin elmas üretebilir. Bu geometriler sondaj ve madencilikte maksimum kesme verimliliğine sahiptir ve elmas aletleri şekillerini, en iyi alternatifleri olan tungsten karbürden önemli ölçüde daha uzun süre korurlar.

elmaslar hakkında bilgiler

Eğimli yüzeylere sahip elmaslar ustalıkla kesilmiş bir yüzlü elmas gibi ışıl ışıl görünmese de olağanüstü bir verimlilik için hoparlörlerde kullanılabilirler. Örneğin, bu yöntem ileri teknoloji ses cihazlarında hoparlör tweeter’leri olarak kullanılmak üzere hemisferik elmaslar çıkartabilir. Elmasın istisnai sertliği ve düşük yoğunluk oranı, onu bu uygulama için en iyi performans gösteren malzeme yapar.

Elmaslar elektrik iletmezler.

Birçok mühendis, bir zamanlar serbest elektronların akım taşımasına izin vermeyen karbon atomları arasındaki kovalent bağlar tarafından yapılan tetrahedron bir yapı nedeniyle elmasın elektrik iletmediğine inandı. Çoğu doğal elmas, elektrik izolatörüdür, ancak elmasın özelliklerini CVD ile manipüle ederek, malzemenin oldukça etkin bir şekilde elektriği iletmesine izin veren kontrollü katkı maddeleri eklemek mümkündür.

elmasın ısı ve elektrik iletkenliği

Örneğin bor katkısı, düşük konsantrasyonlarda pırlantayı mavi yapar ve daha yüksek konsantrasyonlarda opak yapar. Bu yüksek konsantrasyonlarda, elmaslar metal gibi davrandığı ve iyi bir elektrik iletkenine dönüştüğü görülür.

Bor katkılı elmaslar (BDD) kimyasallara son derece dayanıklıdır ve çok kirli atık su arıtma uygulamaları gibi aşırı çevre koşullarında hayatta kalabilirler.

Elmas en sert malzemedir ve bu nedenle tüm malzemeleri işlemek için en iyisidir.

Elmasların en sert kararlı malzeme olması ve deformasyona karşı dirençleri onları kesici aletler olarak ideal kılması doğru olmakla birlikte, dikkate alınması gereken başka faktörler de vardır. Örneğin, elmasla demir malzemeler kesilirken sorun yaşanabilir. Elmasla demir kesme işlemlerinde, yüksek sıcaklıklarda, demir, elmasın bu özelliğini zayıflatan bir karbür oluşturur.

elmasın endüstride kullanımı

Demir alaşımlarının işlenmesi için elmastan sonra ikinci en sert malzeme olan kübik bor nitrür (cBN) gibi diğer süper sert malzemelerin kullanılması yararlı olabilir. CBN’nin yüksek termal kararlılığı ve kimyasal direnci, sentetik elmas aşındırıcıların normal olarak kullanılmadığı bir alan olan demirli malzemelerin işlenmesi için uygun olmasını sağlar.

Dünyanın en büyük cilalı elması doğaldır.

En büyük doğal elmas olan Cullinan yaklaşık 3.100 karat (620 g) idi. Afrika’nın Büyük Yıldızı olarak bilinen taş, Cullinan’dan kesilmiş ve cilalanmıştı ve 530 karatlık dünyadaki en büyük işlenmiş elmas idi.

işlenmiş cilalanmış elmas

Elmaslar sonsuza dek var olur.

Çoğu insan, elmasın sertliği ve dayanıklılığı nedeniyle pratik olarak tahrip edilemez olduğuna inanıyor. Aslında, elmaslar sonsuza dek var olamazlar. Elmaslar ve grafitler ikisi de karbondan oluşmuş, ancak sadece atomik yapıları farklı şekilde bağlanmışlardır.

Karbon Kristali Yapısı


Elmas, karbon atomlarının belirli bir kristal düzende dizilmesiyle oluşan doğada bilinen en sert doğal malzemedir.

Mohs Sertlik Skalası


Elmas, Mohs sertlik skalasında 10 üzerinden 10 puanla en yüksek sertlik değerine sahiptir.

Endüstriyel Kullanım


Elmasların büyük bir kısmı, mücevherattan çok kesme ve taşlama takımlarında endüstriyel amaçlarla kullanılır.

Konuyla İlgili Sorular

Hayır, sentetik elmaslar da doğal elmaslarla aynı karbon kristal yapısına sahiptir; fark sadece oluşum ortamındadır. Doğada milyonlarca yılda oluşan yüksek basınç ve sıcaklık koşulları, laboratuvarda kontrollü şekilde ve çok daha kısa sürede taklit edilir.

Elmasların büyük çoğunluğu (Ia türü), oluşum sırasında yapısına küçük miktarlarda azot karışmasına maruz kalır. Bu azot safsızlığı, belirli bir ışık dalga boyunu emerek kristale hafif sarımsı bir renk kazandırır.

İlgili Yazılar
Çelik Üretim Yöntemleri Çelik Üretim Yöntemleri Vickers Sertlik Ölçme Yöntemi Vickers Sertlik Ölçme Yöntemi MKE No’larına Göre Çelikler ve Kullanım Alanları MKE No’larına Göre Çelikler ve Kullanım Alanları Plastik Çeşitleri hakkında bilgiler Plastik Çeşitleri ve Plastiklerin Sınıflandırılması Alüminyumun Özellikleri. Alüminyum Hakkında Bilgi Alüminyumun Özellikleri. Alüminyum Hakkında Bilgi Termoplastik, Termoset ve Elastomer: Plastik Türleri, Özellikleri ve Kullanım Alanları Termoplastik, Termoset ve Elastomer: Plastik Türleri, Özellikleri ve Kullanım Alanları Tavlama Nedir? Çeliklerde Tavlama Çeşitleri ve Tavlama Hataları Tavlama Nedir? Çeliklerde Tavlama Çeşitleri ve Tavlama Hataları DIN normuna göre malzeme çeşitleri ve özellikleri Malzeme çeşitleri ve özellikleri (DIN normuna göre)
Paylaş. Facebook Twitter WhatsApp Tumblr Email Telegram Copy Link

Yorumlayın Cevabı İptal Et

Sanal Kumpas. 1/20 ve 1/50 Verniyerli kumpas simulatörü
Hagi mi Zidane mi? İki Efsane Oyun Kurucunun Karşılaştırması
Direkt Enjeksiyonlu Araca LPG Takılır mı? Bilmeniz Gereken Her Şey
  • İletişim
  • Kullanım Koşulları-Hizmet Şartları
  • Gizlilik ve Çerez Politikası
Makine Eğitimi

Makineler, Makine parçaları, İmalat yöntemleri, Otomotiv, Araç bakım onarım ve Teknoloji ile ilgili Bilgi Kaynağı

Facebook X (Twitter) Pinterest Tumblr

Yukarıya yazın ve aramak için Enter tuşuna basın. İptal etmek için Esc tuşuna basın.